
Как предотвратить загрязнение пищевой продукции смазочными материалами
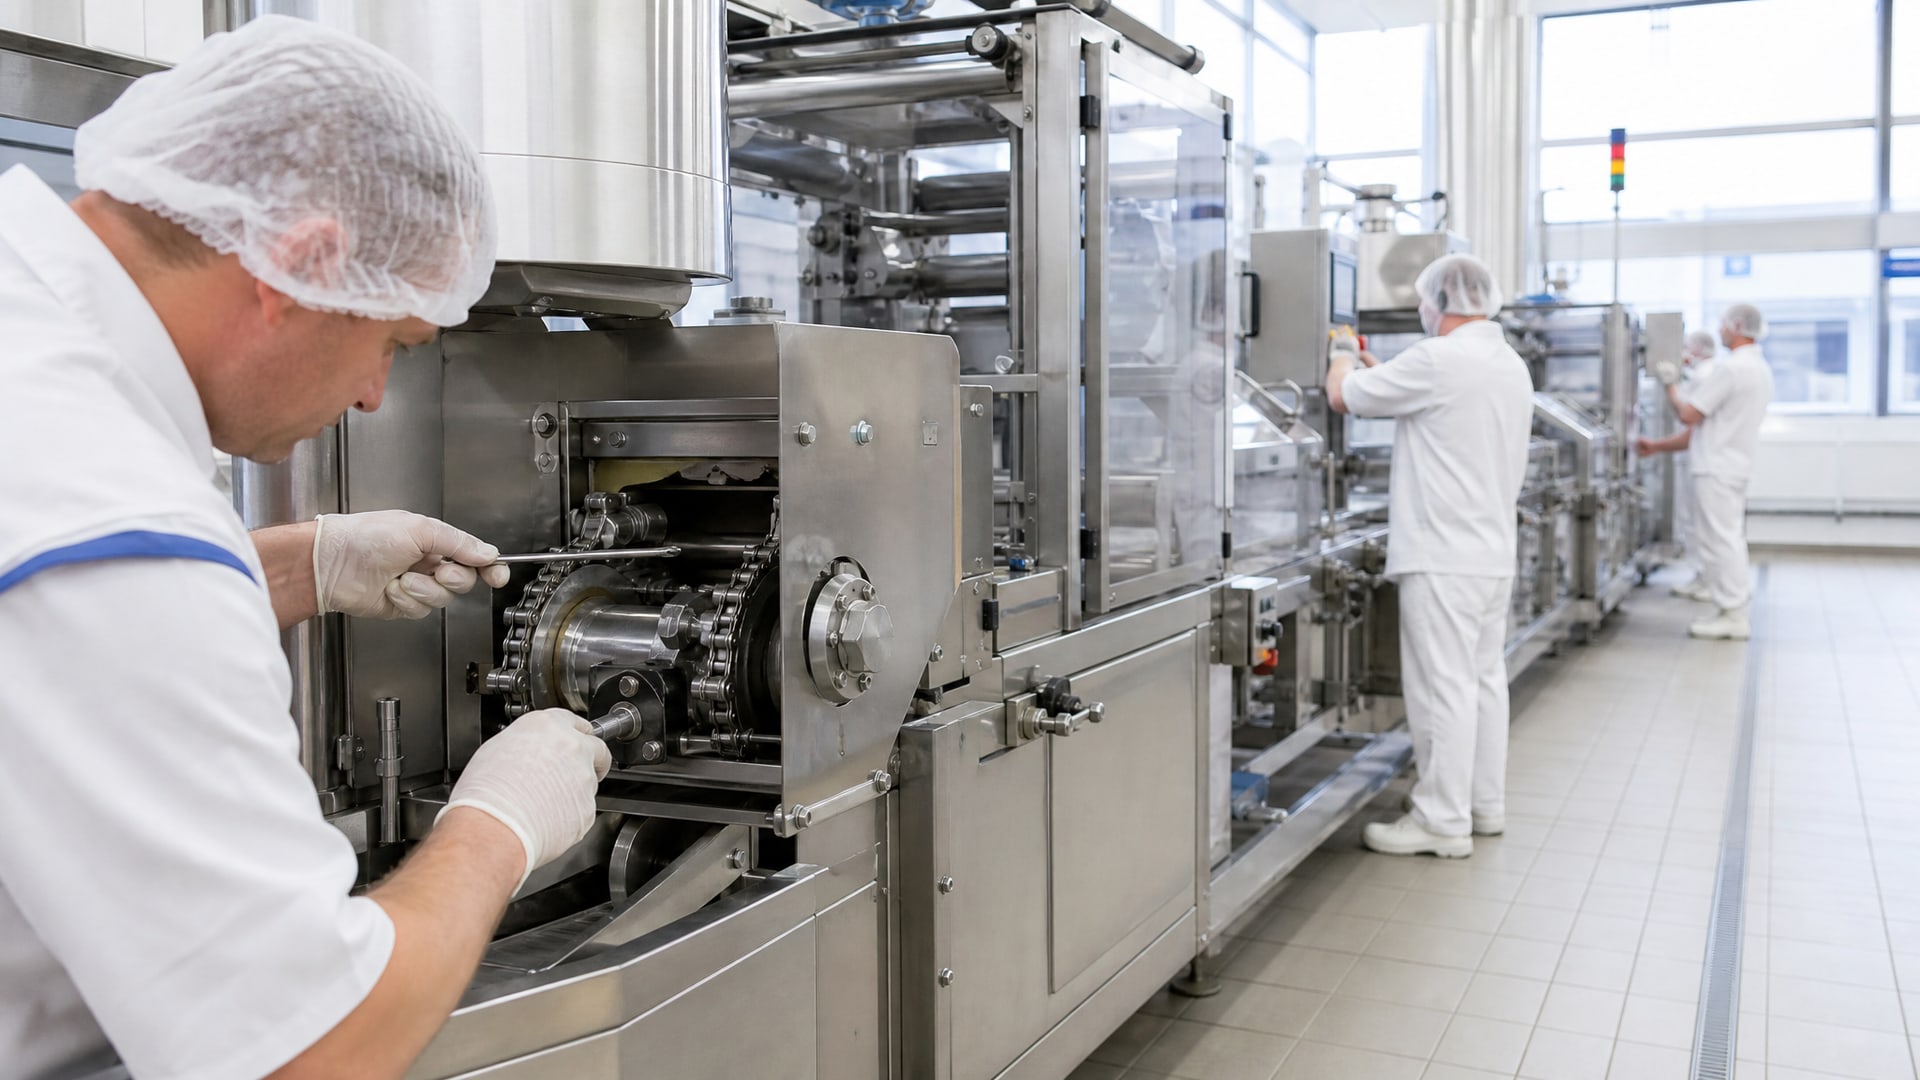
Контакт смазки с пищевой продукцией - одна из ключевых проблем пищевого производства, которую часто недооценивают. Хотя допуск NSF H1 позволяет смазке находиться в зоне возможного соприкосновения с едой, это не означает халатное отношение к процессу нанесения и контроля. На фасовочных линиях, холодильных системах и упаковочном оборудовании загрязнение может произойти незаметно - через микротечь из подшипника, выдавливание из-под уплотнения или остатки после техобслуживания. Статья разбирает, как грамотный подбор смазки, соблюдение стандартов и правильное применение защищают продукт от нежелательного попадания смазочного материала и удерживают производство в рамках требований HACCP и ISO 21469.
Закупщики и технические специалисты найдут здесь критерии выбора смазки, отличие категорий NSF друг от друга, допустимые пределы загрязнения и практические шаги по внедрению контроля на участке.
Различие между категориями NSF и сценариями применения
Одна из частых ошибок закупщиков - воспринимать все смазки с маркировкой «пищевая» как взаимозаменяемые.
На самом деле NSF и NLGI различают несколько категорий, каждая из которых соответствует своему типу контакта с пищей.
H1 - категория для случайного контакта. Она применяется на узлах оборудования, где соприкосновение смазки с продуктом технически возможно, но не планируется: подшипники над продовольственной лентой, направляющие скольжения над линией раскладки, уплотнители в холодильных системах. Если произойдет микротечь или выдавливание, остатки смазки не должны ухудшить вкус, запах или безопасность продукта в пределах установленного ориентира.
H2 - категория для абсолютного отсутствия контакта. Эти смазки используют на оборудовании, где пищевой продукт физически отделен от узла смазки барьером: электрические моторы цехового навеса, петли дверей холодильных камер (с внешней стороны), направляющие конвейеров, которые не соприкасаются с пищей напрямую. H2-смазка не проходит регистрацию по пищевым требованиям, поскольку контакта не предусмотрено. Это не делает ее опасной, но и не признает пищевой.
H3 - категория для прямого контакта с пищей. Эта категория зарезервирована для редких случаев, когда смазка входит в рецептуру или процесс. Она требует дополнительной регистрации и не используется в типовом производстве.
Путаница между H1 и H2 возникает, когда закупщик видит, что H1 дороже, и пытается применить H2 везде ради экономии. Результат - риск перекрестного загрязнения, замечание инспектора или отозванная партия продукта. Правильное решение: определить на каждом узле, возможен ли контакт, и выбрать смазку по этому критерию.
Предельно допустимые уровни загрязнения и контроль остатков
Стандарты NSF и материалы FDA установили количественные ориентиры для оценки безопасности случайного контакта.
Для большинства H1-смазок на основе минерального масла ориентир составляет 10 ppm, что эквивалентно примерно 10 г смазки на 1 тонну пищевого продукта.
Эта цифра кажется абстрактной, пока не представить ее в контексте реальной линии. Если фасовка колбасы весит 100 кг в час, то 10 ppm означает, что в этом часовом выпуске может оказаться максимум 1 грамм смазки - это примерно объем рисинки. Для силиконовых смазок ориентир еще строже: 1 ppm, то есть 1 г на тонну.
Контроль этого параметра ведется через несколько каналов. Во-первых, правильный подбор и дозирование смазки при нанесении: на подшипник не наносят слой толщиной в миллиметр, а тонкую пленку, которая обеспечит смазывание без излишков. Во-вторых, регулярный осмотр оборудования на предмет утечек: если видна капля масла под подшипником, узел требует обслуживания до возобновления работы. В-третьих, включение контрольных точек в HACCP-план: проверка наличия видимого загрязнения, состояния уплотнений, свежести нанесенной смазки.
Для смазок, содержащих антикоррозионную пленку, стандарты требуют удалить эту защитную пленку перед началом работы так, чтобы поверхность осталась эффективно свободной от вещества, которое может мигрировать в пищу. Это означает, что перед включением оборудования проводят визуальный контроль и при необходимости протирают или промывают участок в соответствии с рекомендациями производителя смазки.
ISO 21469 как гарантия контролируемого производства
Часто закупщик сосредоточивается только на составе смазки: белое минеральное масло, допуск FDA, сертификат NSF H1.
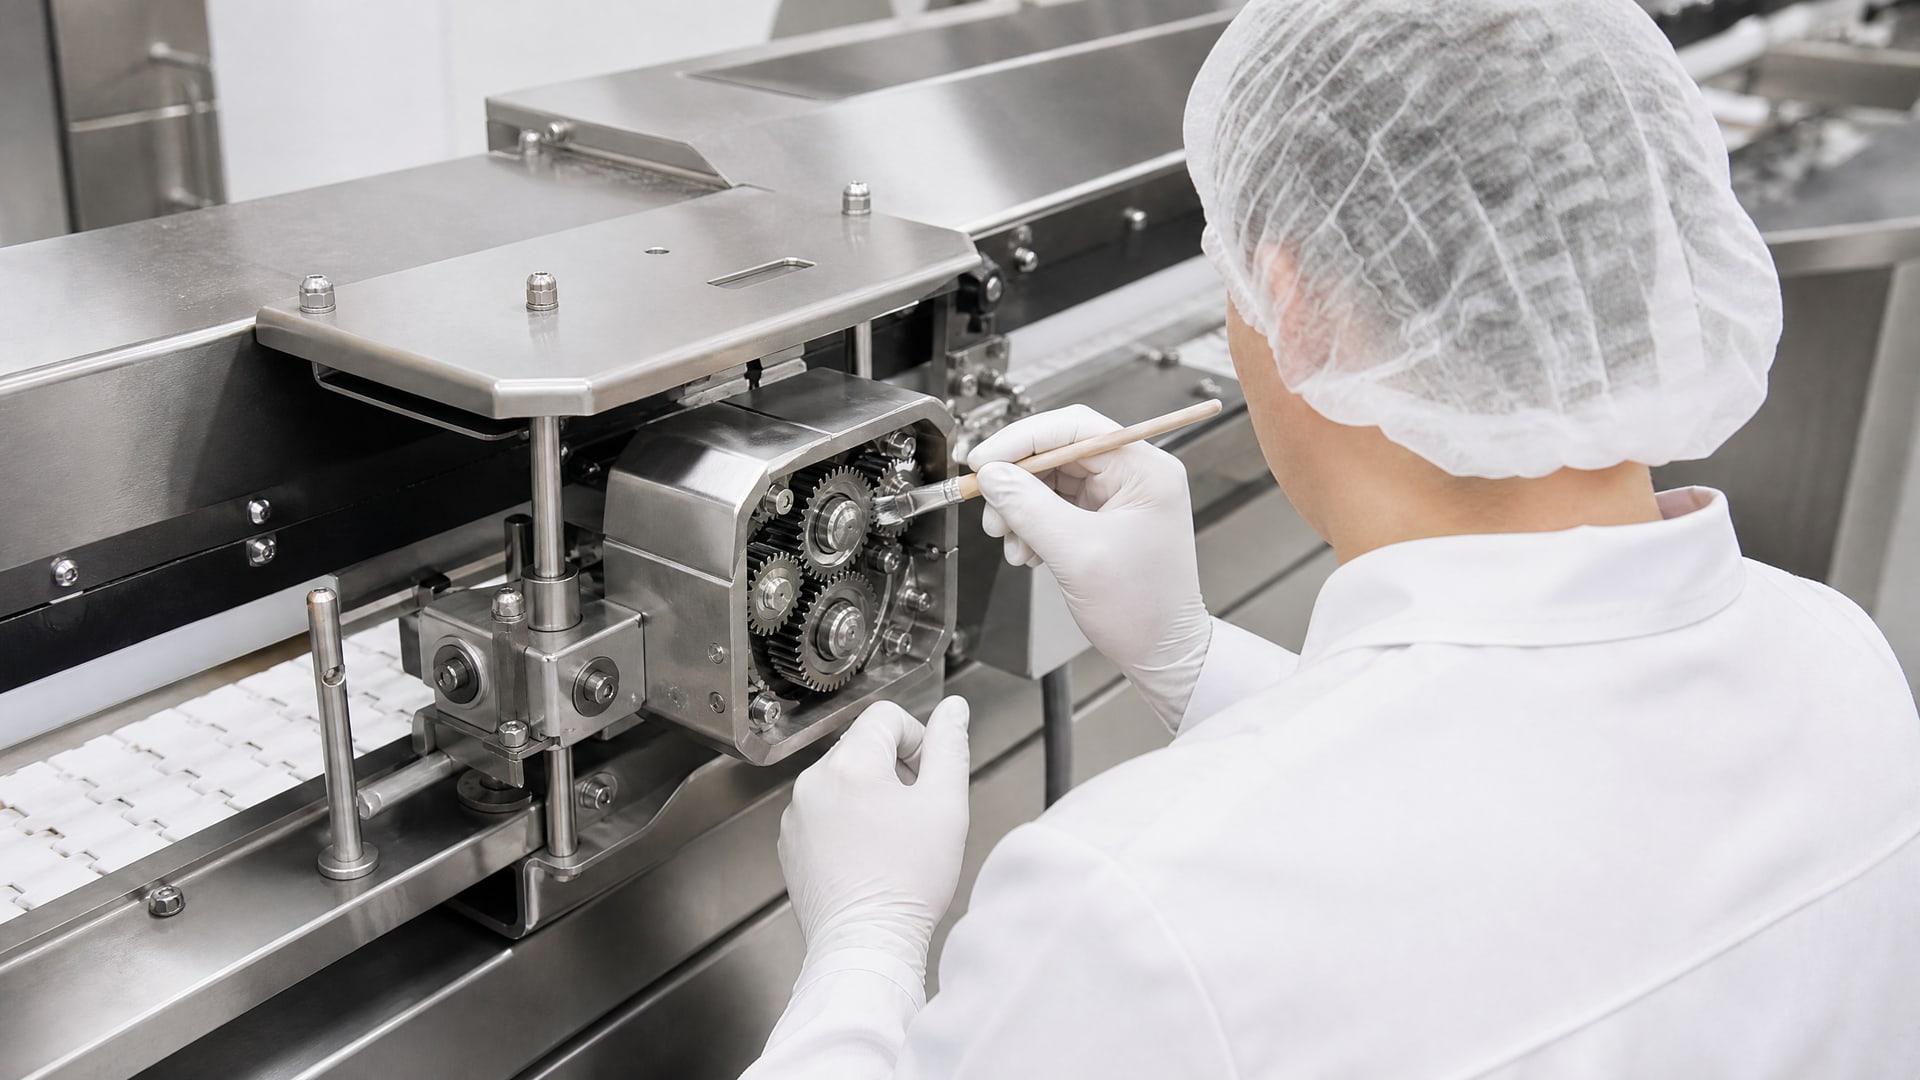
Это верно, но неполно. Стандарт ISO 21469:2006 охватывает не только формулу, но и весь процесс: как производитель смазки контролирует качество сырья, как упаковывает и хранит смазку, как обращается с ней при транспортировке.
ISO 21469 устанавливает, что смазка должна быть составлена так, чтобы при случайном и технически неизбежном контакте с пищей или упаковкой остатки в продукте были безопасны для здоровья, не влияли на вкус и запах и не ухудшали назначение продукта. Это звучит просто, но за этой фразой стоит целая система контроля производителя: оценка рисков производственного процесса, гигиенические стандарты цеха, анализ стабильности формулы при хранении.
Когда вы выбираете смазку с подтвержденным соответствием ISO 21469, вы получаете не только формулу, соответствующую пищевым требованиям, но и уверенность, что эта формула была произведена в условиях гигиенического контроля. Это существенно отличается от смазки, которая просто заявлена как «пищевая» без проверки.
На практике это означает, что смазка с ISO 21469, поступившая на ваш склад в герметичной упаковке, не впитала влаги, не окислилась при неправильном хранении и готова к применению без дополнительной проверки. Внешне упаковка может выглядеть так же, как у дешевого аналога, но внутренняя уверенность - совершенно разная.
Интеграция смазок в HACCP-систему и план управления рисками
HACCP (анализ опасностей и критических контрольных точек) - это методология, обязательная для большинства пищевых производств в России и странах ЕС.
Смазки и технические жидкости включают в HACCP как потенциальный источник химического загрязнения.
Процесс включения простой. На первом этапе определяют, какие узлы оборудования находятся в зоне возможного контакта с пищей или упаковкой. Это могут быть подшипники над конвейерной лентой, направляющие санитарных ворот холодильной камеры, гидроцилиндры упаковочного аппарата. Для каждого такого узла назначают тип смазки (H1 или H2), частоту переспазки и период переосмотра.
На втором этапе устанавливают критические контрольные точки. Например: при каждой смене смотреть на наличие масляных пятен под подшипником фасовочной головки; один раз в неделю проверять состояние уплотнений; один раз в месяц проводить переспазку согласно графику. Эти проверки записываются в журнал.
На третьем этапе определяют корректирующие действия. Если при осмотре выявлена капля масла, оборудование останавливают, узел обслуживают, наносят свежую смазку тонким слоем, проверяют герметичность и только затем возобновляют работу. Если утечка повторяется, узел передают в ремонт, пока он не будет восстановлен.
Смазка становится частью системы контроля, а не просто расходником. Это предотвращает импровизацию на линии, когда рабочий применяет «что-нибудь похожее» вместо предписанной смазки или забывает переспазить узел полгода.
Выбор смазки по режиму работы и совместимости с процессом мойки
Даже если смазка имеет допуск NSF H1 и сертификат ISO 21469, она должна быть технически совместима с режимом работы оборудования.
Это означает, что параметры - температура, нагрузка, скорость, среда мойки - должны совпадать со спецификацией смазки.
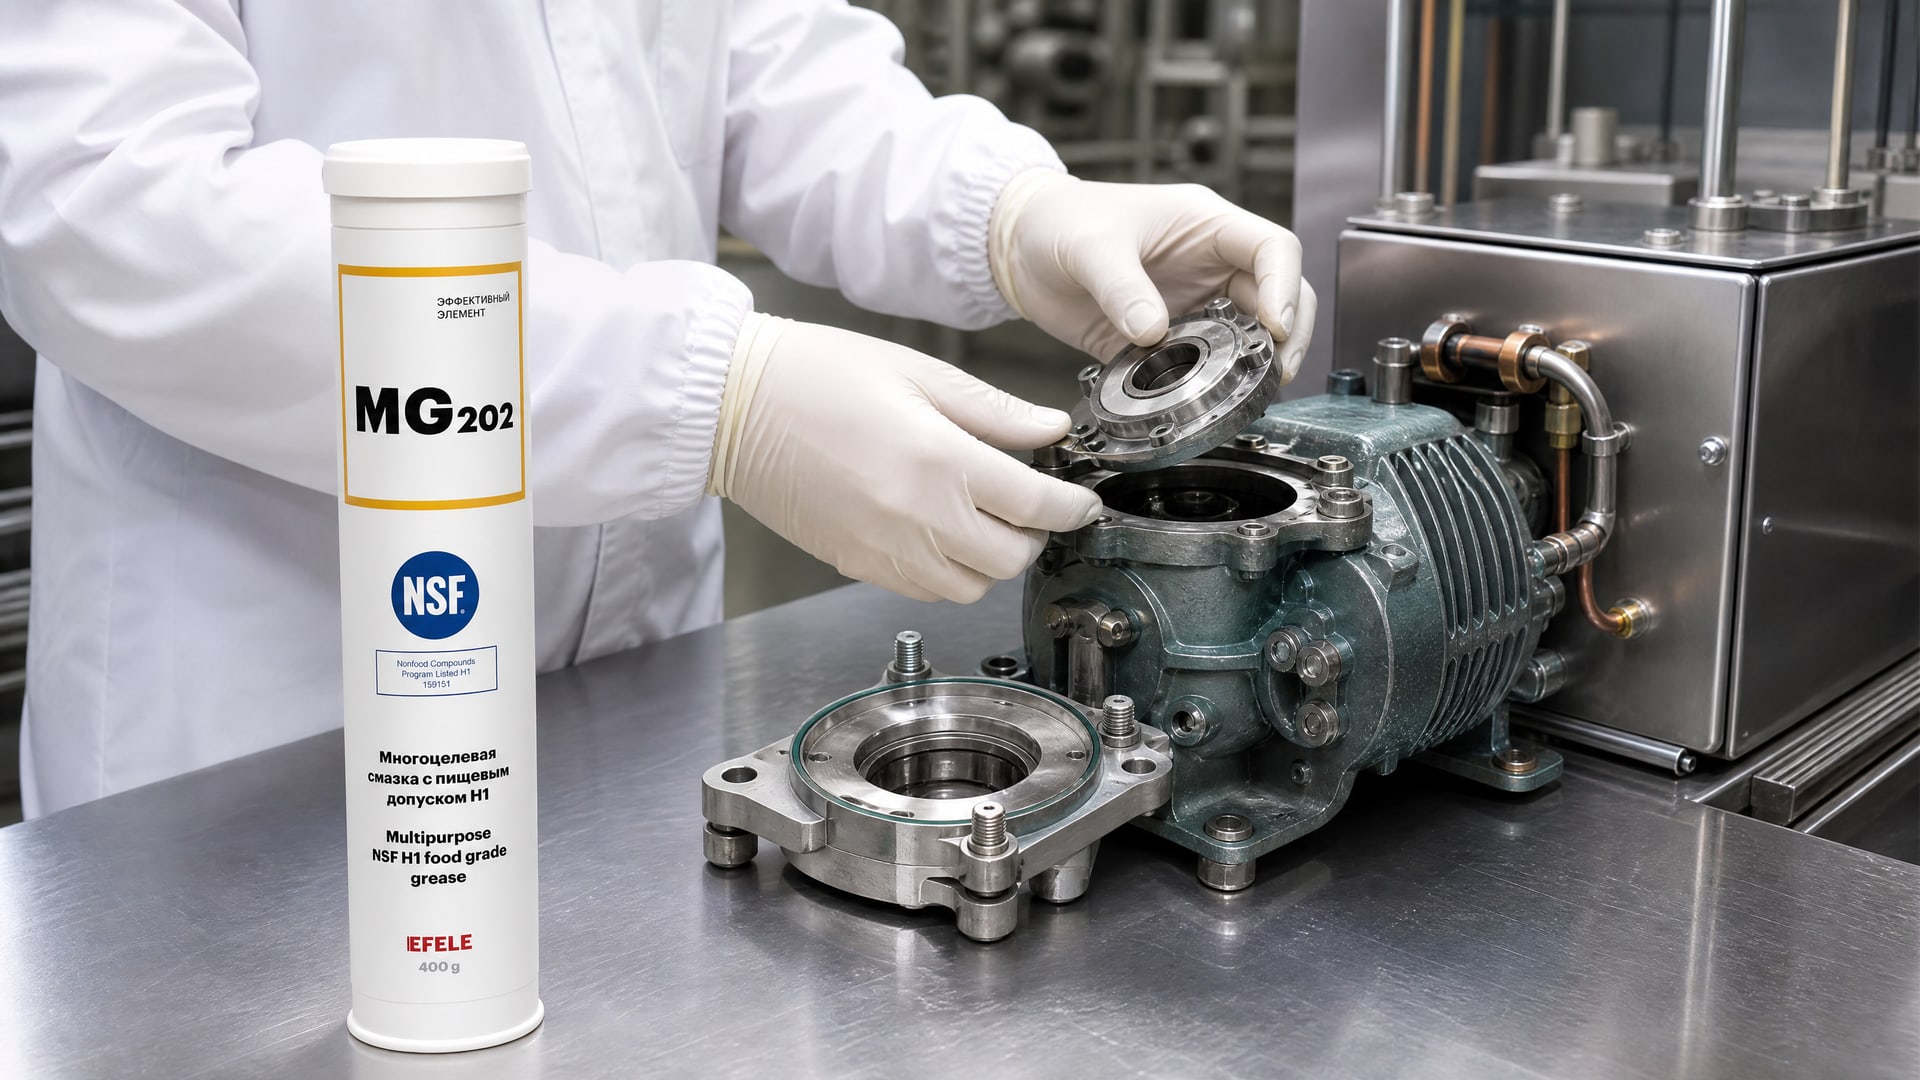
На холодильных линиях, где температура минус 18°C и ниже, обычная пластичная смазка на алюминиевом комплексном мыле может загустеть и перестать работать. Здесь нужна смазка с пониженной температурой каплепадения и хорошей текучестью при холоде. Многоцелевые пластичные смазки с допуском NSF H1, такие как EFELE MG-202, разработаны на белом минеральном масле и комплексном мыле, сохраняя работоспособность в широком температурном диапазоне, что позволяет применять их и в холодных, и в теплых цехах.
На фасовочных линиях с частой санитарной мойкой горячей водой смазка должна быть устойчива к вымыванию. Здесь важна адгезия - способность смазки удерживаться на поверхности в условиях воздействия воды. Если смазка вымывается, требуется переспазка после каждой мойки, что увеличивает расходы и риск нанесения излишков.
На упаковочном оборудовании, работающем на высоких скоростях, подшипники нагреваются. Смазка должна выдерживать фрикционное выделение тепла и не разлагаться при 80-90°C. Если выбрать смазку, не рассчитанную на такой режим, она окислится и загустеет, что приведет к отказу подшипника.
Совместимость со средой - отдельный критерий. На линиях молочной обработки, где используются щелочные моющие растворы, смазка не должна разбухать и не должна реагировать с этими средами. На линиях мясной переработки, где применяют растворы на основе кислот, требуется другая смазка. Производитель смазки всегда указывает совместимость в технической карточке товара.
Практический контроль при нанесении и переспазке
Ошибки при нанесении смазки часто перечеркивают выбор правильного продукта.
Например, если нанести смазку толстым слоем, излишки будут капать на продукт или упаковку. Если нанести ее прямо перед включением оборудования, она не устаканится и может быть вытеснена из узла при первом же ударе или нагреве.
Правильное нанесение - это тонкая пленка, нанесенная за несколько часов до запуска, чтобы смазка распределилась и заняла свое место в зазорах подшипника. Если узел имеет центральную систему смазки (напримеры, рычаг или шприц), смазку подают дозировано, избегая выдавливания из-под сальников.
После нанесения проводят визуальный контроль: нет ли излишков на смежных поверхностях, нет ли потеков. Если видны остатки, их удаляют после сборки чистой тряпкой - но не так интенсивно, чтобы стереть весь слой смазки из рабочих зазоров.
Переспазка проводится по графику, установленному в HACCP-плане. На фасовочном оборудовании она может быть еженедельной, на холодильных системах - ежемесячной. График зависит от интенсивности работы и типа узла. Некоторые производства переходят на режим переспазки «по состоянию»: смотрят, началась ли смазка капать или стала вязче, и только тогда подают свежую порцию.
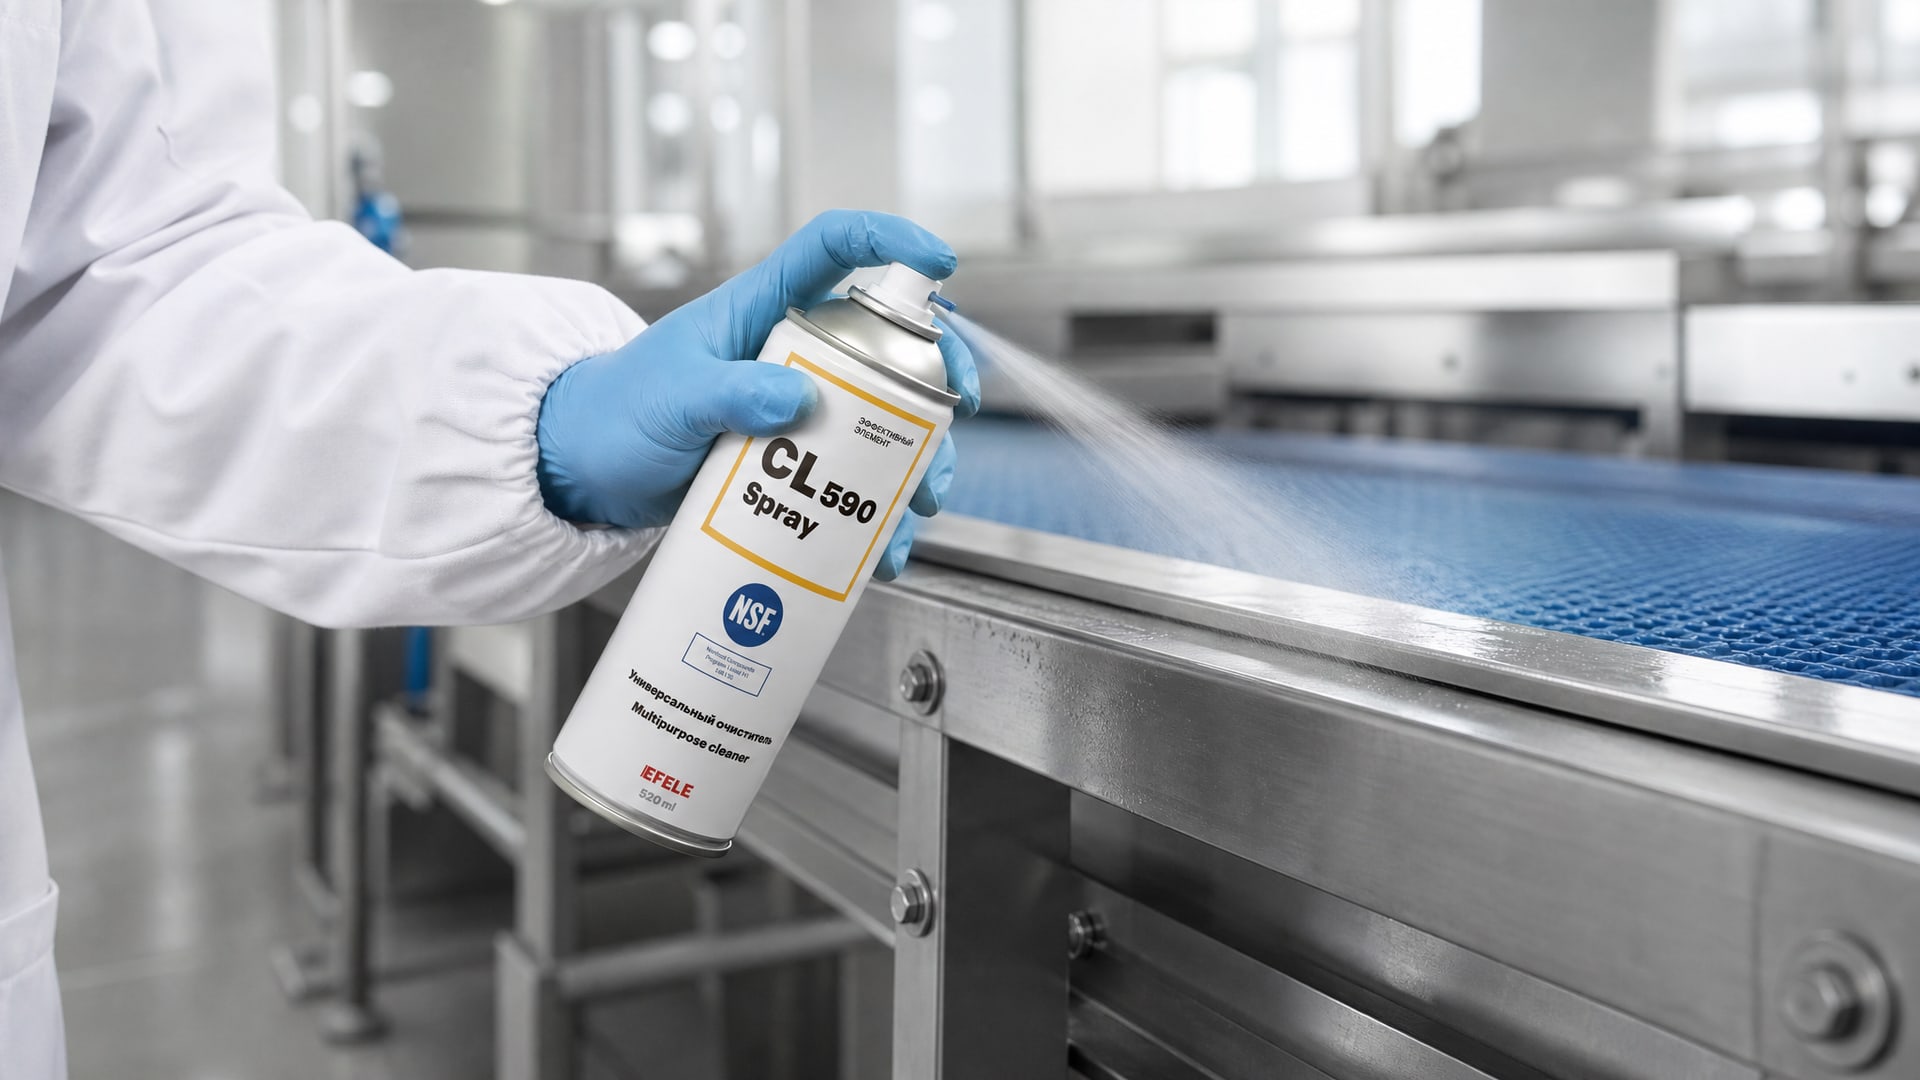
Когда необходимо очистить оборудование, контактирующее с пищевыми продуктами, нужно применять очистители, которые также имеют пищевой допуск. Универсальные очистители с допуском NSF H1, например, EFELE CL-590 Spray, эффективно удаляют органические загрязнения и остатки старой смазки, оставляя поверхность чистой без остатков токсичных растворителей.
Часто задаваемые вопросы
Что означает, что смазка имеет допуск NSF H1?
NSF H1 означает, что смазка разработана и протестирована для случайного и технически неизбежного контакта с пищей или упаковкой. При соблюдении предела 10 ppm (примерно 10 г на 1 тонну продукта) такая смазка не повредит здоровью потребителя и не изменит органолептические свойства продукта. Допуск не означает, что смазка «безопасна везде» - он касается конкретного сценария случайного контакта.
Можно ли использовать H1-смазку вместо H2?
Да, можно: H1 - это более строгая категория и подойдет для любого узла, где H2 был бы допустим. Однако это экономически неоправданно, поскольку H1-смазки дороже. Правильный подход - применять H1 только на узлах, где возможен контакт с пищей, а H2 использовать на оборудовании, полностью отделенном от продукта (моторы, электропривод вне цеха).
Как проверить, что смазка действительно соответствует ISO 21469?
Запросите у поставщика документ о соответствии ISO 21469 - это может быть сертификат от аккредитованной лаборатории, технический отчет или декларация производителя. Проверьте, чтобы в документе указаны дата проведения испытаний и наименование смазки полностью. Заявление без документа - недостаточно.
Сколько времени H1-смазка сохраняет свои свойства при хранении?
При правильном хранении - в герметичной упаковке, в сухом помещении при температуре 5-30°C - H1-смазка обычно сохраняет свойства 3-5 лет. Влажность и перепады температур ускоряют окисление. Перед использованием смазки, хранившейся свыше 3 лет, рекомендуется проверить цвет и запах: если появился посторонний запах или почернение, смазку лучше заменить.
Может ли смазка с пищевым допуском попадать в пищу специально?
Нет. Допуск H1 рассчитан на непредвиденное попадание из-за микротечи, выдавливания или остатков. Вводить смазку в продукт специально недопустимо и угрожает здоровью. Для редких случаев, когда смазка входит в технологию (например, как разделитель), применяют категорию H3, которая требует дополнительной регистрации.
Заключение
Загрязнение пищевой продукции смазкой - управляемый риск, если понимать различие между категориями NSF, соблюдать количественные ориентиры (10 ppm для H1) и включать смазки в HACCP-систему. Выбор смазки по сценарию контакта, проверка соответствия ISO 21469 и правильное нанесение с последующим контролем предотвращают как заболевания потребителей, так и претензии проверяющих органов.
Следующий шаг - аудит собственного оборудования: составить перечень узлов, определить тип контакта каждого с продуктом, назначить требуемую категорию смазки и включить ее в график переспазки. Это займет несколько часов, но гарантирует, что производство работает в правовом поле и защищает своего потребителя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.