
Как предотвратить загрязнение пищевой продукции смазками без остановки производства
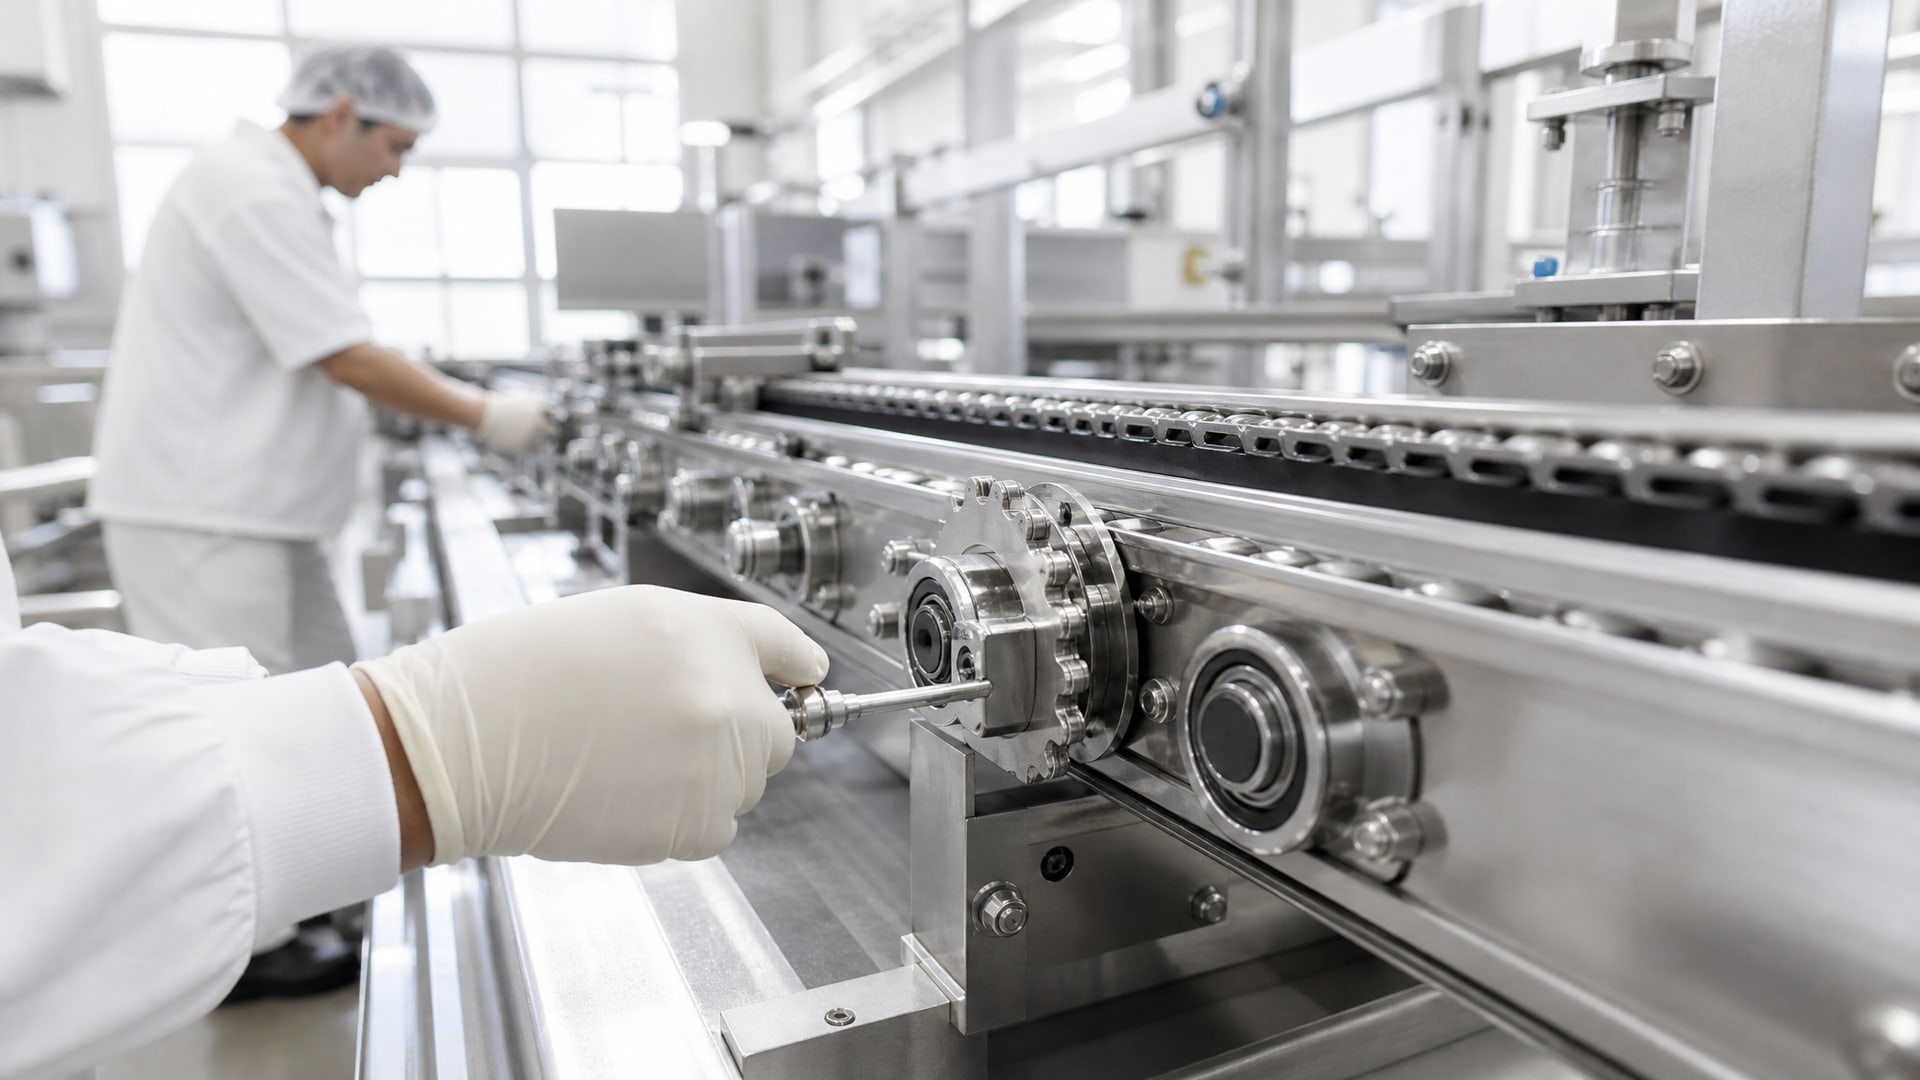
Остановка производственной линии на переналадку или техническое обслуживание обходится пищевым предприятиям в десятки тысяч рублей в час. Одновременно любое попадание смазочного материала в готовый продукт создает риск отзыва партии, штрафов и потери репутации. Сбалансировать эти требования помогает правильный выбор пищевой смазки и организация обслуживания оборудования, при которых машина работает, но контакт смазки с продуктом исключен или минимизирован.
Статья объясняет, как выбрать смазку в соответствии со стандартами NSF и ISO 21469, где на производстве можно смазывать узлы без риска загрязнения, и на каких этапах контроля полагаться на документацию производителя, а не на народные способы. Рекомендации адресованы инженерам, закупщикам и техническим специалистам, которые управляют безопасностью оборудования в цехах молочной, мясной, хлебобулочной продукции и других пищевых производств.
Зоны риска в пищевом оборудовании и выбор класса смазки
На пищевом оборудовании узлы смазываются по-разному в зависимости от расположения и возможности контакта с продуктом.
Правильное определение этой зоны - первый шаг к безопасности.
Узлы с потенциалом случайного контакта (NSF H1): подшипники, направляющие и зубчатые передачи, расположенные на периметре машины или в местах, где при разборке для ремонта может проникнуть влага или частицы смазки. Сюда же входят узлы на верхних и боковых поверхностях конвейеров, фасовочных головок и разделочных платформ, если между ними и продуктом нет герметичной перегородки.
Узлы без риска контакта (NSF H2): электромоторы с закрытыми подшипниками, редукторы в отдельных защитных кожухах, направляющие гидравлических цилиндров внутри герметичных корпусов, пневматические узлы с закрытой смазкой. Здесь смазка физически не может попасть в продукт, даже если во время ремонта произойдет утечка.
Узлы с прямым контактом (NSF 3H): редко встречаются в стандартном пищевом оборудовании, но упоминаются для разделительных агентов на форм-машинах хлебопекарного производства или масел-антипригаров на прессах.
Важно различать H1 и H2 не по названиям на упаковке, а по фактической возможности загрязнения. Закупщики иногда ошибаются, заказывая дорогую H1 для полностью изолированных узлов или, наоборот, берут дешевую H2 и потом обнаруживают, что регламент остановки и влажной уборки заставляет все же рассчитывать на попадание. Стандарт ISO 21469 охватывает не только состав смазки, но и условия ее производства, упаковки и хранения; наличие этого сертификата у производителя снижает риск дополнительного загрязнения через производственные линии, но NSF-класс все равно проверять нужно.
Стандарты и допуски: NSF, FDA и ISO 21469
На российском рынке смазки для пищевого оборудования обязаны соответствовать требованиям технического регламента ТР ТС 030/2012 и системам менеджмента безопасности ГОСТ Р ИСО 22000.
Международный уровень - это NSF (National Sanitation Foundation) и FDA (Food and Drug Administration).
NSF H1: все компоненты смазки должны входить в перечень допустимых ингредиентов FDA 21 CFR 178.3570. Лимит случайного попадания в продукт составляет 10 ppm (что равно 10 миллиграммам на килограмм или 0,001%). Этот класс наиболее распространен в пищевой промышленности именно потому, что допускает неизбежные при ремонте микроскопические контакты, но не требует полной изоляции узлов.
NSF H2: предназначена для узлов, где контакт с пищей полностью исключен конструктивно. Компоненты могут входить в другой перечень допусков и быть более дешевыми. Но если на производстве все же произойдет утечка в продукт, H2 будет недопустима.
NSF 3H: это разрешение на прямой контакт с пищей; предназначена для масел-антипригаров, разделительных составов и компонентов жевательной резинки. На обычном оборудовании (конвейеры, подшипники) не применяется.
ISO 21469: международный стандарт, который определяет гигиенические требования к производству, хранению и транспортировке смазочных материалов. Наличие ISO 21469 означает, что на заводе-производителе контролируются чистые комнаты, не допускаются перекрестные загрязнения, ведется документирование. Однако ISO 21469 не равна NSF-классу: можно иметь один стандарт и не иметь другого. Для пищевой промышленности идеально, когда продукт имеет оба - и NSF H1, и ISO 21469.
Как организовать смазывание узлов без остановки производства
Смазывать подшипники, направляющие и прочие узлы можно во время работы линии, если правильно организовать процесс.
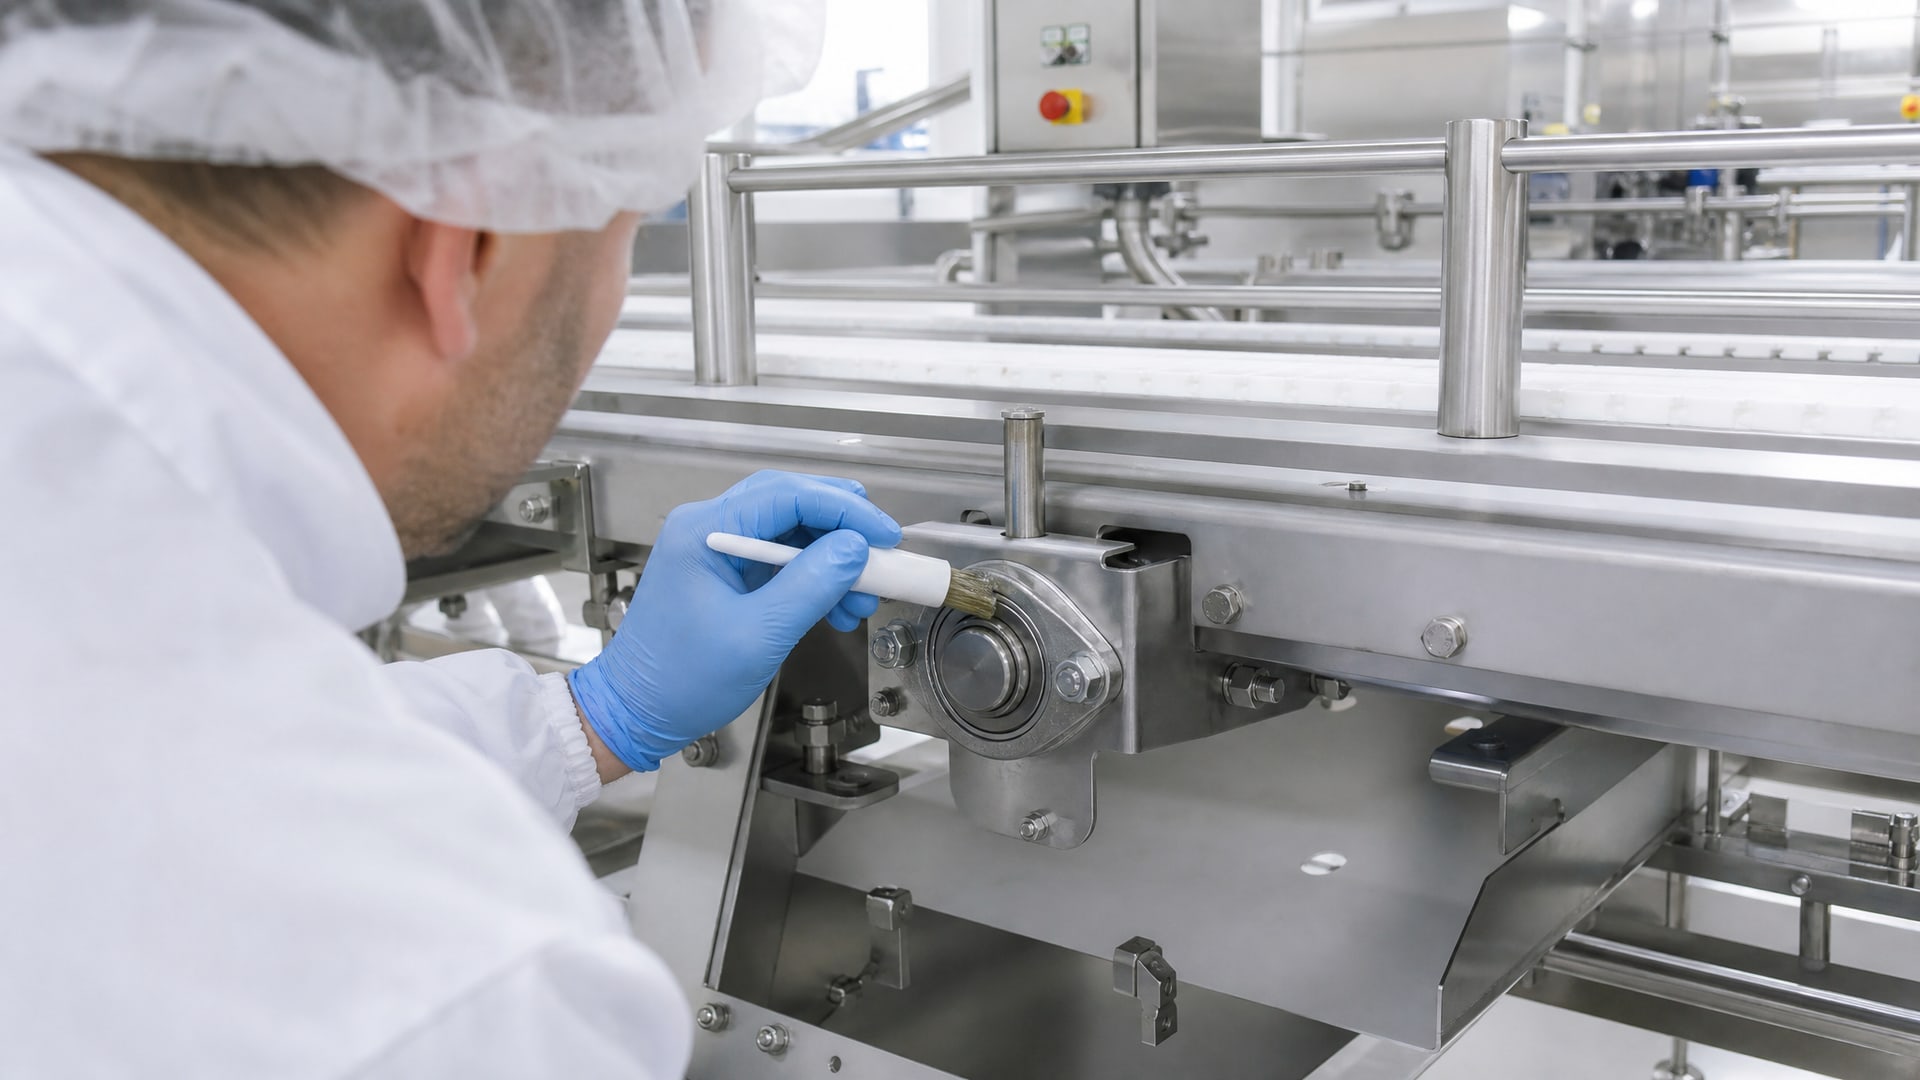
Определение времени обслуживания: обычно смазку закладывают в узлы с избытком перед запуском смены, чтобы она еще циркулировала в начале следующей смены или когда машина уже переведена в режим холостого хода (последний час перед остановкой). Альтернативно - смазывают в момент, когда конкретный узел не работает: например, направляющую фасовочной головки смазывают, когда головка выведена в парковочное положение, а линия работает в другой части.
Место и техника нанесения: смазку наносят тонкой пленкой непосредственно в точку трения или в смазочный ниппель, не разбрызгивая. Излишки, которые могут капнуть на соседние детали или конвейер, убирают мягкой салфеткой сразу после нанесения, но не в момент трения узла, иначе весь материал сотрется. Для узлов с высоким риском разлива применяют чашки-поддоны, которые ограничивают растекание смазки по корпусу.
Аэрозольные формы: для труднодоступных узлов, которые нельзя открыть без разборки, используют пищевые смазки в формате спрея или аэрозоля. Такие материалы наносят с небольшого расстояния, минимизируя разлив на соседние поверхности. При работе оборудования включенным спреем пользоваться нельзя - только в режиме ремонта или во время холостого хода.
Регламент и документирование: на предприятиях с системой HACCP (анализ рисков и критические контрольные точки) смазывание без остановки указывают в технологической инструкции с указанием точки, материала, времени и ответственного лица. Это позволяет при аудите продемонстрировать, что риск загрязнения был оценен и управляется осознанно. Также обязательно ведется журнал обслуживания, где фиксируют дату, время, используемую смазку и инициалы механика.
Вызовы при регулярной мойке оборудования: водостойкость и стабильность
На предприятиях пищевой промышленности оборудование моют каждый день, часто с использованием горячей воды, моющих и санитарных растворов.
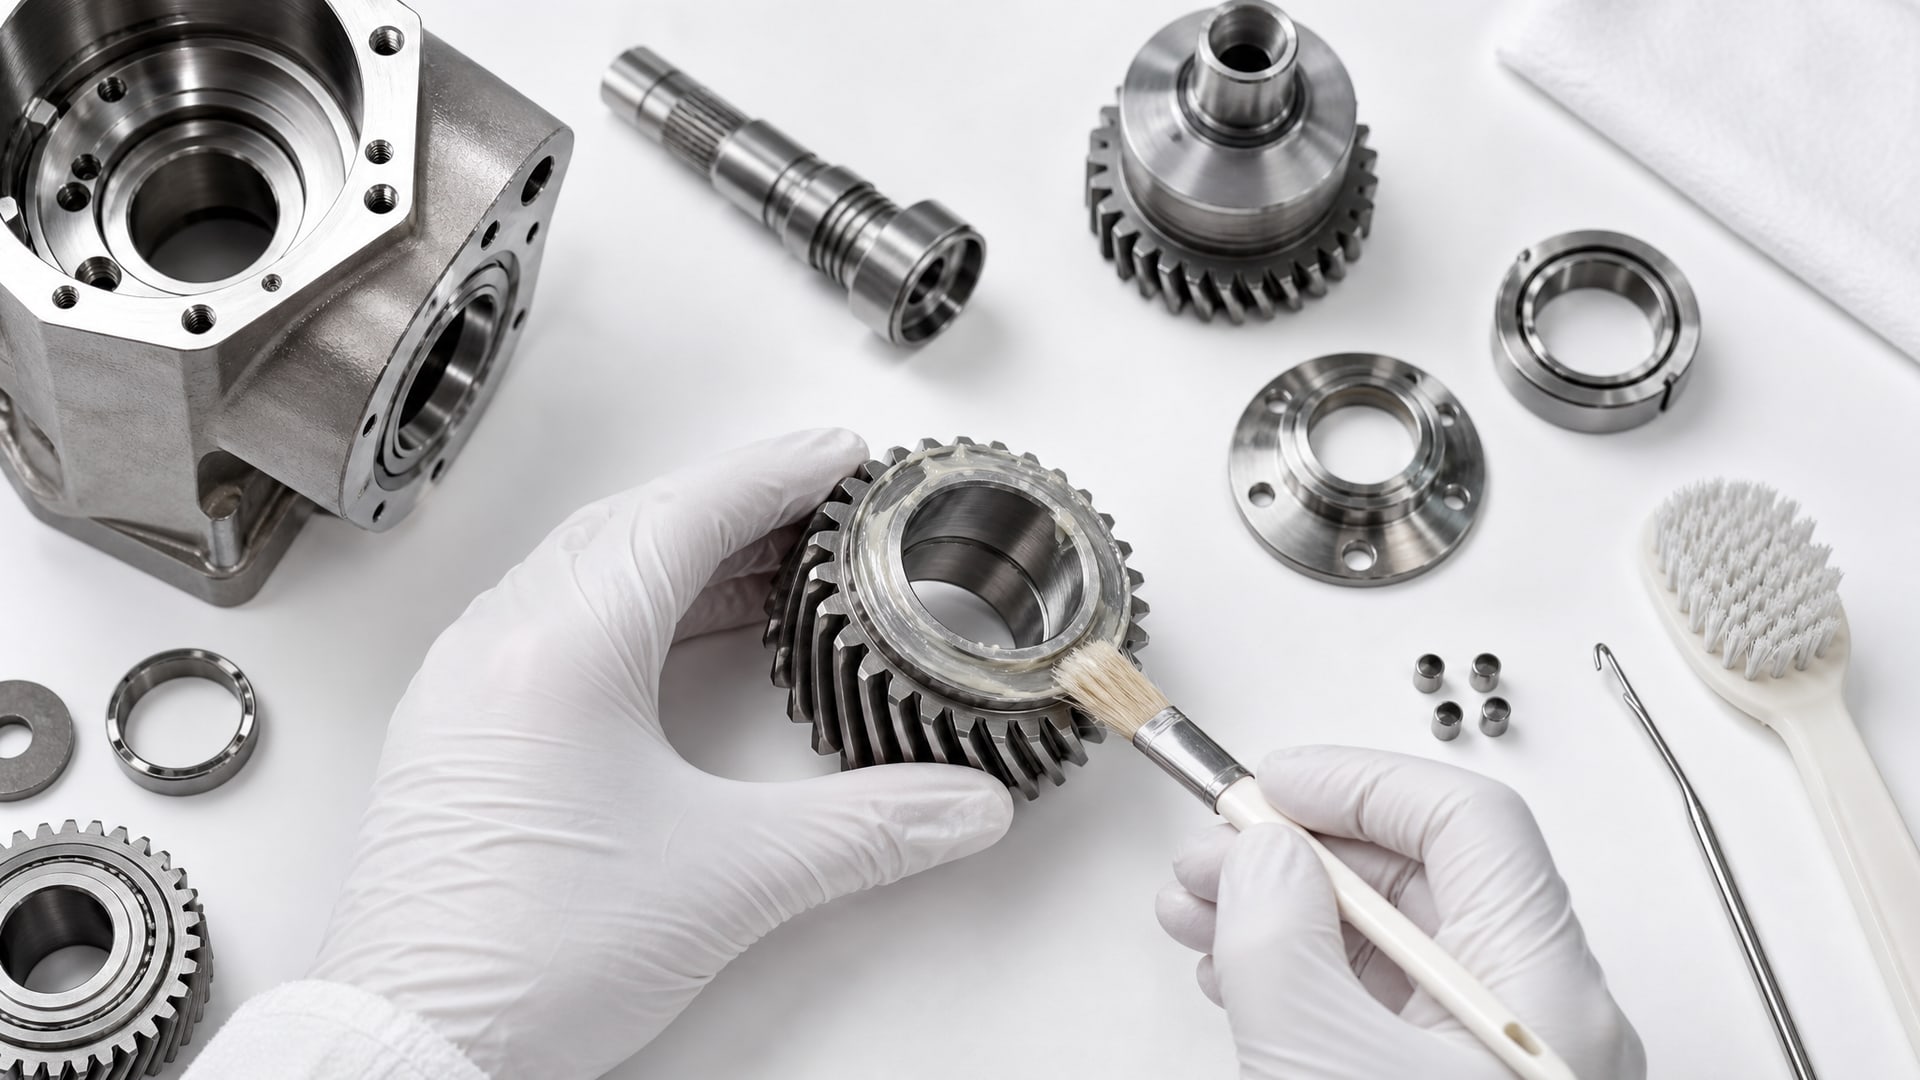
Это создает дополнительный стресс для смазки.
Вымывание и потеря консистенции: обычная пластичная смазка на минеральном масле и литиевом мыле теряет вязкость и вымывается при контакте с водой, особенно горячей. Результат - подшипник оказывается почти без смазки, возникает сухое трение, температура растет, и через 1-2 недели подшипник выходит из строя. Пищевые смазки NSF H1 обязаны сохранять консистенцию после мойки; в технических данных производителя указывается испытание ASTM D4049 (потеря массы при 40 °C в течение 24 часов не должна превышать 10%).
Стойкость к щелочным и кислотным растворам: уборка может включать щелочные моющие растворы и кислотные санитарные средства (для удаления минеральных отложений). Смазка должна не набухать и не расслаиваться при таком контакте. Продукты низкого качества начинают расслаиваться: масло вытекает, а загуститель комкается. Это сразу видно на глаз и приводит к задиру подшипника.
Ржавчина и коррозия: влажная среда пищевого цеха (влажность часто выше 90%) способствует коррозии металла, если смазка потеряла защитный слой. Хорошая пищевая смазка NSF H1 содержит антикоррозионные присадки, которые образуют тонкую пленку на стали и предотвращают окисление даже при высокой влажности и регулярной мойке.
Стандартный расход смазки в таких условиях составляет 2-3 переасмазывания в неделю вместо обычного 1 раза в месяц для сухих условий. Это увеличивает трудозатраты, но экономит на ремонте подшипников.
Практический переход на пищевую смазку: чек-лист
Переход с обычной промышленной смазки на NSF H1 - это не просто замена картриджа в шприце.
Неправильный переход приводит к смешиванию старой и новой смазки, образованию отложений и ускоренному износу.
Этап 1. Идентификация узлов: составить список всех смазываемых узлов на оборудовании, указать текущий материал, определить класс (H1, H2, 3H) по возможности контакта с продуктом, обозначить ответственного инженера.
Этап 2. Выбор материала: заказать образцы пищевой смазки NSF H1 (если необходимо, запросить сертификаты NSF и ISO 21469), проверить совместимость с уплотнениями и пластиками, указанными в паспорте оборудования.
Этап 3. Очистка и промывка: перед переходом узел разбирается (если возможно), стирается старая смазка чистой тряпкой, полости промываются растворителем или технической жидкостью пищевого класса (если нужна гарантия). Особенно важно очистить участки, где старая смазка спекся или окислилась. Это трудоемко, но экономит на последующих отказах.
Этап 4. Первое нанесение: закладывается новая смазка в требуемом количестве (обычно на 1/3 или 1/2 объема подшипника), узел собирается, проводится холостой запуск на несколько оборотов для распределения материала.
Этап 5. Документирование: записать в журнал дату переходы, название смазки, партию, количество, данные про NSF и ISO 21469. Это нужно для аудита и при возможном отзыве партии смазки производителем.
Многие предприятия совмещают переход на пищевую смазку с плановым капитальным ремонтом оборудования, чтобы одновременно заменить уплотнения и подшипники и избежать множественных разборок подряд.
Подшипники и направляющие: критичные точки загрязнения
Подшипники и направляющие скольжения - места, которые создают наибольший риск загрязнения пищевого продукта смазкой.
Подшипники качения (шариковые, роликовые): расположены, как правило, в открытых корпусах с небольшими зазорами. Смазка из них может капать прямо на конвейер или продукт, если не установлена защита. Для таких подшипников используют пластичную смазку NSF H1 с хорошей адгезией (способностью образовывать прочную пленку на металле) и водостойкостью. Многие предприятия на линиях фасовки берут универсальные смазки средней консистенции (NLGI 2), которые держатся в подшипнике и не выдавливаются во время вращения.
Направляющие скольжения: это прямые стержни или плоскости, по которым движется головка, каретка или платформа. На них наносят смазку в виде тонкой пленки, которая предотвращает прилипание остатков продукта и снижает трение. При избытке смазки она стекает на конвейер; при недостатке возникает фреттинг (микротрение) и направляющая быстро изнашивается. Для направляющих в пищевой промышленности часто используют пищевые смазки в жидкой или консистентной форме (NLGI 1-2) с хорошей адгезией, чтобы смазка не разлеталась при движении.
Спиральные конвейеры и скребки: на них смазка попадает в товарный продукт при любом излишке. Для них применяют либо H1-смазки с очень тонким слоем нанесения, либо конструктивно полностью исключают смазку (используют материалы скребков, которые не требуют смазки благодаря свойствам пластика).
Правильно подобранная смазка NFS H1 на подшипниках и направляющих держится на месте при нормальном нанесении и не мигрирует в продукт.
Аэрозольные смазки для пищевого оборудования
Когда узел невозможно открыть без разборки машины или когда требуется срочное обслуживание во время производства, прибегают к аэрозольным формам пищевой смазки.
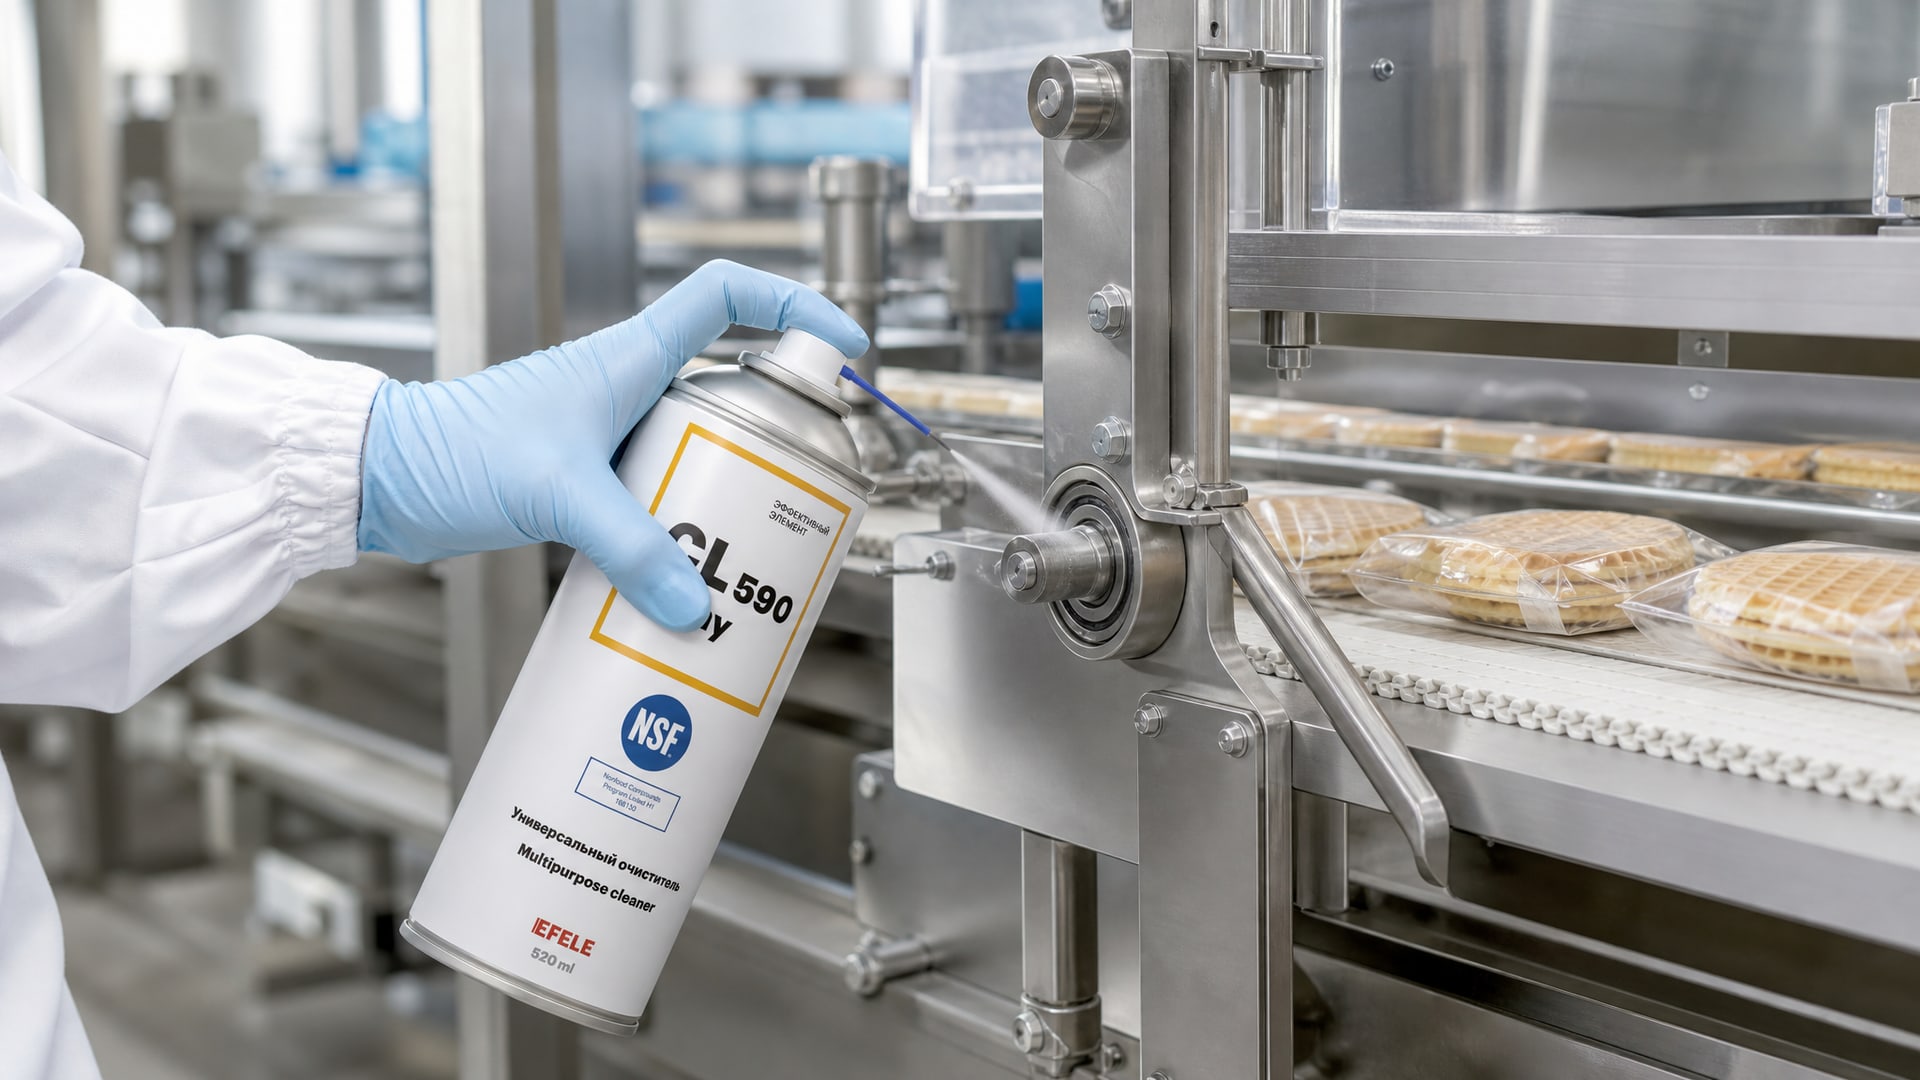
Аэрозоль доставляет материал в точку трения сквозь небольшие щели и отверстия, минимизируя контакт с открытыми поверхностями. После вспрыскивания и нескольких рабочих циклов вещество распределяется внутри узла, и излишки испаряются или стекают через дренажные отверстия.
Для пищевого производства такие аэрозоли должны иметь допуск NSF H1 и быть совместимы с уплотнениями. Для очистки оборудования и поверхностей в пищевой промышленности, где требуется пищевой допуск, можно применять универсальный очиститель EFELE CL-590 Spray, который удаляет остатки продукта и старой смазки без повреждения покрасок и пластиков.
Аэрозоль нельзя применять при работающем оборудовании - только в режиме остановки или холостого хода. Распыление по вращающейся детали может привести к разбрызгиванию и загрязнению всего вокруг.
Контроль и мониторинг загрязнения пищевой продукции
Чтобы убедиться, что выбор смазки и организация обслуживания работают правильно, нужен мониторинг.
Визуальный контроль: на этапе фасовки и упаковки специалист смотрит на продукт под лампой в поисках блестящих частиц или жирных пятен. Это грубый метод, но он ловит явные ошибки.
Органолептический контроль: дегустатор проверяет продукт на посторонний вкус и запах. Пищевые смазки NSF H1 обычно без запаха, цвета и вкуса, поэтому этот контроль менее информативен, чем хотелось бы, но остается страховкой.
Лабораторный анализ (периодический): раз в месяц или квартал пробы продукции отправляют в аккредитованную лабораторию на анализ жирности и наличие инородных включений. Некоторые предприятия используют простой тест: продукт нагревают до 50-60 °C, смотрят, выделяется ли запах смазки, и фильтруют через сетку, чтобы проверить наличие твердых частиц.
Регулярный аудит техобслуживания: инженер проверяет журнал смазывания, осматривает узлы на утечки, оценивает состояние уплотнений и дренажных отверстий. Если у подшипника видна темная смазка или коррозия, это признак того, что вода попадает внутрь, и уплотнение нужно менять.
Система HACCP: на предприятиях, уже имеющих систему менеджмента безопасности пищевой продукции, загрязнение смазкой обозначают как один из рисков и включают контрольную точку. Например, после каждого обслуживания оборудования проводится визуальный осмотр и фиксируется в процессном журнале.
Частые ошибки при выборе и применении пищевой смазки
Ошибка 1. Выбор по названию, а не по стандарту: на упаковке написано "пищевая смазка", но нет указания NSF H1 или H2 и сертификата на этикетке. Результат - через неделю подтверждается, что смазка не имеет допуска, и ее снимают.
Ошибка 2. Путаница между H1 и H2: закупщик заказывает дешевую H2 для узлов, где возможен контакт с продуктом, думая, что разница только в цене. H2 при попадании в продукт приводит к нарушению стандартов и может быть причиной отзыва партии.
Ошибка 3. Недостаточная очистка при переходе: старую смазку вытирают, но полость не промывают, и в первые дни новая смазка смешивается со старой, теряя свойства.
Ошибка 4. Нанесение избыточного количества: думают, что "больше смазки - лучше", но избыток капает на продукт или на соседние узлы, создавая очаги загрязнения и привлекая пыль.
Ошибка 5. Игнорирование совместимости с уплотнениями: закупили смазку NSF H1, но уплотнения в узле из несовместимого полимера. Результат - уплотнение набухает или рассыхается, появляется утечка, и смазка вся вымывается водой при мойке.
Ошибка 6. Отсутствие документирования: не ведут журнал смазывания и не указывают, какая смазка применяется. При аудите это выглядит как отсутствие контроля, а при проблеме невозможно понять, из-за чего произошло загрязнение.
Часто задаваемые вопросы
Что такое NSF H1 и почему это важно?
NSF H1 - это международный допуск, который означает, что все компоненты смазки входят в список допустимых пищевых ингредиентов (FDA 21 CFR 178.3570) и предельное содержание ее в продукте не превышает 10 ppm. Это важно, потому что дает гарантию безопасности при случайном попадании смазки в продукт и позволяет производителю работать с уверенностью в соответствии стандартам.
Можно ли использовать H2 для подшипников, если ниже нет продукта?
Технически да, если подшипник действительно герметично закрыт и контакт с продуктом исключен конструктивно. Но на практике при ремонте, разборке или при влажной уборке оборудования вода и влага проникают везде. Если есть хоть малейший риск, лучше выбрать H1 и спать спокойно.
Сколько раз в неделю нужно переасмазывать узлы на пищевом оборудовании?
При регулярной горячей мойке и высокой влажности -2-3 раза в неделю. На сухих участках или при редкой мойке -1 раз в 2 недели. Конкретный регламент указывает производитель оборудования в техническом паспорте; если его нет, можно ориентироваться на состояние подшипника: если он горячий на ощупь или издает звуки, смазки недостаточно.
Какая разница между ISO 21469 и NSF H1?
NSF H1 подтверждает, что состав смазки безопасен для контакта с пищей. ISO 21469 проверяет, что сам производитель смазки соблюдает правила гигиены, чистоты и хранения при изготовлении. Идеально иметь оба сертификата; если только один - обычно это NSF H1, он критичнее для безопасности готового продукта.
Как узнать, вымылась ли смазка после мойки оборудования?
Разобрать узел и посмотреть. Если в подшипнике остается пленка смазки (даже если она светлеет) - хорошо. Если подшипник совершенно сухой или в нем только вода - смазка вымылась полностью, и нужно переходить на водостойкую смазку или увеличить частоту переасмазывания. Дополнительный признак: подшипник издает скрип при вращении или быстро нагревается.
Заключение
Предотвращение загрязнения пищевой продукции смазками без остановки производства достигается тремя шагами: правильный выбор материала по стандарту NSF и классу (H1, H2 или 3H); конструктивная или организационная изоляция смазываемого узла от продукта; систематический мониторинг и регулярное переасмазывание с документированием. Переход с обычной промышленной смазки на NSF H1 требует предварительной очистки и очень окупается через снижение риска брака и аудиторских замечаний.
Начните с аудита: обойдите все узлы оборудования, определите для каждого класс (H1 или H2), заказите образцы пищевой смазки с полным набором сертификатов и согласуйте выбор с ответственным за безопасность пищевой продукции. Для обслуживания подшипников, направляющих и других узлов трения, где возможен случайный контакт с пищевыми продуктами, рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, которая прижилась в цехах молочного и мясного производства благодаря водостойкости и стабильности после регулярной мойки. Ведите журнал переходы, проводите визуальный контроль после каждого обслуживания и раз в месяц проверяйте состояние смазки в узлах: это предотвратит множество неприятностей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.