
Как предотвратить загрязнение пищевого продукта смазкой и пройти аудит
Контроль за смазочными материалами в пищевом производстве - не просто рекомендация, а обязательное условие системы безопасности. Смазка попадает в продукт редко, но когда это случается, последствия серьезны: вспышка микробного загрязнения, отзыв партии, проблемы с аудитом HACCP и репутационные риски. Главная ошибка закупщиков и инженеров в том, что они полагаются только на маркировку «food grade», не проверяя реальные допуски и документацию производителя. Статья раскрывает, как выбрать смазку, организовать ее применение и подготовить доказательства для аудита, опираясь на стандарты ISO 21469, NSF, ТР ТС 030/2012 и ГОСТ Р ИСО 22000-2019.
Различие между NSF H1, H2 и H3: выбор по сценарию применения
Первое, что нужно понять: NSF H1, H2 и H3 - это не градации качества, а классификация сценариев использования.
Каждый класс требует разных условий контроля и разных действий при возможном контакте с продуктом.
NSF H1 допускает случайный контакт смазки с пищевой продукцией. Это не означает, что контакт желателен; это означает, что если несколько миллиграммов смазки все же попадут в продукт, она не создаст немедленного риска для здоровья потребителя. Применяется для узлов, расположенных максимально близко к продукту: цепей конвейеров, подшипников приводов, направляющих упаковочных машин.
NSF H2 применяется там, где контакт с пищевой продукцией полностью исключен. Это зоны дальше от линии производства: двигатели, гидравлические системы в отделенных комнатах, редукторы в закрытых корпусах. Требование здесь одно: смазка не должна попасть в продукт при любых обстоятельствах.
NSF H3 - это антикоррозионные смазки, которые наносят на оборудование до запуска производства и обязательно удаляют перед началом работы. Эта категория требует наиболее строгого документирования процесса удаления.
На практике ошибка заключается в том, что технический специалист выбирает H1-смазку для всех узлов «на всякий случай», тогда как экономичнее и безопаснее использовать H1 только там, где он критичен, а H2 - везде остальное.
Как ISO 21469 дополняет NSF: от состава к производству
Многие закупщики считают, что проверка NSF H1-допуска достаточна.
На самом деле NSF H1 описывает только состав смазки: какие ингредиенты допустимы (например, по FDA 21 CFR 178.3570 и 178.3750), какой размер молекул, какая вязкость. Это необходимо, но недостаточно.
ISO 21469 - это международный стандарт, который охватывает весь жизненный цикл смазки: от контроля сырья и производственного процесса до упаковки, хранения, маркировки и трассируемости. Стандарт требует:
Документирования источника каждого ингредиента и микробиологического контроля.
Чистоты на производственной линии: исключение перекрестного загрязнения с непищевыми смазками.
Целостности упаковки и защиты от влаги и микроорганизмов.
Прослеживаемости партии: возможности связать конкретную банку смазки с датой производства и испытаниями.
Поставщик смазки с сертификатом ISO 21469 предоставляет уверенность не просто в формуле, но в том, что процесс производства и обращения был контролируемым. При аудите HACCP это становится ключевым доказательством: вы можете показать, что выбрали поставщика, который применяет систему менеджмента безопасности пищевой продукции на своем собственном заводе.
Стандарты для пищевого производства в России и ЕАЭС
В Российской Федерации и странах ЕАЭС выбор смазки для пищевого оборудования регулируется техническим регламентом ТР ТС 030/2012, который устанавливает требования к смазочным материалам и индустриальным маслам.
Этот регламент охватывает состав, маркировку и документооборот.
Одновременно с ТР ТС 030/2012 действует ГОСТ Р ИСО 22000-2019 - система менеджмента безопасности пищевой продукции. Этот стандарт требует от производителя пищевых продуктов (и, косвенно, от поставщиков материалов, контактирующих с пищей) документировать:
Идентификацию опасностей (в т. ч. смазочные материалы как источник физического и химического загрязнения).
Оценку риска и способы его контроля.
Протоколы проверки и испытаний.
Обучение персонала.
Для оборудования, используемого в пищевой промышленности, важны также ГОСТ Р 54762-2011 (гигиенические требования к производству) и ГОСТ ISO 14159-2012 (конструкция машин для безопасности пищевого производства).
Практический вывод: при выборе смазки запрашивайте у поставщика не только сертификат NSF H1, но и:
Декларацию соответствия ТР ТС 030/2012.
Регистрационный номер NSF H1 в базе NSF International.
Техническое описание (TDS), в котором указаны все ингредиенты.
При возможности - копию сертификата ISO 21469.
Как устроен аудит HACCP и какую документацию ждет проверяющий
HACCP (анализ опасности и критические точки контроля) - это система, которая требует от производителя пищевой продукции выявить все потенциальные источники опасности, оценить их вероятность и серьезность, а затем описать способ контроля каждой опасности.
Смазка попадает в HACCP как потенциальный источник трех видов опасности:
Физическая: крупные частицы смазки в продукте (обычно маловероятна, если выбрана правильная смазка).
Химическая: компоненты смазки, которые могут мигрировать в продукт и нанести вред здоровью (критична для выбора именно пищевого допуска).
Микробиологическая: бактерии, которые размножаются во влажной смазке и попадают в продукт (контролируется выбором смазки с микробиологическим контролем и условиями хранения).
При аудите проверяющий просит показать:
Реестр опасностей: где перечислены смазочные материалы как потенциальный источник загрязнения.
Оценку риска: таблица или описание, где указано, при каких условиях риск реализуется (например, «утечка смазки из подшипника в поддон конвейера» или «отсутствие защитного экрана на редукторе»).
Описание управляющих мер: какой допуск должна иметь смазка (H1/H2/H3), какие проверки проводятся при приемке, как часто меняется смазка, как осуществляется контроль чистоты.
Сертификаты и документацию: копии свидетельств NSF, деклараций ТР ТС, протоколов испытаний от поставщика.
Журналы обслуживания: даты смены смазки, результаты визуальных осмотров, записи о любых подозрениях на загрязнение.
Общая логика: опасность идентифицирована и оценена, контроль установлен, документация ведется, персонал обучен. Без этого аудит не пройден.
Перекрестное загрязнение: хранение, обращение и чистота производственной среды
Даже если выбрана правильная пищевая смазка, перекрестное загрязнение может произойти в процессе хранения, выдачи и применения.
Типичные сценарии:
Пищевая смазка хранится рядом с непищевой (H2 или вообще не пищевой), и при быстрой выдаче берут не ту банку.
Смазка разливается в переносные емкости без маркировки.
Один и тот же инструмент (маслобойка, ветошь) используется для нескольких видов смазки.
На производственном полу лужи старой смазки, которая затем попадает на обувь персонала и далее в производственную среду.
Контроль перекрестного загрязнения требует системного подхода:
Хранение и маркировка: - Пищевые смазки хранят отдельно от непищевых, желательно в закрытых шкафах. - На каждой емкости обязательна четкая маркировка с указанием: название смазки, допуск (NSF H1/H2), дата открытия (для смазок на водной основе критична дата окончания срока годности), срок хранения. - Входящий контроль: при приемке смазки проверяют целостность упаковки, читаемость этикетки, совпадение реквизитов с накладной и заказом.
Применение и техническое обслуживание: - Выдача смазки ведется по наряду или требованию, в котором указана точка применения, марка смазки и количество. - Для каждого узла (подшипник, цепь, редуктор) ведется карточка с указанием рекомендуемой смазки и периодичности смены. - Персонал обучен: не допускается неправильное нанесение смазки (чрезмерное количество, которое затем капает на продукт).
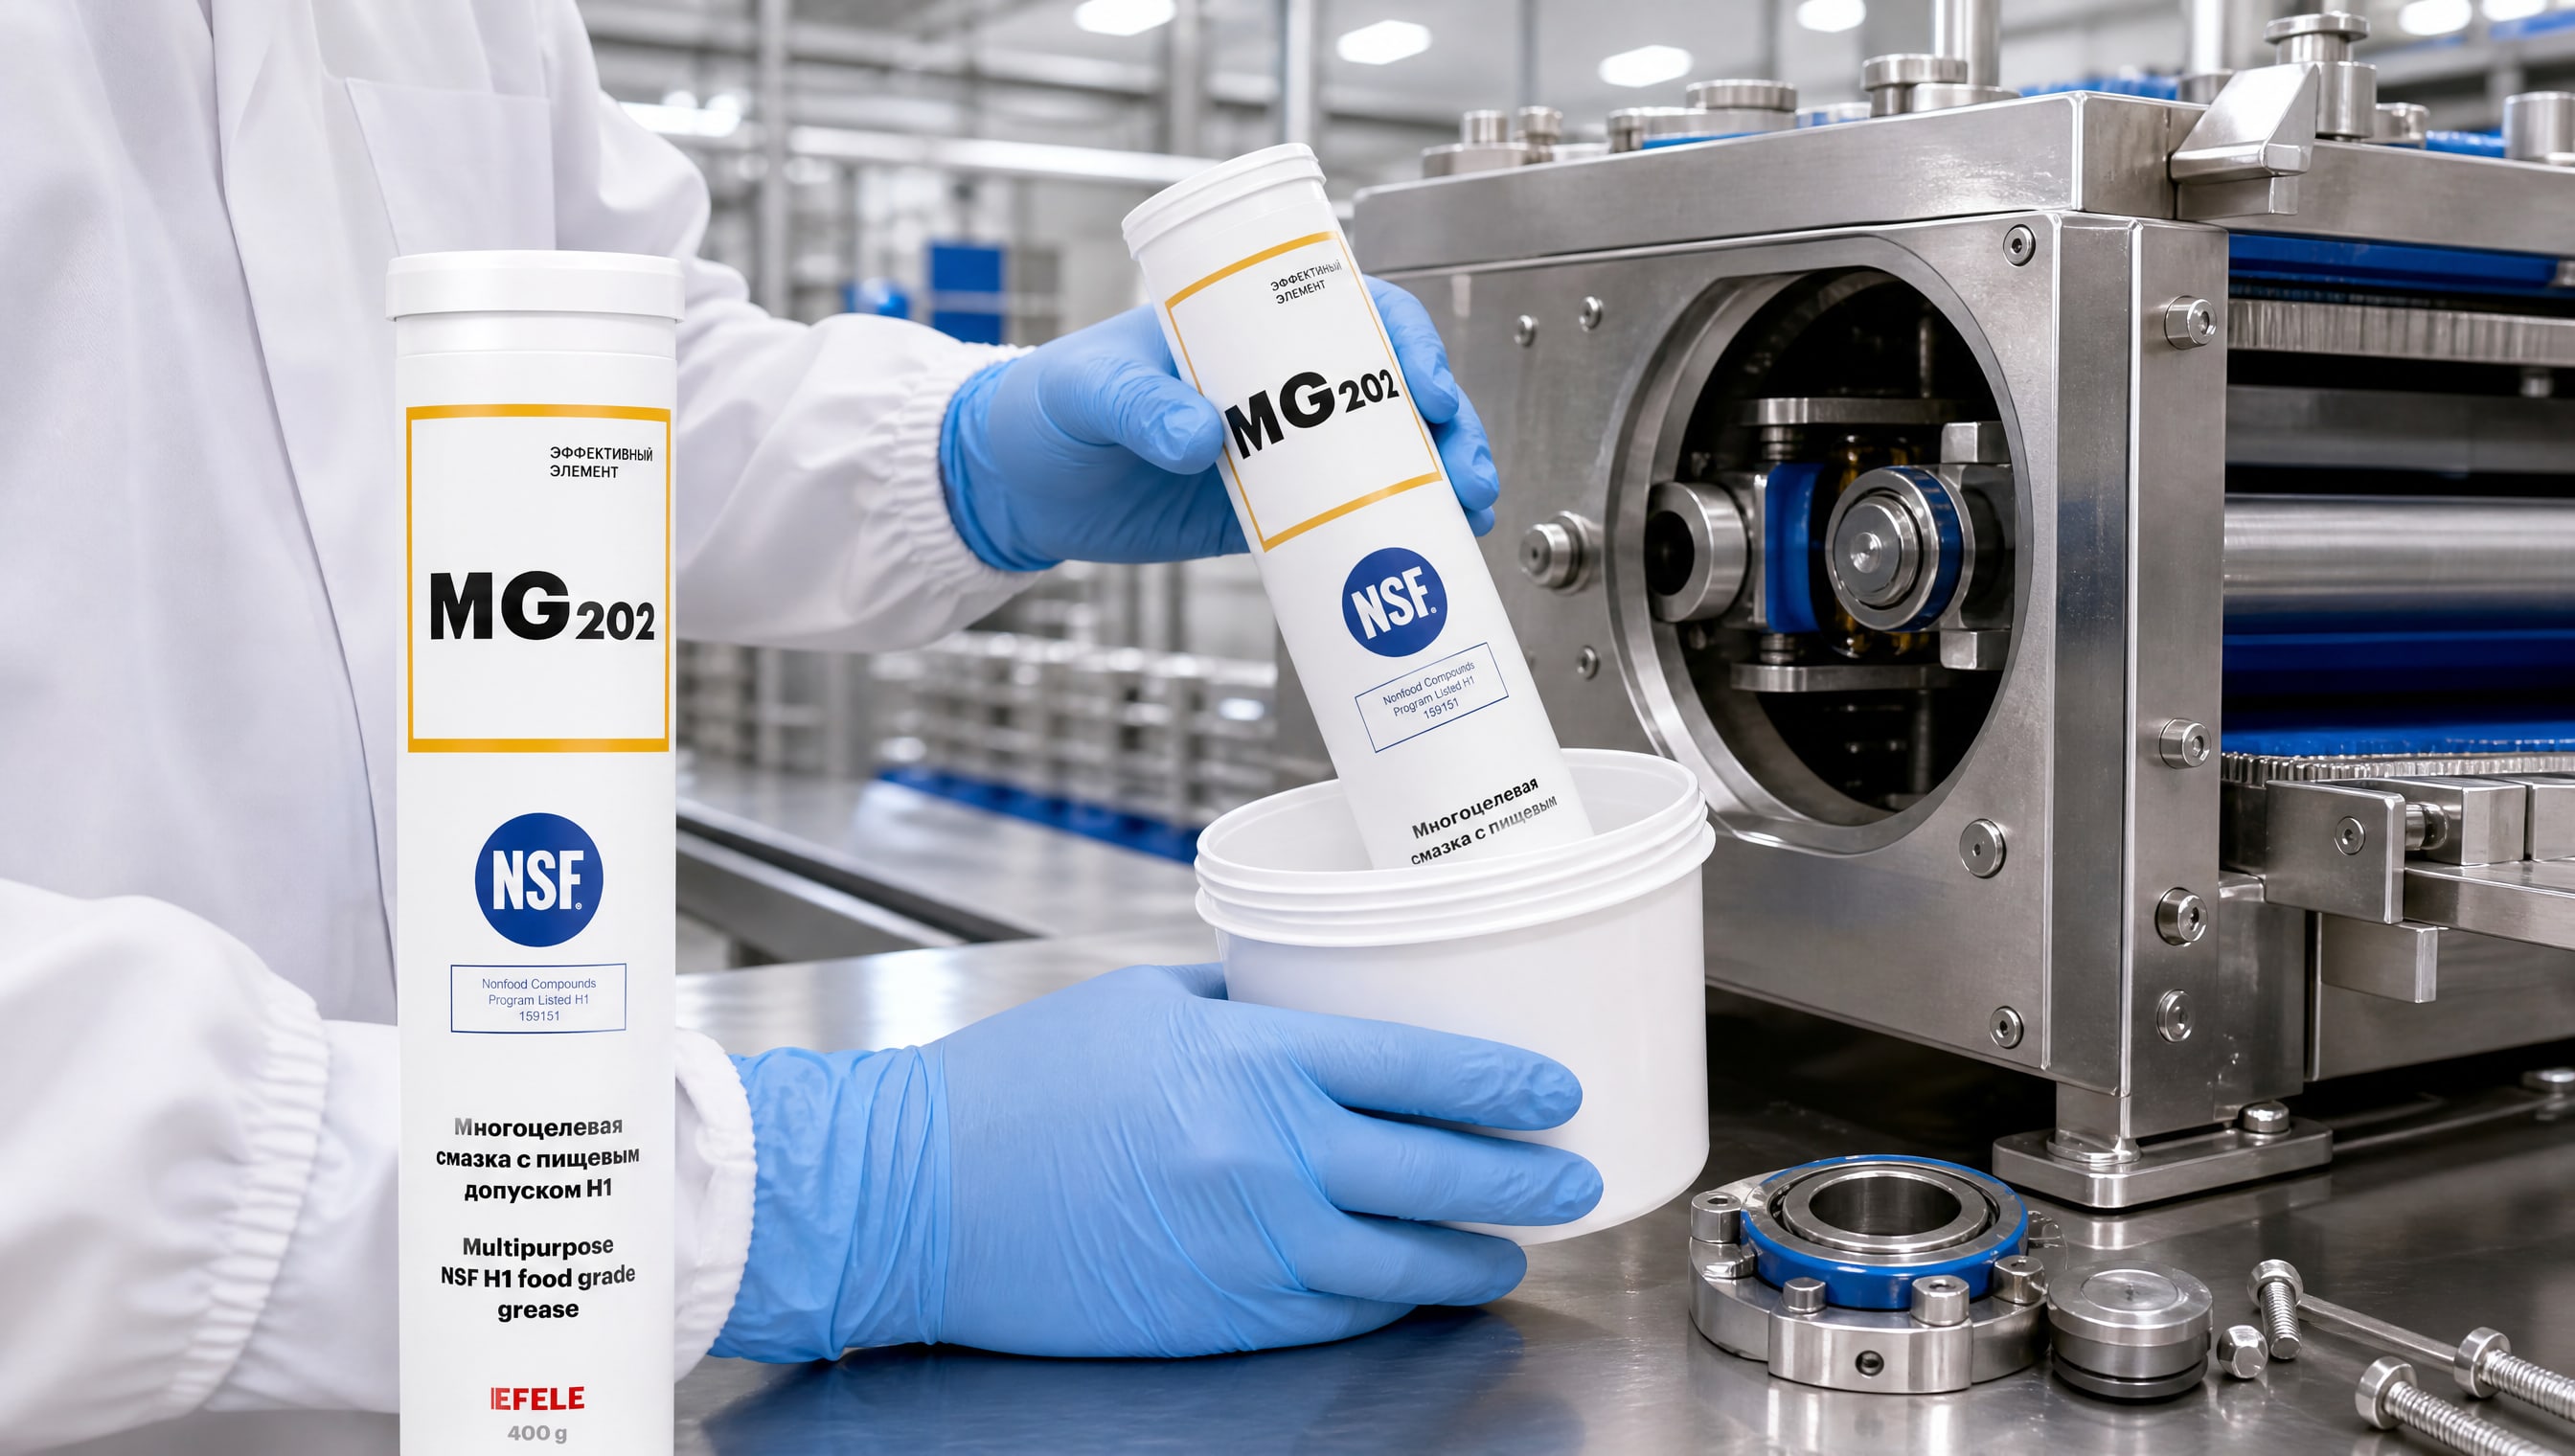
Чистота производственной среды: - На участках применения смазки используют поддоны или прокладки, чтобы капли не попадали на пол. - Регулярная влажная уборка производственной среды: пол, стены, поверхности оборудования. - Для очистки механизмов перед началом производства используют чистящие средства, совместимые с пищевым процессом. При выборе смазки для пищевого оборудования, где возможен случайный контакт с продуктами, рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1; одновременно на участке должна быть возможность вымыть излишки непосредственно перед запуском. Для очистки механизмов и поверхностей в пищевой промышленности, а также для подготовки оборудования к аудиту, эффективен универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1, который позволяет удалить остатки старой смазки, не оставляя химических следов.
Чек-лист документов, которые нужно запросить у поставщика
При закупке пищевой смазки убедитесь, что поставщик предоставил полный пакет документов.
Это делается один раз при первой закупке, а затем проверяется периодически (например, раз в год) на предмет актуальности сертификатов.
Сертификат NSF H1/H2/H3 с регистрационным номером и сроком действия. На сайте NSF International можно перепроверить подлинность.
Техническое описание (TDS) на русском или английском языке с полным списком ингредиентов, вязкостью, температурным диапазоном, рекомендациями по нанесению.
Декларация соответствия ТР ТС 030/2012 (для поставщиков, работающих в ЕАЭС).
Сертификат ISO 21469 (если производитель его имеет; это плюс, но не обязателен).
Протокол микробиологического анализа: показатели по числу микроорганизмов, патогенной микрофлоре.
Свидетельство о происхождении каждого ингредиента (при высокой степени требовательности аудитора).
Актуальный прайс-лист и условия поставки: сроки действия сертификатов не должны совпадать с крайним сроком использования смазки на производстве.
Все документы рекомендуется хранить в единой папке (физической или электронной) с датой получения, чтобы при аудите можно было быстро их предоставить.
Часто задаваемые вопросы
Что произойдет, если использовать обычную промышленную смазку вместо пищевой?
Обычная промышленная смазка содержит ингредиенты, которые при попадании в пищу могут вызвать острое расстройство желудочно-кишечного тракта, а при регулярном накоплении - хронические проблемы со здоровьем. Кроме того, при аудите HACCP это будет расценено как нарушение критической точки контроля, что может привести к невозможности сертификации производства или к его приостановке.
Почему ISO 21469 лучше, чем просто NSF H1?
NSF H1 гарантирует безопасность состава смазки, а ISO 21469 гарантирует, что весь производственный процесс контролируется: сырье проверено, чистота на заводе поддерживается, микроорганизмы не размножаются, партии отслеживаются. Это снижает риск скрытого дефекта или подделки.
Как часто нужно менять пищевую смазку на оборудовании?
Периодичность зависит от типа узла, температуры, нагрузки и условий эксплуатации. Поставщик смазки указывает рекомендуемый интервал в техническом описании (обычно от 3 месяцев до 2 лет для пластичных смазок). Дополнительно смазку проверяют визуально: если цвет потемнел, появился запах гари или видны механические частицы, смазку меняют досрочно и документируют это в журнале обслуживания.
Почему нельзя смешивать пищевые смазки разных производителей?
Смешивание может привести к несовместимости ингредиентов: например, одна смазка на основе литиевого комплекса, другая на основе кальция; при смешивании загуститель может расслоиться, и смазка потеряет консистенцию. Кроме того, смешивание не задокументировано в HACCP-системе, и при попадании смешанной смазки в продукт будет неясно, какой ингредиент явился причиной.
Что означает «случайный контакт» в определении NSF H1?
Это означает, что контакт смазки с продуктом маловероятен и обычно не превышает несколько миллиграммов за все время нахождения продукта на производственной линии. NSF H1 предполагает, что если несколько капель смазки все же попадут, они не вызовут вреда здоровью. Однако это не лицензия на небрежность: предотвращение контакта остается приоритетом.
Заключение
Предотвращение загрязнения пищевого продукта смазкой - это не одномоментное действие, а система, которая начинается с выбора правильного материала и продолжается контролем на всех этапах: хранение, выдача, нанесение, обслуживание. Ключ успеха - понимание разницы между NSF H1, H2 и H3, между NSF-допуском и ISO 21469, между требованиями ТР ТС 030/2012 и ГОСТ Р ИСО 22000-2019. При аудите HACCP проверяющий захочет увидеть не просто красивый сертификат, а доказательство того, что смазка выбрана сознательно, применяется в соответствии с технологической необходимостью, хранится отдельно от других материалов и постоянно контролируется.
Практический первый шаг: составьте реестр всех узлов оборудования, определите для каждого требуемый допуск смазки (H1, H2 или H3), напишите требование к поставщику (NSF + ТР ТС + желательно ISO 21469), получите полный пакет документов и занесите сведения в HACCP-систему вашего предприятия. Это займет 2-3 часа, но избавит вас от проблем при аудите и убедит клиентов в надежности вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.