
Как предотвратить самоотвинчивание резьбовых соединений от вибрации и ударов
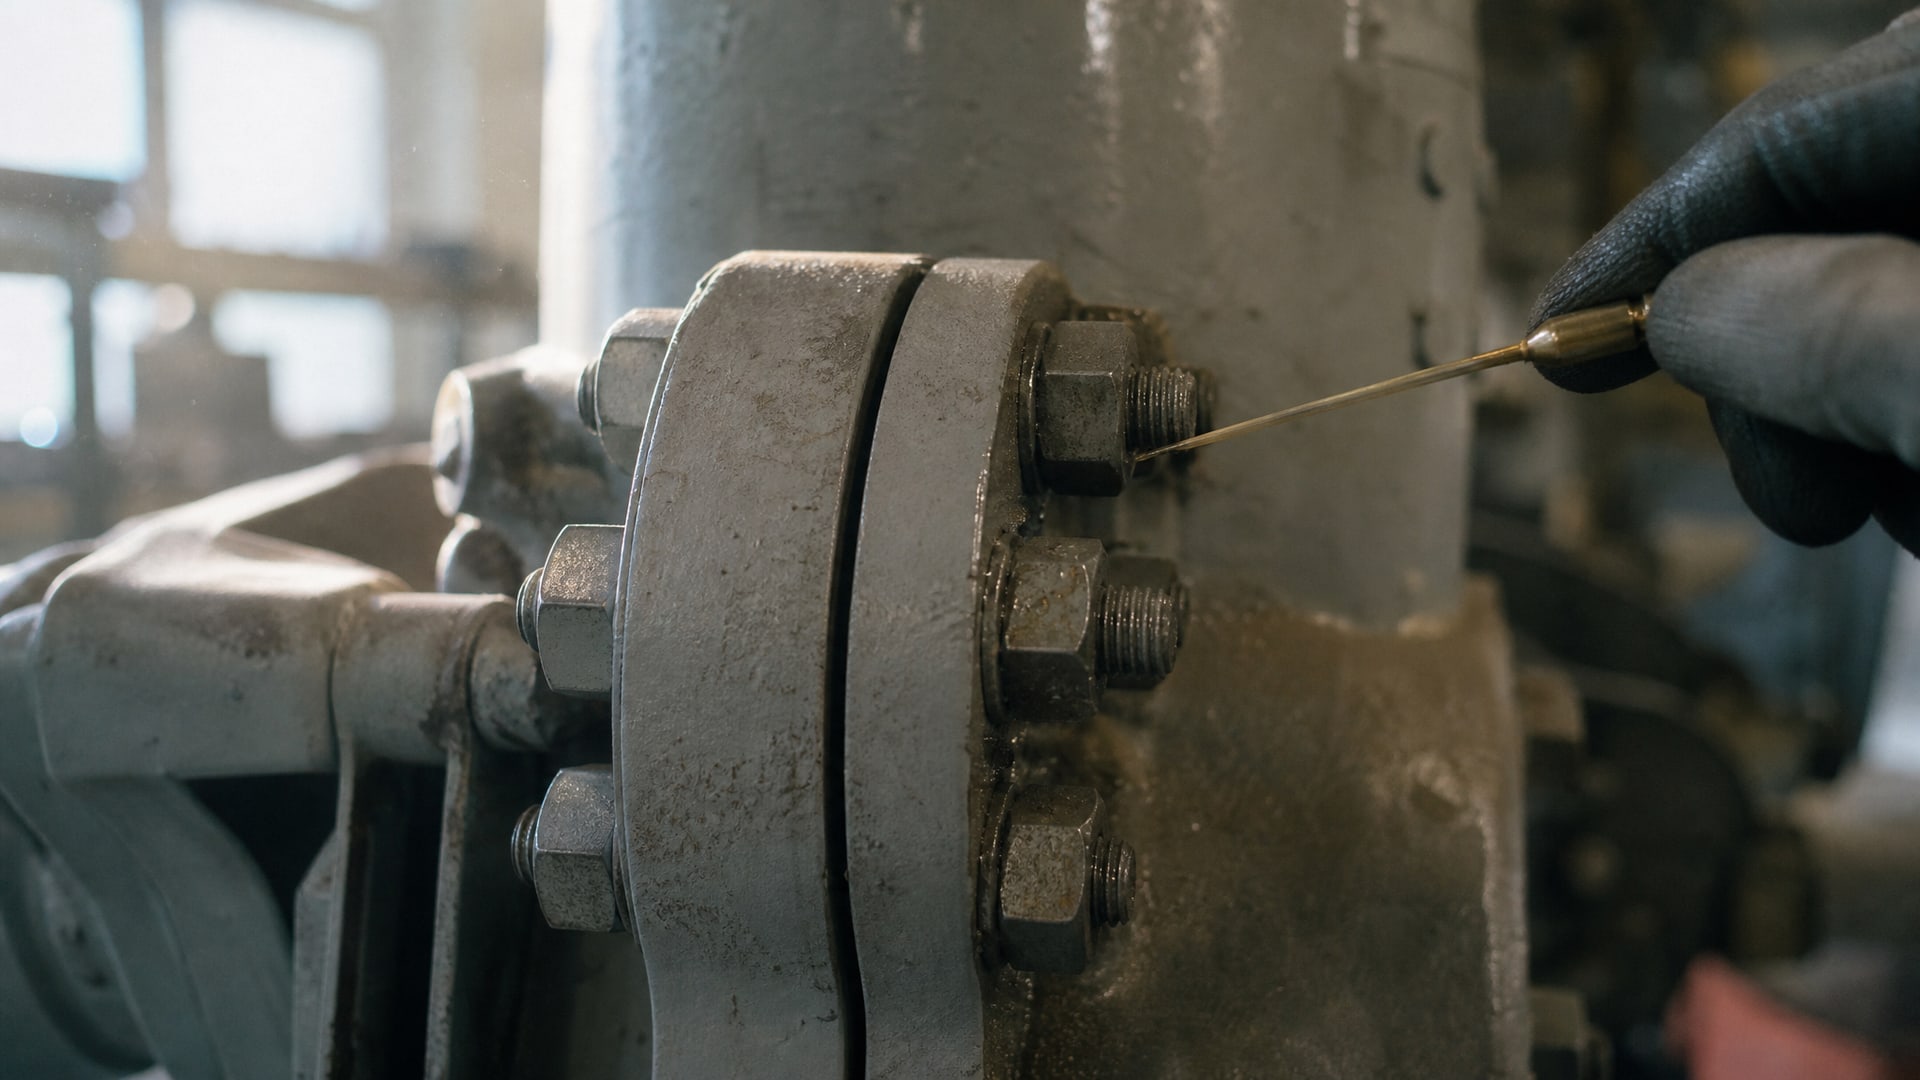
Самоотвинчивание резьбовых соединений под воздействием вибрации и ударных нагрузок - одна из наиболее серьезных проблем в машиностроении, автомобилестроении и всех отраслях, где работают механизмы с динамическими нагрузками. Болт, казалось бы, надежно затянутый, постепенно теряет преднатяг, и соединение ослабляется самостоятельно, даже если гайка физически не вращается. Это происходит из-за микроскольжения на контактных поверхностях, которое инициирует поперечная вибрация или периодические удары. Понимание механизма, правильный выбор фиксатора резьбовых соединений и применение проверенных методов испытаний позволяют полностью исключить риск неожиданного ослабления крепежа и предотвратить аварийные ситуации. Статья разберет, почему болты откручиваются даже без видимого вращения, какие стандарты определяют вибростойкость и какие решения работают на практике.
Механизм самоотвинчивания под вибрацией
При поперечной вибрации болтовое соединение подвергается циклическому сдвигу, перпендикулярному оси резьбы.
Это вызывает микроскольжение (relative displacement) между витками резьбы и на контактных поверхностях болта и гайки. С каждым циклом величина относительного смещения хоть и небольшая, но накапливается, нарушая геометрию соприкосновения и снижая трение между контактирующими поверхностями. Результат - постепенная потеря преднатяга, которая продолжается до полного раскручивания соединения.
Именно потеря преднатяга, а не вращательное движение гайки, является ключевым показателем при оценке вибростойкости. На практике эта потеря происходит очень быстро: при испытании по методу Junker незакрепленная пара болт-гайка, подвергнутая поперечной вибрации, полностью раскручивается за 300 циклов ± 100 циклов. Это означает, что даже при относительно невысокой частоте колебаний ослабление может произойти в течение нескольких минут или часов эксплуатации.
Поперечная вибрация считается наиболее опасным режимом для резьбовых соединений, в отличие от осевой вибрации, которая менее интенсивно запускает механизм ослабления. Именно поэтому стандарты проверки вибростойкости крепежа сосредоточены на поперечном нагружении.
Стандарты испытаний вибростойкости крепежа
Оценка устойчивости болтовых соединений к самоотвинчиванию проводится по нескольким международным и национальным стандартам, среди которых наиболее авторитетны:
| Стандарт | Описание | Область применения |
|---|---|---|
| ISO 16130 | Динамическое испытание запирающей способности болтовых соединений при поперечной нагрузке | Международный стандарт, используется в машиностроении и авиации |
| DIN 65151 | Динамическое испытание на блокировку и самоотвинчивание при поперечном нагружении | Немецкий норматив, предшествовал ISO 16130 |
| DIN 25201-4 | Демонстрация сопротивления самораскручиванию закрепленных болтовых соединений | Используется для проверки фиксирующих средств |
| NASM 1312-7 | Испытание крепежа на вибрацию в аэрокосмических условиях | Американский аэрокосмический стандарт |
Основу всех этих стандартов составляет так называемый Junker test - метод поперечной вибрации образца соединения с непрерывным контролем усилия зажима. График потери преднатяга (усилие зажима против количества циклов вибрации) используется для количественного сравнения устойчивости различных решений. Чем выше кривая на графике и чем дольше она остается на плато, тем лучше решение противостоит вибрационному ослаблению.
При выборе фиксатора резьбовых соединений для ответственных узлов необходимо требовать от поставщика информацию об испытаниях по одному из этих стандартов. Статический момент затяжки и испытание на разрыв - недостаточный критерий; они не дают представления о поведении соединения именно под вибрацией.
Почему увеличение момента затяжки не решает проблему
Один из наиболее распространенных неправильных подходов - попытка компенсировать вибрационное ослабление чрезмерно высокой затяжкой.
На первый взгляд логично: чем больше усилие, тем крепче соединение. Однако практика и испытания доказывают обратное.
Механизм микроскольжения не зависит напрямую от величины преднатяга в начальный момент. При поперечной вибрации контактные поверхности сдвигаются одна относительно другой независимо от того, затянут болт с момент 50 Н·м или 150 Н·м. Микроскольжение нарушает распределение нормальных напряжений на контактной поверхности и снижает локальное трение. Даже если соединение начинается с очень высокого преднатяга, оно все равно быстро теряет его под циклической поперечной нагрузкой.
Более того, чрезмерная затяжка может привести к перегрузке резьбы, остаточным деформациям и даже разрывам болта при ударе, что еще хуже, чем простое ослабление. Правильный подход - затяжка в соответствии со спецификацией соединения плюс применение эффективного фиксатора резьбовых соединений.
Анаэробные фиксаторы как основной инструмент против вибрационного ослабления
Анаэробные полимеры (лаки и клеи, полимеризующиеся в отсутствие кислорода на поверхности металла) являются наиболее распространенным и надежным средством для предотвращения самоотвинчивания.
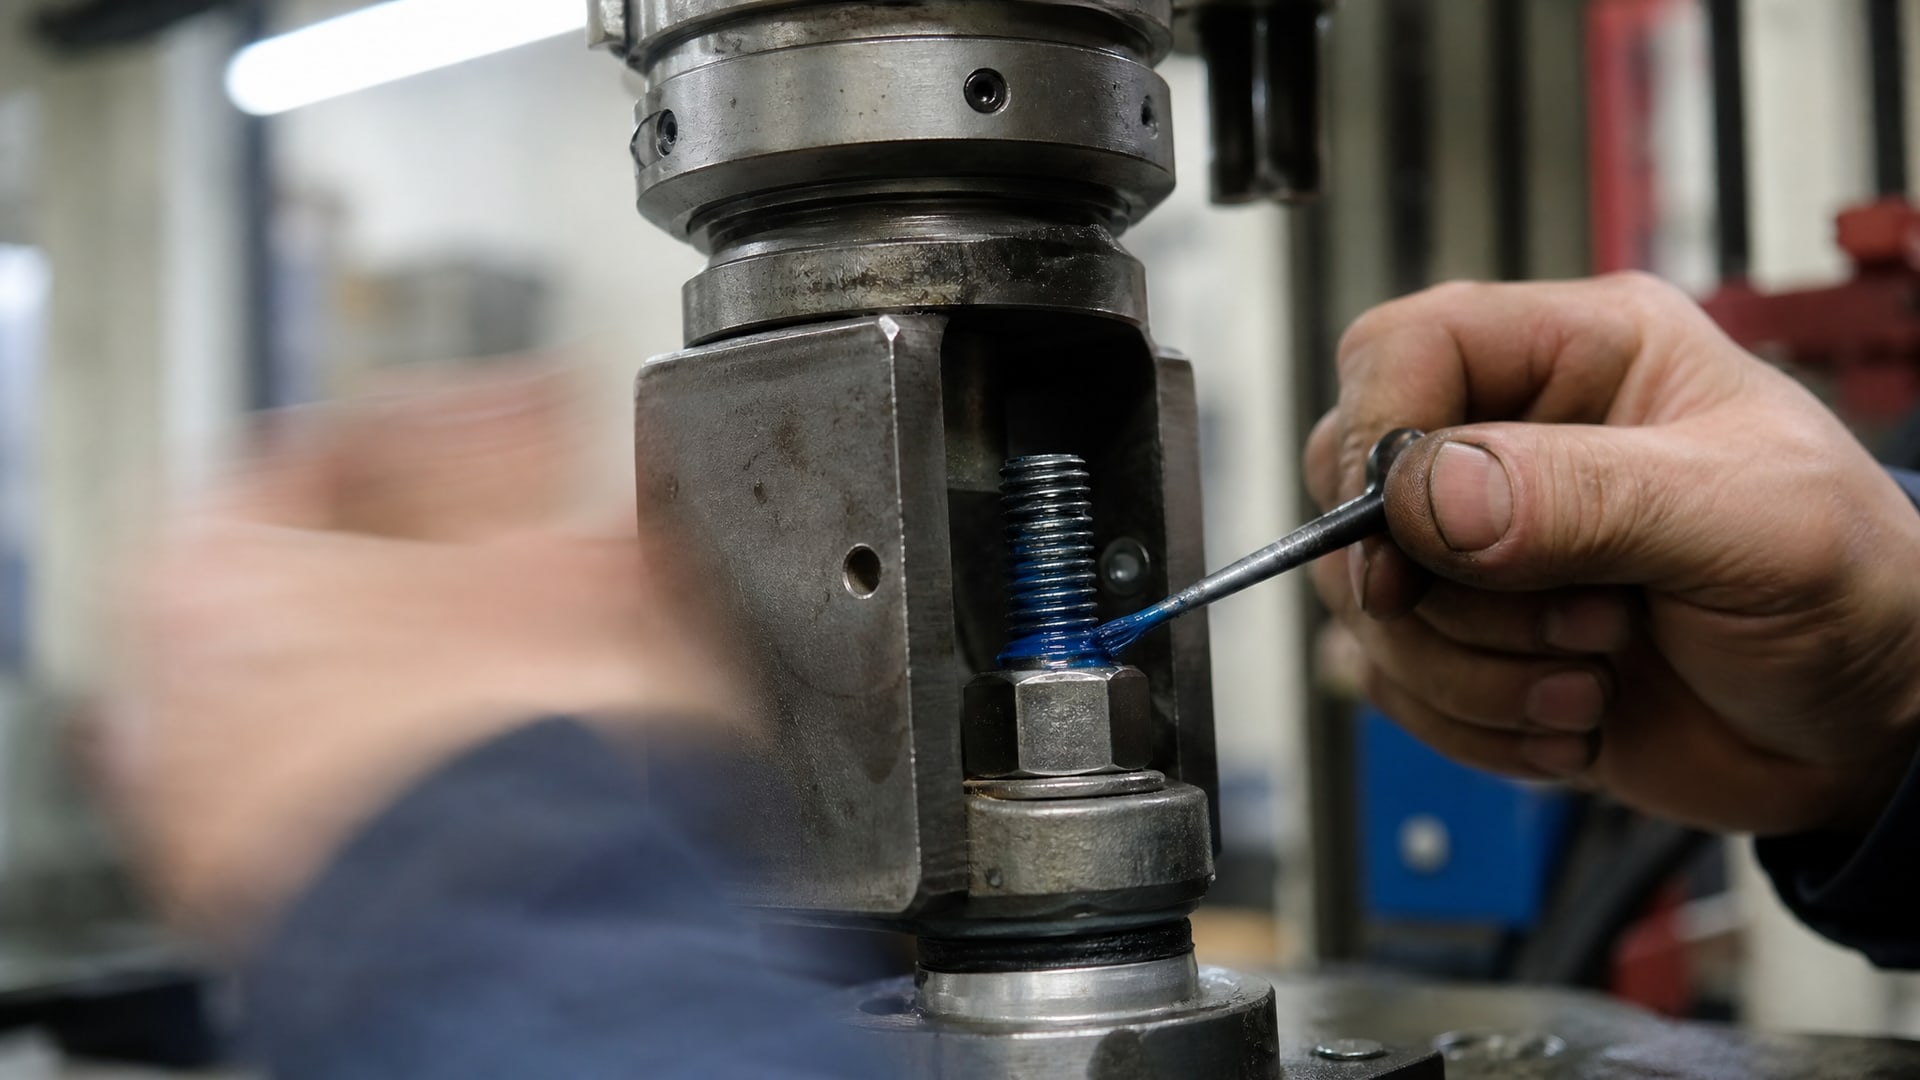
Они работают по двум принципам: во-первых, увеличивают трение между витками резьбы и на контактных поверхностях; во-вторых, создают достаточную адгезию (липкость поверхностей), чтобы минимизировать микроскольжение.
При применении анаэробного фиксатора полимер наносится тонкой пленкой на резьбу болта перед сборкой. После вставки в гайку и затяжки болт прижимает слой фиксатора, вытесняя кислород из зазоров. В результате фиксатор полимеризуется (затвердевает), связывая витки резьбы. Этот процесс занимает от нескольких минут до нескольких часов в зависимости от типа фиксатора и температуры.
Преимущества анаэробных фиксаторов перед механическими методами (например, стопорными шайбами или гравировкой):
Не требуют дополнительного места и не изменяют конструкцию соединения.
Работают при любой температуре и давлении, поскольку нет механических зацепов, которые могут ослабеть.
Легко наносятся и не требуют специального инструмента.
Могут применяться повторно после разборки (при условии очистки).
Для часто разбираемых резьбовых соединений, где требуется средняя прочность фиксации и возможность периодического обслуживания, используют фиксаторы со средней прочностью адгезии. В таких случаях болт можно открутить стандартной отверткой или ключом без повреждения резьбы. Для максимально ответственных узлов, где соединение редко разбирается или вообще не предполагает разборку, применяют фиксаторы высокой прочности, которые обеспечивают стойкость к вибрации и ударам на уровне, близком к сварке.
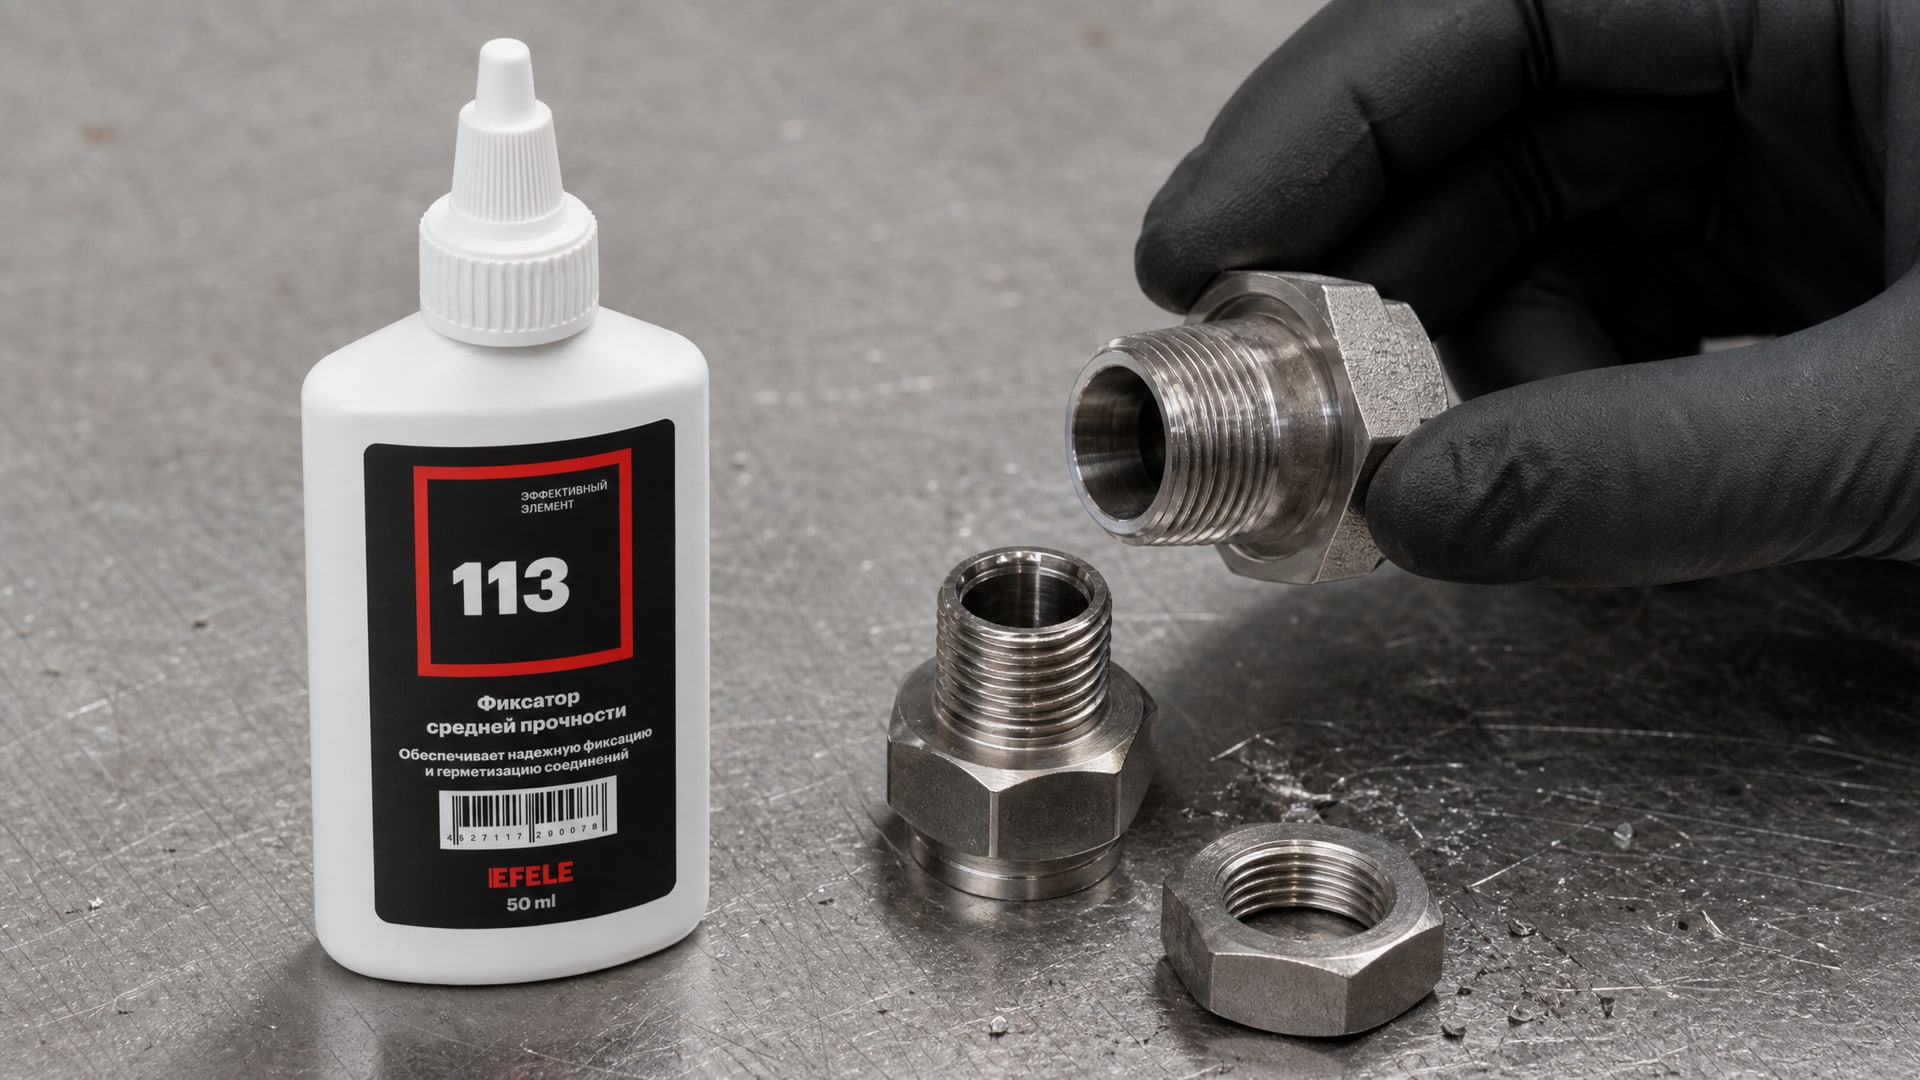
Для часто разбираемых узлов с постоянной вибрационной нагрузкой хороший выбор - анаэробный фиксатор EFELE 113, который обеспечивает надежную фиксацию при необходимости периодического обслуживания и замены компонентов.
Выбор фиксатора резьбовых соединений для конкретных условий эксплуатации
Правильный выбор фиксатора резьбовых соединений зависит от нескольких факторов:
Характер вибрации и ударных нагрузок
Если в узле ожидается поперечная вибрация (наиболее опасный случай), выбирают фиксатор средней или высокой прочности, подтвержденный испытаниями по ISO 16130. Для узлов с осевыми колебаниями требования менее строгие, но все равно рекомендуется проверка по стандартному методу.
Частота разборки и обслуживания
Фиксаторы средней прочности предназначены для соединений, которые разбираются несколько раз в год для профилактики или ремонта. Болт откручивается стандартным инструментом за 15-30 секунд. Фиксаторы высокой прочности требуют для разборки нагрева (60-100 °C) или специального инструмента и используются на постоянных или редко демонтируемых узлах.
Размер и материал болта
На малых болтах (диаметр менее 3 мм) используют жидкие фиксаторы в тюбиках объемом 5-10 мл; на средних (3-12 мм) - тюбики по 20-50 мл; на крупных болтах может потребоваться специальная упаковка (аэрозоль, шприц). Материал болта (сталь, нержавейка, титан) влияет на вязкость и скорость полимеризации фиксатора - для каждой пары сталь-фиксатор нужна совместимость.
Температурный диапазон эксплуатации
Стандартные анаэробные фиксаторы работают при температурах от -40 до +120 °C. Для экстремальных температур (низкие минусовые или высокие плюсовые) выбирают специализированные составы или механические фиксаторы.
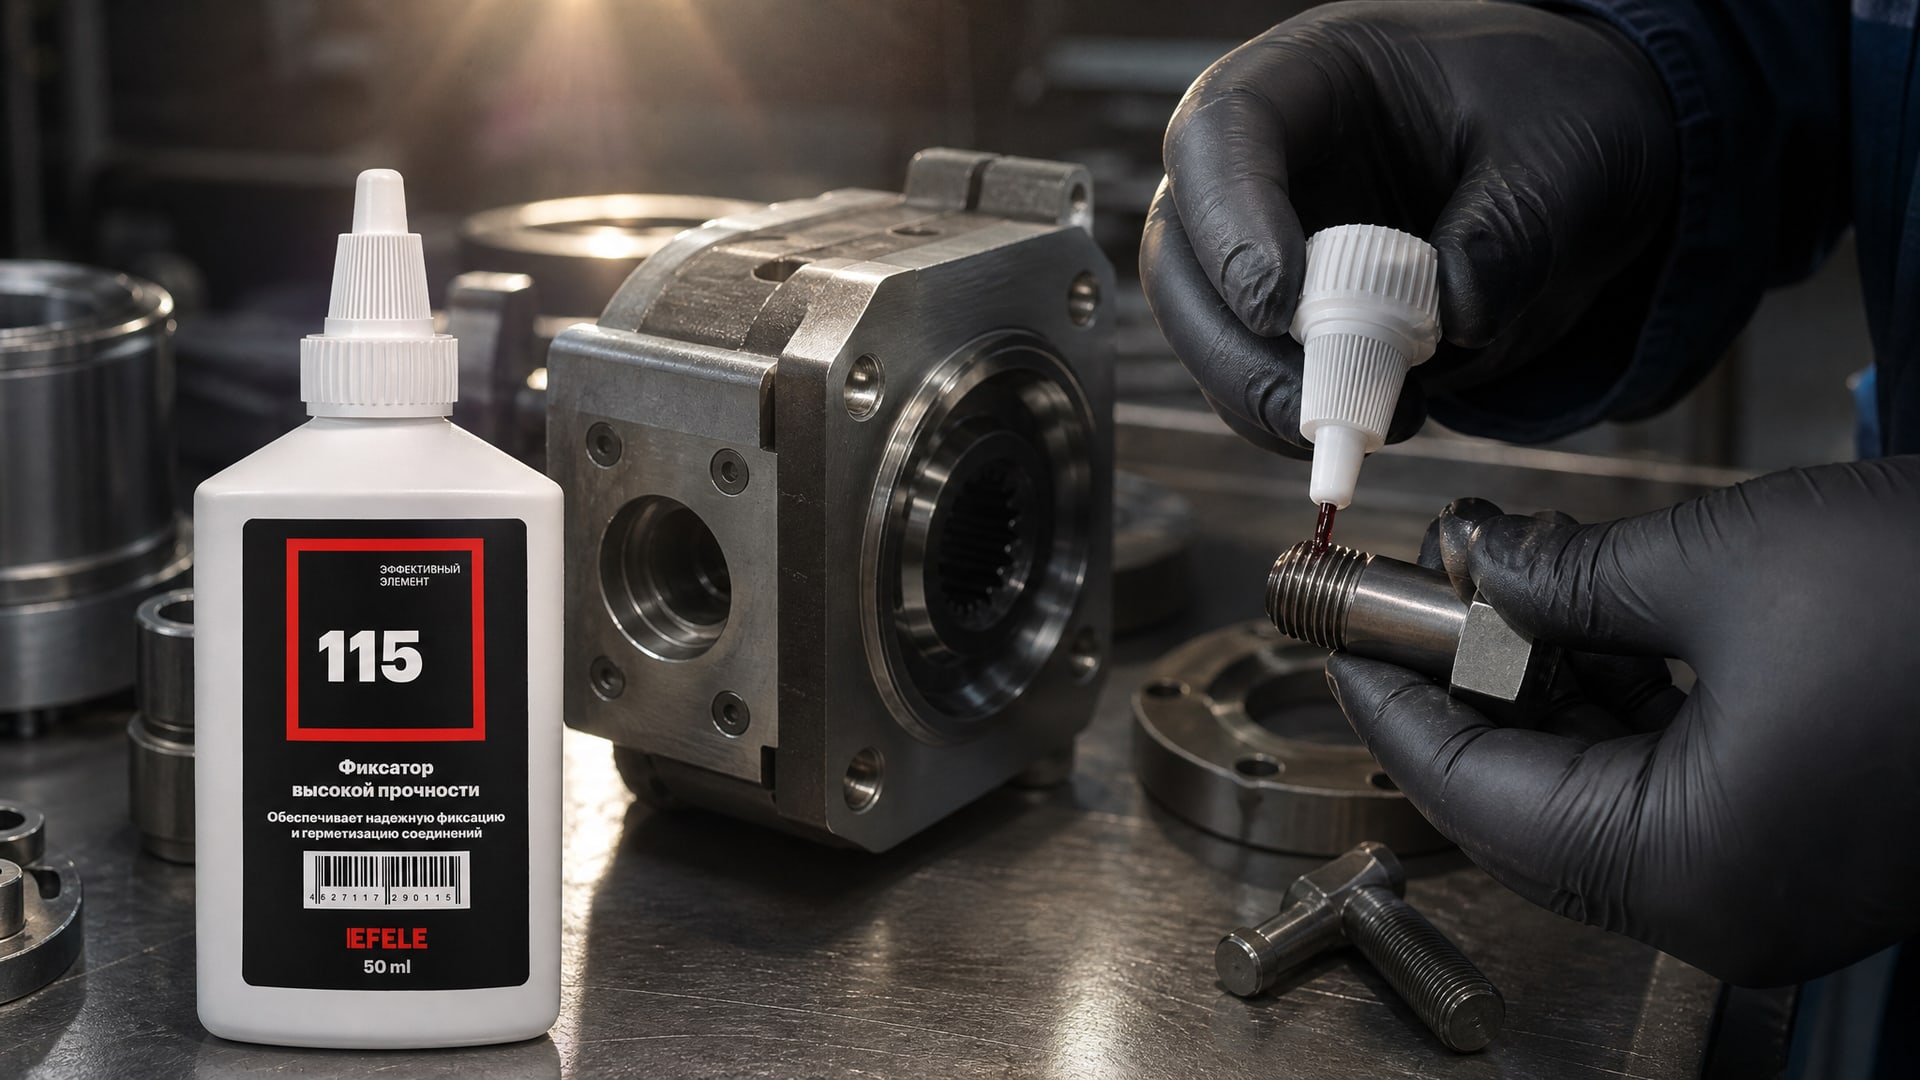
Когда требуется обеспечить максимальную стойкость к вибрации и ударам, а соединение разбирается редко, рекомендуется использовать EFELE 115 - анаэробный фиксатор высокой прочности, который гарантирует надежную фиксацию в самых жестких условиях.
Комплексный подход к защите от вибрационного ослабления
Ни одно средство не является панацеей от самоотвинчивания.
Эффективная защита требует сочетания нескольких мер:
1. Правильный выбор конструкции соединения
Контактные поверхности болта и гайки должны быть чистыми, без ржавчины, масла и грязи, которые снижают трение.
Используются шайбы с увеличенной площадью контакта (особенно под головкой болта), чтобы распределить нагрузку и минимизировать локальное микроскольжение.
Зазоры между деталями и отверстие в соединяемой детали должны быть минимальными, чтобы ограничить радиальное смещение болта при поперечной вибрации.
2. Соблюдение требуемого преднатяга
Болт затягивают в соответствии со спецификацией конструкции, ни больше ни меньше. Низкий преднатяг плохо, но чрезмерный тоже неэффективен и опасен. Для ответственных узлов используют динамометрический или импульсный ключ.
3. Применение анаэробного фиксатора или механического стопора
После затяжки болта и перед эксплуатацией узла на резьбу или контактные поверхности наносят фиксатор (тонкой пленкой, без избытка). После полимеризации фиксатора (время указано на упаковке) узел готов к вибрационным нагрузкам.
4. Периодическая проверка преднатяга
На критичных узлах рекомендуется проверять усилие в болтовом соединении через 50-100 часов работы (или в сроки, установленные технологией обслуживания). Если преднатяг заметно упал, это признак необходимости переборки или замены фиксатора.
Часто задаваемые вопросы
Почему болт открутился, если я его сильно затянул?
При поперечной вибрации потеря преднатяга происходит независимо от исходного момента затяжки - это следствие микроскольжения на контактных поверхностях, а не недостаточной затяжки. Чтобы остановить это явление, нужен фиксатор резьбовых соединений, подтвержденный испытаниями по ISO 16130, а не только увеличение момента.
Какой фиксатор резьбовых соединений выбрать для узла, который разбирается раз в год?
Для редкой разборки подойдет фиксатор средней прочности (часто называемый синим или с маркировкой 243), который откручивается обычным ключом. Если разборка совсем редкая (один-два раза в несколько лет), можно использовать красный фиксатор высокой прочности, но тогда потребуется нагрев для разборки.
Чем анаэробный фиксатор отличается от механического стопора (гравировки, стопорной шайбы)?
Анаэробный фиксатор увеличивает трение и адгезию между витками резьбы, надежно предотвращая микроскольжение при вибрации. Механический стопор (нарезка, засечка) только препятствует вращательному движению гайки, но не влияет на микроскольжение, поэтому менее эффективен при поперечной вибрации.
Какой герметик фиксатор для резьбовых соединений используется в пищевой или фармацевтической промышленности?
В пищевом производстве используются анаэробные фиксаторы со специальными допусками (например, по NSF H1), которые безопасны при случайном контакте с пищей. Выбор конкретного состава зависит от типа резьбы и требуемой прочности; всегда нужно сверить допуск со спецификацией производства.
Как узнать, прижился ли фиксатор резьбовых соединений после нанесения?
Время полимеризации анаэробного фиксатора указано на упаковке (обычно 5-30 минут при 20 °C в зависимости от типа). После истечения этого времени попробуйте осторожно повернуть болт вручную - если он не крутится, полимеризация завершена. На холоде и во влажности процесс замедляется.
Заключение
Самоотвинчивание резьбовых соединений под воздействием вибрации и ударов - не сбой проектирования, а следствие физического механизма микроскольжения, который срабатывает при поперечном смещении болта. Простая затяжка не защищает от этого явления; нужен комплексный подход, включающий правильную конструкцию соединения, соблюдение преднатяга и применение проверенного фиксатора резьбовых соединений.
Выбор фиксатора должен основываться на стандартах динамических испытаний (ISO 16130, DIN 65151), которые реально моделируют вибрационные нагрузки, а не на одном статическом показателе прочности. Анаэробные фиксаторы, подобранные по характеру нагрузки и условиям обслуживания, обеспечивают надежную защиту на десятилетия. Следующий шаг - определить схему вибрационных нагрузок в вашем узле (поперечная, осевая или ударная) и запросить у поставщика фиксатора данные об испытаниях именно для вашего типа нагрузки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.