
Как предотвратить появление ржавчины на обработанных деталях из черных металлов
Ржавчина на деталях после обработки - одна из главных проблем в производстве. Во время резки, фрезерования и шлифования на поверхности стали остаются микроскопические слои охлаждающей жидкости и влаги. Если их неправильно удалить или не защитить металл, коррозия начинает развиваться в первые часы после обработки. Решение лежит не в одном компоненте, а в правильном подборе смазочно-охлаждающей жидкости, соблюдении ее концентрации и соответствующей подготовке детали перед хранением.
Статья адресована техническим специалистам, закупщикам и инженерам, которые ищут способы защитить обработанные детали из углеродистой стали и чугуна от коррозии. Вы узнаете, какие компоненты СОЖ действительно работают против ржавчины, на какие параметры ориентироваться при выборе, какие ошибки допускают на практике и как проконтролировать качество защиты.
Механизм защиты от коррозии: как СОЖ останавливает ржавчину
Смазочно-охлаждающая жидкость действует на разных уровнях.
Во-первых, она охлаждает инструмент и заготовку, предотвращая перегрев, который ускоряет окисление. Во-вторых, удаляет стружку с поверхности, которая иначе начала бы окисляться и протравливала бы соседние участки металла.
Главный антикоррозионный эффект обеспечивают специальные присадки. Они работают двумя механизмами. Первый - пленкообразование: молекулы присадок адсорбируются на поверхности стали, образуя тонкий защитный слой, который отделяет металл от кислорода и влаги. Второй - пассивирование: химические соединения преобразуют верхний слой металла в защитный оксид, который препятствует проникновению коррозионных агентов вглубь.
Однако эти присадки работают только в определенных условиях. Если pH раствора упадет ниже 7 (среда станет кислой), защитные слои разрушатся. Если концентрация СОЖ будет ниже 5%, присадок просто не хватит для образования сплошной пленки. Если в ванне накопятся ионы хлора из загрязненной воды, они могут вызвать локальную коррозию, прокусывая защиту. Именно поэтому антикоррозионные свойства СОЖ зависят не только от состава, но и от режима эксплуатации.
Выбор СОЖ по типу материала: почему универсальные составы не всегда работают
Углеродистые и высокоуглеродистые стали требуют особого внимания.
Для низкоуглеродистых сталей подойдет универсальная эмульсионная СОЖ с антикоррозионными присадками при концентрации 5–8%. Для высокоуглеродистых сталей и чугунов нужны более эффективные ингибиторы коррозии, потому что эти материалы активнее окисляются.
Полусинтетические СОЖ, которые содержат масло (10–50%), синтетические компоненты и воду, показывают хороший баланс смазки, охлаждения и защиты. Они пригодны как для черных, так и для цветных металлов при правильном выборе пакета присадок.
Главная ошибка - использовать одну и ту же СОЖ для стали, алюминия и меди одновременно. Некоторые антикоррозионные присадки, которые отлично защищают сталь, могут вызвать коррозию алюминия или обесцвечивание медных деталей. Если на линии обрабатываются разные материалы, нужно либо выбрать действительно универсальный состав (и проверить его совместимость документально), либо использовать отдельные СОЖ для каждого материала и чистить ванну между переходами.
На практике многие закупщики обращают внимание на рекомендации производителя инструмента и самой СОЖ. В технических паспортах обычно указывается, для каких материалов подходит жидкость и при какой концентрации. Это не маркетинговый ход, а результат испытаний. Игнорировать эти рекомендации - значит рисковать коррозией, даже если качество СОЖ высокое.
Критические параметры: концентрация, pH и качество воды
Первый параметр - рабочая концентрация.
Для обработки углеродистых сталей резанием, фрезеровкой и шлифованием рекомендуется 2–8%-ная эмульсия. Более точно: для большинства операций 5–8%. Если концентрация ниже 5%, защитные присадки распределяются слишком тонко и не образуют сплошной пленки. Если выше 8%, может возрасти жирность, что затруднит промывку после обработки и оставит на детали липкие остатки.
Второй параметр - pH. Оптимальное значение для предотвращения коррозии - pH 8–9. Это слегка щелочная среда, в которой образуется защитный оксидный слой на стали. Если pH упадет ниже 7, среда станет кислой, и коррозионные процессы ускорятся. pH можно контролировать с помощью лакмусовой бумаги или pH-метра. Это дешево и занимает минуту времени, но часто игнорируется.
Третий параметр - качество воды. Если в ванну попадает вода с высокой жесткостью (много кальция и магния) или с ионами хлора, эмульсия может нарушиться или начать образовываться осадок. Хлор - особенно опасный загрязнитель: даже в малых количествах активные хлорсодержащие соединения способны вызвать локальную коррозию стали, прокусывая защитные слои. Поэтому в инструкциях к некоторым СОЖ прямо указано: используйте деминерализованную или фильтрованную воду.
Чистота системы циркуляции - четвертый фактор. Если в ванне накапливаются частицы стружки, окалины и микроорганизмы, они становятся центрами локальной коррозии. Мелкие пойнты окалины окисляются и создают гальванические пары с соседней сталью, провоцируя фреттинг-коррозию. Микроорганизмы выделяют органические кислоты, которые снижают pH. Поэтому ванну нужно регулярно чистить, сетку фильтра проверять, а раствор контролировать на запах и прозрачность.
Правильная промывка и сушка после обработки
После обработки на детали остаются капли СОЖ.
Если их оставить, они будут действовать как электролит, ускоряя коррозию. Для углеродистых сталей, обработанных в эмульсионной или полусинтетической СОЖ, рекомендуется промывка органическими растворителями - это размягчает и полностью удаляет остатки масляной пленки. Промывка в горячей воде может быть неэффективна, потому что масло и синтетика не растворяются в ней полностью.
После промывки следует сушка. Влага, оставленная на детали, особенно опасна в первые часы. Если деталь влажная и лежит на складе, коррозия может развиться за ночь. Стандартная процедура: промывка, промежуточная сушка тряпкой, затем продувка сжатым воздухом или сушка в печи (если позволяет размер и твердость детали). Некоторые предприятия использую центрифуги для удаления влаги с мелких деталей.
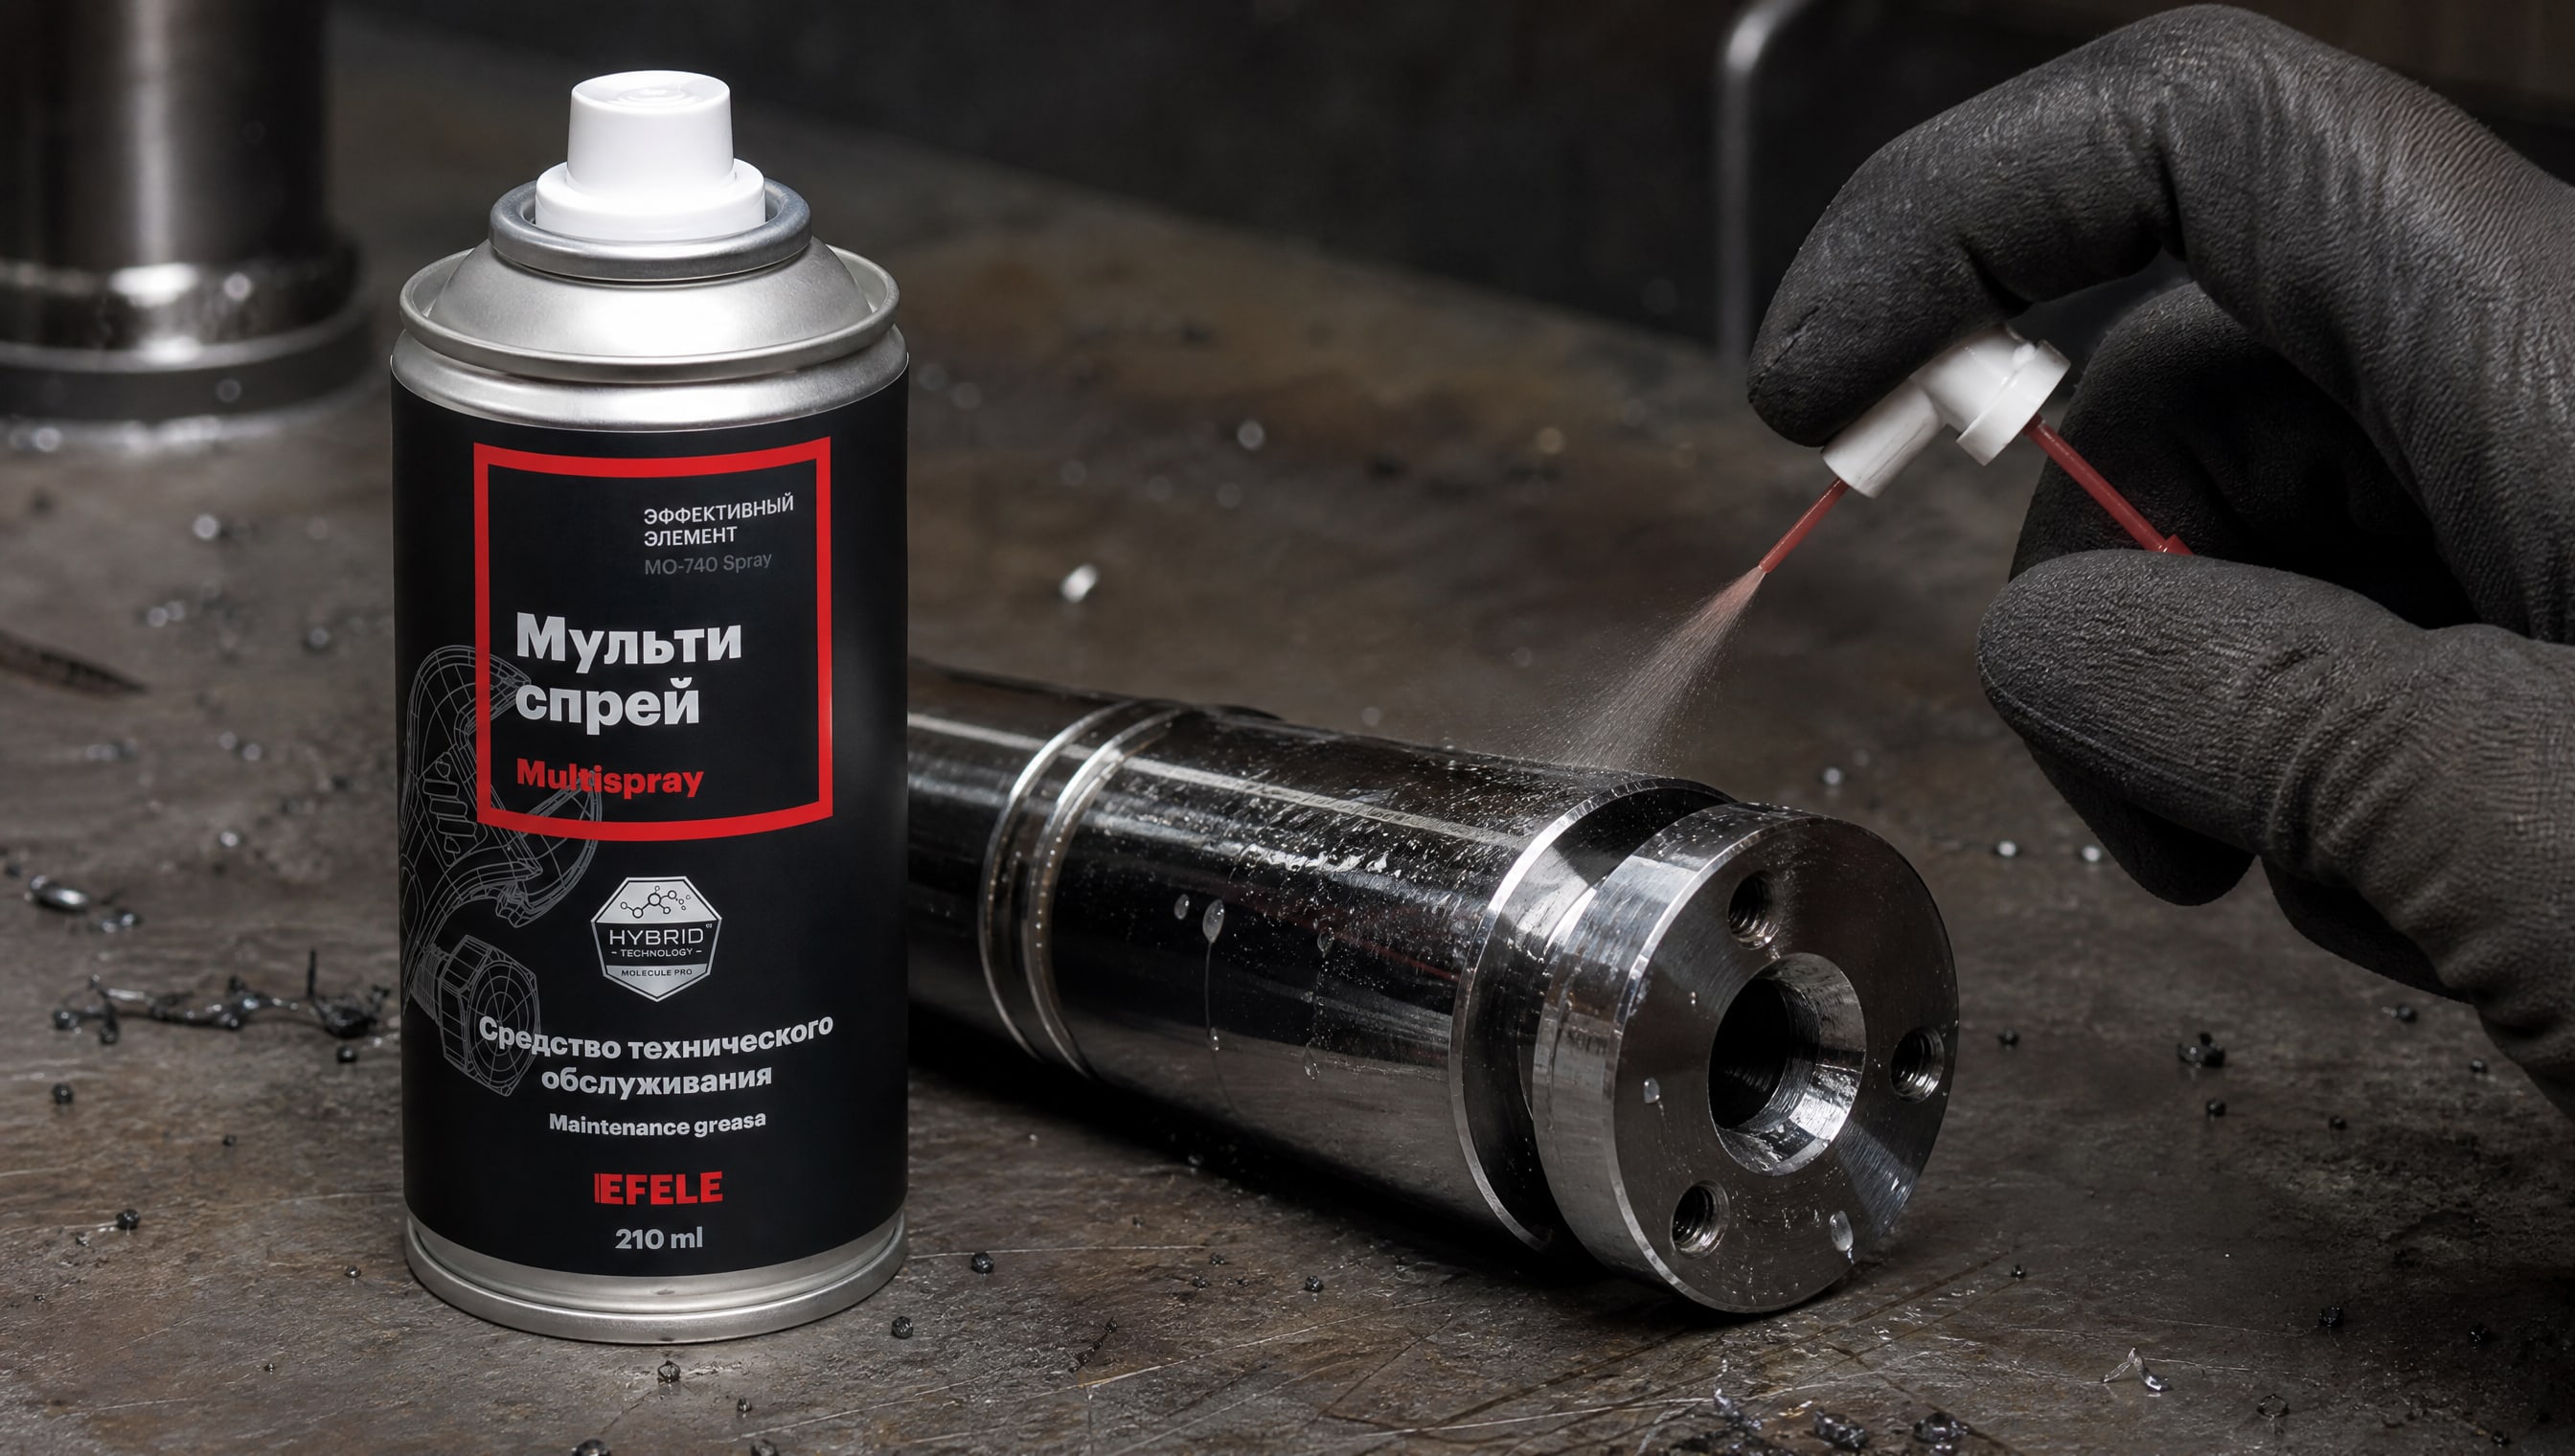
Для временной консервации деталей (если они будут лежать на складе дни или недели) применяют антикоррозионные спреи с проникающими маслами. В качестве временной антикоррозионной защиты после обработки или для консервации деталей можно использовать мультиспрей EFELE MO-740 Spray с ингибитором коррозии, который создает тонкий защитный слой и не требует последующей очистки перед механической обработкой. Такой подход снижает риск коррозии на 80–90% в течение 1–3 недель хранения при нормальных условиях.
Типовые ошибки и как их избежать
Ошибка первая - выбор СОЖ «по цене» без внимания к антикоррозионным свойствам.
Дешевая универсальная эмульсия может давать хороший охлаждающий эффект, но содержать слабый пакет ингибиторов. Результат: ржавчина появляется через сутки после обработки. Решение: запросить у поставщика данные по коррозионному воздействию согласно стандарту ОСТ1 90257 или аналогичному. В испытаниях на стальных образцах не должно быть локальных поражений при рекомендуемой концентрации.
Ошибка вторая - несоблюдение концентрации. Оператор разбавляет СОЖ больше, чем нужно (чтобы хватило дольше), или, наоборот, добавляет больше из расчета «чем больше, тем лучше». При концентрации ниже 5% защита деградирует резко. Решение: использовать дозатор или установку, которая поддерживает заданную концентрацию автоматически. Регулярно проверять ее рефрактометром или титрованием.
Ошибка третья - игнорирование pH. Многие считают, что если раствор прозрачный и не пахнет, он нормален. Но pH может быть ниже критического, и коррозия появится через несколько дней. Решение: купить недорогой pH-метр или полоски лакмусовой бумаги и проверять раз в неделю. pH меньше 7,5 - сигнал к замене или корректировке раствора.
Ошибка четвертая - промывка деталей в горячей воде после обработки в масляной СОЖ. Масло не растворяется в воде, остатки остаются на детали и становятся источником электролита при контакте с влагой. Решение: промывать органическим растворителем (нефрас, уайт-спирит) или использовать СОЖ, совместимые с водной промывкой.
Ошибка пятая - складирование влажных деталей. Даже если СОЖ выбрана правильно, но деталь после промывки остается влажной, ржавчина появится. Решение: после промывки обязательно сушить деталь - тряпкой, сжатым воздухом или в печи. Если складской период длительный, дополнительно нанести антикоррозионный спрей.
Когда выбирать полусинтетическую СОЖ вместо эмульсионной
Полусинтетические СОЖ имеют ряд преимуществ для защиты от коррозии.
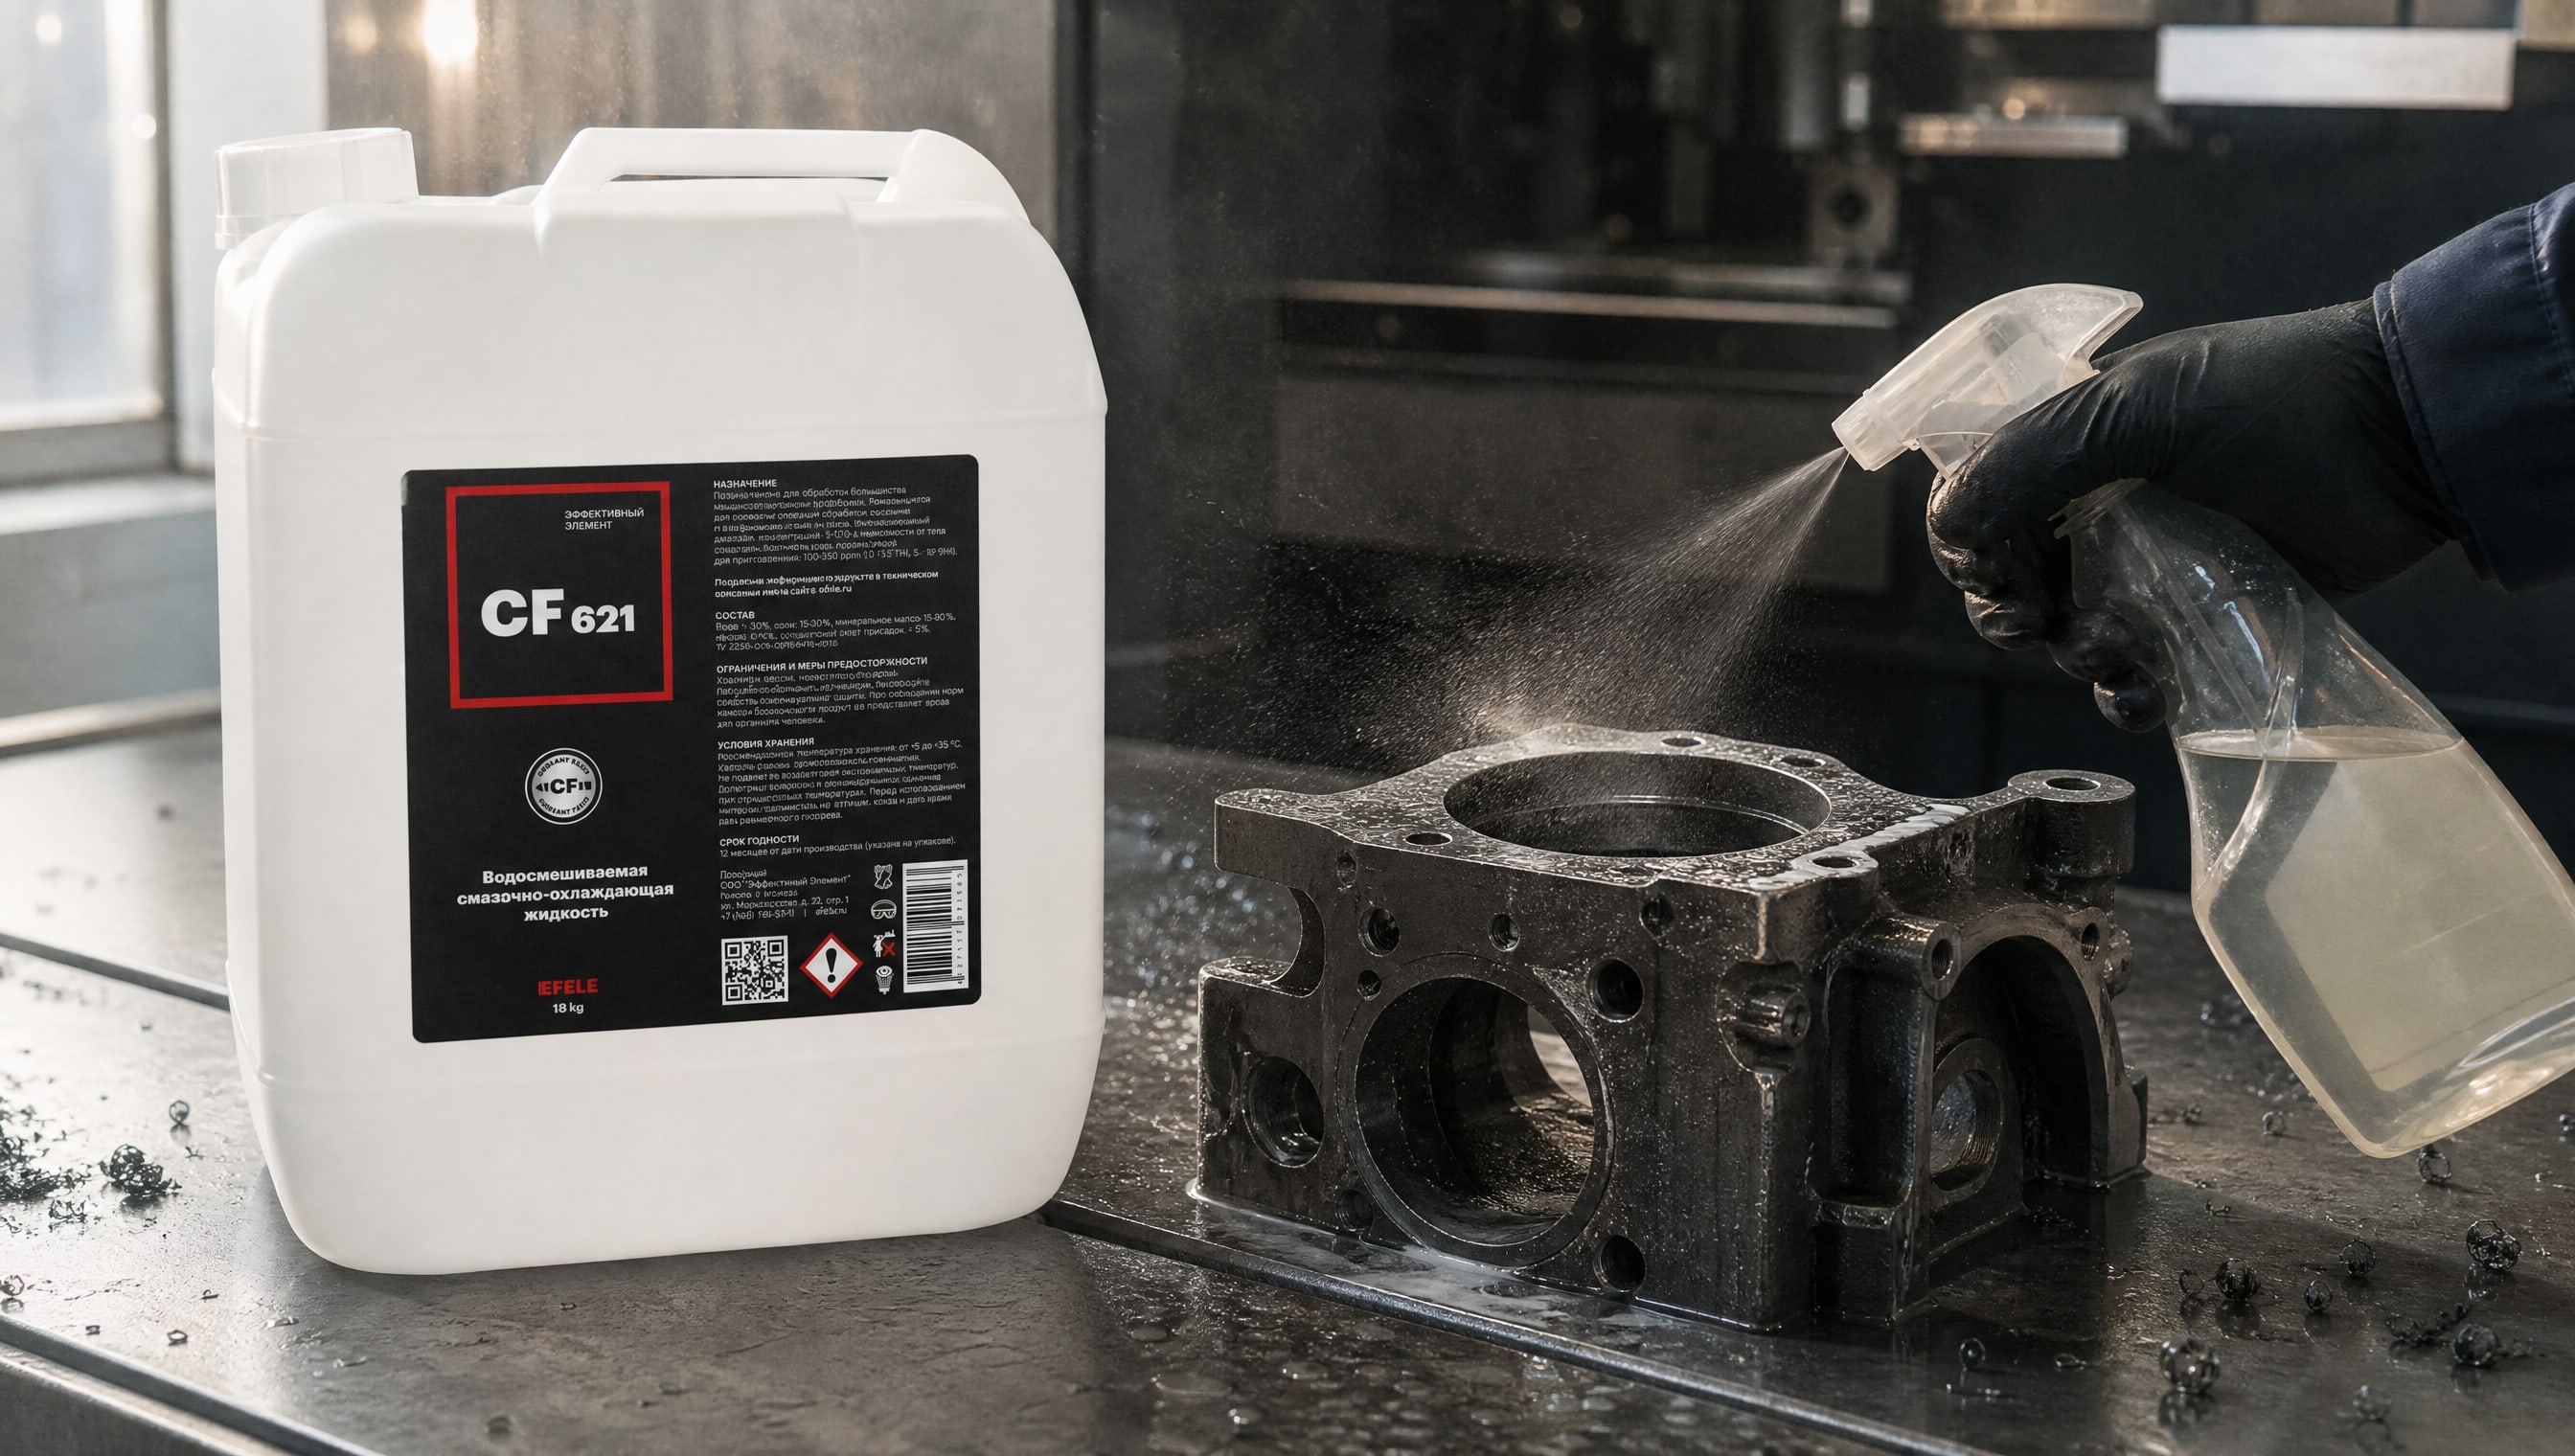
Благодаря присутствию масляной компоненты (10–50%), они образуют более стабильный и толстый защитный слой. Синтетические компоненты улучшают смешиваемость с водой и придают раствору большую стабильность при больших перепадах температуры.
Для предотвращения коррозии на деталях из черных металлов после обработки рекомендуется использовать полусинтетическую водорастворимую СОЖ EFELE CF-621, которая обеспечивает эффективную защиту от ржавчины благодаря пакету ингибиторов, рассчитанному именно на углеродистую сталь и чугун. Эта категория СОЖ показывает предсказуемый результат на протяжении месяцев эксплуатации, потому что синтетика медленнее окисляется, чем чистое минеральное масло.
Недостаток полусинтетических СОЖ - выше цена, чем у чистых эмульсионных. Но на практике они служат дольше (жидкость меньше деградирует), а расход на сушку и переработку меньше благодаря лучшей стабильности. Для малых и средних предприятий эмульсионные СОЖ с хорошим антикоррозионным пакетом часто экономичнее. Для крупного производства с жесткими требованиями по срокам хранения деталей полусинтетика окупается через 6–12 месяцев.
Контроль качества: как убедиться, что защита реально работает
Самый простой способ - визуальный осмотр.
После обработки и промывки деталь должна быть сухой, блеском должен быть ровным, без пятен. Если на стали через сутки видны рыжие точки или полосы, это признак коррозии.
Более надежный способ - испытание эмульсии согласно ГОСТ или ОСТ. В лаборатории подготовленный стальной образец с определенной подготовкой поверхности помещают в раствор СОЖ на 24 часа, затем визуально оценивают наличие коррозионных поражений. Отсутствие локальной коррозии при рекомендуемой концентрации - признак того, что эмульсия работает. Испытание в лаборатории поставщика часто входит в гарантию качества и указывается в сертификате.
На производстве можно организовать простой контроль: после обработки партии деталей оставить 2–3 образца в пакете с остатком СОЖ при комнатной температуре на 72 часа. Если ржавчина не появилась, режим работает. Если появилась - пересмотреть концентрацию, pH, качество воды или выбор СОЖ.
Для долгосрочного хранения можно проверять антикоррозионный спрей так же: обработать образец, оставить на открытом воздухе во влажной среде (близ ванны или в холодильнике) на неделю. Хороший спрей не должен дать коррозии даже в этих суровых условиях.
Часто задаваемые вопросы
Почему ржавчина появляется, если в СОЖ есть антикоррозионные присадки?
Присадки работают только при соблюдении режима: правильная концентрация (5–8%), pH 8–9, чистая ванна. Если хотя бы один параметр нарушен, защита не действует. Кроме того, остатки СОЖ на детали после обработки могут стать источником электролита, если их неправильно удалить. Проверьте все три фактора: состав СОЖ, ее параметры в ванне и процедуру промывки деталей.
Можно ли использовать одну СОЖ для стали и алюминия, чтобы не менять жидкость?
Теоретически - да, если СОЖ сертифицирована как совместимая с обоими материалами. Практически это затруднительно, потому что ингибиторы коррозии, защищающие сталь, часто оказывают негативное влияние на алюминий. Если необходимо работать с обоими материалами, проверьте совместимость по паспорту. Если ее нет - лучше использовать две отдельные СОЖ и чистить ванну между переходами.
Какая концентрация СОЖ обеспечивает лучшую защиту от коррозии?
Для углеродистых сталей оптимально 5–8%. Ниже 5% защита снижается. Выше 8% может вырасти липкость и затрудниться промывка. Не нужно произвольно повышать концентрацию в надежде на лучшую защиту - нужно придерживаться рекомендаций производителя и контролировать рефрактометром.
Как часто нужно проверять pH раствора?
Минимум один раз в неделю при регулярной эксплуатации. pH может снижаться из-за окисления масла, роста микроорганизмов и загрязнения хлором. Если pH упал ниже 7,5, нужно немедленно принять меры: заменить часть раствора, добавить щелочной буфер или переделать весь раствор. Это дешевле, чем потом разбираться с ржавчиной на деталях.
Нужен ли антикоррозионный спрей после обработки, если СОЖ уже содержит ингибиторы?
Если деталь будет сразу отправлена в сборку или на следующую операцию, спрей не обязателен. Если деталь остается на складе более суток, спрей рекомендуется, особенно во влажном климате или при больших суточных перепадах температуры. Спрей создает дополнительный барьер против влаги и кислорода, полезный при долгосрочном хранении.
Заключение
Ржавчина на обработанных деталях из черных металлов - это не неизбежное следствие производства, а проблема, которая полностью решается правильным выбором СОЖ, соблюдением концентрации (5–8%), контролем pH (8–9) и надлежащей промывкой после обработки. Антикоррозионные присадки действительно работают, но только в системе: не может быть одной «волшебной» жидкости, если режим эксплуатации нарушен или деталь лежит на складе влажной.
На практике проверьте три ключевых момента: подбирается ли СОЖ специально для углеродистых сталей или чугуна; поддерживается ли рабочая концентрация и pH; сушится ли деталь после промывки. Если все три условия выполнены, коррозия останется редким исключением. Начните с аудита текущего процесса: проверьте концентрацию и pH существующего раствора, проведите испытание образца на коррозию в течение 72 часов, уточните в техпаспорте СОЖ антикоррозионные свойства. На основе этих данных принимайте решение о замене жидкости или корректировке режима.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.