
Как предотвратить отвинчивание крепежа при сильной вибрации оборудования
Отвинчивание крепежа под воздействием вибрации - одна из наиболее частых причин отказов промышленного оборудования. Вибрационные нагрузки постоянно воздействуют на болты и гайки: происходит микроскопическое проскальзывание витков резьбы, которое накапливается и приводит к ослаблению соединения. За считанные дни или недели болт может вывинтиться настолько, что соединение потеряет герметичность или механическую прочность. Результат - внеплановый простой, потеря продукции или, в худшем случае, повреждение оборудования.
Решение заключается в использовании анаэробного фиксатора резьбы - специального состава, который отверждается в узких зазорах резьбовых соединений без доступа воздуха и образует прочный защитный слой. Эта статья рассчитана на технических специалистов, инженеров и закупщиков, которые ищут надежный способ защиты крепежа и хотят понять, какой фиксатор выбрать для конкретных условий.
Почему вибрация приводит к отвинчиванию крепежа
Вибрирующее оборудование создает постоянные микроколебания, которые вызывают релаксацию предварительного натяга болта.
Под нагрузкой и под действием вибрации витки резьбы начинают смещаться относительно друг друга - происходит так называемое фреттинг-движение. Это движение не заметно невооруженному глазу, но оно неумолимо: с каждым циклом вибрации зазор в соединении растет на микроны.
Проблема усугубляется, если крепеж расположен в местах с высокой амплитудой колебания или если частота вибрации совпадает с резонансной частотой самого крепежа. Стандартные контргайки, пружинные шайбы или даже самоконтрящиеся гайки часто оказываются неэффективны против систематической вибрации. Вот почему в авиации, машиностроении, при сборке насосов и компрессоров, в сельскохозяйственной технике и автосервисах применяют анаэробные фиксаторы резьбы как первую линию защиты.
Как работает анаэробный фиксатор резьбы
Анаэробный фиксатор - это однокомпонентный полимерный состав, который отверждается только в отсутствие кислорода.
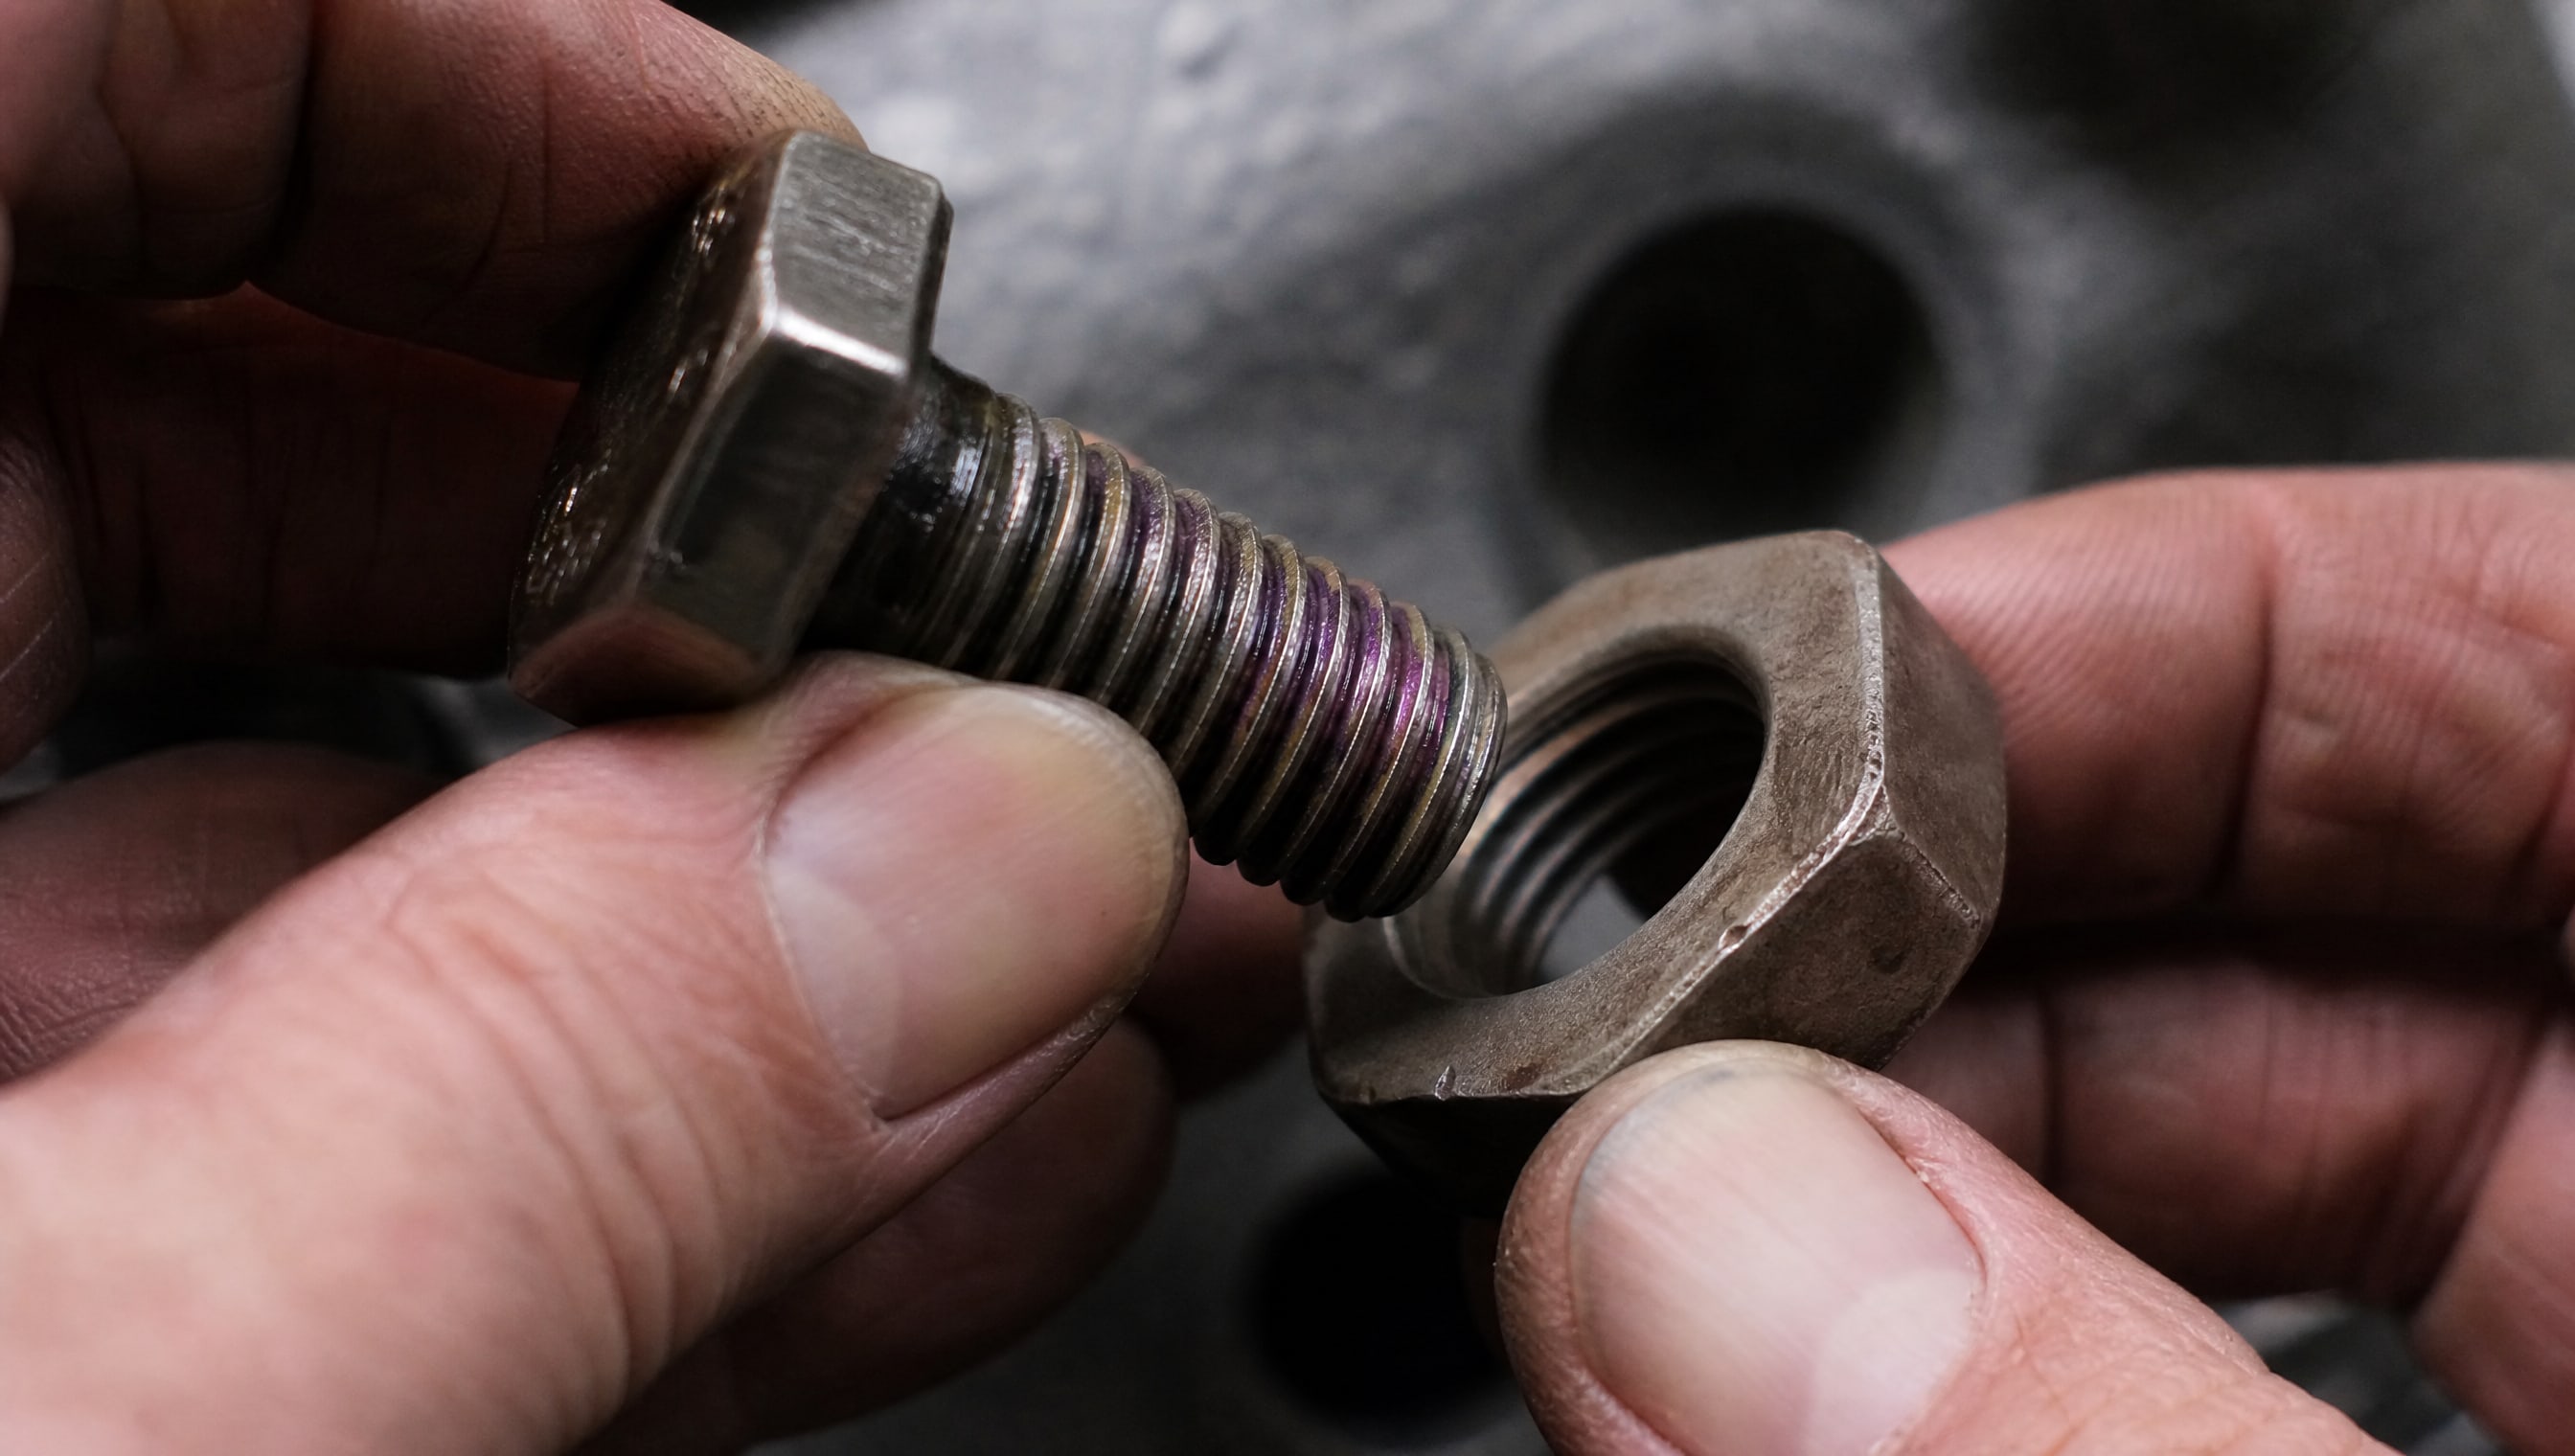
Когда вы наносите его тонкую пленку на витки резьбы болта или гайки, молекулы состава находятся в жидком состоянии и легко проникают в узкие зазоры между витками. В момент, когда болт вкручивается в отверстие и соединение затягивается, доступ воздуха к составу полностью перекрывается.
Начиная с этого момента стартует анаэробная полимеризация. При температуре 15–25 °C состав постепенно теряет текучесть и переходит в твердое состояние, образуя прочный полимерный слой, который "заклеивает" витки резьбы друг с другом. Этот слой выдерживает боковые нагрузки, которые возникают при вибрации, препятствуя микроскальзыванию витков.
Время фиксации (когда состав загустеет настолько, что соединение можно нагружать) составляет 15–20 минут. Полная прочность достигается через 24 часа. После этого фиксирующий слой становится практически неотделимой частью соединения и обеспечивает постоянную защиту от отвинчивания.
Три типа фиксаторов: прочность и разборность
Анаэробные фиксаторы классифицируют по прочности соединения, которая определяется величиной момента отворачивания - усилия, необходимого для откручивания болта после полного отверждения состава.
Низкопрочные (разъемные) составы
Эти фиксаторы обеспечивают момент отворачивания 6 Н·м для резьбы M10. Они используются в узлах, которые требуют регулярной разборки и обслуживания: например, датчики, пробки картера, съемные крышки. Низкопрочный состав позволяет открутить болт обычным инструментом без риска повредить резьбу. Рабочая температура такого фиксатора лежит в диапазоне −55 °C до +150 °C. Полная фиксация достигается через 15–20 минут.
Для промышленного оборудования низкопрочные составы подходят, когда защита от вибрации нужна, но доступ к крепежу возможен в любой момент. Вязкость составов этого класса обычно находится в диапазоне 1500–3000 мПа·с, плотность - около 1,08 г/см³.
Среднепрочные (синие) составы
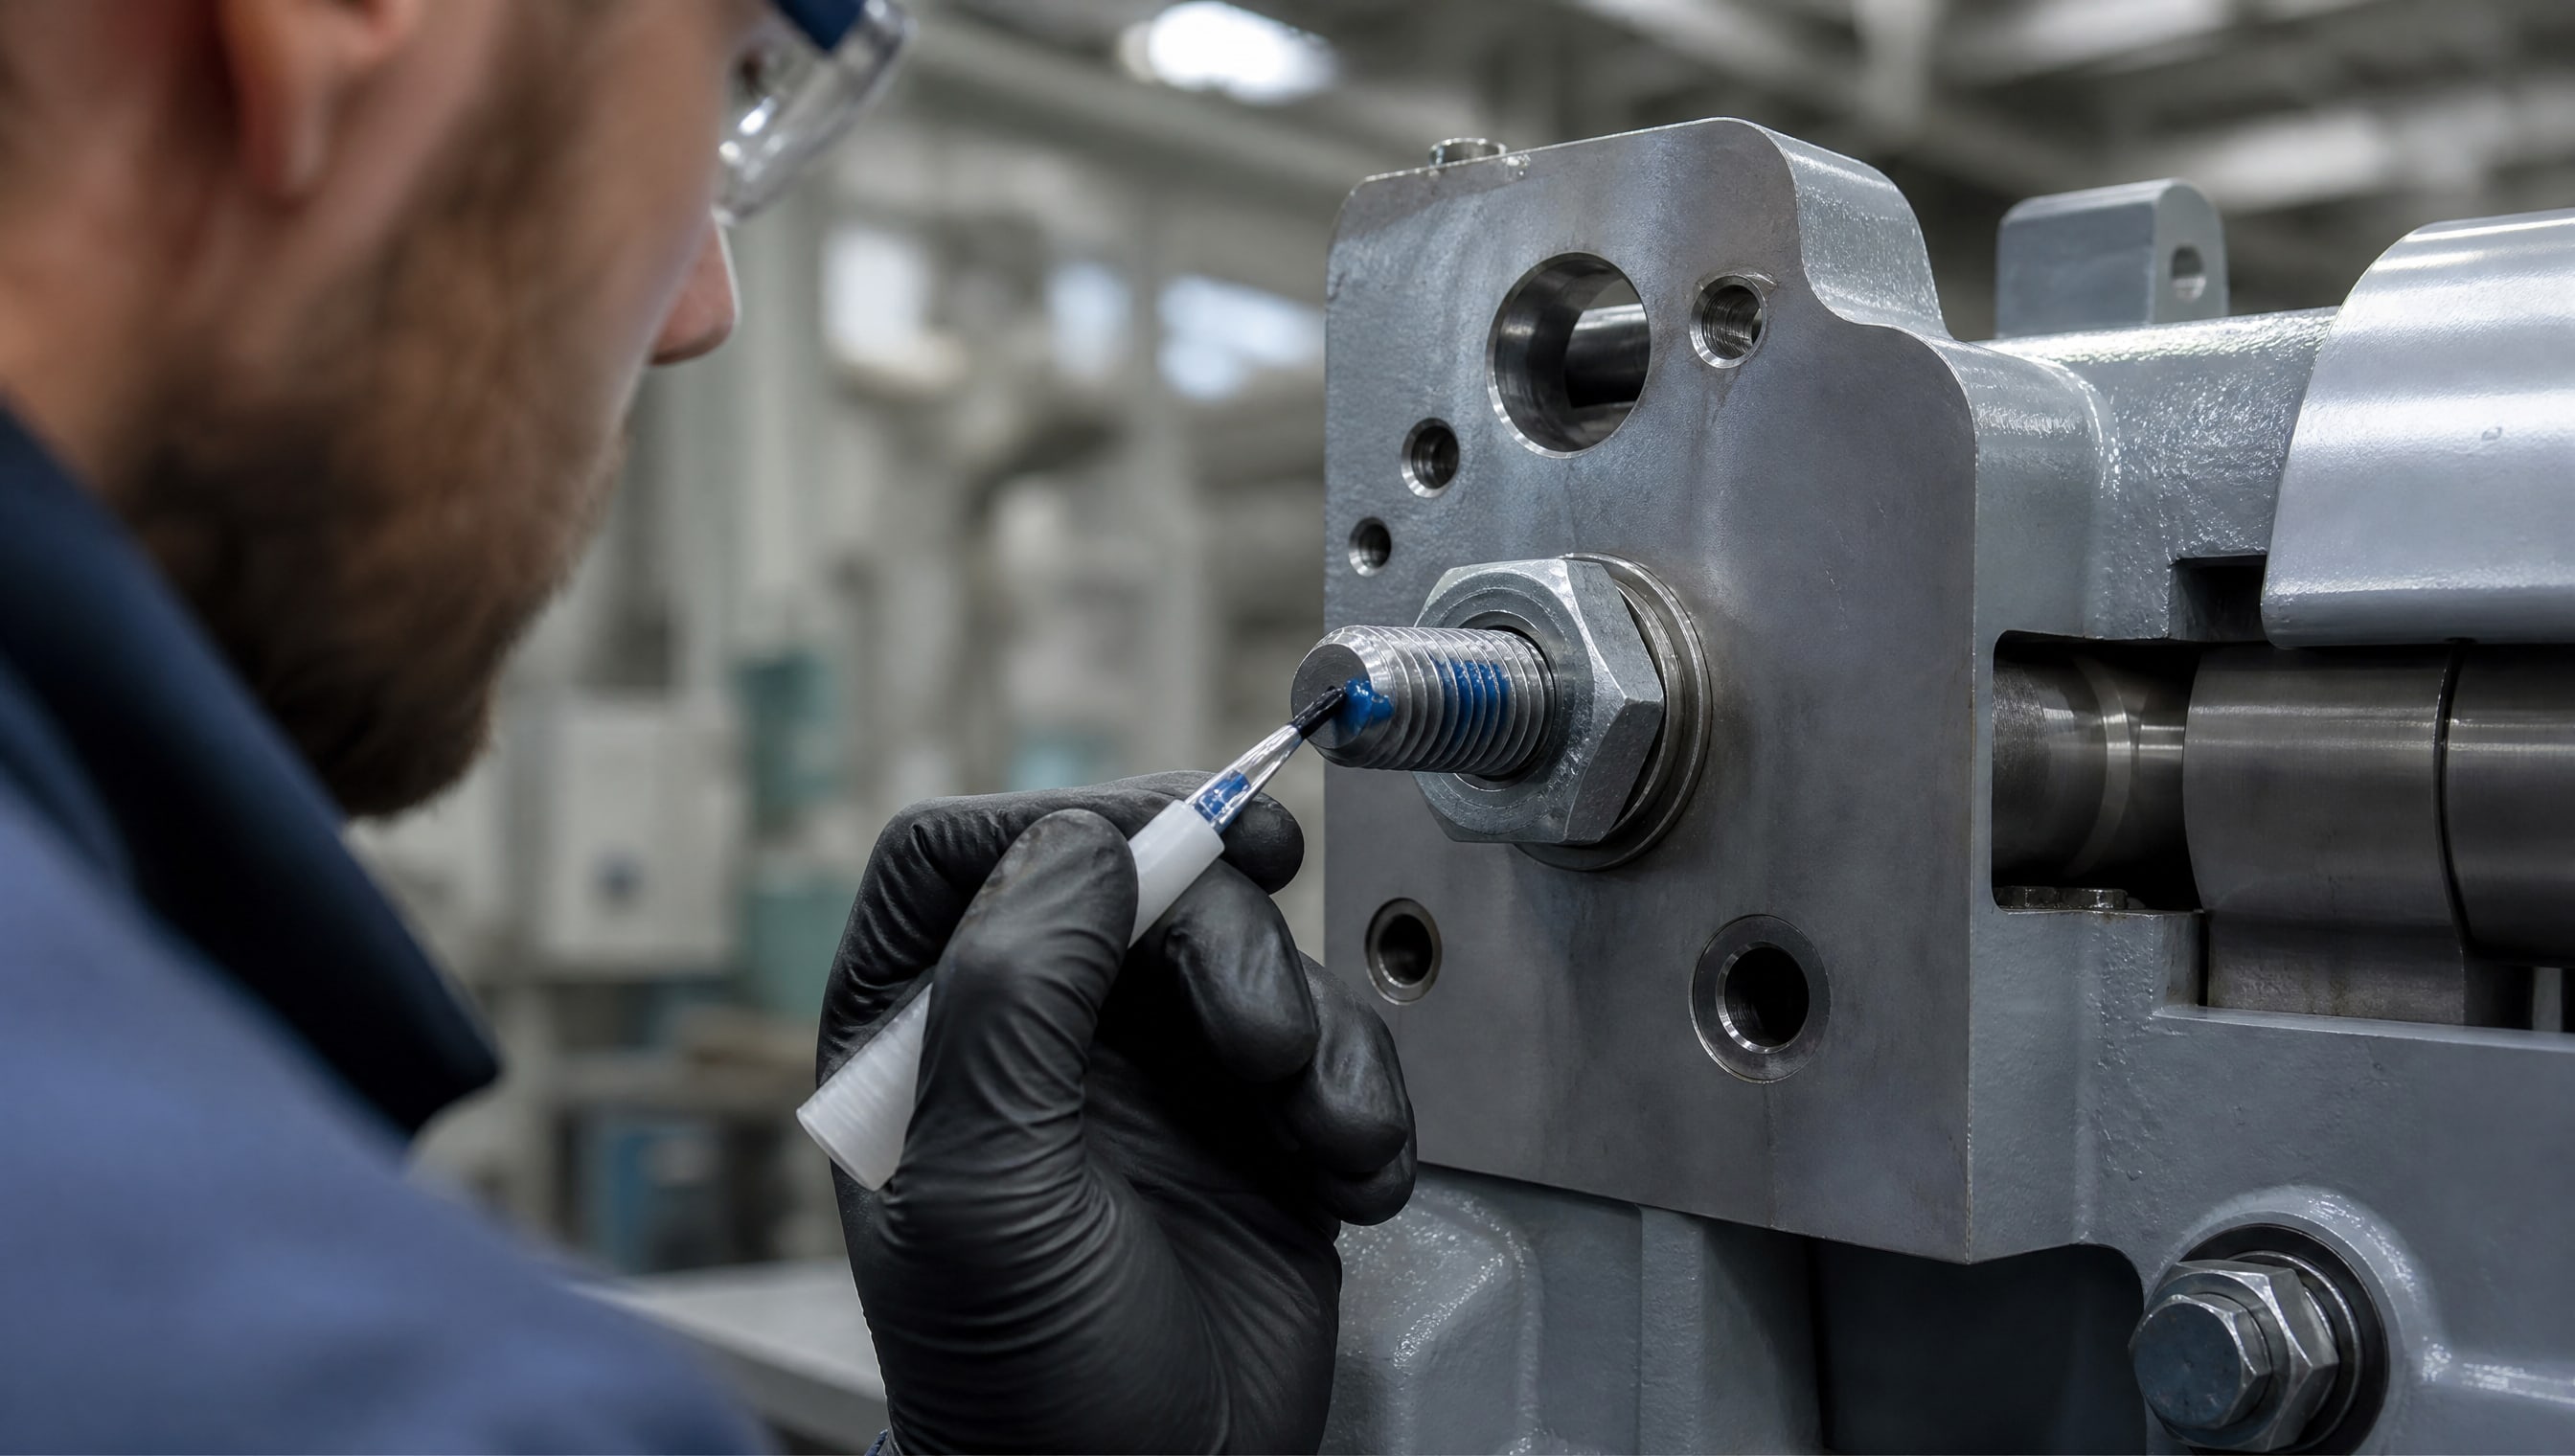
Это наиболее универсальный класс. Синий фиксатор обеспечивает момент отворачивания 4–7 Н·м для M10 и считается оптимальным выбором для большинства промышленных приложений с вибрацией. Время фиксации -15–20 минут, полное отверждение -24 часа, рабочая температура −60 °C до +180 °C.
Синие составы хорошо работают на стальных болтах и гайках, совместимы с моторным маслом, бензином, тормозной жидкостью, гликолем и этанолом. Это означает, что фиксатор не будет смыт или размягчен рабочими жидкостями, которые обычно присутствуют в узлах оборудования.
Для оборудования с постоянной средней вибрацией (вентиляторы, электродвигатели, гидравлические системы) среднепрочный фиксатор является выбором инженеров. На линиях фасовки, где крепеж испытывает постоянные динамические нагрузки, закупщики часто останавливаются именно на этом классе благодаря сочетанию надежности и доступности разборки.
Высокопрочные (красные) составы
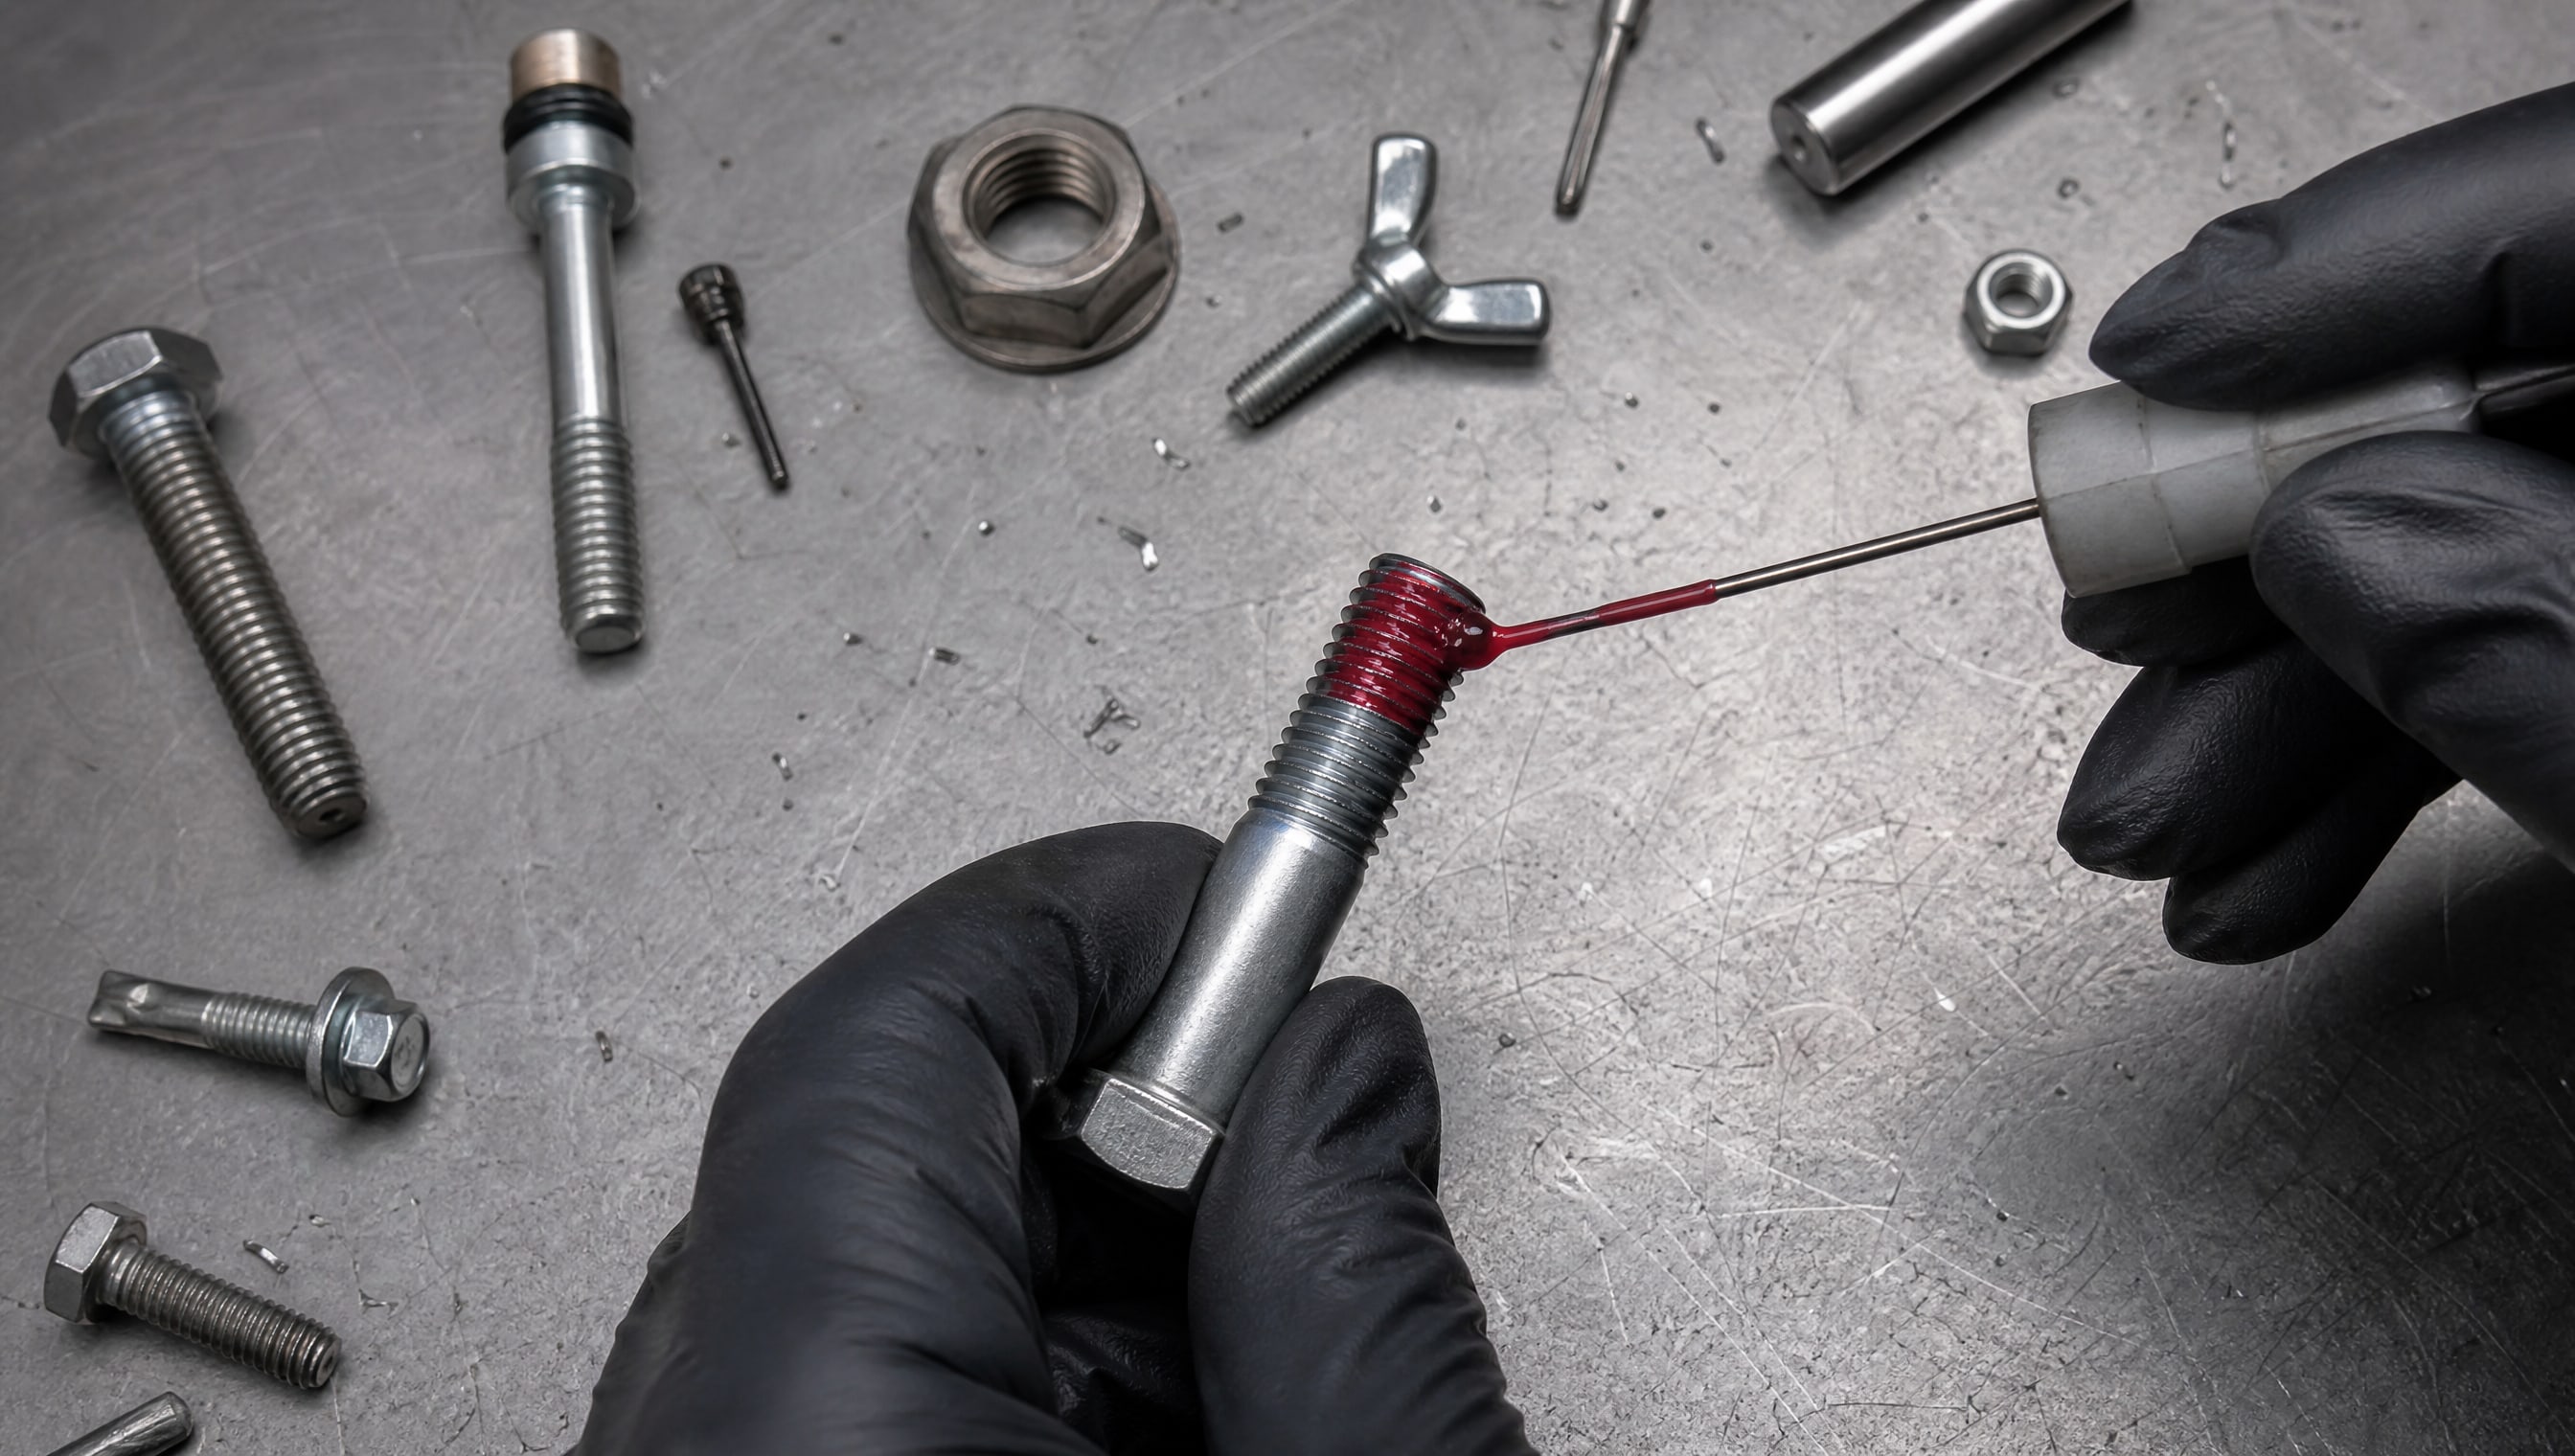
Красный фиксатор обеспечивает момент отворачивания 15 Н·м и выше для M10 - это практически постоянная фиксация. Такие составы используют, когда болт не должен отвинтиться при любых обстоятельствах: крепление турбин, фиксация крышек редукторов, соединения в системах высокого давления. Рабочая температура -60 °C до +150 °C (кратковременно до 180 °C).
Некоторые высокопрочные составы выдерживают температуру вплоть до +250 °C, момент откручивания ≥48 Н·м, предел прочности на сдвиг 27,6 МПа (4000 psi) и применяются для крепежа диаметром до M36. Такие составы незаменимы в котельных, на теплоэнергетических установках и в узлах с интенсивным тепловыделением.
Минус высокопрочных составов - сложность демонтажа. Если болт нужно открутить, потребуется нагрев до 200–250 °C или механическое воздействие, что может привести к повреждению резьбы.
Как выбрать фиксатор для вибрирующего оборудования
Правильный выбор фиксатора зависит от четырех критериев.
Требуемая разборность
Прежде всего определите: нужно ли откручивать болт в ходе эксплуатации. Если оборудование требует регулярного обслуживания и доступа к крепежу, выбирайте низкопрочный разъемный состав. Если болт забирается "намертво" на весь срок эксплуатации, подходит высокопрочный красный состав. Для универсальных случаев (большинство промышленных узлов) рекомендуется среднепрочный синий фиксатор.
Диапазон рабочих температур
Выбранный состав должен выдерживать не только номинальную температуру узла, но и пиковые всплески. Если оборудование работает при температуре выше 200 °C, стандартного синего фиксатора (+180 °C) может быть недостаточно - нужен специальный высокотемпературный состав до +250 °C. И наоборот: если узел находится в холодильной камере при −50 °C, убедитесь, что состав сохраняет эластичность при этой температуре.
Размер и тип резьбы
У каждого фиксатора есть диапазон допустимых диаметров резьбы. Некоторые составы работают с резьбой M2–M10, другие - M8–M50. Это важно потому, что момент отворачивания измеряют именно для конкретного диаметра (обычно M10 принимают за эталон). На болте M20 момент отворачивания будет выше, на M6 - ниже. Кроме того, материал резьбы влияет на работу фиксатора: на стали один результат, на пассивном металле (алюминий, титан, латунь) могут быть отличия.
Совместимость с рабочей средой
Проверьте, совместим ли фиксатор с жидкостями и газами, которые окружают соединение. Если болт находится в масляной ванне, обдувается керосином или контактирует с щелочными растворами, убедитесь, что состав сохраняет прочность в этих условиях. Большинство синих и красных составов стойки к маслам и топливам, но есть исключения.
Характеристики основных типов фиксаторов (сравнительная таблица)
| Характеристика | Низкопрочный | Среднепрочный (синий) | Высокопрочный (красный) | Высокотемпературный |
|---|---|---|---|---|
| Момент отворачивания M10 | ~6 Н·м | 4–7 Н·м | ~15 Н·м | ≥48 Н·м |
| Время фиксации | 15–20 мин | 15–20 мин | 15–20 мин | 15–20 мин |
| Полное отверждение | 24 ч | 24 ч | 24 ч | 24 ч |
| Температурный диапазон | −55…+150 °C | −60…+180 °C | −60…+150 °C | −60…+250 °C |
| Допустимая резьба | M2–M10 | M8–M50 | M8–M36 | M8–M36 |
| Разборность | Легко (без нагрева) | Средняя | Сложно (требуется нагрев) | Сложно (требуется нагрев до 200–250 °C) |
| Стойкость к маслам и топливу | Хорошая | Хорошая | Хорошая | Хорошая |
Практическая инструкция по применению фиксатора
Успешное применение анаэробного фиксатора зависит от соблюдения нескольких простых правил.
Подготовка поверхности
Перед нанесением фиксатора протрите резьбу болта и отверстия в гайке или корпусе чистой сухой тряпкой или щеткой, чтобы удалить масло, грязь и ржавчину. Остатки жидкой ржавчины или смазки будут препятствовать адгезии состава к металлу и снизят прочность соединения. Если резьба сильно загрязнена, промойте ее этанолом или ацетоном и дайте полностью высохнуть.
Нанесение состава
Нанесите фиксатор тонкой пленкой на витки резьбы болта в два-три мест вдоль длины, а затем слегка разотрите его пальцем или кистью, чтобы он равномерно покрыл все витки. Избегайте чрезмерного количества - большие капли будут выдавлены при затягивании и создадут беспорядок. Достаточно легкого слоя, едва видимого на витках.
Для резьбы большого диаметра (M16 и выше) нанесите состав на внутреннюю резьбу гайки или отверстия, затем вверните болт и затяните от руки. Полимеризация запустится мгновенно после герметизации соединения.
Время ожидания и нагрузка
Дайте составу зафиксироваться в течение 15–20 минут при комнатной температуре 20–25 °C. За этот период соединение можно легко перемещать (например, если нужно повторно прижать деталь). После этого времени соединение можно нагружать на 50–70% от расчетной нагрузки.
Полная прочность достигается через 24 часа. Если возможно, воздержитесь от полной нагрузки или вибрационных воздействий в течение этого периода. В производственных условиях, где простой недопустим, допускается нагружение соединения после 2–4 часов при условии, что температура окружающей среды остается стабильной и вибрация минимальна.
Температурные условия
Анаэробные составы полимеризуются быстрее при нагреве. Если температура упадет ниже 15 °C, процесс замедлится или остановится. В холодных цехах или при работе на улице используйте составы с добавками-активаторами или предварительно нагрейте соединение феном до 40–50 °C, чтобы ускорить отверждение.
Высокие температуры окружающей среды, напротив, ускоряют полимеризацию, но не должны превышать максимально допустимую для состава. Если узел будет работать при температуре выше указанного диапазона, выбрана неправильная марка фиксатора.
Выбор между синим и красным фиксатором для вибрирующего оборудования
Большинство инженеров выбирают между синим (среднепрочным) и красным (высокопрочным) фиксатором, когда речь идет о защите от вибрации.
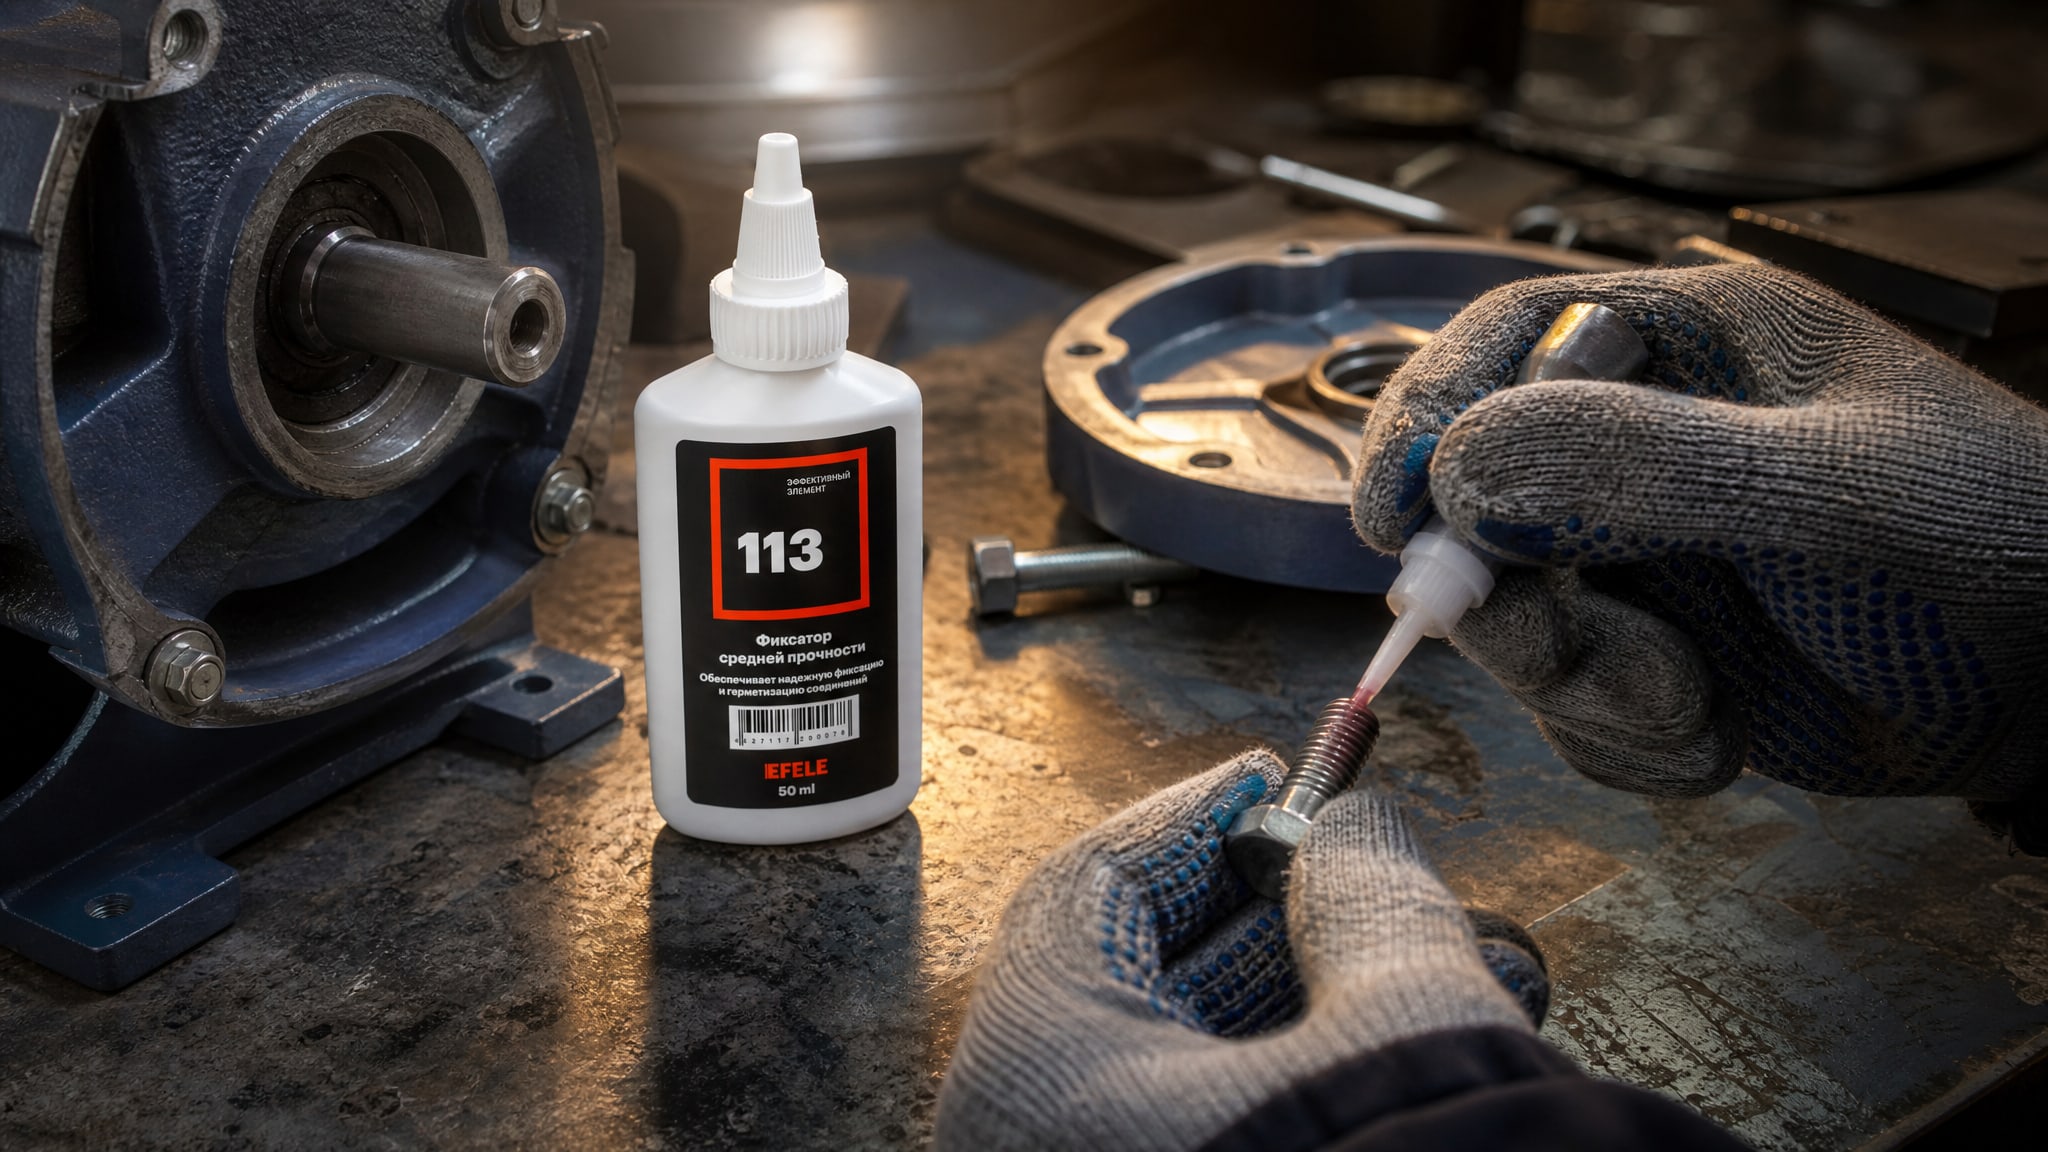
Вот практические отличия.
Синий фиксатор подходит, если: - болт нужно периодически откручивать (обслуживание, ремонт, регулировка); - нагрузка умеренная, вибрация постоянная, но не экстремальная (вентиляторы, насосы, редукторы среднего класса); - температура не превышает +180 °C; - нужен баланс между надежностью и практичностью разборки.
На вибрирующем оборудовании среднепрочный синий фиксатор часто выбирают благодаря надежности и удобству: при необходимости болт откручивается инструментом без повреждения резьбы. Для предотвращения самоотвинчивания резьбовых соединений на вибрирующем оборудовании рекомендуется использовать анаэробный фиксатор резьбы средней прочности, такой как EFELE 113. Такой состав обеспечивает защиту от микроскальзывания витков, сохраняя возможность разборки без специального оборудования.
Красный фиксатор подходит, если: - болт должен быть полностью защищен от отвинчивания на весь период эксплуатации; - нагрузка очень высокая, вибрация интенсивная, работа в режиме постоянных ударов; - надежность критична (авиакосмос, оборонная промышленность, высокопрессионные системы); - последующая разборка не требуется или возможна только с нагревом.
В случае, когда требуется более высокая прочность фиксации и устойчивость к высоким температурам, подойдет анаэробный клей EFELE 115. Такой состав используется в узлах, где постоянство соединения важнее удобства разборки, а также при температурах до +180 °C и выше.
Частые ошибки и заблуждения
Ошибка 1: выбор только по цвету
Многие покупатели думают: "синий - слабый, красный - сильный, значит красный - это всегда правильный выбор". На самом деле у разных производителей синие составы могут иметь момент отворачивания от 3–4 Н·м до 10 Н·м в зависимости от рецептуры. Красный у одного производителя может быть 12 Н·м, у другого -25 Н·м. Всегда смотрите на паспортные данные: момент отворачивания, температурный диапазон, допустимый диаметр резьбы.
Ошибка 2: предположение, что разъемный фиксатор не защищает от вибрации
Неверно. Низко- и среднепрочные разъемные составы как раз предназначены для защиты резьбы от самоотвинчивания, они полностью справляются с вибрацией. Вопрос не в защите, а в удобстве последующей разборки. Если вибрация постоянная, но доступ к крепежу нужен один раз в год, разъемный фиксатор средней прочности идеально подойдет.
Ошибка 3: игнорирование температурного диапазона
Если оборудование в номинальных условиях работает при +160 °C, а вы выбрали обычный синий фиксатор на +180 °C, это может показаться безопасным запасом. Но если есть локальный перегрев или пиковые всплески температуры до +200 °C, состав может начать размягчаться и потеряет прочность. Выбирайте с запасом минимум 20–30 °C выше максимально ожидаемой температуры.
Ошибка 4: полная нагрузка до истечения 24 часов
Фиксация наступает через 15–20 минут, но полная прочность достигается через 24 часа. На производствах, где нужна срочная сборка, соблазнительно нагружать соединение после первого часа. Это допустимо на 50–70% от расчетной нагрузки, но полная вибрационная нагрузка может привести к смещению еще не полностью полимеризованного состава и ослаблению соединения.
Ошибка 5: нанесение толстого слоя
Чем больше фиксатора, тем лучше - такое думают некоторые. На самом деле толстый слой медленнее отверждается (дольше нет доступа воздуха в глубину слоя), и при затягивании болта он будет выдавлен из зазора, не выполнив свою функцию. Достаточно легкого слоя, едва видимого на витках.
Часто задаваемые вопросы
Анаэробный фиксатор резьбы как работает?
Анаэробный фиксатор отверждается в отсутствие кислорода, то есть внутри герметичного резьбового соединения. После нанесения на витки резьбы и затягивания болта состав полимеризуется, образуя прочный слой, который препятствует микроскальзыванию витков при вибрации. Время фиксации -15–20 минут, полная прочность -24 часа.
В чем отличие синего и красного анаэробного фиксатора резьбы?
Синий (среднепрочный) обеспечивает момент отворачивания 4–7 Н·м для M10 и используется для узлов, которые требуют периодической разборки. Красный (высокопрочный) дает момент отворачивания 15 Н·м и выше, предназначен для постоянной фиксации, требует нагрева для демонтажа. Выбор зависит от того, нужна ли разборка.
Можно ли использовать фиксатор резьбы при высокой температуре?
Да, но нужно выбрать правильный состав. Стандартные синие составы выдерживают до +180 °C, специальные высокотемпературные - до +250 °C. Выбирайте фиксатор с максимальной температурой на 20–30 °C выше ожидаемой рабочей температуры узла.
Разъемный анаэробный фиксатор резьбы защищает ли от вибрации?
Да, абсолютно. Разъемные составы (низко- и среднепрочные) полностью защищают резьбу от самоотвинчивания при вибрации. Слово "разъемный" означает, что болт можно открутить обычным инструментом без нагрева и повреждения резьбы, но защита от вибрации работает так же эффективно, как и у высокопрочных составов.
Как проверить, правильно ли затянут болт с фиксатором?
После полного отверждения (24 часа) попробуйте открутить болт подходящей отверткой или ключом. Если он не поддается легко, значит фиксатор сработал. Для точной проверки используют динамометр и измеряют момент отворачивания. Момент должен совпадать с данными паспорта для выбранного диаметра резьбы.
Заключение
Отвинчивание крепежа при сильной вибрации - это не случайность, а закономерный результат микроскальзывания витков резьбы. Анаэробный фиксатор резьбы останавливает этот процесс на корню, образуя прочный полимерный слой, который блокирует движение витков. Ключ к успеху - правильный выбор типа фиксатора (низкопрочный, среднепрочный или высокопрочный) в зависимости от требуемой разборности, рабочей температуры, размера резьбы и совместимости с рабочей средой.
Если вы затрудняетесь с выбором, начните с этого алгоритма: определите, нужно ли откручивать болт в процессе эксплуатации; уточните максимальную рабочую температуру узла; проверьте диапазон допустимых диаметров резьбы в паспорте фиксатора; убедитесь в совместимости с маслами и жидкостями, которые окружают соединение. После этого выберите подходящий состав, нанесите его тонкой пленкой на витки, затяните болт и дождитесь полного отверждения в течение 24 часов. Такой подход исключит самоотвинчивание и обеспечит надежность соединения на всем протяжении эксплуатации оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.