
Как правильно подготовить поверхность крупногабаритных деталей перед нанесением смазочных материалов
Плохая адгезия покрытия - результат пропусков на этапе подготовки поверхности, а не свойство самой смазки. Когда слой смазки отслаивается, выкрашивается или не держится на металле, первопричина лежит в загрязнениях, оксидах и неправильном профиле поверхности. Для крупногабаритных деталей, где масштаб работ требует системного подхода, соблюдение технологии подготовки становится критичным условием успеха.
В статье разберемся, какие стандарты регламентируют подготовку, какие загрязнения особенно опасны для адгезии, какие методы очистки применяют профессионалы, и как контролировать результат. Информация полезна инженерам, технспециалистам, закупщикам смазочных материалов и всем, кто отвечает за надежность смазочных систем на производстве.
Стандарты и нормативные требования к подготовке поверхности
Для подготовки крупногабаритных деталей применяют два основополагающих документа: ГОСТ Р ИСО 8501-1-2014 и ГОСТ 34667.4-2020 (соответствующий ISO 12944-4:2017).
ГОСТ Р ИСО 8501-1-2014 определяет визуальные степени чистоты стальной поверхности перед нанесением лакокрасочных и родственных материалов. Стандарт разделяет очистку на две категории: струйную обработку со степенями Sa1, Sa2, Sa2½ и Sa3, а также ручную/механическую очистку со степенями St2 и St3. Каждая степень описывает, какие остатки допускаются, а какие должны быть полностью удалены.
ГОСТ 34667.4-2020 идет дальше визуальной оценки. Этот стандарт прямо требует, чтобы на подготавливаемой поверхности отсутствовали масло, смазка, соли и иные загрязнения. Кроме того, он устанавливает связь между профилем поверхности и адгезией покрытия: наиболее приемлемым считается средний профиль (обозначаемый как G или S). Этот профиль создает оптимальное сцепление между металлом и смазочным материалом, минимизируя риск отслаивания.
Степени очистки струйной обработки
Sa3 - наивысшая степень чистоты. После обработки поверхность должна быть визуально чистой, без видимого масла, жира, грязи, прокатной окалины, ржавчины, краски и посторонних частиц. Поверхность приобретает однородный металлический цвет. Эта степень применяется, когда условия эксплуатации наиболее суровые или когда требуется максимальная надежность адгезии.
Sa2½ (Sa2,5) - повышенная степень чистоты. На поверхности могут оставаться только остаточные загрязнения, которые не отслаиваются. Почти вся прокатная окалина, ржавчина и старая краска должны быть удалены. На практике именно Sa2½ часто выбирают российские производители для металлоконструкций и крупногабаритных деталей, работающих в агрессивных условиях.
Sa2 - средняя степень очистки. Допускаются остаточные загрязнения, не отслаивающиеся при механическом воздействии. Более слабая степень очистки, подходит для менее критичных применений.
Sa1 - минимальная степень. На поверхности остаются заметные остатки окалины, ржавчины и краски.
Степени ручной и механической очистки
St3 требует более тщательной обработки вручную или механическим инструментом, нежели St2. После St3 поверхность должна иметь металлический блеск, хотя допускаются остаточные загрязнения.
St2 - менее интенсивная ручная очистка. Эти степени применяются, когда струйная обработка по какой-то причине невозможна, но требуется снизить, хотя и не полностью исключить видимые дефекты.
Практика показывает, что для крупногабаритных деталей, где трудоемкость ручной очистки крайне высока, технологически оправдана именно струйная обработка, так как она дает наилучший результат по чистоте и равномерности.
Почему масло и жир на поверхности приводят к плохой адгезии
Масло, смазка и жир на поверхности - главные враги адгезии.
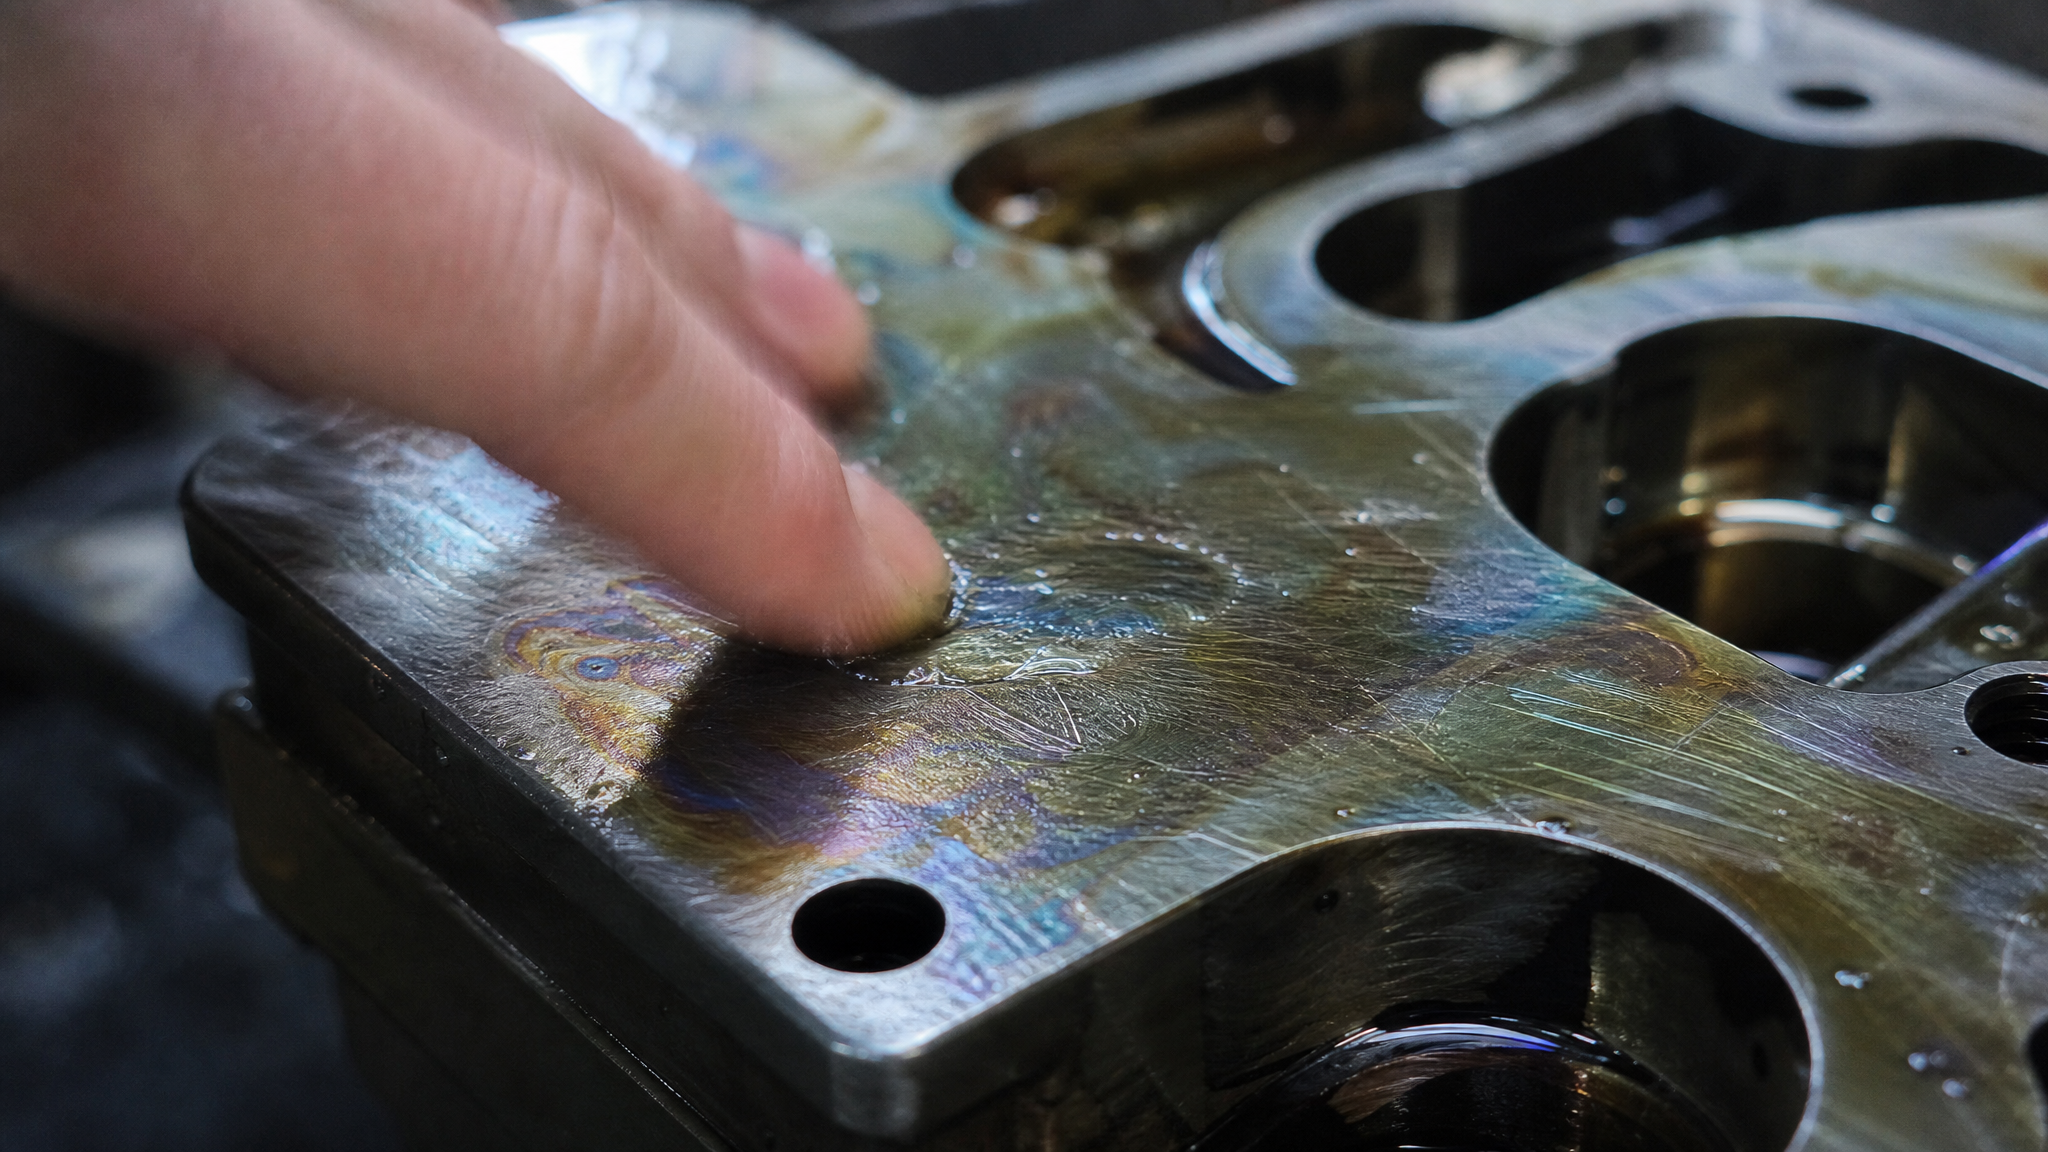
Они образуют тонкую пленку, которая препятствует контакту между металлом и наносимым покрытием. Когда новая смазка наносится на такую загрязненную поверхность, она не проникает в микрошероховатости и не образует прочное сцепление.
ГОСТ 34667.4-2020 отдельно выделяет удаление масла и смазки как обязательный этап. Это не просто рекомендация - это норма, нарушение которой напрямую ведет к выкрашиванию покрытия и его отслаиванию при нагреве, вибрации или механической нагрузке.
Многие ошибочно считают, что если поверхность «выглядит чистой», то масло удалено. На самом деле масляная пленка может быть невидима невооруженным глазом, но хорошо определяется при попадании воды: если вода «скатывается» по поверхности вместо того, чтобы равномерно смачивать ее, значит, присутствует масляное загрязнение.
Особенно опасна ситуация, когда деталь была в эксплуатации и впитала в себя эксплуатационное масло. Даже после механической очистки масло остается в микротрещинах и порах поверхности. Вот почему стандарты требуют не только механической, но и химической обработки (обезжиривания) перед нанесением смазки.
Профиль поверхности и его влияние на адгезию
Шероховатость поверхности (профиль) - это не просто эстетический параметр.
ГОСТ 34667.4-2020 прямо указывает, что профиль поверхности влияет на адгезию покрытия. При этом слишком острая или слишком гладкая поверхность одинаково опасна.
Слишком гладкая поверхность (малая шероховатость) означает, что у смазки нет «зацепок» для прочного сцепления. Смазка может просто скатываться или отслаиваться под нагрузкой.
Слишком острая и неравномерная шероховатость (например, после неправильной пескоструйной обработки) приводит к локальным концентрациям напряжений и микротрещинам, через которые влага и кислород проникают под слой покрытия, вызывая коррозию и отслоение.
Оптимальным считается средний профиль (обозначаемый в стандартах как G или S). Он обеспечивает достаточную шероховатость для механического сцепления, но без острых пиков и впадин. Контроль профиля проводится по ГОСТ 2789 и ГОСТ 9.032 с использованием профилометра или сравнения с эталонными образцами.
Последовательность подготовки крупногабаритных деталей
Правильный порядок работ критичен для результата.
Этап 1. Удаление грубых загрязнений и дефектов
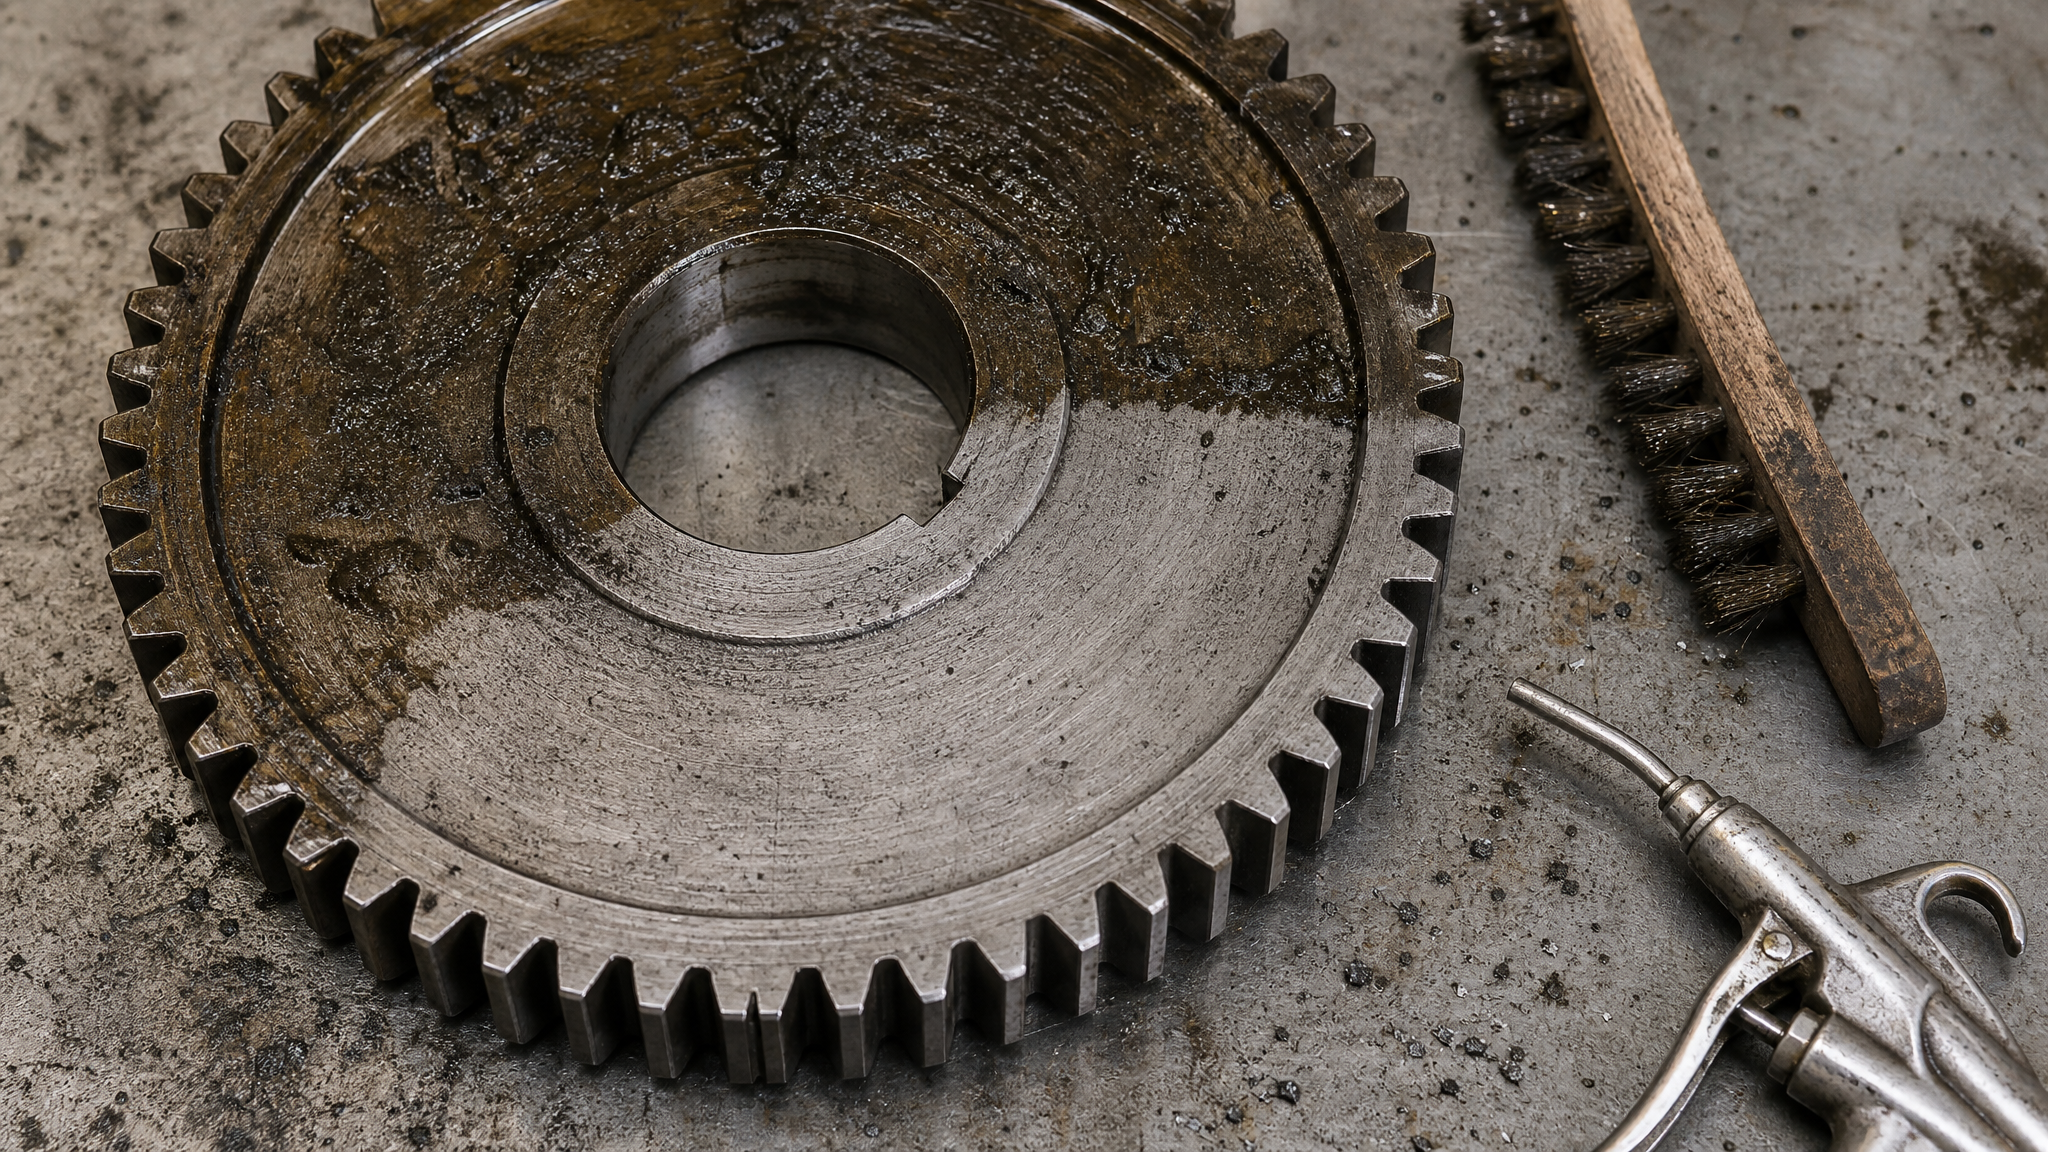
Сначала удаляют механические загрязнения: грязь, пыль, части старого покрытия, которые отслаиваются при прикосновении. Это может быть щеткование, продувка сжатым воздухом или влажная протирка.
Этап 2. Обезжиривание
После механической очистки приступают к обезжириванию. На крупногабаритных деталях это может быть протирка ветошью, смоченной в обезжиривающем растворе, или погружение (если размеры позволяют). Цель - удалить все масло и жир.
Этап 3. Очистка от оксидов, ржавчины и старого покрытия
Это основной этап. В зависимости от требуемой степени чистоты применяют: - Струйную абразивную обработку (пескоструйка, дробеструйка) - для достижения Sa2½ или Sa3; - Ручную/механическую очистку щетками, шлифовальной машиной, абразивным инструментом - для St2, St3 или когда струйная обработка невозможна.
Этап 4. Контроль чистоты и профиля
После очистки поверхность проверяют визуально на соответствие требуемой степени чистоты (ГОСТ Р ИСО 8501-1-2014). Одновременно контролируют профиль шероховатости, чтобы убедиться, что он находится в оптимальном диапазоне (средний профиль).
Этап 5. Незамедлительное нанесение смазки
Это ключевой момент. Между завершением подготовки и нанесением смазки не должно быть задержки. Если отложить нанесение на несколько часов или суток, даже в помещении, начнется вспышечная коррозия (ржавчина, обесцвечивание) и возможно повторное загрязнение. Все это вновь ухудшит адгезию.
На практике профессионалы готовят деталь непосредственно перед нанесением или организуют технологический конвейер, где между этапами проходит минимум времени.
Методы очистки и их применение для крупногабаритных деталей
Выбор метода зависит от размера детали, типа загрязнений, требуемой степени чистоты и производственных возможностей.
Струйная абразивная обработка
Пескоструйка или дробеструйка - наиболее эффективный метод для крупногабаритных деталей. Преимущества: - Высокие степени чистоты (Sa2½, Sa3); - Равномерность обработки; - Одновременное создание оптимального профиля поверхности; - Подходит для деталей любого размера.
Недостатки: - Требует специального оборудования; - Образует абразивную пыль (требуется защита и вентиляция); - Может повредить критичные элементы детали при неправильной настройке.
На крупных производствах струйная обработка часто организована в специально оборудованных цехах с рециклингом абразива и системами пылеудаления.
Ручная и механическая очистка
Применяется, когда размер детали не позволяет доставить ее на пескоструйку, или когда необходимо избежать повреждения критичных поверхностей.
Инструменты: - Щетки металлические (ручные или на электро/пневмошпинделе); - Шлифовальные машины (угловые, орбитальные); - Абразивные ленты и круги.
Достигаемые степени чистоты обычно St2 или St3, что ниже, чем при струйной обработке, но для ряда применений достаточно. Трудоемкость высока, особенно для больших площадей.
Комбинированный подход
На практике для крупногабаритных деталей применяют комбинацию: сначала механическая очистка (удаление грубых дефектов, остатков старого покрытия), затем обезжиривание, затем струйная обработка для финальной очистки и профилирования. Это обеспечивает оптимальное качество и экономию абразива.
Контроль качества подготовки и риски при пропусках
Контроль должен быть практическим и систематичным.
Визуальная оценка чистоты
Сравнение с описаниями степеней из ГОСТ Р ИСО 8501-1-2014 и фотографическими эталонами (часто они приводятся в стандарте или на страницах профильных организаций). Проверяют отсутствие видимого масла, жира, грязи, окалины и краски.
Проверка чистоты от масла и жира
Простой тест: капля воды на поверхности. Если вода смачивает поверхность и расползается, это хороший знак; если скатывается капля, это признак масляного загрязнения. Деталь нужно вернуть на обезжиривание.
Контроль шероховатости
Используют портативный профилометр (прибор для измерения шероховатости) в соответствии с ГОСТ 2789. Профиль должен находиться в диапазоне среднего (обычно Ra 3-12 мкм, в зависимости от конкретных требований). Если профиль не подходит, нужна дополнительная обработка.
Риски при пропусках
Если пропустить этап обезжиривания, масло остается на поверхности. Смазка не сцепляется должным образом, и при первых циклах нагрева-охлаждения или вибрации начнет отслаиваться.
Если остается видимая ржавчина (не достигнута требуемая степень чистоты), ржавчина продолжает разрастаться под смазкой, приводя к пузырению и выкрашиванию покрытия.
Если профиль слишком острый (неправильная пескоструйка) или слишком гладкий (недостаточная обработка), адгезия ухудшается.
Если нанести смазку с задержкой после подготовки, произойдет вспышечная коррозия, и придется частично переделывать подготовку.
Результат всех этих пропусков - плохая адгезия, выкрашивание покрытия, ускоренная коррозия и преждевременный выход детали из строя.
Практические рекомендации для закупщиков и инженеров
Когда вы отвечаете за смазочное снабжение производства или ремонтной службы, помните, что качество смазочного материала работает не в вакууме.
Первое: убедитесь, что в вашем технологическом процессе предусмотрена полная подготовка поверхности перед нанесением смазки. Если это проступает, внесите в техкарту обязательное выполнение обезжиривания и визуальной проверки чистоты.
Второе: для крупногабаритных деталей, работающих в агрессивных средах (влага, соли, вибрация), требуйте минимум степени Sa2½ или эквивалента St3. Это снизит риск отслаивания и продлит срок службы покрытия.
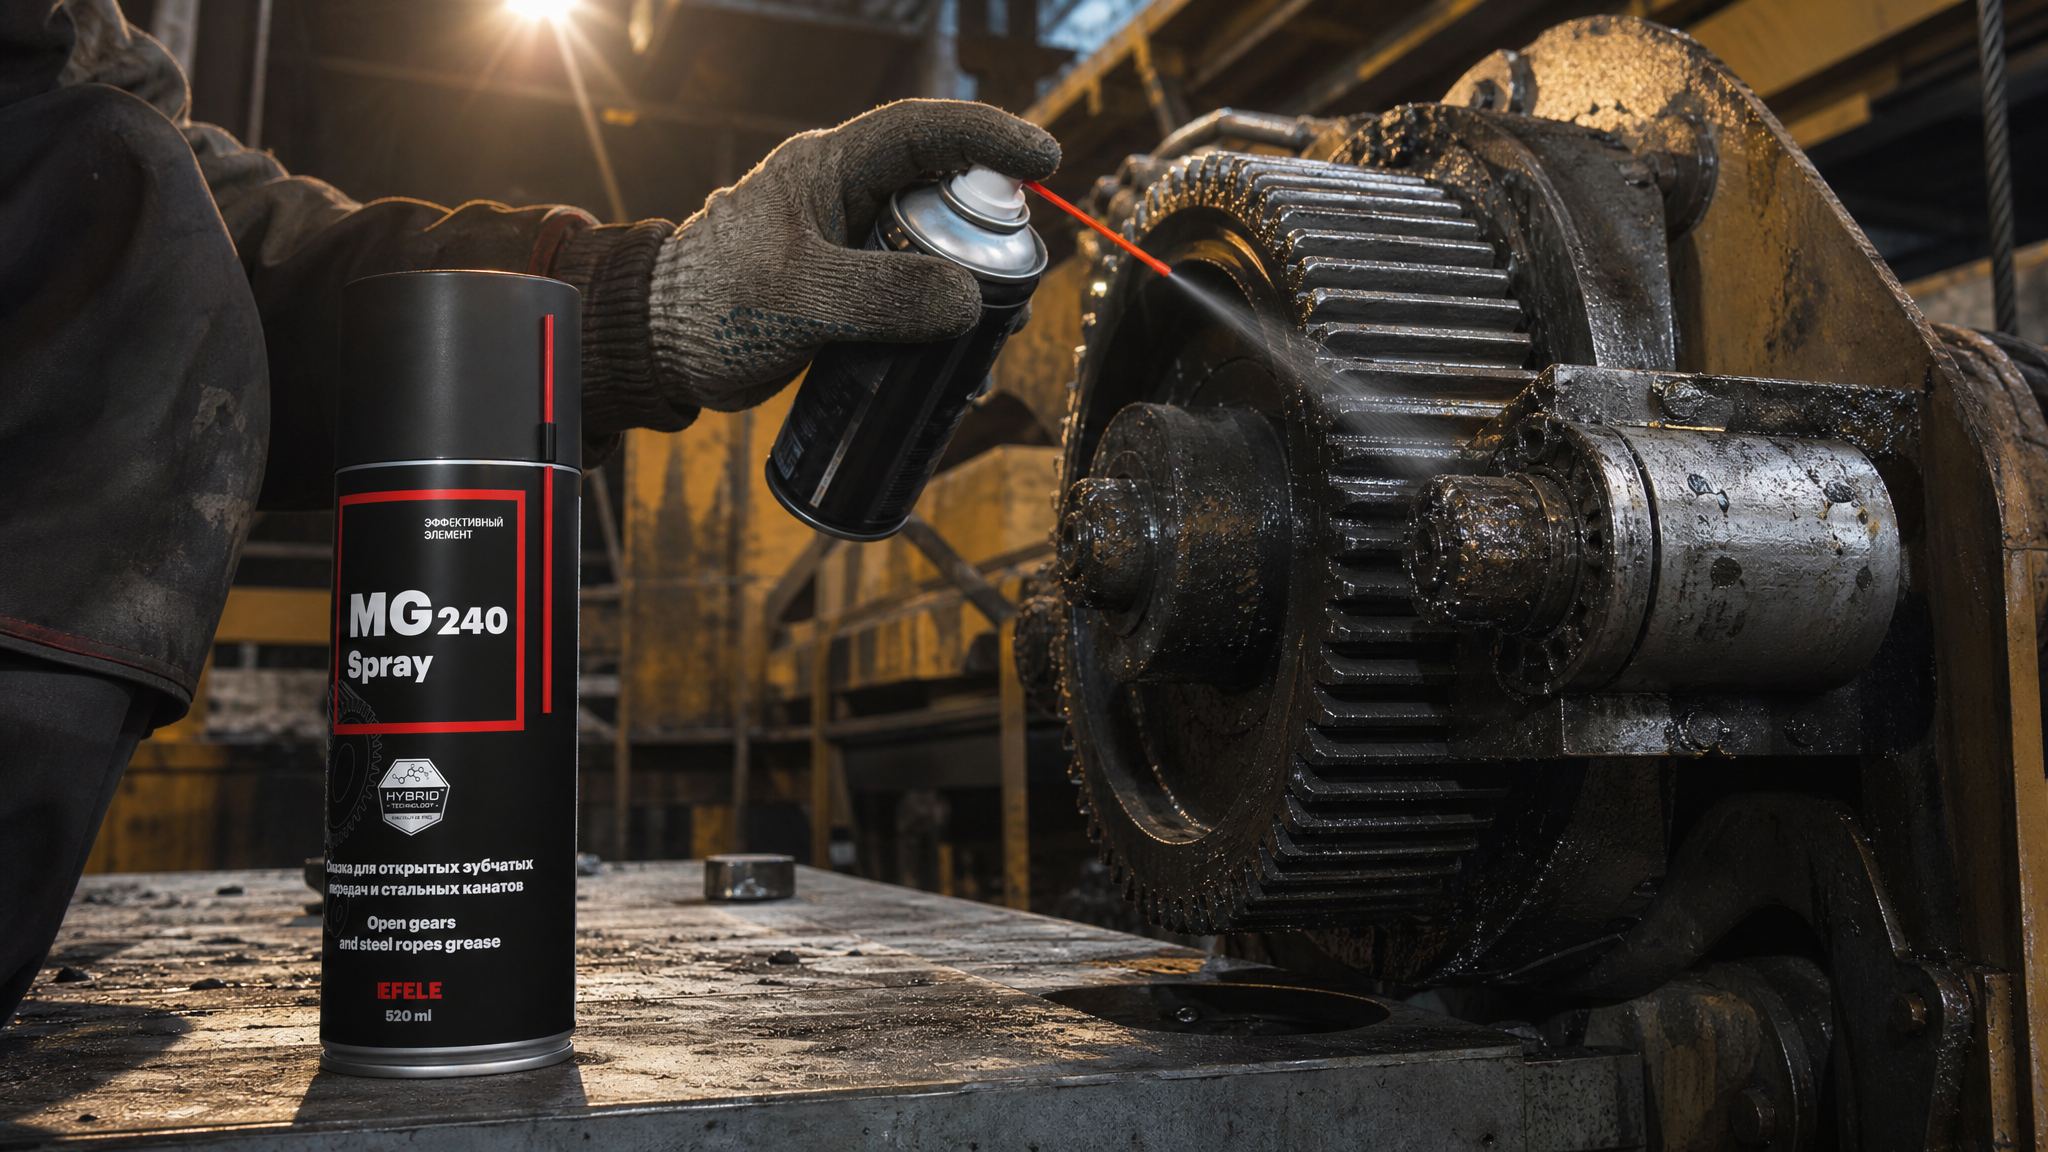
Третье: если вы замечаете, что смазка часто отслаивается или покрывается коррозией под ней, первым делом проверьте подготовку поверхности, а не сразу меняйте смазку. На открытых зубчатых передачах, таких как на кранах, адгезивные смазки обеспечивают надежное сцепление с поверхностью и защиту от выкрашивания, но только если поверхность подготовлена по всем правилам. EFELE MG-240 Spray держится на хорошо подготовленной поверхности, а на загрязненной или неправильно профилированной деталь снова начнет ржаветь.
Четвертое: контролируйте технологическую цепочку. Наказывайте незамедлительное нанесение смазки после подготовки - не оставляйте подготовленные детали лежать часами. Это во многом определяет финальный результат.
Пятое: если у вас нет собственного оборудования для пескоструйной обработки, найдите надежного подрядчика, который знает стандарты ГОСТ Р ИСО 8501-1-2014 и ГОСТ 34667.4-2020. Обсудите с ним требуемую степень чистоты и профиль поверхности заранее.
Часто задаваемые вопросы
Почему смазка отслаивается, если она хорошего качества?
Качество смазки - необходимое, но не достаточное условие. Если поверхность содержит масло, жир, окалину или имеет неправильный профиль, даже отличная смазка не сцепится. Отслаивание - первый признак того, что поверхность не была подготовлена по стандартам ГОСТ 34667.4-2020. Проверьте обезжиривание и визуальную чистоту перед нанесением.
Какая степень очистки нужна для обычных условий эксплуатации?
Для умеренных условий (сухое помещение, без воздействия влаги и солей) часто достаточно Sa2 или St3. Однако для агрессивных сред (влага, морская атмосфера, вибрация, циклические нагрузки) рекомендуется не ниже Sa2½. Точные требования зависят от конкретного приложения и должны быть заложены в техкарте.
Как долго можно хранить подготовленную деталь до нанесения смазки?
Желательно - не более нескольких часов. Даже в помещении подготовленная поверхность начинает окисляться и накапливать влагу из воздуха. Любая задержка приводит к микрокоррозии, которая снижает адгезию. Если нельзя нанести смазку немедленно, защитите деталь от влаги и пыли, например, покройте полиэтиленом или поместите в сухую зону.
Можно ли заменить струйную обработку шлифованием или щеткованием?
Можно, если требуемая степень чистоты - St2 или St3. Однако струйная обработка дает более высокие степени (Sa2½, Sa3) и более равномерный профиль поверхности. Для критичных применений, где требуется максимальная надежность адгезии, шлифование - это компромисс. Если размер и форма детали позволяют пескоструйку, используйте ее.
Что означает «профиль поверхности» и как его контролировать?
Профиль поверхности - это величина и характер шероховатости. Стандарт ГОСТ 34667.4-2020 указывает, что оптимальным является средний профиль (G или S). Контроль проводится портативным профилометром в соответствии с ГОСТ 2789. Если профилометра нет, можно использовать сравнение с эталонными образцами (они поставляются вместе с приборами). Средний профиль обычно соответствует Ra 3-12 мкм, но точные значения зависят от приложения.
Заключение
Плохая адгезия покрытия - не приговор и не результат низкого качества самой смазки. Это следствие недостаточной или неправильной подготовки поверхности. ГОСТ Р ИСО 8501-1-2014 и ГОСТ 34667.4-2020 дают четкие рамки: полное удаление масла, жира, окалины и ржавчины, оптимальный профиль шероховатости, незамедлительное нанесение смазки.
Для крупногабаритных деталей это требует системного подхода: от выбора правильного метода очистки (струйная обработка для высоких степеней чистоты) до организации технологического процесса так, чтобы между подготовкой и нанесением материала прошло минимум времени. Когда все этапы выполнены по стандартам, смазка держится прочно, защита работает эффективно, и срок службы детали предсказуем.
Первый практический шаг: откройте текущую техкарту вашего производства и проверьте, содержит ли она четкие требования к подготовке поверхности перед нанесением смазки. Если ее нет или она написана поверхностно, обновите ее с ссылкой на ГОСТ 34667.4-2020, задайте требуемую степень чистоты, профиль поверхности и временной промежуток между подготовкой и нанесением. Это станет основой для стабильного качества адгезии и будет гарантировать, что каждая деталь, выпущенная вашим производством, получит надежную защиту и долгий срок службы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.