
Как пищевая смазка высокотемпературная выдерживает мойку CIP
Высокотемпературная пищевая смазка - это не просто смазочный материал с допуском NSF H1, а комплексное решение, которое должно сохранять защитные свойства при одновременном воздействии горячей воды, щелочных и кислотных растворов, механического смыва и термошока. На пищевых производствах циклы CIP-мойки проходят при температуре 85 °C и выше, и смазка, которая не держит пленку после такой обработки, быстро приводит к фреттингу, коррозии и холодному пуску узлов. Далеко не каждая смазка с маркировкой H1 может работать в таких условиях - разница между допуском к пищевому контакту и реальной устойчивостью к CIP-среде существенна и часто недооценивается при выборе.
В этой статье разбираем, как именно высокотемпературные пищевые смазки противостоят химии и тепловым нагрузкам CIP-систем, какие характеристики проверять перед закупкой, и почему одного допуска H1 недостаточно для надежной работы в экстремальных условиях мойки.
Разница между допуском H1 и стойкостью к CIP
Допуск NSF H1 означает, что смазка безопасна при случайном контакте с пищевой продукцией и может применяться в зонах пищевого производства, где потенциально возможно попадание смазки в продукт.
Это стандарт гигиенической безопасности, а не эксплуатационный параметр.
Устойчивость к CIP-мойке - это совершенно другое свойство. Оно определяется формуляцией смазки (базовая база, загуститель, пакет присадок) и ее способностью сохранять защитную пленку под воздействием горячей воды (85 °C+), щелочных растворов (pH до 14), кислотных растворов (pH до 1) и хлорсодержащих дезинфектантов. На пищевых линиях смазка переносит не просто высокую температуру - она переносит термошок, химический сдвиг рН, механический смыв водой и окислительный стресс, который может разрушить молекулярную цепь базового масла или загустителя.
Стандарт ISO 21469 дополняет H1-допуск, расширяя требования от гигиены на производстве и хранение смазки до ее применения. Это означает, что высокотемпературная пищевая смазка с сертификатом ISO 21469 прошла проверку не только на безопасность при контакте, но и на гигиеничность всего жизненного цикла - от формуляции до упаковки.
Практический вывод: если закупщик видит только маркировку «H1 высокотемпературная», это рекомендация проверить в спецификации конкретные показатели водостойкости, устойчивости к вымыванию и диапазон рабочих температур при CIP-нагрузке.
Как высокотемпературная смазка с пищевым допуском сопротивляется мойке
Устойчивость высокотемпературной пищевой смазки к CIP зависит от трех ключевых факторов: базового масла, типа загустителя и защитных присадок.
Базовое масло и вязкость
Для высокотемпературных пищевых применений используют синтетические или полусинтетические базы масел с высокой индексом вязкости. Такие масла сохраняют пленку при температурах вплоть до +260 °C и не окисляются при воздействии горячей воды и кислорода. Когда смазка попадает в горячую CIP-среду, молекулы базового масла должны оставаться связанными между собой и с поверхностью металла, а не разбавляться водой или вымываться химией. Низкокачественные минеральные масла на основе парафина дают в этом быструю сдачу: при 85 °C+ они становятся слишком жидкими, теряют адгезию и быстро окисляются.
Загуститель и консистенция
Для пищевых узлов, подвергающихся CIP, типичны классы консистенции NLGI 1–2. NLGI 1 ближе к масляной консистенции и лучше работает в узких зазорах (подшипники, направляющие, уплотнения), а NLGI 2 - более плотная и лучше прилипает к поверхностям, устояв большему механическому смыву. Загуститель определяет, как быстро смазка вымывается при мойке. Литиевые загустители (классические) менее стойки к pH-скачкам и могут разрушиться при воздействии щелочей выше pH 12. Полиочевинные, сложноэфирные и синтетические загустители обладают лучшей химической стабильностью и сохраняют структуру смазки при экстремальных pH.
Защитные присадки
Противоокислительные, противокоррозионные и водоотталкивающие присадки образуют вокруг смазки своеобразный «панцирь», который защищает ее от прямого контакта с водой и агрессивными средами. В условиях CIP такие присадки постоянно работают: они осаждаются на поверхности металла, создавая гидрофобный слой, который не дает воде вытеснить смазку из узла фрикции. Без такого пакета даже высокотемпературная смазка вымывается за 2–3 цикла мойки.
Когда закупщик выбирает высокотемпературную пищевую смазку для CIP-линии, стоит попросить у поставщика не просто диапазон рабочих температур, но и явное указание на water resistance или water repellent properties - это показывает, что присадки входят в рецептуру именно для борьбы с вымыванием.
Типовые нагрузки в пищевой CIP-системе и как смазка их переносит
На пищевых производствах CIP-мойка - это циклический процесс, который повторяется ежедневно или несколько раз в день.
Типовой цикл включает:
Предварительное ополаскивание холодной водой (20–40 °C)
Циркуляция горячей щелочной воды (85 °C+, pH 12–13)
Промежуточное ополаскивание
Циркуляция кислотного раствора (pH 1–2) для растворения минеральных отложений
Финальное ополаскивание и дезинфекция хлорсодержащим раствором (200–500 ppm)
Сушка горячим воздухом или инертным газом
Каждый этап - это нагрузка, от которой смазка должна сохранить защитную пленку на узле.
При попадании в щелочную среду (pH 12–13) молекулы базового масла должны не омыляться (не превращаться в мыло), а остаться целыми. Омыление разрушает вязкость и превращает смазку в жидкий осадок, который стекает с узла. Для борьбы с омылением используют синтетические базы и сложноэфирные загустители, стойкие к щелочам.
При переходе в кислотную среду (pH 1–2) смазка должна не корродировать металл под собой. Если кислота разъедает защитный слой смазки, до поверхности добирается ржавчина. Присадки, содержащие ингибиторы коррозии (обычно комплексы молибдена или вольфрама), предотвращают такой сценарий.
При контакте с хлорсодержащими дезинфектантами смазка должна не окисляться ускоренно. Хлор - это сильный окислитель, и если присадки в смазке не рассчитаны на такое воздействие, окисление начнется за часы, а не за недели. Результат - смазка полимеризуется в черный осадок, который засоряет подшипник.
На всем протяжении цикла смазка находится под механическим смывом: вода, раствор и воздух циркулируют с давлением и скоростью, которые пытаются вытеснить смазку из зазоров. Высокотемпературная пищевая смазка должна иметь не только хорошую адгезию в холодном состоянии, но и оставаться адгезивной при 85 °C+ - это свойство прямо зависит от формуляции и типа базового масла.
Для узлов, проходящих такие циклы ежедневно, период переосмазки может быть значительно короче, чем для узлов без мойки. Многие производители пищевого оборудования рекомендуют переосмазку спустя 50–100 часов непрерывной работы с CIP, тогда как обычные узлы могут работать 200–500 часов.
Выбор высокотемпературной смазки для конкретного узла
Пищевое оборудование использует разные типы узлов, и каждый требует своей смазки, даже если обе маркированы как H1 и высокотемпературные.
Подшипники печей и конвейеров
Для подшипников, работающих при 180–260 °C и проходящих CIP, обычно выбирают смазку NLGI 1 с отличной водостойкостью. Такие смазки более текучие, легче попадают в узкие зазоры подшипника, но при этом сохраняют масляную пленку благодаря присадкам. Если взять слишком плотную NLGI 2, она может не вошедшей течь в зазоры и залипнуть на выходе, создав сопротивление вращению.
Цепи и звездочки
Для цепных передач в пищевых зонах используют цепные смазки H1, которые обычно гуще (NLGI 2–3), чтобы лучше держались на звеньях и не разлетались при центробежной силе. Такие смазки должны быть особенно водостойкими, потому что цепь часто первая попадает под струю горячей воды во время мойки.
Направляющие, уплотнения и толкатели
Для направляющих и скользящих контактов применяют смазки среднего класса (NLGI 1–2) с хорошей адгезией, чтобы смазка держалась на горизонтальных и вертикальных поверхностях даже при вибрации. Особенно критична водостойкость, потому что направляющие часто находятся рядом с мойкой и получают косвенные брызги.
При выборе смазки под конкретный узел рекомендуется сверять:
Максимальную рабочую температуру узла (не перепутать с рабочей температурой смазки)
NLGI-класс и вязкость при 40 °C (обычно ISO 15, 46, 68, 100 и выше)
Метод нанесения: вручную, с помощью аэрозоля, централизованной системой или разовым загублением
Интервал переосмазки без мойки и с регулярной CIP-обработкой
Материалы узла (чугун, сталь, керамика, полимеры) и совместимость с уплотнениями
Если закупщик не уверен, лучше взять образец перед массовой закупкой и провести краткое испытание: нанести смазку, дать ей поработать 20–50 часов с мойкой, а затем проверить, осталась ли пленка на поверхности трения и нет ли коррозии или слизи. Благодаря этому простому тесту часто удается избежать простоя оборудования и больших переделок.
Совет инженера: как оценить стойкость смазки к CIP до массовой закупки
Когда на пищевом производстве решают переменить смазку под новую мойку или расширить линию, обычно встает вопрос: какая высокотемпературная пищевая смазка точно выдержит наш режим?
Просто купить партию и ждать результата никто не хочет - потому что если смазка вымывается, оборудование ломается через пару дней.
Практический сценарий: производство печенья недавно установило новую CIP-линию с циклом 85 °C, щелочью pH 13 и хлорной дезинфекцией. Старая смазка для печи (минеральная, не специализированная) стала вымываться и коксовать, из-за чего подшипники начали перегреваться. Инженер закупок попросил у поставщика три образца высокотемпературных H1-смазок разных производителей, заказал технические листы и начал сравнение по трем ключевым параметрам: NLGI-класс (нужен NLGI 1 для плотного подшипника), рабочий диапазон (не менее +260 °C для печи) и явное указание на water resistance.
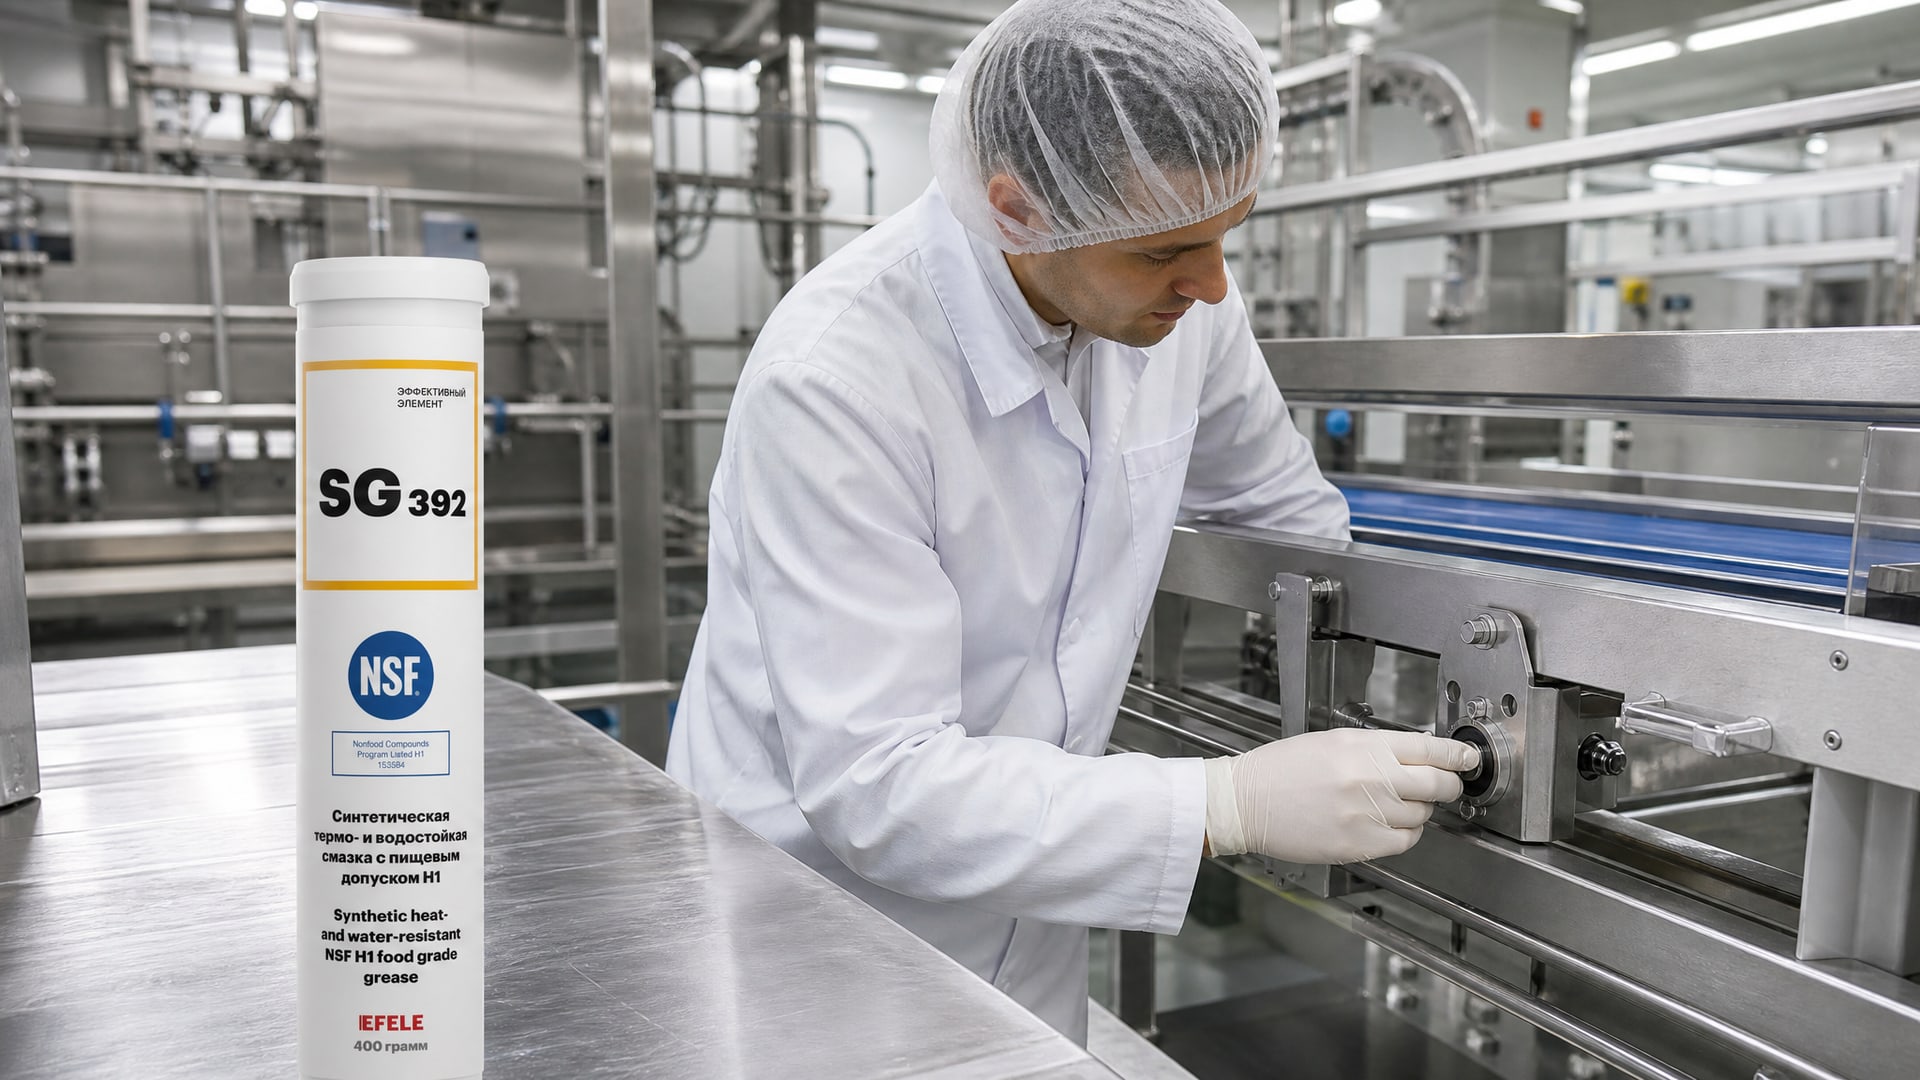
Результат: смазка EFELE SG-392, обладающая отличной термо- и водостойкостью, показала лучший результат в поле - адгезия осталась после первого цикла CIP, коррозии не было, а главное, переосмазку пришлось делать на 30% реже, чем при старой смазке. Итог: производство сбереглось и переосмазыванием и на запасные подшипники, потому что те не выходили из строя раньше срока.
Ключевой момент: проверка высокотемпературной пищевой смазки под реальный CIP-режим экономит время и деньги. Не нужно полагаться только на этикетку - важно видеть спецификацию и проводить пилотный тест в условиях, максимально близких к реальным.
Стандарты и документы, на которые ориентироваться
При выборе высокотемпературной пищевой смазки для CIP-системы закупщик должен требовать от поставщика следующие документы:
Сертификат NSF H1: подтверждает допуск к пищевому производству и условиям случайного контакта с пищей. В сертификате обычно указывается, что продукт пригоден для применения в и вокруг пищевого производства, а также как защитная антикоррозионная пленка и смазка для узлов с потенциальным контактом с едой.
Сертификат ISO 21469: дополняет H1, подтверждая, что смазка прошла проверку на гигиеничность производства, упаковки и хранения. Это важно для пищевого производства, потому что любые загрязнения должны быть исключены на всех этапах.
Технический лист (TDS): должен содержать рабочий температурный диапазон (минимум до +260 °C для высокотемпературных смазок), NLGI-класс, базовую вязкость при 40 °C (ISO VG), стойкость к вымыванию водой и явное указание на pH-стабильность (минимум pH 1–14 для CIP).
Протокол испытаний на стойкость к CIP: если поставщик серьезный, он предоставит данные по устойчивости его смазки к горячей воде, щелочам, кислотам и хлору. Такие данные часто включают время до вымывания смазки (например, «остается на поверхности после 50 циклов горячей воды 85 °C») или процент адгезии после контакта с раствором.
Без этих документов не рекомендуется закупка в больших объемах. Недорогая смазка на первый взгляд может обойтись в несколько раз дешевле, но если она вымывается за 10 циклов мойки и требует переосмазки каждые 30 часов (вместо 100), итоговая стоимость владения будет значительно выше.
Часто задаваемые вопросы
Означает ли маркировка H1, что смазка выдержит мою CIP-мойку?
Нет, H1 - это допуск к пищевому контакту, а не гарантия стойкости к CIP. Высокотемпературная смазка может быть H1, но не иметь достаточной водостойкости или устойчивости к pH-скачкам. Для CIP нужно проверять отдельно: рабочий диапазон температур, стойкость к вымыванию, pH-стабильность и вязкость. Обязательно запросите у поставщика техлист с этими характеристиками.
Какая температура считается высокотемпературной для пищевой смазки?
Высокотемпературные пищевые смазки обычно работают при 180–260 °C и выше. Для печей, конвейеров и других оборудования в пищевой промышленности минимальный рабочий диапазон - не менее +180 °C, а для узлов с максимальной нагрузкой спецификация может требовать +250 °C и выше. Обязательно уточняйте максимум именно для вашего оборудования, потому что каждый узел работает в своем диапазоне.
Что делать, если после CIP смазка вымыва лась полностью?
Если после мойки на поверхности трения смазки не осталось, это означает недостаточную водостойкость или неправильный выбор типа (например, вы выбрали обычную смазку вместо специализированной для CIP). Рекомендация: 1) проверьте, вводили ли вы смазку в правильное количество (часто переосмазка спасает ситуацию); 2) запросите у поставщика подтверждение стойкости к вымыванию; 3) попробуйте образец другой марки перед переходом на нее полностью.
Различается ли выбор смазки для разных узлов одного оборудования?
Да, разные узлы требуют разных смазок даже в рамках одного пищевого оборудования. Подшипники печи обычно берут NLGI 1, цепи - NLGI 2–3, направляющие - NLGI 1–2. Главное - не использовать одну универсальную смазку для всех узлов, потому что она не будет оптимальна ни для одного из них. Для каждого узла нужна своя рецептура, адаптированная под его температуру, нагрузку и частоту мойки.
Как часто переосмазывать узел после CIP-мойки?
Частота переосмазки зависит от типа узла, интенсивности мойки и качества смазки. Для подшипников с регулярной CIP обычно используют интервалы 50–100 часов работы, тогда как без мойки это может быть 200–500 часов. Высокотемпературная пищевая смазка со хорошей водостойкостью позволяет растянуть интервал, но точные сроки нужно уточнять в техлисте конкретного продукта или у производителя оборудования.
Заключение
Высокотемпературная пищевая смазка с допуском H1 - это инструмент для надежной работы оборудования в экстремальных условиях CIP-мойки, но только при условии правильного выбора. Допуск H1 подтверждает безопасность при пищевом контакте, однако стойкость к 85 °C+, щелочам, кислотам и хлору зависит от формуляции, базового масла, типа загустителя и пакета присадок. Закупщик должен требовать от поставщика полный пакет документов: сертификат NSF H1, ISO 21469, технический лист с явным указанием на water resistance и pH-стабильность, а также протоколы испытаний на стойкость к CIP.
Для практического выбора рекомендуется: 1) определить тип узла и его максимальную рабочую температуру; 2) выбрать NLGI-класс и вязкость в соответствии с характером нагрузки; 3) запросить образец и провести пилотный тест в условиях, близких к реальной CIP; 4) сверить результаты с требованиями производителя оборудования. Такой подход исключит дорогостоящие ошибки при выборе и обеспечит предсказуемый расход смазки и длительный срок службы узлов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.