
Как контролировать толщину антифрикционного слоя при ручном нанесении
Толщина антифрикционного покрытия на поршнях напрямую определяет эффективность его защиты от износа, задиров и схватывания. При ручном распылении именно контроль толщины становится решающим фактором: слишком тонкий слой не даст нужного эффекта, а избыточный нарастает неравномерно и может спровоцировать отслоение. Статья расскажет о технических методах измерения, оптимальных диапазонах нанесения и проверке качества, которые применяют инженеры и специалисты по подготовке деталей в ремонтных и промышленных цехах. Закупщикам и техническим специалистам это поможет выбрать правильный инструмент контроля и избежать брака при производстве.
Оптимальная толщина антифрикционного слоя на поршне
Для поршней бензиновых двигателей применяют антифрикционные покрытия толщиной в рабочем диапазоне 5–25 мкм.
Нижний предел в 5 мкм обеспечивает минимальную защиту, но при воздействии высоких температур и нагрузок может быть недостаточным. Оптимальная толщина для снижения износа, схватывания и задиров составляет 10–12 мкм - именно при такой толщине антифрикционное покрытие демонстрирует сбалансированные антифрикционные свойства без риска слоистого отслоения.
Если основная задача - дополнительно снизить стук и шум при холодном запуске, толщину увеличивают до 18–20 мкм. Превышение максимума в 25 мкм нежелательно: слишком толстый слой становится хрупким, неравномерно распределяется по сложной геометрии поршня (юбка, канавки), и риск отслоения возрастает многократно. Таким образом, для твердого смазочного покрытия поршней выбор толщины всегда компромисс между защитой и надежностью адгезии.
Методика ручного распыления и контроль слоя за один проход
При аэрозольном нанесении за один проход оптимально наносить слой не более 5 мкм.
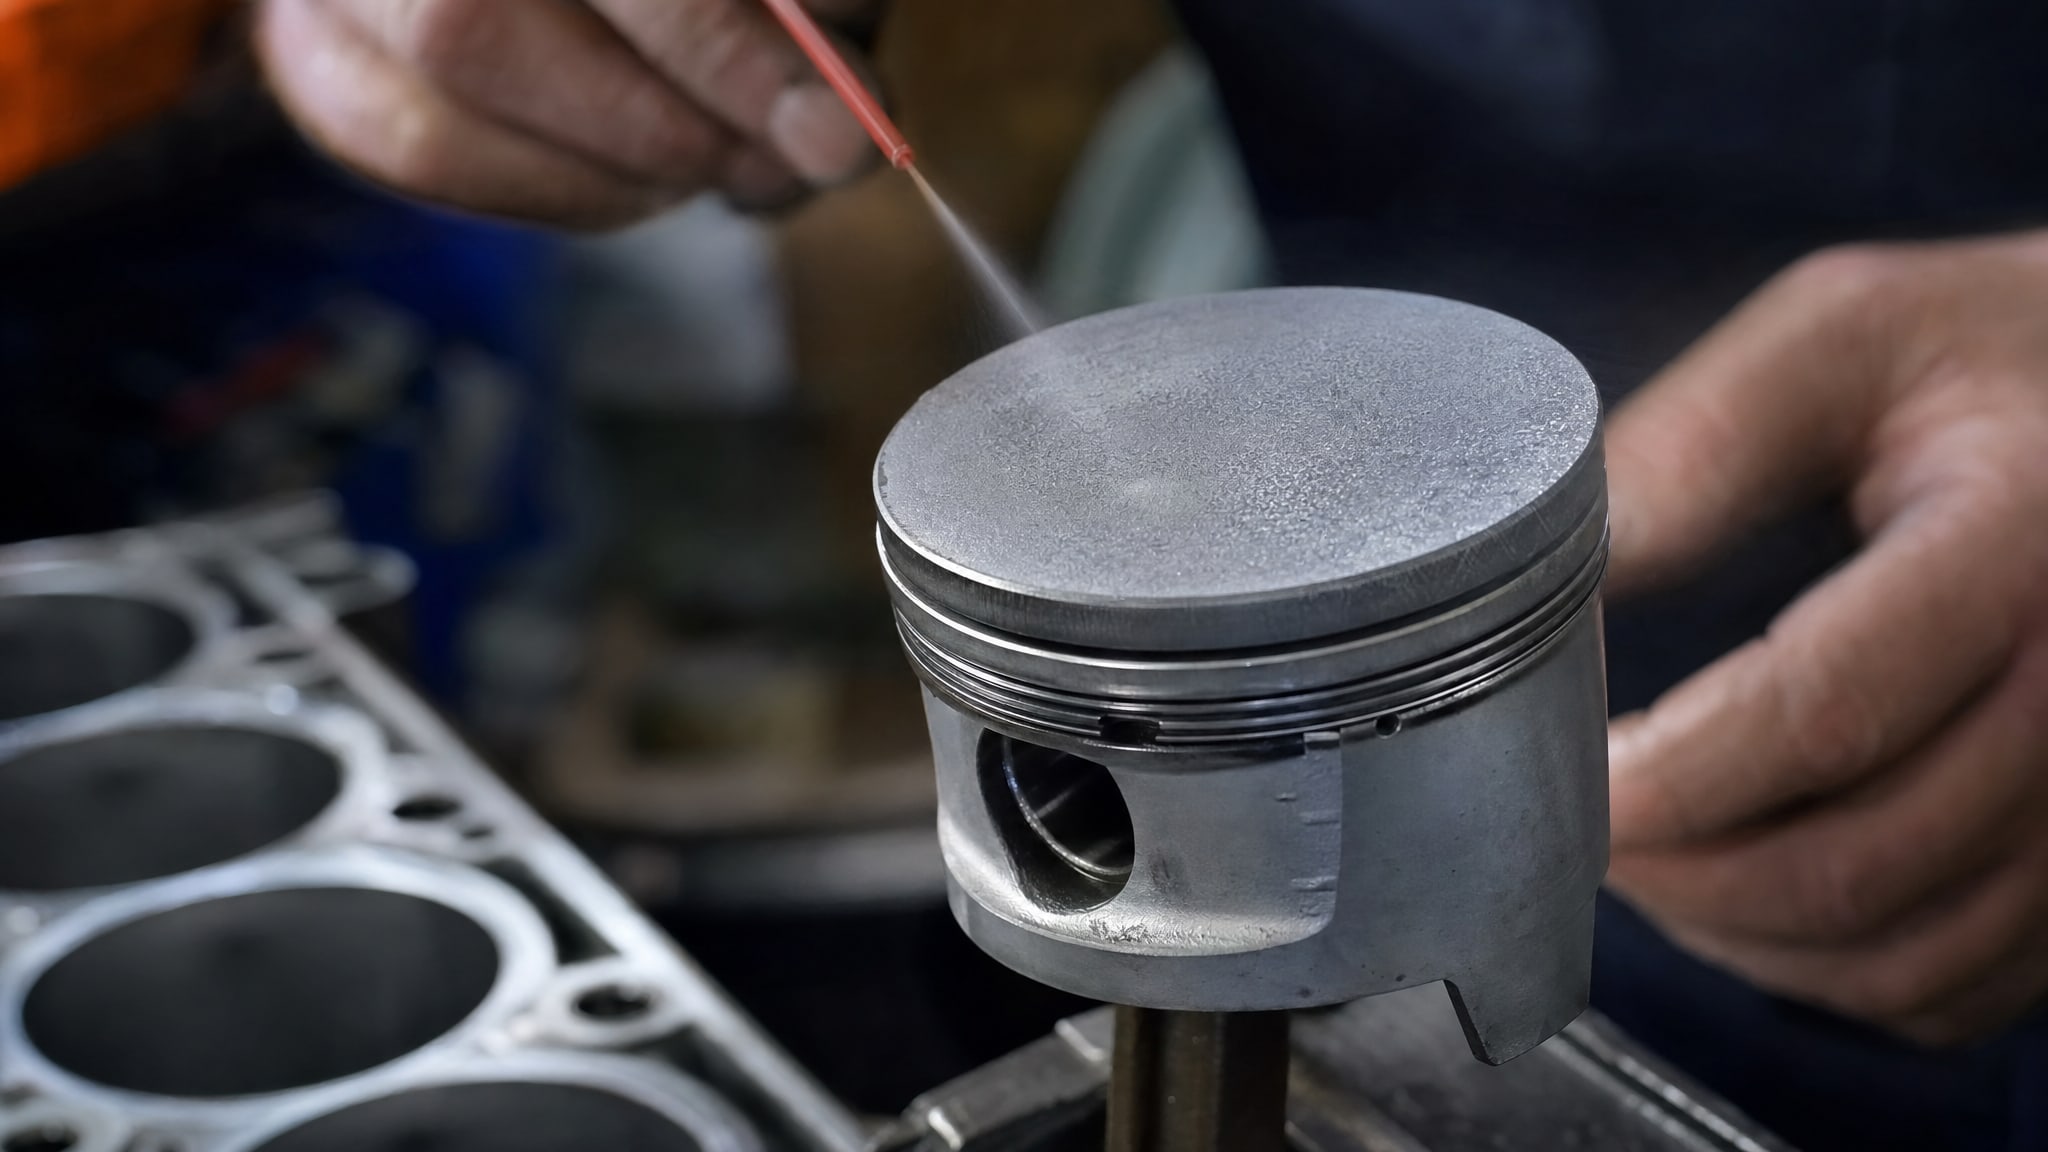
Это несколько может противоречить инженерному интуитивному желанию «загустить» эффект, однако тонкие слои равномернее отверждаются, лучше прилипают к основе и не образуют пузырей и пор. Если требуется достичь 10–12 мкм или толще, наносят несколько проходов с интервалом высыхания между ними.
Параметры нанесения распылением
При ручном распылении критично соблюдать расстояние 25–30 см от сопла баллончика до поверхности поршня. На меньшем расстоянии капли не успевают распылиться и попадают на деталь комком; на большем расстоянии слой становится неоднородным и пористым. Баллончик перед работой встряхивают 3–5 минут после появления металлического стука внутри - это обеспечивает равномерное перемешивание компонентов и консистентность факела распыления.
Покрытие должно попадать на деталь еще влажным, с глянцевой поверхностью. Если распыленный слой матовый и сухой, значит, расстояние слишком велико или поток воздуха рассеивает капли. Для сложной геометрии поршня (боковые поверхности, юбка, канавки) рекомендуют наносить покрытие с разных углов, но не пытаться закрасить все сразу за один проход.
Электронные толщиномеры: выбор и применение
Измерение толщины антифрикционного слоя проводят после полного отверждения электронными приборами.
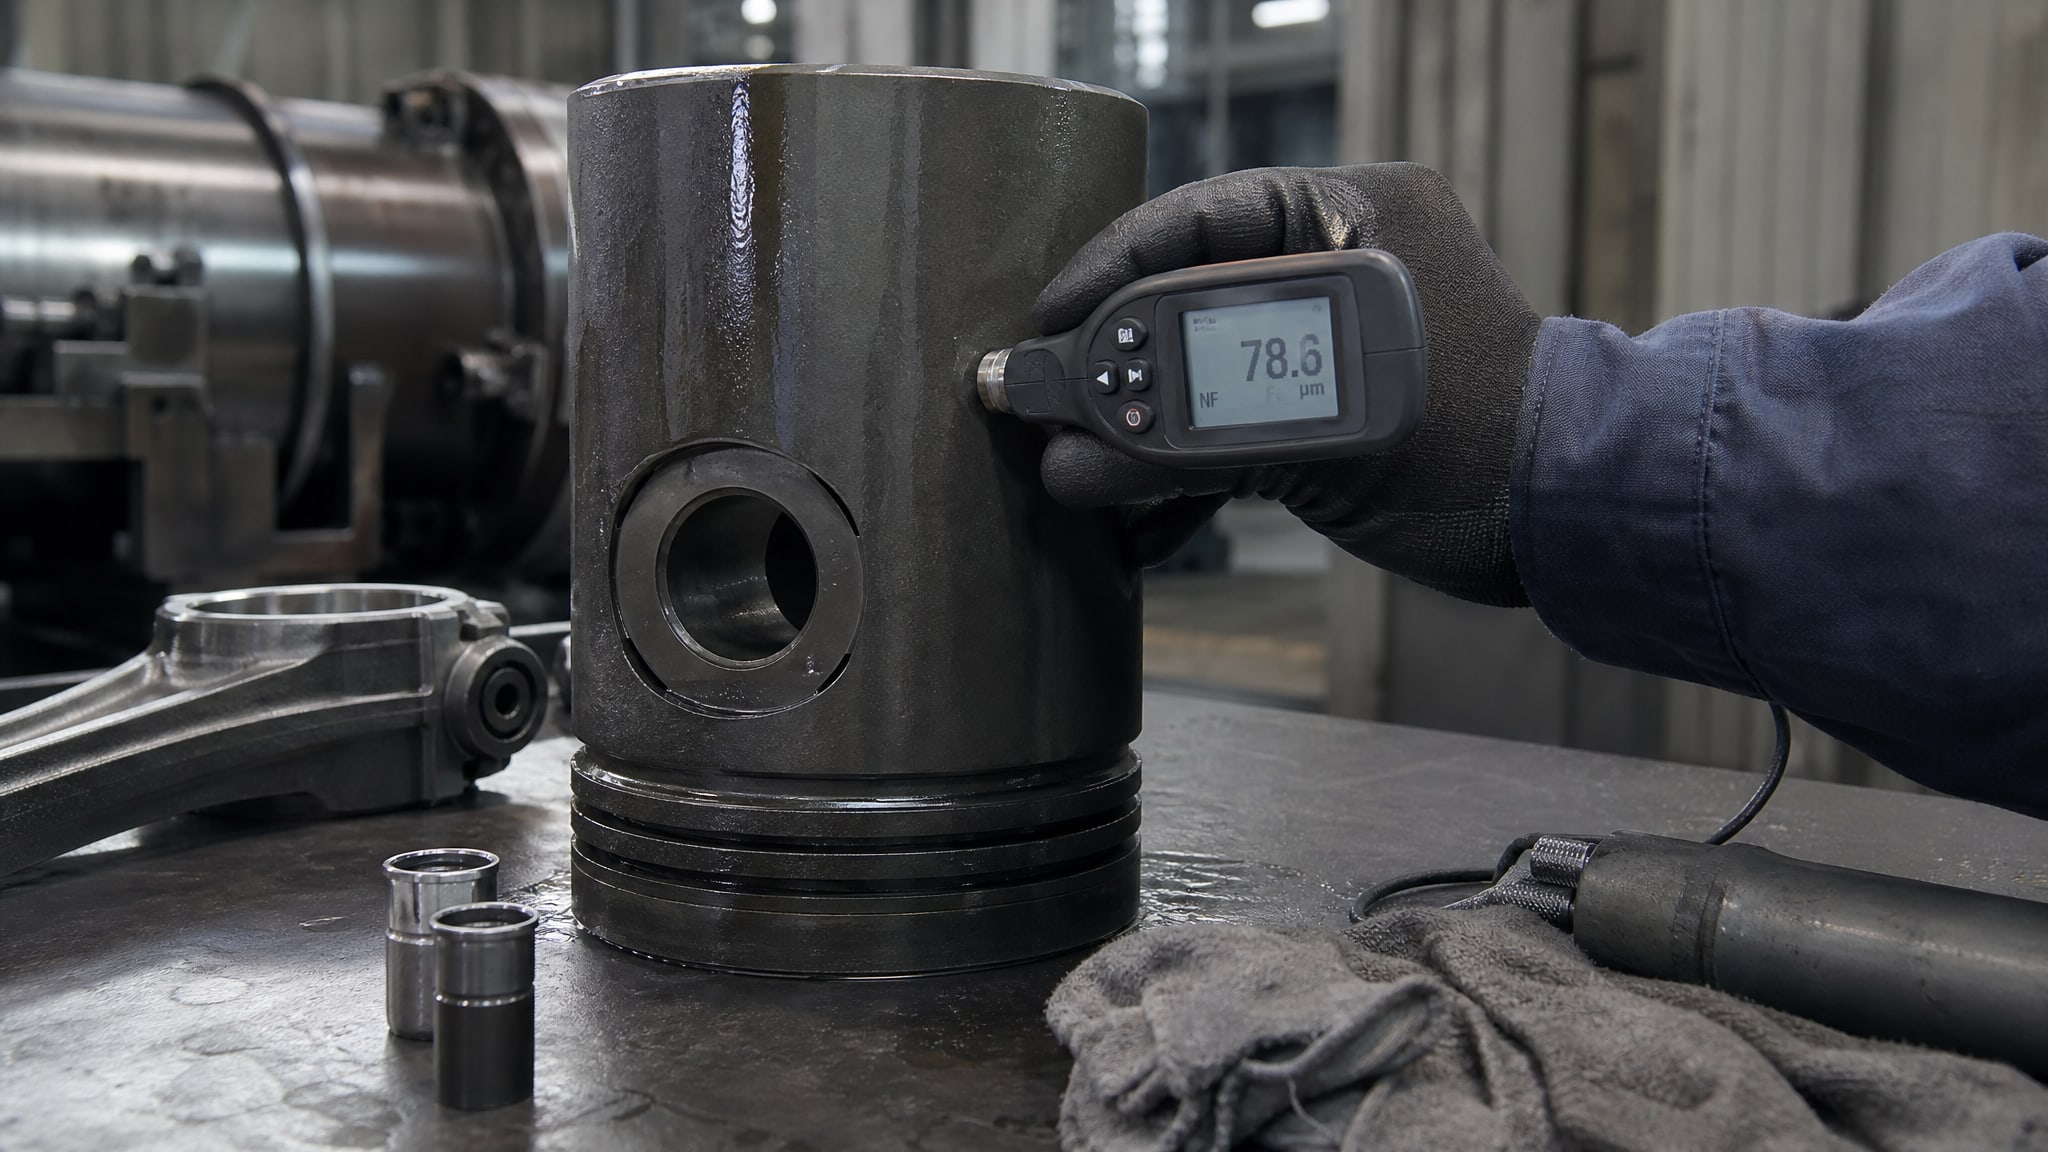
Выбор толщиномера зависит от материала основы (поршня):
Магнитный толщиномер - используется для ферромагнитных поршней (сталь, серый чугун). Прибор измеряет магнитное поле сквозь слой покрытия до стального основания.
Вихретоковый толщиномер - применяется для неферромагнитных алюминиевых поршней. Этот метод основан на изменении электромагнитного поля в зависимости от толщины покрытия над проводящей основой.
При измерении важно делать не одно, а несколько замеров по разным участкам поршня: на юбке, на верхней части, в канавках, если они покрыты. Разброс показаний не должен превышать ±3–5 мкм от целевого значения. Если на одном участке 8 мкм, а на другом 15 мкм, это сигнал о нарушении техники распыления или неправильной подготовке поверхности.
Подготовка поверхности и ее влияние на качество измерений
Перед нанесением антифрикционного покрытия поршень тщательно очищают от масла, воды, загрязнений и окиси.
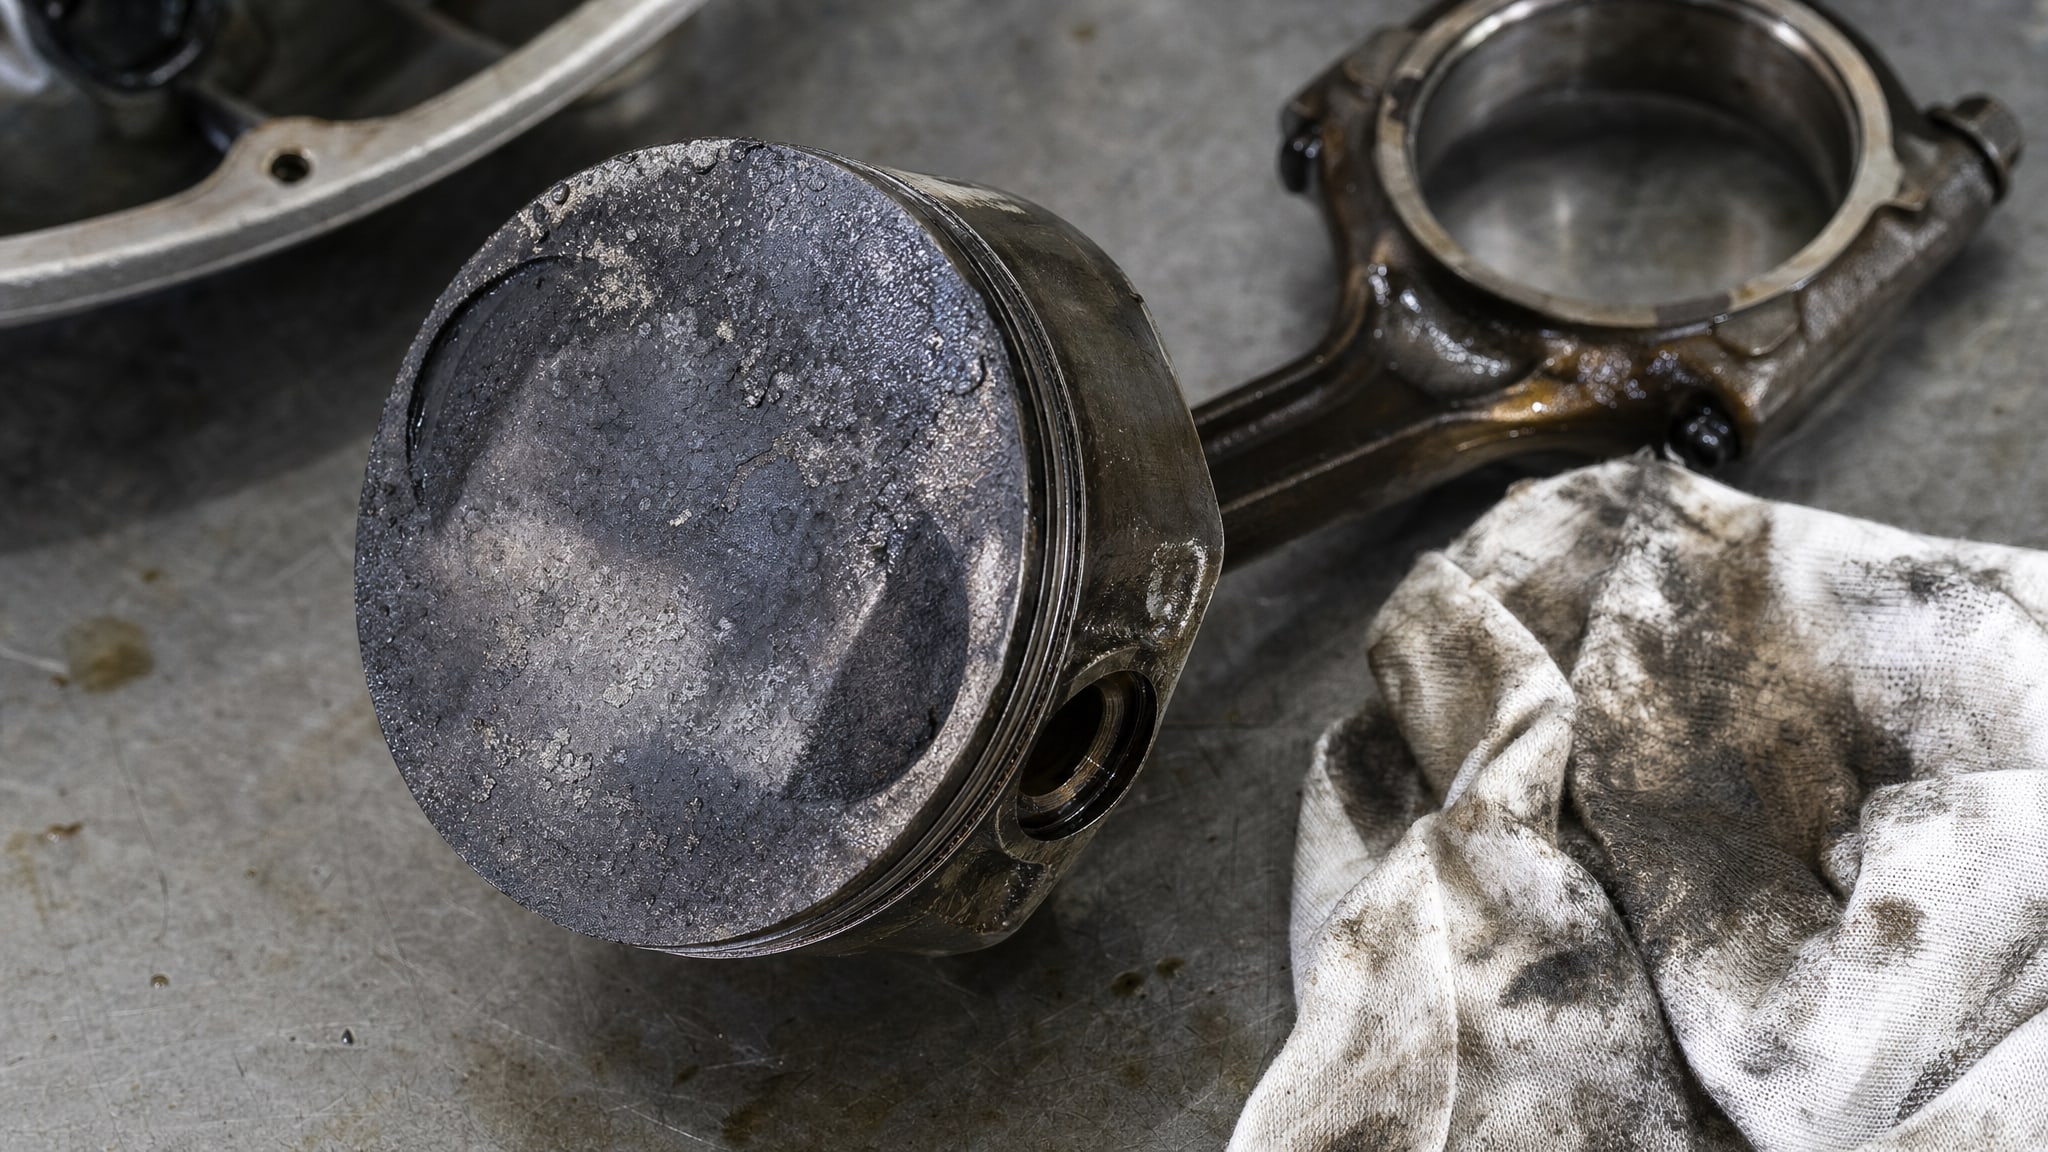
Если поверхность содержит остатки смазки или хотя бы следы конденсата, адгезия слоя ухудшается, и он начинает отслаиваться еще до того, как толщиномер даст окончательный результат. Плохо подготовленная поверхность часто бывает пористой, и при измерении вихретоковый или магнитный толщиномер фиксирует волнистый профиль вместо гладкого нарастания толщины.
Проверка адгезии выполняется не только визуально, но и испытанием. Один из стандартных методов - решетчатые надрезы по ASTM D3359: на покрытие наносят сетку надрезов и приклеивают скотч; адгезия считается хорошей, если покрытие не отслаивается. Более жесткое испытание - выдержка поршня в кипящей воде не менее 0,5 часа с последующим осмотром на вздутия и отслоения. Альтернативный долгосрочный тест - выдержка в масле при 162 °C в течение 96 часов без потери адгезии. Если слой отслаивается при любом из этих тестов, причина почти всегда в недостаточной очистке или слишком толстом нанесении сразу.
Контроль равномерности и однородности покрытия
Равномерность толщины по поверхности поршня - это критическая характеристика, которая не вытекает автоматически из средней толщины.
Эффективное покрытие должно быть однородным, без проплешин, «сухих» участков и локальных нарастаний. На практике проверку делают так:
После отверждения берут толщиномер и делают 5–7 измерений по разным зонам поршня (верх, центр, юбка, боковая поверхность).
Все значения должны лежать в одном диапазоне, например 10–13 мкм; если одна точка дает 6 мкм, а другая 18 мкм, это означает нарушение техники нанесения.
Визуально проверяют и ощупывают покрытие: оно должно быть гладким, без бугров, трещин и шероховатостей.
Если разброс велик, причины обычно три: неправильное расстояние от сопла (менялось во время распыления), нарушение угла подачи распыла или неравномерная очистка поверхности перед нанесением. При нескольких проходах каждый слой должен быть отвержден перед следующим, чтобы предыдущий слой не размягчился и не поплыл под новой порцией растворителя.
Нанесение твердого смазочного покрытия для юбок поршней
Юбка поршня испытывает интенсивное трение о стенку цилиндра, поэтому твердое смазочное покрытие здесь часто более критично, чем на самой головке.
При распылении, окунании с центрифугированием или трафаретной печати формируется тонкий слой до 20 мкм, который остается на поверхности после полимеризации. Для юбки часто выбирают именно верхний предел диапазона (18–20 мкм), поскольку юбка более удалена от камеры сгорания и меньше подвергается окислению.
При нанесении на юбку нужно убедиться, что сопло баллончика направлено так, чтобы покрытие распылялось параллельно поверхности, а не под острым углом. Непараллельное распыление создает неравномерный слой: на одной стороне юбки толщина может быть 8 мкм, на другой 18 мкм. На практике цехи проводят нанесение на юбки поршней в несколько этапов: сначала распыляют одну боковую сторону, потом другую, обеспечивая полное отверждение между этапами.
Частые ошибки при контроле толщины покрытия
Многие специалисты, впервые работающие с антифрикционными покрытиями поршней, допускают типовые ошибки:
Одиночное измерение вместо многоточечного контроля. Если измерить толщину в одной точке и получить 12 мкм, это не гарантирует, что остальная поверхность в норме.
Использование неподходящего толщиномера. На алюминиевый поршень не подходит магнитный прибор; на стальной - вихретоковый (с поправкой на материал).
Измерение до полного отверждения. Если поверхность еще не затвердела, показания толщиномера будут завышены; контроль проводят только после рекомендованного времени полимеризации.
Игнорирование качества поверхности перед нанесением. Масло, окись, влага под слоем - и адгезия будет низкой независимо от толщины.
Попытка нанести всю толщину за один проход. Слой более 5 мкм за один раз часто дает пузыри, неоднородность и впоследствии отслоения.
Для уменьшения трения на поршнях двигателей используют антифрикционные гибридные покрытия, которые отверждаются при комнатной температуре и обеспечивают рабочие температуры до +450 °C. Такие материалы помогают избежать проблем с вымыванием и фреттингом при холодных пусках и интенсивной работе, однако только при условии, что толщина слоя выбрана правильно и контроль качества проведен надлежащим образом.
Частые задаваемые вопросы
Можно ли оценить толщину антифрикционного покрытия на глаз?
Нет. Визуальная оценка дает только приблизительное представление о наличии слоя. Точную толщину, особенно в диапазоне 5–25 мкм, определяет только электронный толщиномер. На глаз можно заметить грубые дефекты: полное отсутствие покрытия, крупные пузыри, явные проплешины. Для промышленного контроля этого недостаточно.
Какой толщиномер выбрать для алюминиевого поршня?
Для алюминия используют вихретоковый толщиномер. Магнитные приборы не сработают, так как алюминий немагнитный. Вихретоковый прибор посылает в покрытие электромагнитный сигнал и измеряет его затухание в зависимости от толщины слоя до проводящей алюминиевой основы.
Почему нельзя наносить всю толщину 12 мкм за один проход?
Толстый слой за один раз часто содержит растворитель, который испаряется неравномерно. Внутри могут остаться пузыри и поры, адгезия ухудшается, и впоследствии слой отслаивается. При нескольких тонких проходах каждый слой отверждается полностью, давая прочную основу для следующего.
Что делать, если толщина варьируется от 8 до 16 мкм по одному поршню?
Это признак нарушения техники распыления. Проверьте: правильное ли расстояние от сопла (25–30 см), одинаковый ли угол подачи на разные участки, хорошо ли очищена поверхность перед нанесением. Часто проблема в том, что расстояние или угол менялись во время работы. На следующий проход более внимательно держите инструмент на нужном расстоянии от детали.
Какой минимальный слой все еще дает защиту от износа поршня?
Рабочий минимум -5 мкм, однако эффективная защита от износа, задиров и схватывания достигается при 10–12 мкм. Слой меньше 5 мкм может быть недостаточным при высоких нагрузках и температурах. Для некритичных применений 5 мкм может быть экономически оправдан, но на практике профессионалы выбирают 10–12 мкм.
Заключение
Контроль толщины антифрикционного слоя при ручном нанесении требует систематического подхода: соблюдение режимов распыления (расстояние 25–30 см, тонкие слои до 5 мкм за проход), точная предварительная очистка поверхности и многоточечное измерение толщиномером после отверждения. Рабочий диапазон 5–25 мкм позволяет гибко выбирать толщину в зависимости от назначения (защита от износа при 10–12 мкм, дополнительное снижение шума при 18–20 мкм), но всегда требует проверки адгезии и равномерности. Для тефлонового или твердого смазочного покрытия поршней неприемлемы ни слишком тонкие нанесения (менее 5 мкм), ни чрезмерно толстые (свыше 25 мкм). Начните с выбора подходящего толщиномера (магнитного для стали, вихретокового для алюминия), проведите серию контрольных измерений на разных участках поршня, проверьте адгезию испытанием в масле или кипящей воде - и только затем запускайте серийное производство. Этот путь гарантирует надежное антифрикционное покрытие и минимизирует брак.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.