
Как избежать дефектов и пузырей при сушке твердосмазочных покрытий в печи
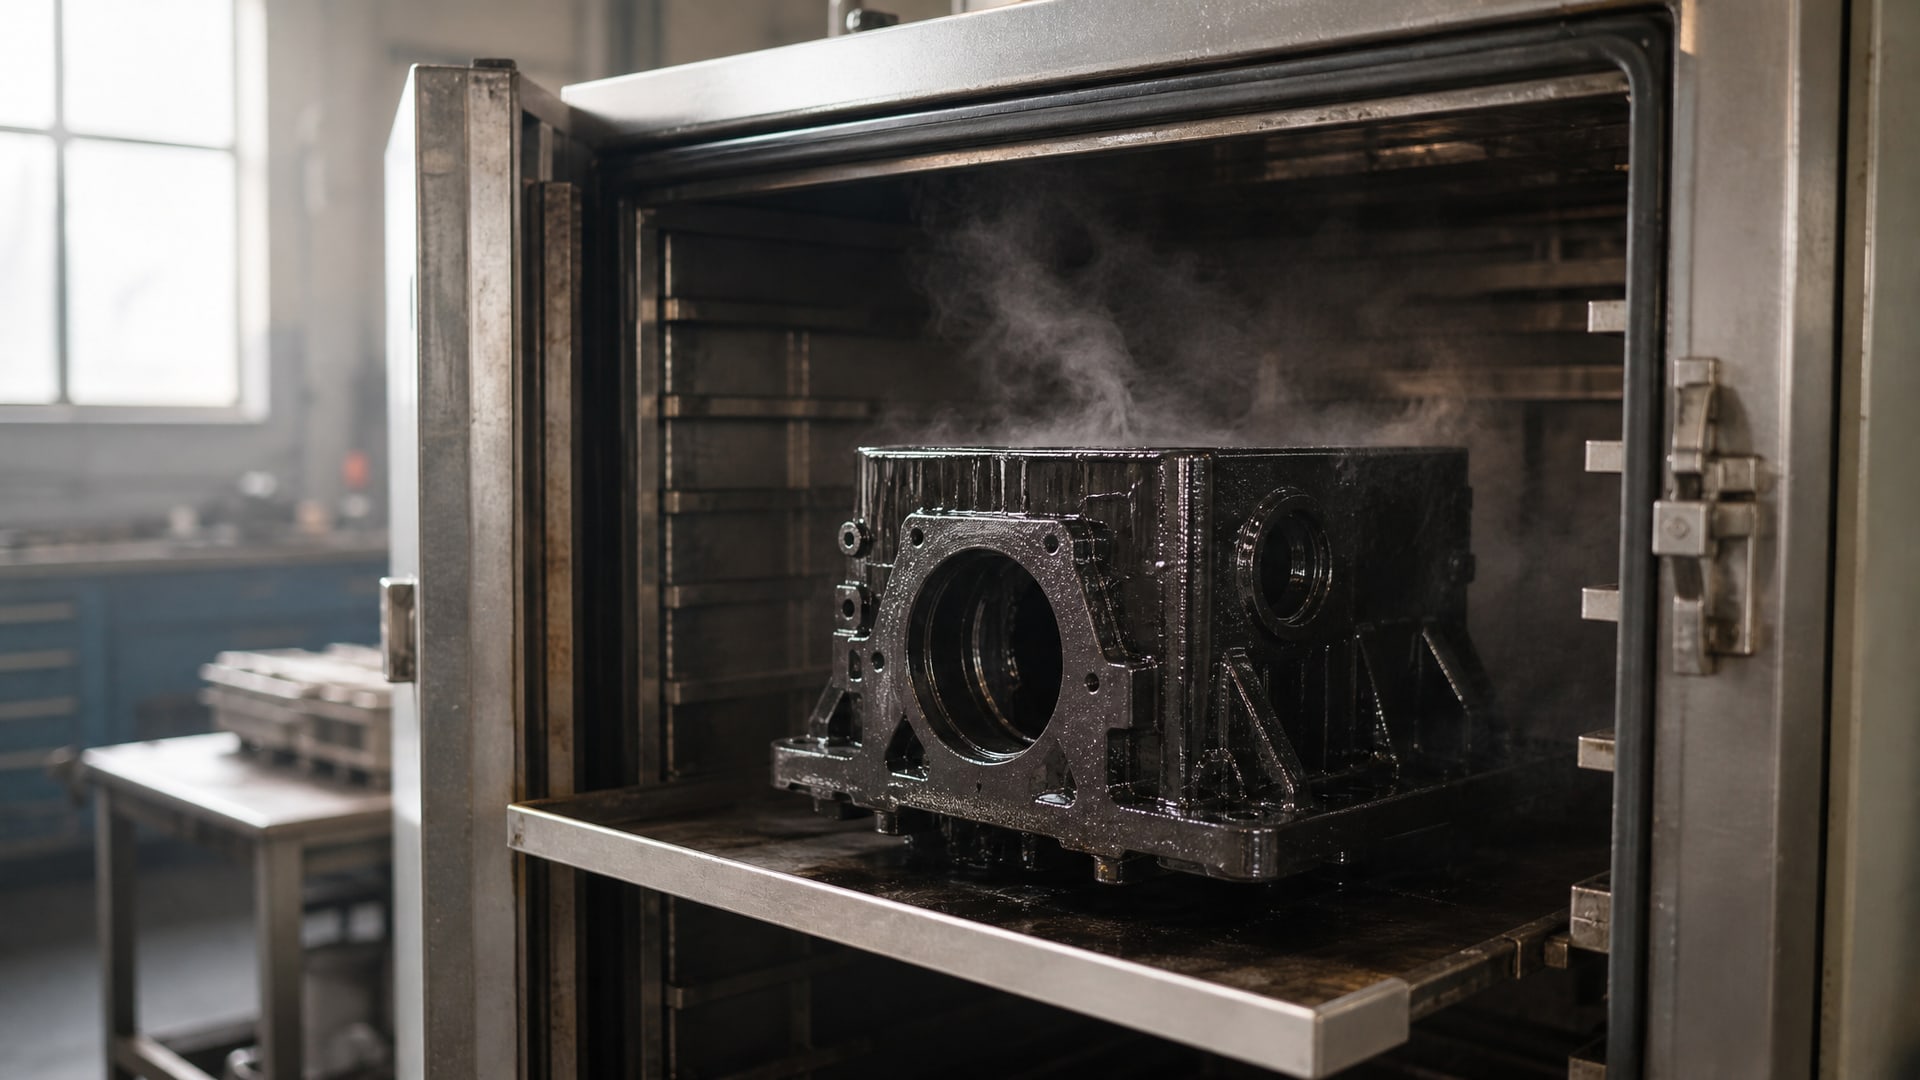
Дефекты и пузыри при сушке твердосмазочных покрытий - одна из главных причин брака на производстве. Проблема возникает не только из-за неправильной температуры: часто в основе лежит влага, конденсат на поверхности детали и нарушение подготовки основания. Правильный режим сушки в печи требует одновременного контроля температуры воздуха, влажности помещения, точки росы и состояния самой детали перед загрузкой. Статья разбирает, как настроить температуру сушки покрытия, избежать пузырей и дефектов, и какие контрольные операции провести до и после полимеризации. Информация адресована инженерам, технологам и закупщикам, которые отвечают за качество нанесения антифрикционных и твердосмазочных материалов на компрессоры, направляющие, винтовые пары и другие узлы трения.
Влага и конденсат: главный враг твердосмазочного покрытия
Когда деталь поступает в печь, влага, оставшаяся в микрорельефе поверхности или внутри пористого основания, при нагреве превращается в пар.
Этот пар создает давление, которое поднимает или разрывает еще не затвердевшее покрытие, образуя пузыри и раковины. Проблема усугубляется, если деталь была помыта, обезжирена или хранилась в холодной зоне без просушки.
Перед загрузкой в печь необходимо убедиться, что поверхность полностью просохла. Профессиональный способ контроля - проверка точки росы окружающего воздуха. Температура поверхности детали должна быть минимум на 3–5 °C выше точки росы, иначе при транспортировке детали и загрузке в печь на ней конденсируется влага. В цехе рекомендуется удерживать влажность на уровне 40–60% и температуру 18–25 °C - эти условия снижают риск конденсата и обеспечивают равномерное испарение остаточной влаги уже внутри печи.
Если детали поступают из холодного хранилища или были вымыты перед нанесением, их следует предварительно прогреть в комнатных условиях до комнатной температуры и оставить в сухом помещении на 15–30 минут, чтобы выровнялась температура и испарилась поверхностная влага.
Режимы температуры сушки покрытия: от 50 до 200 °C
Температура и время выдержки в печи сильно зависят от состава конкретного покрытия.
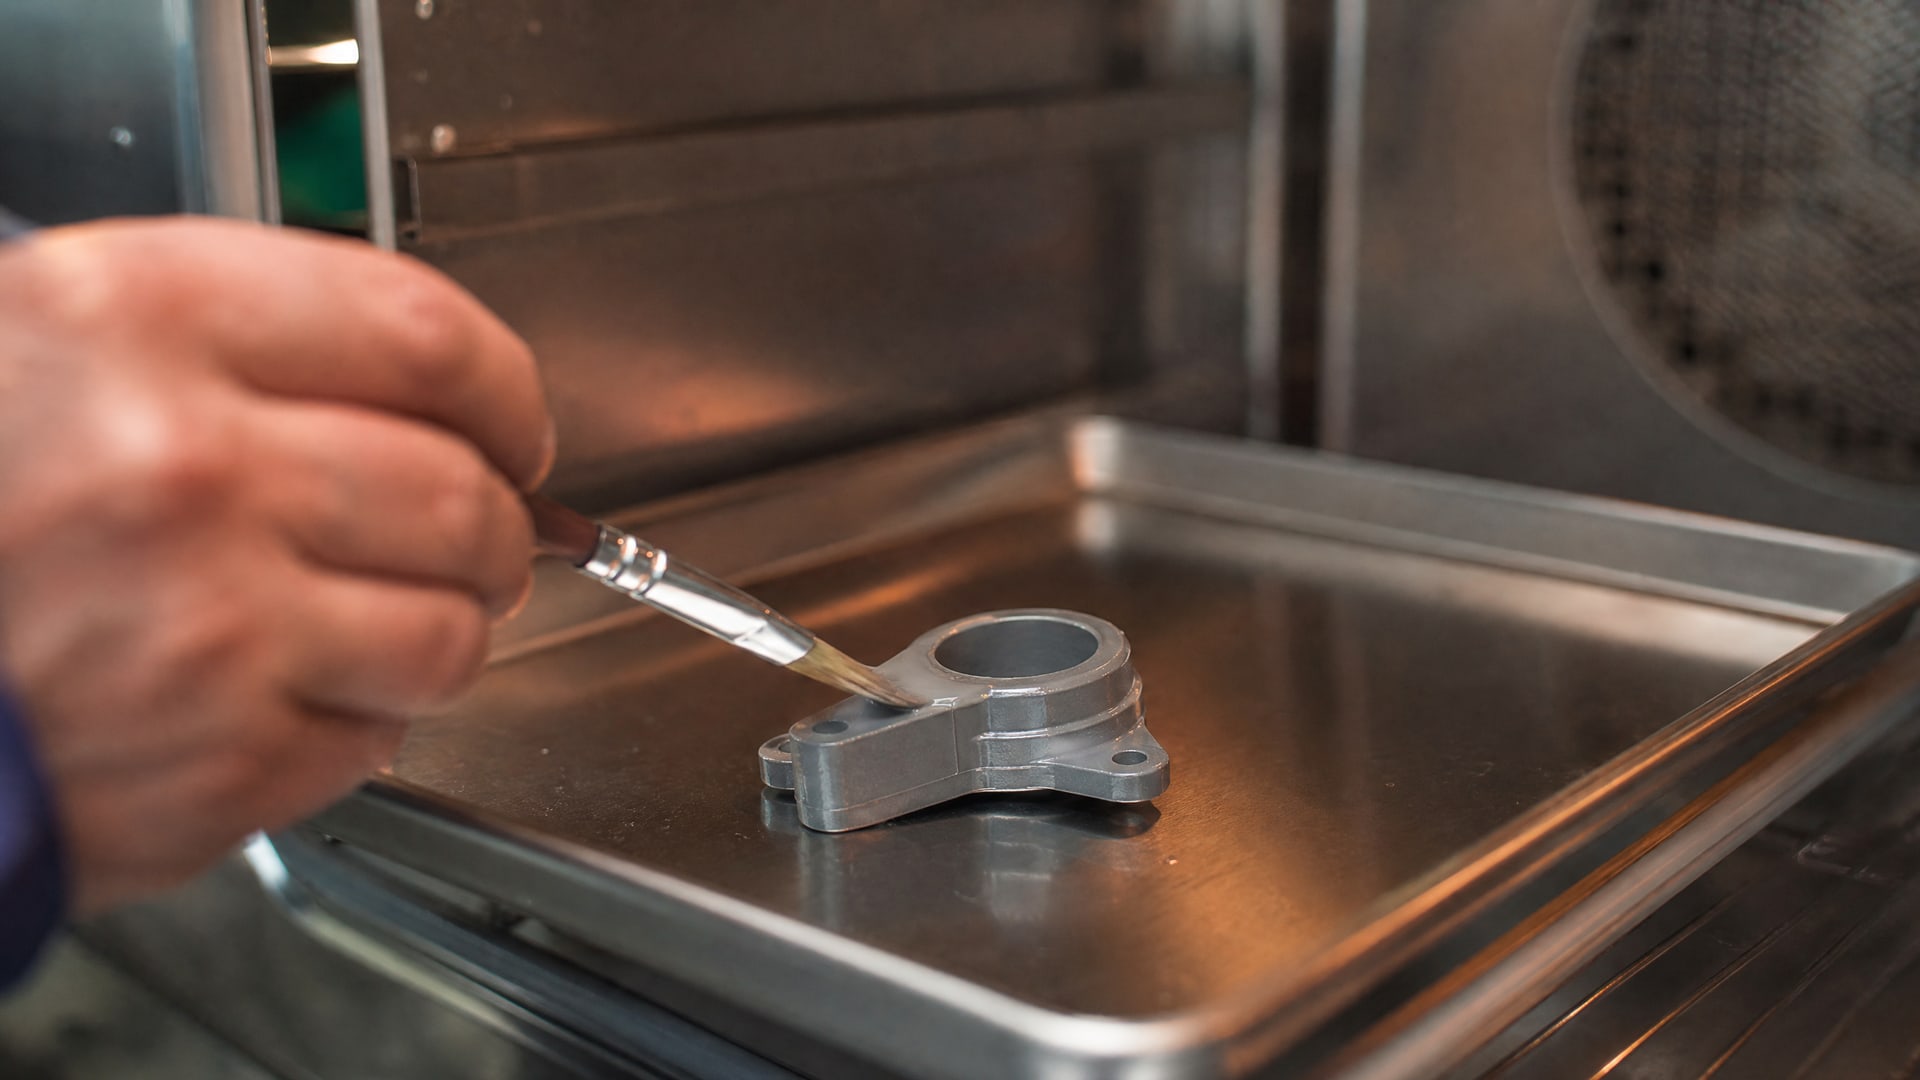
Производитель указывает эти параметры в технических данных материала (ТДС) или в инструкции по применению - это не универсальные цифры, а результат разработки каждого состава.
Для многих твердосмазочных материалов рекомендуется режим около 50 °C в течение 30 минут; для других покрытий требуется полимеризация при 100–150 °C в течение 20–60 минут. Промышленные печи поддерживают рабочий диапазон 60–200 °C с точностью ±5 °C, что позволяет соблюдать требуемый температурный профиль.
Частая ошибка - попытка ускорить сушку повышением температуры. Перегрев приводит не только к вспучиванию, но и к потере адгезии, расслоению и преждевременному отвердеванию поверхностного слоя при незатвердевшей середине. Если режим ТДС предусматривает, например, 80 °C, то прыжок на 120 °C вызовет волнообразные деформации и отслоение.
Как выбрать температурный профиль для конкретного материала
Перед первой загрузкой партии деталей в печь необходимо:
Найти ТДС на используемое покрытие и выписать точные значения температуры, времени выдержки и, если указана, скорость подъема температуры
Если режим двухступенчатый (например, 60 °C / 30 мин → 100 °C / 15 мин), это тоже указано в документе - пропускать ступени нельзя
Убедиться, что печь способна держать указанную температуру с погрешностью не больше ±5 °C; проверить калибровку датчика температуры
Провести контрольный прогон с 2–3 деталями и визуально проверить результат перед загрузкой полной партии
Подготовка поверхности и ее влияние на дефекты при сушке
Дефекты и пузыри возникают не только из-за влаги во время сушки, но и из-за того, что покрытие плохо прилегает к основанию.
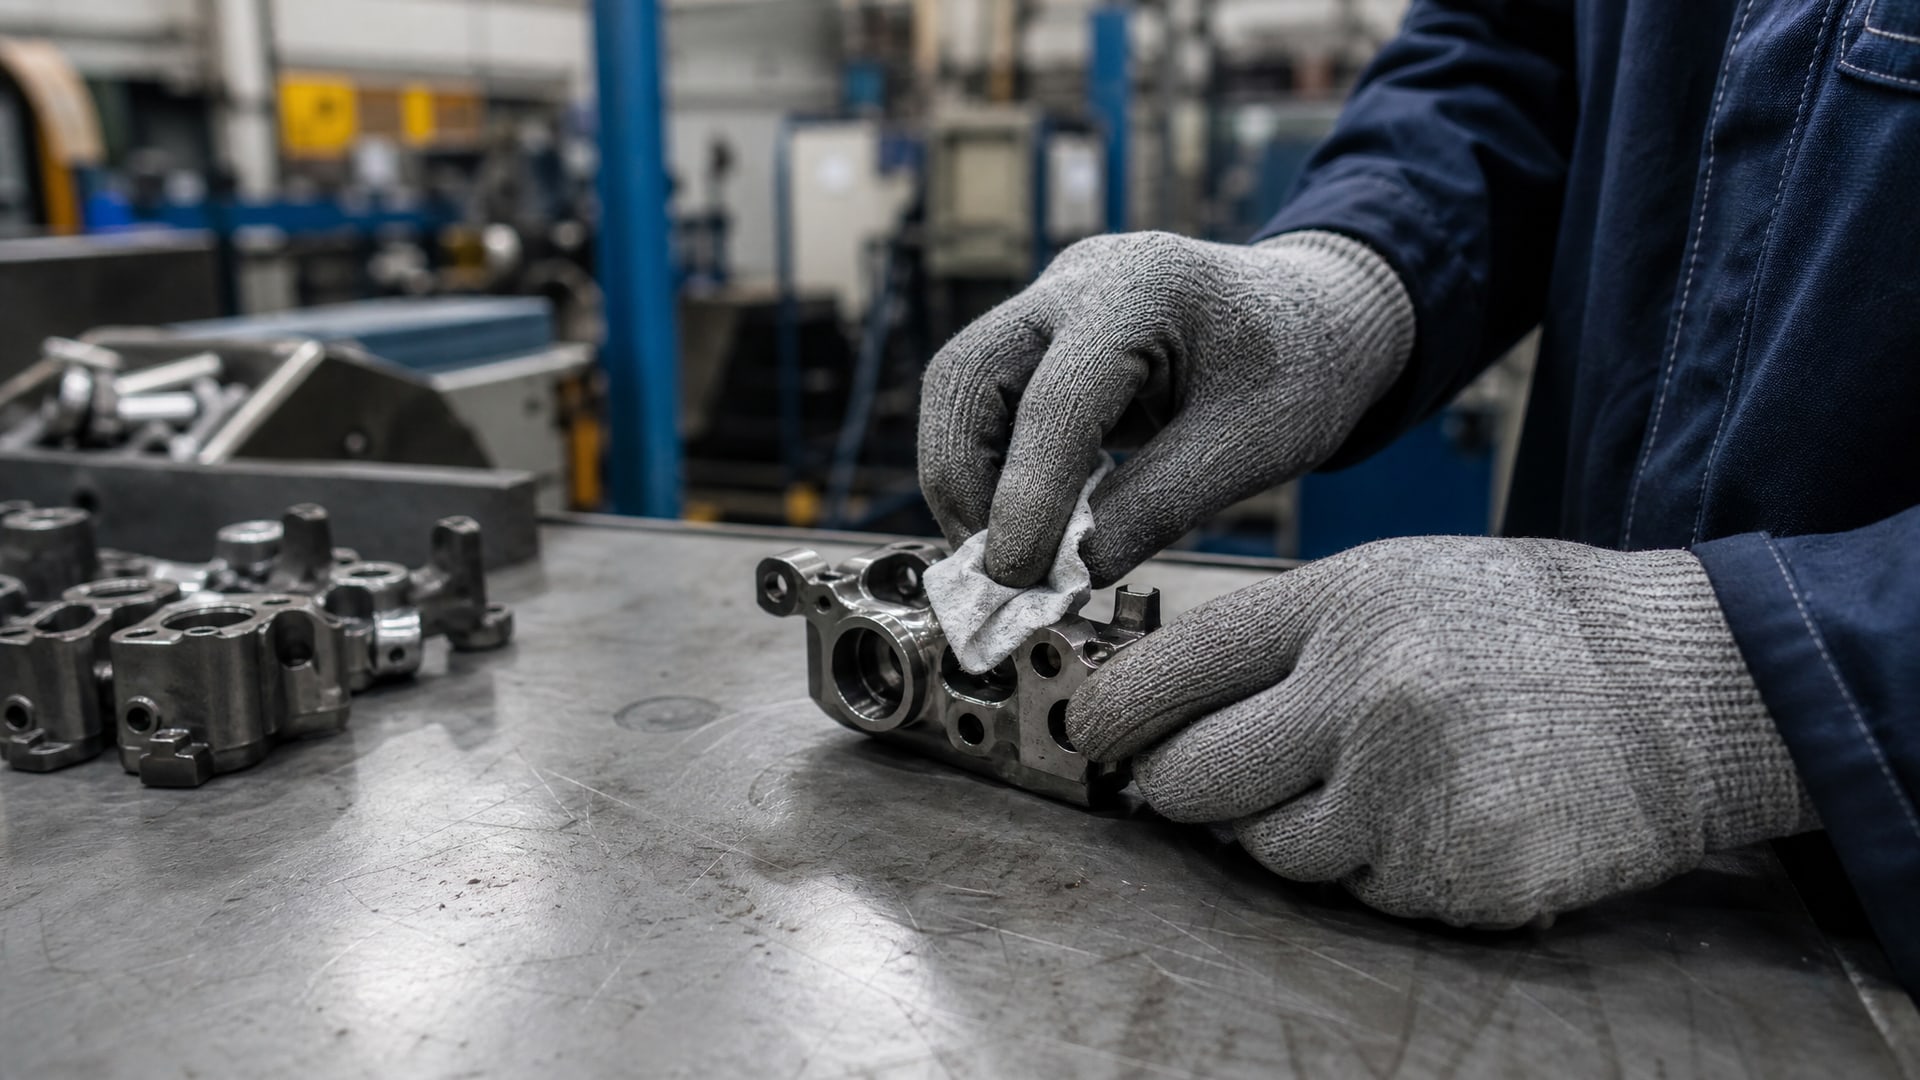
Если на поверхности остались соли, пыль, жиры или окисная пленка, адгезия падает, и первый слой покрытия начинает коробиться или отслаиваться при нагреве.
Перед нанесением твердосмазочного материала поверхность должна быть очищена согласно ГОСТ Р ИСО 8501-1-2014 и ГОСТ 9.402-2004. Стандартные операции: обезжиривание щелочным или органическим растворителем, удаление коррозии механическим способом, промывка чистой водой и полная просушка. Для контроля чистоты поверхности от солей рекомендуется проверка по ISO 8502 - это помогает выявить остатки, которые вызовут отслоение.
Шероховатость поверхности также влияет на пузыри. Покрытие лучше держится на поверхности с контролируемой шероховатостью (обычно Ra 0,8–3,2 мкм для твердосмазочных материалов), указанной в спецификации по ГОСТ 2789-73 или ISO 4287. Слишком гладкая поверхность дает плохую адгезию, слишком шероховатая создает каверны, где скапливается влага.
Временные окна между слоями и их роль в предотвращении дефектов
Если твердосмазочное покрытие наносится в несколько слоев, важно соблюдать временные интервалы между ними.
Если второй слой нанести, пока первый еще не полностью затвердел, происходит размягчение нижнего слоя, растворение или набухание, что приводит к локальному вспучиванию и поднятию краев.
ТДС обычно указывает минимальное время ожидания между слоями - например, 4–6 часов при комнатной температуре или 30 минут при 80 °C в печи. Это время зависит от толщины первого слоя, типа растворителя и компонентов покрытия.
Если технология предусматривает межслойную сушку в печи, то каждый слой проходит полный температурный цикл перед нанесением следующего. Это увеличивает цикл времени, но гарантирует, что нижние слои полностью затвердеют и не будут деформироваться под весом верхних слоев при нагреве.
Контроль адгезии и оценка качества после сушки
Качественное твердосмазочное покрытие должно крепко держаться на основании.
Для проверки адгезии после сушки используются стандартные методы контроля: метод отрыва по ГОСТ 32299-2025 / ISO 4624:2023 и решетчатые надрезы по ISO 2409:2020 / ГОСТ 15140-78.
Метод отрыва предполагает приклеивание стандартного испытательного стержня (адгезиметра) к покрытию и измерение усилия, необходимого для его отрыва. Результат показывает, хорошо ли прилегает покрытие к металлу.
Метод решетчатых надрезов: на поверхность наносится решетка из тонких параллельных линий и проверяется, насколько хорошо покрытие держится в местах надрезов. Отслоение или крошение покрытия в решетке свидетельствует о проблеме адгезии.
Если контроль выявит низкую адгезию, причины могут быть: неправильная подготовка поверхности, слишком низкая или слишком высокая температура сушки, короткое время выдержки или попадание влаги во время полимеризации. Необходимо проверить каждый фактор и провести корректирующие меры.
Защита от пузырей при комплексном подходе к антифрикционному покрытию компрессора
Компрессоры часто требуют нанесения антифрикционного покрытия на винтовые пары и направляющие, где возможно интенсивное трение и локальное нагревание.
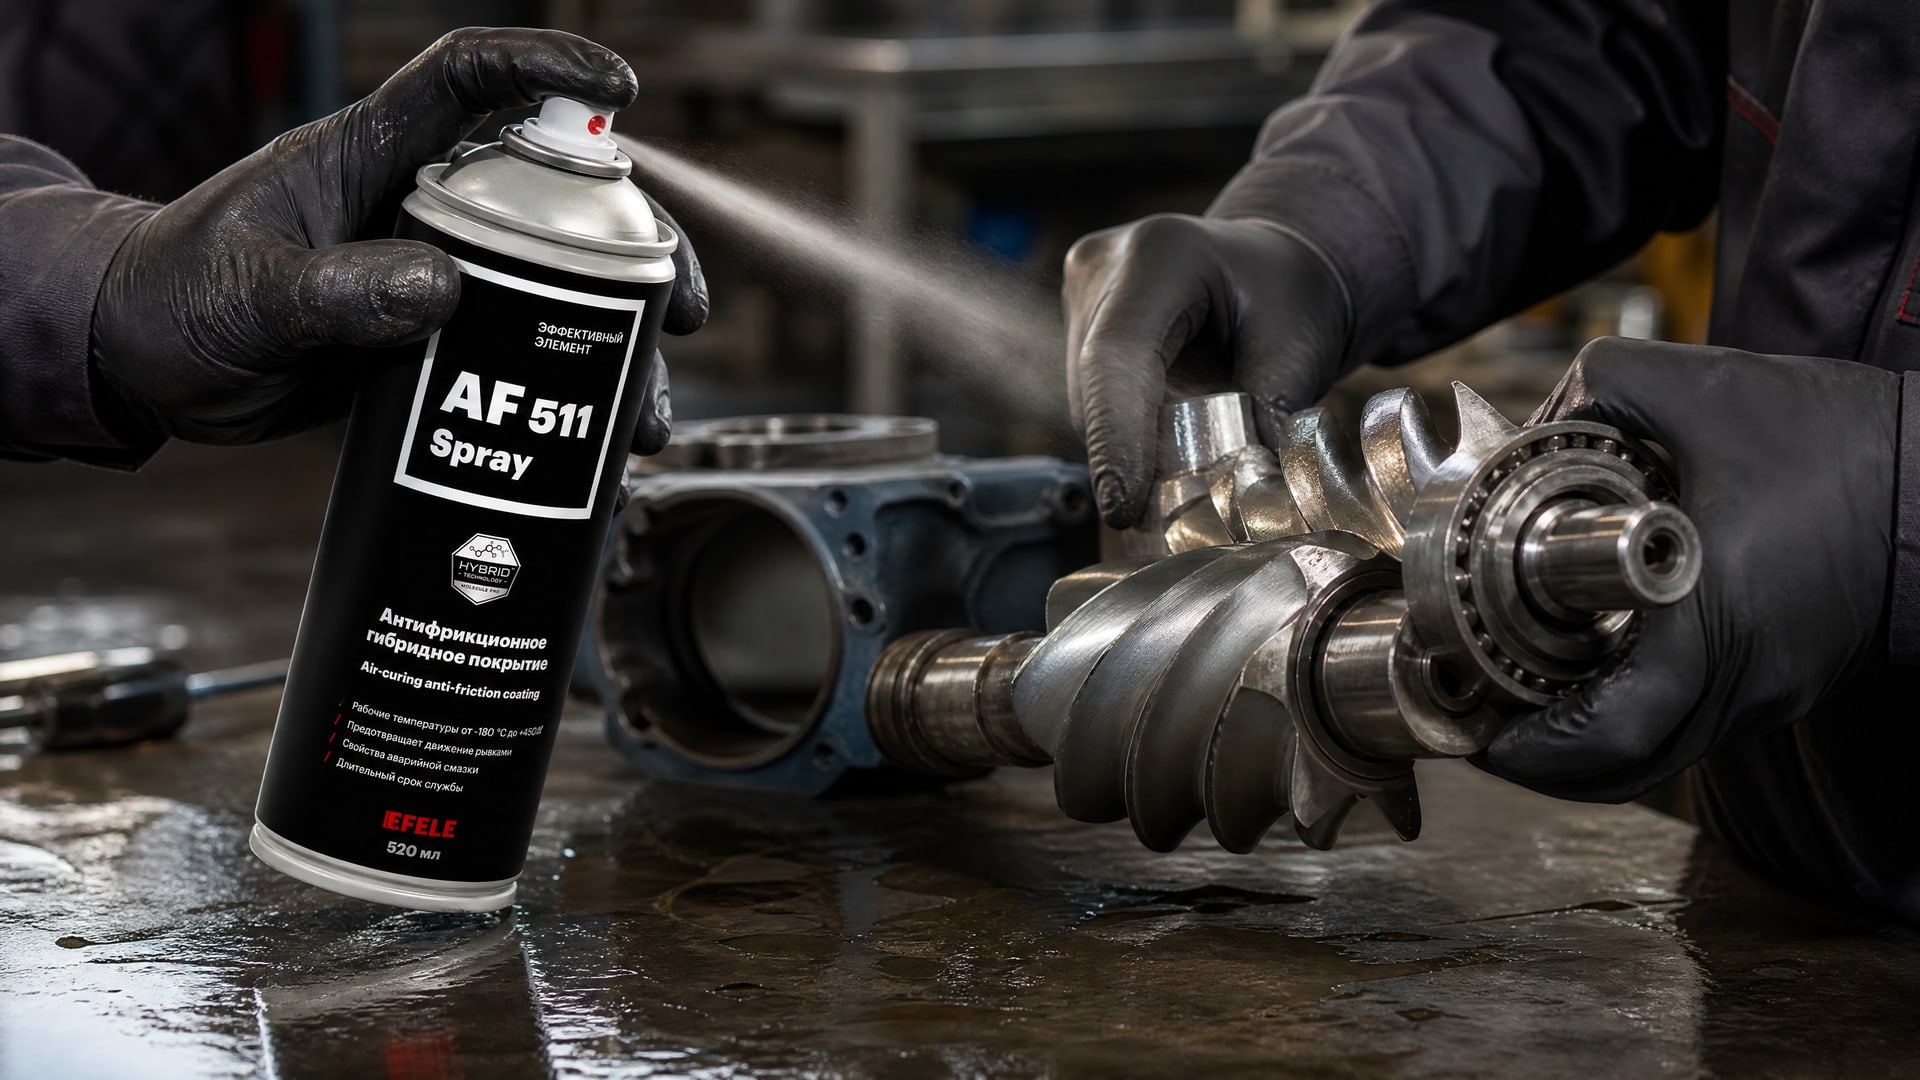
При неправильной сушке в печи пузыри в этих узлах приводят к повышенному износу и потере герметичности.
Для предотвращения проблем комплексный подход включает:
Тщательную подготовку поверхности: очистку, обезжиривание и просушку перед нанесением
Контроль влажности в цехе и точки росы при хранении и обработке деталей
Выбор режима сушки, рекомендуемого производителем покрытия, и проверку калибровки печи
Соблюдение межслойных интервалов, если наносятся несколько слоев
Проверку адгезии после сушки методом отрыва или решетчатых надрезов
Когда требуется альтернатива высокотемпературной полимеризации - например, для деталей с высокой теплочувствительностью - используются антифрикционные составы, отверждаемые при комнатной температуре. EFELE AF-511 Spray - аэрозольное антифрикционное покрытие, которое отвердевает без печной сушки, минимизируя риски вспучивания и деформации. Этот подход особенно полезен, когда детали чувствительны к перегреву или когда нет возможности контролировать точный температурный режим.
Часто задаваемые вопросы
Почему пузыри появляются даже при правильной температуре?
Пузыри часто возникают из-за влаги и конденсата на поверхности, а не из-за перегрева. Если перед загрузкой в печь деталь хранилась в холодной зоне или была вымыта без полной просушки, при нагреве влага превращается в пар и разрывает покрытие. Проверьте, что температура детали минимум на 3–5 °C выше точки росы, и что влажность в цехе составляет 40–60%.
Можно ли ускорить сушку повышением температуры выше указанной в ТДС?
Нет, повышение температуры часто приводит к еще большему вспучиванию и потере адгезии. Перегрев вызывает неравномерное отвердевание: поверхность затвердевает раньше середины, и разница скоростей создает внутренние напряжения. Следуйте точно ТДС и проверьте калибровку печи.
Какие методы контроля помогают выявить дефекты после сушки?
Для проверки адгезии используются метод отрыва по ГОСТ 32299-2025 и решетчатые надрезы по ISO 2409:2020. Визуальный осмотр помогает обнаружить пузыри и крошение, но инструментальная проверка подтверждает качество покрытия объективно.
Нужно ли просушивать детали после мойки перед нанесением покрытия?
Да, обязательно. После обезжиривания и мойки детали должны полностью просохнуть в сухом помещении (40–60% влажности, 18–25 °C) в течение 15–30 минут. Если на поверхности остается вода или конденсат, при загрузке в печь она превратится в пар и создаст пузыри.
Как влажность в цехе влияет на пузыри при сушке?
Высокая влажность (выше 60%) повышает риск конденсата на поверхности детали и замедляет естественное испарение. Слишком низкая влажность (ниже 40%) может привести к пересушиванию покрытия и снижению адгезии. Оптимальный диапазон 40–60% обеспечивает равномерное отвердевание.
Заключение
Дефекты и пузыри при сушке твердосмазочных покрытий в печи возникают, когда нарушается одно из звеньев технологической цепи: подготовка поверхности, контроль влажности, выбор температурного режима или соблюдение межслойных интервалов. Главный враг - влага и конденсат, а не высокая температура; правильная сушка начинается задолго до загрузки детали в печь, с подготовки помещения и контроля точки росы.
Для получения качественного результата следуйте рекомендациям производителя покрытия (ТДС), проверяйте калибровку печи с допуском ±5 °C, удерживайте влажность 40–60% и убедитесь, что детали полностью просохли перед загрузкой. Проводите инструментальную проверку адгезии по ГОСТ 32299-2025 или ISO 2409 на 2–3 образцах из каждой партии - это поможет своевременно выявить проблемы и скорректировать процесс. Когда печная сушка критична или невозможна, рассмотрите альтернативы с отвердеванием при комнатной температуре, которые минимизируют риск дефектов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.