
Как добиться чистоты поверхности после фрезерования алюминия с помощью СОЖ
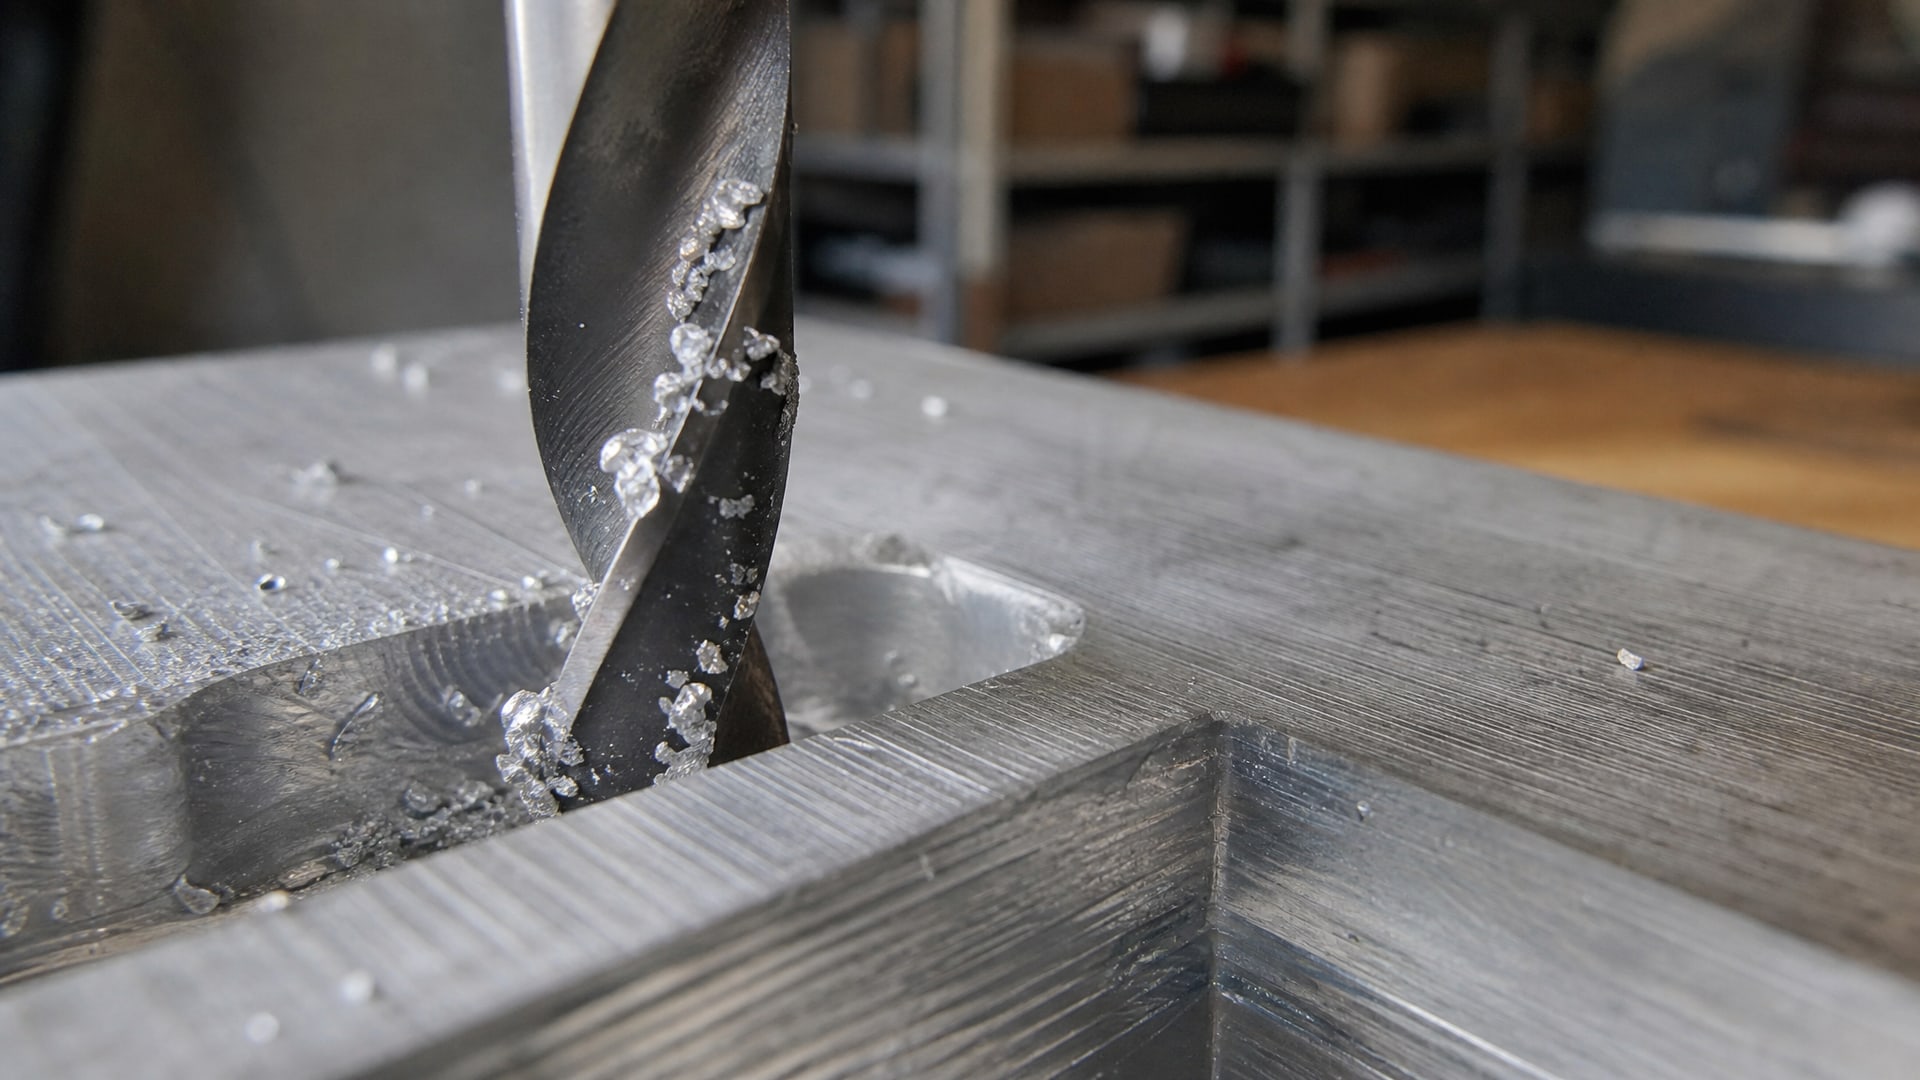
Качество поверхности после фрезерования алюминия - один из главных критериев, на который опирается инженер при выборе режимов обработки и состава смазочно-охлаждающей жидкости. Дело в том, что алюминий склонен к налипанию на режущую кромку инструмента, что ухудшает чистоту поверхности и приводит к образованию встроенного гребня (built-up edge). Исследования показывают: при использовании более эффективной СОЖ шероховатость поверхности снижается на 20%, а стойкость инструмента растет на 25,6%. Это значит, что правильный выбор жидкости - не просто вопрос комфорта, а инвестиция в качество продукции и рентабельность производства. В статье разберемся, почему алюминий требует специального подхода, какие свойства СОЖ критичны для чистоты поверхности, и как настроить процесс так, чтобы минимизировать дефекты.
Материал адресован снабженцам, инженерам и техническим специалистам, которые отвечают за выбор смазочных материалов и настройку фрезерных операций на алюминиевых деталях.
Почему алюминий налипает на инструмент и как это влияет на поверхность
Алюминий и его сплавы обладают сродством к железу на режущей кромке, особенно при высоких температурах.
Когда алюминий нагревается в зоне резания, его вязкость падает, и он прилипает к передней грани инструмента, формируя встроенный гребень. Этот гребень периодически срывается, унося с собой часть обработанной поверхности и оставляя борозды и микротрещины. Именно поэтому для алюминия решающую роль играет смазывающая способность СОЖ, а не только ее охлаждающий эффект.
Исследования по обработке алюминиевых сплавов подтверждают: использование жидкости с лучшими противоизносными и смазывающими свойствами снижает шероховатость поверхности примерно на 20%. Кроме того, низкое поверхностное натяжение такой жидкости облегчает формирование тонкой смазывающей пленки между инструментом и заготовкой, что предотвращает прямой контакт металла с металлом.
Предотвращение налипания - не просто вопрос эстетики. Поверхность с чистотой N6–N8 (Ra 0,8–3,2 мкм) принимается без переделки, а поверхность N10–N12 (Ra 6–50 мкм) часто требует дополнительной полировки или шлифования. Расходы на доработку быстро перевешивают экономию на выборе дешевой жидкости.
Какую СОЖ выбрать для фрезерования алюминия
На практике обработки алюминия применяют три основных типа СОЖ: прямые масла, полусинтетические и синтетические водосмешиваемые жидкости.
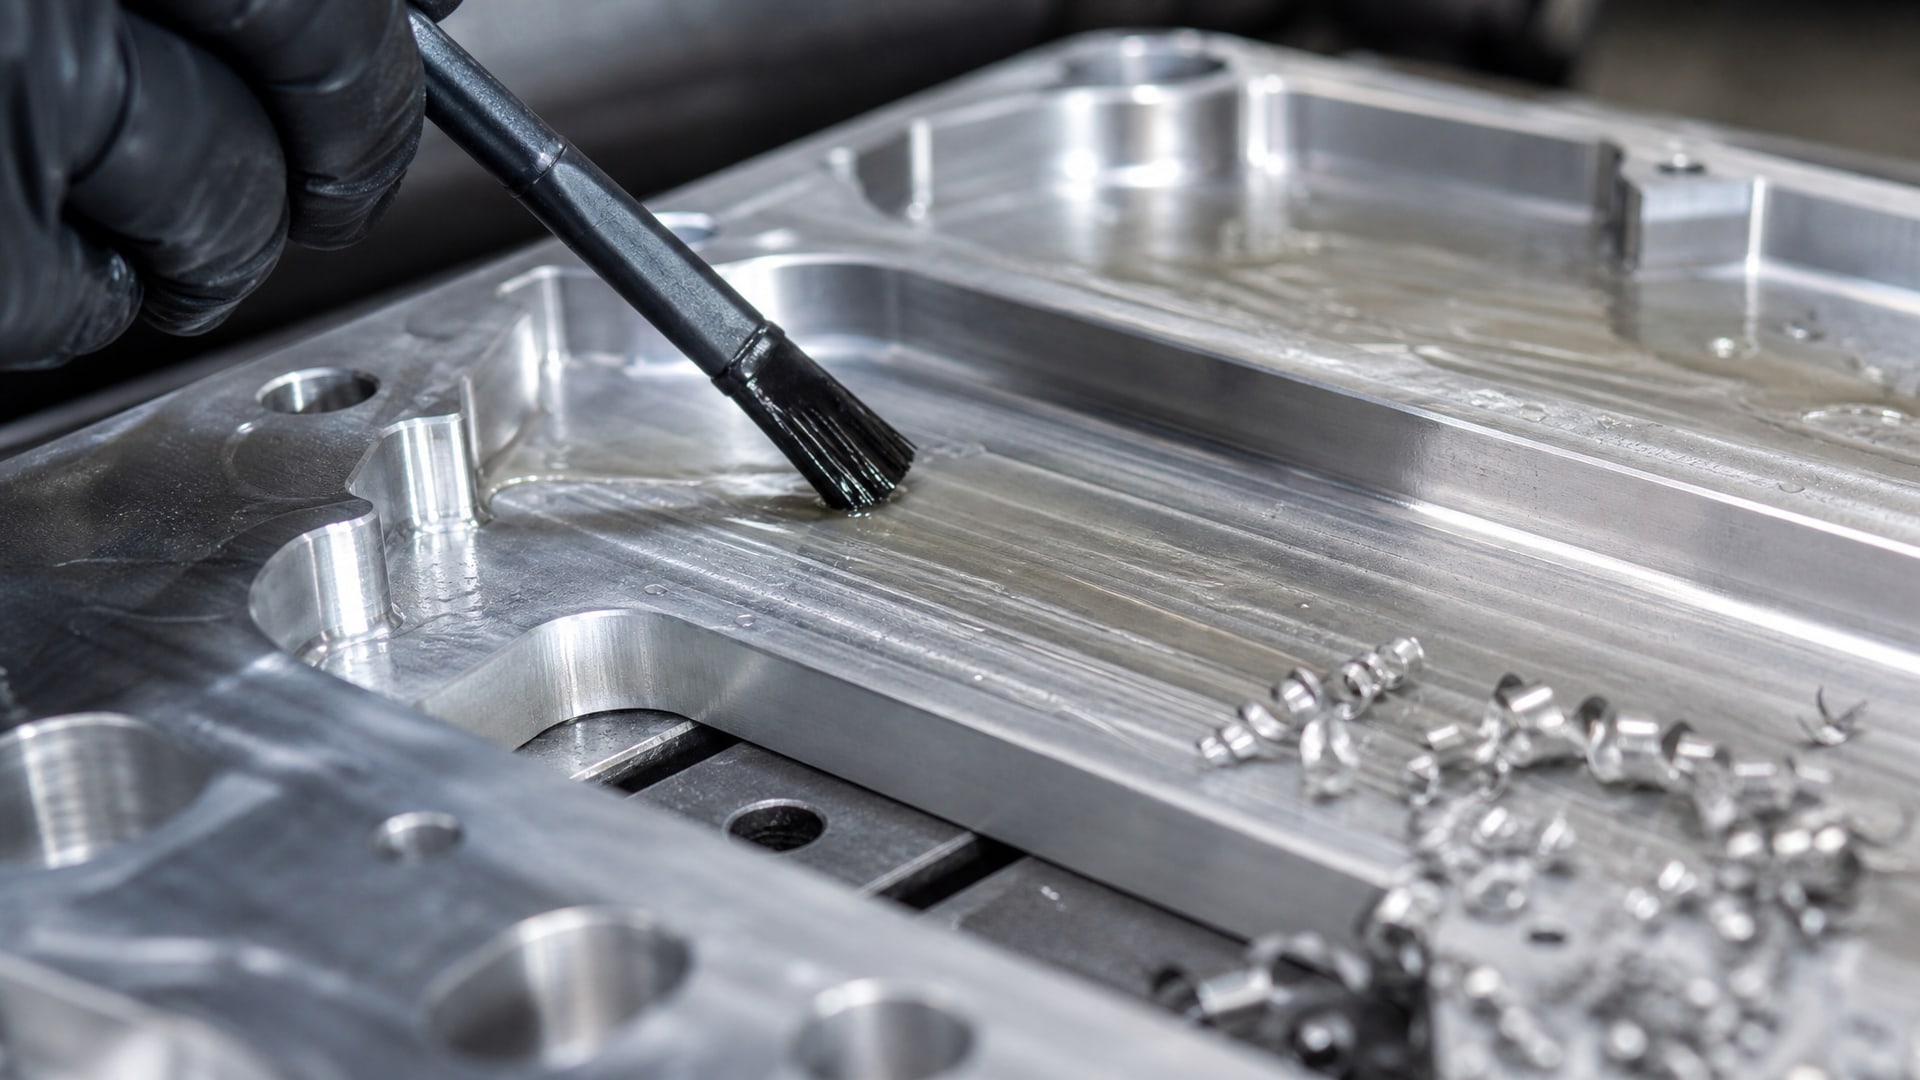
Каждый тип решает разные задачи.
Прямые масла имеют высокую смазывающую способность и рекомендуются для операций, где качество поверхности и ресурс инструмента критичны больше, чем производительность - например, при низкоскоростной высокоточной обработке. Однако они требуют частой замены жидкости из-за загрязнения стружкой и менее эффективны при активном отводе тепла.
Полусинтетические водосмешиваемые СОЖ достигают баланса между смазкой и охлаждением. Они содержат минеральное масло, синтетические присадки и эмульгаторы, благодаря чему лучше справляются с налипанием алюминия, чем эмульсии, и обеспечивают приемлемое качество поверхности при средней производительности.
Синтетические жидкости ориентированы на производительность и охлаждение. Они содержат меньше базового масла и больше синтетических компонентов, обладают лучшей прозрачностью (что улучшает видимость процесса) и дольше служат. При фрезеровании алюминия на высоких оборотах и при прямых способах подачи (через инструмент или боковой впрыск) синтетика часто дает чистоту поверхности в диапазоне N8–N10 (Ra 1,6–6,3 мкм).
Ключ к выбору - смотреть не на маркетинговую фразу «для алюминия», а на конкретные свойства: низкое пенообразование (предотвращает образование воздушных мешков в микроскопических неровностях), хорошие противозадирные свойства (защита от местного схватывания) и способность минимизировать налипание за счет химического состава присадок. На производстве и в ремонтных службах, где работают с алюминием, часто возвращаются к одной и той же жидкости, потому что она дает предсказуемый результат и не требует постоянной переналадки режимов.
Параметры СОЖ, влияющие на шероховатость поверхности
Шероховатость поверхности - это случайное отклонение профиля от идеальной плоскости.
Основной параметр, который используют для оценки чистоты, - это Ra (среднее арифметическое отклонение профиля), измеряемое в микронах. Согласно ISO 1302, шероховатость обозначают классами от N1 (самая гладкая) до N12 (самая шероховатая). Для фрезерования алюминия практически достижимый диапазон - N6–N12, что соответствует Ra 0,8–50 мкм.
На чистоту поверхности влияет комбинация факторов:
Смазывающая способность - определяется вязкостью, содержанием базового масла и типом присадок. Более вязкая жидкость образует толще пленку, но может препятствовать отводу стружки; более жидкая быстро стирается в зоне высокого давления. Для алюминия оптимум обычно лежит в диапазоне, где жидкость достаточно текуча для охлаждения, но содержит достаточно смазывающих компонентов.
Поверхностное натяжение - влияет на способность жидкости смачивать инструмент и заготовку. Низкое натяжение облегчает формирование тонкой сплошной смазывающей пленки; высокое натяжение ведет к локальному схватыванию и микроскопическим заедам.
Концентрация - для водосмешиваемых жидкостей критична точность. Исследования показывают, что рабочие диапазоны порядка 5–8% обеспечивают оптимальный баланс охлаждения и смазки при фрезеровании алюминия. Пониженная концентрация (ниже 4%) ведет к потере смазки и росту налипания; повышенная (свыше 10%) может вызвать пенообразование и перегрев жидкости.
Фильтрация и чистота - стружка алюминия мелко режется и может забивать поры фильтра; скопившаяся стружка во взвеси изменяет вязкость жидкости и работает как абразив. Регулярная замена фильтра и контроль прозрачности жидкости напрямую влияют на стабильность процесса.
Режимы резания и способ подачи СОЖ: практические рекомендации
Экспериментальные данные показывают, что на качество поверхности при фрезеровании алюминия влияет в первую очередь тип СОЖ, а затем уже параметры резания.
Однако режимы и СОЖ работают вместе - неправильная подача на зуб или скорость резания не компенсируются даже идеальной жидкостью.
Для достижения минимальной шероховатости при фрезеровании алюминиевого сплава (например, AA6082) оптимальные параметры находятся в диапазоне: скорость резания около 125 м/мин и подача 0,015 мм/зуб в сочетании с качественной полусинтетической или синтетической СОЖ. При этих режимах достигается чистота поверхности N8–N9 (Ra 1,6–3,2 мкм) на большинстве алюминиевых сплавов общего применения.
Способ подачи СОЖ играет не менее важную роль. Подача через инструмент под давлением свыше 1000 psi (примерно 70 атм) позволяет:
эффективно вымывать стружку из зоны резания, предотвращая ее переработку;
создавать гидравлическую смазку в узкой щели между инструментом и заготовкой;
снижать температуру в зоне контакта локально, прямо где это нужно.
Боковой впрыск (через направляющие у режущей кромки) подходит для фрезерования на средних и высоких оборотах, когда нельзя подать жидкость через инструмент. Минимальное количество смазки (MQL - minimum quantity lubrication) в исследованиях улучшал качество поверхности при фрезеровании алюминиевых сплавов по сравнению с менее эффективными вариантами, особенно если применяют наноструктурированные жидкости и оптимизируют давление и направление подачи.
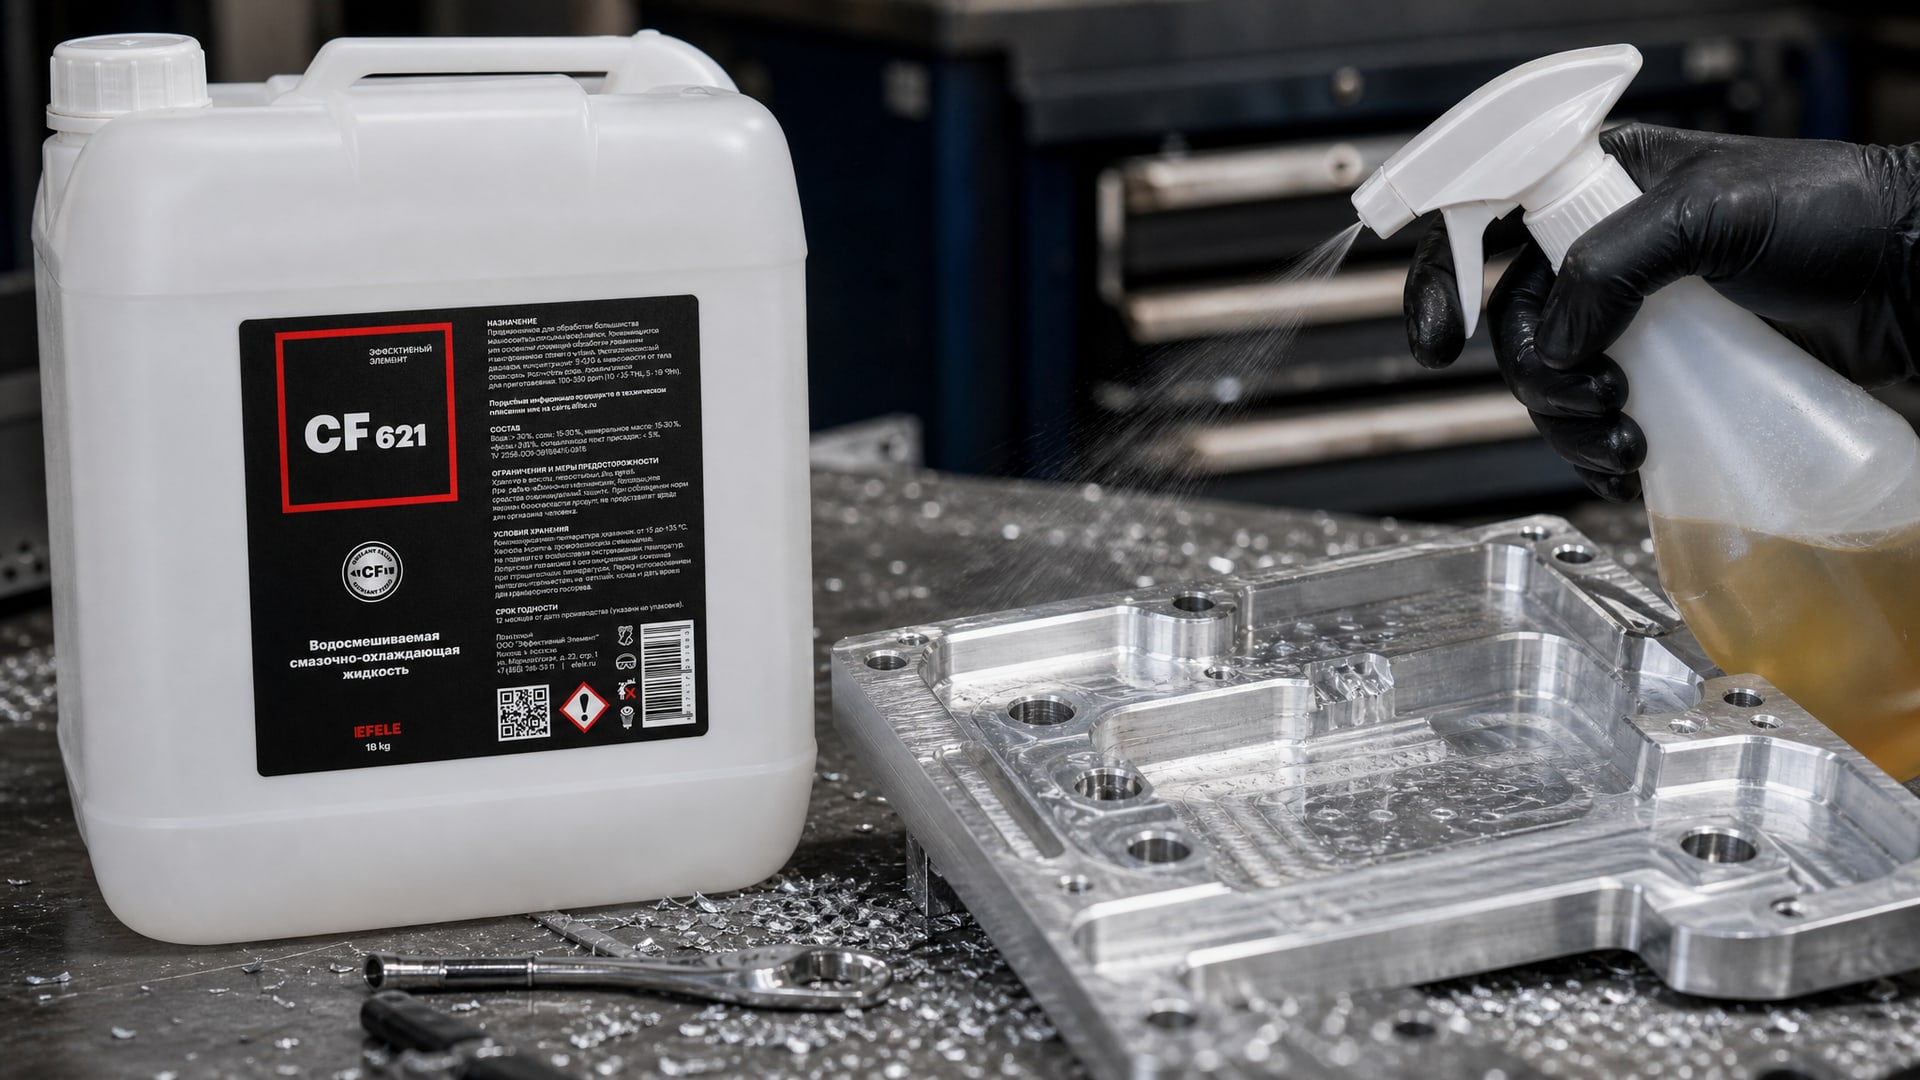
Для достижения чистоты поверхности при фрезеровании алюминия рекомендуется использовать полусинтетическую водорастворимую СОЖ EFELE CF-621, разработанную специально для работы с алюминиевыми сплавами. Такая жидкость содержит противоналипающие присадки и обеспечивает стабильное качество поверхности при различных режимах резания благодаря оптимальному балансу смазывающей способности и охлаждающего эффекта.
Признаки неправильной подачи или состава СОЖ: как распознать проблему
Дефекты поверхности после фрезерования алюминия имеют характерные визуальные признаки, по которым можно определить, в чем проблема.
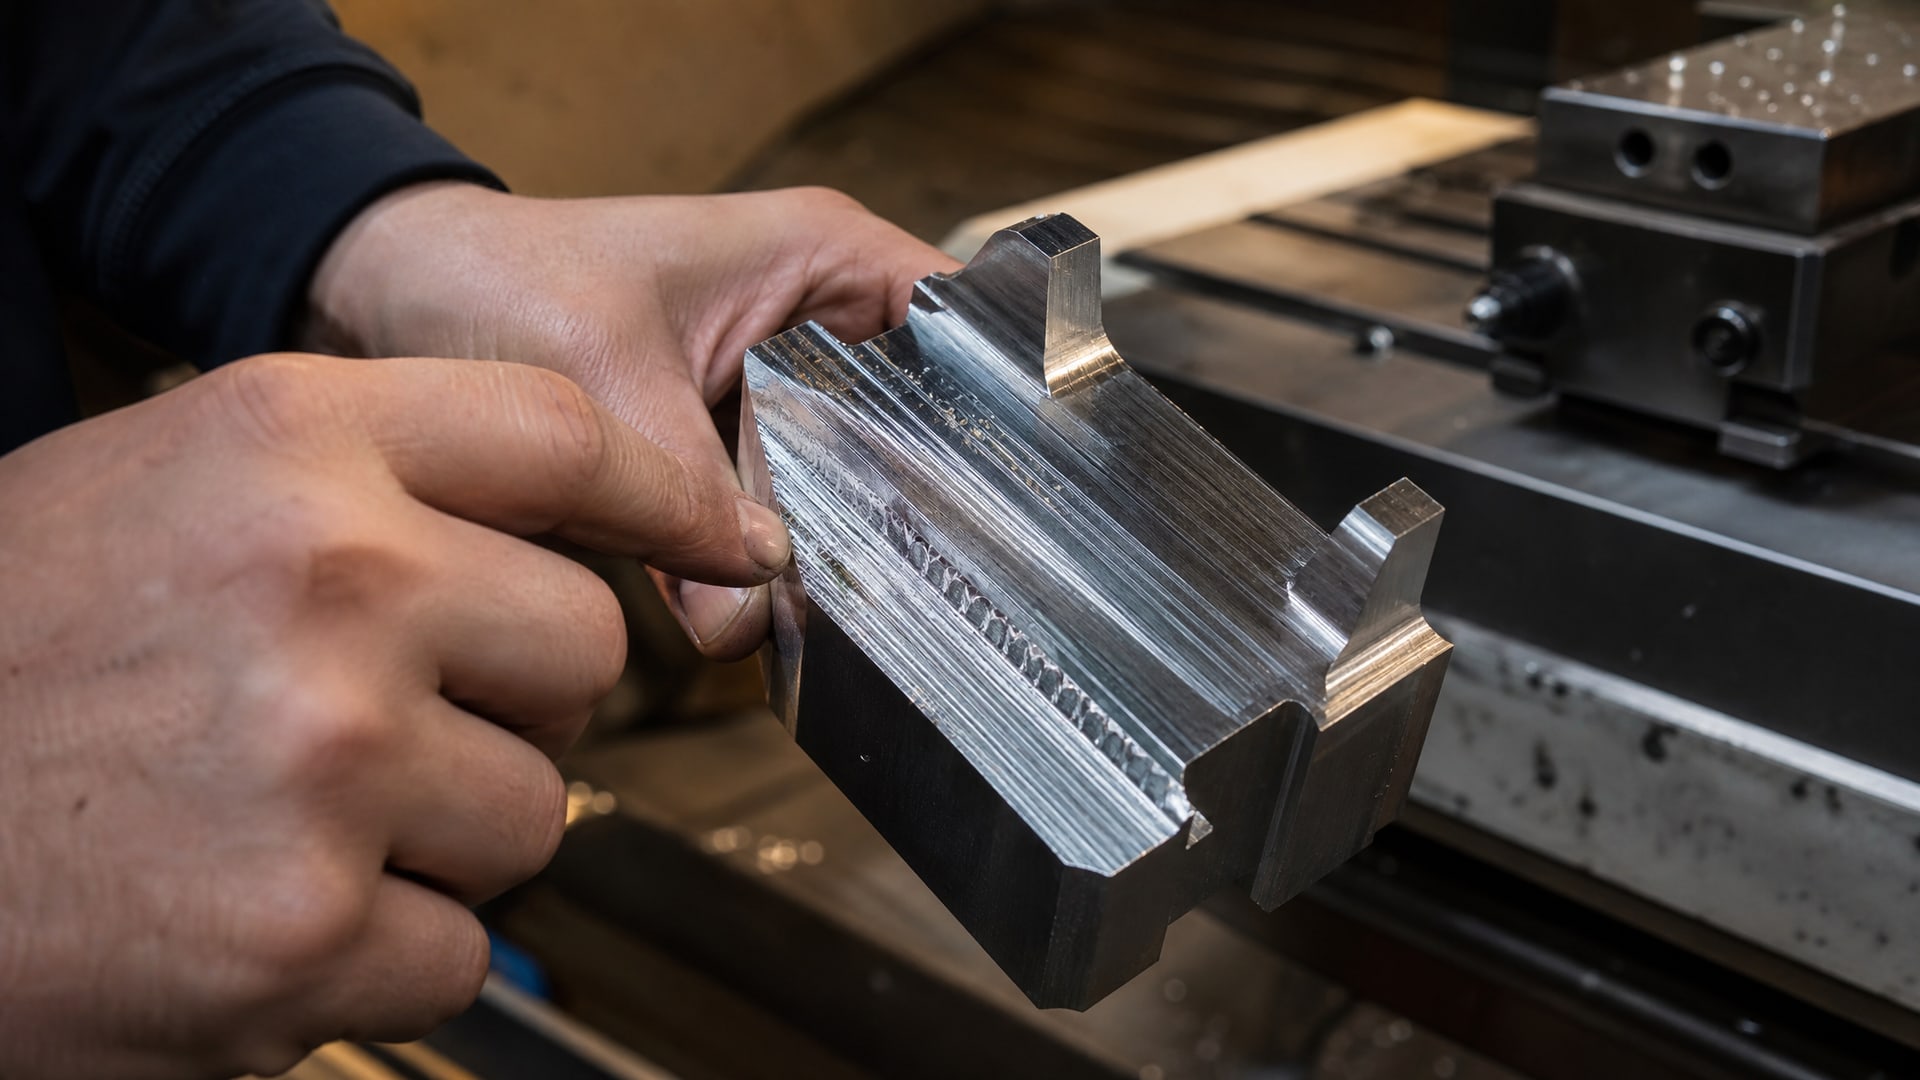
Встроенный гребень и периодические бороздки - признак налипания алюминия на инструмент. Это ведет к колебаниям шероховатости вдоль обработанной поверхности. Причины: недостаточная смазывающая способность жидкости, низкая концентрация водосмешиваемой эмульсии (ниже 4%), стабильность подачи нарушена. Решение: проверить концентрацию и состав жидкости, переходить на полусинтетику с лучшими противоналипающими свойствами.
Матовая или рыхлая поверхность с явно видимыми микротрещинами - признак перегрева и окисления алюминия. Часто возникает при использовании низкокачественной синтетической жидкости с плохой охлаждающей способностью или при засоленности жидкости старой стружкой. Решение: заменить жидкость, очистить или пересделать систему охлаждения.
Волнистость по всей поверхности - признак недостаточной жесткости системы или неправильной подачи. Если система жесткая, проверить давление и стабильность подачи СОЖ. Часто волнистость снижается при переходе на более вязкую жидкость или на прямое масло.
Белый налет или слизь на инструменте и заготовке - признак пенообразования. Причины: слишком высокая концентрация, использование жидкости, не рекомендуемой для данного типа инструмента, загрязнение оставшимся моющим средством. Решение: снизить концентрацию до 5–6%, выполнить промывку системы, убедиться, что жидкость предназначена для низкопенного режима работы.
Если дефекты появились неожиданно на уже отлаженной операции, в первую очередь проверить концентрацию жидкости с помощью рефрактометра и осмотреть фильтр - забитый фильтр резко снижает эффективность охлаждения и смазки.
Роль стандартов и метрик при контроле качества поверхности
Для инженеров и закупщиков критично понимать, какие метрики и стандарты используются при контроле качества поверхности, чтобы правильно интерпретировать требования чертежа и сообщать о результатах.
ISO 1302 - основной стандарт, определяющий обозначение и допуски шероховатости на чертежах. Согласно этому стандарту, шероховатость обозначают классами N1–N12 (от N1 = наиболее гладкая до N12 = наиболее шероховатая). Каждому классу соответствует диапазон значений Ra:
| Класс N | Ra, мкм | Типичные операции |
|---|---|---|
| N6 | 0,8–1,6 | Шлифование, суперфиниш |
| N7 | 1,6–3,2 | Точное фрезерование, растачивание |
| N8 | 3,2–6,3 | Обычное фрезерование, сверление |
| N9 | 6,3–12,5 | Фрезерование на средних скоростях |
| N10 | 12,5–25 | Грубое фрезерование, черновая обработка |
| N12 | 50 | Литье, ковка |
Ra (среднее арифметическое отклонение профиля) - основная метрика в производстве. Измеряется в микронах (мкм) профилометром. Для фрезерования алюминия практический диапазон - Ra 0,8–50 мкм, но выше N10 (Ra > 12,5 мкм) обычно считается грубой обработкой.
При выборе СОЖ и настройке режимов нужно ориентироваться на требуемый класс на чертеже. Если чертеж требует N7–N8 (Ra 1,6–6,3 мкм), то нужна специализированная полусинтетическая или синтетическая жидкость с хорошей смазкой и стабильной подачей. Для N10–N12 можно обойтись менее дорогой эмульсией, но все равно нужно контролировать концентрацию и фильтрацию.
Часто задаваемые вопросы
Правда ли, что для алюминия нужна только охлаждающая жидкость?
Нет. Исследования показывают, что для алюминия на качество поверхности влияет не столько охлаждение, сколько смазывающая способность и предотвращение налипания. При равной температуре режущей кромки жидкость с хорошей смазкой снизит шероховатость на 20%, а стойкость инструмента повысит на 25,6% по сравнению с менее эффективным составом.
Какая концентрация водосмешиваемой СОЖ лучше для фрезерования алюминия?
Оптимальный диапазон -5–8%. При концентрации ниже 4% теряется смазывающая способность и растет налипание; выше 10% может возникнуть пенообразование и перегрев жидкости. Проверяйте концентрацию рефрактометром при подготовке станка и каждые 2–3 дня работы.
Когда следует использовать прямое масло вместо водосмешиваемой СОЖ?
Прямое масло применяют для высокоточных низкоскоростных операций, где качество поверхности и ресурс инструмента важнее производительности. Для стандартного фрезерования алюминия на средних оборотах водосмешиваемые полусинтетические или синтетические жидкости дают лучший результат.
Что такое built-up edge и как его избежать?
Built-up edge (встроенный гребень) - это налипание алюминия на режущую кромку инструмента. Он образуется при недостаточной смазке и ведет к колебаниям шероховатости и браку. Избежать помогает: использование СОЖ с хорошими противоналипающими свойствами, правильная концентрация и стабильная подача жидкости прямо в зону резания.
Улучшится ли поверхность, если просто увеличить подачу СОЖ?
Нет. Качество поверхности зависит от типа жидкости, способа ее подачи, концентрации, скорости резания и подачи на зуб одновременно. Например, подача через инструмент под давлением 1000 psi эффективнее обычного полива даже с той же жидкостью, потому что жидкость проникает прямо в зону контакта.
Заключение
Достижение чистоты поверхности после фрезерования алюминия - задача, которая решается на пересечении выбора правильной СОЖ, контроля режимов резания и стабильности подачи смазки. Алюминий требует жидкости, которая не просто охлаждает, но и эффективно предотвращает налипание; это означает выбор полусинтетических или синтетических водосмешиваемых составов, специально разработанных для цветных металлов, с концентрацией 5–8% и гарантированной чистотой. Исследования подтверждают, что правильная жидкость снижает шероховатость на 20% и увеличивает стойкость инструмента на четверть - такая экономия быстро окупает инвестицию в качественный материал.
Следующий шаг: оцените текущую СОЖ по критериям (низкое пенообразование, хорошие противозадирные свойства, совместимость с алюминием), проверьте концентрацию рефрактометром и проведите пробное фрезерование с регистрацией шероховатости. Если результат не соответствует требуемому классу N на чертеже, переходите на другой тип жидкости, а не пытайтесь компенсировать ее недостатки увеличением подачи или снижением скорости резания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.