
Испытания смазочных материалов: как малый объем помогает запустить производство
Экспериментальные испытания смазочных материалов начинаются задолго до полномасштабного внедрения на конвейер. Когда закупщик или инженер подбирает смазку для критичного узла, первый шаг - проверить ее поведение на небольшом образце (50–200 грамм) перед заказом кубовой фасовки. Эта практика называют пилотным испытанием или скринингом: быстро отсеять несовместимые варианты по лабораторным показателям (консистенция, каплепадение, водостойкость, износ), затем перейти к стендовым тестам на целевом узле, и только потом инвестировать в производство. Статья рассказывает, как малая фасовка смазки становится гарантом успеха крупного проекта: какие стандарты ASTM, ISO и DIN регулируют этот процесс, какие параметры проверяют в лаборатории, и почему наличие графеновых добавок или специальных покрытий требует именно сравнительных испытаний, а не маркетинговых обещаний.
Как устроена система классификации и первичная проверка консистенции
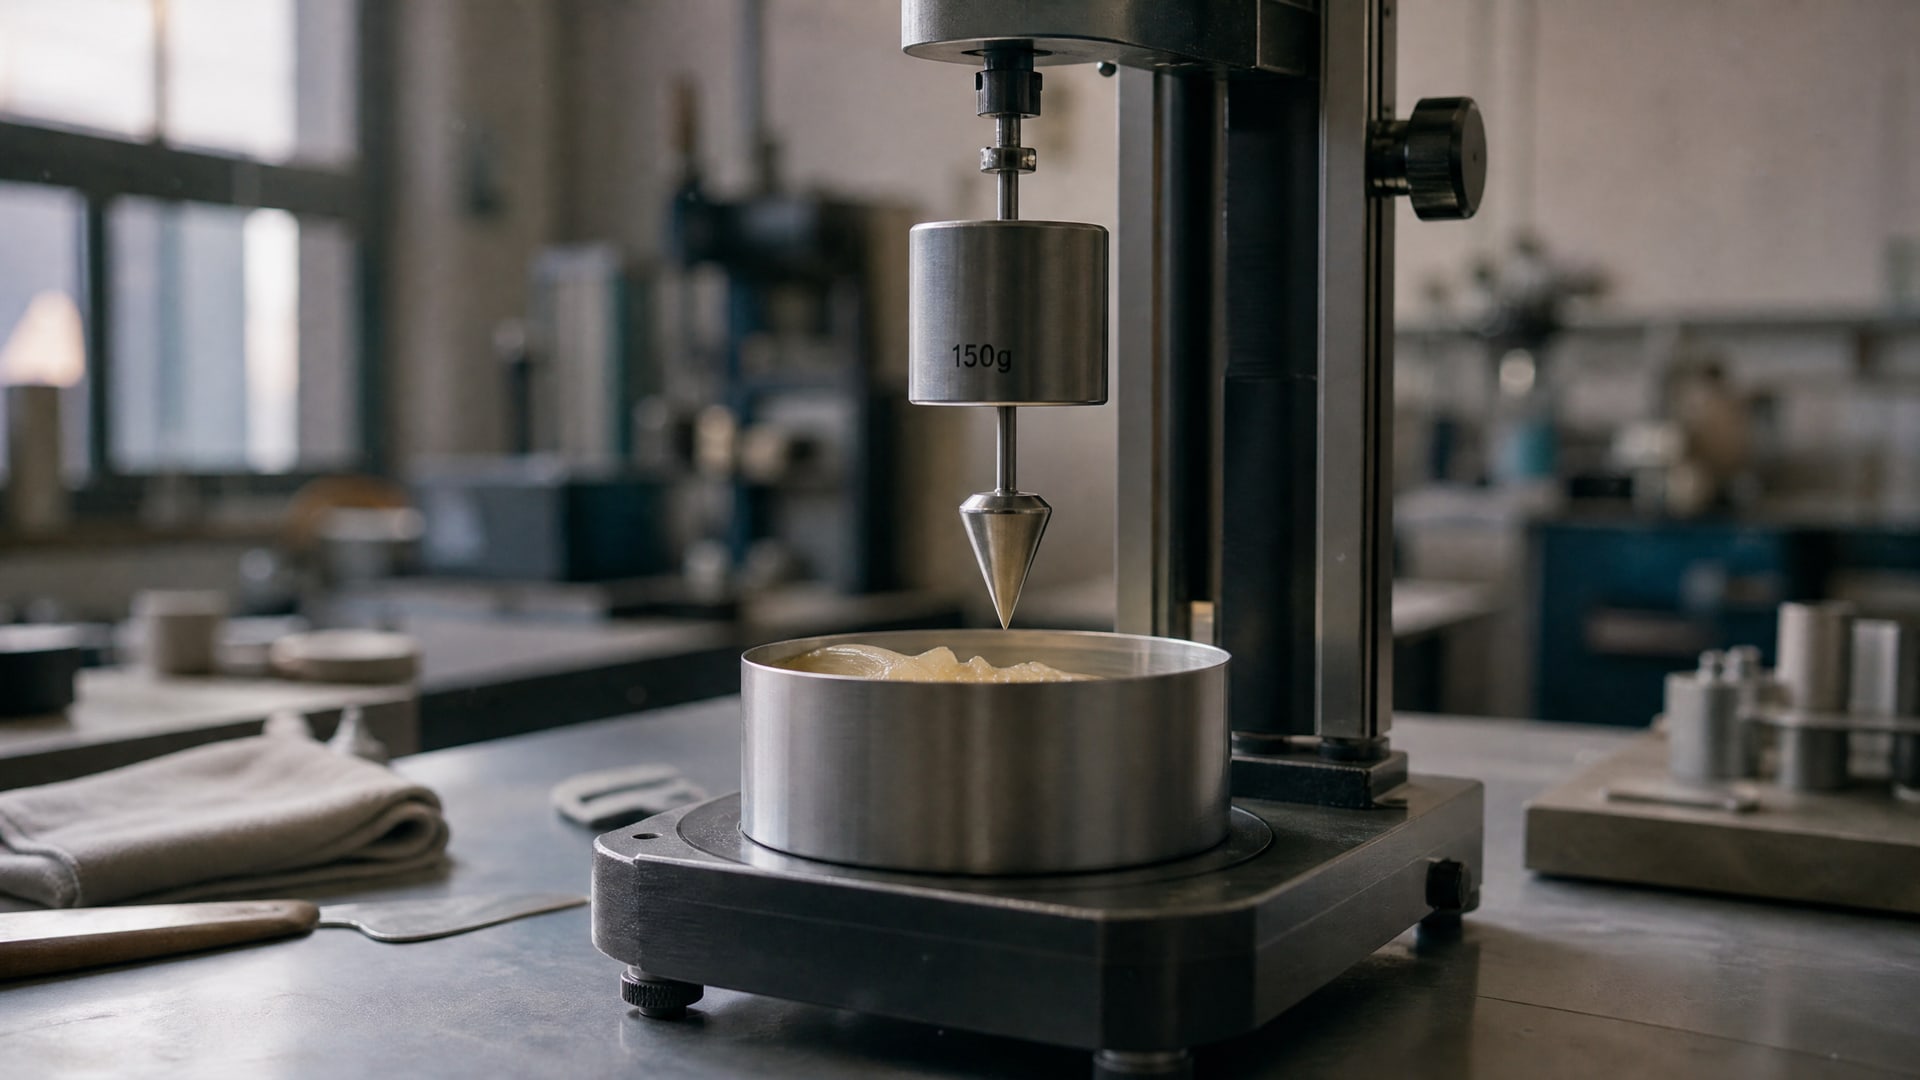
Пластичные смазки делят по консистенции, используя NLGI-классы от 000 (почти жидкая) до 6 (плотный брусок).
Каждый класс измеряют методом конусного пенетрационного испытания (ASTM D217, ISO 2137, DIN 51580 и IP 50 - методы сопоставимы). Суть проста: конус заданной массы опускается в образец смазки; глубина проникновения в десятых долях миллиметра определяет, к какому классу отнести материал. NLGI-класс рассчитывают по сдвинутой пенетрации после 60 ходов перемешивания.
Это первое испытание, которое проводят с малой фасовкой. На 50–100 граммах можно за день-два получить результат: входит ли смазка в нужный диапазон консистенции или нет. Если пенетрация отклоняется от спецификации узла, рецептуру отсеивают, не тратя время и материал на дальнейшие тесты. Согласно ISO 6743-9, пластичные смазки обозначают кодом вида ISO-L-XBEGB 00 (где «00» - это NLGI-класс), что облегчает сопоставление с требованиями производителя оборудования.
Почему NLGI-класс - не гарантия пригодности
Многие ошибочно полагают, что если смазка попадает в нужный NLGI-класс, она автоматически подойдет узлу. На деле NLGI-число описывает только консистенцию, а не полный набор рабочих свойств: температурный диапазон, стабильность против окисления, способность защищать металл от коррозии или от износа под нагрузкой. Поэтому дальше консистенции идут второй и третий этапы проверки.
Лабораторные тесты на малых объемах: от каплепадения до коррозии
После проверки пенетрации переходят к базовому набору параметров, которые можно оценить на 100–200 граммах образца.
Каждый из них - минус одна причина для отклонения рецептуры:
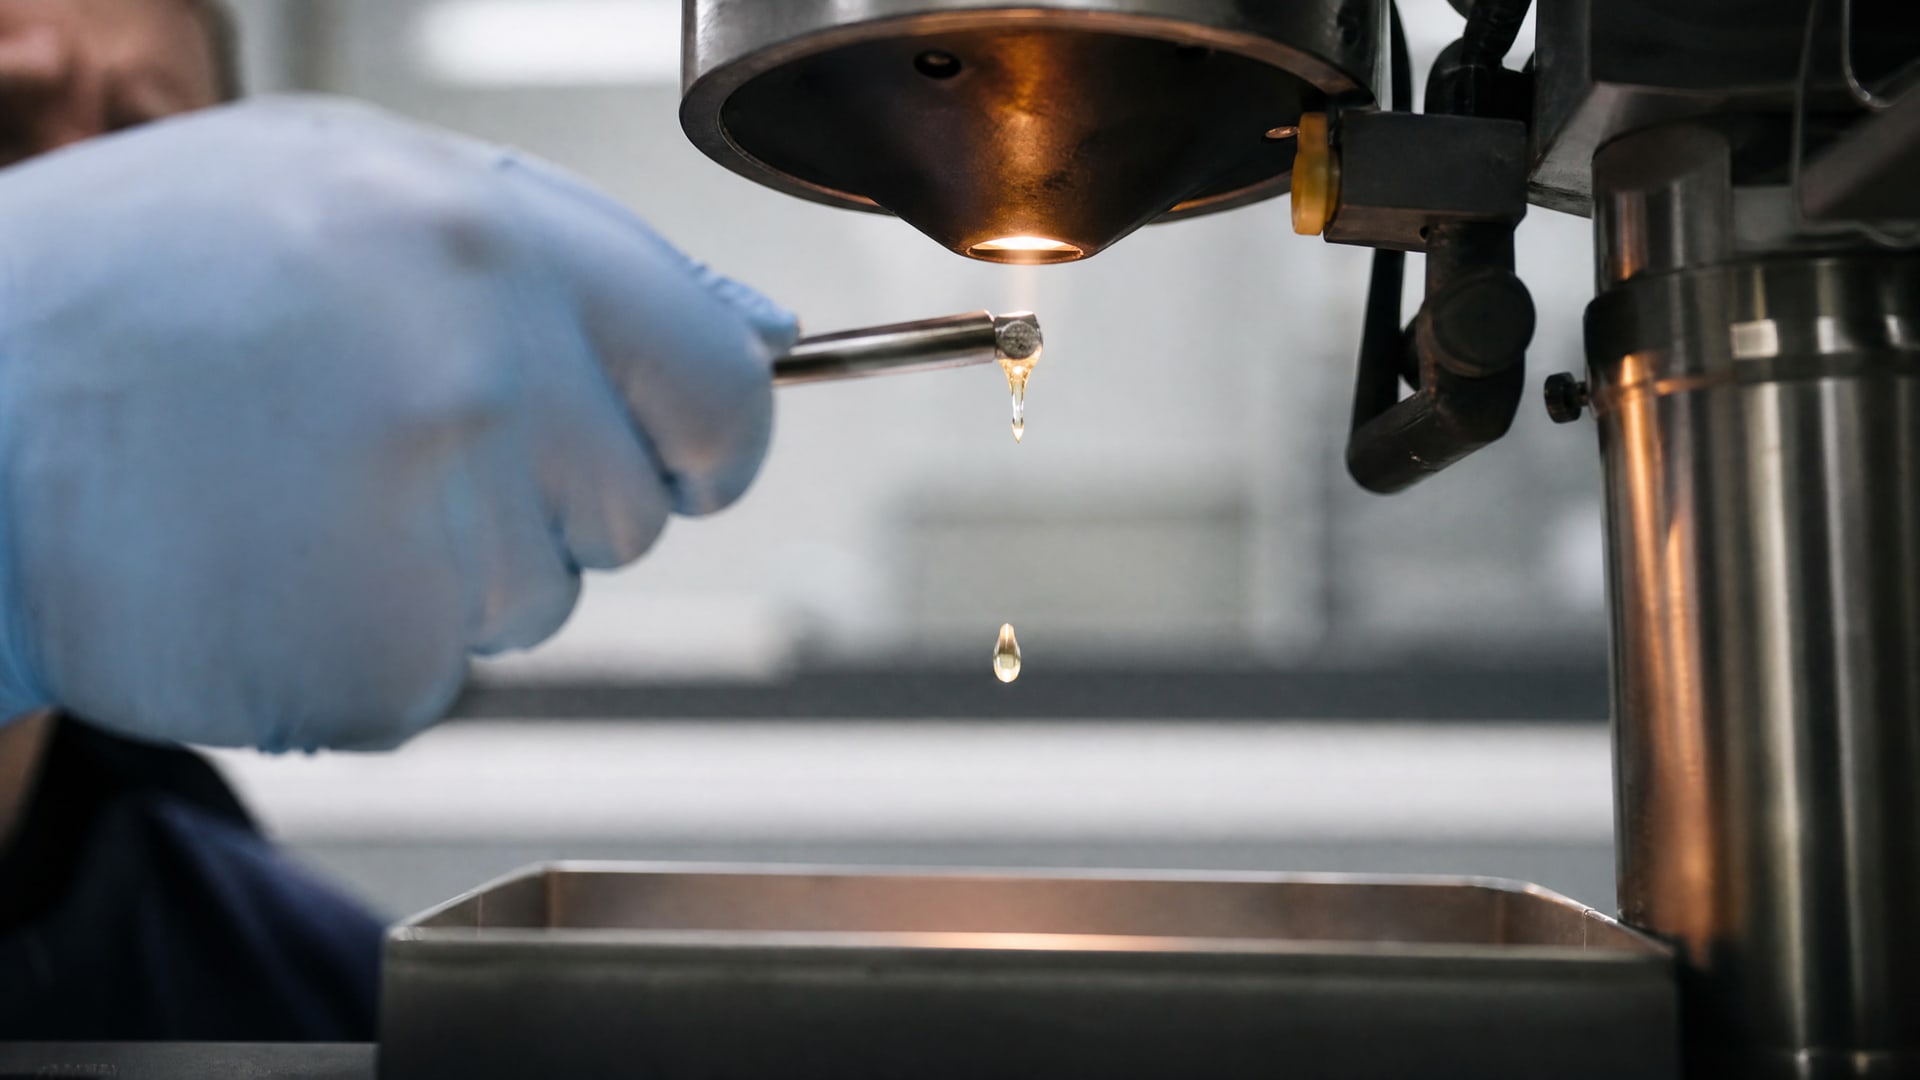
Каплепадение (dropping point). Температура, при которой смазка теряет связность и начинает капать. Если узел работает на холоде или жаре, это критичный параметр. Измеряют на малой навеске в лабораторной установке.
Водостойкость. Смазка должна сохранять свои свойства, если на нее попадет вода (на сборочной линии, в цехе с повышенной влажностью или на улице). Простой тест: смешать образец с водой, посмотреть, не расслоилась ли смазка, не изменила ли консистенцию.
Коррозионная защита. На пластинке из определенного металла (медь, железо, серебро) оставляют тонкий слой смазки, нагревают и смотрят, образовалась ли коррозия. Если материал защищает плохо, он может повредить подшипники или направляющие.
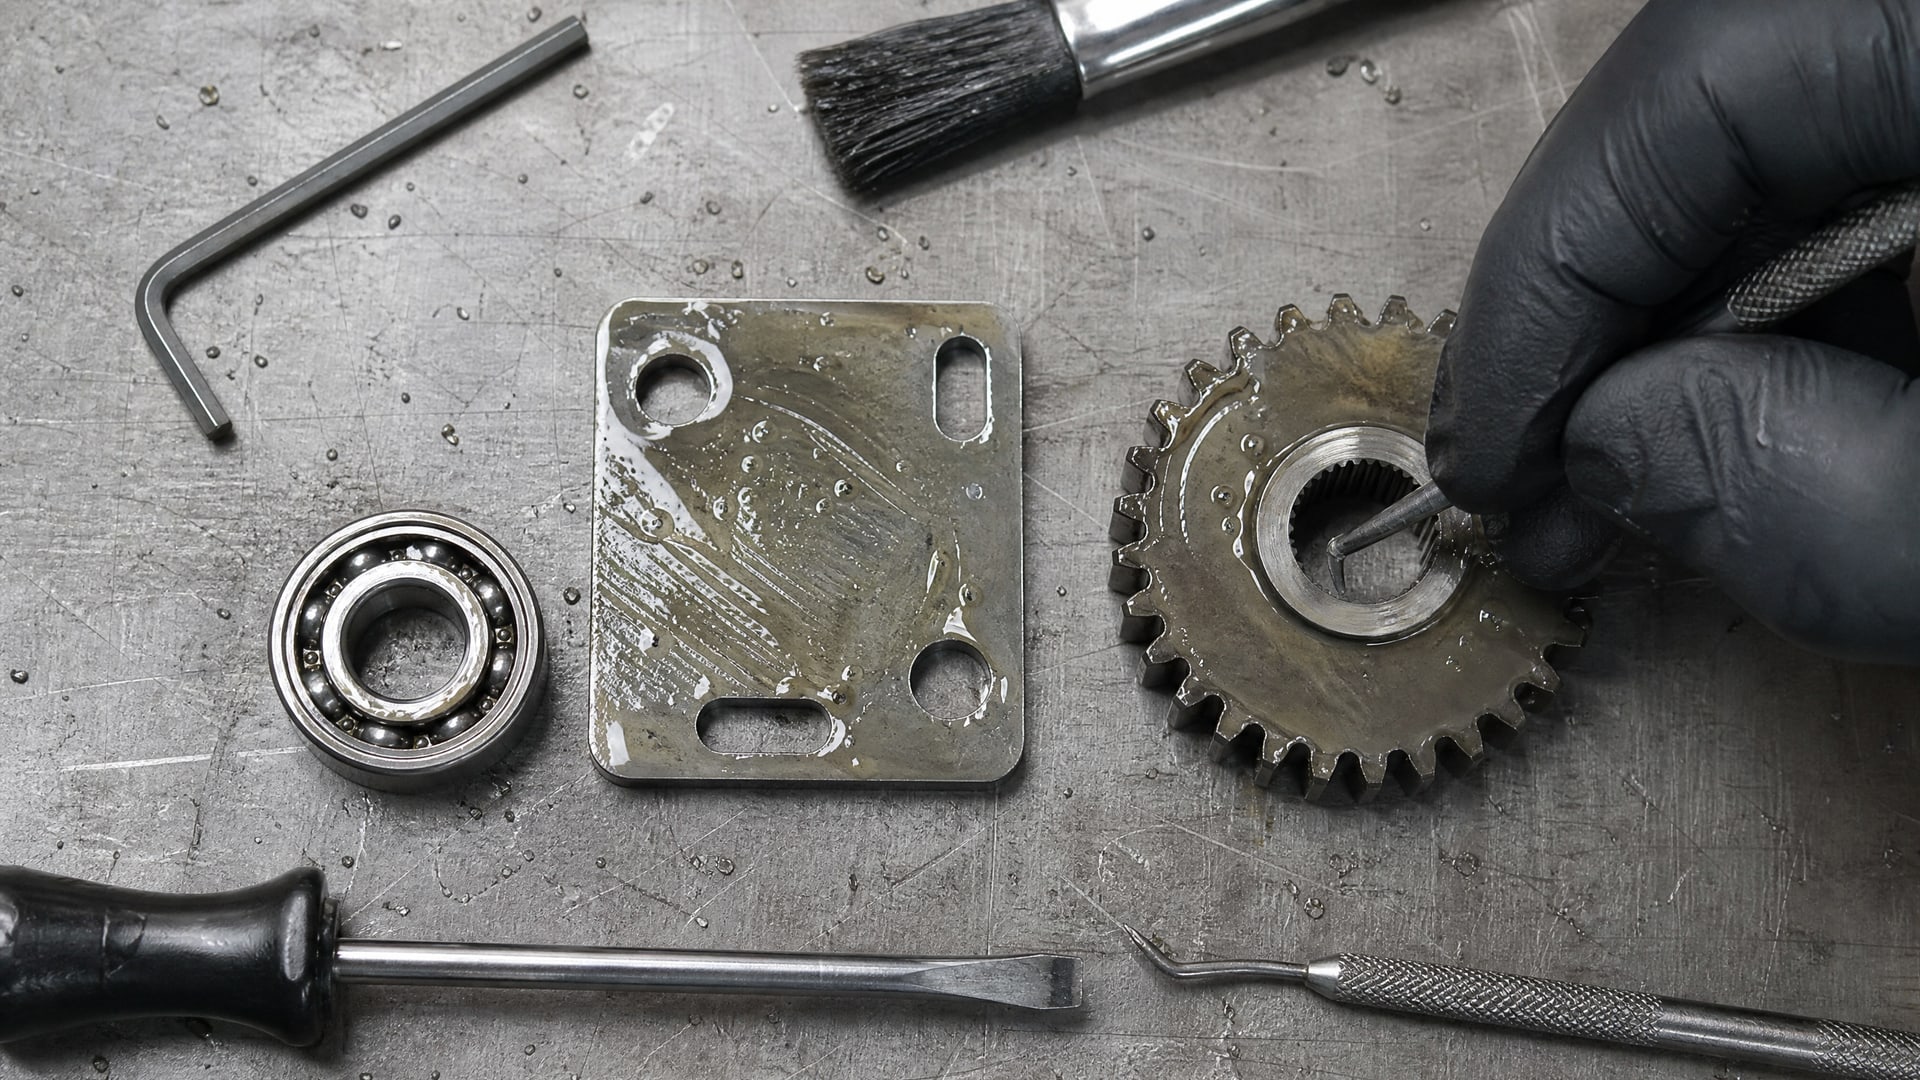
Износостойкость. В простых тестах берут две стальные пластинки, наносят смазку, давят друг на друга с известной силой и смотрят, не пострадала ли поверхность. Это дает первое представление о противоизносных свойствах.
Все эти тесты входят в стандартный набор ASTM и ISO методик и рассчитаны именно на лабораторные объемы. Если рецептура проходит этот фильтр, она переходит на стендовые испытания на целевом оборудовании - но это уже другой этап, требующий больших количеств и времени.
Стендовые испытания для высоконагруженных узлов: когда 50 граммов недостаточно
Для зубчатых передач, шпиндельных подшипников, направляющих станков - узлов, работающих под большой нагрузкой - существуют специализированные методы.
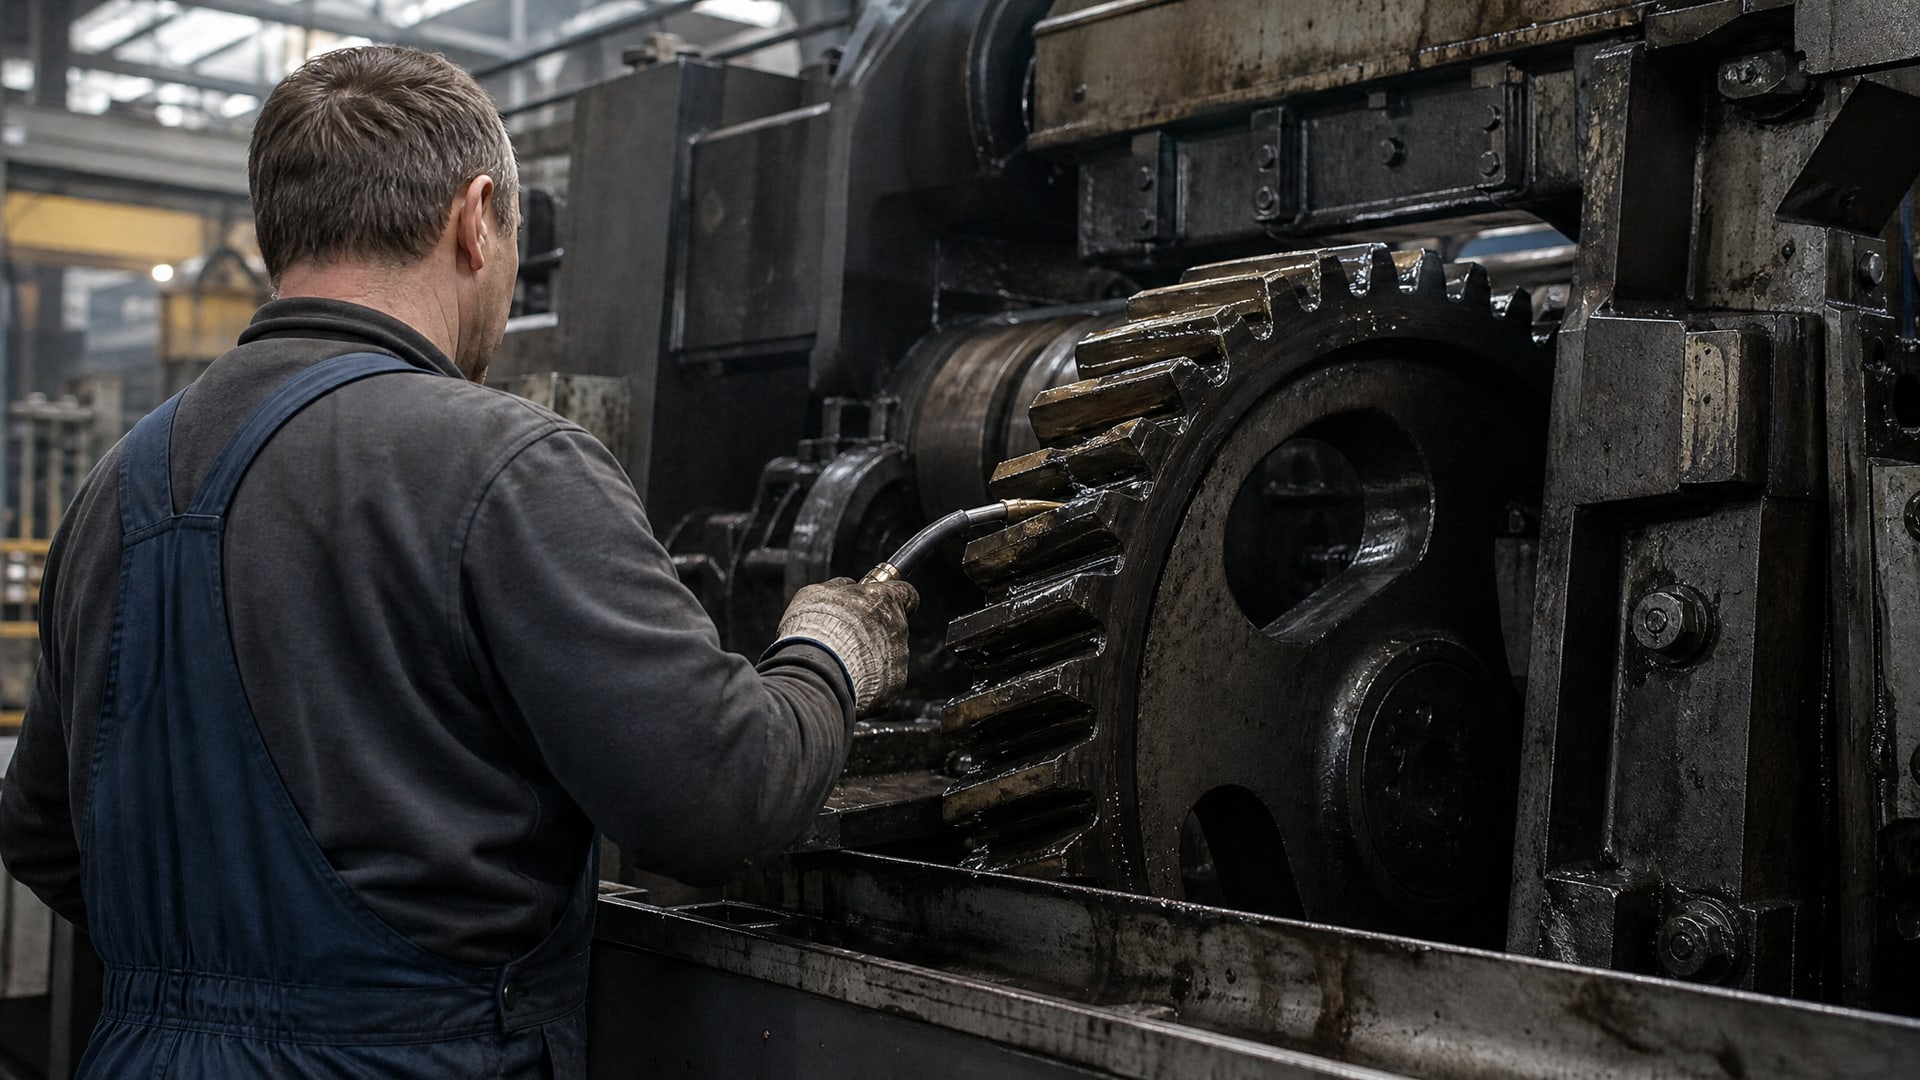
ISO 14635-3:2023 описывает испытание на четырехквадратной машине (FZG four-square machine) для оценки задирозащитности смазок NLGI 0–000 (полужидких смазок). На этом этапе смазку наносят на пару зубчатых колес в машине, давят с растущей нагрузкой и смотрят, при какой нагрузке появятся задиры (грубое микрошероховатое повреждение поверхности). Это уже не лабораторный тест на каплю смазки, а настоящее испытание под нагрузкой.
Результат теста по ISO 14635-3 дает сопоставимую базу для выбора между конкурирующими рецептурами: смазка A выдержала нагрузку до 10 ступени, смазка B - до 12-й. Закупщик выбирает вариант с лучшей резервом. Но такой тест требует уже несколько сотен граммов и специального оборудования, чем владеет сертифицированная лаборатория.
Пилотное испытание смазки: этапы от скрининга до запуска производства
Типичный цикл подбора смазки выглядит так:
1. Отбор по техническому заданию. Инженер формулирует требования: диапазон температур, тип узла (подшипник, направляющая, зубчатая передача), наличие контакта с водой или санитарными средами, допустимая вязкость или консистенция. На основе этого составляют список кандидатов.
2. Скрининг на консистенцию. Заказывают мелкую фасовку (50–100 г) каждого кандидата. Проверяют пенетрацию по ASTM D217 или ISO 2137. Если смазка не попадает в нужный NLGI-класс, ее отсеивают без убытка.
3. Базовые лабораторные тесты. Оставшихся кандидатов проверяют на каплепадение, водостойкость, коррозию и простой износостойкий тест. На эту стадию часто уходит 1–2 недели. Вторая волна отсева.
4. Стендовые испытания. Финалистов (обычно 2–3 варианта) испытывают на реальном узле или на специализированном стенде (FZG, Timken, Ball-on-Cylinder и прочие). Здесь требуется уже килограмм-два материала и несколько недель работы.
5. Запуск в производство. Если стендовые результаты положительны, переходят к пилотному запуску на линии: небольшая партия (сотни литров), контроль за качеством продукции и wear-анализ. Только после этого - полномасштабный заказ.
Весь процесс от скрининга к стенду экономит на порядок больше материала и времени, чем если бы снабженец сразу заказал кубовую фасовку неизвестной смазки.
Графен и другие добавки: измеримые эффекты вместо маркетинговых обещаний
В последние годы появились смазки с заявлениями про графен, молибден, медь и прочие «чудо-добавки».
На рынке это часто звучит как: «смазка с графеном - это лучшая защита от износа». На деле эффект добавки нужно подтверждать именно в стандартных испытаниях.
При пилотном испытании смазки эксперты не обращают внимания на громкое название добавки. Вместо этого смотрят на измеримые результаты:
Как изменилась пенетрация? (добавка может загустить или разжижить базовую смазку)
Выросла ли несущая способность в FZG-тесте? На сколько ступеней?
Улучшилась ли коррозионная защита?
Не ухудшила ли добавка стабильность против окисления (каплепадение при длительном нагреве)?
Не повысила ли она хрупкость или не затрудняет ли нанесение?
Таблица сравнения обычно выглядит так:
| Параметр | Базовая литиевая смазка | Смазка с молибденом | Смазка с графеном |
|---|---|---|---|
| NLGI-класс | 2 | 2 | 2 |
| Пенетрация, мм × 0,1 | 265–290 | 260–280 | 270–295 |
| Каплепадение, °C | 180 | 185 | 175 |
| FZG, ступень задира | 8 | 11 | 10 |
| Водостойкость | Хорошая | Хорошая | Удовлетворительная |
Видно, что молибден поднял задирозащиту, но графен ее поднял не так сильно, зато снизил каплепадение. Инженер выбирает, что ему важнее для конкретного узла: максимальная нагрузочная способность (молибден) или стабильность при нагреве (литиевая смазка).
Для покрытий типа антифрикционных сухих составов работает тот же подход. Например, антифрикционное сухое покрытие может снизить трение поршня относительно стенок цилиндра, но нужно проверить, не ухудшится ли его адгезия после нескольких циклов нагрева-охлаждения и не станет ли оно крошиться при механическом износе. На практике в тестовых условиях часто сравнивают классический масляный слой (либо жидкую смазку) с покрытием, пусть даже с добавками.
Испытание покрытия поршней и других деталей: когда смазка наносится на поверхность
Отдельная задача - испытание покрытия, когда смазку не наносят в масленку, а наносят тонким слоем на металлическую поверхность (на поршень, плунжер, шток).
Такие покрытия должны:
Прилипать к металлу (адгезия) и не слезать при вибрации или пульсации.
Сохранять свойства при циклических нагрузках и температурных колебаниях.
Не конкурировать с жидкой смазкой, если та поступает отдельно; либо работать в тандеме.
Для проверки адгезии существует испытание по ISO 4624 (отслаивание перекрестным нарезом): на покрытии делают сетку надрезов и приклеивают скотч; затем рывком отдирают скотч и смотрят, отслоилось ли покрытие. Или методика ASTM D3359 - похожий принцип. На небольшом образце (монета или пластина 10×10 см) это делается за час, и становится ясно, удачна ли рецептура покрытия или нет.
Такие малые испытания покрытия поршней позволяют быстро отсеять варианты с плохой адгезией еще до того, как начать испытывать на целом цилиндре или поршневой группе.
Экономия времени и бюджета: сколько стоит не попасть мимо
Недооценка пилотного испытания смазки может обойтись дорого.
Пример: машиностроительное предприятие решило внедрить новую смазку для направляющих станка, заказало сразу 500 литров неизвестного поставщика. Спустя месяц выяснилось, что смазка недостаточно стабильна при температуре 60 °C (каплепадение оказалось ниже нужного), загустевает и ухудшает точность хода каретки. Пришлось сливать материал, чистить систему централизованной подачи, заказывать новую смазку и останавливать производство на неделю. Убыток: стоимость пролитой смазки, работы по очистке, простой линии и потеря выпуска.
Если бы перед закупкой заказали 100 граммов и проверили каплепадение - результат получили бы за день, и проблема раскрылась бы до инвестиций. Стоимость лабораторного теста - сотни рублей, стоимость производственного простоя - десятки тысяч.
Для закупщиков и инженеров пилотное испытание - это не избыточная бюрократия, а стандартная инженерная практика. На производствах, где эту стадию соблюдают, эффективность внедрения новых смазок и масел выше на 30–40%, потому что меньше возвратов и переделок.
Часто задаваемые вопросы
Почему 50–200 граммов достаточно для первичной проверки?
Стандартные лабораторные методы (ASTM D217, ISO 2137, ISO 2100) разработаны для малых навесок: пенетрационный конус опускается в несколько граммов смазки, каплепадение проверяют в цилиндре высотой 15 см. Эти тесты дают объективный результат за часы-дни. Они не заменяют стендовые испытания на целевом оборудовании, но служат фильтром для быстрого отсева несовместимых рецептур до больших инвестиций.
Что делать, если смазка прошла лабораторные тесты, но не подошла на производстве?
Такое бывает. Стендовые методы (ISO 14635-3, FZG) дают сопоставимую базу для выбора, но не копируют 100% реальных условий: температурные граждиенты, циклические нагрузки, загрязнение и старение смазки во времени. Поэтому после стендовых испытаний проводят пилотный запуск на производстве: несколько смен или дней, за которыми наблюдают инженеры, а затем анализируют микропрепараты смазки на износ (SEM, ICP-анализ). Если результаты хорошие - переходят к полномасштабному заказу.
Можно ли заменить смазку с графеном на обычную литиевую?
Это вопрос применения. Если узел работает под большой нагрузкой и требует максимальной несущей способности, графеновая или молибденовая смазка может дать выигрыш (на 1–3 ступени в FZG-тесте). Если узел работает в стандартных условиях и вибрирует, обычная литиевая смазка часто удает лучше, потому что она более стабильна. Ответ дает пилотное испытание с прямым сравнением обоих составов в одинаковых тестовых условиях.
Нужно ли проверять смазку на коррозию, если производитель оборудования уже указал допуск?
Да, проверка обязательна. Допуск (например, ISO 6743-9, NLGI Grade 2) гарантирует только классификацию по консистенции и базовым свойствам. Конкретный материал может не пройти тест на коррозию меди или железа, если в его составе высокий процент нефтяных кислот или присутствуют активные добавки. За час-два на малом образце проверяют эту рулетку и избегают проблем на производстве.
Графитная смазка - это антифрикционное покрытие или пластичная смазка?
Графитная смазка - это пластичная смазка с добавкой из графита (углеродистый минерал, не совсем то же самое, что наноуглерод или графен). Ее используют в обычных масленках и локальных смазочных системах, как и любую другую пластичную смазку. Антифрикционное же покрытие - это тонкий слой, который наносят на поверхность детали (поршня, плунжера, направляющей) для снижения трения прямо в зоне контакта. Назначение разное, поэтому и испытания разные.
Заключение
Экспериментальные испытания смазочных материалов на малых объемах (50–200 граммов) - это не дополнительная бюрократия, а инженерная необходимость. Стандартизированные методы ASTM D217, ISO 2137 и ISO 6743-9 позволяют за считаные дни и на лабораторных масштабах отсеять несовместимые рецептуры, проверить консистенцию, каплепадение, водостойкость, коррозионную защиту. Затем финалистов испытывают на стендах (ISO 14635-3 для нагруженных узлов), а после - на целевом оборудовании в пилотном режиме. Такой подход экономит бюджет (не нужно заказывать кубовые объемы неизвестного материала) и риск (производственный простой из-за неподходящей смазки). Наличие в смазке графеновых добавок, молибдена или медного порошка не гарантирует улучшение; результаты подтверждаются только измеримыми эффектами в стандартных испытаниях. Начните с заказа мелкой фасовки у поставщика, согласуйте программу тестирования с независимой лабораторией, получите данные по консистенции и базовым параметрам - и только после этого принимайте решение о закупке основного объема.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.