
Испытания смазочных материалов: как малый объем образца запускает крупное производство
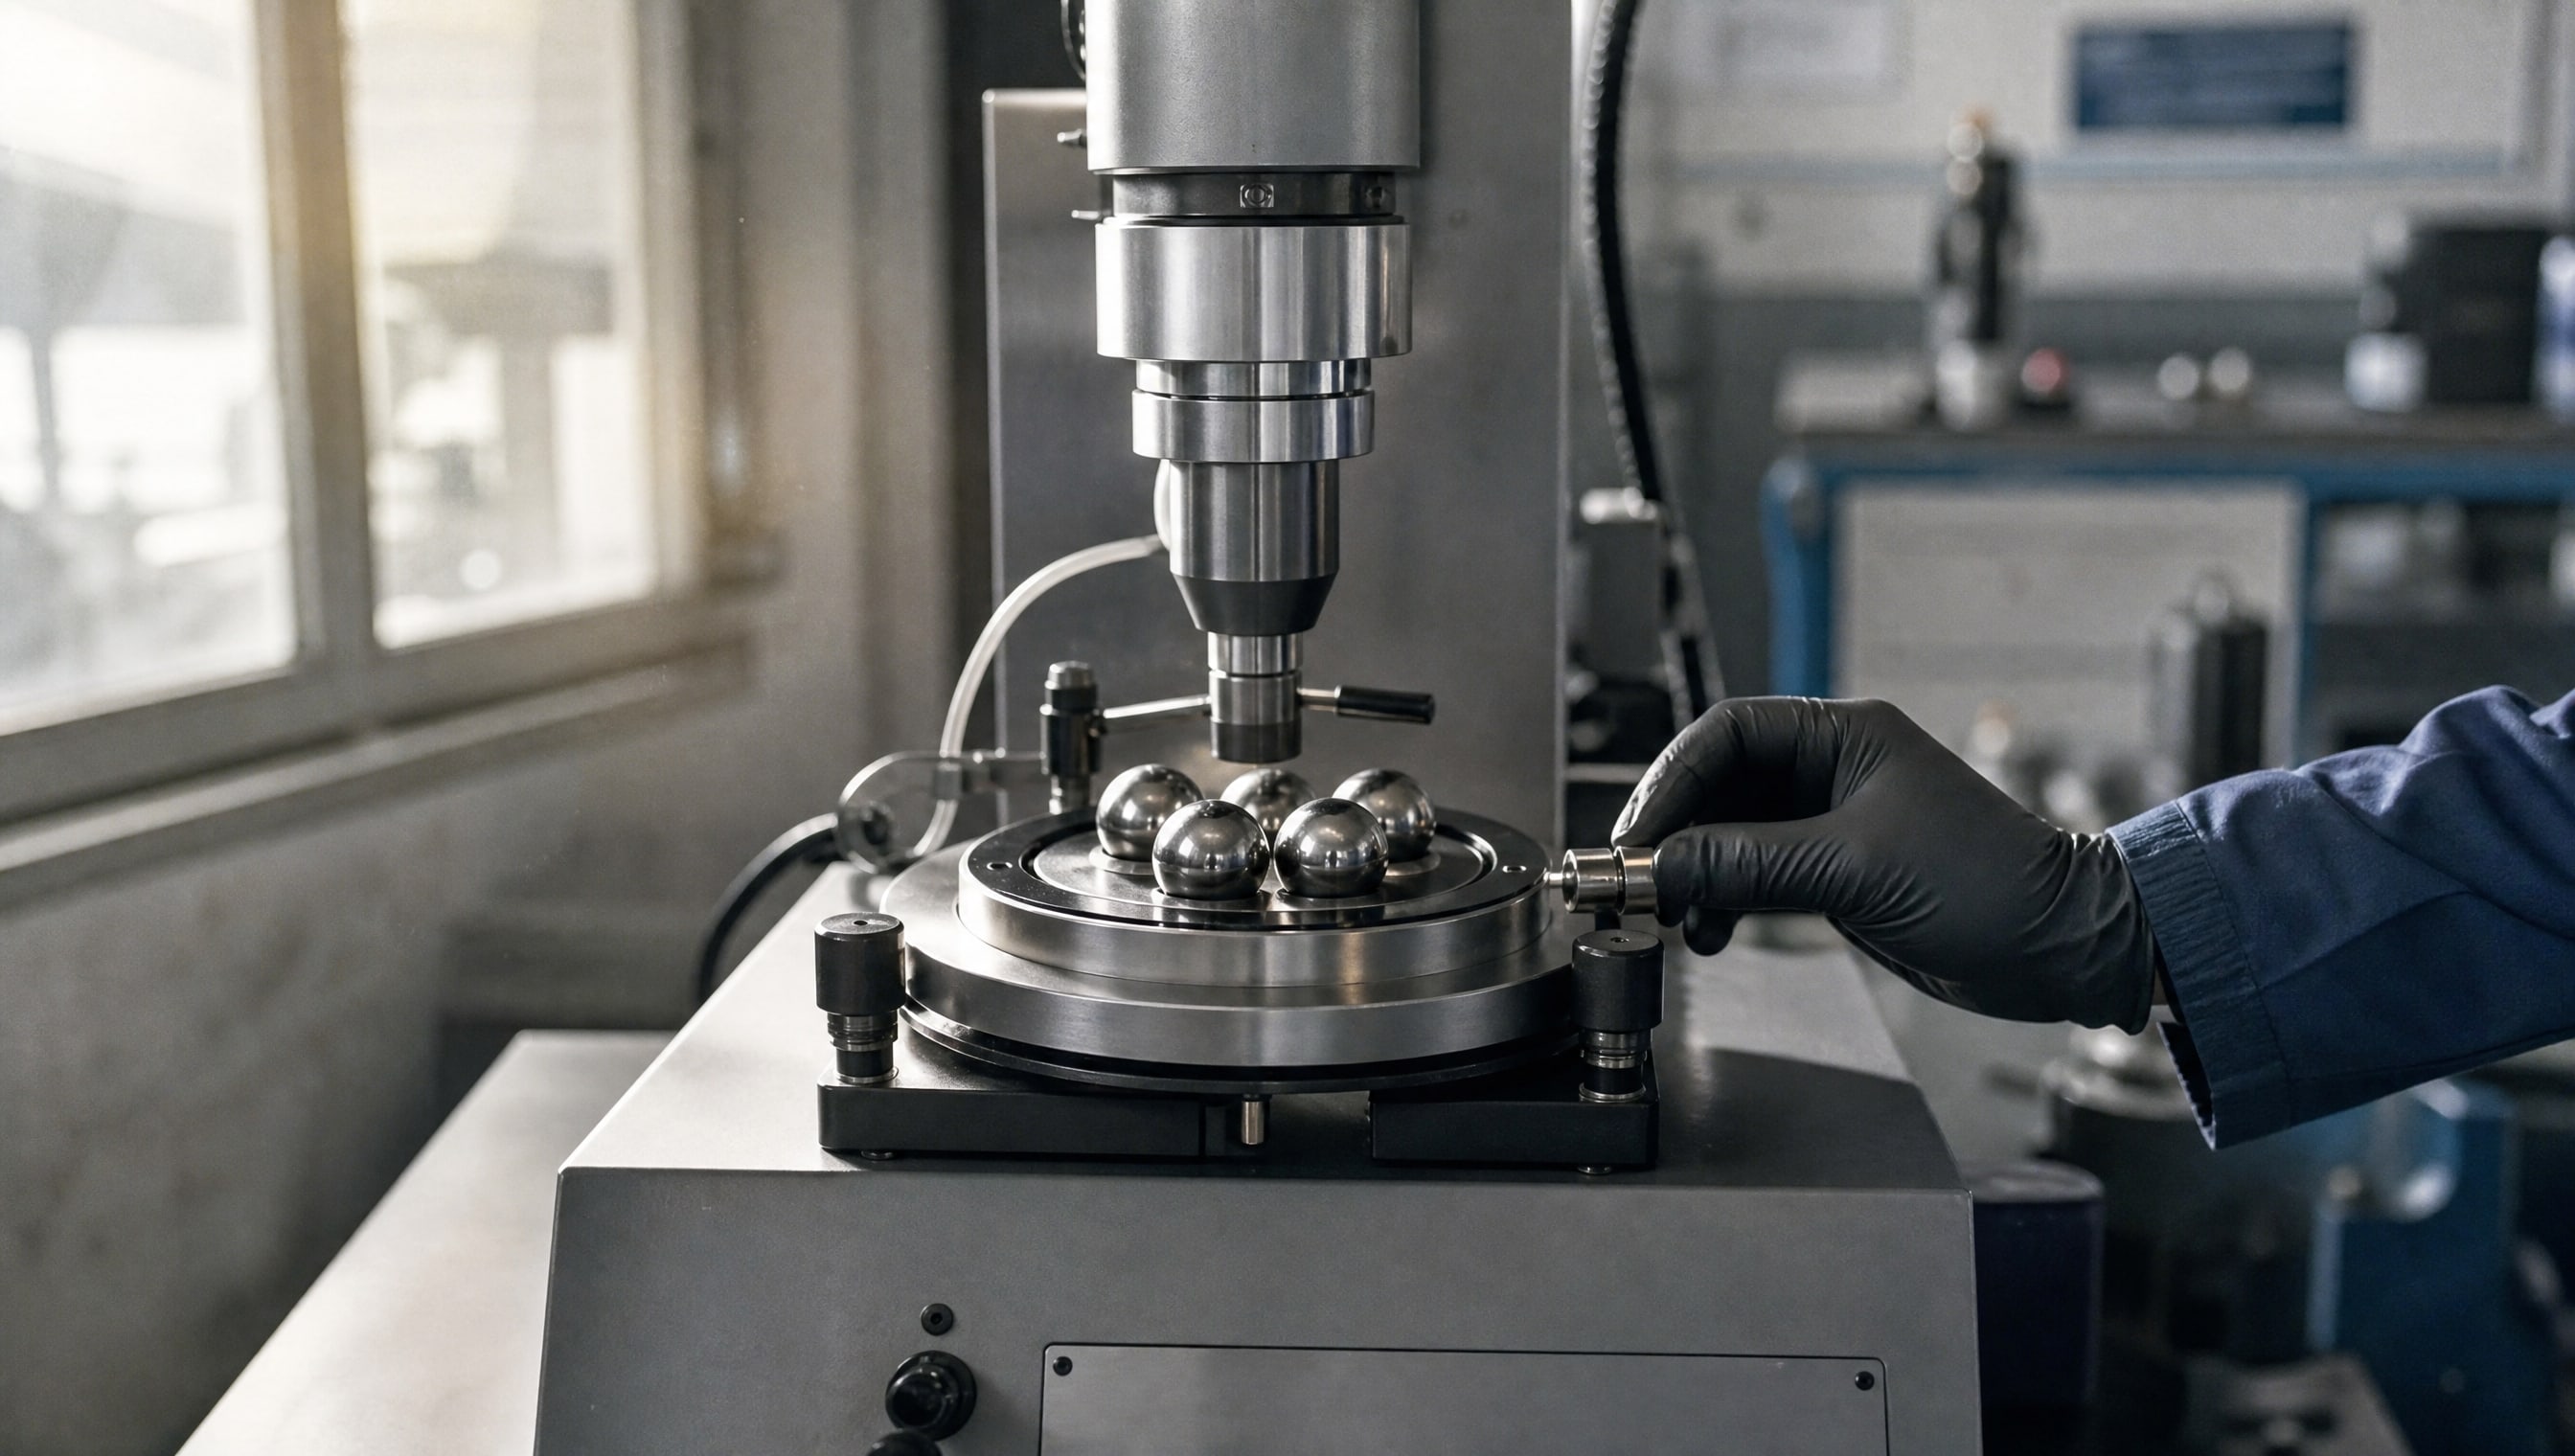
Прежде чем закупить смазочный материал на сотни килограммов, инженеры и закупщики должны убедиться, что он подходит под реальные условия узла: вязкость, несущая способность, термостабильность, совместимость с резиной и уплотнениями. Полной уверенности дает только лабораторное испытание. Но для первичной проверки рецептуры, подтверждения соответствия стандарту или подбора аналога не нужна промышленная партия - достаточно 50–200 граммов образца.
Малая фасовка для испытаний это не новый тренд, а следствие самой структуры стандартизованных методик. ГОСТ 9490-75, DIN 51 350, ГОСТ 32323-2013 предусматривают испытания на сериях отдельных проб, каждая из которых требует всего несколько граммов материала. Таким образом, пилотная валидация рецептуры перед масштабированием производства становится доступной и быстрой.
Стандартизованные методы: какие тесты требуют малые навески
Основой для оценки смазочных материалов служат межгосударственные и международные стандарты.
ГОСТ 9490-75 определяет несущую способность, предельную нагрузочную способность (нагрузка сваривания), противоизносные и противозадирные свойства на четырехшариковой машине. Каждое определение в этом тесте выполняют на новой пробе и с четырьмя новыми шариками, что уже говорит о небольших лабораторных объемах.
Для жидкого смазочного материала шарики полностью погружают в образец, для пластичного наносят шпателем без пустот. Испытание требует всего несколько миллилитров или граммов материала на одно определение.
Параллельно используют SRV-тест (DIN 51 834-2), где оценивают трение и износ в режиме возвратно-поступательного движения. Типовые условия: цилиндр/пластина, нагрузка 450 Н, амплитуда 1000 микрометров, частота 50 Гц, длительность 2 часа. По результатам судят о поведении смазки при ударных нагрузках и циклическом скольжении.
Для пластичных смазок добавляют ГОСТ 32323-2013, который устанавливает методы анализа состава: определение мыла, неомыляемых веществ, воды, свободной щелочи, свободной жирной кислоты, жира, глицерина и нерастворимых веществ. Все эти анализы выполняют на образцах в несколько граммов.
Таким образом, комплексная оценка включает минимум три уровня испытаний, и каждый уровень требует только пробы, а не партию:
| Стандарт | Что измеряет | Навеска | Для какого вывода |
|---|---|---|---|
| ГОСТ 9490-75 | Несущая способность, задиростойкость, износ | Несколько граммов на пробу | Подходит ли смазка под нагрузки узла |
| DIN 51 834-2 (SRV) | Коэффициент трения, износ при цикловании | 1–5 граммов | Поведение при возвратно-поступательном движении |
| ГОСТ 32323-2013 | Состав пластичной смазки (мыло, вода, щелочь) | 5–10 граммов | Соответствие рецептуре и стабильность |
Почему малая фасовка уместна в пилотных испытаниях
Пилотное испытание - это не срезание углов, а рациональное использование методик.
Когда технолог или снабженец встречает новую рецептуру, нужно убедиться в трех вещах: соответствует ли она стандарту по ключевым показателям, какова вероятность замены текущего аналога и насколько велик риск несовместимости с материалами узла.
На этом этапе масштабная производственная партия не требуется. Достаточно провести серию испытаний на образцах по 50–200 граммов, чтобы получить достоверные данные по вязкости, индексу вязкости, температурам вспышки и застывания, кислотному числу, зольности, пенообразованию и трибологии.
Эти показатели не зависят от объема образца, если испытание проведено по стандарту. Четырехшариковый тест даст одинаковый результат несущей способности на пробе из 100 граммов или из килограмма, потому что механизм разрушения смазочной пленки один и тот же.
Практический смысл в том, что на малых образцах можно:
Быстро сравнить несколько рецептур и отсеять неподходящие
Проверить совместимость со смесителем и упаковкой перед запуском большой партии
Провести сравнительные испытания с текущим аналогом в одних и тех же условиях
Снизить риск брака на начальном этапе масштабирования
После успешных пилотных результатов переходят к опытно-промышленной партии, а затем к полному производству. Так неоправданные затраты и простои производства снижаются.
Комплексная оценка вместо одного показателя
Частая ошибка закупщиков - ориентироваться на один параметр, например, только на нагрузку сваривания из ГОСТ 9490-75.
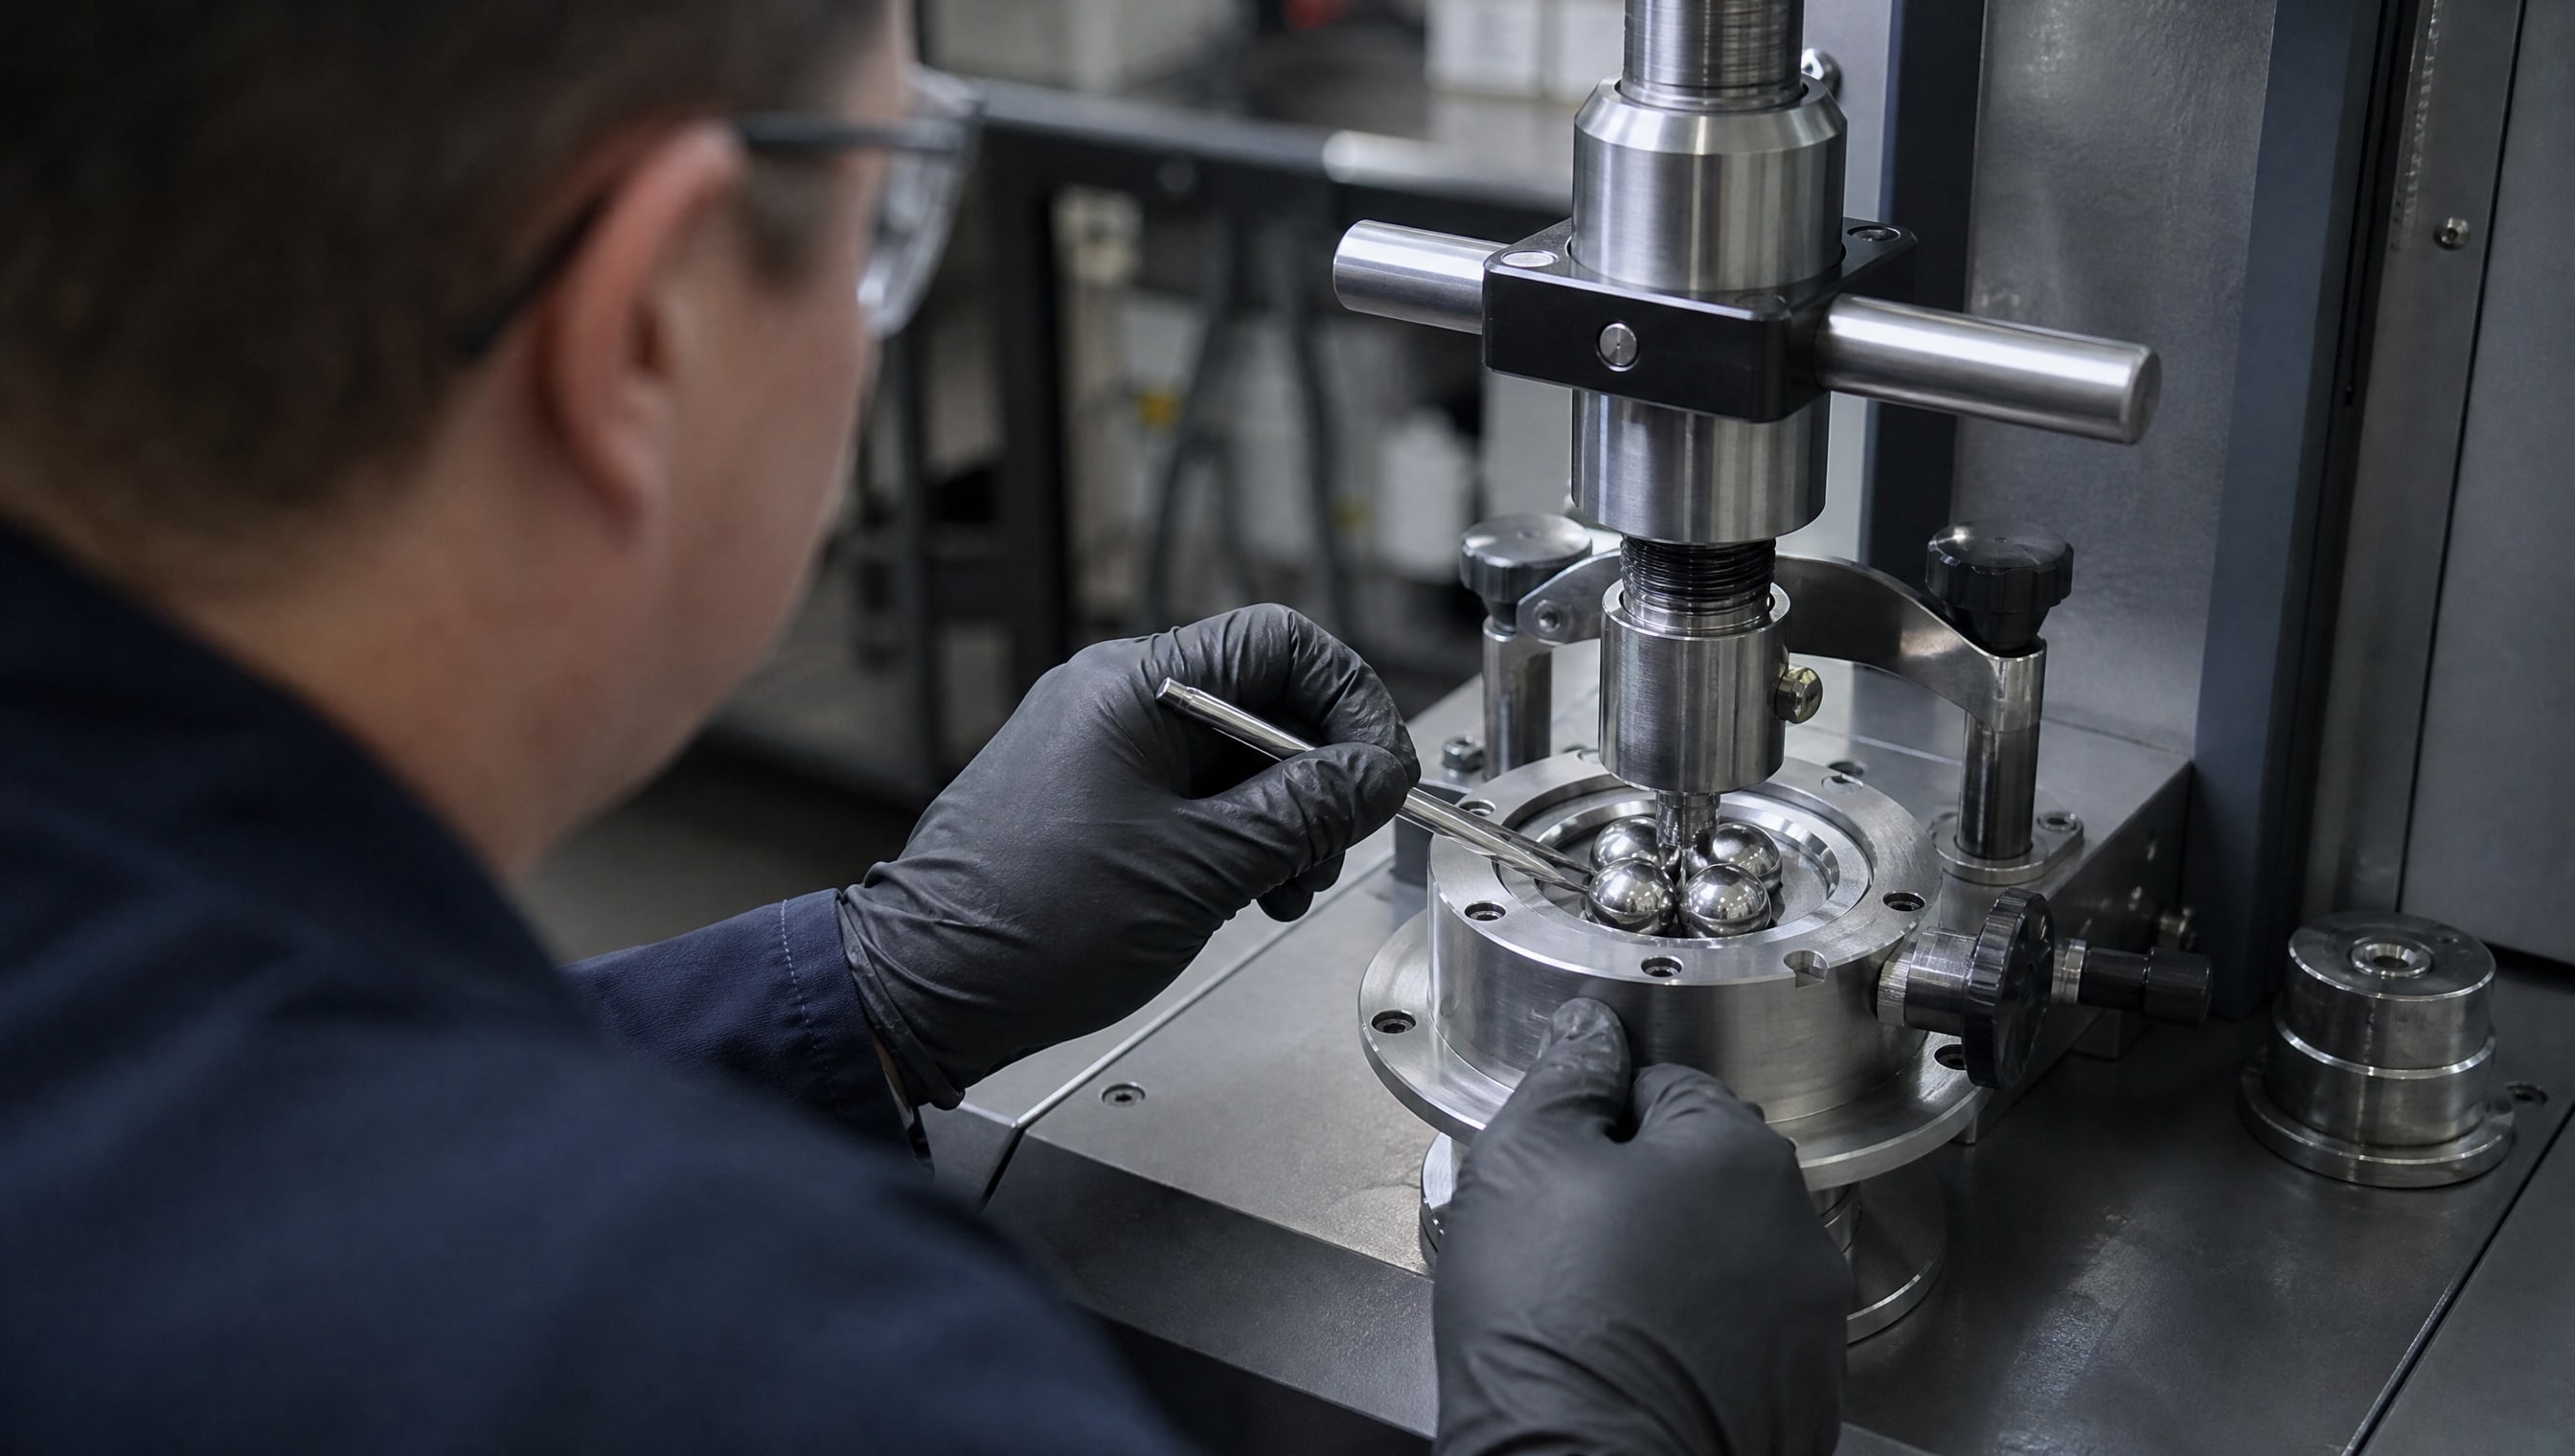
Если в четырехшариковом тесте смазка показала высокую грузоподъемность, это еще не гарантирует пригодность под реальный узел.
Например, узел может работать в условиях высокой влажности или контакта с водой. Тогда важна не только трибология, но и стабильность смазки, наличие коррозионного числа и совместимость с материалами. ГОСТ 9490-75 ничего об этом не скажет.
Или узел требует пластичной смазки с низкой пенетрацией для точных подшипников, а материал из-за избыточного количества загустителя получился твердым и плохо разминается. Испытание на несущую способность не выявит проблему, а анализ по ГОСТ 32323-2013 (определение пенетрации и мыла) выявит.
Поэтому эксперты при выборе смазки опираются на комплекс результатов:
Вязкость и индекс вязкости (определяют реологию)
Температуры вспышки и застывания (определяют пригодность для диапазона работы)
Кислотное число и зольность (говорят об окисленности и засоренности)
Четырехшариковый тест (несущая способность и противозадирность)
SRV-тест (трение и износ при цикловании)
Пенетрация и состав (для пластичных смазок)
Совместимость с резиной и уплотнениями (проверяют отдельно)
На малых образцах все эти испытания выполняют быстро и выявляют критические отклонения еще до того, как продукт пойдет в производство.
Испытание покрытий поршней и высоконагруженных узлов
Особенно актуальны малые навески для оценки новых рецептур с функциональными добавками.
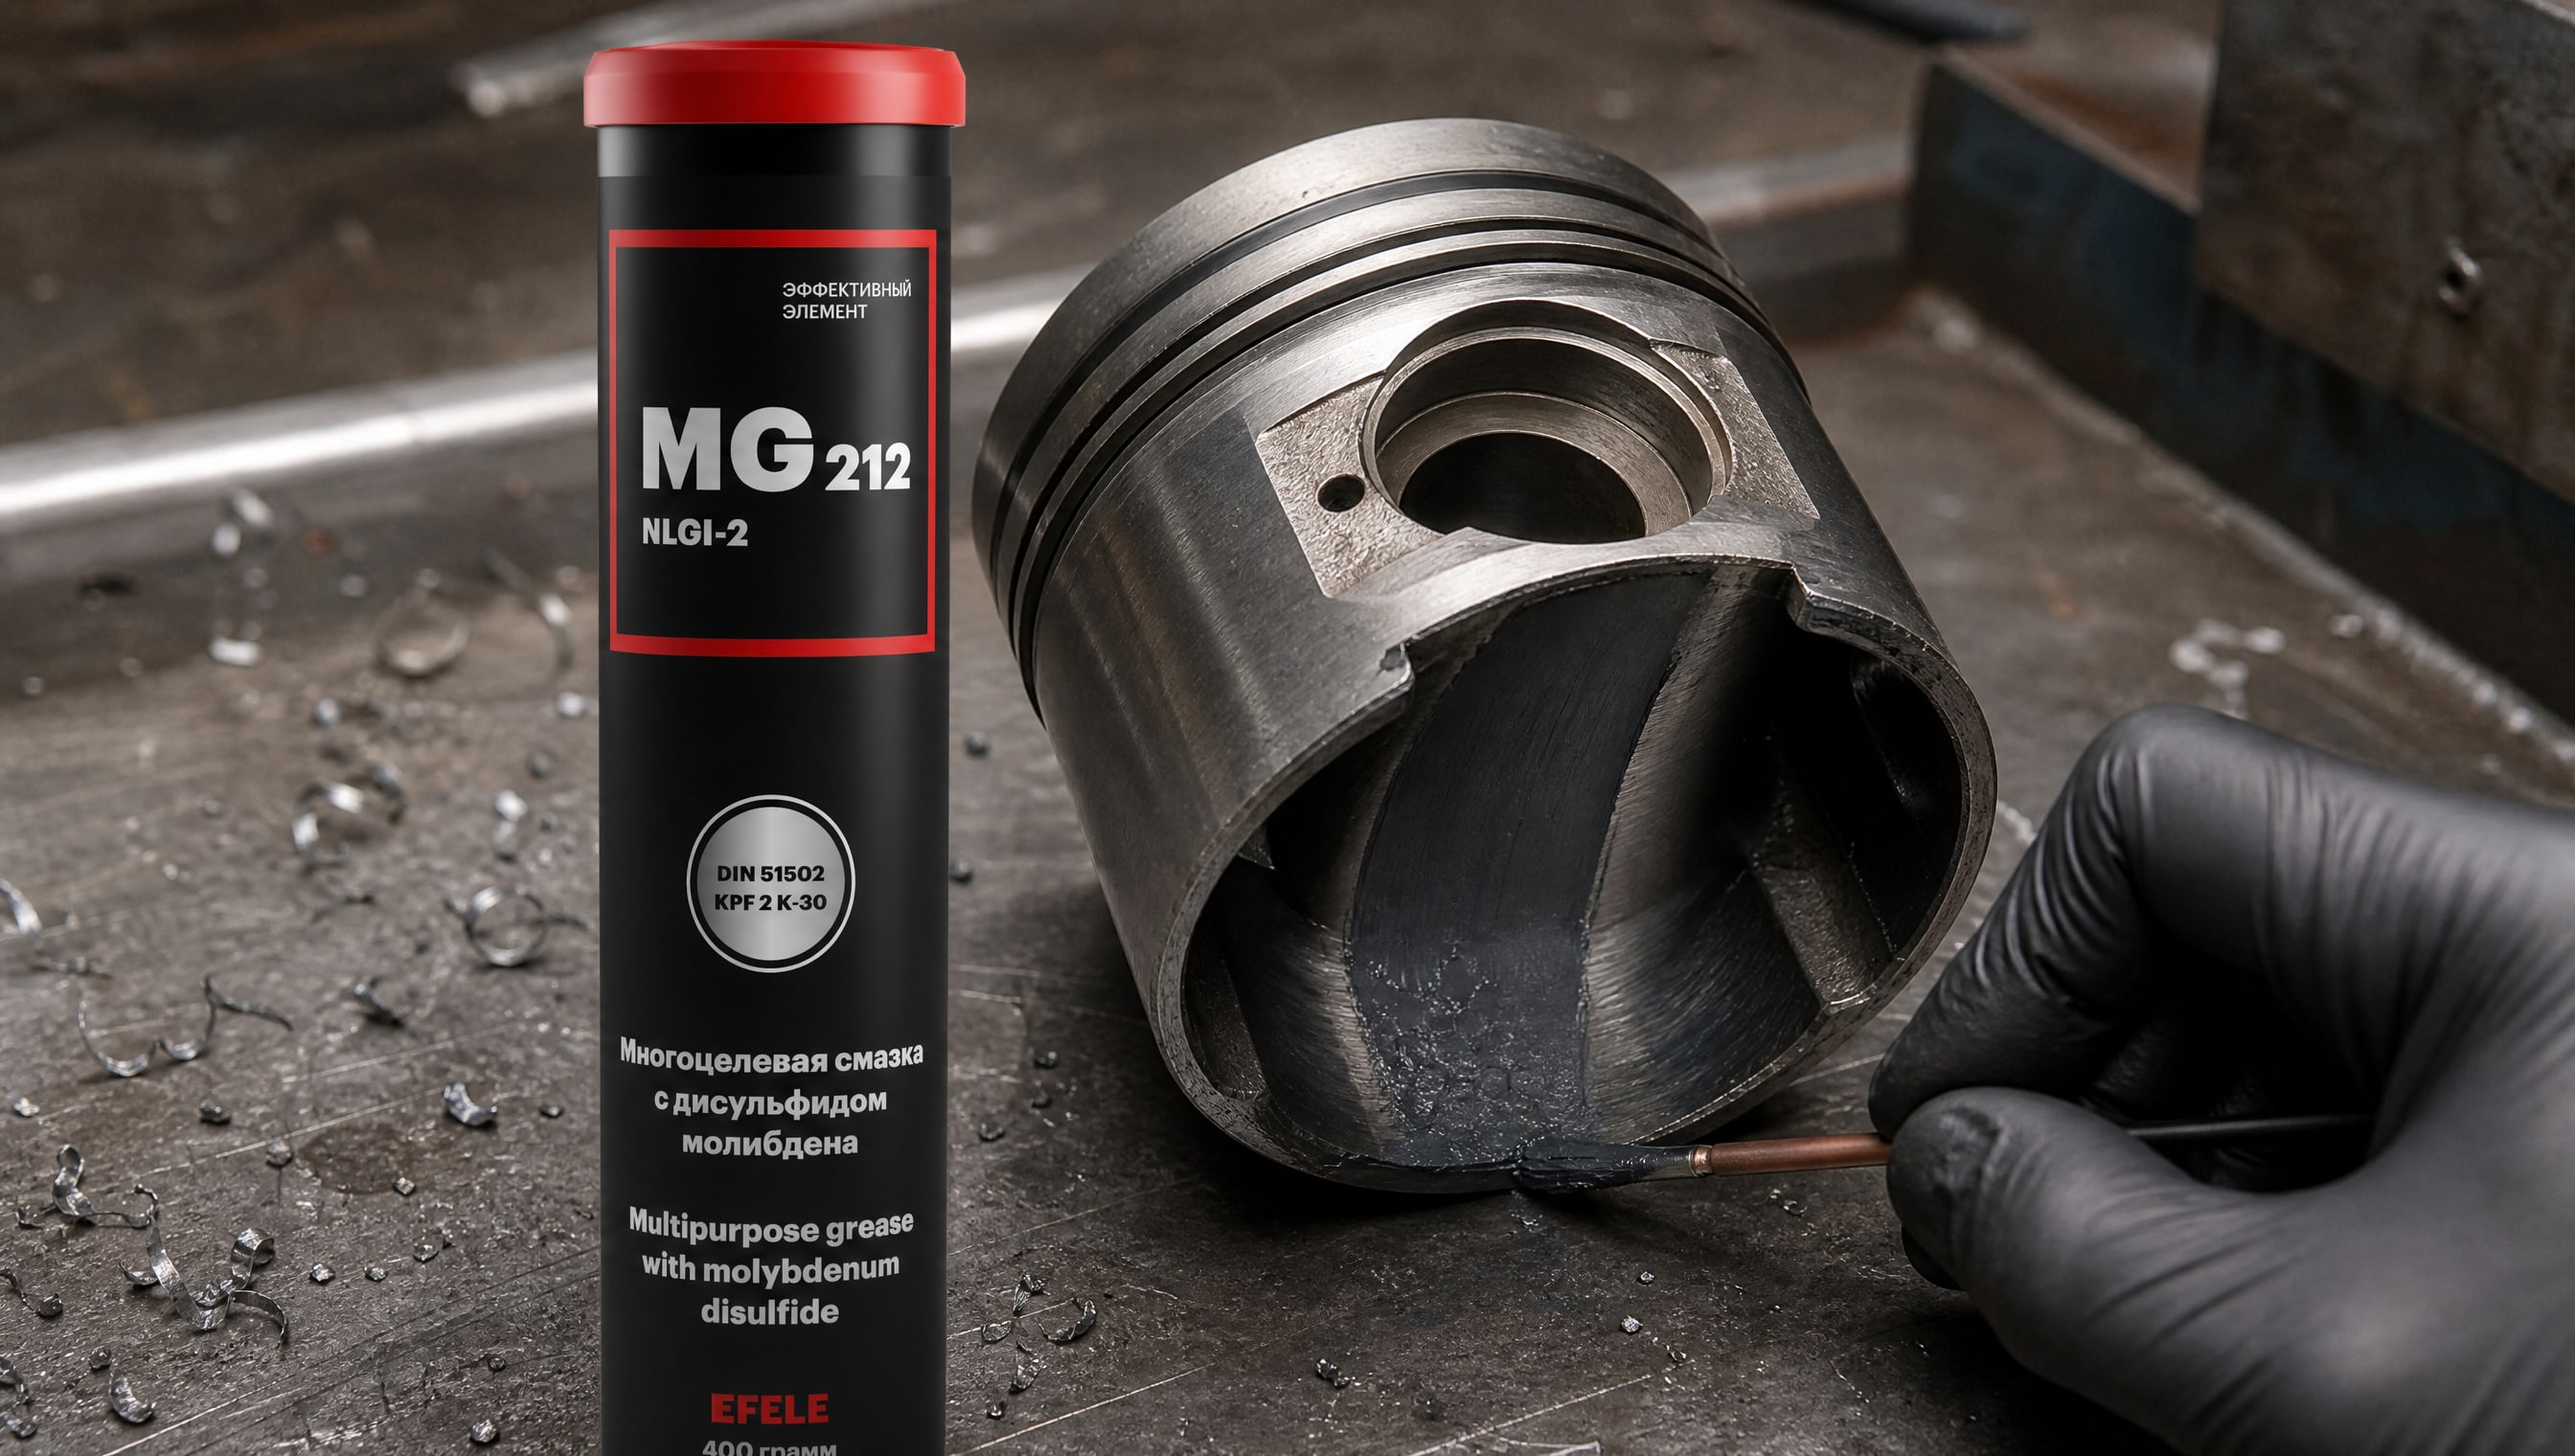
Когда разработчик включает в формулировку новый компонент - например, графен, керамику или модифицированный MoS2 - первая задача состоит в том, чтобы убедиться, что компонент не вызовет отслоение покрытия, повышенный износ или изменение адгезии смазки к поверхности.
Испытание покрытия поршней требует воспроизведения условий холодного пуска, циклического нагрева и ударных нагрузок. На больших партиях это означает сложное тестирование на двигателе, что затратно и медленно. На малых образцах используют ускоренные методы: SRV-тест или контролируемый износ на роликовой машине.
Если образец прошел испытание, наблюдается адгезия смазки, отсутствуют следы фреттинга и нет характерного «золотого» истирания поверхности, это сигнал к переходу на опытную партию. Для оценки совместимости покрытия с новым материалом типовая навеска 100–150 граммов обеспечивает всю информацию.
В таких случаях смазки с дисульфидом молибдена и литиевым загустителем показали себя надежно: они воспроизводимо держат высокие нагрузки в цилиндро-поршневой системе и не вызывают повышенный износ при циклировании. EFELE MG-212 (литиевая с MoS2) часто выбирают для пилотной проверки именно потому, что ее трибологические свойства устойчивы и предсказуемы, что позволяет заметить эффект от добавки, а не маскировать его шумом базовой рецептуры.
Стандартизация и воспроизводимость: почему результаты на малых пробах достоверны
Опасение многих закупщиков: если испытание проведено на 100 граммах, а в производство пойдет 1000 кг, не изменятся ли свойства?
Ответ - нет, если соблюдены условия стандарта.
ГОСТ 9490-75 требует, чтобы каждое определение выполняли на новой пробе и с новыми шариками. Это не размер выборки, а принцип воспроизводимости: если вы возьмете из одного килограмма две пробы по 50 граммов и проведете тест дважды, результаты совпадут. Если результаты расходятся более чем на 5–10 процентов, значит, проблема в качестве материала, а не в объеме пробы.
Аналогично SRV-тест дает одинаковый коэффициент трения при испытании на малой и крупной партии, потому что механизм граничного смазывания и адгезии пленки не зависит от массы образца.
Таким образом, малая фасовка для испытаний - это не экономия на качестве, а применение принципа стандартизации: если тест давит на образец одинаковой нагрузкой, измеряет одинаковый параметр в одинаковых условиях времени и температуры, то результат будет воспроизводим вне зависимости от объема образца.
Это особенно важно для закупщиков: вы можете настоять на испытаниях по ГОСТ и DIN именно потому, что результаты малого образца имеют юридическую и техническую силу, если лаборатория аккредитована и тест проведен правильно.
От пилота к масштабированию: практический путь
Цикл внедрения нового смазочного материала выглядит так:
Фаза 1 (недели 1–2). Получить 50–200 граммов образца и провести базовые испытания по ГОСТ 9490-75, ГОСТ 32323-2013 и стандартной вязкостно-температурной карточке. Параллельно проверить совместимость с упаковкой и условиями хранения.
Фаза 2 (недели 3–4). Если результаты удовлетворительны, провести расширенные испытания: SRV-тест, определение совместимости с резиновыми уплотнениями, холодный пуск на эмуляторе узла (если узел критичен).
Фаза 3 (недели 5–8). Заказать опытно-промышленную партию (10–50 кг) и провести приемочные испытания по тому же набору методик, плюс первые полевые испытания на участке или в цехе (при надзоре инженера).
Фаза 4 (месяцы 2–3). При успехе перейти к серийному производству и наладить мониторинг качества через контрольные испытания на каждой партии по сокращенной программе.
Вся логика построена на том, что лабораторные результаты масштабируются: если образец прошел все тесты, опытная партия пройдет тоже, и полнотоварное производство можно запустить с высокой вероятностью успеха.
Часто задаваемые вопросы
Почему испытания на малых образцах считаются достоверными?
Стандарты ГОСТ и DIN построены на том, что каждое испытание проводят на отдельной пробе с новыми инструментами. Результат четырехшариковой машины не зависит от массы образца, если нагрузка, время и температура одинаковые. Малый объем - это следствие методики, а не упрощение.
Сколько испытаний нужно провести перед запуском производства?
Минимальный набор: вязкость, индекс вязкости, ГОСТ 9490-75 (несущая способность), состав по ГОСТ 32323-2013 (для пластичных смазок). Если узел критичный или используется новая добавка (графен, керамика), добавляют SRV-тест и проверку совместимости с уплотнениями.
Может ли малая фасовка скрыть проблемы качества в партии?
Нет, если материал однороден. Если вы отберете две пробы из одного килограмма и проведете тест дважды, результаты совпадут в пределах нормы воспроизводимости (обычно 5–10 %). Если результаты расходятся сильнее, это указывает на неоднородность материала в партии.
Как связаны пилотные испытания с графеном в смазках?
Если разработчик добавил графен в рецептуру, первый вопрос: работает ли это с точки зрения трибологии? Испытание на малом образце (50–100 граммов) быстро покажет, улучшились ли несущая способность и коэффициент трения или получился только «красивый» состав. Это позволяет отсеять неэффективные варианты до масштабирования.
Что делать, если результаты на малом образце хорошие, а на опытной партии упали?
Это может быть признаком проблемы в технологии смешивания, температурном режиме или качестве сырья на крупных объемах. Нужно вернуться к лабораторным условиям и выяснить, какой параметр производства изменился. Поэтому контрольные испытания на опытной партии проводят по той же программе, что и на образце.
Заключение
Испытания смазочных материалов на малых образцах (50–200 граммов) - это не экономия, а применение стандартизованных методик, которые по определению требуют лабораторные навески. ГОСТ 9490-75, ГОСТ 32323-2013, DIN 51 834-2 и сопутствующие тесты вязкости, температуры вспышки и совместимости с уплотнениями дают достоверные результаты независимо от того, испытываете ли вы 50 граммов или килограмм, при условии соблюдения условий теста.
Пилотные испытания ускоряют цикл внедрения нового материала, снижают затраты на брак и позволяют подготовить рецептуру к масштабированию, прежде чем запускать полнотоварное производство. Если вы подбираете смазку для нового узла или оцениваете новую добавку, обратитесь в аккредитованную лабораторию с требованием провести комплекс испытаний по ГОСТ и DIN на образце объемом 100–150 граммов. Результаты будут юридически и технически значимы и послужат основанием для заказа опытной партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.