
Испарение растворителей покрытия: как температура 200 градусов влияет на твердосмазочные покрытия
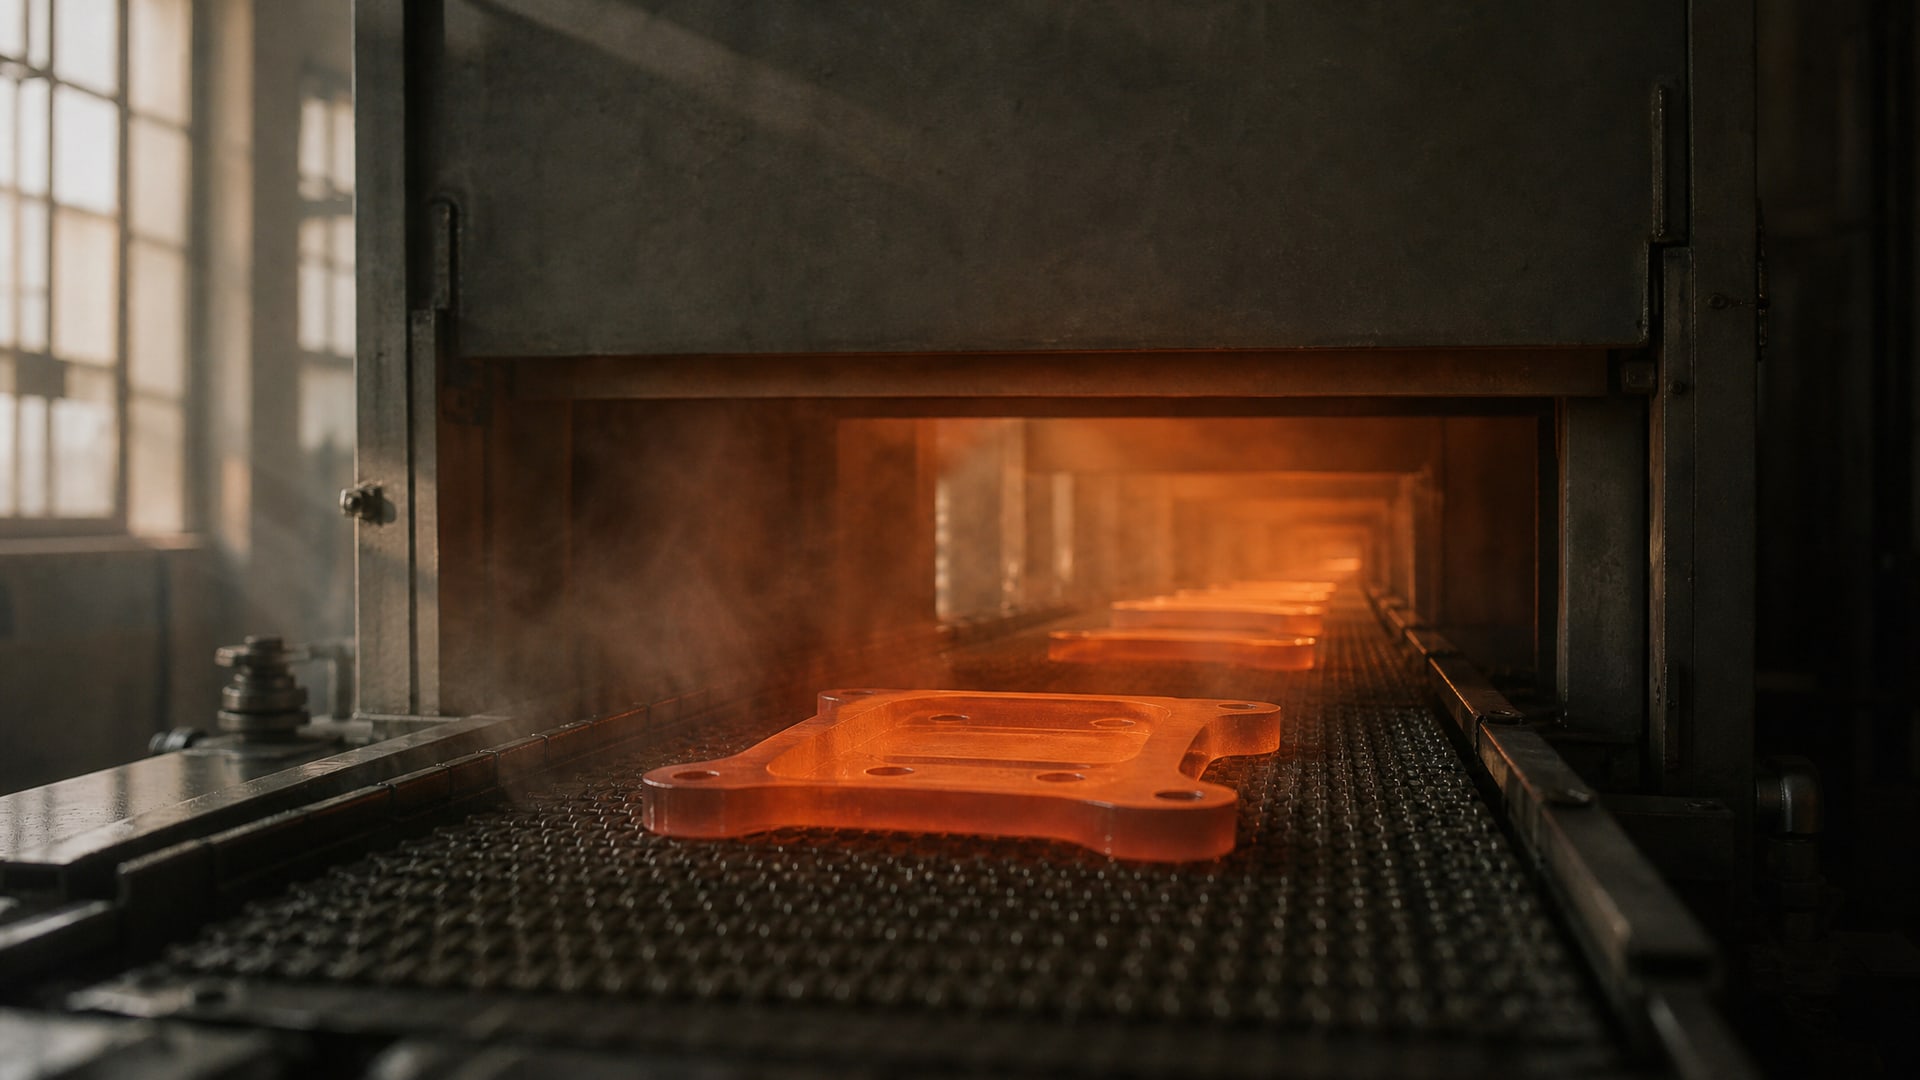
Выдержка твердосмазочного покрытия при 200 °C - это не просто нагрев, а включение ключевого процесса, от которого зависит вся последующая работоспособность покрытия. При этой температуре в полимерной сетке запускается полимеризация, формирующая несущие свойства: адгезию, твердость, износостойкость. Однако время выдержки и соблюдение точных условий имеют критическое значение. Недоотверждение оставляет в слое незаполимеризованные фрагменты - и покрытие становится мягким и быстро разрушается. Перегрев или слишком долгая выдержка вызывают деградацию полимера, хрупкость и микротрещины. Эта статья расскажет, как температура 200 °C влияет на свойства твердосмазочных покрытий, почему время выдержки отчитывается именно после прогрева детали, и как избежать типичных ошибок при отверждении.
Материал будет полезен инженерам, закупщикам и техническим специалистам, выбирающим или применяющим антифрикционные покрытия в цехах, на участках механической обработки, в ремонтных и сборочных производствах.
Полимеризация твердосмазочного покрытия при 200 °C: что происходит в полимерной сетке
При нагреве твердосмазочного покрытия до 200 °C в полимерной матрице включаются химические реакции сшивки, которые трансформируют жидкое или полужидкое вещество в твердый, прочный слой.
Это не просто «запекание» поверхности - это структурное преобразование молекул связующего, при котором происходит образование новых химических связей между макромолекулами.
Большинство термоотверждаемых связующих полимеризуются при 200 °C за 20–40 минут. Однако это время отсчитывается только после того, как температура на самой детали достигнет 200 °C, а не с момента включения печи. На практике это различие имеет серьезное значение: если деталь массивная или имеет сложную форму, ее прогрев может занимать 5–10 минут или больше, даже если воздух в камере печи уже давно держит целевую температуру. Начинать отсчет до этого момента означает недоотверждение.
При полной и правильной полимеризации в течение 30 минут при 200 °C достигается адгезия 3–5 МПа на стальной поверхности по методу решетчатых надрезов. Это значение показывает прочность сцепления покрытия с металлом и его способность удерживаться при механических нагрузках, вибрации и ударах. Для сравнения: если выдержка сокращается до 15 минут вместо 30, адгезия падает до 1–2 МПа, а покрытие становится подвержено риску отслаивания.
Важно понимать, что полимеризация идет по всему объему слоя неравномерно. Поверхность твердеет быстрее, чем середина, а нижние слои твердеют последними. Если прервать отверждение раньше времени, внутри остаются незаполимеризованные олигомеры и пластификаторы - вещества, которые кажутся твердыми снаружи, но остаются мягкими внутри. Такое покрытие выглядит «готовым», но под нагрузкой начинает расслаиваться и быстро истирается.
Недоотверждение и перегрев: два пути к отказу покрытия
Ошибки при выборе режима температуры и времени находятся по обе стороны от оптимального режима: недоотверждение и перегрев.
Каждое нарушение приводит к разным типам отказа, но результат одинаков - потеря защитных свойств.
Последствия недоотверждения
Недоотверждение возникает, когда выдержка слишком короткая или температура ниже нормы. В слое остаются связанные, но не полностью прореагировавшие молекулы пластификаторов и низкомолекулярных олигомеров. Внешне покрытие может выглядеть высохшим и твердым, но на деле оно сохраняет мягкость и пластичность. Такое покрытие легко деформируется при трении, вымывается в контакте с маслом или влагой, быстро истирается и отслаивается.
Адгезия недоотвержденного слоя к основанию остается слабой, так как полимерная сетка не достаточно сшита. При вибрационных нагрузках, тепловых циклах или ударах покрытие отлетает кусками. На производстве это приводит к необходимости переработки детали, потере времени и увеличению себестоимости.
Последствия перегрева
Перегрев или чрезмерно долгая выдержка (выше 210–220 °C или свыше 40–50 минут при 200 °C) вызывают разложение самого полимера. При повышении температуры выше оптимума полимерная цепь начинает разрываться, образуются короткие фрагменты и газообразные продукты распада. Покрытие становится хрупким, появляются микротрещины, оно теряет эластичность.
Кроме того, в перегретом слое образуется пористость и каверны, которые служат точками концентрации напряжений. Если детально изучить боковой срез такого покрытия под микроскопом, видны микротрещины, направленные от поверхности вглубь. При эксплуатации эти дефекты служат входными воротами для коррозии и растрескивания покрытия.
Испарение растворителей и формирование пленки: когда начинается и когда заканчивается
Испарение растворителей - это первая фаза процесса, предшествующая полимеризации.
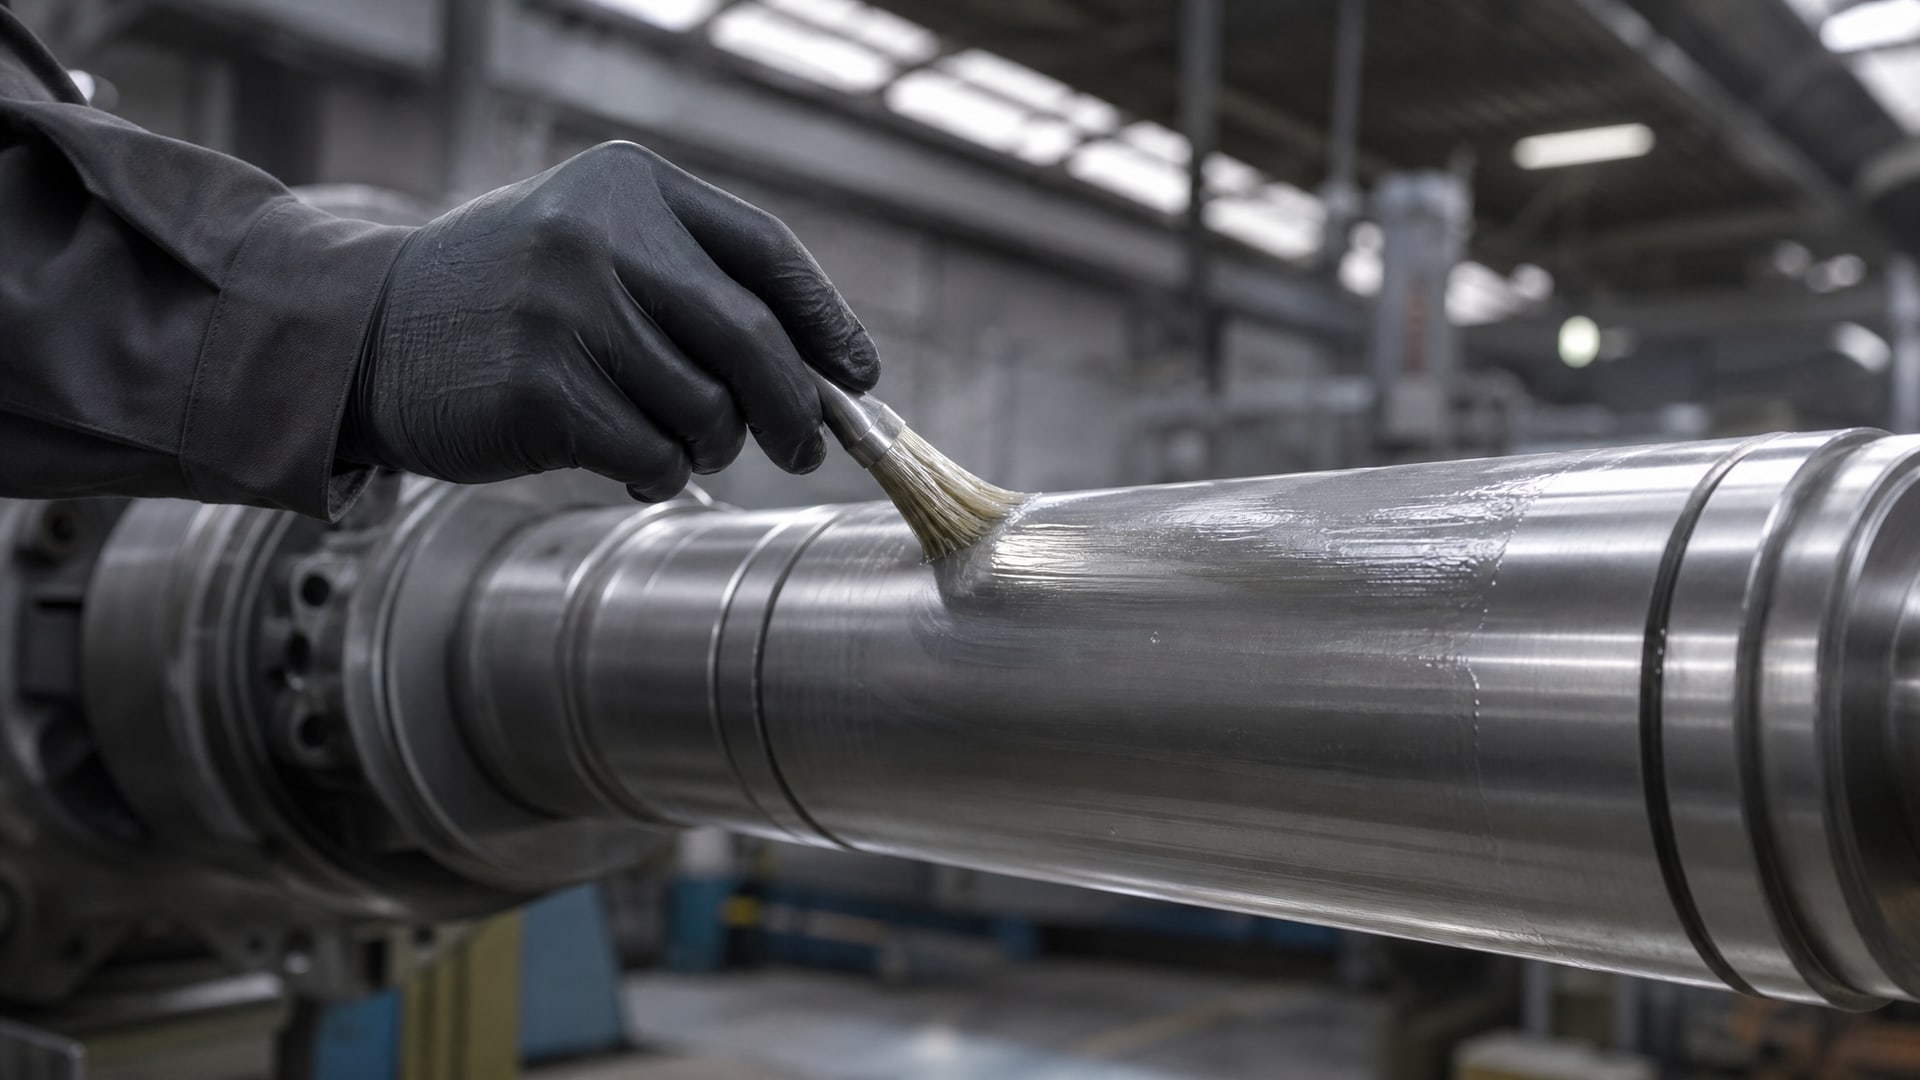
Когда покрытие нанесено на деталь, оно представляет собой раствор полимера, наполнителя (обычно дисульфида молибдена MoS₂ или графита) и растворителя. При комнатной температуре или при мягком нагреве растворитель постепенно испаряется, оставляя на поверхности липкий твердый остаток. Эта фаза может длиться от нескольких часов до суток, в зависимости от типа растворителя и толщины слоя.
Однако полное испарение растворителей - это еще не полимеризация. Дело в том, что дальше остаток все еще содержит пластификаторы и не полностью сшитые молекулы полимера. Настоящая полимеризация начинается только при нагреве до 200 °C, когда тепловая энергия достаточна для разрыва и переформирования химических связей.
При 200 °C остаток окончательно твердеет благодаря сшивке полимерной цепи. Одновременно испаряются летучие пластификаторы и конденсационные побочные продукты (вода, спирт), которые еще могут присутствовать. Это испарение газов при высокой температуре может кратко приводить к микровспучиванию поверхности, но если температура и время подобраны правильно, эти газы успевают уйти, не нарушив целостность слоя.
Если же температура слишком высока, испарение становится слишком интенсивным и бурным, образуются поры и каверны. Если температура недостаточна, испарение не завершается, и в слое остаются нелетучие остатки, делающие покрытие мягким.
Контроль температуры детали и расчет реального времени выдержки
Типичная ошибка при отверждении твердосмазочных покрытий - отсчет времени выдержки с момента достижения печью целевой температуры, а не с момента, когда саму деталь прогреялась.
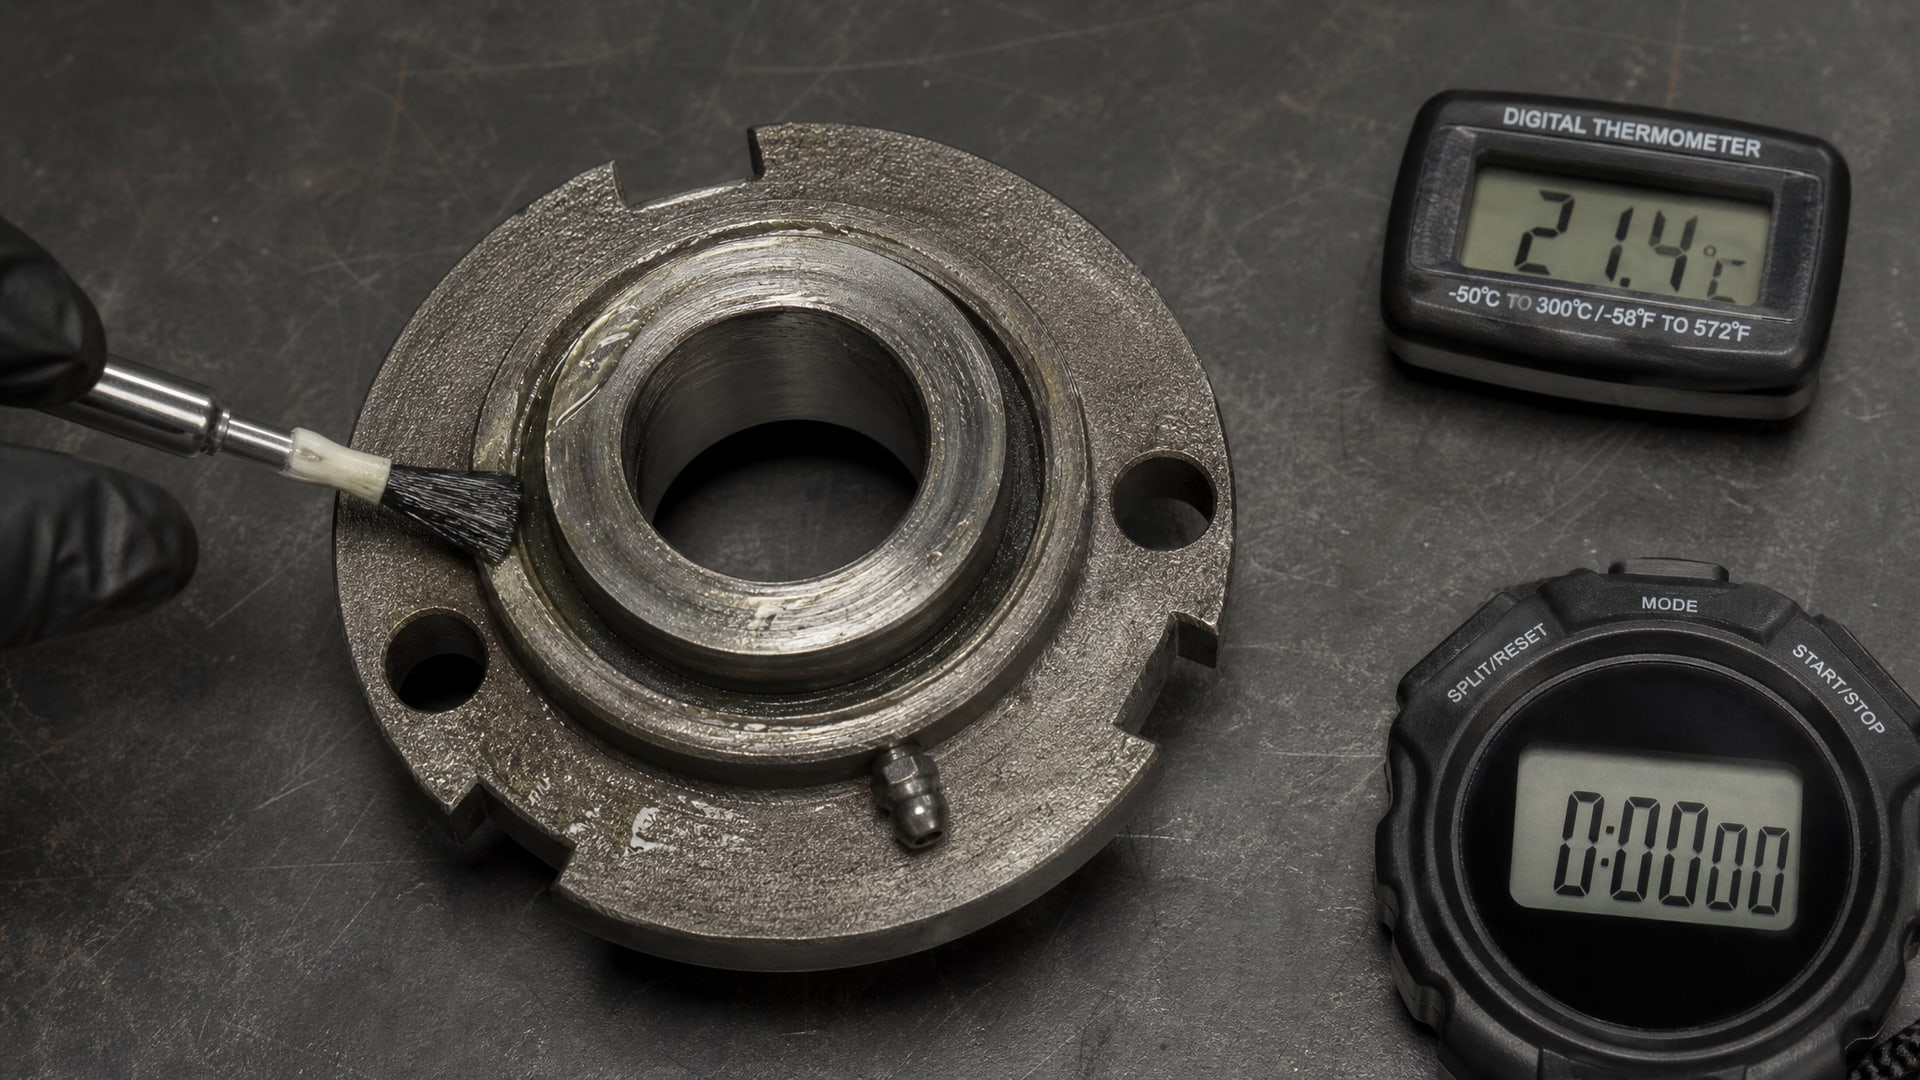
Это различие может составлять 5–15 минут в зависимости от массы и материала изделия.
Если деталь изготовлена из стали, имеет массу 0,5–1 кг и размер ~50 мм, при циркуляции воздуха в печи ее прогрев обычно занимает 5–8 минут. Для более крупных или медных деталей это время может растянуться на 10–15 минут. Если начать считать 30 минут с момента включения печи, на самом деле деталь пройдет цикл выдержки при 200 °C только 15–25 минут, что гарантирует недоотверждение.
Практический совет: установить в печь с деталью термопару или контактный термометр, чтобы отслеживать, когда именно температура на детали достигнет 200 °C. С этого момента начинать отсчет. Некоторые промышленные установки имеют встроенные системы автоматического контроля и программирования, которые ведут отсчет только после достижения нужной температуры на датчике детали.
Для массивных деталей (> 2 кг, толщина > 10 мм) рекомендуется увеличивать время выдержки с 30 до 40 минут, чтобы обеспечить полную полимеризацию по всему объему, особенно в центре слоя. Производитель покрытия всегда указывает в технических данных рекомендуемый диапазон температуры и времени, и эти данные обязательно привязаны к конкретной толщине слоя и массе детали.
Длительное воздействие 200 °C в эксплуатации: деградация после прохождения цикла отверждения
Отдельное и важное явление - деградация адгезии и защитных свойств после того, как покрытие уже было правильно отверждено при 200 °C, но затем длительное время работает при высокой температуре.
Исследования показывают, что при воздействии 200 °C в течение 100 часов адгезия системы даже хорошо отвержденного эпоксидно-полиамидного покрытия заметно ухудшается. Это происходит из-за постепенной деполимеризации, окисления полимера и ослабления межмолекулярных взаимодействий. Если деталь в эксплуатации длительно находится при 200 °C (например, в высокотемпературных подшипниках, запорной арматуре нефтегазового оборудования или в тяжелой машине с интенсивным трением), требуется выбирать покрытия, специально разработанные для таких условий.
Большинство стандартных твердосмазочных систем на основе MoS₂ работают в диапазоне от −73 до +204 °C, хотя специальные вакуумные варианты способны держать до +450 °C. Однако «стандартный потолок» для типичных MoS₂-покрытий находится примерно на уровне +250 °C. Если рабочая температура близка к верхнему пределу системы, запас по термостойкости должен быть подтвержден данными производителя или дополнительными испытаниями на длительное выдерживание.
Подготовка поверхности и подогрев перед нанесением: как повысить адгезию еще до полимеризации
Качество адгезии твердосмазочного покрытия определяется не только самим составом покрытия и режимом отверждения, но и состоянием поверхности.
Грязь, масло, окислы и рыхлые наслоения служат барьером между полимером и металлом, поэтому адгезия оказывается слабой, даже если процесс полимеризации протекал идеально.
Перед нанесением покрытия поверхность очищается механически (пескоструйная обработка, абразивная щетка) или химически (обезжиривание, травление). После очистки время нахождения детали на воздухе должно быть минимальным, так как чистая поверхность вновь окисляется.
Одна из практических рекомендаций, подтвержденная на производстве: предварительный подогрев детали до 40–60 °C перед нанесением покрытия повышает адгезию и ускоряет отверждение. Теплая поверхность имеет более открытую структуру, позволяющую полимеру лучше проникать в микропоры. Кроме того, теплая поверхность ускоряет испарение растворителя прямо после нанесения и способствует более быстрому включению полимеризации при последующем нагреве до 200 °C.
На производстве, где закупщики возвращаются к одному и тому же покрытию второй год подряд, часто оказывается, что секрет надежности - это не только состав, но и соблюдение базовых технологических правил: чистая поверхность, минимальное окисление между очисткой и нанесением, тонкая равномерная пленка и точный режим отверждения. При таком подходе обеспечение стабильных свойств твердосмазочных покрытий при высоких температурах, таких как 200 градусов Цельсия, становится предсказуемой задачей.
Практические режимы отверждения: выбор в зависимости от типа детали и состава покрытия
На практике применяются несколько базовых режимов отверждения при 200 °C, и выбор зависит от массы детали, толщины слоя и типа полимера.
Стандартный режим для легких деталей (< 1 кг)
Температура 200 °C, время 30 минут. Отсчет начинается после достижения деталью 200 °C (контролируется визуально или термопарой). Этот режим обеспечивает адгезию 3–5 МПа и используется для большинства деталей: втулок, валов, направляющих, пружин среднего размера. После цикла деталь охлаждается в печи (не следует вынимать горячей на холод, так как резкий перепад температуры может вызвать микротрещины).
Усиленный режим для массивных деталей (1–5 кг)
Температура 200 °C, время 40 минут. Используется для крупных опор, болтов, муфт и сборок со сложной геометрией, где центр слоя полимеризуется медленнее. Увеличение времени на 10 минут гарантирует полную сшивку по всему объему.
Щадящий режим для деталей из алюминия и цветных металлов
Температура 190–195 °C, время 25–30 минут (если это допустимо по спецификации покрытия). Некоторые алюминиевые сплавы при длительном нагреве до 200 °C и выше теряют твердость, поэтому для них проводят отверждение при слегка пониженной температуре, но это требует предварительного согласования с производителем покрытия.
В каждом случае рекомендуется сверяться со спецификацией производителя, так как рецептура разных покрытий может требовать иных режимов.
Часто задаваемые вопросы
Может ли покрытие выглядеть готовым, а на деле оставаться мягким внутри?
Да, абсолютно. Недоотвержденное покрытие часто выглядит внешне нормально - сухое, матовое, на вид прочное. Однако внутри него остаются незаполимеризованные фрагменты. Это обнаруживается только при испытании на адгезию (решетчатые надрезы) или при эксплуатации, когда покрытие быстро истирается и отслаивается.
Почему нельзя начинать отсчет времени выдержки с момента включения печи?
Потому что воздух в печи и массивная деталь нагреваются с разной скоростью. Если считать 30 минут с включения, реальная выдержка детали при целевой температуре может оказаться всего 15–20 минут - этого недостаточно для полной полимеризации. Отсчет должен начинаться только после того, как сама деталь достигнет 200 °C, подтвержденного датчиком или термопарой.
Может ли длительная работа при 200 °C ухудшить уже отвержденное покрытие?
Да, исследования показывают, что 100 часов воздействия при 200 °C вызывают заметное ухудшение адгезии. Полимер постепенно окисляется и деполимеризуется. Для деталей, которые постоянно работают при высоких температурах, требуется выбирать специальные высокотемпературные системы с подтвержденной стойкостью.
Влияет ли подготовка поверхности на адгезию финального покрытия?
Абсолютно. Даже идеальный режим отверждения не поможет, если поверхность под покрытием содержит масло, грязь или рыхлые окислы. Предварительная очистка, обезжиривание и даже подогрев детали до 40–60 °C перед нанесением заметно повышают адгезию и ускоряют полимеризацию.
Можно ли вынимать деталь из печи сразу после отверждения?
Нет, лучше позволить ей остыть в печи в течение 10–15 минут, если это возможно. Резкий перепад температуры при извлечении горячей детали на холод может вызвать микротрещины в полимере и ослабить адгезию. Если охлаждение в печи невозможно, извлекать деталь медленно и класть на чистую сухую поверхность.
Заключение
Выдержка твердосмазочного покрытия при 200 °C - это контролируемый процесс, при котором в полимерной сетке запускается полимеризация, формирующая все ключевые свойства: адгезию, твердость, износостойкость. Правильный режим (30 минут при 200 °C с отсчетом после прогрева самой детали) дает адгезию 3–5 МПа и предсказуемую долговечность. Любые отклонения - сокращение времени, перегрев, нарушение в подготовке поверхности - приводят к отказу.
Конкретный следующий шаг: перед тем как отправить серию деталей в производство с новым покрытием, провести контрольный цикл отверждения с установкой термопары на демонстрационную деталь. Убедиться, что реальное время выдержки при 200 °C совпадает с требуемым (30–40 минут), и что после остывания адгезия находится в нормативном диапазоне. Эта простая проверка исключит риск массового брака и обеспечит стабильность результатов на протяжении всей партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.