
Инструкция по демонтажу соединений, собранных на сильном резьбовом фиксаторе
Соединения на высокопрочном анаэробном фиксаторе требуют специального подхода к демонтажу - обычный инструмент часто не поможет. Главное отличие: если для низкой и средней прочности достаточно механического усилия или растворителя, то высокопрочные составы снимаются только локальным нагревом узла до 250–340 °C с последующей разборкой в горячем состоянии. Статья объясняет, почему стандартные методы не работают, как правильно определить класс фиксатора и какая последовательность действий убережет от повреждения резьбы и крепежа.
Материал полезен инженерам, технологам и снабженцам, которые сталкиваются с демонтажом резьбовых соединений при ремонте оборудования, обслуживании узлов или замене компонентов после длительной эксплуатации.
Классификация анаэробных фиксаторов и методы демонтажа
Анаэробные резьбовые фиксаторы делятся на три класса прочности, каждый из которых требует своей тактики разборки.
Понимание различий предотвращает ошибки, которые приводят к порче крепежа.
Низкопрочные и среднепрочные составы обычно откручиваются стандартным ручным инструментом - ключом или головкой подходящего размера. Если соединение «сидит» плотно, помогает локальное нагревание до 60–80 °C или применение растворителя. Эти фиксаторы предназначены для узлов, которые требуют периодического обслуживания.
Высокопрочные красные фиксаторы - иное дело. Попытка откручивания без нагрева может привести к срыву граней болта, облому головки или повреждению резьбы гайки. Для таких составов требуется локальный нагрев соединения выше 250 °C, а в ряде случаев до 340 °C. Высокопрочный фиксатор способен выдерживать соединение даже при нагреве, но при достижении критической температуры его полимерная матрица размягчается, и узел поддается разборке.
Первый и критически важный шаг - определить, какой фиксатор использован. Если это заводское соединение, информация может быть в технической документации. Если фиксатор неизвестен, начните с осторожного испытания: попробуйте отвернуть соединение умеренным усилием (без рывков). Если оно движется легко - это низкая или средняя прочность. Если резко требуется значительное усилие или соединение не движется вообще - вероятно, высокопрочный состав.
Подготовка к демонтажу: инструмент и безопасность
Перед началом работы соберите необходимое оборудование.
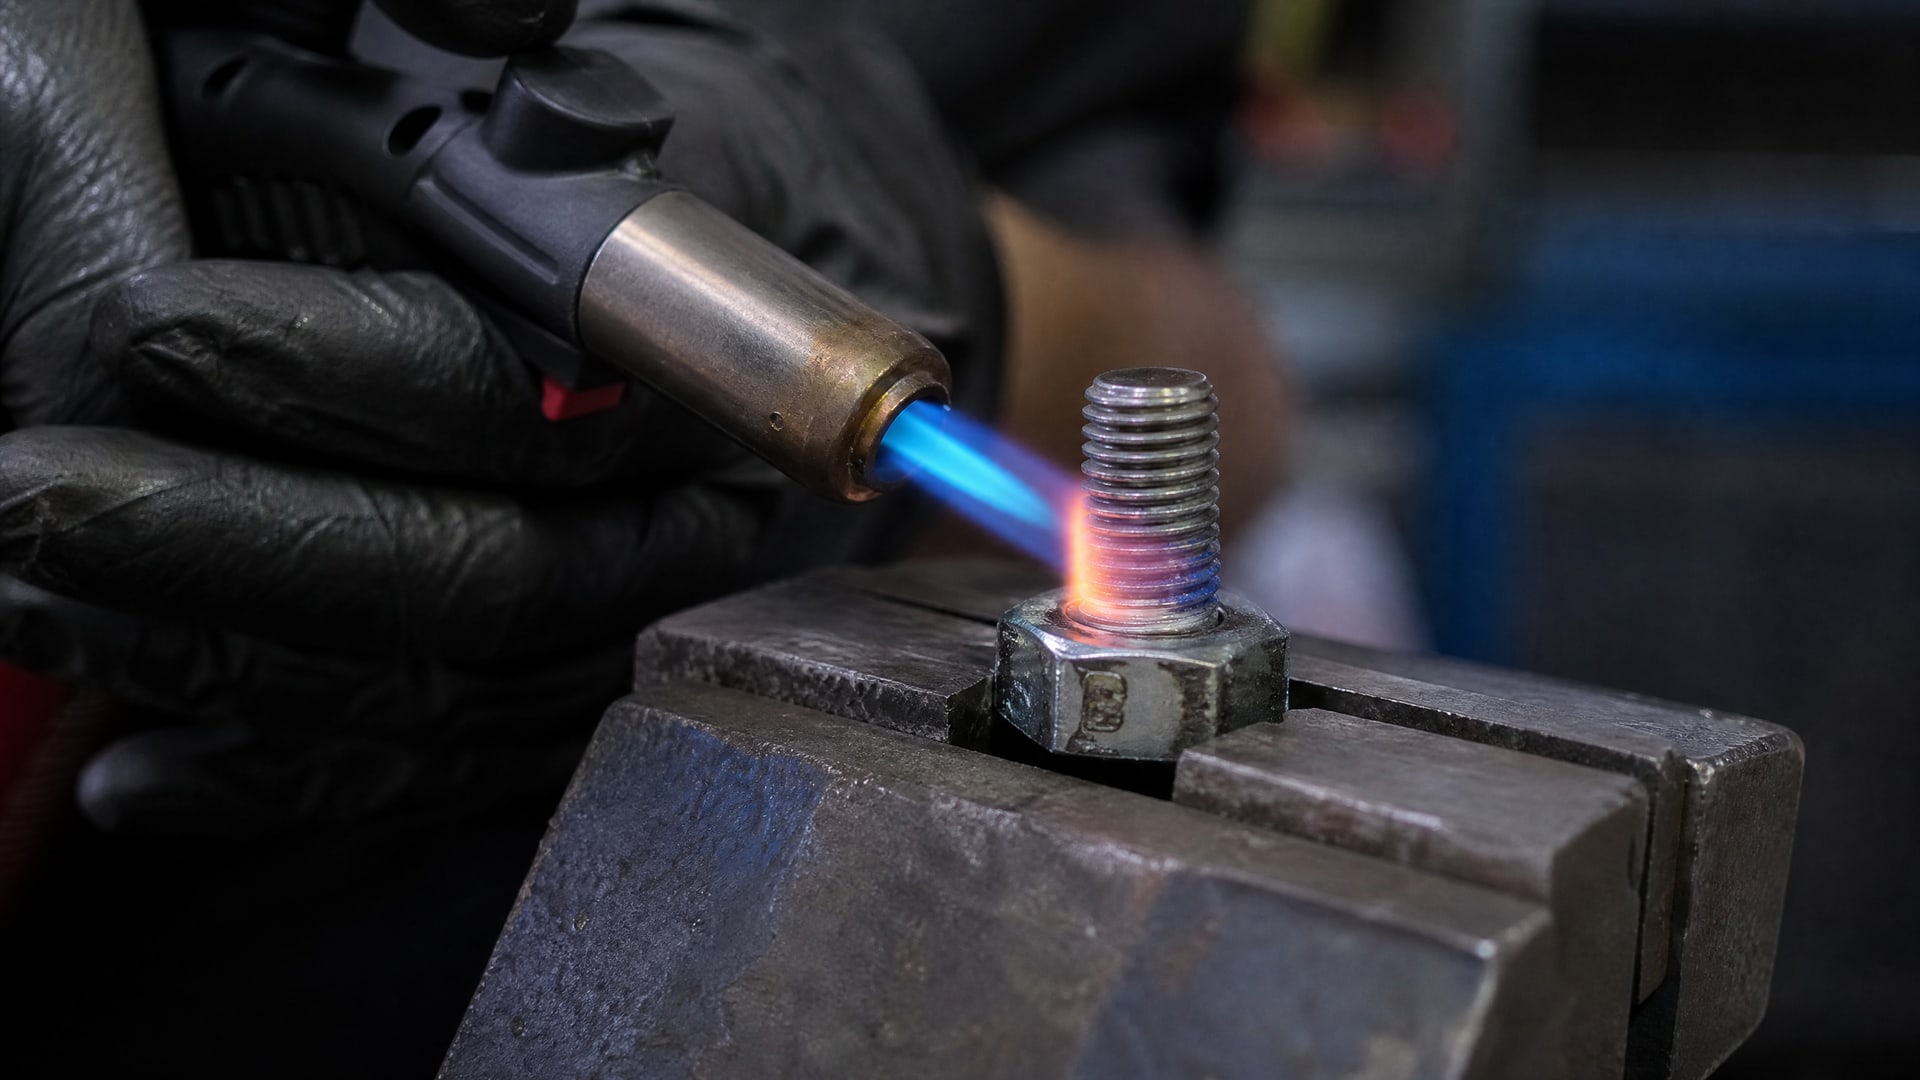
Для локального нагрева подойдут: технический фен с температурным регулятором, небольшая горелка (газовая или бензиновая), электрический паяльник высокой мощности. Традиционный строительный фен может не обеспечить нужную температуру, поэтому технический вариант предпочтителен. Горелка дает быстрый результат, но требует опыта и аккуратности, чтобы не перегреть сопредельные компоненты или покрытия.
Подготовьте инструмент для откручивания: рожковый или накидной ключ точного размера, торцевую головку с вороток (трещотка и вороток должны быть крепко закреплены, чтобы при приложении силы ключ не выскочил). Если болт или гайка покрыта ржавчиной или грязью, очистите их предварительно металлической щеткой.
Безопасность - приоритет. Работайте в защитных перчатках (кожаные, огнеупорные) и защитных очках. После нагрева металл остается горячим 2–5 минут; риск ожога высок. Убедитесь, что вблизи узла нет легковоспламеняющихся материалов, топлива или жидкостей. Если нагреваете горелкой, держите ее на безопасном расстоянии от шлангов, проводов и пластиковых деталей узла.
Пошаговая инструкция демонтажа высокопрочного соединения
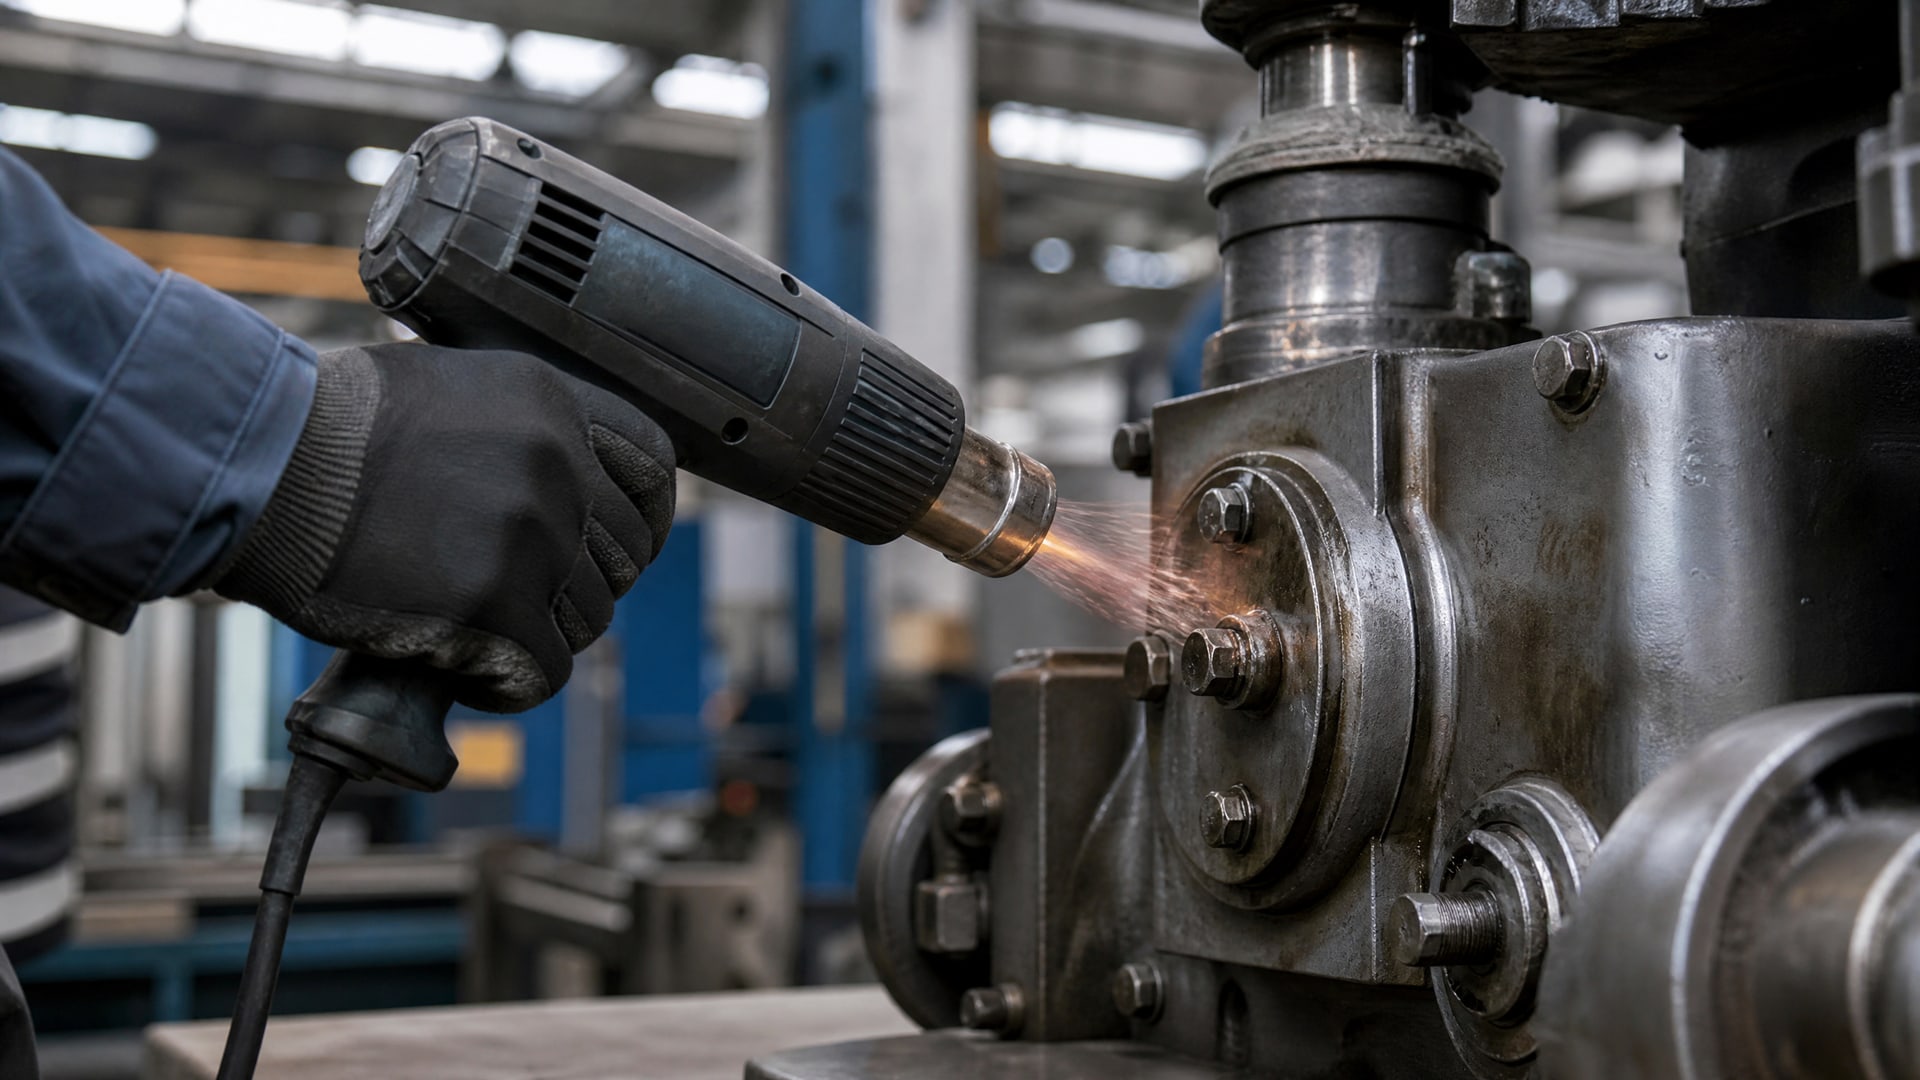
Шаг 1: Локальный нагрев
Направьте источник тепла непосредственно на болт, гайку или резьбовую область. Цель - нагреть именно крепежный элемент и окружающий металл в зоне соединения, а не весь агрегат. Локальный нагрев экономит время и снижает риск деформации или повреждения прилегающих компонентов.
Контролируйте температуру визуально: металл начинает менять цвет (легкое потемнение или побурение) при температуре 200–250 °C. Для некоторых высокопрочных составов требуется нагрев до 340 °C, что даст черное или темно-серое окрашивание поверхности. Если инструмент позволяет регулировать температуру, установите ее в диапазон 250–300 °C и поддерживайте несколько минут. Время нагрева зависит от диаметра крепежа и теплопроводности материала: как правило, достаточно 3–7 минут.
Шаг 2: Немедленное откручивание
Как только температура достигнута, незамедлительно приступайте к откручиванию. Пока металл горячий, полимерная матрица фиксатора размягчена, и усилие отвинчивания минимально. Используйте подходящий ключ или головку, приложите плавное, уверенное усилие. Избегайте рывков и резких движений - они могут привести к срыву граней.
Если с первой попытки соединение не движется, не прилагайте больше силы. Вместо этого снимите нагрев, дайте узлу остыть на 30–60 секунд и повторите цикл: вновь нагрейте и снова попытайтесь откручивание. Многие высокопрочные соединения поддаются со второго или третьего цикла нагрева.
Шаг 3: Полное разъединение
Откручивайте болт или гайку в нормальном режиме, пока соединение полностью не разойдется. Если металл за время откручивания остыл, соединение может вновь «пойматься»; в этом случае остановитесь, повторите нагрев и продолжите разборку.
После разъединения детали остаются горячими. Отложите их в безопасное место, где они смогут остыть без контакта с людьми или легковоспламеняющимися материалами.
Очистка резьбы после демонтажа
После разборки на резьбе остаются остатки полимера - затвердевший фиксатор, который прилип к виткам.
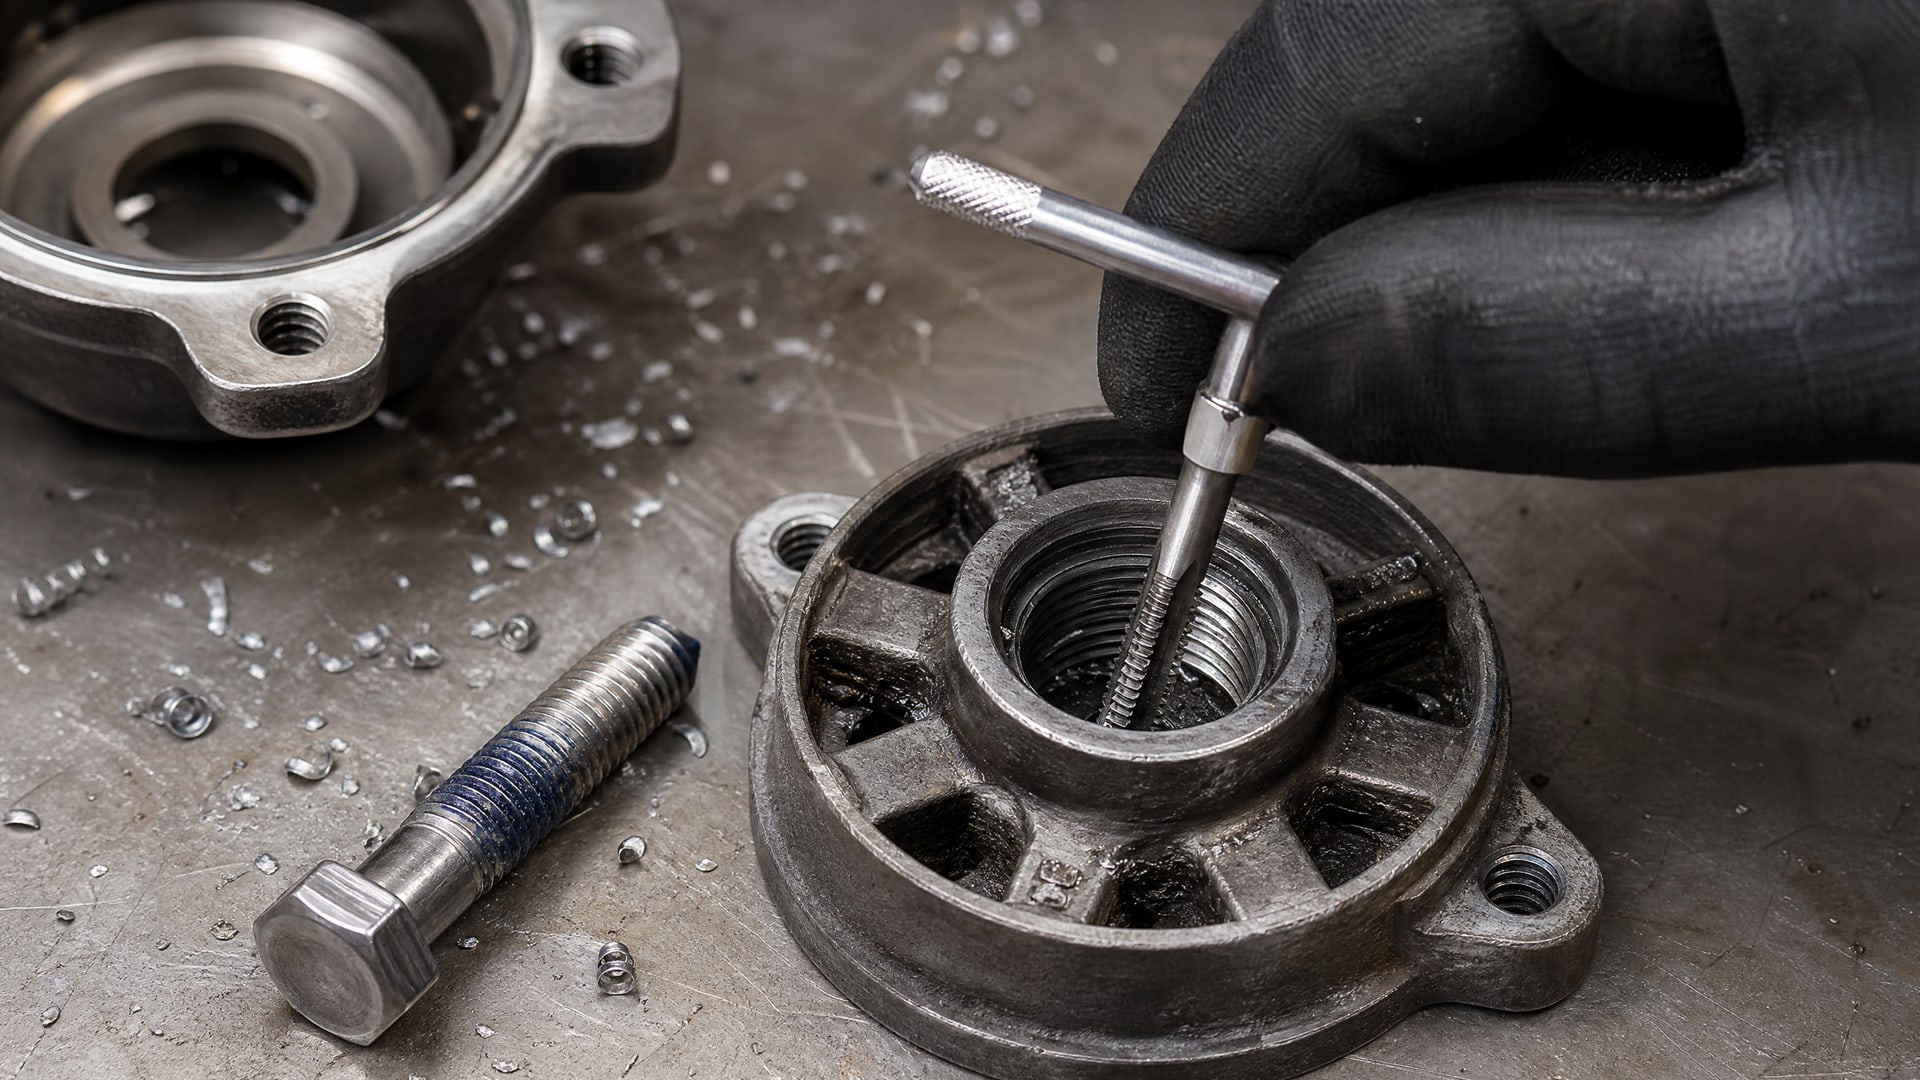
Если не очистить резьбу, при повторной сборке новый фиксатор не обеспечит надежное соединение, и узел будет ненадежен.
Рекомендуемый способ очистки - механический:
Используйте метчик подходящего размера для резьбы, чтобы пройтись по внутренней резьбе и срезать остатки полимера.
Для наружной резьбы применяют резьбовой шабер или специальный чистик, который протягивается вдоль витков.
Металлическая щетка (проволочная или в виде мини-насадки для дрели) подходит для удаления рыхлых остатков после первичной очистки.
Если остатков много, комбинируйте методы: сначала грубая механическая очистка щеткой, затем более тонкая - метчиком или чистиком.
Некоторые техники рекомендуют дополнить очистку растворителем: смочите резьбу органическим растворителем (ацетон, спирт) и дайте размягчившимся остаткам полимера отделиться, затем вновь механически очистите щеткой или чистиком. Растворитель ускоряет процесс, но сам по себе (без механической очистки) полностью удалить полимер не сможет.
Частые ошибки при демонтаже фиксатора
Использование грубого усилия без нагрева - самая распространенная ошибка.
Попытка мощно откручивать высокопрочный фиксатор приводит к срыву граней болта или облому головки. Поврежденный крепеж часто невозможно достать без сверления и вкручивания нового шпильки, что трудозатратно и дорого.
Ожидание после нагрева. Многие техники допускают: нагревают соединение, потом отвлекаются и откручивают только через 2–3 минуты. За это время металл остывает, фиксатор вновь твердеет, и потребуется повторный нагрев. Отвинчивание должно начинаться в течение 30 секунд после достижения нужной температуры.
Неравномерный нагрев. Если нагревать только болт, а гайку оставить холодной, эффект будет слабым. Нужен локальный нагрев именно зоны соединения - мест контакта резьбы.
Недостаточная температура. Низкопрочный или среднепрочный фиксатор может размягчиться и при 80–100 °C. Но высокопрочный требует 250–340 °C. Если нагреть только до 150 °C и попытаться откручивать, результата не будет, а время потеряется.
Пренебрежение очисткой резьбы. После демонтажа часто оставляют остатки полимера на виткам, полагая, что они помешают. На практике - они помешают новому соединению: слой засохшего полимера не даст фиксатору плотно обволочь свежие витки, и соединение будет менее надежным.
Попытка удалить фиксатор растворителем вместо нагрева. Для низкой и средней прочности растворитель работает хорошо. Для высокопрочных составов это не основной метод. Полимер размягчается растворителем медленнее, чем нагревом, и времени уходит в несколько раз больше.
Демонтаж сложных случаев
Некоторые соединения поддаются демонтажу неохотнее: например, если фиксатор наносился избыточно или узел долго находился в агрессивной среде, где произошла полимеризация по всему объему зазора.
Повторные циклы нагрева. Если после одного цикла соединение не поддалось, повторите: нагрев - откручивание - нагрев. Обычно требуется 2–3 попытки. После каждого цикла оставляйте узел на 1–2 минуты, чтобы тепло проникло глубже в зазор.
Комбинация нагрева и растворителя. Для упорных соединений: нагрейте узел, затем (пока он еще горячий) нанесите несколько капель растворителя вокруг резьбы. Растворитель проникнет в размягченный полимер и ускорит процесс. Подождите 30–60 секунд и откручивайте.
Защита окружающих деталей при интенсивном нагреве. Если рядом находятся пластик, резина или другие чувствительные компоненты, оберните их влажной тканью или специальным теплозащитным материалом перед использованием горелки.
После разборки и очистки резьбы некоторые техники обрабатывают поверхность проникающим составом для удаления влаги и остатков растворителя. Для облегчения демонтажа прикипевших соединений, особенно после удаления фиксатора, можно использовать мультиспрей EFELE MO-740 Spray, который обладает проникающими и смазывающими свойствами и способствует вытеснению влаги из резьбовых зазоров.
Часто задаваемые вопросы
Какую температуру нужно достичь для демонтажа высокопрочного фиксатора?
Для высокопрочных анаэробных составов рекомендуется локальный нагрев соединения до 250–340 °C. Визуально это соответствует изменению цвета металла на темно-серый или черный. Точная температура зависит от конкретного состава; обычно достаточно 250–300 °C, но некоторые формулы требуют доведения до 340 °C. Разборку следует проводить сразу же после нагрева, пока металл горячий.
Можно ли обойтись без нагрева, если использовать сильный ключ?
Для низкой и средней прочности часто можно. Для высокопрочного фиксатора попытка откручивания без нагрева почти всегда приводит к срыву граней болта, облому головки или повреждению резьбы. Нагрев - не вспомогательный способ, а необходимая часть демонтажа высокопрочных соединений.
Как долго нужно ждать после нагрева, прежде чем откручивать?
Откручивание должно начинаться в течение 30 секунд после достижения нужной температуры. Если ждать дольше, металл остывает, фиксатор вновь твердеет, и потребуется повторный нагрев. Некоторые соединения требуют 2–3 циклов нагрева и попыток откручивания.
Чем очистить резьбу от остатков фиксатора?
Механический способ наиболее эффективен: используйте метчик для внутренней резьбы, чистик или резьбовой шабер для наружной резьбы, а также металлическую щетку для удаления рыхлых остатков. Дополнительно можно применить органический растворитель (ацетон, спирт) для размягчения остатков перед механической очисткой, но растворитель один не обеспечивает полную очистку.
Какой инструмент лучше всего нагревает соединение: горелка, фен или что-то еще?
Технический фен удобен и безопасен, он позволяет плавно регулировать температуру. Газовая горелка дает быстрый результат, но требует опыта. Электрический паяльник высокой мощности подходит для мелкого крепежа. Строительный фен часто недостаточно мощный. Выбор зависит от размера соединения и доступного оборудования; главное - достичь нужную температуру в зоне резьбы.
Заключение
Демонтаж соединений на сильном анаэробном фиксаторе - задача, требующая понимания типа используемого состава и применения правильной методики. Для высокопрочных красных фиксаторов ключ к успеху - локальный нагрев соединения до 250–340 °C с немедленным откручиванием в горячем состоянии. Попытка откручивания без нагрева часто приводит к повреждению крепежа и резьбы, что обходится дороже и дольше, чем правильный демонтаж с применением тепла.
После разборки обязательна механическая очистка резьбы от остатков полимера - это условие корректной работы нового фиксатора при повторной сборке. Правильный выбор класса прочности при первоначальной сборке узла значительно снижает затраты на его будущее обслуживание. Следуя пошаговой инструкции и избегая распространенных ошибок, техник или инженер сможет безопасно и эффективно разобрать даже упорное соединение без повреждения деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.