
Импортозамещение смазочных материалов для строящихся заводов по производству подшипников
Строительство новых заводов по производству подшипников в России ставит перед закупщиками и инженерами критическую задачу: обеспечить узлы отечественными смазочными материалами без потери надежности и ресурса оборудования. Импортозамещение в этой сфере - это не только замена брендов, но прежде всего обоснованная подборка материалов по техническим параметрам. Вопрос встает остро, потому что подшипник и его смазка работают как единая система: неверный выбор приведет к преждевременному износу, окислению смазки, вымыванию пленки и, как следствие, к отказу узла еще на этапе наладки или в первые месяцы эксплуатации. Эта статья разберет, какие технические параметры сравнивают при замене импортной смазки на российский аналог, как проверить совместимость с уплотнениями, и почему один только класс NLGI - недостаточно для грамотного выбора.
Информация будет полезна техническим специалистам и снабженцам, которые формируют закупки для новых производств подшипников, а также инженерам, ответственным за подбор компонентов при импортозамещении оборудования.
Техническое ядро импортозамещения: когда размера недостаточно
Главное заблуждение снабженца - что если основные присоединительные размеры подшипника совпадают, замена безопасна.
На практике это не так. Подшипники по ГОСТ 520-2011 и ISO 492:2002 имеют совпадающие базовые диаметры и ширину, однако при замене нужно проверить класс точности, группу радиального зазора, исполнение уплотнений, материал сепаратора, динамическую и статическую грузоподъемность, а также предельную частоту вращения. Например, класс точности для общепромышленного применения обычно берут 0/P0, но если машина прецизионная, потребуются ГОСТ 5 или даже ГОСТ 4. Уплотнения влияют на герметичность узла и на то, будет ли смазка вымываться в процессе работы. Зазор определяет начальное натяжение, которое прямо влияет на нагрев и ресурс. Грузоподъемность - это граница, выше которой подшипник перейдет в режим скольжения и быстро разрушится.
При подборе аналога подшипника закупщик должен сверить полное обозначение с таблицей соответствия ГОСТ и ISO, а затем задать поставщику уточняющие вопросы: совпадают ли точность, зазор, исполнение уплотнений и грузоподъемность с исходным образцом. Только после этого замену можно считать обоснованной.
Смазка подшипника как система: от вязкости к адгезии
Выбор смазочного материала для подшипника качения строится на пяти главных параметрах: класс консистенции NLGI, вязкость базового масла при 40 °C, тип загустителя, температурный диапазон применения и присадки.
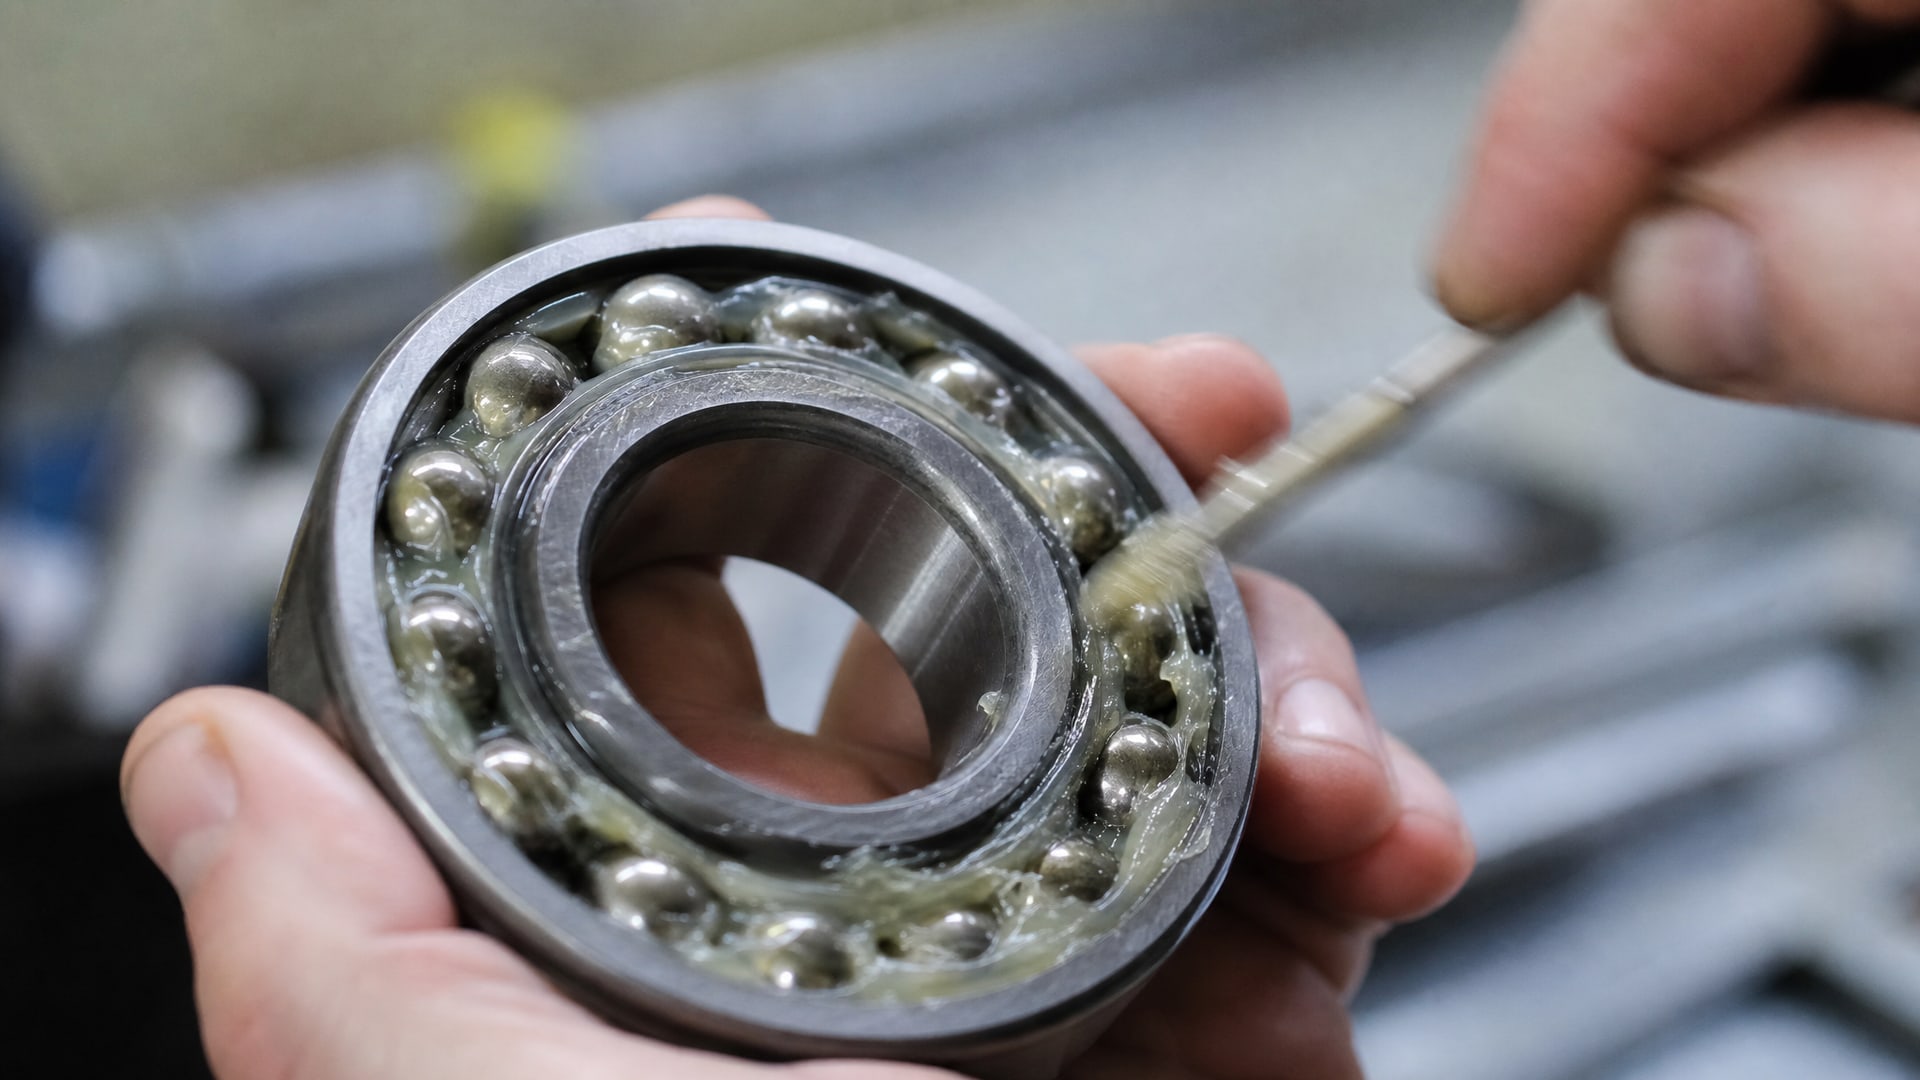
NLGI по ГОСТ 32299-2013 определяет консистенцию, но НЕ вязкость и НЕ адгезию (липкость, то есть способность смазки прилипать к поверхности металла и не вымываться). Литиевая смазка может быть NLGI 2, но одна будет использовать масло вязкостью 32 мм²/с при 40 °C, а другая -100 мм²/с, и свойства будут совершенно разными. При замене импортной смазки на российский аналог вязкость базового масла должна совпадать с точностью ±10%; если отклонение больше, коэффициент трения и теплогенерация изменятся, и узел может перегреться.
Загуститель определяет, при какой температуре смазка станет жидкой или, наоборот, твердой. Литиевые смазки работают в диапазоне примерно -20…+140 °C (в зависимости от состава масла и присадок), алюминиевые - обычно до +100…+120 °C, а полиуретановые и синтетические могут выдержать +160…+200 °C. При подборе аналога нужно убедиться, что температурные граничные значения аналога перекрывают рабочую температуру узла с запасом 20-30 °C. Специальные присадки (молибдисульфид, графит, противозадирные и антиокислительные агенты) делают смазку уникальной для конкретного применения. Если в импортной смазке есть молибден, а в российской аналоге его нет, то под нагрузкой коэффициент трения вырастет, и подшипник нагреется. Поэтому состав присадок всегда проверяют по TDS обеих сторон.
Роль твердых антифрикционных наполнителей
В узлах с подшипниками, которые испытывают колебательные нагрузки, фреттинг-коррозию или работают в широком температурном диапазоне, твердые антифрикционные добавки (графит, молибдисульфид, политетрафторэтилен) играют ключевую роль. Эти материалы образуют дополнительный слой защиты на поверхности контакта качения и скольжения, снижают коэффициент трения и предотвращают прямой контакт металла с металлом. Такие смазки показывают устойчивость к вымыванию влагой и к проникновению абразивных частиц. Для новых заводов по производству подшипников важно, что твердые добавки не образуют шлама при окислении - они остаются стабильными и не засоряют масляные каналы. Их применяют в линиях, где подшипники работают при пусках из холода (коэффициент трения критичен в первые моменты вращения), при колебаниях температуры и при наличии вибрации. При замене смазки с твердыми наполнителями на аналог обязательно проверяют, есть ли в нем аналогичные добавки, и в каком количестве.
Документальное оформление замены: путь от TDS к протоколу испытания
Многие инженеры считают, что замену смазки можно оформить просто письмом с указанием нового продукта.
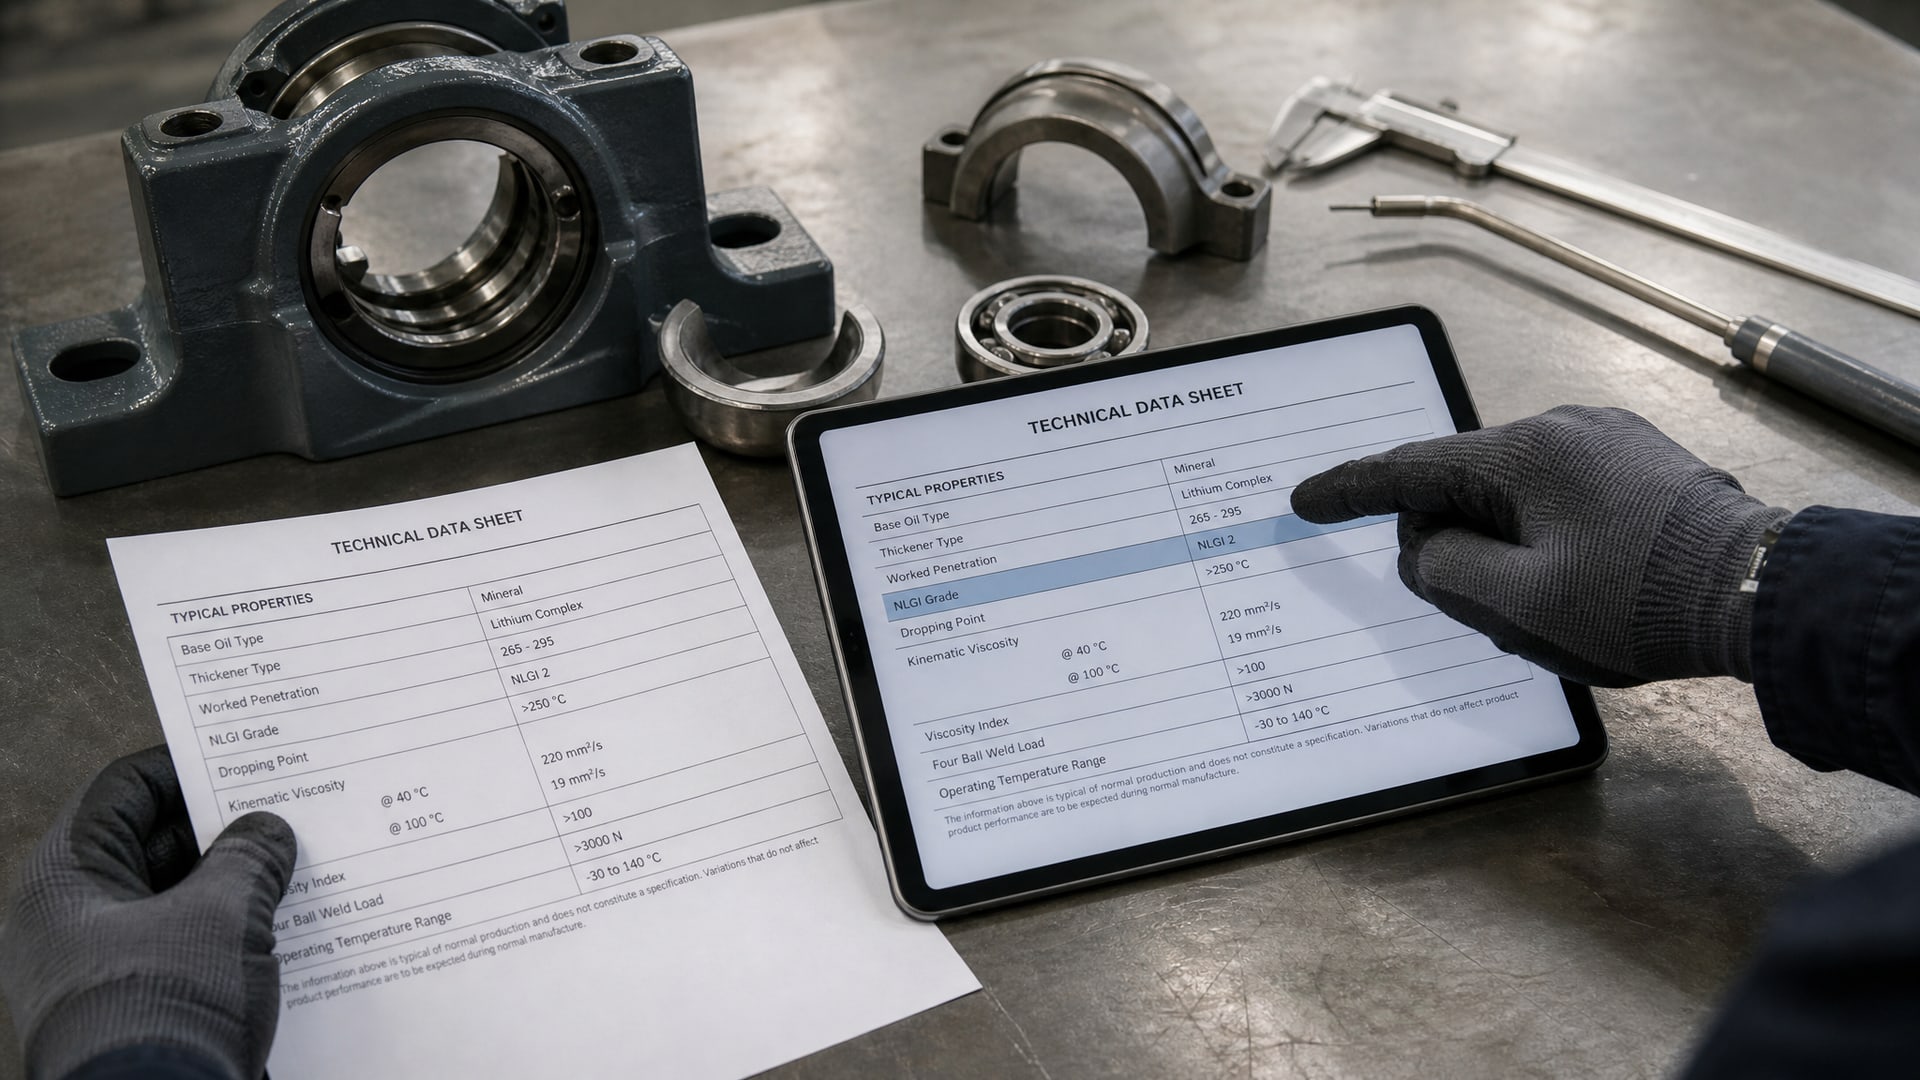
На практике это приводит к конфликтам, если узел откажет. Правильная процедура замены:
Запросить у поставщика импортной смазки ее техническое описание (TDS), где указаны вязкость при 40 °C, класс NLGI, точка каплепадения, тип загустителя, состав и содержание присадок, температурный диапазон применения, совместимость с материалами уплотнений.
Провести аудит условий работы подшипника: нагрузка, скорость вращения, рабочая температура окружающей среды, наличие влаги или агрессивных сред, вероятность попадания абразива.
Найти русский аналог и получить его TDS, затем сравнить параметры: вязкость должна совпадать в пределах ±10%, NLGI - точно, загуститель - аналогичный или лучший, температурный диапазон - не уже, присадки - не менее, чем в оригинале.
Запросить у производителя российской смазки подтверждение совместимости с уплотнениями подшипника (иногда уплотнение из какого-то полимера может разбухнуть от нового масла).
Уточнить, требуется ли промывка узла перед заменой: если смазки совместимы, промывка иногда не нужна, но это надо узнать заранее.
Оформить замену в техдокументации: указать дату, старый материал, новый, номер TDS аналога, подпись инженера и представителя отдела качества.
Такой подход исключает рассинхронизацию между закупкой и производством и предотвращает отказы узла из-за несовместимости смазок.
Уплотнения и смазка: согласование материалов
Подшипник качения часто поставляется с уплотнениями - резиновыми или металлическими манжетками.
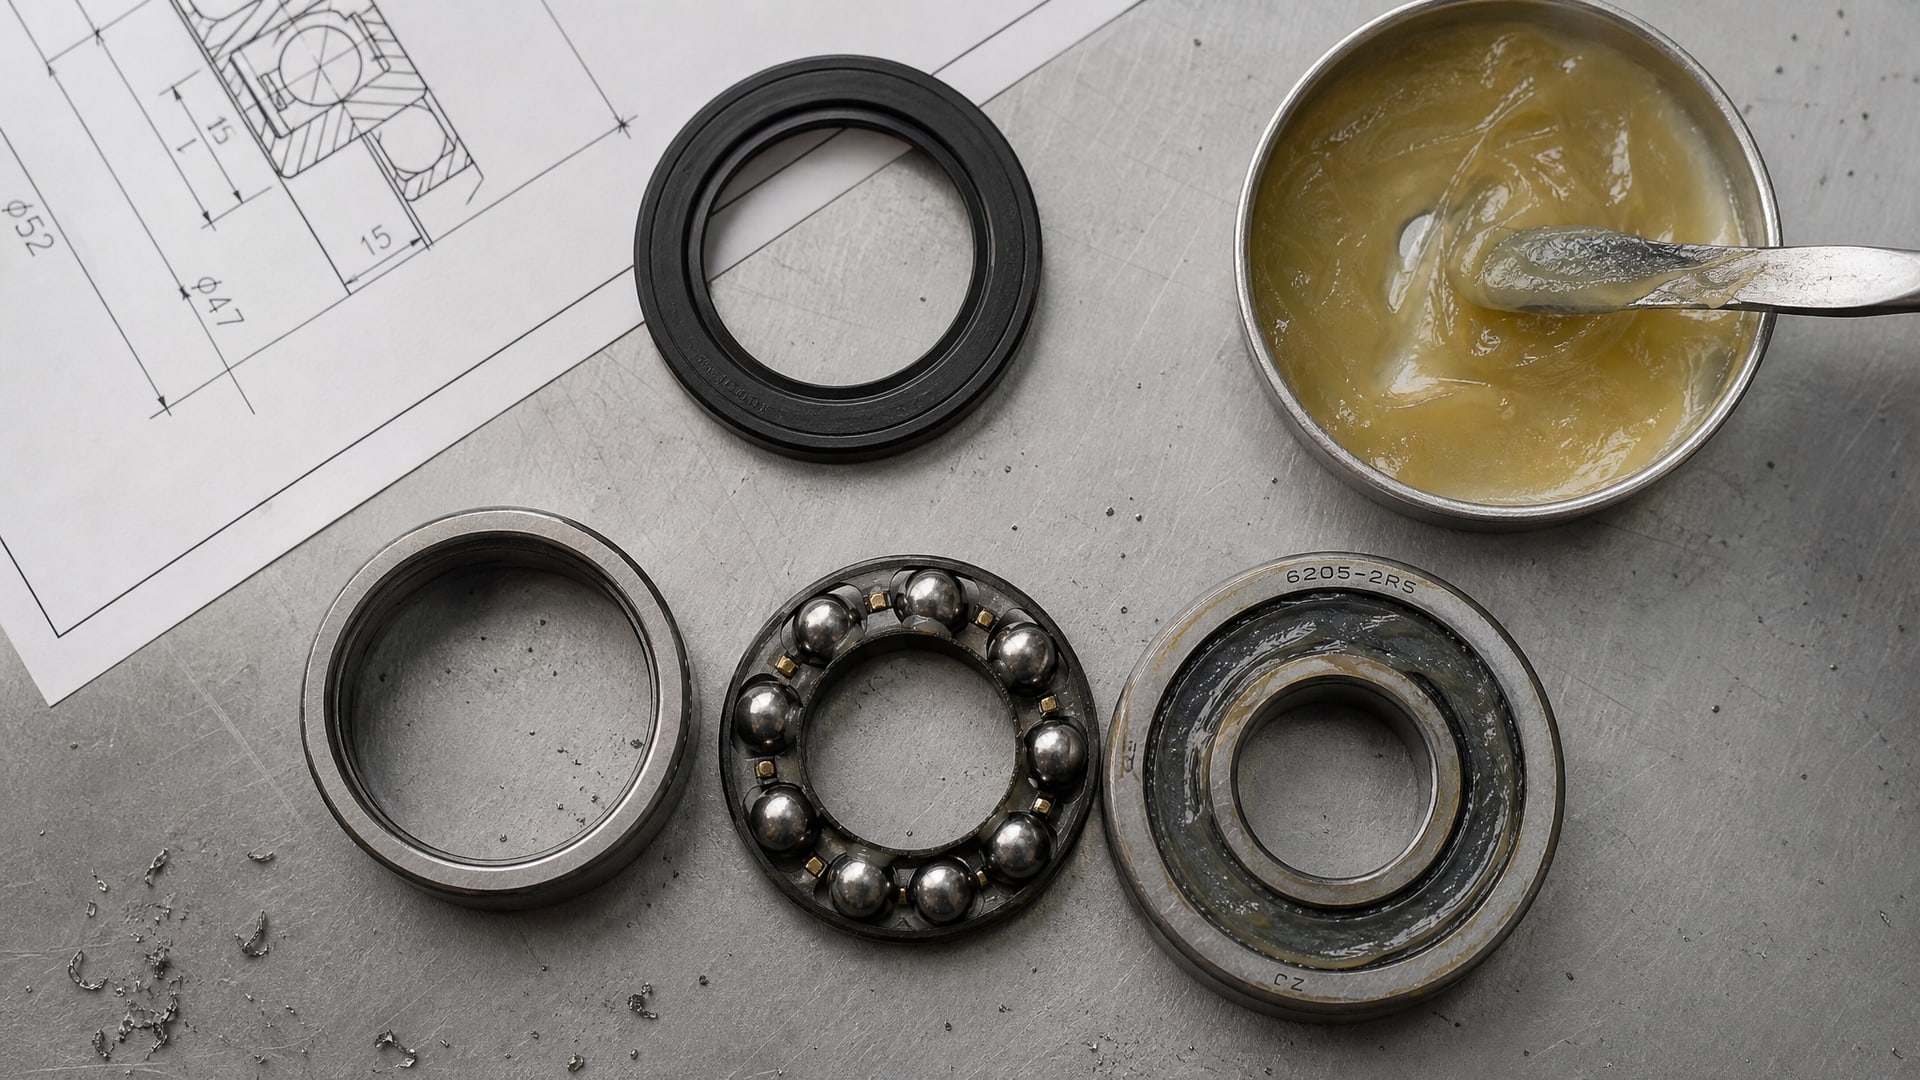
При замене смазки нужно убедиться, что новая смазка совместима с материалом уплотнения. Например, если уплотнение из нитрилового каучука (NBR), то масло с высоким содержанием ароматических углеводородов может вызвать набухание манжетки, и она перестанет герметизировать узел. Минеральные масла, синтетические полиальфаолефины (ПАО) и сложные эфиры имеют разные коэффициенты набухания для одного и того же уплотнения. При замене импортной смазки на российский аналог нужно запросить у производителя аналога список рекомендуемых материалов уплотнений и проверить, совпадает ли материал вашего подшипника с этим списком. Если есть сомнения, проводят краткий тест совместимости: образец уплотнения погружают в смазку на 24-48 часов при рабочей температуре и проверяют изменение размера и жесткости. Такая проверка стоит недорого и исключает риск аварии после запуска линии.
Импортозамещение подшипников и смазки: выбор по условиям эксплуатации
Новые заводы по производству подшипников часто работают в составе сборочных линий, где скорость вращения, нагрузка и температура известны заранее.
Это облегчает задачу подбора аналога. На этапе проектирования инженер должен опросить поставщиков подшипников о рекомендуемых смазках и их параметрах, затем провести поиск российских аналогов. При наличии нескольких вариантов аналогов выбирают тот, у которого температурный диапазон немного шире (запас по холоду и теплу), а коэффициент трения ниже. Для узлов с высокой скоростью вращения (более 3000 об/мин) обычно рекомендуют смазки класса NLGI 1 или даже масло с небольшим загущением, чтобы избежать излишней вязкой диссипации тепла. Для узлов с высокой нагрузкой и низкой скоростью (например, натяжные ролики) берут NLGI 2 или NLGI 3 с противозадирными присадками. Для работы во влажной среде или при контакте с пищевыми растворами подбирают смазки с гидрофобными наполнителями и эффективной защитой от окисления. Такой системный подход к выбору исключит необходимость переделок на этапе наладки.
На практике многие новые заводы, которые ориентировались на импортное оборудование, обнаруживают, что российские смазки с аналогичными параметрами работают стабильнее благодаря оптимизации базовых масел под отечественные климатические условия (холодные пуски, высокая влажность в некоторых регионах) и лучшей совместимости с материалами, доступными в России. Это дополнительный аргумент в пользу ранней координации между инженерным отделом и поставщиком, чтобы смазка подбиралась не в спешке перед запуском, а во время подготовки технического задания.
Практический пример согласования для подшипника с твердыми наполнителями
Предположим, новый завод по производству подшипников получил спецификацию на смазку для узла, который работает при температуре 0…+120 °C с колебательной нагрузкой.
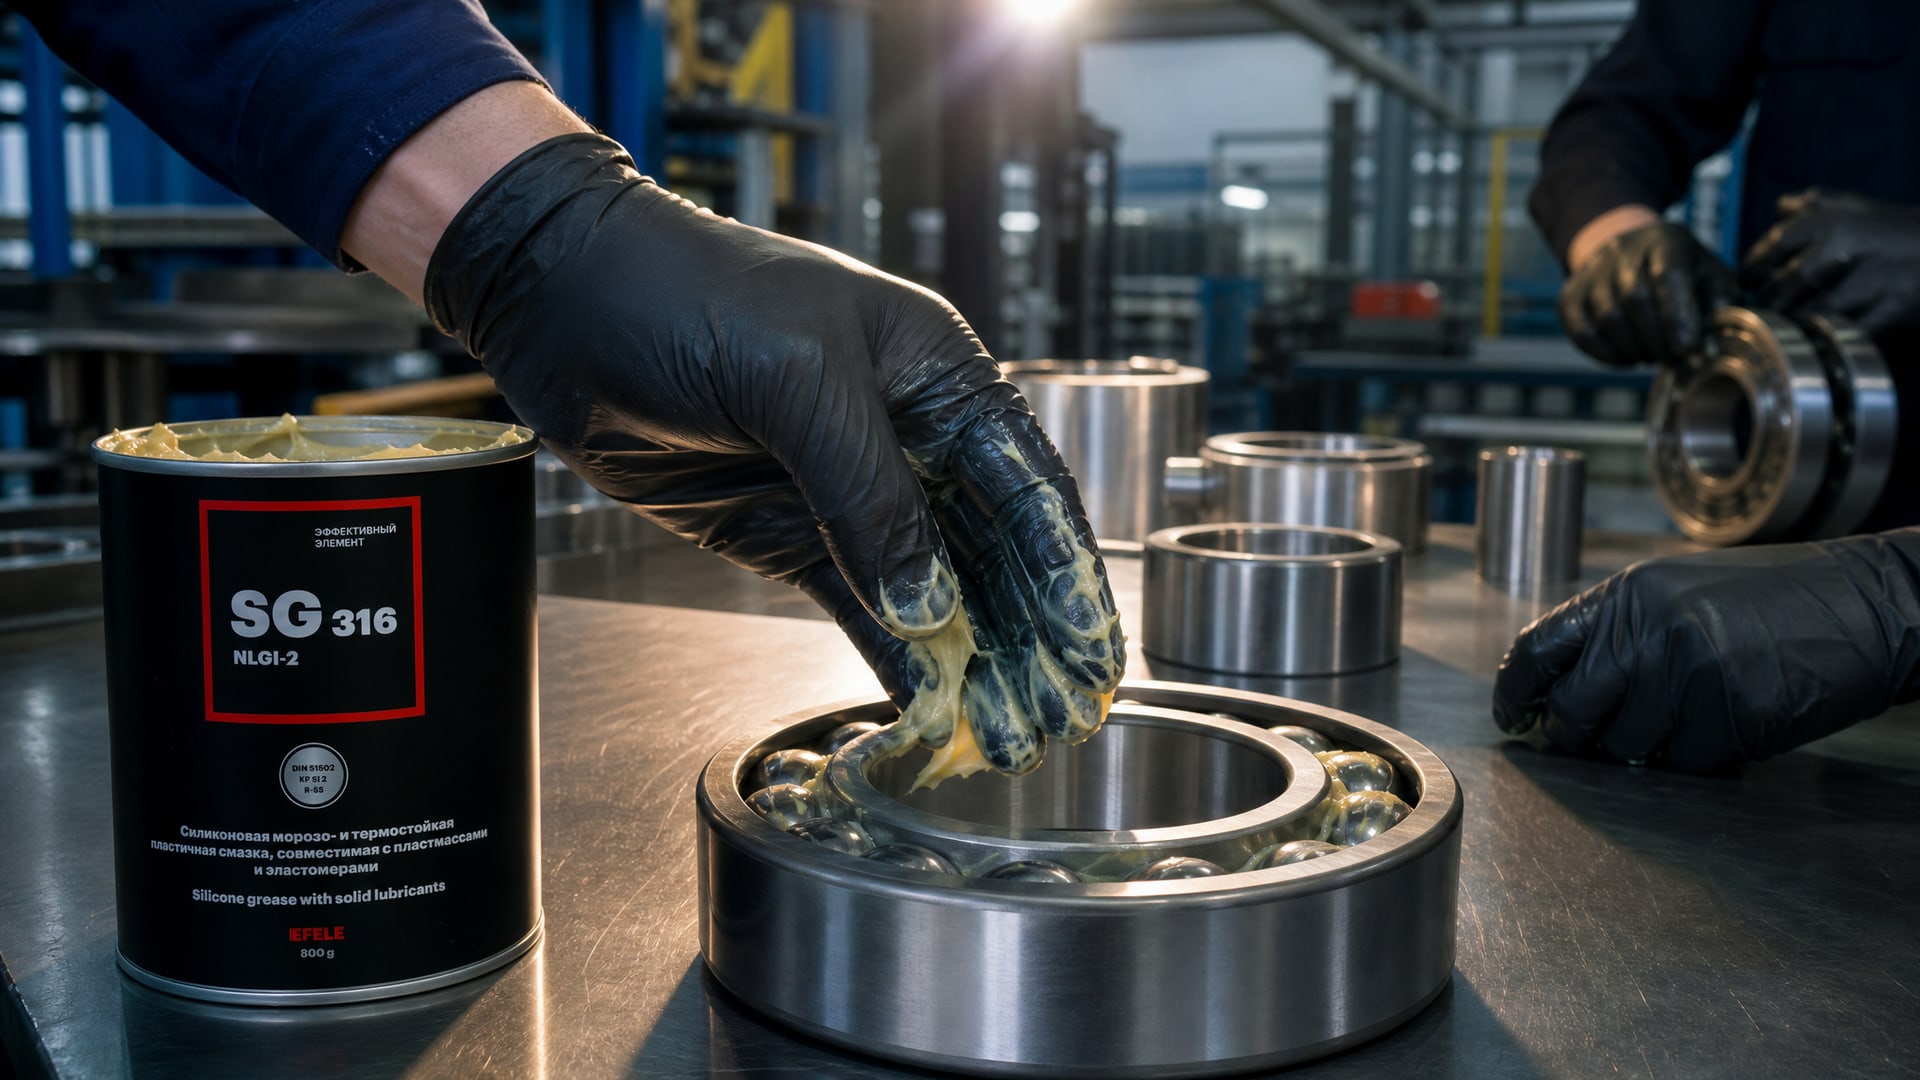
Исходная импортная смазка - класс NLGI 2, вязкость масла 46 мм²/с при 40 °C, с молибдисульфидом 3%. Ищем аналог: требуется NLGI 2, вязкость 46 ±10% мм²/с (то есть 41-51 мм²/с), с молибденом не ниже 2-3%, температурный диапазон не ниже -10…+130 °C. Для узлов подшипников, требующих низкого коэффициента трения и работы в таком диапазоне, EFELE SG-316 с твердыми антифрикционными наполнителями показывает, что российские смазки успешно справляются с колебательными нагрузками и не требуют переделок при условии, что параметры совпадают. Затем запрашиваем TDS аналога и проверяем: совпадает ли класс NLGI, вязкость, тип загустителя, наличие молибдена и совместимость с резиновыми уплотнениями подшипника. Если совпадает, оформляем замену письмом с приложением TDS и пробегаем 100-200 часов на прототипе перед полным переходом на производство. Эта схема гарантирует, что риск отказа узла минимален, а производство не встанет.
Часто задаваемые вопросы
Можно ли заменить смазку подшипника только по классу NLGI?
Нет, NLGI определяет только консистенцию (мягкость), но не вязкость и не присадки. Две смазки одного класса NLGI могут иметь вязкость масла от 32 до 220 мм²/с при 40 °C, температурный диапазон от -20 до +200 °C и совершенно разные присадки. При замене сравнивают NLGI, вязкость базового масла, тип загустителя, температурный диапазон и наличие специальных присадок (молибден, графит, противозадирные агенты).
Какое отклонение вязкости допустимо при замене смазки?
При замене импортной смазки на российский аналог отклонение вязкости базового масла при 40 °C не должно превышать ±10%. Большее отклонение приведет к изменению коэффициента трения, теплогенерации и ресурса подшипника. Если вязкость совпадает в пределах ±10%, смазку можно считать совместимой по этому параметру.
Нужна ли промывка подшипника при замене смазки?
Это зависит от совместимости смазок. Если новая смазка полностью растворима в остатках старой смазки и не образует отложений, промывка часто не требуется. Однако если смазки кардинально отличаются по типу загустителя или по составу присадок, рекомендуется уточнить у производителя нового материала, требуется ли предварительная промывка узла, чтобы исключить химическое взаимодействие.
Что делать, если рабочая температура подшипника выше, чем верхний предел смазки?
Если узел работает при 130 °C, а смазка рассчитана на максимум +120 °C, прямая замена недопустима. Нужно искать смазку с верхним температурным пределом не ниже 150 °C (с запасом 20 °C). Синтетические и полиуретановые смазки обычно держат более высокие температуры, чем литиевые на минеральном масле, но они дороже и могут быть несовместимы с некоторыми уплотнениями.
Как проверить совместимость смазки с резиновым уплотнением подшипника?
Самый надежный способ - попросить образец уплотнения у производителя подшипника и провести тест совместимости: погрузить уплотнение в новую смазку на 24-48 часов при рабочей температуре и проверить изменение размера и жесткости (набухание не должно превышать 5-10%). Если тест пройден, совместимость подтверждена документально.
Заключение
Импортозамещение смазочных материалов для строящихся заводов по производству подшипников - это системная задача, которая требует согласования параметров подшипника, смазки и уплотнений, а не простой замены бренда. Ключевые параметры сравнения: класс NLGI, вязкость базового масла при 40 °C (±10%), тип загустителя, температурный диапазон, состав присадок и совместимость с материалами уплотнений. Замену оформляют по TDS обеих сторон, с подтверждением от производителя российского материала и с кратким испытанием на прототипе перед внедрением на полном объеме.
Ближайший практический шаг: соберите все технические документы по смазкам, используемым в вашем проекте (импортные TDS), выполните аудит условий работы каждого узла, проведите поиск русских аналогов и отправьте спецификации на согласование инженерному отделу и поставщику. Документальная фиксация замены и краткое тестирование на производстве исключат риск аварийных отказов и обеспечат прозрачность процесса закупки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.