
Импортозамещение: переход на российские смазочные материалы в промышленности
Смена поставщика смазочных материалов - задача, требующая понимания технических стандартов и правил выбора, чтобы оборудование оставалось надежным и безопасным. Российская система ГОСТов, более 100 стандартов по смазочным маслам, создает надежную основу для замены импортных аналогов на отечественные материалы. Статья раскрывает алгоритм подбора российских смазочных материалов для чувствительных операций: обработки каленой стали, работы с нержавейкой и применения в токарных центрах. Инженеры и закупщики узнают, на какие стандарты опираться при выборе и какие технические параметры проверять, чтобы сохранить производительность процесса при замене поставщика.
Стандартизация в России: опора импортозамещения
Российская промышленность опирается на разветвленную систему стандартов для смазочных материалов.
ГОСТ 26191-84 определяет общую классификацию масел и смазок как горюче-смазочных материалов (ГСМ) и устанавливает требования к их качеству. ГОСТ Р 52659-2006 регламентирует методы отбора проб, что позволяет унифицировать процедуру контроля при замене поставщика.
ГОСТ 4.24-84 детализирует номенклатуру показателей качества смазочных масел: вязкость, температуру вспышки, индекс вязкости, пенуемость. Благодаря этой единой системе инженер может объективно оценить, соответствует ли российская смазка требованиям, которые предъявлялись к импортному материалу.
Для пластичных смазок действуют ГОСТ 9972-74 (общие требования) и ГОСТ 23258-78 (классификация и наименование по назначению). Эти стандарты описывают группы смазок для подшипников, зубчатых передач, направляющих и других узлов, что позволяет подобрать аналог по функции, а не только по внешним параметрам.
Что входит в понятие ГСМ и почему это важно
Горюче-смазочные материалы (ГСМ) - это обобщающий термин для масел и пластичных смазок, используемых в промышленности и транспорте.
Классификация ГСМ по стандартам ГОСТ позволяет закупщику и инженеру говорить на едином языке при переговорах с российским производителем.
Смазочные масла классифицируют по вязкости (ISO 3448 и ГОСТ 11500), по назначению (индустриальные, трансмиссионные, моторные) и по степени очистки. Пластичные смазки классифицируют по консистенции (NLGI), по составу основы (минеральные, синтетические, полусинтетические) и по функции (общего назначения, для высоких нагрузок, для низких температур).
При замене импортного материала на российский необходимо убедиться, что класс вязкости, группа назначения и уровень очистки совпадают. Иначе проблемы могут проявиться позднее: вязкость ниже нормы приводит к повышенному износу, вязкость выше - к перегреву и потере текучести при холодном пуске.
Критерии выбора российского аналога: на что смотреть при сравнении
Инженер, переходящий с импортного материала, должен сверить несколько ключевых характеристик.
Вязкость при стандартных температурах. ГОСТ 11500 устанавливает процедуру измерения вязкости при 40°C и при 100°C. Эти две величины определяют поведение масла в широком диапазоне рабочих температур. Например, масло с вязкостью ISO 46 обязано иметь определенный индекс вязкости, чтобы гарантировать текучесть при нагреве и защиту при холодном пуске.
Индекс вязкости (IV). Высокий индекс вязкости означает, что вязкость масла мало меняется с температурой. Это желательно для оборудования, работающего в переменных условиях. Синтетические масла обычно имеют IV выше, чем минеральные.
Температура вспышки. Определяется по ГОСТ 6370 и показывает, при какой температуре пары масла воспламеняются. Этот параметр имеет значение для безопасности и хранения.
Антикоррозионные свойства. Для работы с нержавейкой, медью и другими материалами, чувствительными к коррозии, важны присадки. ГОСТ 17479.1-2015 вводит классификацию по антикоррозионным и антиокислительным характеристикам; российская смазка должна содержать присадки группы В или выше, чтобы защищать детали от окисления.
Смывающая способность. Это способность смазки вымываться с поверхности под воздействием воды или рабочей жидкости, не оставляя налета. Для токарных центров и фрезерных автоматов этот параметр ключевой, так как слой смазки не должен препятствовать теплоотводу и попаданию охлаждающей жидкости.
Смазка для нержавейки: специфика выбора и применения
Нержавеющая сталь требует особого отношения: она чувствительна к коррозии под напряжением и окислению при контакте с неправильной смазкой.
При переходе на российский материал необходимо убедиться, что в его составе отсутствуют хлорсодержащие присадки (если они не требуются по технологии) и присутствуют компоненты, защищающие от окисления.
Смазки для нержавейки обычно содержат присадки группы В (по ГОСТ 17479.1-2015), которые образуют защитную пленку и замедляют коррозию. При выборе российского аналога необходимо проверить спецификацию материала на наличие такой защиты.
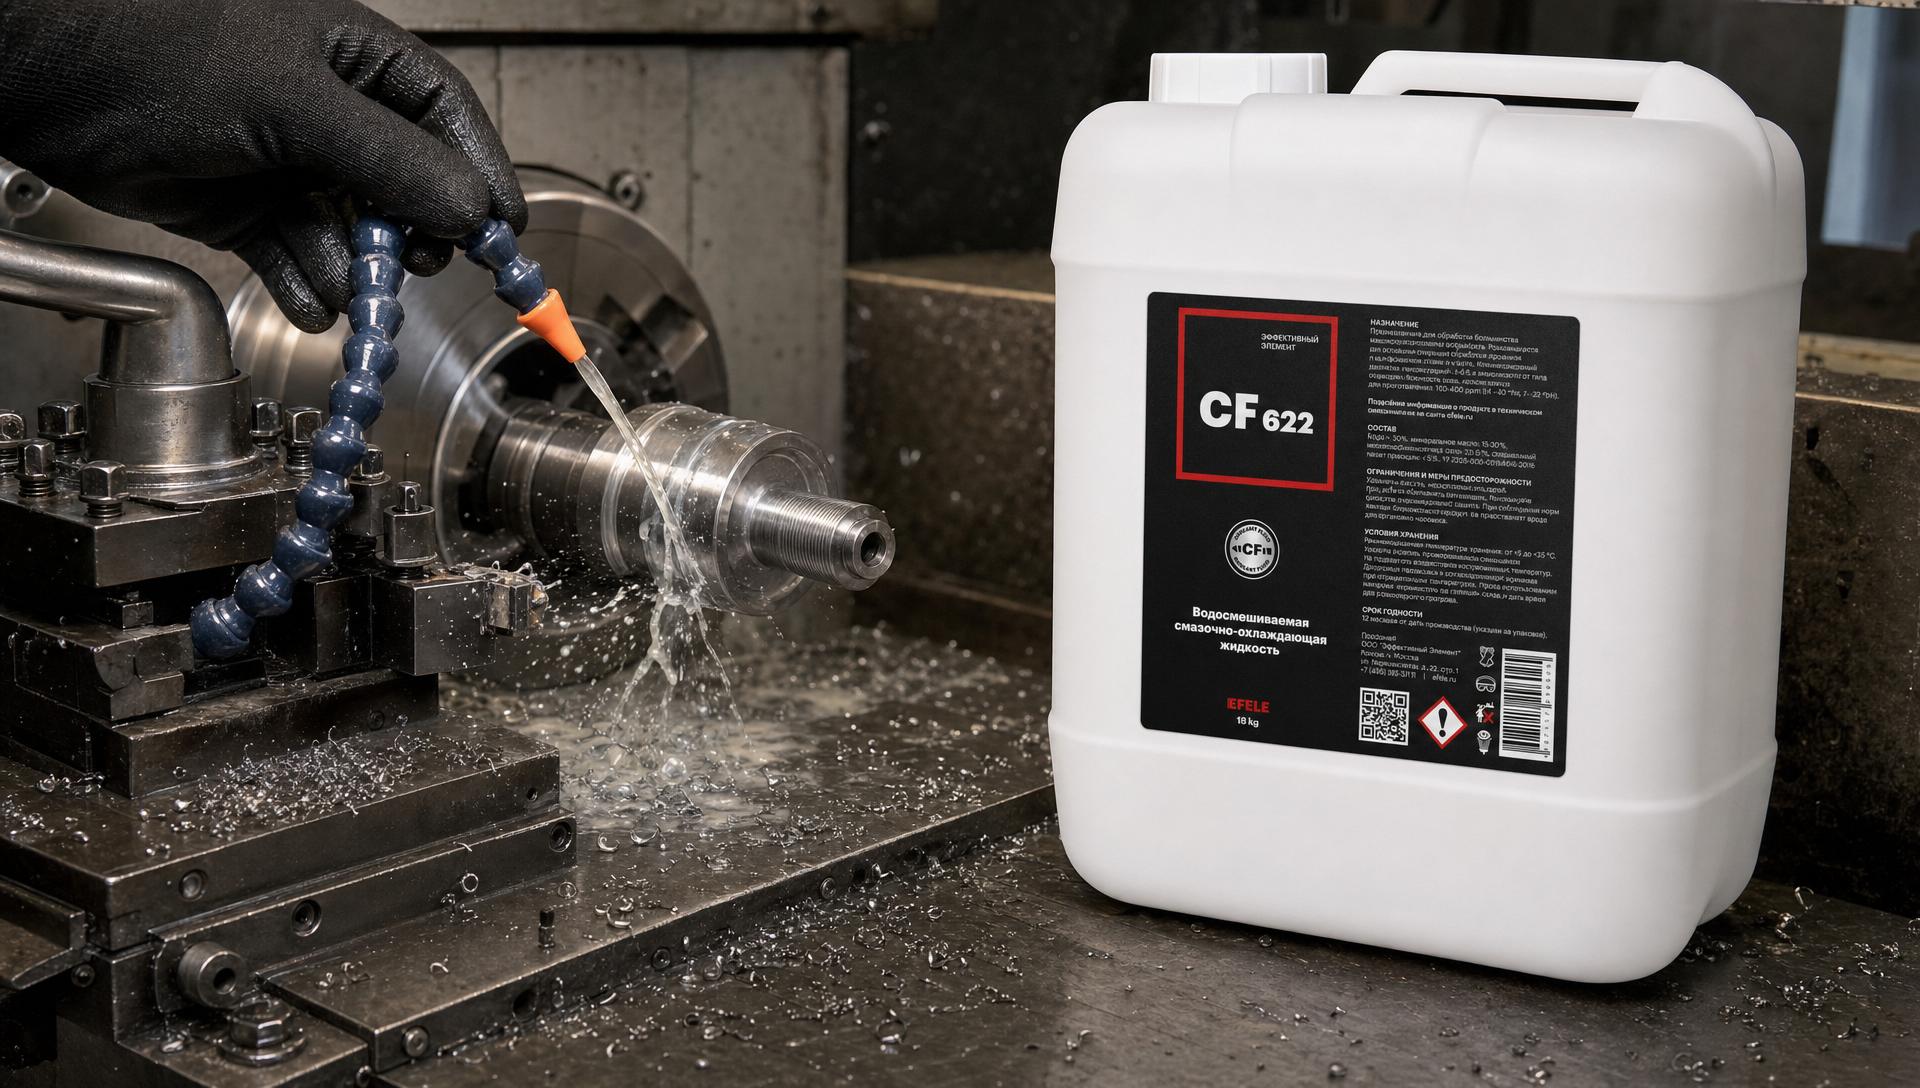
Охлаждающая способность существенна для высокоскоростной обработки. При фрезеровании и токарной обработке нержавейки эффективное охлаждение в зоне контакта инструмента с деталью может снизить температуру на 15-20 градусов Цельсия по сравнению с маслом, наносимым вручную, и тем самым продлить стойкость режущего инструмента. Полусинтетические смазочные жидкости обеспечивают лучшее охлаждение благодаря добавкам, улучшающим теплопередачу и снижающим адгезию (прилипание) к обрабатываемой поверхности. EFELE CF-622 - полусинтетическая СОЖ, разработанная для обработки высоколегированной и нержавеющей стали на токарно-фрезерных центрах, обеспечивает указанные характеристики эффективного охлаждения и смазывания.
Смазка для каленой стали: требования к давлению разрыва и коэффициенту трения
Каленая сталь обладает высокой твердостью и требует смазки с высокой несущей способностью - то есть способностью противостоять разрыву под экстремальными контактными давлениями.
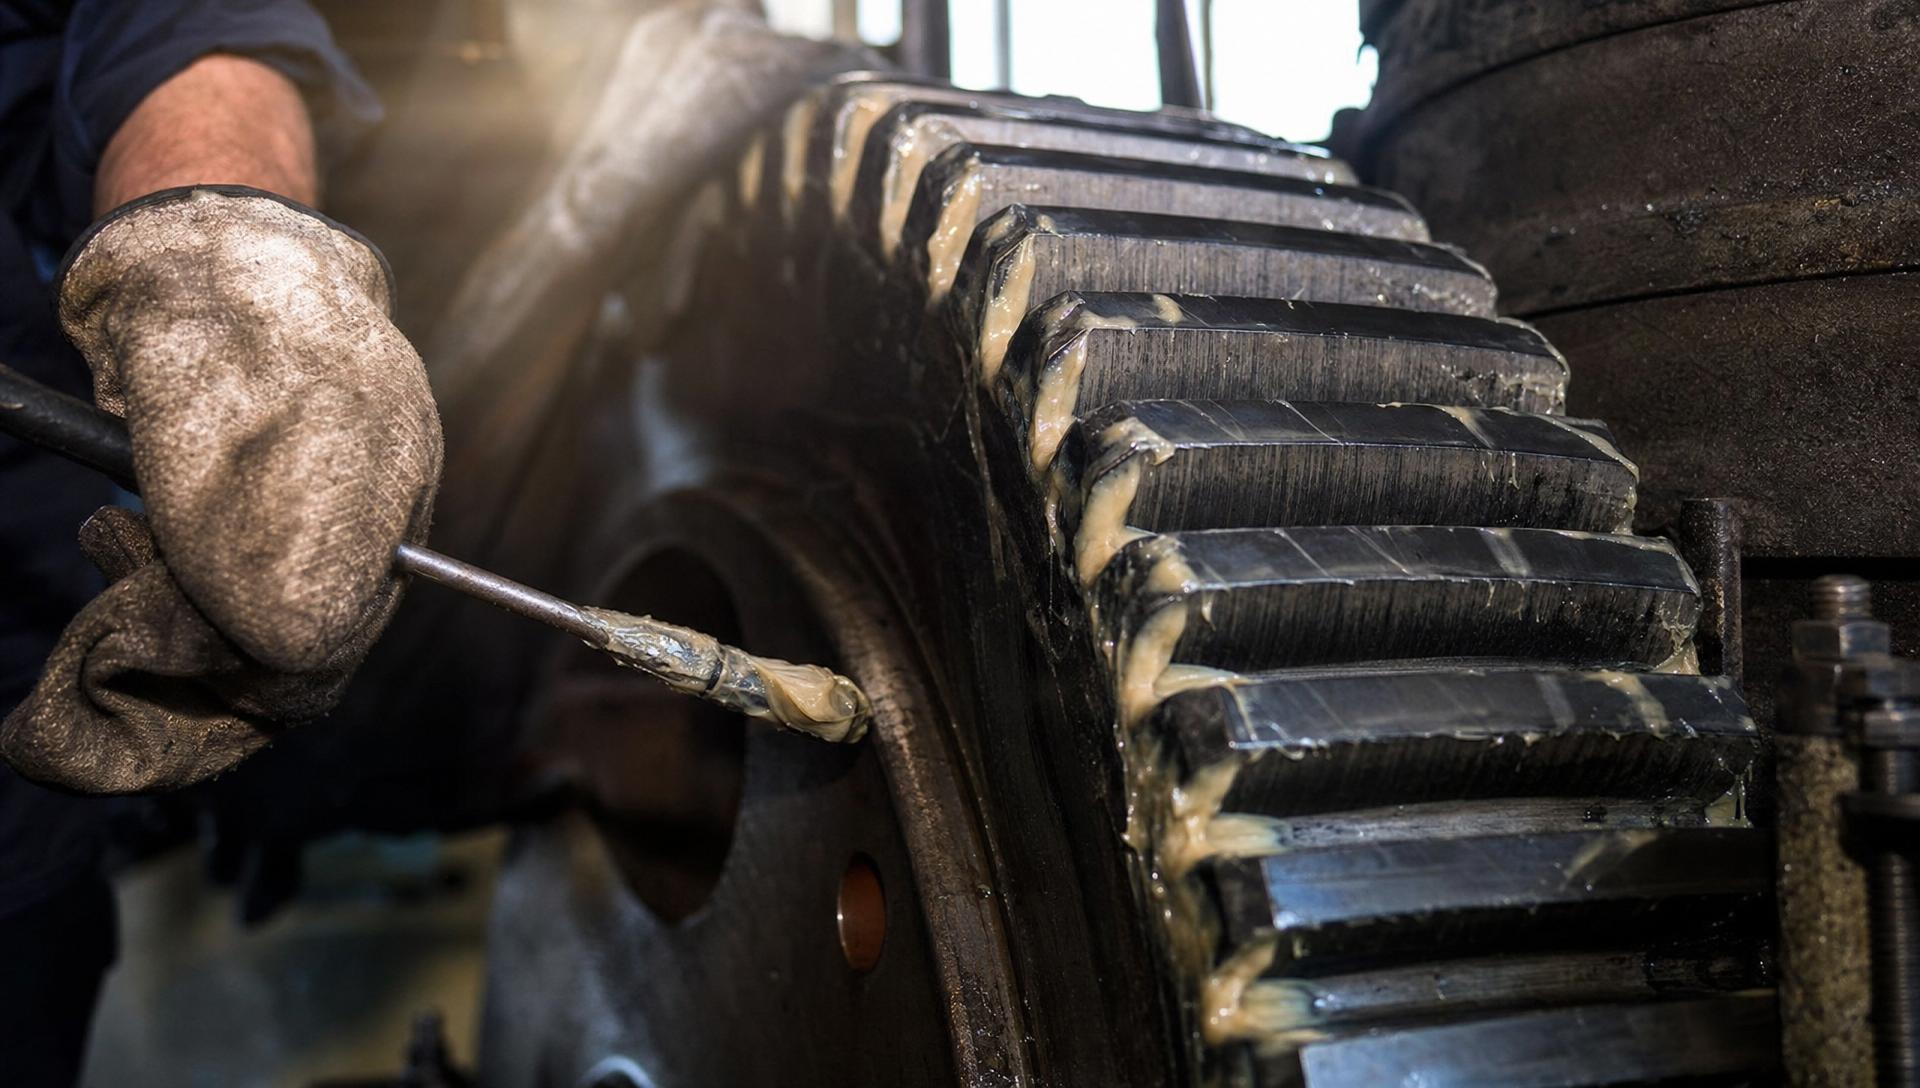
Давление разрыва смазки определяется по методикам, стандартизированным в ГОСТ 33252-2015.
ГОСТ 33252-2015 вводит методику определения коэффициента трения и способности материала предотвращать износ под воздействием высокочастотных колебаний. Именно эти параметры, а не только вязкость, показывают, справится ли российская смазка с нагрузками, возникающими при обработке каленой стали резцом из твердого сплава.
При переходе на российский материал рекомендуется провести лабораторное тестирование образца в условиях, близких к реальной работе на станке. Смазка должна обеспечивать коэффициент трения в диапазоне, допускаемом технологией резания, и не должна образовывать нагаров и отложений на инструменте.
Важно проверить, не содержит ли смазка дешевых минеральных масел с высокой кислотностью, которая может ускорить износ инструмента. Российские производители часто указывают в спецификации кислотное число, и эта величина должна быть низкой (обычно не выше 1 мг КОН/г).
Контроль качества при замене поставщика: три этапа проверки
Переход на российские смазочные материалы требует проверки их соответствия стандартам.
Закупщик должен требовать от производителя документацию, подтверждающую параметры, и самостоятельно провести минимальный контроль.
Визуальная оценка. ГОСТ 6370 устанавливает процедуру определения механических примесей и внешнего вида. Масло должно быть светлым и прозрачным при визуальной оценке на свету. Наличие мутности, осадка или частиц указывает на нарушение технологии производства или хранения. Такой материал не следует использовать, так как примеси работают как абразив и ускоряют износ.
Проверка вязкости и температурных характеристик. Закупщик может заказать испытание образца в аккредитованной лаборатории. Процедура займет несколько дней, но гарантирует, что вязкость при 40°C и 100°C соответствует спецификации и что индекс вязкости находится в допустимых пределах.
Тестирование на коэффициент трения. Для ключевых применений (токарные центры, фрезерные автоматы, обработка каленой стали) рекомендуется провести испытание по ГОСТ 33252-2015, чтобы убедиться, что смазка защищает от фреттинга (износа под вибрацией) и коррозии.
СОЖ для токарного центра: практические рекомендации по выбору
Охлаждающие и смазывающие жидкости (СОЖ) для токарных центров должны одновременно обеспечивать охлаждение резца и смазывание зоны контакта.
Российские СОЖ классифицируются по ГОСТ 23258-78 (по назначению), хотя для жидкостных систем производители чаще используют собственные технические условия (ТУ).
Выбор СОЖ для токарного центра должен основываться не только на вязкости или классе по ISO, но на фактическом коэффициенте трения в условиях высокоскоростного резания. Смазка должна легко вымываться водой или моющим раствором (высокая смывающая способность) и оставлять поверхность деталей и инструмента чистой.
При замене импортной СОЖ на российскую необходимо учесть, что полусинтетические составы обычно обеспечивают лучшее охлаждение, чем чисто минеральные, благодаря добавкам, улучшающим теплопередачу. Проверьте в спецификации, содержит ли российская СОЖ специальные охлаждающие присадки (например, микроэмульсии или полиолы) и запросите результаты контрольного лабораторного анализа.
Часто задаваемые вопросы
Почему прозрачность масла не является главным показателем качества?
Прозрачность важна, но недостаточна. ГОСТ 6370 требует, чтобы масло было светлым и прозрачным; однако настоящий показатель качества - отсутствие механических примесей, которое определяется методом фильтрации и микроскопии. Масло может выглядеть прозрачным на глаз, но содержать микрочастицы железа или кремния, которые немедленно станут абразивом в подшипнике. При переходе на российский материал заказывайте испытание на наличие примесей в аккредитованной лаборатории.
Может ли ГОСТ 26191-84 полностью заменить технический паспорт импортного материала?
Нет. ГОСТ 26191-84 описывает классификацию и обозначение ГСМ, но не указывает конкретные значения вязкости, индекса вязкости, температуры вспышки и других характеристик. При подборе аналога необходимо получить технический паспорт (ТУ) российского производителя и сравнить все параметры с документацией на заменяемый материал. ГОСТ - основа стандартизации, ТУ - конкретная спецификация товара.
Почему для токарного центра недостаточно информации о вязкости?
Вязкость показывает, как текучесть масла меняется с температурой, но не отражает, насколько хорошо смазка защищает от износа при высокоскоростном резании. Коэффициент трения, определяемый по ГОСТ 33252-2015, показывает реальное поведение материала под нагрузкой и вибрацией. Две смазки с одинаковой вязкостью могут дать разные результаты в условиях токарного центра, если их коэффициенты трения отличаются.
Обязательно ли российская смазка для нержавейки содержит хлор?
Нет. Антикоррозионные свойства обеспечиваются присадками группы В (по ГОСТ 17479.1-2015), которые могут быть хлорсодержащими или нет в зависимости от технологии. При замене необходимо указать поставщику, нужны ли хлорные присадки, и требовать в спецификации точное описание состава. Без этого уточнения риск получить материал, несовместимый с технологией, высок.
Как проверить, что российская смазка действительно защищает от фреттинга?
Проведите испытание по ГОСТ 33252-2015 или заказите испытание в независимой лаборатории, используя контрольный образец оборудования (например, подшипник или направляющую) в условиях, близких к реальной работе. Если смазка прошла испытание и показала коэффициент трения в допустимом диапазоне, вероятность успеха при внедрении на производстве резко возрастает.
Заключение
Переход на российские смазочные материалы экономически целесообразен благодаря развитой системе ГОСТ, которая обеспечивает сравнимость продукции независимо от производителя. Успех импортозамещения зависит не от стоимости, а от внимательного анализа технических параметров: вязкости при 40°C и 100°C, индекса вязкости, температуры вспышки, антикоррозионных свойств и коэффициента трения (для ключевых операций).
Для каждого конкретного применения (нержавейка, каленая сталь, токарный центр) требуется свой подход. Не выбирайте смазку только по цене или по рекомендации соседа. Следующий шаг: получите технический паспорт у производителя, проведите визуальный контроль, в важных случаях заказите лабораторное тестирование, согласуйте критерии приемки с отделом качества и проведите пилотное внедрение на одном станке или линии, прежде чем тиражировать замену на все оборудование.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.