
Графитовое покрытие инструмента из стали SKH-51: свойства и применение
Графитовое покрытие - это твердая смазка, которая наносится тонким слоем на режущий инструмент для снижения трения, предотвращения прихватов и защиты от износа. Для инструмента из стали SKH-51, высокоскоростной молибденовой стали, такое покрытие становится способом продлить ресурс без изменения режимов резания. SKH-51 (эквивалент AISI M2, DIN 1.3343) уже обладает высокой теплостойкостью и прочностью благодаря содержанию вольфрама, молибдена, хрома и ванадия, но при интенсивной работе инструмента графитовое покрытие позволяет дополнительно снизить температуру в зоне контакта с заготовкой и стружкой. Статья раскроет, какие свойства имеет графитовое покрытие, как оно работает на инструменте из SKH-51 и как выбрать решение для конкретных режимов обработки.
Что такое графитовое покрытие и как оно отличается от обычной смазки
Графитовое покрытие - это не жидкая или пластичная смазка, а сухое антифрикционное покрытие, которое образует прочное соединение с поверхностью инструмента.
Его наносят тонким слоем, и оно остается на месте даже при высоких температурах и нагрузках, в отличие от масел и консистентных смазок, которые со временем вымываются или испаряются.
Графит в составе такого покрытия работает за счет особой кристаллической структуры: слои графита скользят относительно друг друга с минимальным сопротивлением. Это позволяет достичь коэффициента трения в диапазоне 0,06 и ниже при использовании композиции с графитом и другими твердыми смазками. Для инструмента это означает меньше тепла в точке контакта, меньше налипания материала заготовки и меньше износа режущей кромки.
Часто графитовое покрытие сочетается с другими твердыми смазками, например с дисульфидом молибдена, что повышает его эффективность при экстремальных температурах и давлениях. При выборе такого покрытия закупщик должен смотреть на температурный диапазон работы, адгезию к подложке из SKH-51 и влияние толщины слоя на геометрию режущей кромки.
Сталь SKH-51 как основа для режущего инструмента с покрытием
SKH-51 - высокоскоростная инструментальная сталь на молибденовой основе, которая соответствует стандарту JIS G 4403 и имеет эквиваленты AISI M2 и DIN 1.3343.
Типичный химический состав включает углерод 0,80–0,88%, кремний до 0,45%, марганец до 0,40%, хром 3,8–4,5%, молибден 4,7–5,2%, вольфрам 5,9–6,7%, ванадий 1,7–2,1%.
Такой состав создает материал, который выдерживает высокие температуры резания и сохраняет твердость даже в красноломких зонах. SKH-51 применяют для сверл, метчиков, фрез, разверток, пил и зуборезного инструмента. Именно благодаря этой универсальности и прочности SKH-51 выбирают как базовую основу для применения графитовых покрытий - материал хорошо адгезирует сухие смазки и не требует специальной подготовки поверхности перед нанесением.
Почему именно SKH-51 для покрытых инструментов
Инженеры часто рассматривают графитовое покрытие на SKH-51 именно потому, что эта сталь уже обеспечивает хороший ресурс при стандартных режимах. Добавление покрытия позволяет либо увеличить скорость резания без дополнительного износа, либо, наоборот, использовать стандартные режимы и получить больший ресурс инструмента. Это имеет экономический смысл: закупщик получает предсказуемый результат от хорошо изученного материала плюс дополнительная защита от износа.
Ключевые свойства графитового покрытия для режущего инструмента
При выборе графитового покрытия для инструмента из SKH-51 нужно обращать внимание на несколько взаимосвязанных свойств.
Коэффициент трения и антиадгезионные свойства
Графитовое покрытие обеспечивает коэффициент трения в диапазоне 0,06 и ниже, что существенно снижает силы трения между инструментом и заготовкой. Для режущего инструмента это означает меньше тепла, выделяющегося в момент резания, и меньше налипания обработанного материала на режущую кромку. Антиадгезионные свойства особенно важны при работе с материалами, которые склонны к налипанию (легированные стали, алюминиевые сплавы с медью).
Адгезия к подложке из SKH-51
Эффективность покрытия напрямую зависит от того, насколько крепко оно держится на поверхности инструмента. Адгезия определяется составом связующего, технологией нанесения и чистотой поверхности перед обработкой. Для SKH-51 это обычно хорошо налаженный процесс, но закупщик должен проверять техническую спецификацию от производителя покрытия и уточнять, применялось ли оно именно на этой стали.
Температурный диапазон работы
Графитовое покрытие остается эффективным только в определенном температурном диапазоне. При превышении верхнего температурного предела покрытие начинает окисляться и теряет свои свойства. Для инструмента из SKH-51, который работает при температурах резания до 700–800 °C в зависимости от режима, нужно выбирать покрытие, которое гарантирует работу именно в таком диапазоне. Это особенно критично при высокоскоростном резании.
Толщина слоя и влияние на геометрию кромки
Толщина графитового покрытия не должна быть слишком большой, иначе она исказит геометрию режущей кромки и может привести к неточности обработки или дополнительному биению. Обычно толщина слоя составляет доли микрона до нескольких микрон. Производитель должен указывать этот параметр в спецификации, чтобы закупщик и инженер могли оценить влияние на размеры и допуски инструмента.
Как работает графитовое покрытие при резании
При контакте покрытого инструмента из SKH-51 с заготовкой и стружкой графитовое покрытие выполняет сразу несколько функций: снижает контактное давление, уменьшает тепловыделение и предотвращает прямой контакт стали инструмента с материалом заготовки.
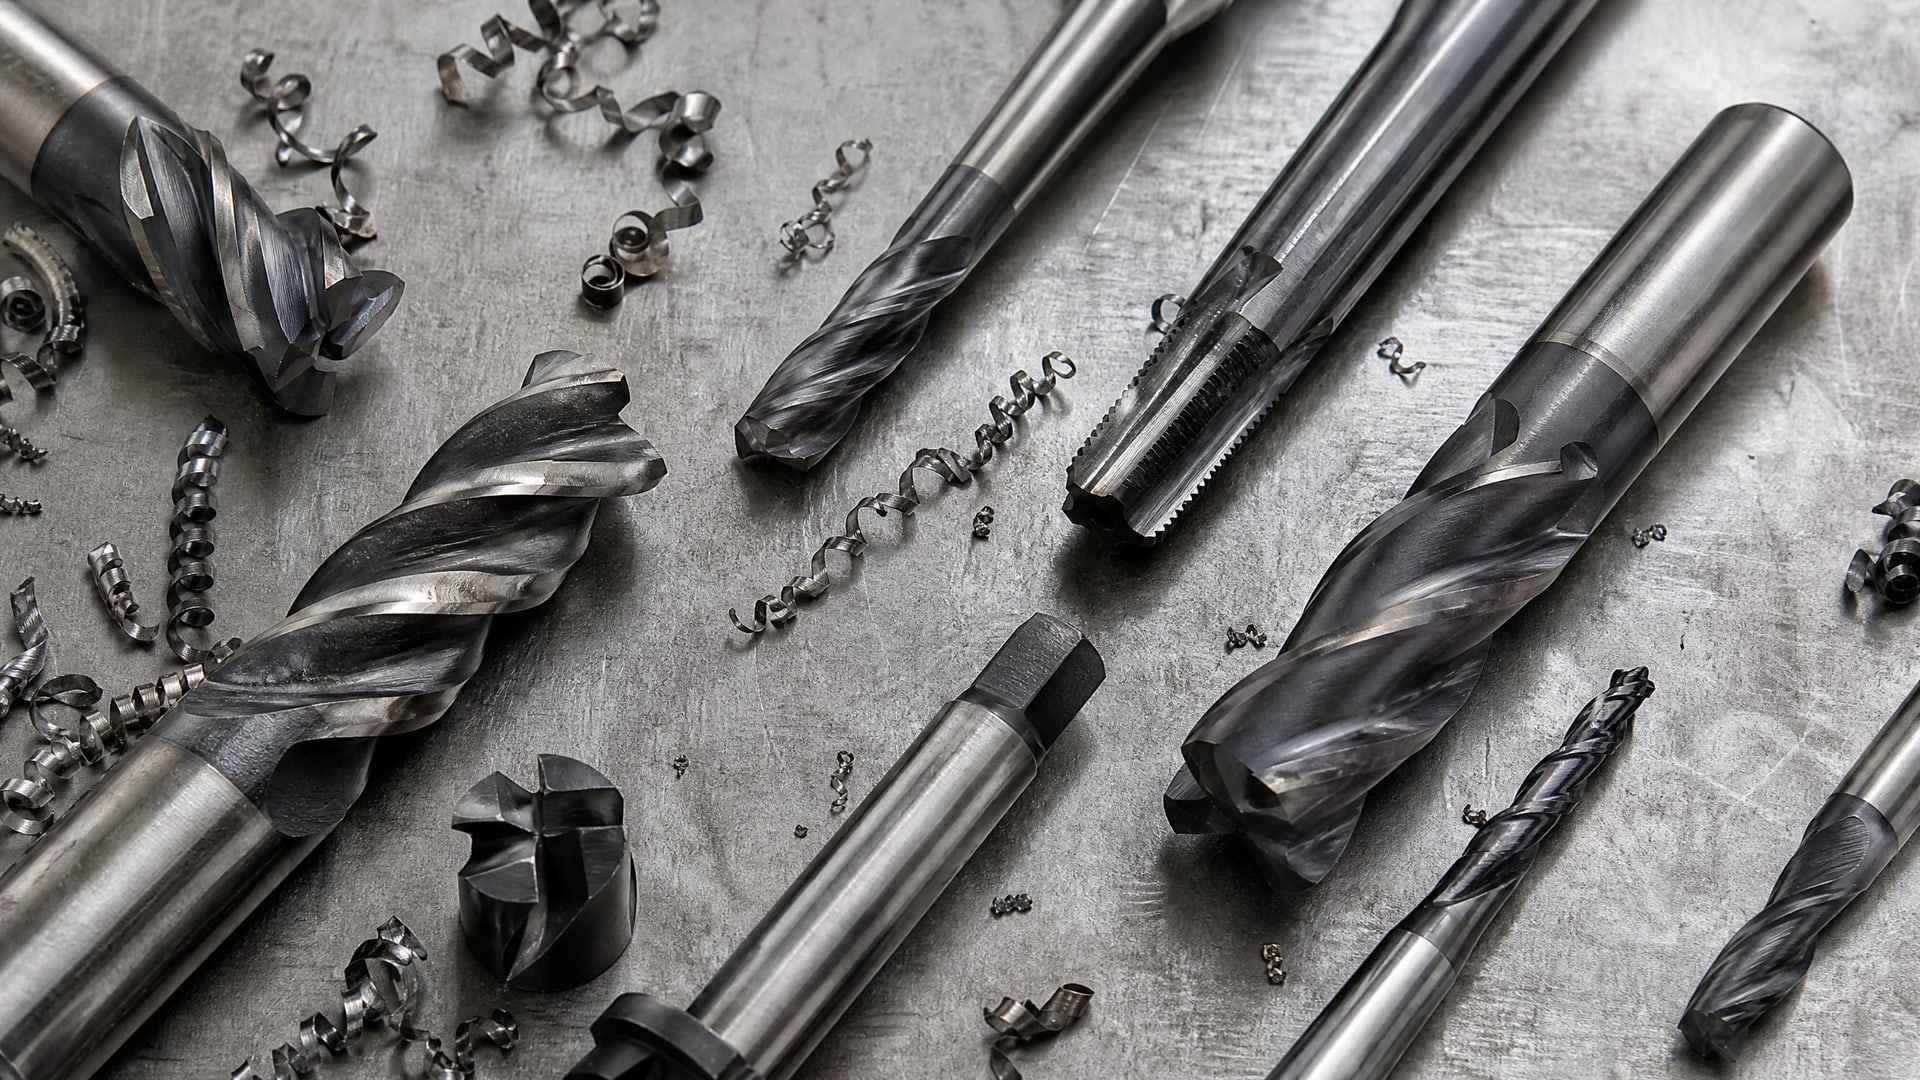
В зоне резания температура может достигать 700–900 °C в зависимости от скорости резания, материала заготовки и подачи. Графитовое покрытие образует барьер, который не позволяет материалу заготовки прилипать к режущей кромке. Это особенно заметно при обработке вязких материалов, которые склонны к образованию нароста на инструменте. Нарост - это отложение обработанного материала на кромке, которое нарушает качество обработки и ускоряет износ.
Снижение трения достигается благодаря скольжению слоев графита, и это работает независимо от того, есть ли смазочно-охлаждающая жидкость или нет. Однако в условиях влажной среды, когда используется охлаждающая жидкость, эффект графитового покрытия усиливается, так как жидкость проникает в микронеровности и дополнительно снижает трение. При сухом резании графитовое покрытие работает как самостоятельная смазка.
Важно помнить, что графитовое покрытие не заменяет правильный выбор режима резания. Если скорость выбрана неправильно (слишком высокая или низкая), или подача не соответствует материалу заготовки, покрытие не сможет компенсировать эти ошибки. Оно работает как дополнение, а не как замена правильной технологии.
Выбор и проверка графитового покрытия для инструмента SKH-51
При поиске подходящего графитового покрытия закупщик сталкивается с проблемой: для таких покрытий не существует единого универсального стандарта ГОСТ или ISO, как для металлопроката или консистентных смазок.
Вместо этого производители предоставляют технические спецификации и результаты испытаний на трение и износ.
Что проверять в технической спецификации
Перед покупкой графитового покрытия убедитесь, что производитель предоставил информацию о:
Температурном диапазоне работы - верхний предел не должен быть ниже максимальной температуры резания для вашего типа обработки
Адгезии к SKH-51 - производитель должен указать, что покрытие испытано именно на этой стали или на эквивалентном материале
Толщине слоя - должна быть совместима с допусками геометрии режущей кромки
Коэффициенте трения - желательно, чтобы он был не выше 0,08–0,10 при нагрузке и температуре, соответствующих вашим условиям работы
Совместимости с последующей термообработкой - если инструмент подлежит закалке после нанесения покрытия
Многие производители публикуют результаты сравнительных испытаний на износ, где показывают, на сколько процентов увеличивается ресурс инструмента с покрытием по сравнению с обычным инструментом из SKH-51. Такие данные помогают оценить окупаемость дополнительных затрат на покрытие.
Совместимость с охлаждением и смазкой
Графитовое покрытие хорошо работает как с минеральными смазочно-охлаждающими жидкостями, так и при сухом резании. Однако некоторые активные добавки в СОЖ могут взаимодействовать с составом покрытия, поэтому стоит уточнить у производителя покрытия, какие виды жидкостей совместимы.
При резании без охлаждения графитовое покрытие становится еще более ценным, так как оно обеспечивает смазку за счет собственной структуры. Это особенно актуально для операций, где нельзя использовать жидкость (например, при резании в замкнутых пространствах или при обработке деталей, которые после обработки должны быть чистыми).
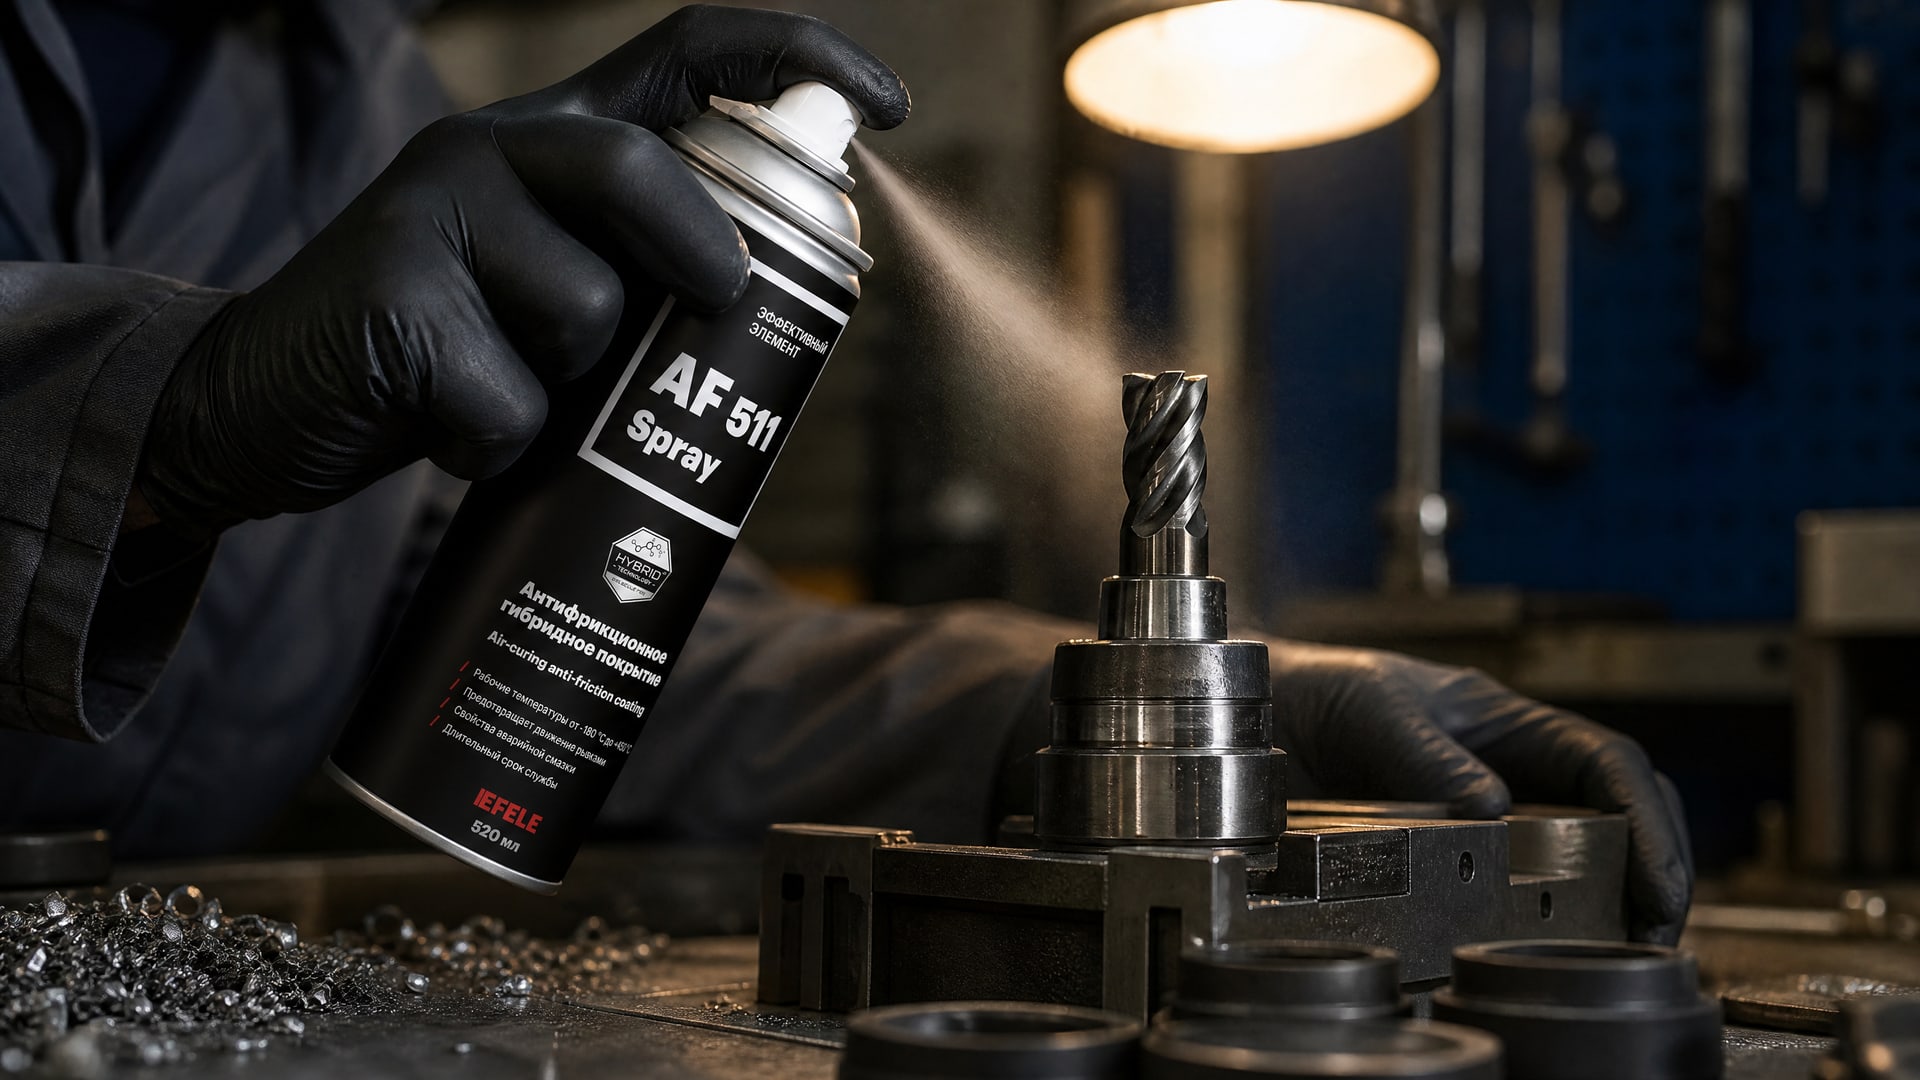
Применение EFELE AF-511 Spray для инструмента SKH-51
На практике при обработке материалов, подверженных налипанию, или при работе в условиях высокого контактного давления и фреттинга антифрикционное покрытие на основе графита и дисульфида молибдена показывает хороший результат. Такие гибридные решения сочетают антиадгезионные свойства графита с высокотемпературной стабильностью молибдена. Опыт применения показывает, что инструмент из SKH-51 с таким покрытием выдерживает более интенсивные режимы или работает дольше при стандартных режимах.
Частые ошибки при выборе и применении графитового покрытия
Закупщики и инженеры нередко совершают ошибки, которые снижают эффект от использования графитового покрытия.
Ошибка 1: мысль, что покрытие подходит для любых режимов
Графитовое покрытие наиболее эффективно при определенном диапазоне температур, давлений и скоростей резания. Если вы попытаетесь использовать инструмент с покрытием при режимах, существенно отличающихся от рекомендованных, эффект может быть минимальным или даже отрицательным. Поэтому перед закупкой нужно четко определить, какие режимы резания будут использованы, и выбирать покрытие под эти условия.
Ошибка 2: игнорирование подготовки поверхности перед нанесением
Качество адгезии графитового покрытия к SKH-51 зависит от чистоты поверхности перед нанесением. Если поверхность содержит окислы, грязь или масло, адгезия будет слабой, и покрытие может сняться или начать отслаиваться при работе. Надежный производитель должен указывать требования к подготовке поверхности и соблюдать их.
Ошибка 3: предположение, что покрытие заменит правильный режим резания
Покрытие - это дополнение к правильно выбранному режиму, а не замена ему. Если скорость резания выбрана некорректно, или подача не соответствует материалу, покрытие не спасет инструмент от преждевременного износа. Перед закупкой покрытого инструмента убедитесь, что режимы резания оптимизированы для вашего производства.
Ошибка 4: забывчивость о температурных ограничениях
Некоторые графитовые покрытия теряют эффективность при температурах выше 600–700 °C. Если вы обрабатываете высокопрочные материалы на высоких скоростях и температура резания достигает 800–900 °C, нужно выбирать более теплостойкое покрытие или комбинированное (графит + молибден).
Часто задаваемые вопросы
Графитовое покрытие и обычная смазка - это одно и то же?
Нет. Графитовое покрытие - это твердая антифрикционная пленка, которая наносится на инструмент и остается там постоянно. Обычная смазка (масло, консистентная смазка) - это жидкий или полужидкий материал, который может вымываться, испаряться или требует переподсмазки. Покрытие работает без дополнительного обслуживания в течение всего периода работы инструмента.
Какой коэффициент трения считается хорошим для графитового покрытия?
Коэффициент трения 0,06–0,10 считается достаточно низким для режущего инструмента. Это обеспечивает заметное снижение тепловыделения и износа. Чем ниже коэффициент, тем лучше, но на практике значение 0,06–0,08 уже дает хороший результат для большинства операций обработки.
Совместимо ли графитовое покрытие с охлаждающей жидкостью?
Да, графитовое покрытие совместимо с большинством минеральных смазочно-охлаждающих жидкостей. Однако перед использованием нужно уточнить у производителя покрытия, какие типы СОЖ допустимы, так как некоторые активные добавки могут взаимодействовать с составом покрытия.
Сколько времени работает графитовое покрытие?
Срок службы покрытия зависит от режимов работы, материала заготовки и условий окружающей среды. При правильном выборе покрытия и соблюдении рекомендованных режимов резания инструмент работает до естественного износа режущей кромки, и покрытие остается эффективным на протяжении всего этого периода.
Можно ли самостоятельно нанести графитовое покрытие на имеющийся инструмент?
Профессиональное нанесение графитового покрытия требует специального оборудования, контроля толщины слоя и подготовки поверхности. Попытка самостоятельного нанесения, как правило, приводит к плохой адгезии и неравномерному распределению. Рекомендуется обращаться к производителям, которые имеют опыт работы с инструментом из SKH-51.
Заключение
Графитовое покрытие для режущего инструмента из стали SKH-51 - это эффективный способ снизить трение, предотвратить налипание материала и продлить ресурс инструмента без изменения режимов резания. SKH-51, содержащая молибден 4,7–5,2%, вольфрам 5,9–6,7% и ванадий 1,7–2,1%, хорошо адгезирует графитовые покрытия и обеспечивает стабильную основу для работы антифрикционной пленки.
При выборе графитового покрытия проверяйте технические спецификации производителя: температурный диапазон работы, адгезию к SKH-51, толщину слоя и коэффициент трения. Помните, что покрытие - это дополнение к правильному режиму резания, а не его замена. Убедитесь, что режимы обработки оптимизированы для вашего производства, уточните совместимость с охлаждающей жидкостью и проверьте требования к подготовке поверхности перед нанесением покрытия. После этого закупщик получит инструмент с предсказуемым ресурсом и минимальным сопротивлением в зоне контакта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.