
Герметизация фланцевых соединений: как выбрать анаэробный герметик и избежать протечек
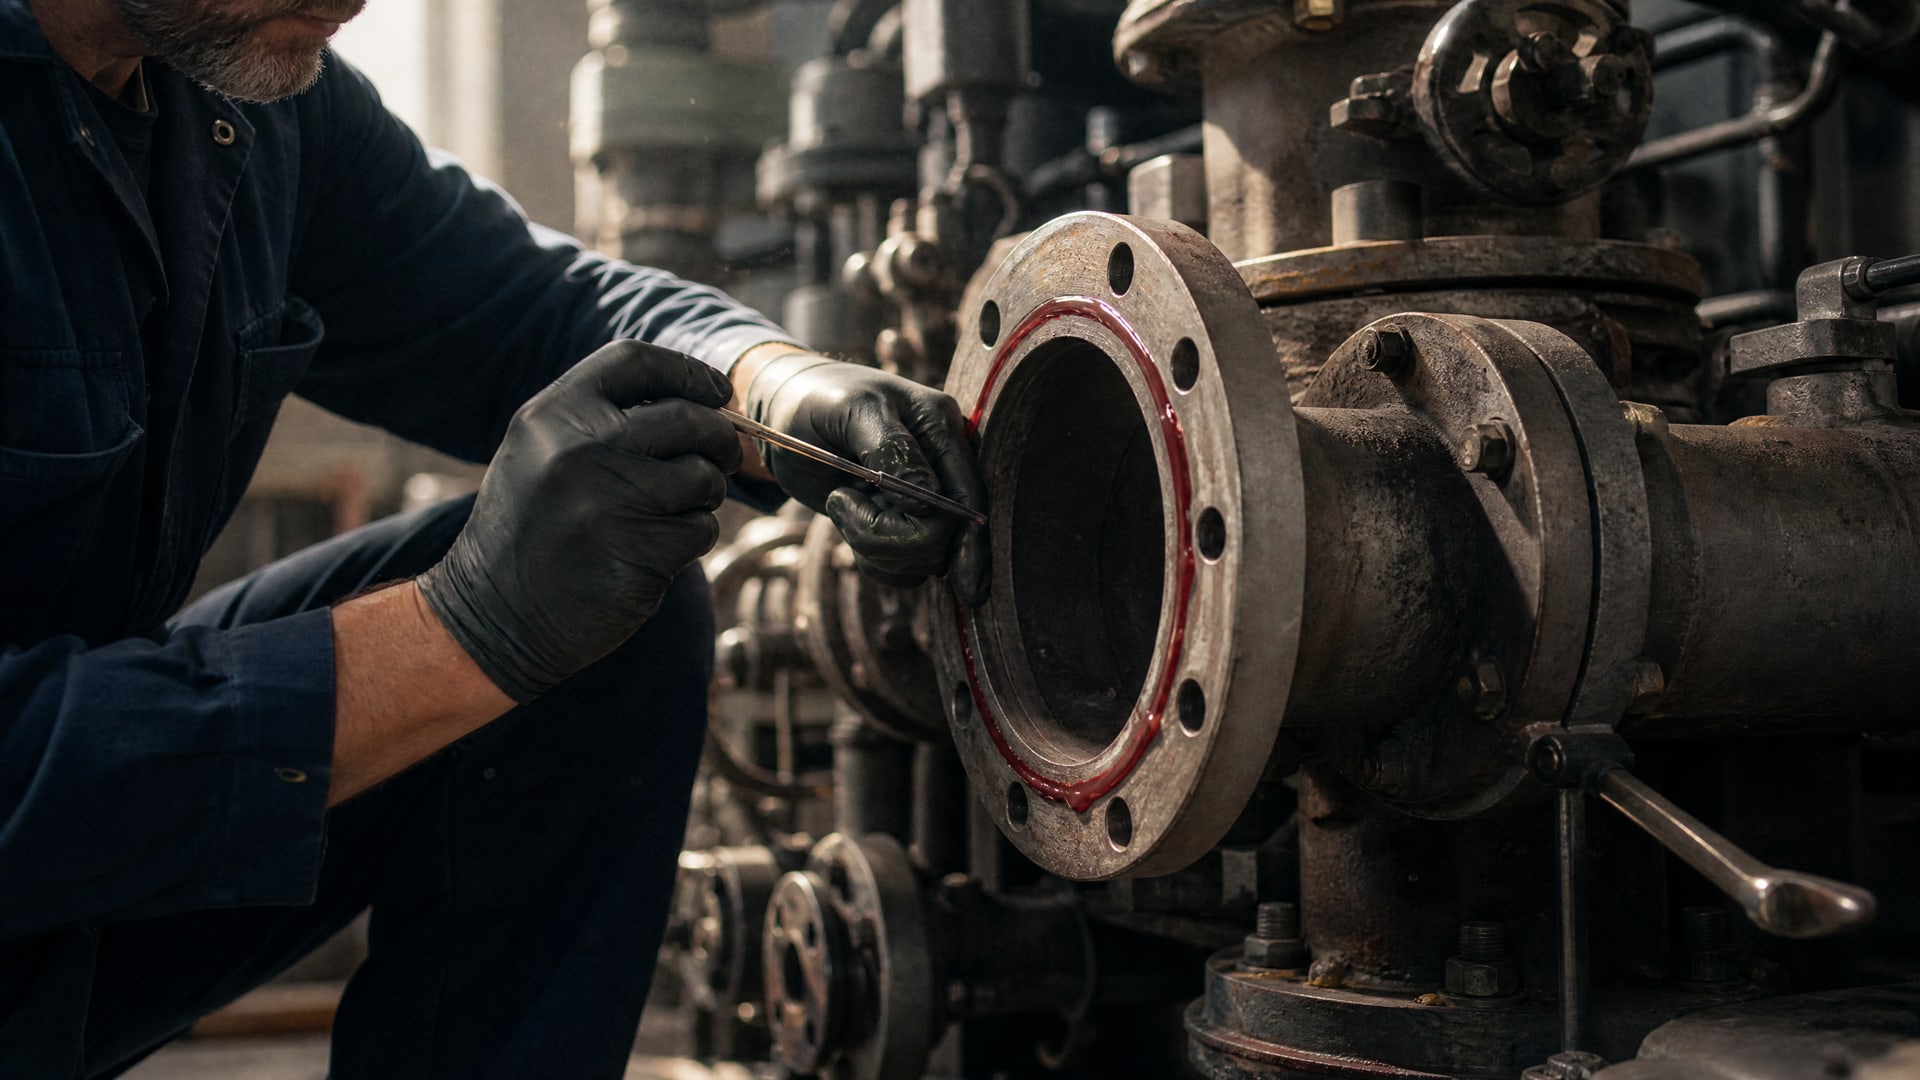
Фланцевые соединения - один из самых распространенных узлов в промышленности: от энергетики до машиностроения, от нефтегазовой сферы до пищевой промышленности. Именно в стыках фланцев часто возникают протечки, которые ведут к дорогостоящему ремонту и остановкам производства. Анаэробный герметик решает эту проблему, но выбрать правильный состав - значит понимать, что происходит на микроуровне после его нанесения и какие параметры материала критичны для конкретной задачи.
Статья расскажет, как выбрать анаэробный герметик для фланцев, на какие характеристики смотреть при подборе и как подготовить поверхность, чтобы герметизация фланцевых соединений дала результат. Эта информация полезна инженерам, технологам, снабженцам и специалистам служб технического обслуживания, которые отвечают за надежность оборудования.
Как устроены анаэробные герметики и когда они работают
Анаэробный герметик отверждается без доступа воздуха и при контакте с металлом.
Молекулы состава остаются жидкими в банке или тюбике, но как только герметик попадает в узкий зазор между двумя металлическими поверхностями и воздух вытесняется, запускается химическая реакция. Металл выступает катализатором: железо, алюминий, сталь активируют отверждение. Именно поэтому он подходит в первую очередь для жестких металлических фланцев с хорошо обработанными плоскостями.
Для жесткого фланца из обычной стали герметик начинает схватываться в течение 20–40 минут (это время фиксации). Это дает инженерам окно для сборки: можно собрать узел, провернуть болты, начать затягивать. Полная механическая прочность достигается примерно за 24 часа. Рабочий диапазон температур - от минус 55 °C до 150–200 °C (в зависимости от конкретного продукта), что охватывает большинство промышленных применений.
Однако если фланцы сильно перекошены, неровны или неточно обработаны, анаэробный герметик будет менее надежен. Для таких случаев нужны более мягкие решения или традиционные прокладки. Также герметик не подходит для широких зазоров: допустимый максимум заполнения - около 0,25 мм. Если зазор больше, герметик не будет полностью вытеснен, останется воздушный пузырь, и отверждение нарушится.
Критерии выбора фланцевого герметика: на что смотреть перед покупкой
Правильный выбор герметика начинается с анализа параметров соединения.
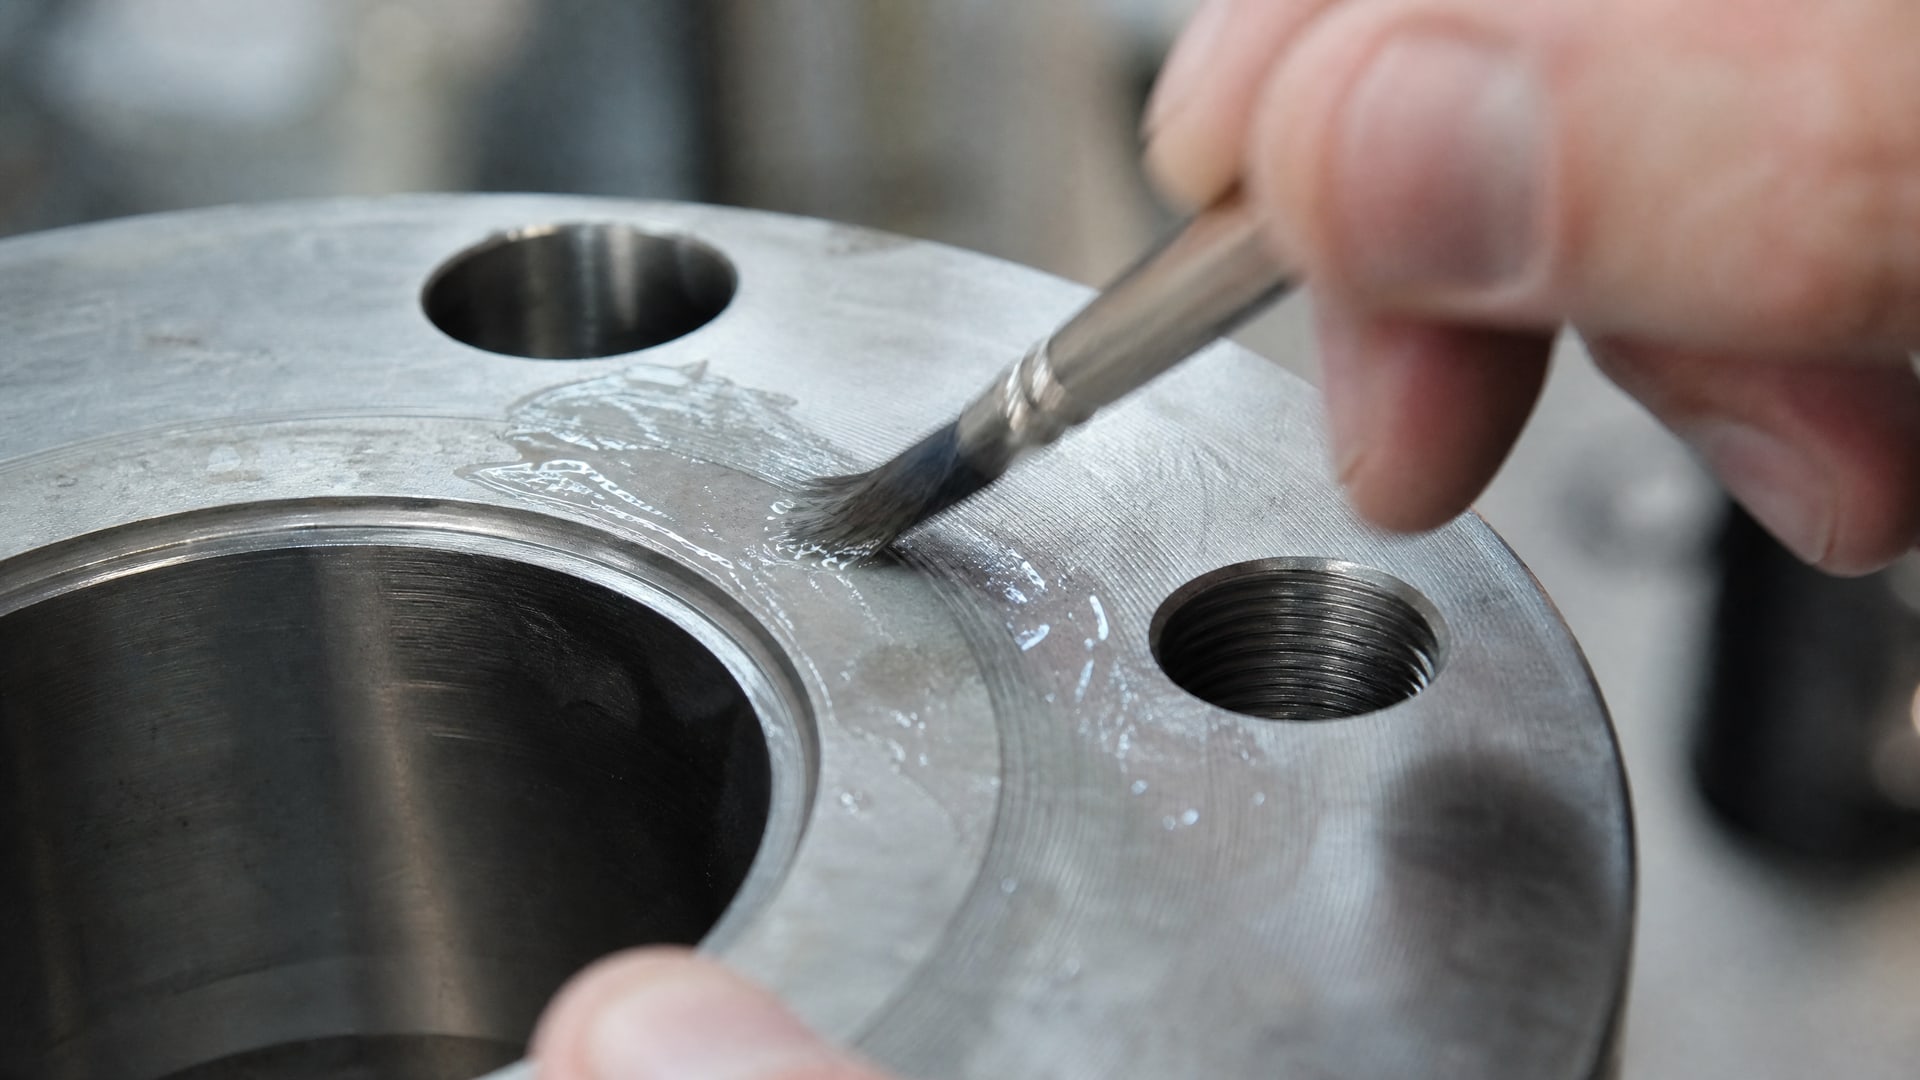
Вот что нужно проверить:
Тип металла и активность поверхности
Обычная углеродистая сталь и алюминий активны: герметик отверждается быстро и предсказуемо. Нержавеющая сталь - пассивный металл. Ее окисная пленка замедляет отверждение, а иногда даже блокирует его. Для пассивных поверхностей производители рекомендуют наносить активатор перед герметиком или использовать специальные составы с встроенным ускорителем.
Зазор между фланцами
Измерьте зазор. Если он 0,05–0,15 мм, анаэробный герметик справится идеально. При 0,15–0,25 мм результат еще предсказуем, но нужно убедиться, что продукт заявлен на такой gap fill. Сверх 0,25 мм герметик не подходит - нужна прокладка или другое решение.
Температура эксплуатации
Проверьте рабочий диапазон продукта в техническом описании. Если оборудование работает при плюс 140 °C, а герметик рассчитан максимум на 130 °C, это приведет к размягчению и утечке через несколько месяцев. Запас по температуре - как минимум 20–30 °C сверх максимума, который вы видите в режиме.
Химическая среда и вибрация
Если в системе циркулирует минеральное масло, убедитесь, что герметик устойчив к маслам. Если соединение работает под вибрацией (например, на вращающемся валу), нужен состав, прямо заявленный для вибрационной стойкости. Температурные циклы (перепады горячее-холодное) требуют эластичности и адгезии: ищите в паспорте параметры прочности после циклирования или указание на сопротивление тепловому шоку.
Время фиксации и производственный график
Время фиксации 20–40 минут подходит для большинства ремонтов на месте. Если нужен более быстрый пуск, есть составы с временем фиксации 5–10 минут. Но проверьте, подойдет ли такой герметик по другим параметрам.
Подготовка поверхности: почему это важнее, чем кажется
Многие инженеры недооценивают подготовку фланцевого соединения.
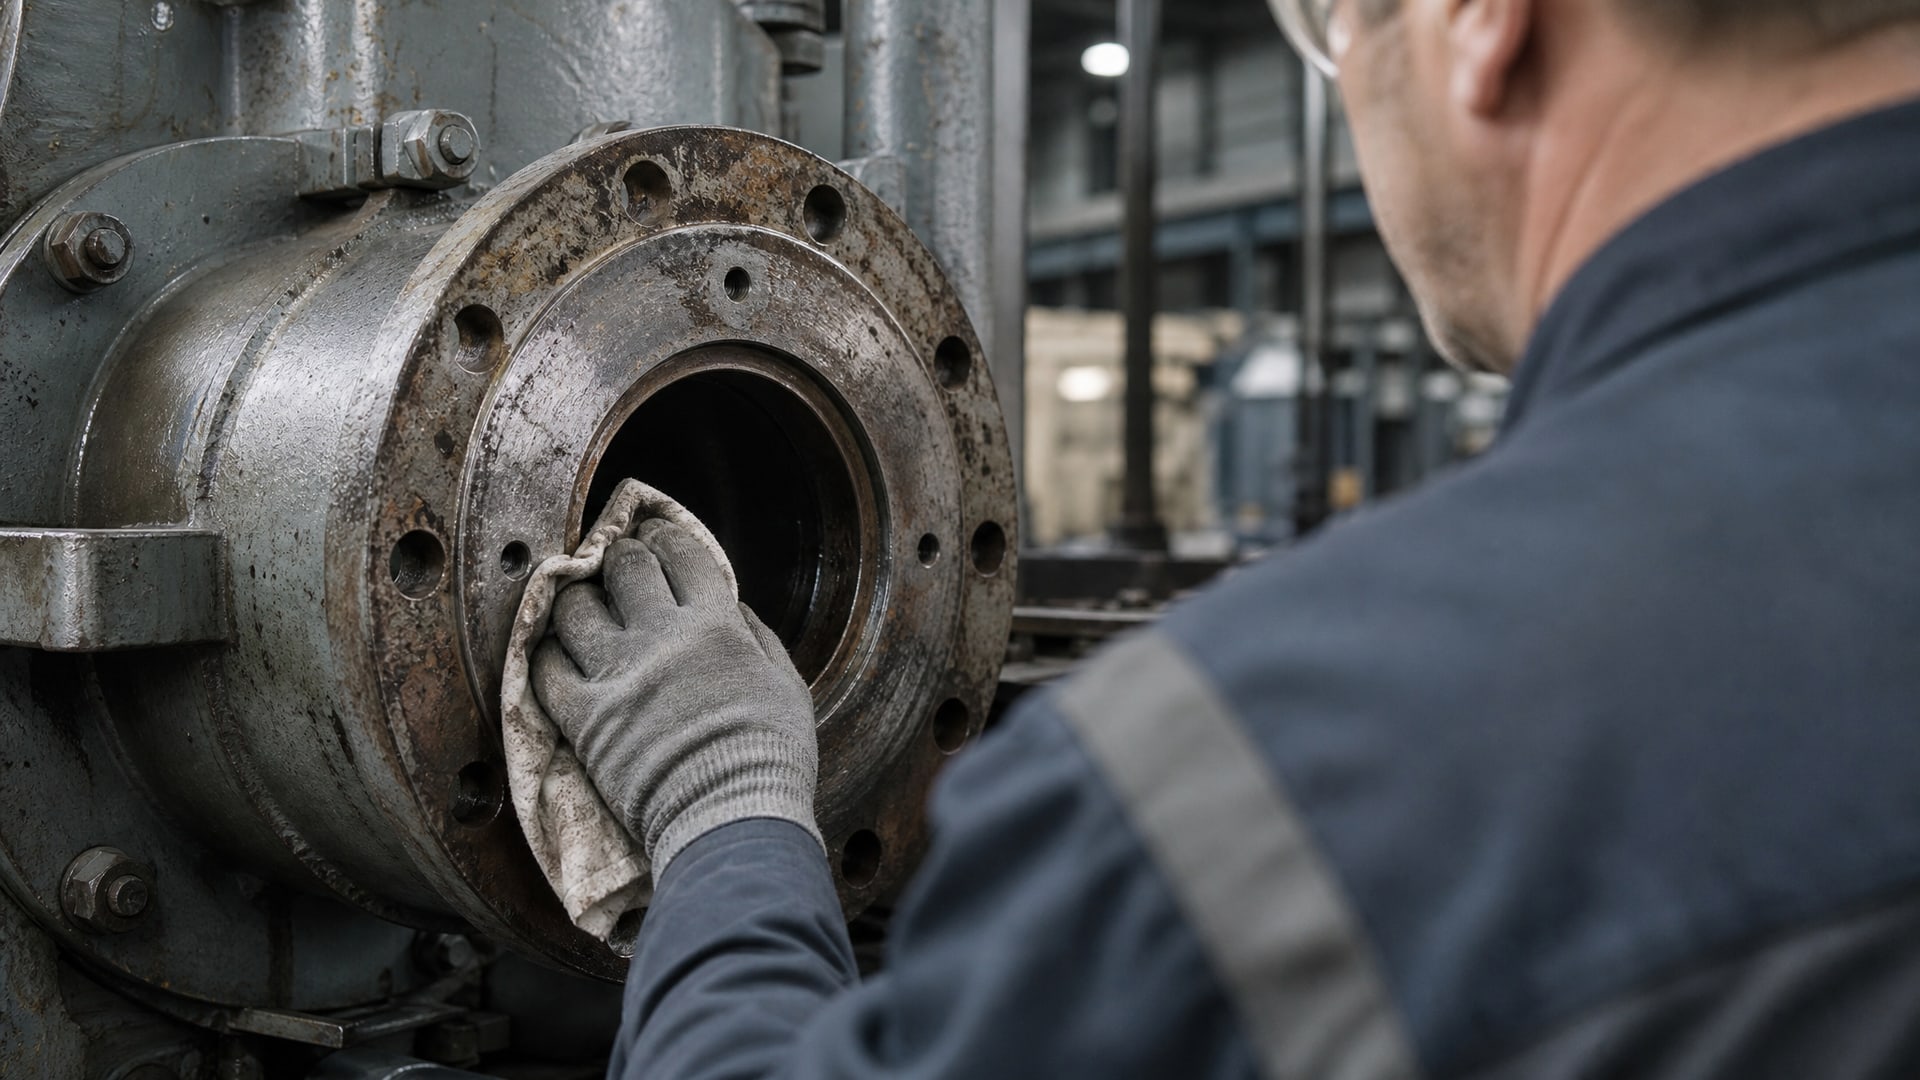
На практике герметизация фланцевых соединений зависит на 60–70 процентов от качества подготовки и лишь на 30–40 от выбора герметика. Одна старая высохшая прокладка, остатки масла или ржавчина - и герметик либо не отверждается, либо отверждается на загрязненной поверхности и образует слабый слой.
Пошаговая подготовка
1. Удалите старую прокладку полностью. Используйте скребок, деревянную палочку или пластиковую щетку. Не берите металлический шпатель, чтобы не пошарапать плоскость.
2. Очистьте фланцы от грязи, масла и ржавчины. Если видны следы окисления, протрите наждачной бумагой или тонкой щеткой. Масло удаляйте ацетоном, спиртом или обезжиривающим растворителем.
3. Просушите поверхности. Влага замедляет отверждение анаэробного герметика. Если фланец влажный, просушите тряпкой или дайте воде испариться.
4. Проверьте плоскостность. Если позволяет оборудование, проверьте отклонение по уровню. Идеальный ориентир: плоскостность 0,1 мм на длине 400 мм. Если отклонение больше, рассмотрите прокладку или шлифовку.
5. Убедитесь, что ширина контакта достаточна. Валик герметика должен лежать на обеих сторонах фланца. Минимальная ширина контактной зоны - около 5 мм, вокруг болтовых отверстий - минимум 3 мм.
Как правильно наносить анаэробный герметик
Нанесение герметика - не менее ответственный этап, чем подготовка.
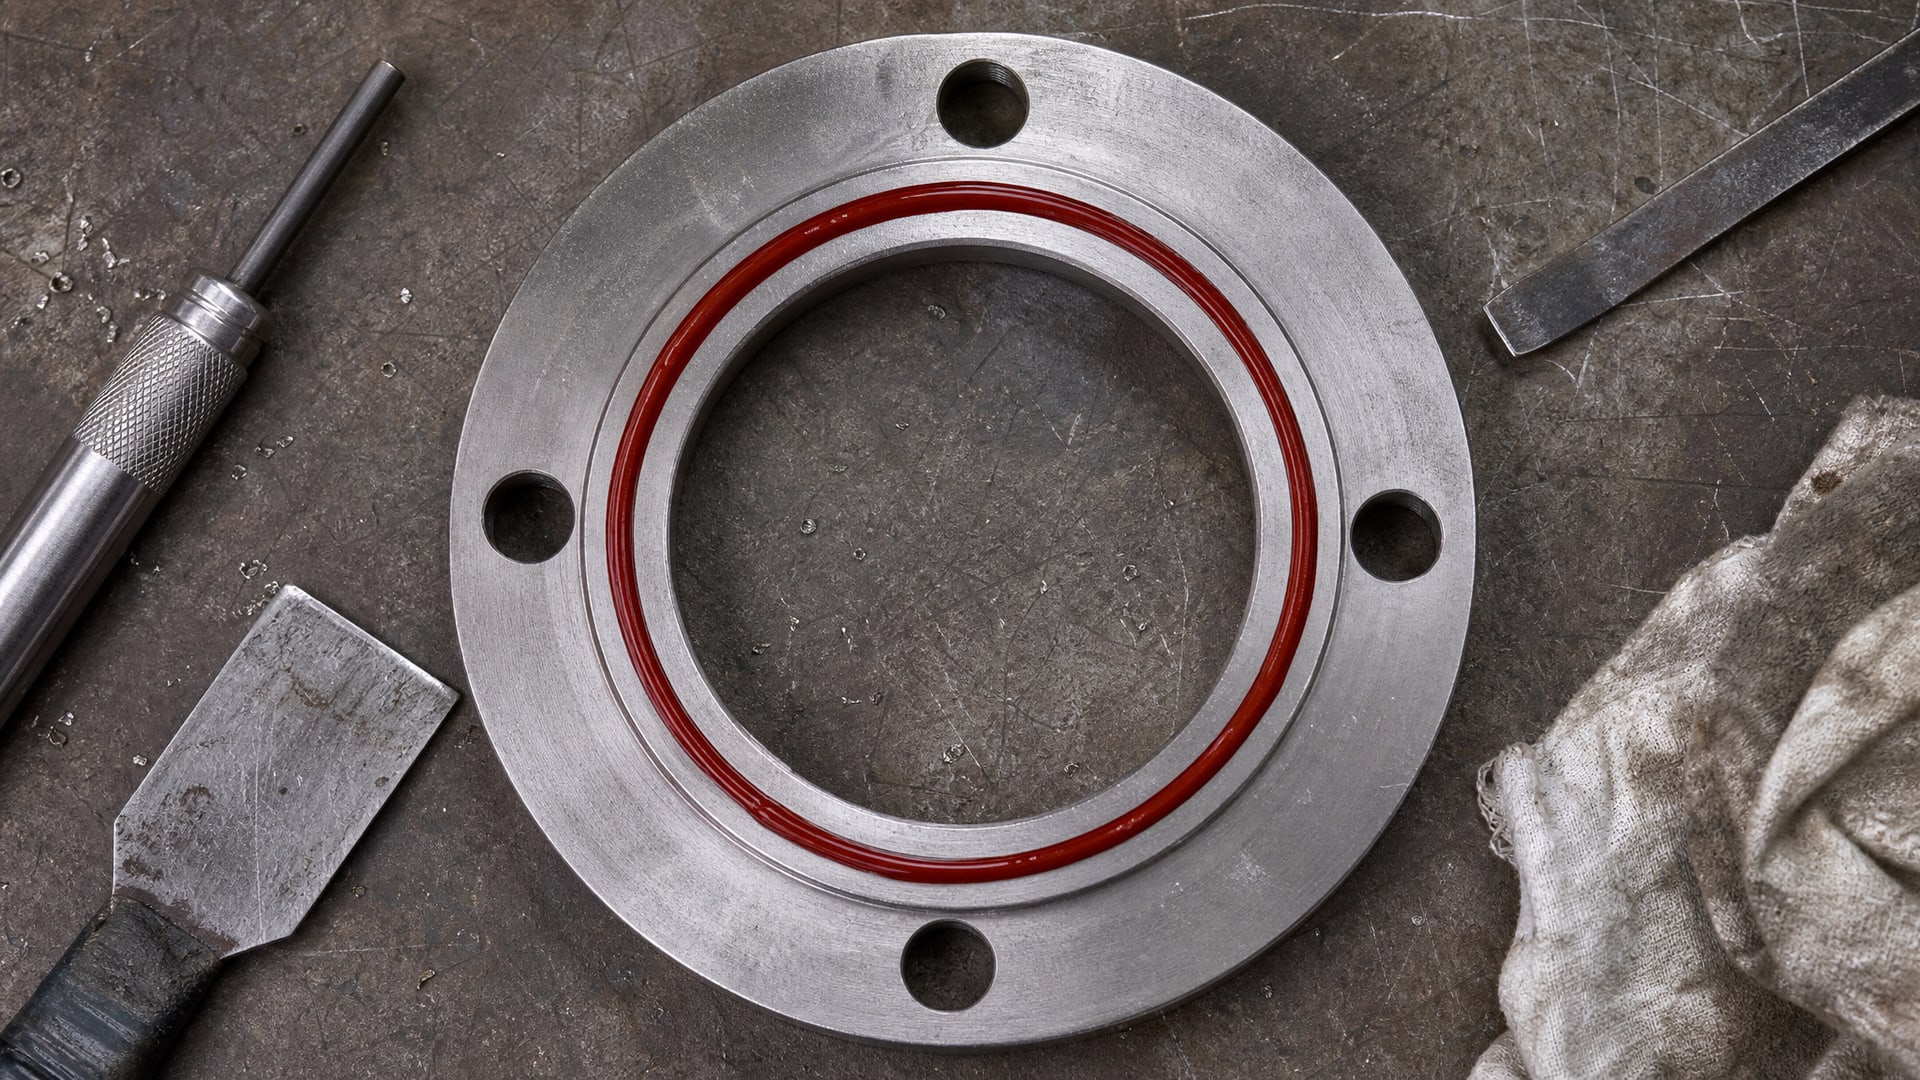
Ошибка на этом этапе может привести к течи даже при правильно выбранном составе.
Техника нанесения
Выдавливайте герметик непрерывным валиком толщиной 2–3 мм. Валик должен идти ближе к внутреннему краю фланца (со стороны отверстия, через которое течет рабочая среда). Обязательно обведите все болтовые отверстия, чтобы герметик полностью перекрыл путь для утечки. Точечное нанесение или редкие мазки дают течи.
Наносите тонкий равномерный слой, а не избыток. Слишком толстый валик не повышает герметичность и может привести к избыточному выдавливанию герметика при затягивании болтов.
Активация для пассивных металлов
Если фланцы из нержавеющей стали, нанесите активатор тонким слоем на обе поверхности за 30–60 секунд до герметика. Активатор ускорит отверждение. Если вы используете анаэробный герметик повышенной мощности с активатором в составе, дополнительно его не требуется.
Сборка и затягивание болтов
Соберите фланец в течение времени, указанного в инструкции (для герметиков с fixture time 20–40 минут это время от нанесения до закрытия и первой затяжки болтов). Затягивайте болты крест-накрест, чтобы распределить давление равномерно и не перекосить фланец. Следуйте спецификации производителя оборудования по величине крутящего момента.
Выдержка перед пуском
После затягивания болтов герметик только начинает набирать прочность. Время фиксации позволяет переместить или перевернуть узел, но подавать полное рабочее давление можно только после достижения полной прочности. Это примерно 24 часа при комнатной температуре. Если температура ниже нуля, процесс замедлится. Если выше 60 °C, может ускориться, но на это рассчитывать нельзя.
Для испытаний давлением или циклирования ждите минимум 24 часа.
Какие материалы используются для герметизации фланцевых соединений: альтернативы и их место
Хотя анаэробный герметик - выбор инженеров в большинстве случаев, есть другие материалы, которые применяются при определенных условиях.
Анаэробные жидкие уплотнители
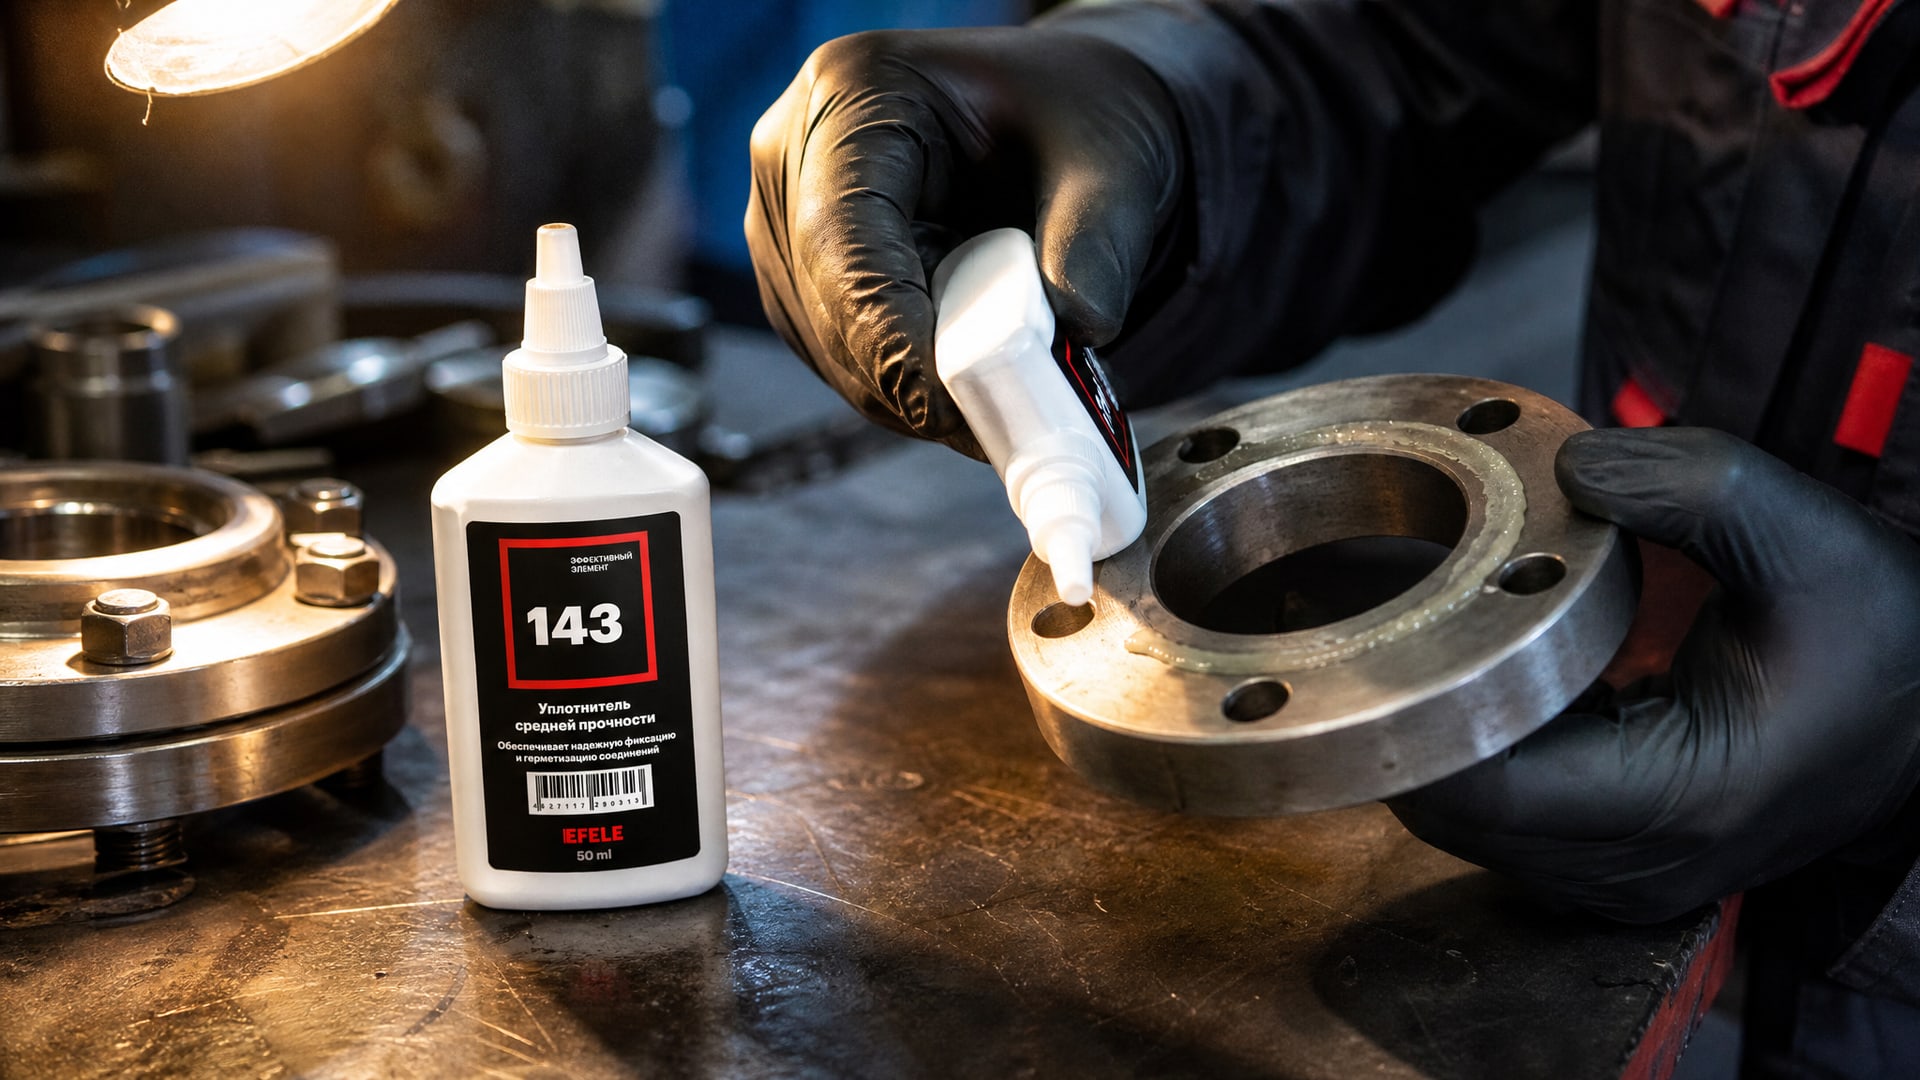
Это основной класс, о котором идет речь выше. Они заполняют микронеровности поверхности и при отверждении образуют твердый герметичный слой. Примеры параметров: fixture time 20–40 минут, рабочая температура минус 55–200 °C, допустимый зазор до 0,25 мм. Для герметизации фланцевых соединений, работающих в условиях высоких температур и требующих возможности разборки, хорошо подходят составы, рассчитанные на эту задачу. EFELE 143 - жидкий уплотнитель, созданный для именно таких условий: высокая температура, вибрация, требование снимать фланец при техническом обслуживании без разрушения соединения.
Резиновые прокладки
Используются, когда зазор больше 0,25 мм, поверхности сильно неровны или нужна частая разборка-сборка без потери герметичности. Недостаток: дороже, требуют точного подбора по материалу и толщине, могут вздуваться под действием масла или агрессивных сред.
Формируемые на месте прокладки (gasket makers)
Иногда путают с анаэробными герметиками, но это разные продукты. Формируемые прокладки наносят толще, они более эластичны и часто содержат силиконовую основу. Они лучше переносят большие неровности фланцев, но медленнее отверждаются и требуют более длительной выдержки перед пуском.
Выбор между этими материалами зависит от геометрии фланца, температуры, химической среды и графика обслуживания.
Герметизация фланцевых соединений в условиях вибрации и температурных циклов
Если оборудование работает под вибрацией (насосы, компрессоры, вращающееся оборудование), герметик может постепенно разламываться и вымываться.
Если соединение испытывает перепады температуры (теплоноситель то горячий, то холодный), упругие деформации фланцев могут нарушить герметичность.
В таких условиях выбирайте герметики, заявленные как вибростойкие и стойкие к термоциклам. В паспорте ищите параметры прочности на сдвиг, адгезии к металлу и испытания на циклирование. Это дает гарантию, что герметик не потеряет свойства после 100–500 циклов нагрева и охлаждения.
Также важна чистота сборки: любые микрозазоры, оставленные грязью, станут очагом трещин под вибрацией. Поэтому в машинных отделениях судов, энергетических установок и вибрирующих агрегатов подготовке уделяют особое внимание.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик на грязный или масляный фланец?
Нет. Остатки старой прокладки, масло и грязь блокируют контакт герметика с металлом и замедляют или останавливают отверждение. Полная очистка и обезжиривание - обязательные шаги. Даже тонкая пленка масла снижает адгезию герметика и может привести к течи через несколько недель.
Как долго ждать перед подачей давления после сборки фланца с герметиком?
Начальная фиксация достигается за 20–40 минут (в зависимости от типа герметика и температуры), и в это время можно переместить узел. Но полная прочность, достаточная для высокого давления и вибрации, достигается примерно за 24 часа. Это минимальный срок выдержки перед испытаниями давлением или пуском в нормальный режим.
Подходит ли анаэробный герметик для нержавеющей стали?
Да, но с оговоркой. Нержавеющая сталь - пассивный металл, и герметик на ней отверждается медленнее, чем на обычной стали. Производители рекомендуют использовать активатор перед герметиком или выбирать составы со встроенным ускорителем отверждения. Без активатора герметик может вообще не отвердеть или отвердеть через несколько суток вместо суток.
Чем герметизировать фланец, если зазор больше 0,25 мм?
Анаэробный герметик для таких зазоров непригоден. Нужна резиновая прокладка правильной толщины или формируемая прокладка (более эластичный материал, который «найдет» неровности фланцев). Предварительно проверьте, какая толщина прокладки рекомендована для вашего оборудования.
Как определить, правильно ли отвердел герметик?
Спустя 24 часа (или время полной полимеризации из паспорта) пальцем (осторожно) нажмите на валик герметика в месте, где он выступает за край фланца. Если герметик твердый, не вмятается и не прилипает к пальцу - отверждение прошло нормально. Если еще мягкий - дайте больше времени или проверьте условия (может быть слишком холодно или нарушена подготовка).
Заключение
Выбрать анаэробный герметик для фланцев - значит проанализировать тип металла, зазор, температурный диапазон, присутствие вибрации и химическую среду. Но даже идеально подобранный состав даст течи, если подготовка поверхности проведена небрежно. Полная очистка, обезжиривание и просушка фланцев - это не формальность, а основа герметичного соединения.
Нанесенный непрерывным валиком по правилам герметик дает надежную герметизацию фланцевых соединений на 24 часа отверждения. Для повышенных требований (вибрация, температурные циклы) выбирайте составы с прямым заявлением на эти условия и дополнительно проверяйте параметры вибростойкости и адгезии в технических описаниях. Если вы сомневаетесь в подборе, сверьтесь со спецификацией производителя оборудования или обратитесь к техподдержке поставщика герметика.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.