
Герметик для больших зазоров: как правильно выбрать анаэробный состав
Герметик для больших зазоров в резьбовых соединениях - это выбор, который требует точного понимания возможностей и ограничений технологии. Анаэробные герметики работают по принципу полимеризации в отсутствие воздуха, и чем шире промежуток между витками, тем медленнее происходит отверждение и тем ниже конечная прочность соединения. Практика показывает, что даже небольшое превышение предельного зазора может привести к непредсказуемым результатам: от замедления схватывания на несколько часов до полного отсутствия герметизации.
Для инженеров и закупщиков, работающих с неплотной, изношенной резьбой или крупными метрическими соединениями, выбор подходящего состава начинается с понимания фактического расстояния между витками и соответствующих характеристик конкретного герметика. Эта статья дает конкретные цифры, критерии подбора и объясняет, когда анаэробный герметик остается оптимальным решением, а когда требуется другой подход.
Почему зазор - главный параметр при выборе анаэробного герметика
Анаэробный герметик отверждается благодаря отсутствию кислорода и присутствию металлических ионов на поверхности соединения.
Чем тоньше слой смазки между витками, тем быстрее исключается воздух и тем интенсивнее протекает полимеризация. При расширении зазора механизм в корне меняется: воздух остается в полости дольше, молекулы инициатора полимеризации срабатывают медленнее, и в конечном итоге цепочка молекул формируется не полностью.
Типичные параметры показывают, что оптимальный диапазон для хорошей прочности лежит в 6–14 мкм (0,006–0,014 мм), приемлемый - в 14–22 мкм (0,014–0,022 мм). Когда зазор достигает 22–30 мкм (0,022–0,030 мм), условия уже начинают неблагоприятно влиять на качество герметизации. А при превышении 0,30 мм большинство стандартных анаэробных составов почти не обрабатывают соединение.
Это не означает, что герметик вообще не схватится: схватится, но процесс может растянуться на часы вместо минут, а финальная прочность останется далеко ниже расчетной. Для неплотной, разбитой или изношенной резьбы такой результат часто неприемлем, особенно если соединение испытывает вибрацию или температурные циклы.
Как читать техдокументацию: фактический максимальный зазор
При выборе герметика для больших зазоров нужно искать в техдокументации параметр «максимальный заполняемый зазор» (gap fill) - это ключевое число, которое отличает один состав от другого.
На практике встречаются три основные группы:
Герметики узкого диапазона (0,10–0,15 мм): Это универсальные составы, рассчитанные на стандартную резьбу с хорошей геометрией. Вязкость обычно в диапазоне 1 000–5 000 мПа·с. Они быстро отверждаются, дают высокую прочность, но на резьбе с износом или люфтом показывают непредсказуемый результат.
Герметики среднего диапазона (0,20–0,30 мм): Это основная группа для промышленного применения. Вязкость часто находится в пределах 5 000–35 000 мПа·с. Заявленная температурная стойкость обычно до +150…+200 °C. Пример - высокотемпературные составы с gap fill 0,30 мм, которые выбирают для крупных трубных соединений (диаметр резьбы до M56 и выше). Именно в этот диапазон попадают герметики для резьбовых соединений с большими зазорами, которые встречаются на производствах.
Герметики расширенного диапазона (0,40–0,50 мм): Встречаются редко, обычно как специализированные решения для конкретных задач фиксации редко разбираемых резьбовых соединений с экстремальными зазорами. Такие составы требуют более длительного отверждения и более тщательного контроля условий нанесения.
Когда вы видите на упаковке, что герметик рассчитан на M80, это говорит о размере резьбы, а не о заполняемом зазоре. Параллельно в техдокументации обязательно должна быть указана величина gap fill - это главный критерий. Если этой цифры нет, уточните у поставщика: отсутствие данных часто означает, что герметик не рассчитан на больших зазоры.
Типы резьбы и их влияние на выбор герметика
Коническая трубная резьба герметизируется анаэробными составами заметно лучше, чем крупная цилиндрическая.
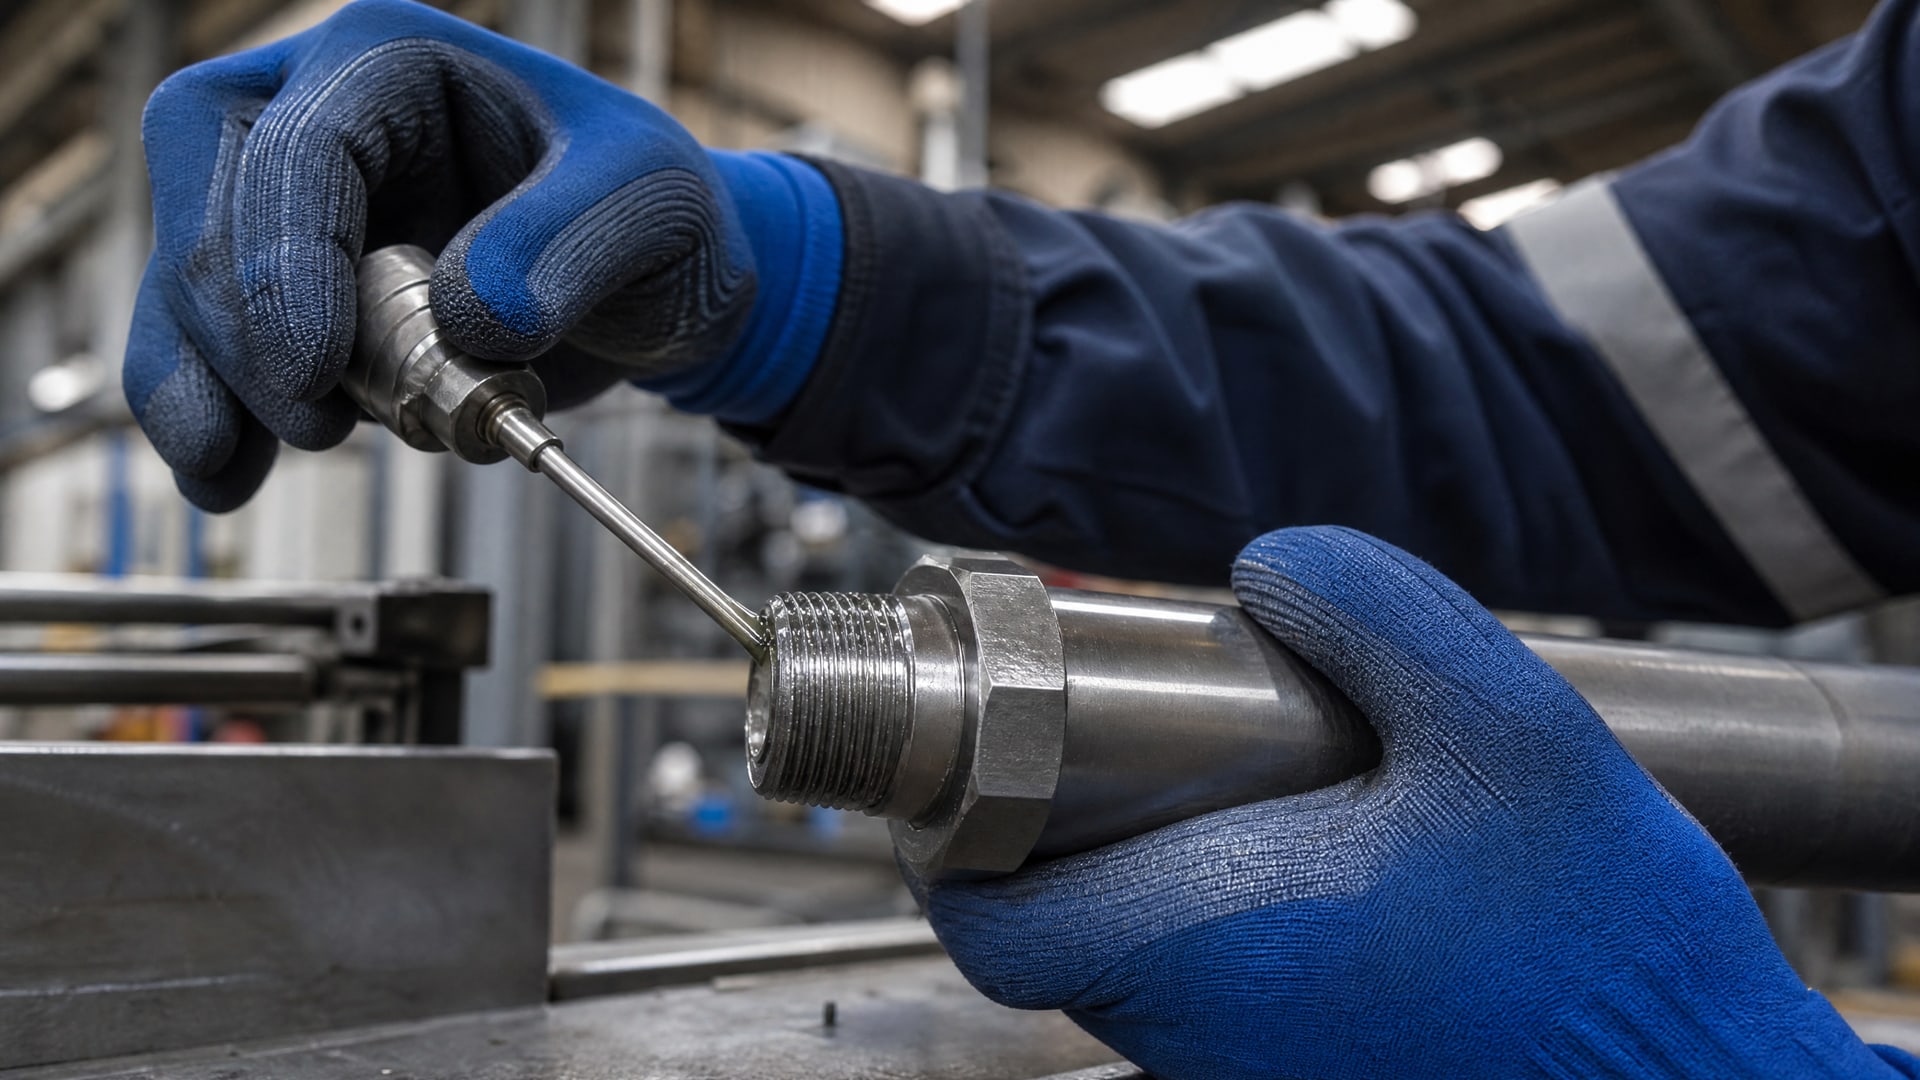
Причина в геометрии: при конической резьбе витки сами по себе создают плотный контакт, и воздух вытесняется из зазора механически. Анаэробный герметик в таком случае быстро оказывается в условиях без кислорода, и полимеризация протекает предсказуемо.
Для цилиндрической метрической резьбы (например, M12, M16, M20) ситуация иная. Зазор между витками более равномерен по глубине, воздух может оставаться в полости дольше, и при увеличении люфта (износе) герметик работает хуже. Именно для таких случаев нужно искать герметик с явно указанным gap fill, а не полагаться на размер диаметра.
На практике при работе с трубными соединениями часто применяют фум-ленту или геврит (пропитанная полимером льняная лента) вместе с анаэробным герметиком - это комбинация, которая повышает надежность герметизации. При выборе момента затяжки колесных болтов или фланцевых соединений нужно согласовать рекомендации производителя герметика с инструкциями по сборке - это влияет на распределение герметика в зазоре.
Скорость отверждения и температура окружающей среды
Анаэробные герметики полимеризуются благодаря взаимодействию с ионами железа и других переходных металлов.
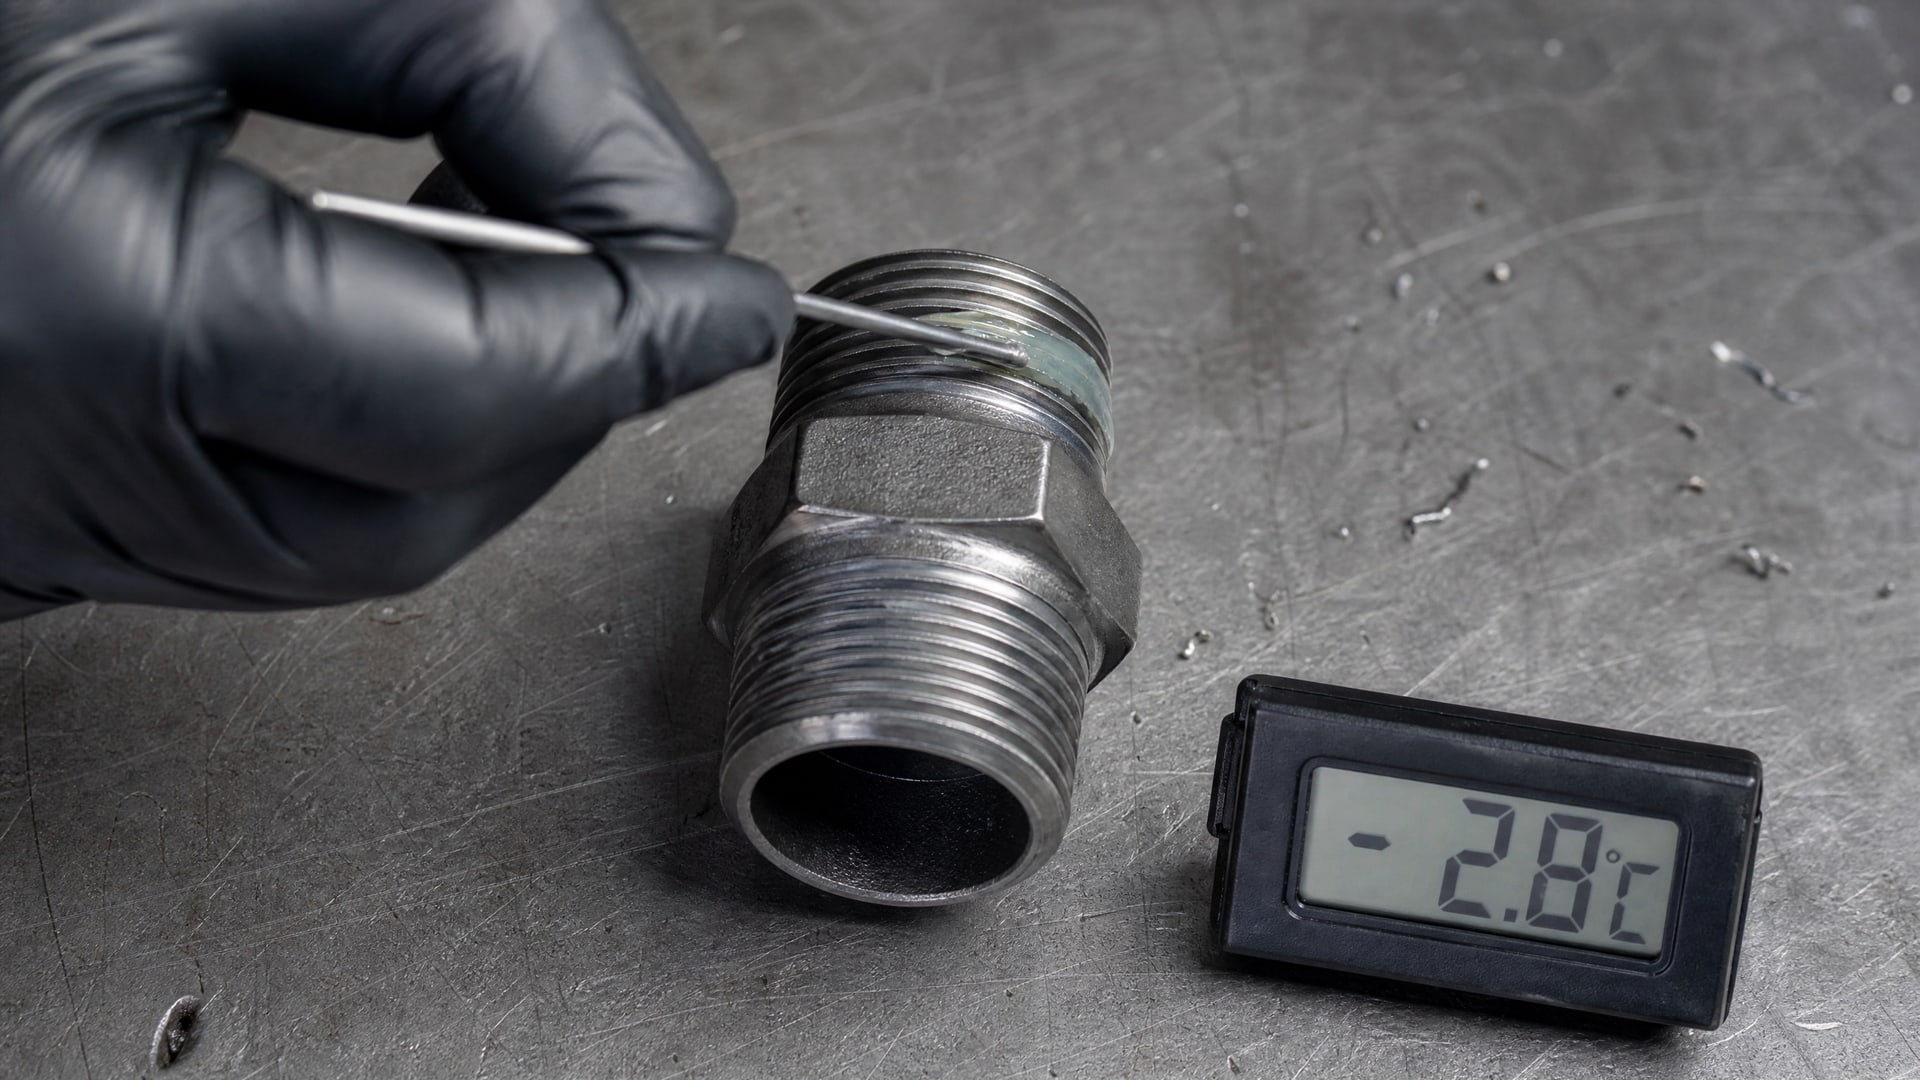
При большом зазоре инициирование реакции происходит медленнее: молекулам полимера требуется больше времени, чтобы «пройти» через воздушный промежуток и достичь центра зазора.
Когда температура окружающей среды падает ниже +10…+15 °C, отверждение замедляется еще больше, особенно на деталях из нержавеющей стали или других пассивных металлов, ионы которых менее активны. Типичные сроки схватывания при оптимальных условиях (зазор 0,015 мм, комнатная температура, активный черный металл) составляют 10–30 минут до рабочей прочности. При зазоре 0,30 мм и температуре ниже +5 °C это время может растянуться на 2–4 часа или даже на сутки.
Такие задержки критичны для производственных линий, где требуется быстрая сборка. В этом случае закупщики часто выбирают герметик с активаторным ускорителем (праймер) или повышают температуру деталей перед сборкой. Обе методики помогают добиться приемлемого времени отверждения даже на больших зазорах, хотя полная прочность все равно придет позже, чем на узких зазорах.
Фиксация или герметизация: в чем разница при выборе
Анаэробные герметики делятся на две функциональные группы: составы для фиксации резьбы (threadlocker) и составы для герметизации резьбы (thread sealant).
Различие существенное для выбора.
Герметики для фиксации рассчитаны на предотвращение развинчивания под вибрацией и ударом. Они часто имеют меньший диапазон зазоров (0,10–0,20 мм), но высокую химическую прочность. Такие составы хороши для редко разбираемых соединений.
Герметики для герметизации, напротив, сосредоточены на закупорке утечек жидкостей и газов. Они часто обладают большим диапазоном gap fill (до 0,30–0,50 мм), но требуют учета назначения металла и типа среды. Для трубных соединений или уплотнения фланцев берут именно герметики для герметизации.
На практике многие составы имеют смешанное назначение и работают и на фиксацию, и на герметизацию, но в техдокументации обычно указан приоритет. Если соединение требует одновременно надежного замыкания люфта и герметизации, нужно убедиться, что выбранный состав явно рассчитан на оба: в ТДС это будет сказано как «thread sealant and threadlocker» или «universal».
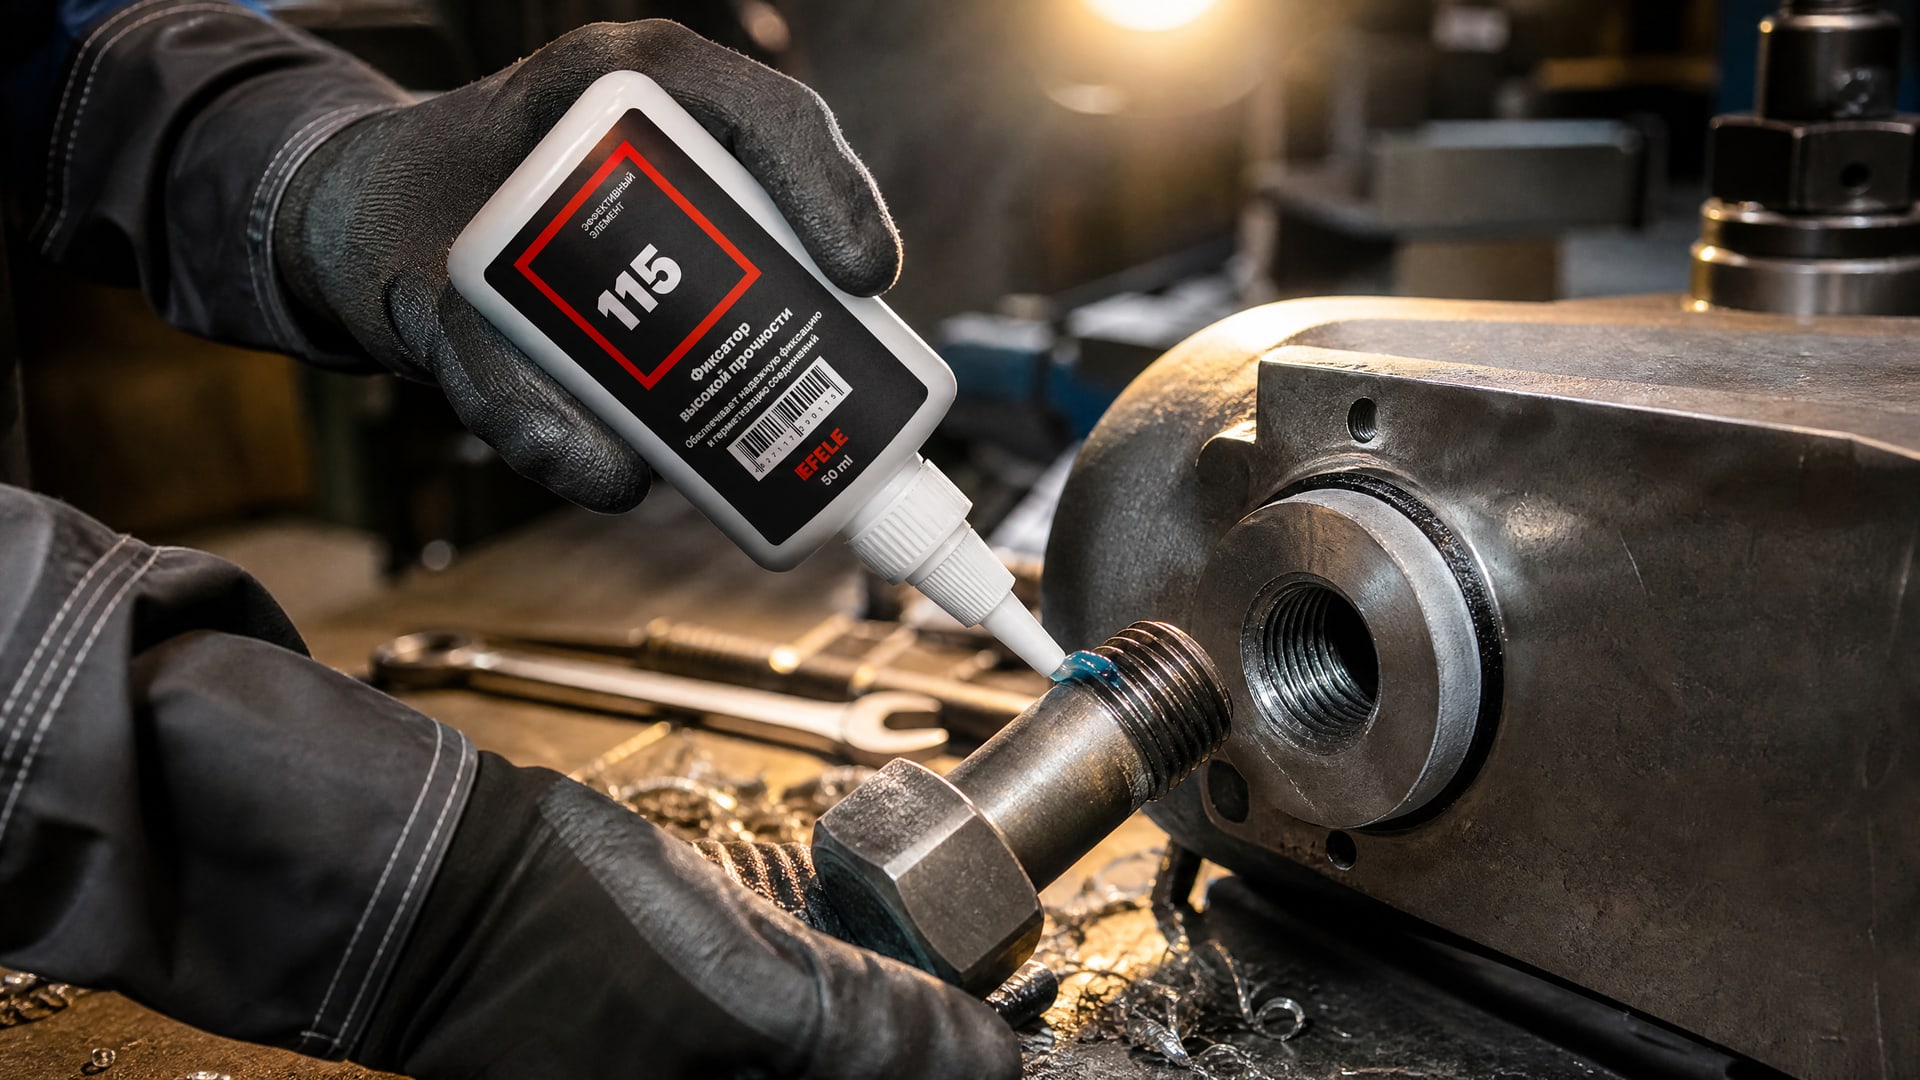
Когда нужна фиксация редко разбираемых резьбовых соединений с большими зазорами, где требуется высокая прочность и термостойкость, используют анаэробный клей EFELE 115. Такие составы объединяют надежную фиксацию с герметизацией и способны держать высокие вибрационные нагрузки даже на неидеальной геометрии резьбы.
Предварительная подготовка поверхности и особенности нанесения
От того, насколько хорошо очищена поверхность резьбы, во многом зависит скорость отверждения и качество герметизации, особенно при большом зазоре.
Масло, грязь, окисная пленка и остатки старых герметиков действуют как барьер для контакта между герметиком и металлом. На узком зазоре герметик может протиснуться сквозь эти загрязнения благодаря капиллярному действию; при большом зазоре такая пробивная способность ослабляется.
Рекомендуемая процедура: протереть витки резьбы чистой тканью, убрать видимые масляные следы и остатки уплотняющих материалов, при необходимости - обезжирить растворителем. После этого резьба должна высохнуть полностью, особенно если использовалась вода. Влага замедляет полимеризацию анаэробных герметиков.
При нанесении важно обеспечить равномерное распределение состава по виткам. На больших зазорах герметик не заполнит пустоту самостоятельно, так что при сборке требуется минимизировать боковые смещения и удерживать соединение в исходном положении в течение времени предварительного схватывания. Излишки герметика убирают после полного отверждения, когда состав уже перешел в твердую фазу - протирать влажной тряпкой во время отверждения нельзя, это нарушит герметизацию.
Часто задаваемые вопросы
Почему один и тот же герметик в технической документации указан с разными максимальными зазорами для разных размеров резьбы?
Это нормально: максимальный gap fill зависит от глубины резьбы и вязкости состава. Для мелкой резьбы (M6–M12) герметик может работать с зазором 0,20 мм, а для крупной (M48–M80) его максимум - уже 0,30 мм благодаря геометрии витков. Всегда проверяйте таблицу в ТДС, где указаны параметры именно для вашего диаметра.
Можно ли применять анаэробный герметик на шлицах или в больших полостях?
Нет. Анаэробные герметики рассчитаны на узкие зазоры в металле с ограничением доступа воздуха. На больших шлицевых соединениях или широких полостях воздух остается в центре пустоты, и герметик просто не полимеризуется. Для таких случаев требуются другие технологии: эпоксидные клеи, полиуретановые герметики или комбинированные системы.
Почему герметик не схватился за 30 минут, хотя в инструкции написано 10–20 минут?
Возможные причины: зазор больше, чем указан в ТДС; температура ниже рекомендованной (+15…+20 °C); металл пассивный (нержавейка, алюминий); на поверхности остался масел или влага. Если вы работаете с большим зазором, автоматически добавьте 2–3 часа к номинальному времени. При +5 °C и зазоре 0,30 мм отверждение может занять до 4–6 часов.
Что такое фум-лента и нужна ли она вместе с анаэробным герметиком?
Фум-лента (или фторопластовая лента) - это полимерный материал, который наматывают на резьбу перед герметизацией. Она заполняет часть зазора и препятствует утечкам. На трубных соединениях фум-лента часто используется параллельно с герметиком для повышения надежности. Герметик наносят тонким слоем поверх фум-ленты. Это комбинация, которая работает лучше, чем каждый материал по отдельности.
Какой герметик выбрать, если реальный зазор 0,35 мм, а производители указывают максимум 0,30 мм?
При превышении паспортного зазора на 50 % и более анаэробный герметик работает непредсказуемо. Рекомендуется либо искать специализированный состав с gap fill 0,5 мм (они встречаются редко), либо пересмотреть конструкцию соединения (переточить витки, заменить деталь, применить переходную гайку), либо использовать другой тип герметика (полиуретан, эпоксид). Работать на краю возможностей технологии опасно: результат непредсказуем.
Заключение
Выбор герметика для больших зазоров начинается с точного измерения или расчета фактического промежутка между витками резьбы. Анаэробные герметики остаются оптимальным решением для зазоров до 0,30 мм при условии, что в технической документации этот параметр явно указан. Критично не полагаться на размер резьбы или название продукта на упаковке - нужно всегда свериться со спецификацией, где отдельно обозначены максимальный gap fill, вязкость и рекомендуемая температура применения.
Если зазор превышает 0,30 мм или если герметик должен работать при температурах ниже +5 °C на пассивных металлах, требуется либо специализированный состав, либо изменение подхода к герметизации. Предварительная очистка поверхности, контроль времени отверждения и соблюдение инструкций по применению - это минимум, который обеспечивает надежный результат. Следующий шаг: запросить в техническом отделе производителя герметика характеристики для вашего конкретного размера резьбы и условий применения, чтобы исключить риск непредвиденного поведения состава на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.