
Фторопластовое покрытие: как избежать наплывов при окунании
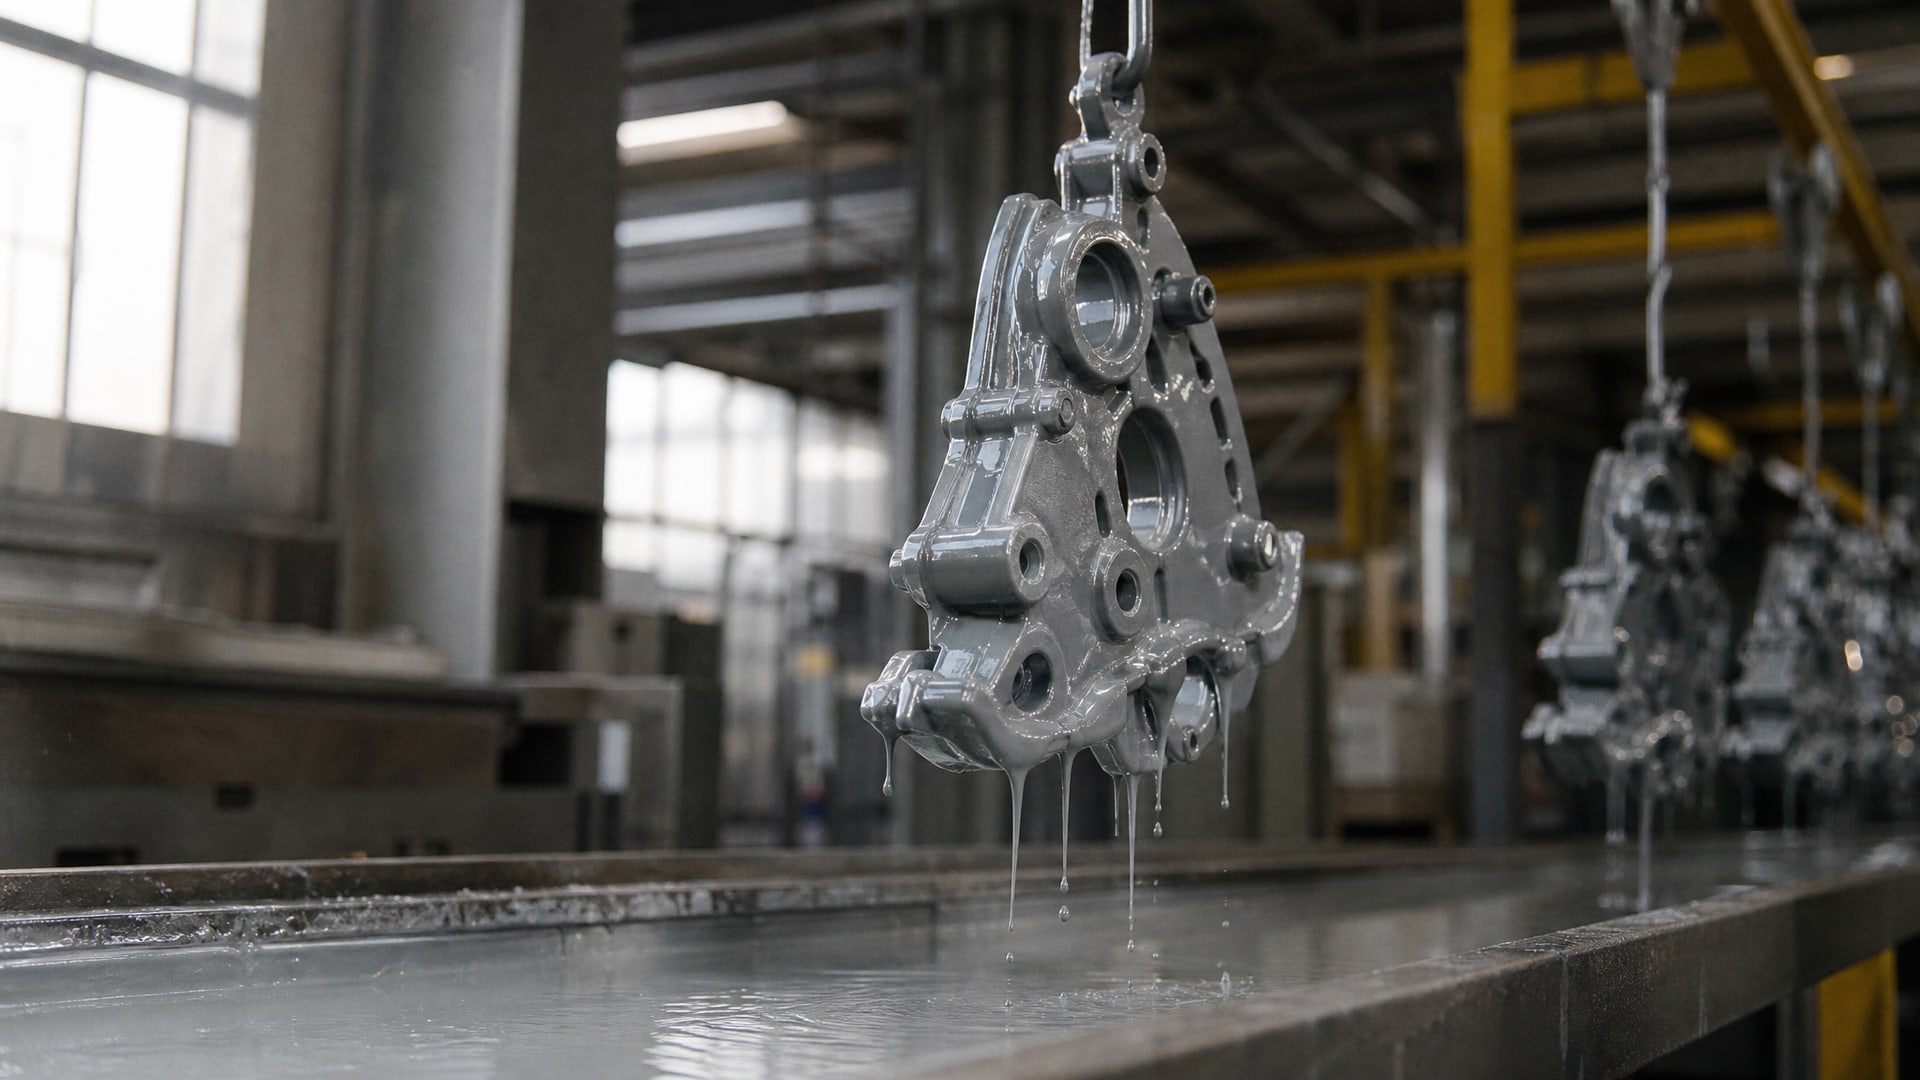
Метод окунания остается одним из самых доступных и производительных способов нанесения антифрикционных покрытий на детали. Однако при окунании легко возникают наплывы - неравномерные утолщения слоя на кромках и в переходных зонах, которые портят геометрию детали и ухудшают ее функциональность. Особенно остро проблема проявляется при обработке длинных деталей, где вязкий состав распределяется неравномерно, скапливаясь в нижних и боковых участках.
Фторопластовое покрытие ценится за низкий коэффициент трения, устойчивость к агрессивным средам и химическую инертность. При правильной технологии окунания оно обеспечивает надежную защиту металла с минимальным влиянием на размеры и посадки. Статья разбирает физику образования наплывов, практические методы их предотвращения и допустимые стандарты толщины покрытия.
Физика образования наплывов при окунании
Наплывы образуются из-за гравитационного стекания жидкой фазы покрытия на нижние и боковые участки детали.
Когда деталь медленно извлекается из ванны, вязкий слой удерживается силами адгезии между полимером и металлом. На кромках и в углублениях молекулы состава скапливаются, создавая локальные утолщения.
Причины интенсификации этого процесса:
Высокая динамическая вязкость состава (обычно 500–2000 мПа·с для фторопластовых систем)
Длинная геометрия детали, увеличивающая путь стекания жидкости
Низкая скорость извлечения, дающая времени скапливаться излишкам
Недостаточная поверхностная энергия состава, препятствующая тонкому распределению
Практически при извлечении длинной детали длиной более 300 мм разница в толщине покрытия между верхним и нижним концом может достичь 40–60 мкм. Это не только нарушает заданные размеры, но и создает области повышенной механической напряженности, где покрытие начинает отслаиваться при механическом воздействии.
Допустимые толщины фторопластового покрытия и риск деформации
Толщина фторопластового покрытия металла регламентируется спецификацией применения и обычно находится в диапазоне 5–50 мкм в зависимости от назначения.
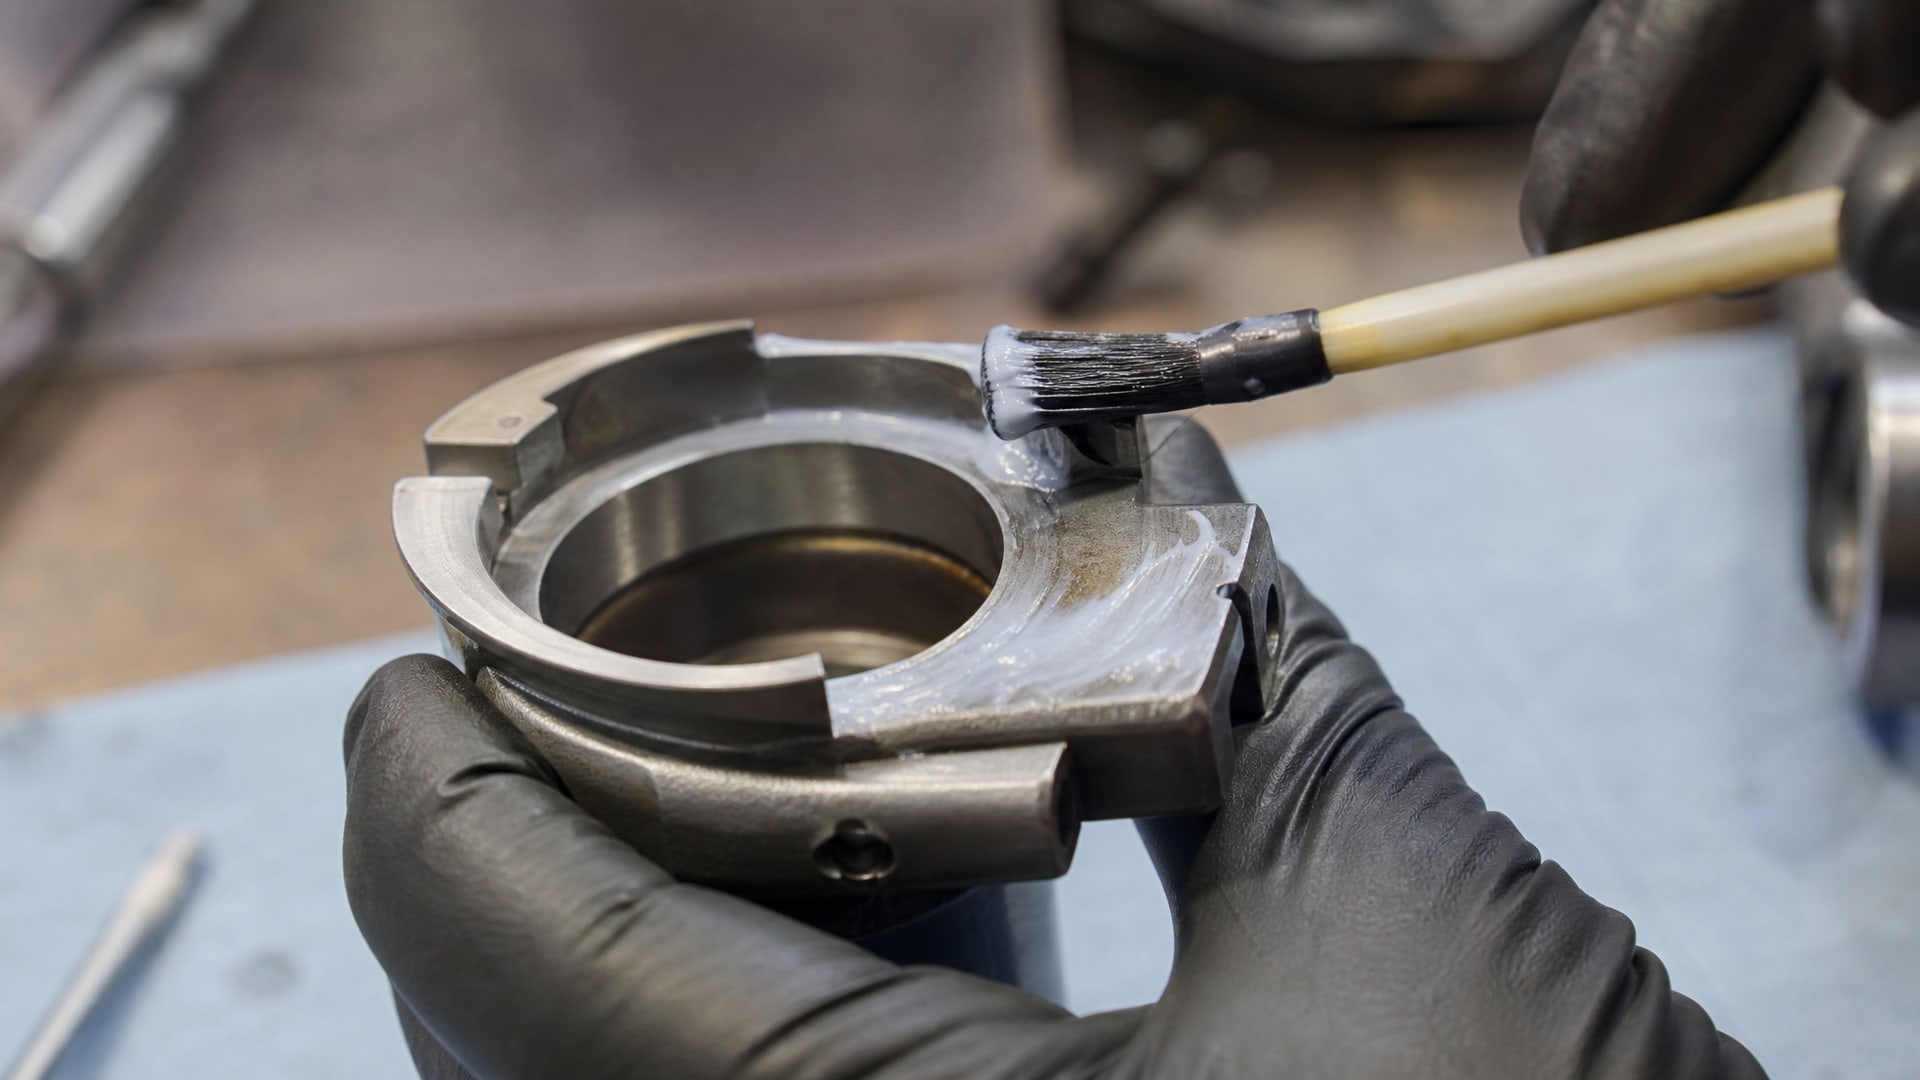
Для смазки стрелкового оружия требуется минимально, 3–8 мкм, чтобы обеспечить низкий коэффициент трения без потери механической обработки после монтажа.
При наличии наплывов толщина может локально достигать 80–100 мкм, что приводит к:
Нарушению посадок сопряжений (допуск перекрывается наплывом)
Затруднению сборки узла (деталь физически не входит в гнездо)
Концентрации напряжений и расслаиванию покрытия в местах утолщения
Изменению коэффициента трения в зонах наплывов
Для тэн с фторопластовым покрытием, где поверхность нагреву подвергается, наплывы еще более критичны: они становятся точками локального перегрева и могут привести к выгоранию полимера или его растрескиванию.
Стандартное требование к равномерности: отклонение толщины в пределах ±15 % от номинала. При номинале 20 мкм это означает, что допустимый диапазон составляет 17–23 мкм. Наплыв, достигающий 35–40 мкм, автоматически выводит деталь в брак.
Технологические приемы предотвращения наплывов при окунании длинных деталей
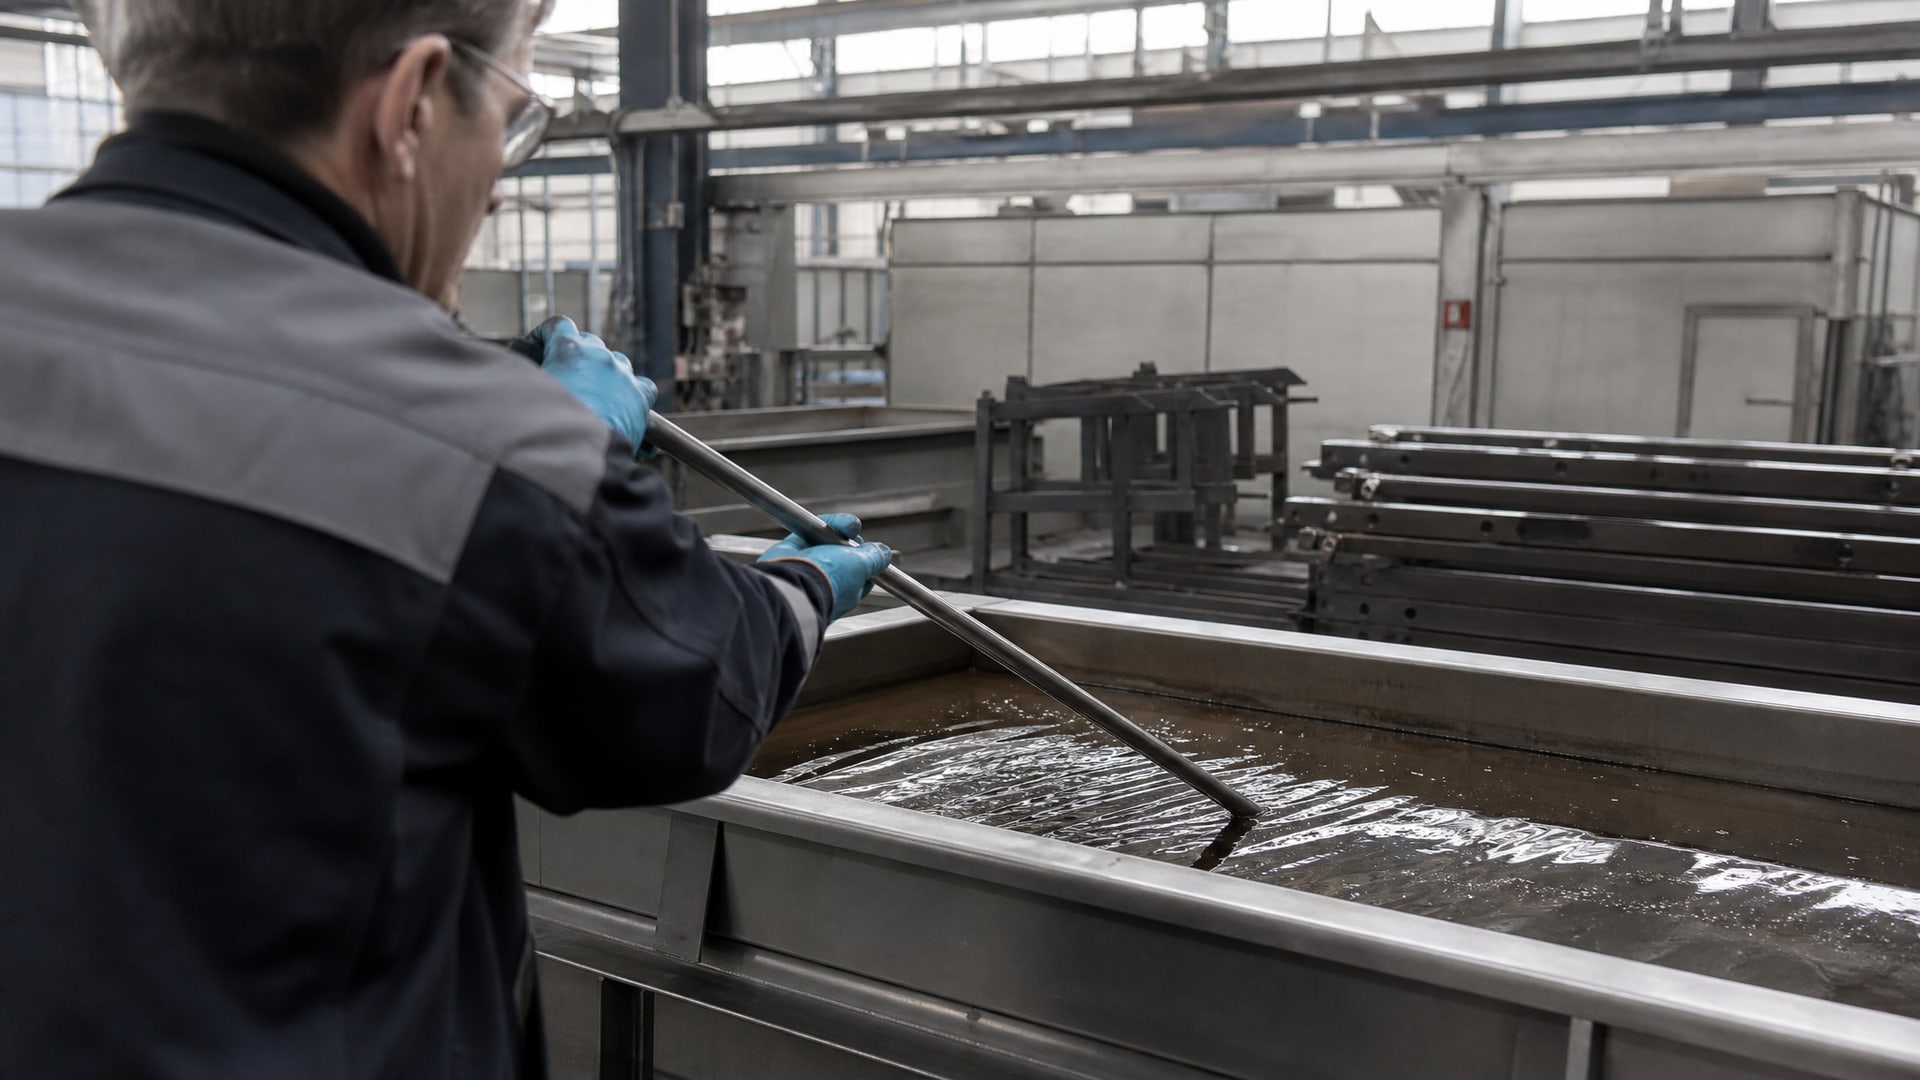
Выбор угла наклона и ориентации детали
Длинные детали должны окунаться не вертикально, а под углом 15–25° к горизонтали. Это обеспечивает равномерное стекание жидкого состава и препятствует скоплению на нижних участках. При вертикальном окунании граница раздела «жидкость-воздух» становится плоской, и состав стекает вниз без сопротивления.
При наклонном положении жидкость распределяется вдоль всей длины более равномерно, а время контакта на нижних участках сокращается. Опытные производства используют для этого специальные кассеты с угловыми направляющими.
Контроль скорости извлечения
Скорость извлечения детали из ванны - ключевой параметр. Рекомендуемый режим: 10–30 см/мин в зависимости от вязкости состава и геометрии. Слишком быстрое извлечение (> 50 см/мин) не дает времени на стекание, но оставляет толстый слой. Слишком медленное (< 5 см/мин) позволяет избыткам скапливаться.
Оптимум - поддерживать постоянную скорость на всей длине хода. Компьютеризированные системы окунания сегодня позволяют программировать профиль скорости, замедляя извлечение на участках с высоким риском скопления.
Выстаивание и дополнительное стекание
После полного извлечения деталь должна находиться в вертикальном положении 30–60 секунд, позволяя избыткам стечь обратно в ванну. Эта операция называется выстаиванием и часто игнорируется на производствах, ориентированных на максимальную скорость.
При выстаивании особенно эффективно поддерживать деталь под углом 30–45°. Жидкость продолжает перемещаться и скапливается в нижней точке, откуда может быть удалена. Фторопластовые составы имеют высокую поверхностную адгезию, поэтому слой не отходит от детали, но излишек жидкости уходит.
Периодическое вращение детали
Для особо длинных деталей (> 500 мм) применяют вращение вокруг собственной оси во время окунания. Это распределяет состав по периметру и препятствует образованию продольного наплыва на одной стороне. Вращение производится с частотой 5–15 об/мин на протяжении 20–40 секунд.
Такой метод требует специального оборудования, но эффективен для деталей со сложной геометрией, где иные приемы неприменимы.
Выбор состава: жидкостные системы vs. распыление
Наплывы образуются не только из-за методики, но и из-за выбора самого состава.
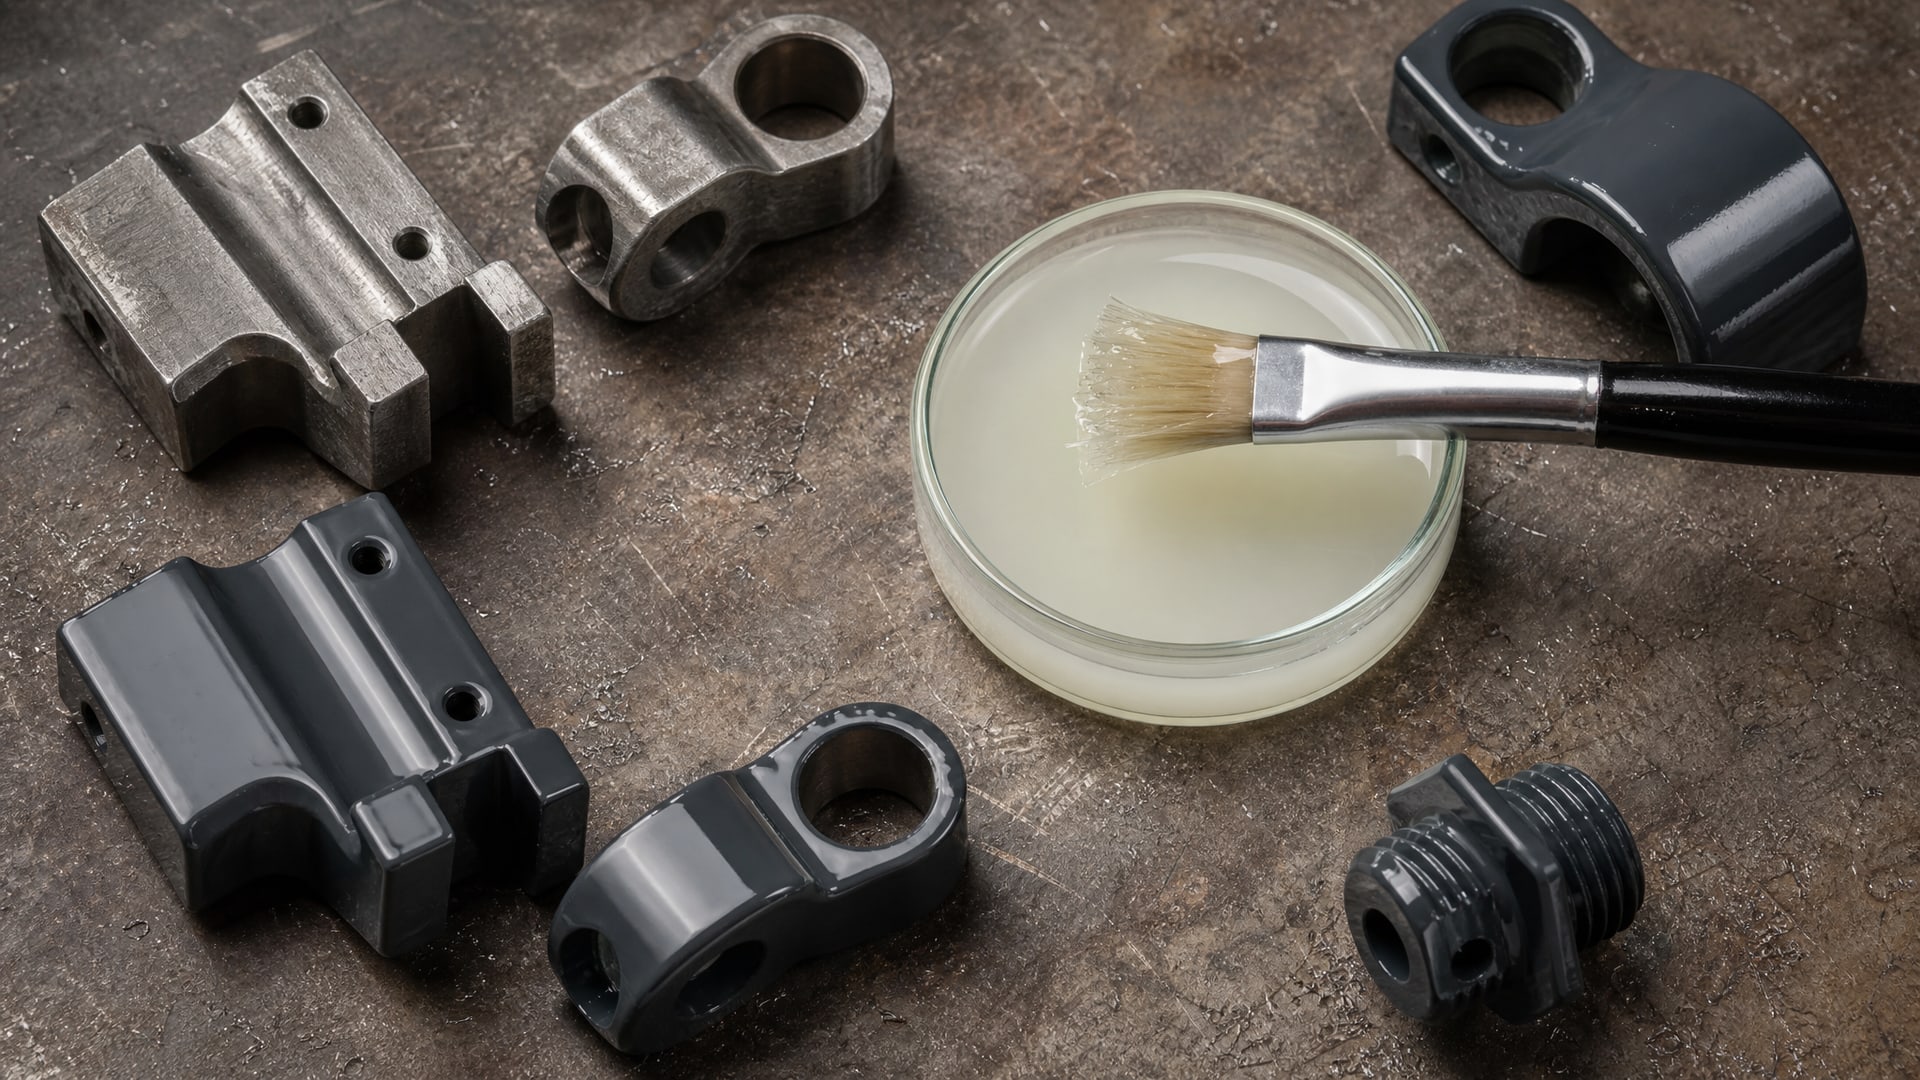
Жидкостные фторопластовые системы обычно содержат растворитель (например, уайт-спирит или ксилол), который позволяет снизить вязкость до 800–1200 мПа·с. После окунания растворитель испаряется, и полимер отверждается.
Проблема: испарение неравномерно. На верхних участках детали растворитель уходит быстрее, полимер схватывается, и слой «фиксируется» с наплывом. Внизу испарение медленнее, и жидкость продолжает стекать, усугубляя наплыв.
Альтернатива - сухие антифрикционные покрытия, наносимые распылением. Они полимеризуются при комнатной температуре или под УФ, не содержат растворителей и образуют гораздо более тонкий и равномерный слой. При распылении каждый слой толще всего 2–4 мкм, и можно наносить несколько слоев с промежуточной полимеризацией.
Для решения проблем с наплывами при окунании и обеспечения равномерного антифрикционного покрытия на длинных деталях рекомендуется рассмотреть применение антифрикционного спрея, который отверждается при комнатной температуре и позволяет достичь тонкого и однородного слоя без скоплений. Такие системы особенно эффективны для штампованных деталей, втулок и шпинделей.
Требования к подготовке поверхности и контролю качества
Наплывы часто скрывают дефекты подготовки: если металл плохо обезжирен или окислен, покрытие ложится неровно и наплывы становятся более выраженными.
Поверхность перед окунанием должна быть:
Обезжирена в щелочном растворе (для удаления масел, входящих в смазки машиностроения)
Протравлена в кислоте (фосфорной или соляной) для удаления окислов
Высушена горячим воздухом до влажности не более 0.1 %
Проверена на гидрофильность (вода должна смачивать поверхность)
Контроль толщины наплывов производится:
Микрометром в 5–10 точках по длине детали (быстрый, но не дает полную картину)
Толщиномером на основе магнитной индукции (позволяет обнаружить локальные утолщения)
Микросечением с последующей металлографией (для критичных партий, занимает время)
Если разброс толщин превышает ±20 мкм, партия бракуется и процесс переналаживается.
Канистры с фторопластовым покрытием и хранение рабочих растворов
Рабочие растворы для окунания хранятся в плотно закрытых стальных канистрах с внутренним полиэтиленовым вкладышем или в специальных полипропиленовых емкостях.
Фторопластовые составы легко впитывают влагу из воздуха, что приводит к потере адгезии и образованию пузырьков в покрытии.
Допустимое содержание воды в ванне: не более 0.5 %. При превышении раствор подлежит замене. Использованные остатки из кассет перед отправкой обратно в ванну должны отстояться 30 минут для осаждения твердых частиц и испарения растворителя.
Объем ванны типовой системы окунания составляет 50–200 л. На каждые 100 л реагента тратится примерно 5–15 л в месяц (в зависимости от интенсивности). Замену ванны рекомендуется производить 1–2 раза в год для стабильности процесса.
Часто задаваемые вопросы
Почему наплывы образуются в нижней трети детали?
Наплывы скапливаются внизу из-за гравитации: вязкая фторопластовая жидкость стекает вниз, а поверхностная адгезия со стальным основанием удерживает ее. Чем дольше деталь находится в ванне и чем медленнее извлекается, тем больше жидкости успевает скопиться. Правильная скорость извлечения и выстаивание под углом решают проблему в 80 % случаев.
Какая максимальная допустимая толщина наплыва?
Допустимая толщина локального утолщения зависит от допуска детали. При номинальной толщине 20 мкм отклонение в ±3 мкм считается нормой. Наплыв более 10 мкм в локальной точке обычно вызывает брак. Стремитесь к равномерности: разброс не должен превышать ±15 % от номинала на всей поверхности длинной детали.
Помогает ли вращение детали вокруг оси при окунании?
Да, вращение с частотой 5–10 об/мин значительно снижает асимметричные наплывы. Оно предотвращает скопление жидкости на одной стороне и обеспечивает более равномерное распределение слоя по периметру. Этот метод особенно эффективен для стержневых деталей и валов.
Как выбрать между окунанием и распылением для длинных деталей?
Окунание дешевле и быстрее для массовой производства, но требует тщательной настройки процесса. Распыление дает лучший контроль толщины и почти исключает наплывы, однако медленнее и требует вентиляции. Для партий < 100 деталей распыление часто экономичнее; для серий > 1000 - окунание при условии наладки.
Влияет ли тип растворителя на образование наплывов?
Да. Составы с быстроиспаряющимися растворителями (ацетон, этилацетат) лучше борются с наплывами, потому что полимер быстро схватывается и фиксируется. Составы с медленными растворителями (уайт-спирит) испаряются дольше и позволяют жидкости стекать. Выбирайте состав, исходя из климата и производительности линии.
Заключение
Наплывы при окунании фторопластового покрытия - не дефект, а результат неоптимальной технологии. Решение комплексное: правильная подготовка поверхности, выбор угла наклона детали, контролируемая скорость извлечения, выстаивание под углом и периодическое вращение позволяют достичь равномерности в пределах ±15 % от номинала.
Для длинных деталей и критичных применений (в том числе в смазке стрелкового оружия) рекомендуется рассмотреть переход на распыление вместо окунания или комбинированный подход: базовый слой наносится окунанием, финишные слои - распылением. Контроль толщины на каждом этапе и регулярная переналадка оборудования - обязательные условия стабильности процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.