
Фосфатирование металла: роль подслоя в адгезии технических покрытий
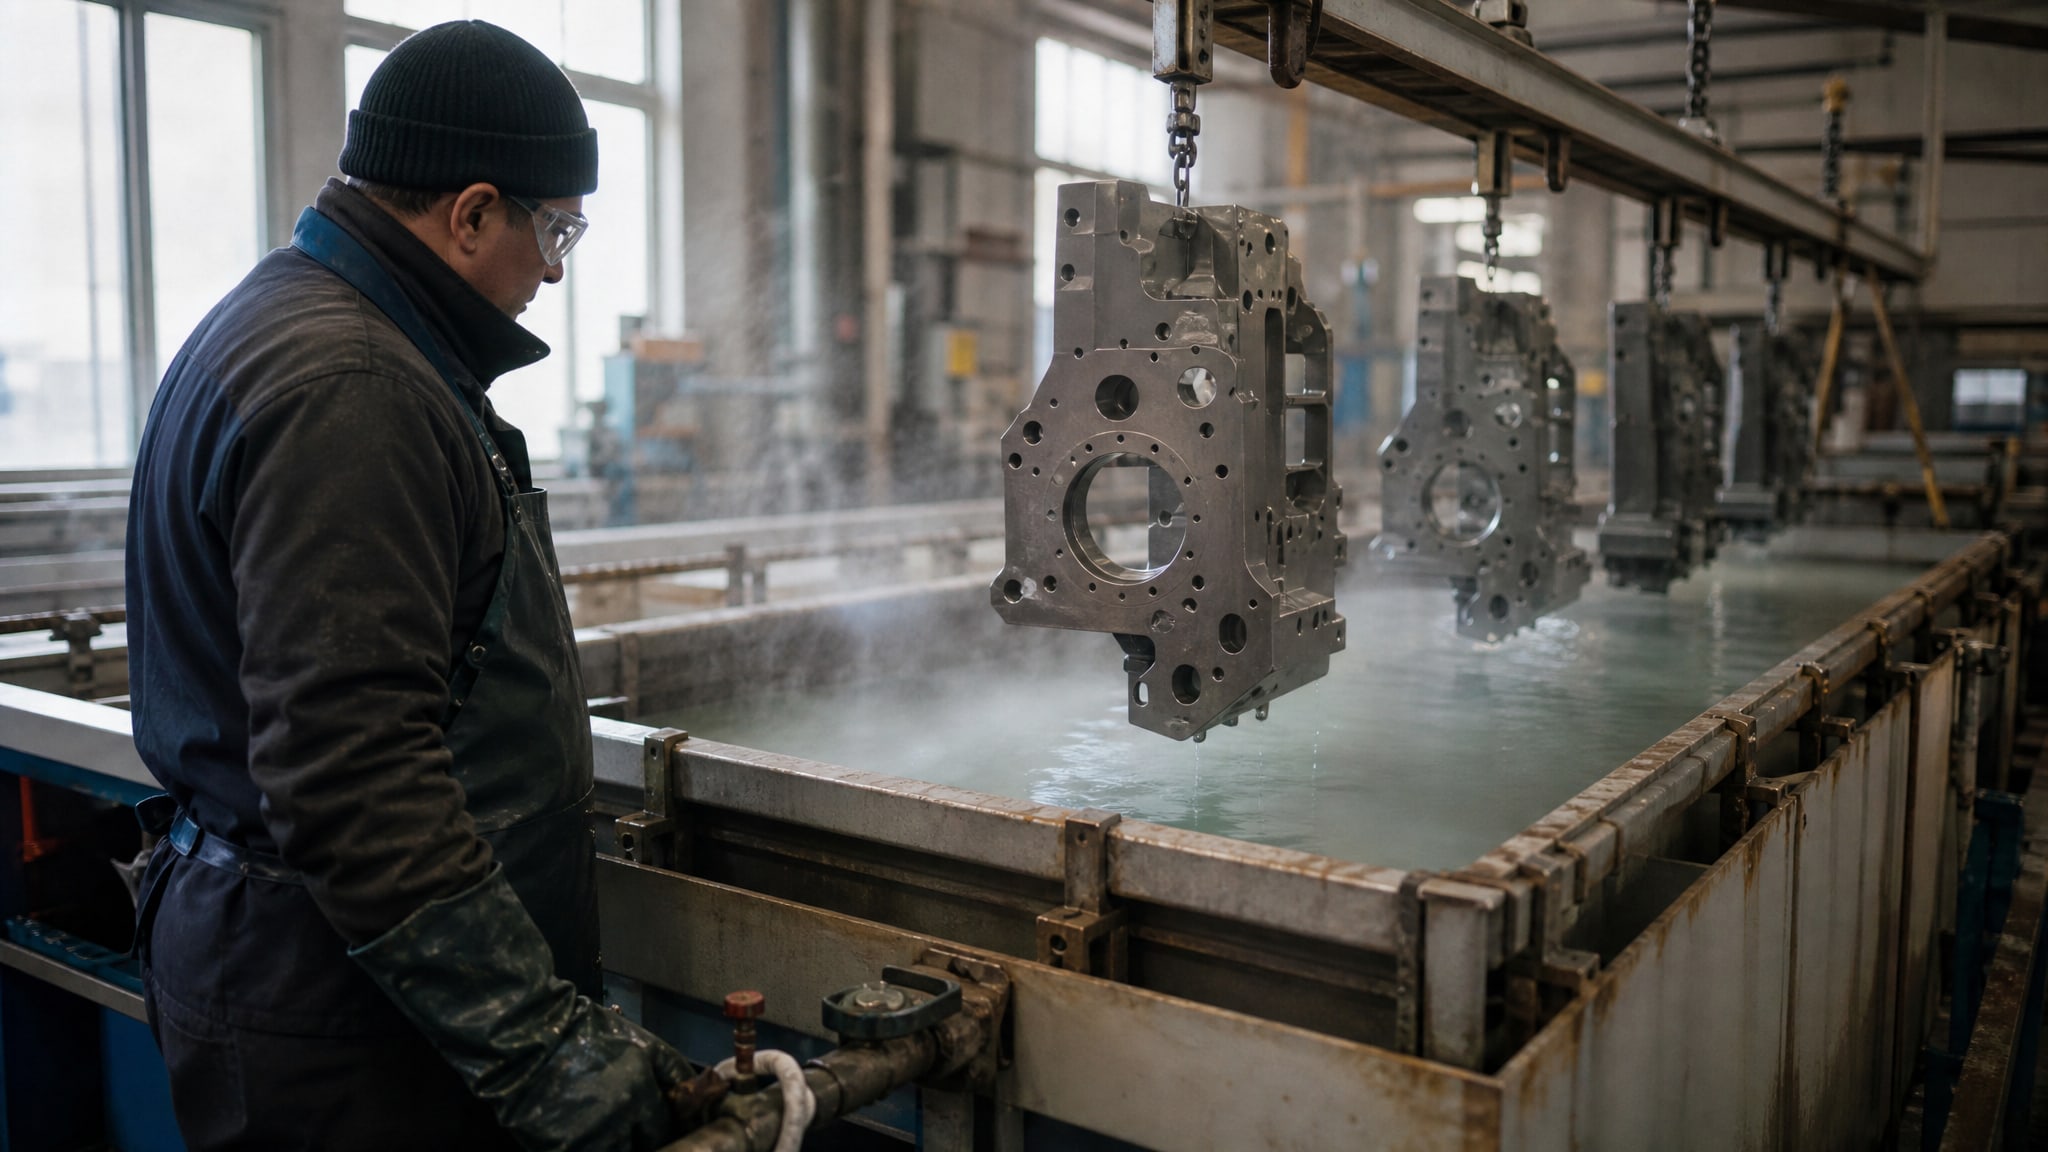
Фосфатирование - это химическая обработка металла, при которой на поверхности образуется конверсионный слой из труднорастворимых фосфатов. Этот слой работает как промежуточное звено между голой сталью и финишным покрытием, кардинально улучшая адгезию лакокрасочных материалов и замедляя коррозию под краской при ее повреждении. Для специалистов, закупщиков и инженеров, отвечающих за надежность защиты оборудования, правильное фосфатирование - это не дополнительный этап, а ключевой элемент согласованной системы защиты от коррозии.
Статья помогает разобраться в механизме работы фосфатного слоя, в том, как его качество зависит от подготовки поверхности, и в том, почему фосфатирование особенно важно перед порошковой окраской и в сложных условиях эксплуатации.
Механизм фосфатирования и улучшение адгезии
Фосфатирование работает через химическое преобразование приповерхностного слоя металла.
Когда специальный состав вступает в реакцию со сталью, образуется пленка, состоящая из фосфатов железа, цинка или марганца. Эта пленка толщиной 0,03–0,07 мг/см² хорошо связана с основным металлом на молекулярном уровне и одновременно создает прочную адгезионную основу для краски или грунта.
Адгезия - это способность краски удерживаться на поверхности без отслаивания. Голая сталь по своей природе гладкая и химически инертна к органическим покрытиям, поэтому краска часто скатывается или теряет сцепление при механическом воздействии или коррозии. Фосфатный слой решает эту проблему: его кристаллическая структура механически захватывает молекулы краски, а химическая природа фосфатов создает дополнительную связь. Результат - краска держится намного крепче и не отслаивается даже при появлении ржавчины на краю царапины.
Кроме того, фосфатирование замедляет подпленочную коррозию - процесс, при котором ржавчина развивается под целой краской, отдаленно от повреждений. Фосфатная пленка работает как барьер, затрудняющий проникновение влаги и кислорода к металлу. Эта функция особенно важна для оборудования, работающего во влажных средах или под воздействием соляных туманов.
Подготовка поверхности: фундамент качества фосфатирования
Никакой, самый современный состав для фосфатирования не поможет, если поверхность плохо подготовлена.
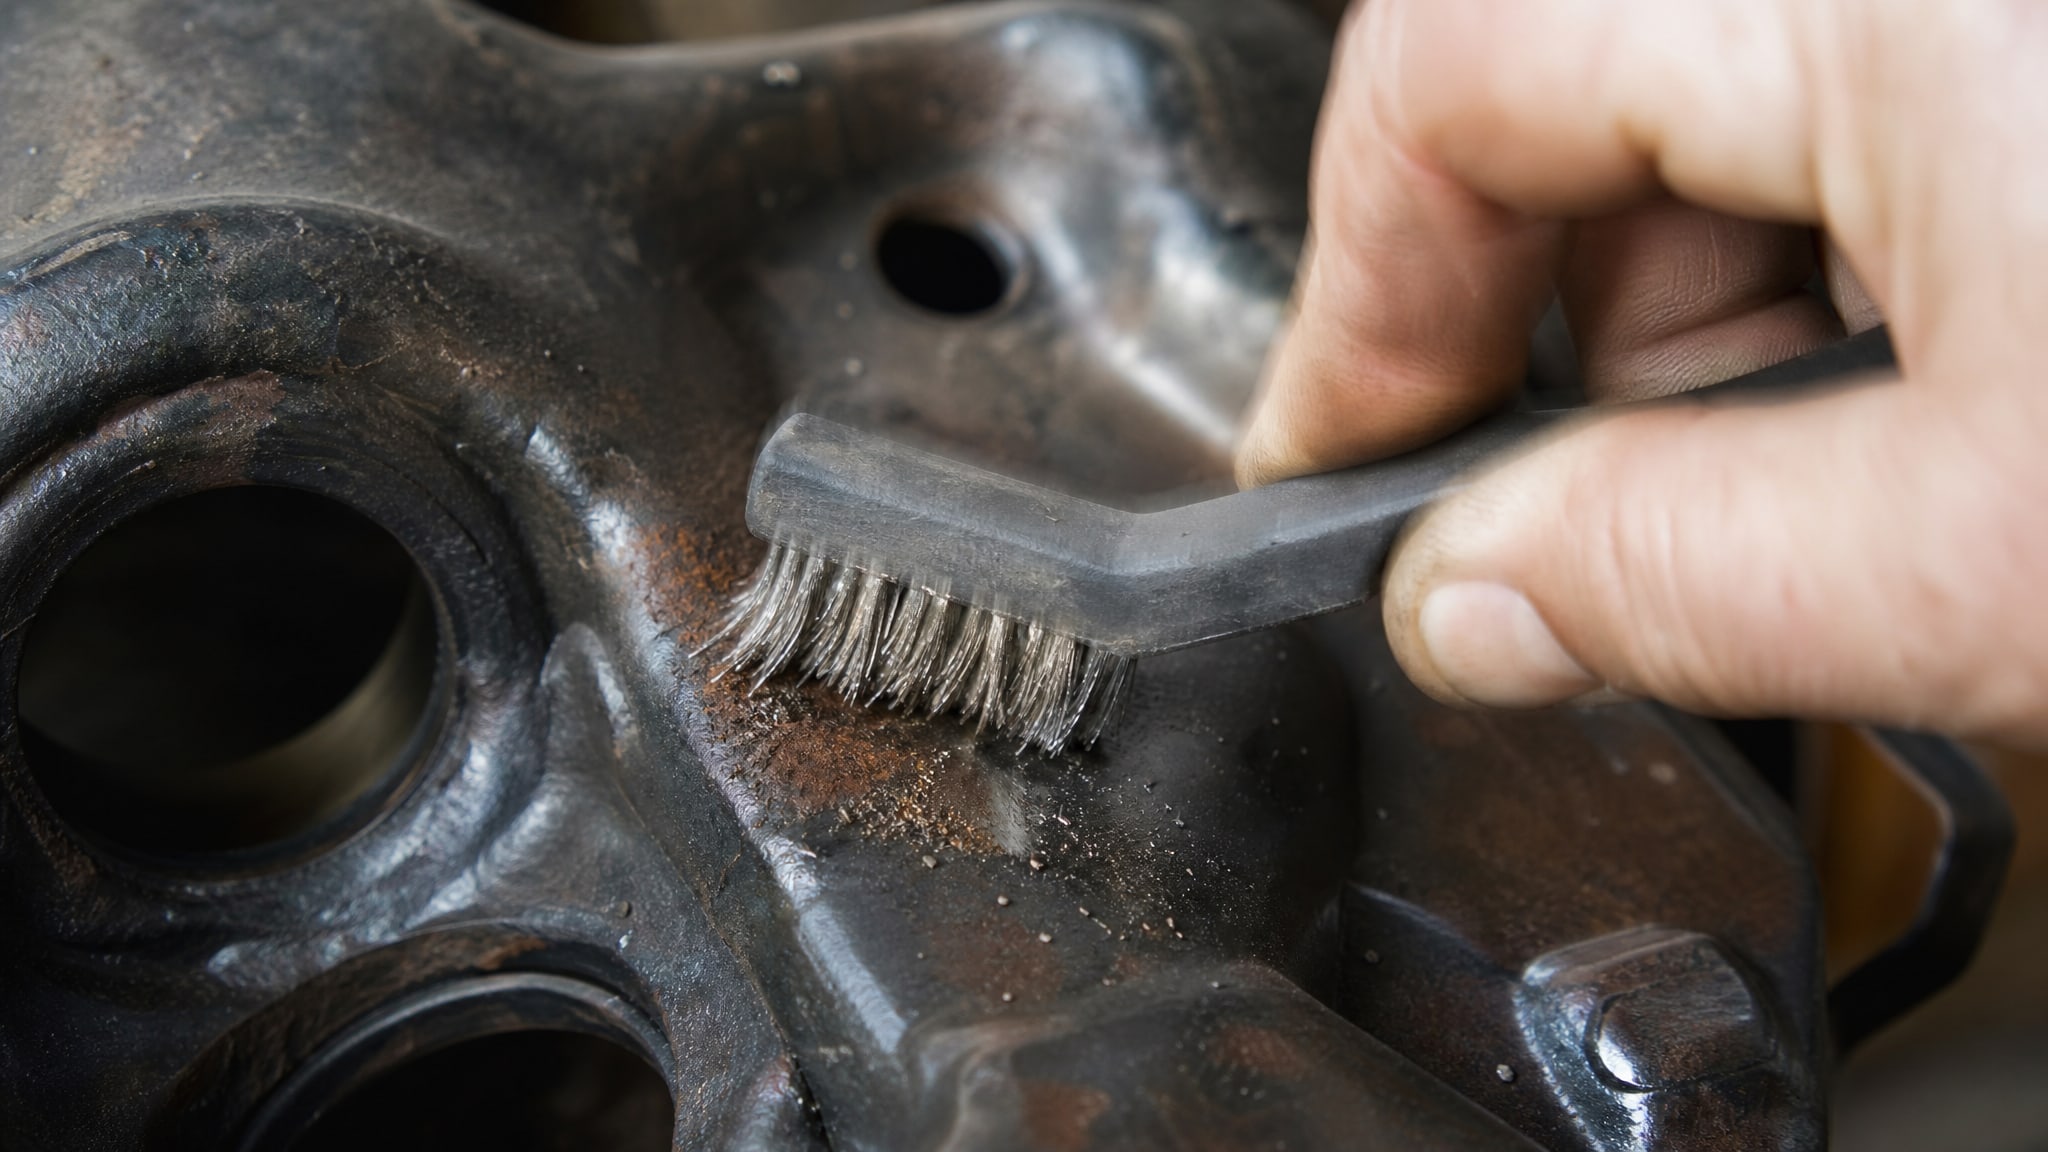
Качество фосфатного слоя на 70–80% зависит от того, насколько тщательно удалены предшествующие загрязнения и коррозионные отложения.
Перед фосфатированием необходимо удалить:
ржавчину и окалину (механически, термически или химически);
масла, смазки и остатки рабочих жидкостей;
старую краску, лак и другие покрытия;
пыль, грязь и абразивные частицы.
Недостаточная очистка приводит к неравномерному, рыхлому или неполному фосфатному слою. На грязных участках пленка может вообще не образоваться, оставляя «окна» без защиты. При последующей окраске краска будет плохо держаться именно в этих местах, и коррозия начнется именно там.
Методы очистки перед фосфатированием
Для удаления масел и СОЖ используют щелочные моющие растворы при температуре 55–75 °C или органические растворители. Эта операция называется обезжириванием и ее нельзя пропускать, иначе фосфатирующий состав не будет равномерно смачивать поверхность.
Для удаления ржавчины и окалины применяют механическую абразивную подготовку - пескоструйную обработку, щетки, дробеструй или химическое травление. Пескоструйная обработка одновременно создает нужную шероховатость поверхности, которая улучшает механическое зацепление фосфатного слоя и краски. Если металл имеет гладкую отполированную поверхность, адгезия фосфатной пленки будет ниже.
После всех влажных этапов очистки изделия обязательно промывают проточной водой, чтобы не переносить реагенты из одной ванны в другую. Это влияет на морфологию (строение) фосфатного слоя - даже небольшое количество моющего вещества в фосфатирующей ванне может привести к матовым, неровным участкам.
Далее изделие сушат при 150–200 °C для водных стадий или при 250–350 °C для термического обезжиривания. Влага на поверхности перед фосфатированием недопустима - она разбавляет состав, замедляет реакцию и ухудшает структуру слоя.
Пескоструйная обработка и фосфатирование: последовательность и взаимодополнение
Пескоструйная обработка и фосфатирование часто воспринимаются как взаимозаменяемые процессы, но это неверно.
Это разные этапы с разными задачами.
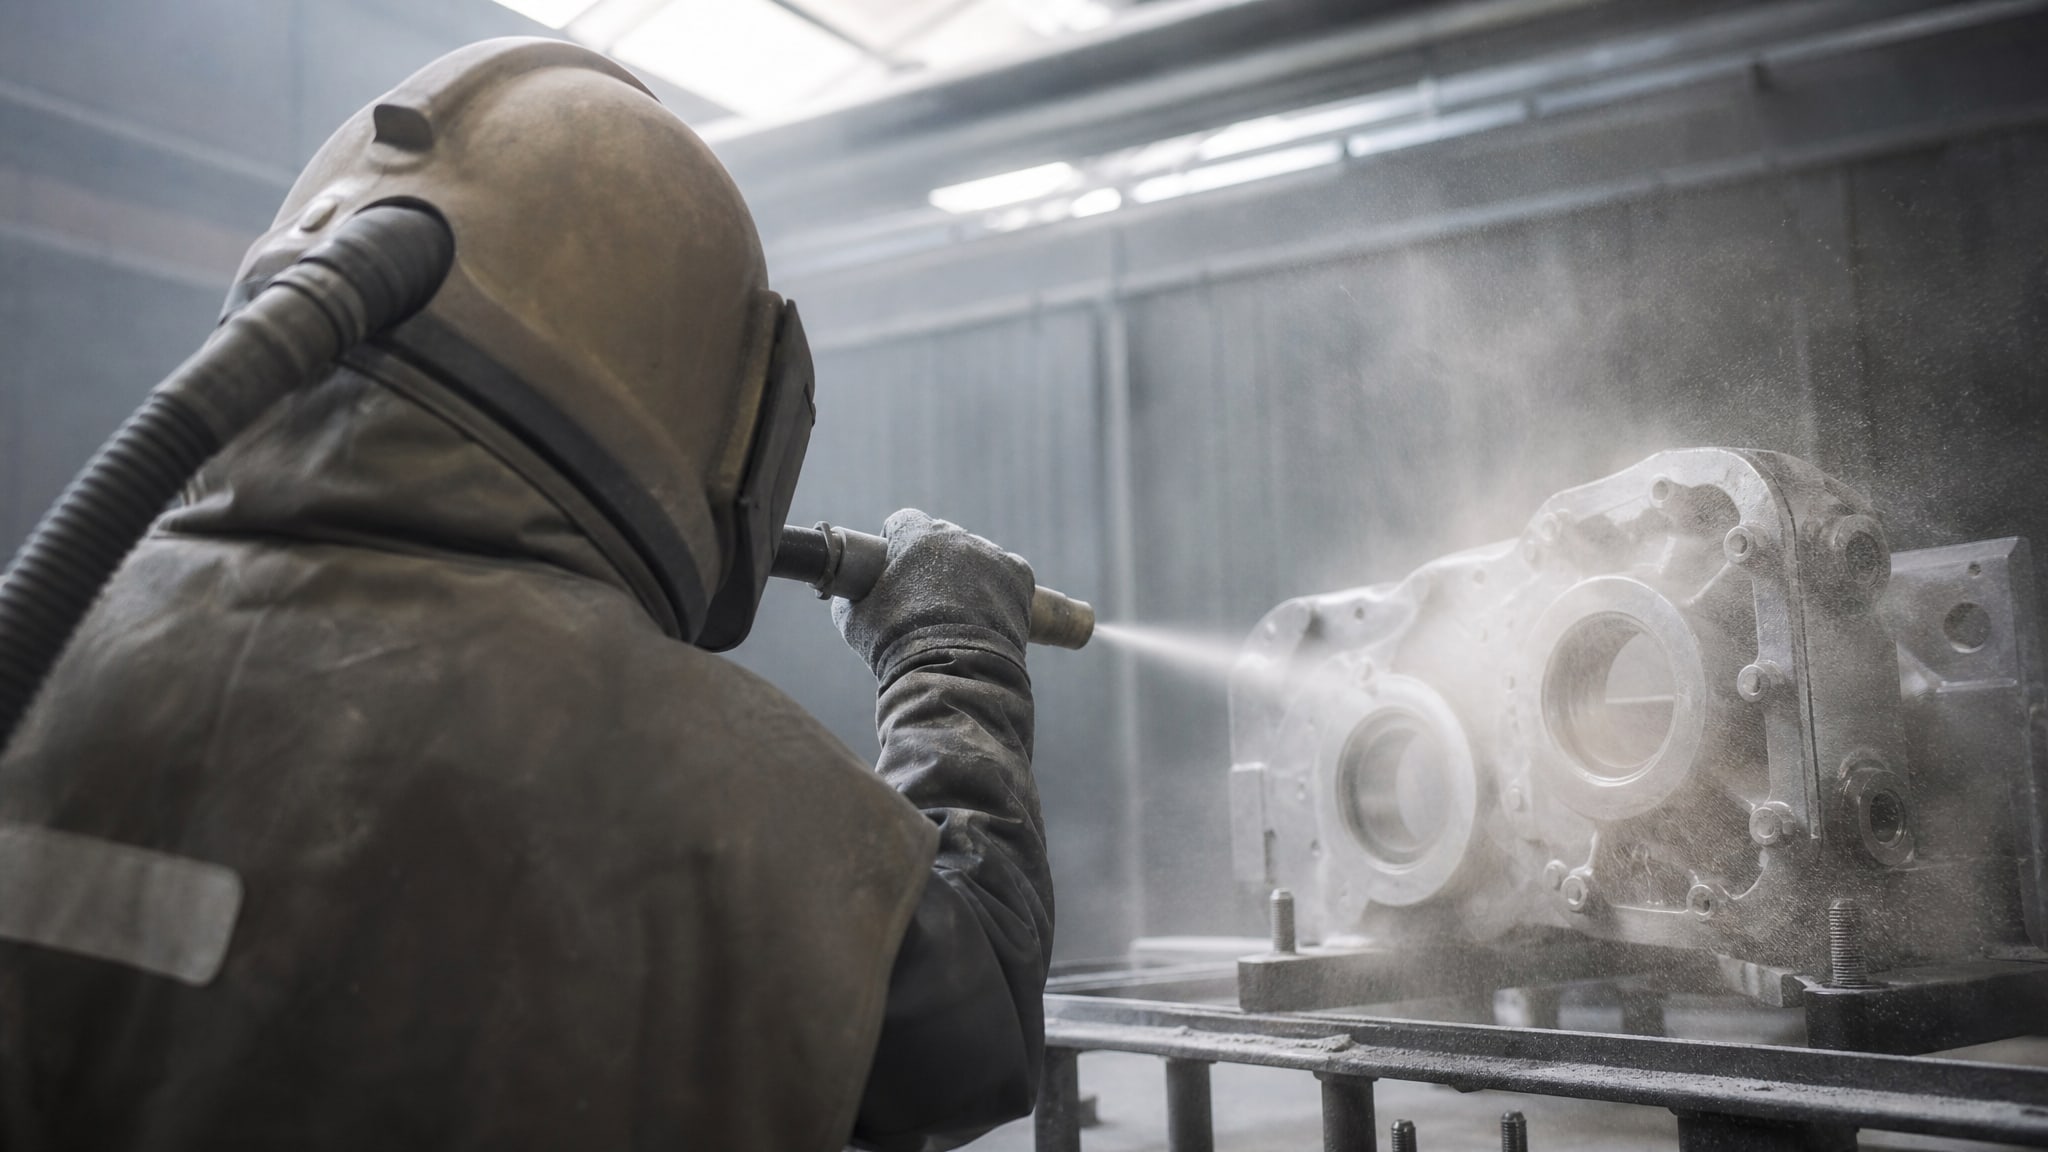
Пескоструйная обработка - это механическое удаление окалины, ржавчины, старой краски и загрязнений. Сжатый воздух с абразивом (обычно кварцевым песком) ударяет по поверхности и сбивает все лишнее. Одновременно создается шероховатость с микроскопическими впадинами, которые позволяют краске и фосфатной пленке лучше «зацепиться» за металл.
После пескоструйной обработки металл имеет чистую, шероховатую поверхность, но это еще не защита от коррозии. При контакте с влагой и кислородом сталь тут же начинает окисляться - процесс называется «белой ржавчиной». Окисление идет очень быстро, особенно если после пескоструя прошло несколько часов.
Фосфатирование наносит на эту чистую, шероховатую поверхность химический слой, который активно препятствует образованию новой ржавчины. Фосфатная пленка задерживает влагу и замедляет электрохимические реакции на поверхности стали.
Типичная схема: пескоструйная обработка → промывка → сушка → фосфатирование → промывка → сушка → грунтование → окраска.
Если пропустить фосфатирование и сразу нанести краску на пескоструйную поверхность, адгезия будет хорошей в первые дни, но через неделю-две белая ржавчина начнет расти под краской, и покрытие отслоится.
Фосфатирование перед порошковой окраской
Порошковые краски - это сухие полимерные частицы, которые наносятся электростатическим методом и затем плавятся в печи при 150–200 °C.
Они обладают отличной механической прочностью и стойкостью к климатическим воздействиям, но требуют идеальной подготовки поверхности.
Порошковое покрытие наносится тонко и равномерно, без наплывов и потеков. Его толщина обычно 60–100 мкм, что меньше, чем у жидких красок. Если под этой тонкой пленкой появится хотя бы микроскопическое окно коррозии, влага будет расширять его в стороны, и покрытие отслоится большим куском.
Фосфатирование перед порошковой окраской особенно полезно, потому что:
фосфатная пленка предотвращает появление белой ржавчины в промежуток времени между пескоструем и окраской;
равномерный фосфатный слой обеспечивает одинаковую адгезию по всей поверхности - важно для порошка, который наносится одинаковой толщиной везде;
фосфатирование снижает риск подпленочной коррозии и увеличивает срок службы в условиях высокой влажности и соли.
В промышленной практике фосфатирование под порошковую краску считается стандартом качества. На линиях фасовки, в сборочных цехах и ремонтных сервисах фосфатирование прижилось как надежный способ обеспечить долгую жизнь оборудованию при минимальных экономических затратах.
Холодное и горячее фосфатирование: различия и применение
Источники упоминают разные режимы фосфатирования, которые влияют на скорость образования пленки и ее качество.
Холодное фосфатирование происходит при комнатной температуре и занимает больше времени - от нескольких минут до часа. Горячее фосфатирование проходит при температуре 55–75 °C и работает быстрее.
Холодное фосфатирование удобно для малых объемов, для обработки готовых сборок и для локальных работ. Горячее обычно применяется на конвейерных линиях и при массовом производстве, когда нужна высокая производительность.
Оба метода дают фосфатный слой той же природы и с похожей адгезией, разница в скорости и удобстве применения. Выбор между ними зависит от оборудования, объема и плотности графика работ.
Фосфатирование в системе защиты от коррозии
Важно понимать, что фосфатирование - это не самостоятельная защита, а часть системы.
Само по себе фосфатное покрытие на открытом воздухе или в агрессивной среде не обеспечивает долгосрочную защиту. Оно работает как подслой, который:
повышает адгезию грунта и краски;
замедляет подпленочную коррозию;
создает буферную зону между металлом и краской.
Полная защитная система выглядит так: подготовка поверхности (механическая и химическая) → фосфатирование → промывка и сушка → нанесение грунта (если требуется) → нанесение финишного покрытия (краска, эмаль, полимер) → сушка и отверждение.
Выбор конкретного грунта, краски и числа слоев зависит от среды эксплуатации, требуемого срока службы и допустимых затрат. Фосфатирование усиливает любую такую систему, но не может заменить правильный выбор краски или пропуск грунтования, если оно нужно.
Часто задаваемые вопросы
Можно ли фосфатировать металл с ржавчиной и маслом?
Нет. Ржавчина, масло и другие загрязнения должны быть полностью удалены перед фосфатированием. Если на поверхности остаются загрязнения, фосфатирующий состав не будет равномерно реагировать. Слой получится рыхлым, с пробелами, и адгезия краски будет низкой. Очистка - это обязательный первый шаг.
Чем фосфатирование отличается от пескоструйной обработки?
Пескоструйная обработка - механическое удаление коррозии и загрязнений, создание шероховатости. Фосфатирование - химическое формирование защитного слоя на чистой поверхности. Это разные процессы с разными целями. Пескоструй подготавливает поверхность, фосфатирование защищает ее от белой ржавчины и улучшает адгезию краски.
Нужно ли фосфатирование перед порошковой окраской?
Да, это рекомендуется. Порошковые краски наносятся тонким слоем, поэтому любая микроскопическая коррозия под ними приведет к отслаиванию. Фосфатирование предотвращает белую ржавчину, обеспечивает равномерную адгезию и значительно увеличивает долговечность покрытия.
Насколько долго держится фосфатный слой без краски?
Фосфатная пленка замедляет, но не останавливает окисление металла. На открытом воздухе, особенно во влажной среде, белая ржавчина может начать появляться через несколько часов или дней. Поэтому после фосфатирования нужно как можно быстрее нанести грунт и краску. Задержка на недели приведет к потере эффекта.
Какая толщина фосфатного слоя считается оптимальной?
Типичная толщина -0,03–0,07 мг/см². Это не очень толстый слой, но его достаточно для улучшения адгезии и защиты от подпленочной коррозии. Излишне толстые слои практически не дают преимущества и могут привести к хрупкости и отслаиванию. Качество и равномерность слоя важнее, чем его толщина.
Заключение
Фосфатирование металла перед покраской - это не опциональный процесс, а ключевой элемент надежной защиты от коррозии. Фосфатная пленка работает как молекулярный мост между голой сталью и краской, обеспечивая отличную адгезию и замедляя подпленочную коррозию. Однако его качество полностью зависит от предварительной очистки поверхности: ржавчина, масло и загрязнения должны быть удалены полностью.
Закупщикам и инженерам нужно рассматривать фосфатирование как часть согласованной системы, куда входят пескоструйная обработка, промывка, сушка, нанесение грунта и финишного покрытия. Выбирая средство для фосфатирования, обратите внимание на его совместимость с типом металла, степенью загрязнения и схемой последующей окраски - это гарантирует наилучший результат и предсказуемый срок службы оборудования в вашей среде эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.