
Фиксатор для подшипников: как выбрать и применить без шпонок и штифтов
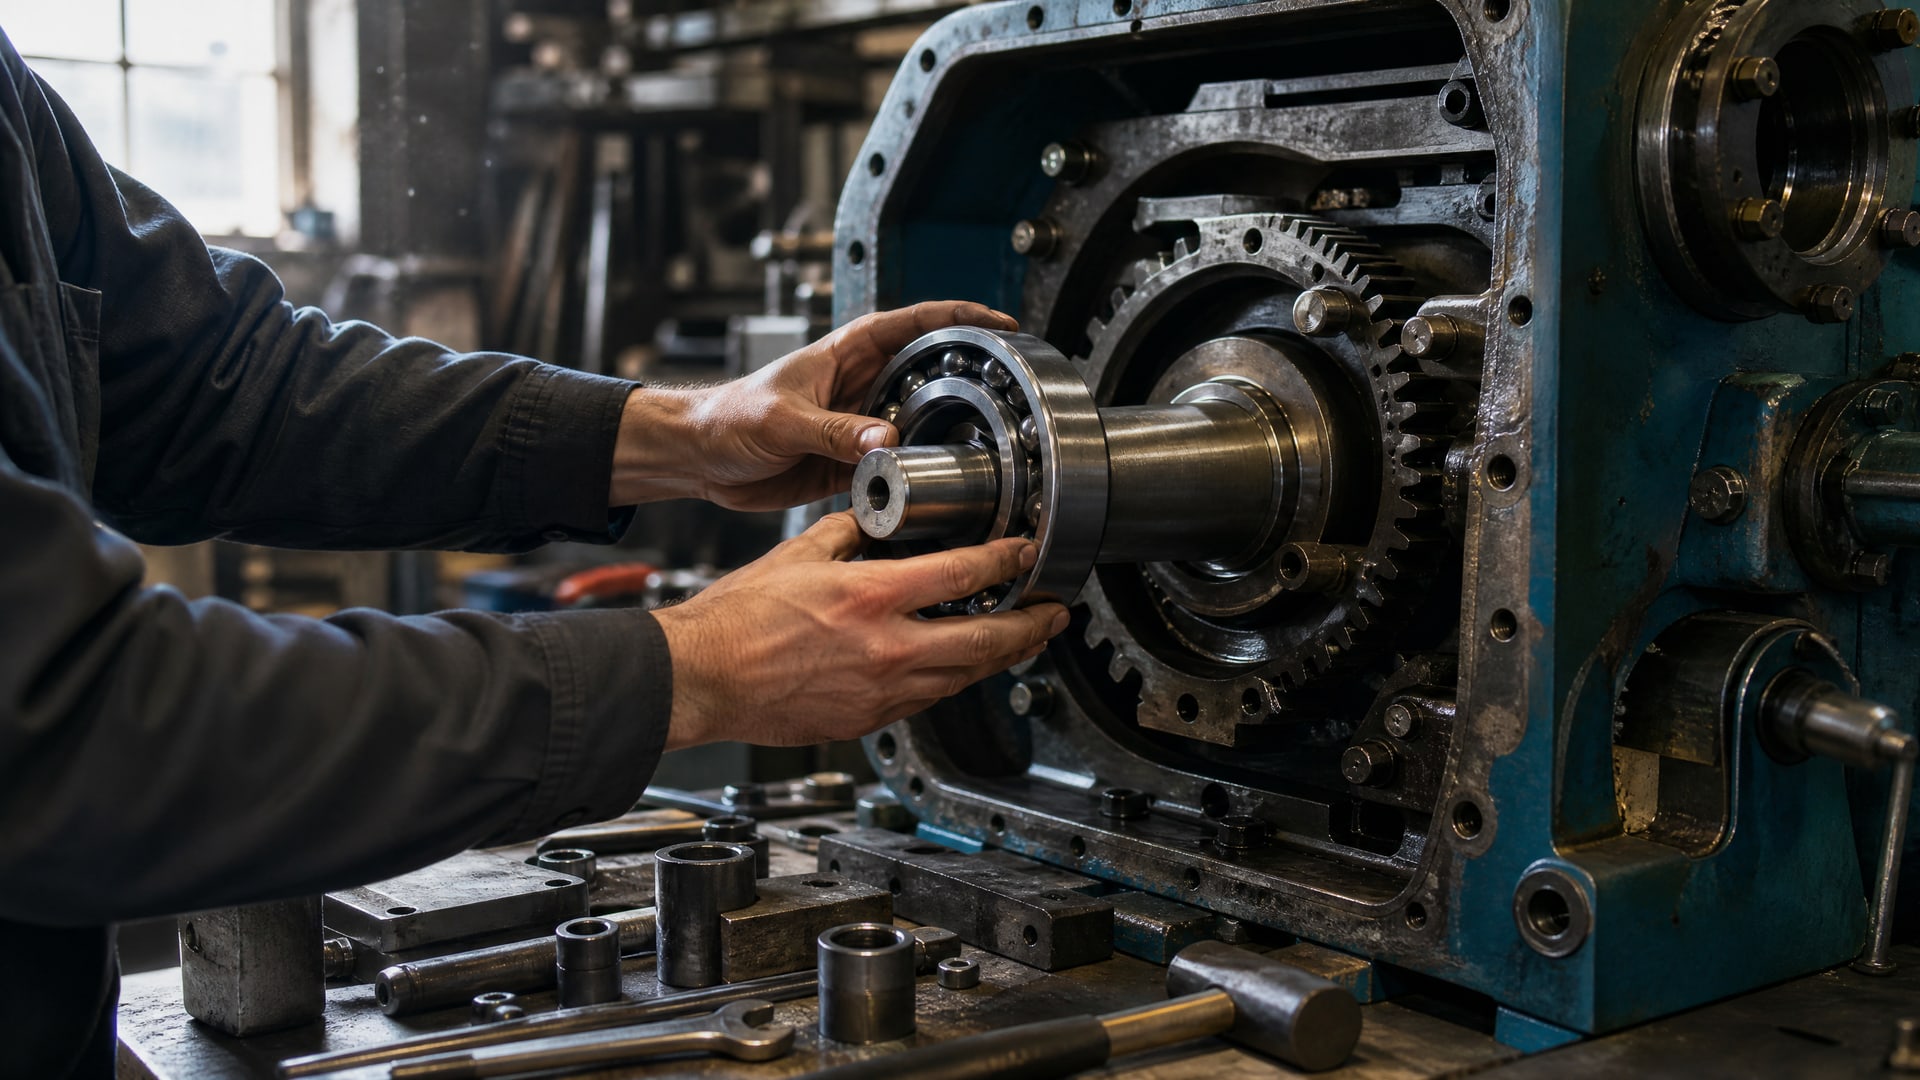
Когда подшипник начинает проворачиваться в корпусе или ослабляется под действием вибраций, традиционное решение - шпонка или штифт - требует переделки посадочного места. Современная альтернатива - анаэробные фиксирующие составы, которые полимеризуются в зазоре между металлическими деталями без доступа кислорода и надежно удерживают подшипник, втулку или муфту в нужном положении. Статья рассчитана на инженеров, снабженцев и технических специалистов, которым нужно быстро выбрать подходящий фиксатор и избежать ошибок при монтаже. Вы узнаете, как правильно подбирать состав по величине зазора и температуре, подготавливать поверхности и контролировать качество соединения.
Когда фиксатор уместен: типовые сценарии в производстве
Анаэробные фиксирующие составы работают с цилиндрическими металлическими соединениями: подшипник качения в корпусе, муфта на валу, втулка в отверстии, шкив или шестерня на оси.
Их применяют в двух основных ситуациях: при новом проектировании узла (когда конструкция изначально рассчитана на посадку без шпонки) и при модернизации существующего оборудования (когда нужно исключить механический крепеж из-за вибраций, фреттинга или коррозии.
Фреттинг - микроскопические колебания деталей друг относительно друга - разрушает сопрягаемые поверхности, особенно под нагрузкой. Анаэробный клей заполняет все микровпадины и связывает поверхности в монолитное целое, что предотвращает локальный износ и потерю герметичности. Это особенно важно в узлах с циклической нагрузкой: на конвейерных линиях, центрифугах, мешалках и валопроводах.
Второй сценарий - коррозия под крепежом. Если подшипник закреплен шпонкой, влага и реагенты проникают в паз и вызывают оксидное расширение, которое распирает деталь или срывает нарезь. Анаэробный состав герметизирует все соединение и исключает капиллярный ввод.
Третий сценарий - облегчение сборки-разборки. Вместо выпрессовки подшипника на прессе и риска повредить дорожки качения применяют химическую фиксацию: детали вводят в соединение вручную, клей полимеризуется за 24 часа, и узел готов к работе. При необходимости разборки состав растворяется активатором или нагревом, что удешевляет обслуживание.
Как выбрать фиксатор по посадке и зазору
Величина зазора между валом и отверстием - главный критерий выбора фиксатора.
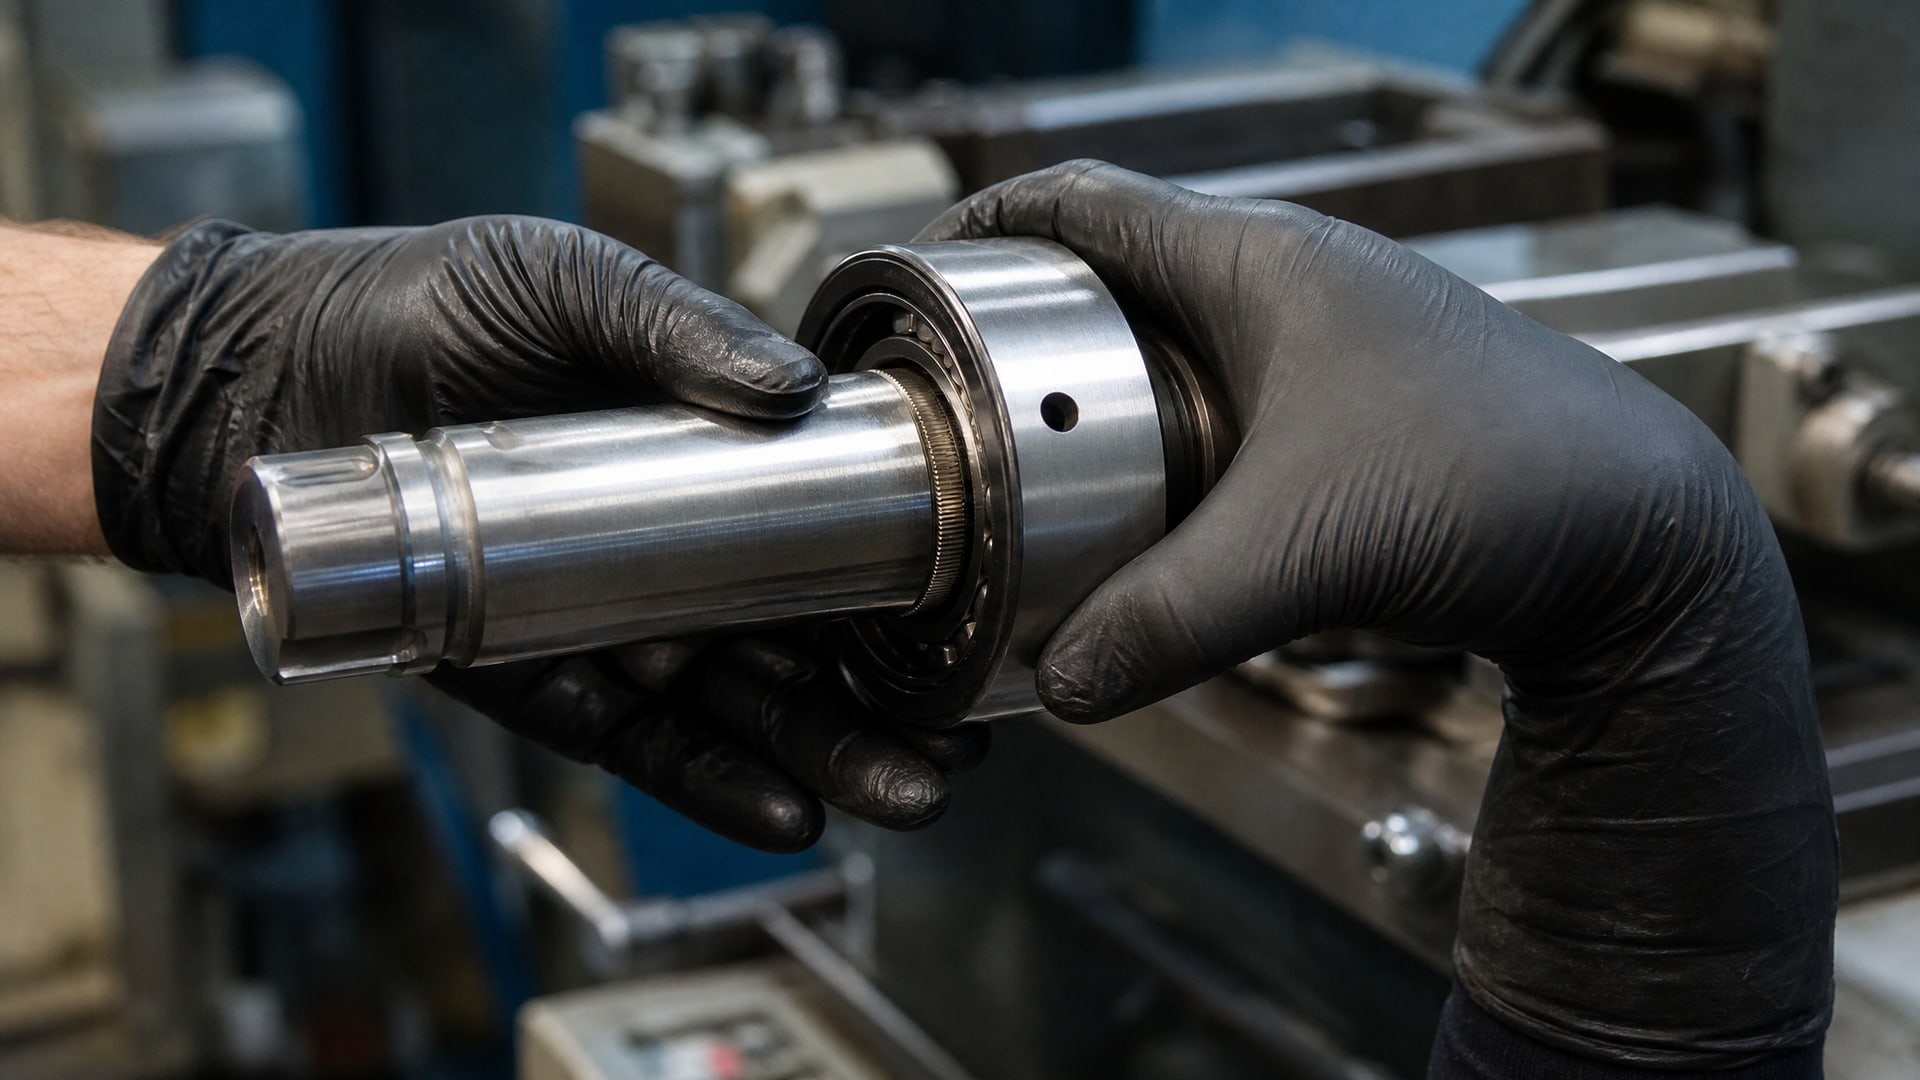
Производители разделяют составы на три категории: для плотных посадок (slip fit), для умеренно плотных (press fit) и для больших зазоров (gap filling).
Для плотных посадок (зазор 0,05–0,10 мм) используют низковязкие составы с динамической вязкостью около 5–20 сСт. Такие жидкости легко проникают в узкую щель, полимеризуются равномерно и дают максимальную адгезию к металлу. Применение: типовая фиксация подшипника в корпусе с прецизионной посадкой, крепление муфт и втулок на валах автомобильных и станочных приводов.
Для посадок среднего натяга (зазор 0,10–0,25 мм) подходят средневязкие составы (30–100 сСт). Они немного медленнее проникают в щель, но оставляют больше времени на регулировку и позиционирование детали. Это универсальный выбор для большинства промышленных узлов.
Для больших зазоров и вертикальных соединений (зазор 0,25–0,40 мм) применяют высоковязкие и тиксотропные составы. Тиксотропия - способность загустевать при покое - препятствует стеканию клея с вертикального вала и удерживает его в зазоре, пока полимеризация не завершится. Эти составы незаменимы для больших подшипников, когда обработка вручную или простыми инструментами невозможна.
Точный выбор зазора делают по стандарту ISO 286, который определяет допуски и посадки металлических деталей. Например, если вал имеет диаметр 40 мм с допуском h7, а отверстие - H7, расчетный зазор (посадка с зазором) составит примерно 0,10–0,15 мм; для такого соединения подойдет средневязкий фиксатор. Если же проектант выбрал H8 или H9 для облегчения сборки, зазор может быть 0,20–0,30 мм, и нужен уже высоковязкий состав.
Рабочие температуры и выбор состава по тепловому режиму
Анаэробные фиксаторы рассчитаны на разные температурные диапазоны в зависимости от природы олигомеров и инициаторов полимеризации.
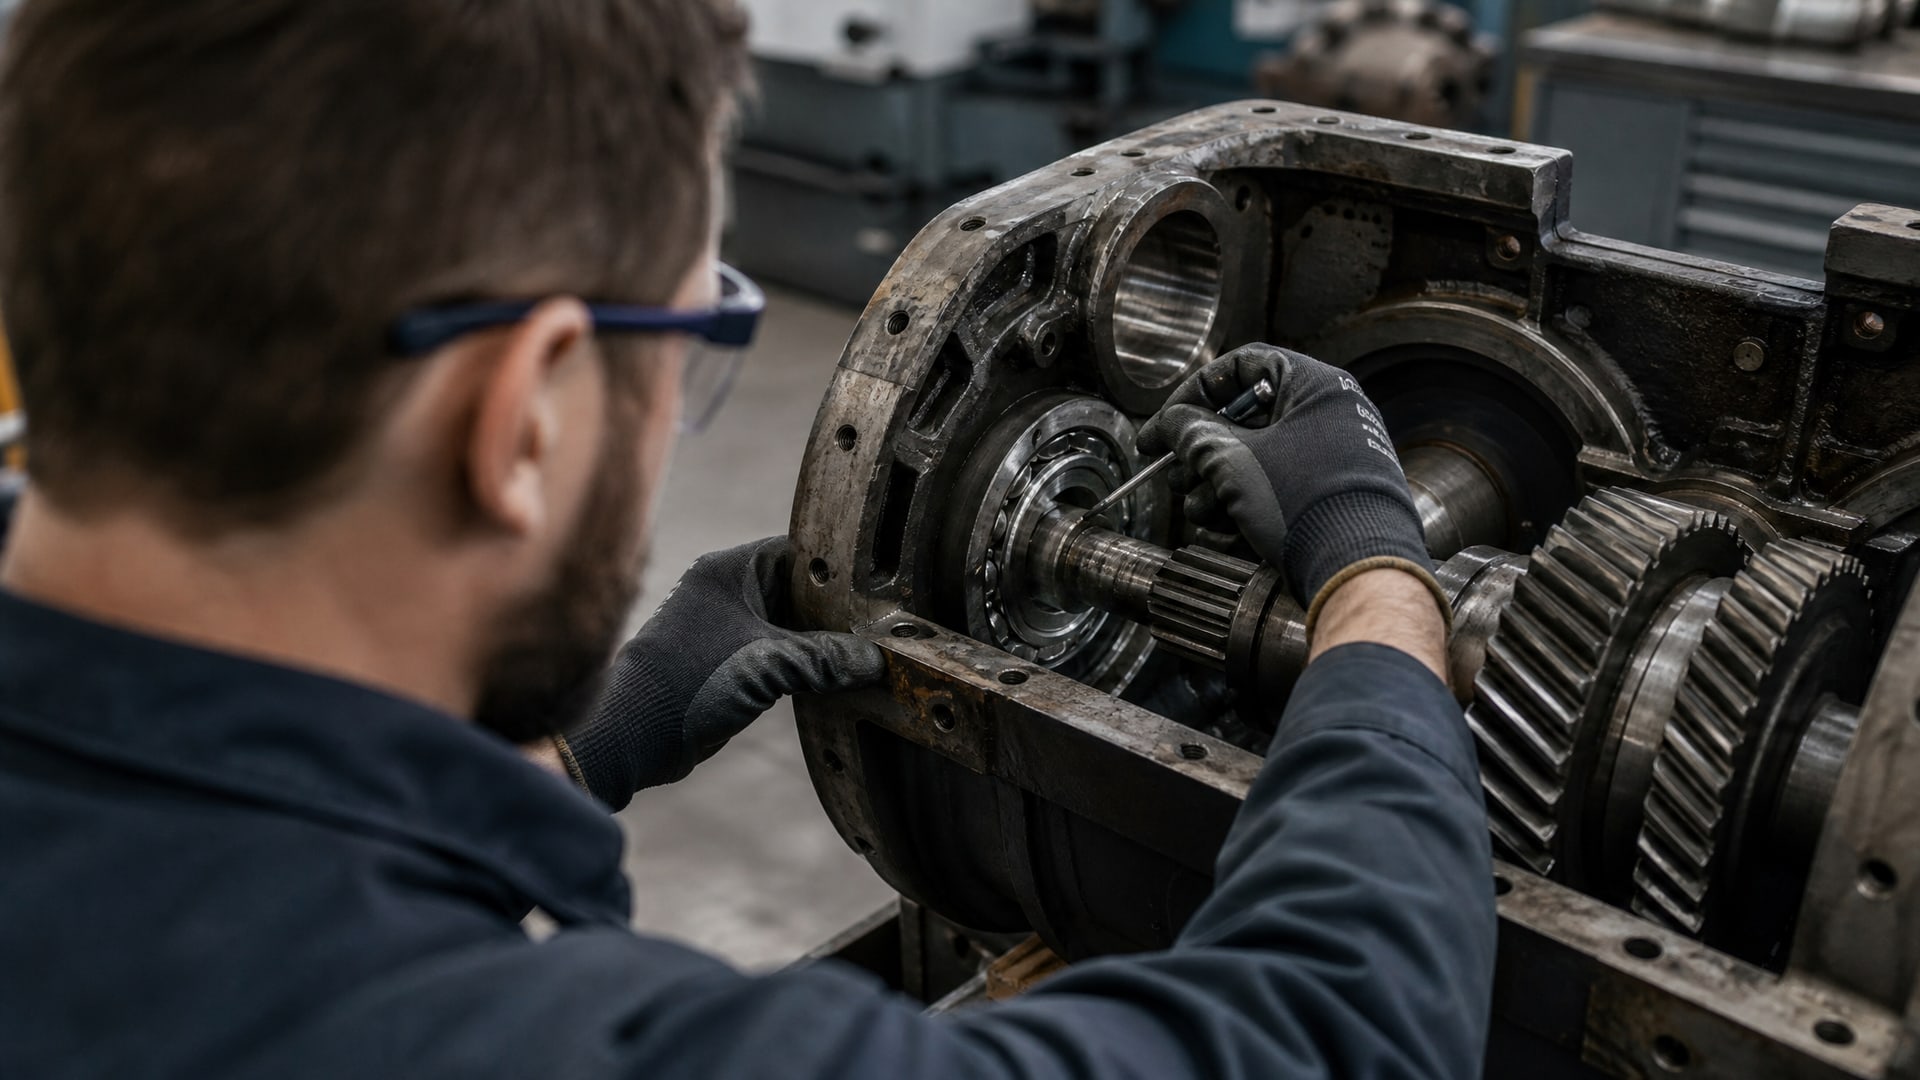
Большинство стандартных составов удерживают прочность сдвига в диапазоне от –40 до 150 °C. Специализированные высокотемпературные версии работают вплоть до 200 °C и выше.
При выборе состава нужно учитывать не только максимальную рабочую температуру узла, но и цикличность нагрева. Если подшипник нагревается при работе до 120 °C и охлаждается ночью до 20 °C, термоциклирование вызывает микротрещины в полимере клея. Для таких условий надо выбирать состав с запасом по температуре - минимум 30–50 °C выше максимума эксплуатации.
При проектировании узла со значительным выделением тепла (например, шпиндель, тяжело нагруженный подшипник) рекомендуется проверить TDS (техпаспорт) конкретного состава: там указана кривая остаточной прочности в зависимости от температуры. Для узлов, работающих выше 150 °C, имеет смысл выбирать высокопрочные и теплостойкие варианты, которые сохраняют не менее 80 % прочности при максимальной температуре.
Холодные регионы требуют особого внимания. Если узел хранится или запускается при температуре ниже нуля, полимеризация может замедлиться, и фиксация займет больше времени. В таких случаях берут составы с низкой температурой стеклования и применяют активаторы, которые ускоряют реакцию даже в холоде.
Подготовка поверхности: от загрязнения к чистоте
Успех фиксации на 80 % зависит от чистоты сопрягаемых поверхностей.
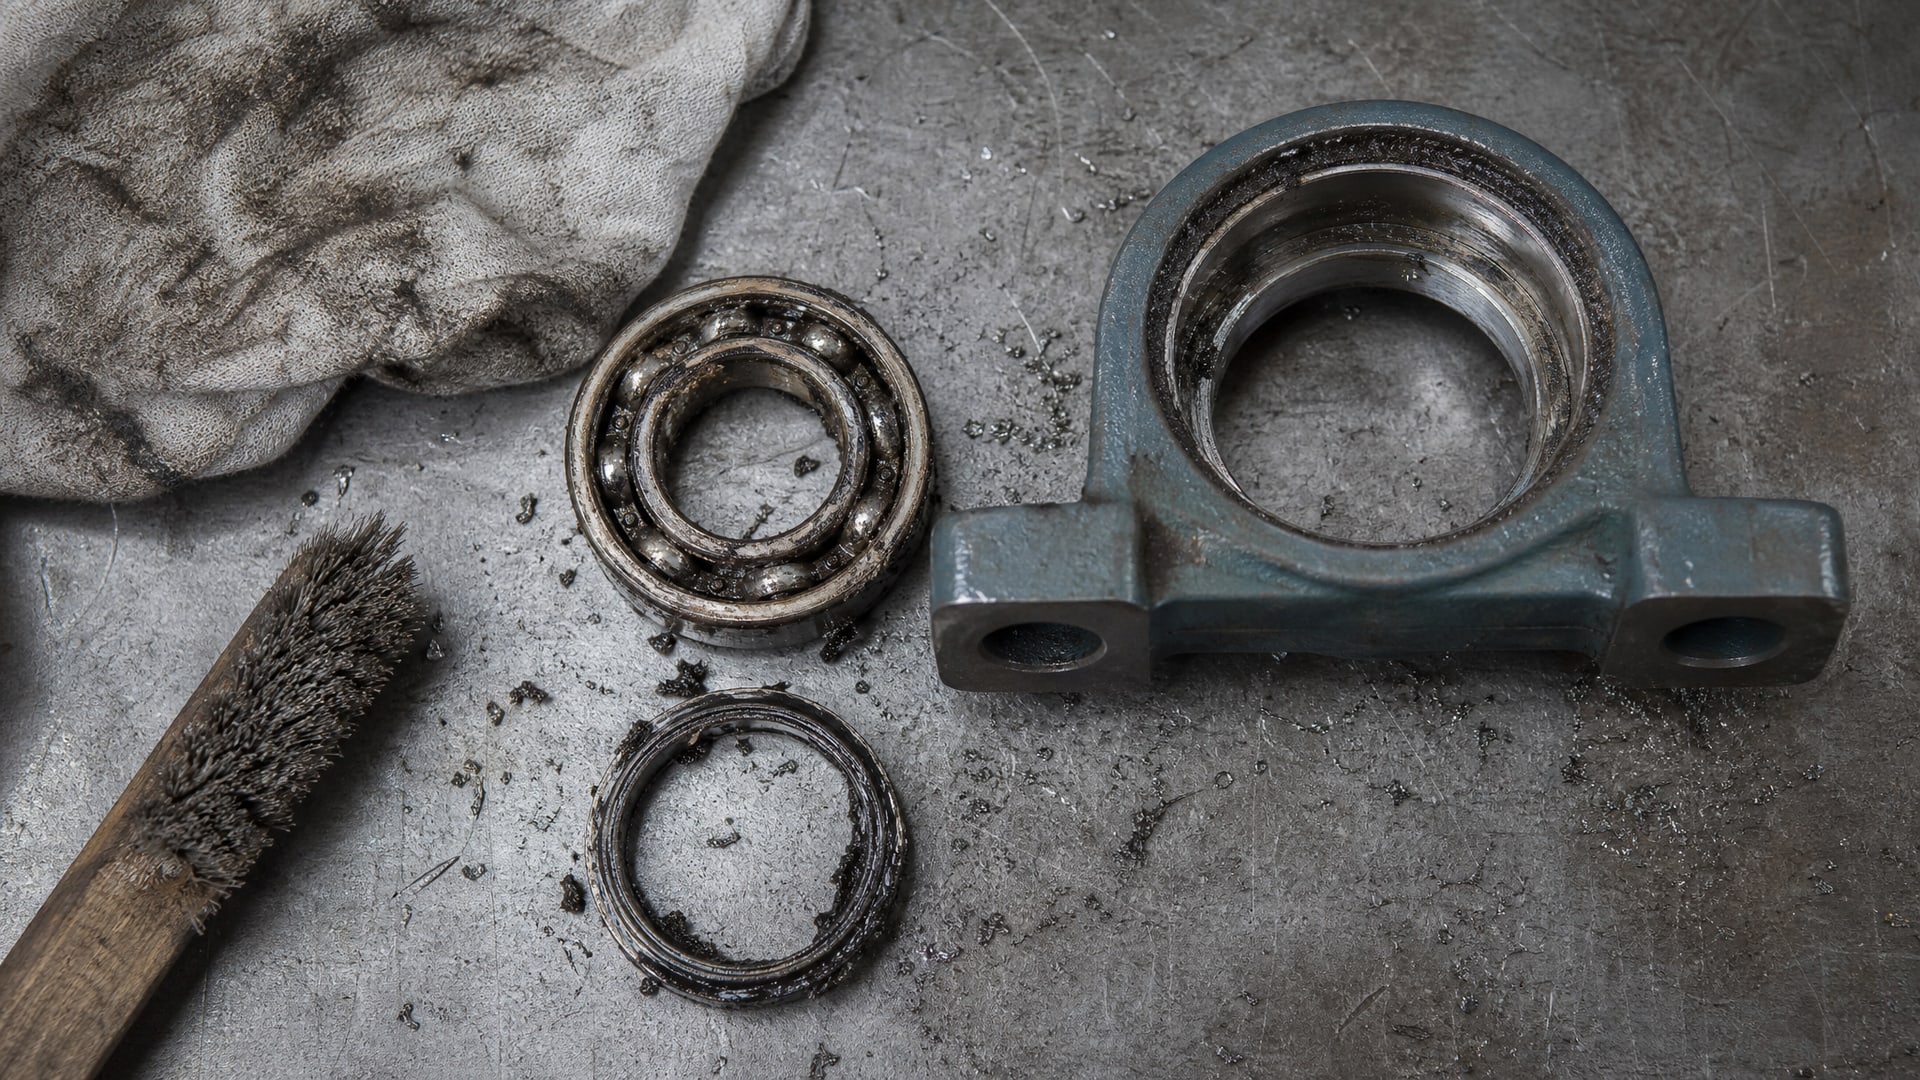
Масло, грязь, старые остатки смазки и окислы экранируют металл, препятствуя контакту полимера с поверхностью. Адгезия падает, прочность на сдвиг снижается на 30–50 %, и фиксация может не выдержать первую же вибрацию.
Пошаговый процесс очистки:
Механическое удаление крупных загрязнений: протереть тряпкой или щеткой, удалить пыль, грязь и остатки масла.
Обезжиривание растворителем: смочить поверхность ацетоном, спиртом или специальным обезжиривателем и протереть чистой безворсовой салфеткой до полного испарения.
Сушка: дать деталям полностью просохнуть перед сборкой. Влага на поверхности снижает адгезию и замедляет полимеризацию.
Для больших сопрягаемых поверхностей рекомендуется дополнительное использование активатора - жидкого ускорителя полимеризации. Активатор наносят на женскую деталь (корпус) после обезжиривания; он преобразует металл в инициатор, и когда наносится клей, полимеризация начинается сразу же, не требуя воздуха и влаги. При этом срок фиксации сокращается с суток до часов.
Техника нанесения и сборки узла
Анаэробный клей наносят тонкой полоской (капиллярная полоса толщиной 0,1–0,2 мм) по окружности женской детали - обычно это корпус или отверстие.
Если деталь крупная, наносят 3–4 полосы вдоль оси с равным шагом, чтобы состав распределился равномерно при вставке. Для маленьких подшипников достаточно одной полосы.
После нанесения деталь вводят в соединение и проворачивают (для валов и муфт) несколько раз, чтобы клей распределился по всему периметру зазора. Это важно: если состав останется локальным комком, полимеризация будет неполной, и прочность падет. Проворачивание помогает также выдавить воздушные пузыри.
Собранный узел выдерживают на сборочном столе время, указанное в техпаспорте. Обычно это 24 часа при 20–25 °C. Некоторые составы созревают быстрее (12–18 часов), другие требуют 48 часов при холоде. Ускорить процесс можно нагревом до 50–80 °C, если материал корпуса (алюминий, сталь, чугун) это позволяет.
Критическое правило: не допускайте попадания клея в дорожки качения подшипника. Если состав попал внутрь, он полимеризуется, блокирует вращение и выводит узел из строя. Поэтому перед нанесением фиксатора подшипник проверяют вращением, а после нанесения очень аккуратно вводят его в корпус, не совершая резких движений. На этапе проектирования рекомендуется предусмотреть защиту (манжета, пыльник), которая исключает попадание клея внутрь.
Прочность и выбор между средней и высокой фиксацией
Современные фиксирующие составы разделяют на две силовые категории: среднепрочные (12–18 Н/мм² на сдвиг) и высокопрочные (18–26 Н/мм²).
Выбор между ними зависит от нагрузки, вибрации и требований к обслуживанию.
Среднепрочные составы применяют, когда узел регулярно разбирается для техобслуживания. Клей растворяется активатором за 15–30 минут, что ускоряет ремонт. Они также подходят для легких и средних нагрузок: легко нагруженные валопроводы, крепление небольших втулок, фиксация муфт на управляющих осях.
Высокопрочные составы выбирают для постоянных соединений, которые не разбираются годами. Узлы, подверженные значительной вибрации, тяжелые редукторы, центробежные насосы, приводы промышленных машин - для них высокая прочность критична. Растворение потребует специальных растворителей и дополнительного времени, но надежность оправдывает затраты.
Для выбора нужно также оценить усилие на сдвиг в узле. Если подшипник передает радиальную нагрузку 10 кН, площадь контакта с корпусом - примерно 2 см² (20 мм² на 1 мм осевой длины), то средняя нагрузка на сдвиг составит около 500 кПа (5 Н/мм²). Фиксатор с прочностью 15–20 Н/мм² обеспечит запас прочности 3–4 раза, что достаточно. Если же нагрузка или вибрация значительно выше, берут высокопрочный состав.
Типовые ошибки и как их избежать
Ошибка 1: использование универсального клея вместо специального фиксатора.
Канцелярский или универсальный полиуретановый клей не предназначен для металлических соединений с минимальным зазором. Они либо не полимеризуются в щели (нужен доступ воздуха), либо дают слабую адгезию. Результат: соединение держится несколько месяцев, затем ослабляется. Нужен именно анаэробный фиксатор.
Ошибка 2: нанесение клея на грязную поверхность. Если на валу остался слой старой смазки или окиси, клей полимеризуется поверх грязи, а не со сплавом. Прочность падает вдвое. Всегда обезжиривайте.
Ошибка 3: избыток клея. Если нанести слишком много, он вытечет за пределы соединения, запачкает рядом расположенные детали и создает беспорядок при сборке. Кроме того, лишний клей быстро полимеризуется и блокирует дальнейшее распределение. Наносите тонкую полоску.
Ошибка 4: спешка с нагрузкой на узел. Если включить оборудование за 12 часов вместо требуемых 24, полимеризация не завершится, и вибрация сдвинет детали, разломав свежий полимер. Всегда соблюдайте время отверждения, указанное в паспорте.
Ошибка 5: смешивание требований к фиксатору и смазке. Часто покупатели ищут «смазку-фиксатор» или смотрят на класс NLGI при выборе фиксатора. NLGI - это класс консистенции пластичной смазки (измеряется проникаемостью), а не свойство клея. Это разные материалы: фиксатор - жидкий анаэробный клей, смазка - полусолидная или жидкая пленка на металле. Не путайте критерии выбора.
Ошибка 6: нанесение фиксатора на движущиеся элементы подшипника. Если клей попадет на сепаратор или тело шарика, он полимеризуется и запечатает подшипник. Всегда наносите клей только на цилиндрические поверхности вала и корпуса, выше уровня дорожек качения.
Часто задаваемые вопросы
Чем фиксатор отличается от смазки?
Фиксатор - это анаэробный клей, который полимеризуется в зазоре и создает неразъемное соединение. Смазка - жидкая или пластичная пленка, которая снижает трение и не затвердевает. Они решают разные задачи: фиксатор удерживает детали от проворота и вибраций, смазка уменьшает износ. Использовать смазку вместо фиксатора ошибочно.
Можно ли разобрать узел после фиксации?
Да, но это требует времени и инструментов. Среднепрочные составы растворяются активатором за 15–30 минут; высокопрочные - за несколько часов. Альтернатива - нагрев до 80–100 °C, что ускоряет размягчение полимера. В ремонтных службах это стандартный процесс.
Подойдет ли один состав для любой величины зазора?
Нет. Низковязкие составы текут в узкую щель и забиваются; высоковязкие застревают в плотной посадке. Нужно выбрать состав, соответствующий зазору: для 0,1 мм - низковязкий, для 0,3 мм - высоковязкий.
Что делать, если узел работает при минус 30 °C?
Выбрать фиксатор с низкой температурой стеклования (не менее до минус 40 °C). При сборке применить активатор, чтобы полимеризация произошла до охлаждения узла. При запуске дать узлу прогреться естественно или мягко (без ударов), пока клей полностью не восстановит прочность.
Почему после нанесения клея вал не вращается?
Обычно - клей попал в подшипник и заблокировал его. Реже - нанесено слишком много клея, и он вытекает из зазора, увеличивая фрикцию. Разберите узел, тщательно очистите дорожки подшипника растворителем и повторите сборку, защитив подшипник от клея.
Заключение
Анаэробный фиксатор для подшипников - это надежный способ исключить шпонку и штифт, предотвратить фреттинг и коррозию, упростить сборку и разборку узла. Выбор состава опирается на три параметра: величина зазора (посадка по ISO 286), рабочая температура и требуемая прочность на сдвиг. Низковязкие составы применяют для плотных посадок (0,05–0,10 мм), средневязкие - для типовых соединений (0,10–0,25 мм), высоковязкие и тиксотропные - для больших зазоров и вертикальных узлов.
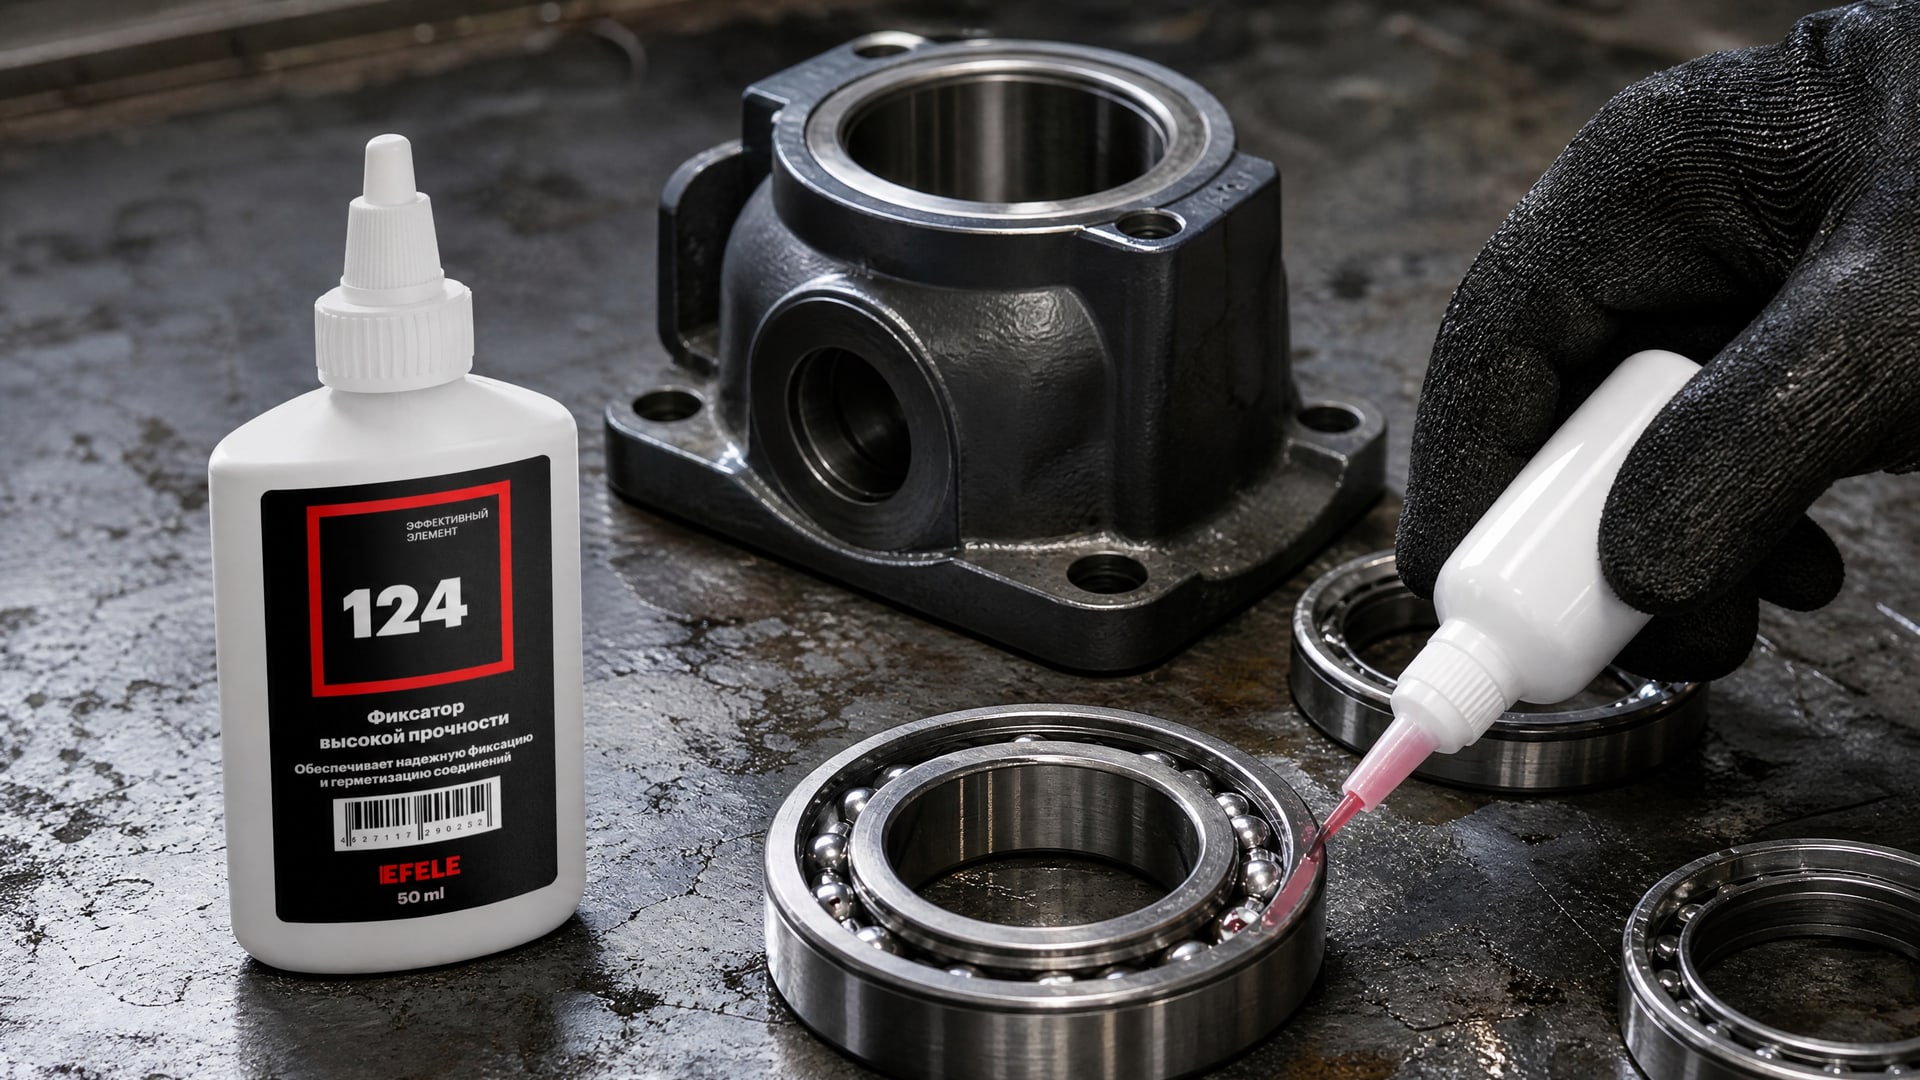
Успех фиксации зависит от подготовки поверхности: чистые, обезжиренные и сухие детали дают максимальную адгезию и повторяемость. Для фиксации подшипников в корпусе без шпонок и штифтов идеально подходит анаэробный клей EFELE 124, обеспечивающий высокую прочность соединения и устойчивость к вибрациям при температурах от –40 до 150 °C. Соблюдайте время отверждения (обычно 24 часа), избегайте попадания клея в дорожки качения и проверяйте нагрузку на сдвиг перед выбором прочности состава. Следующий шаг: определите величину зазора в вашем узле по техрисунку или измерениям, сверьте ее с таблицей выбора в паспорте фиксатора и заказите состав подходящей вязкости. При вопросах по подбору обратитесь к техподдержке производителя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.