
Чем заменить универсальный спрей в цехе: переход на пищевые очистители и смазки
В пищевом производстве использование универсальных проникающих спреев бытового уровня становится источником регулярных нарушений. Закупщик, инженер или технолог сталкивается с простой проблемой: стандартные спреи для облегчения механизмов и очистки не имеют пищевого допуска, и их остатки на оборудовании, в зазорах и на резьбе создают риск контаминации продукта. Статья разбирает, чем можно заменить универсальный спрей в цехе - не в домашних условиях, а именно на линиях производства, где требуется документальное подтверждение безопасности и управляемый контакт с пищевыми продуктами. Узнаете, как правильно выбрать смазку и очиститель по нормативу NSF H1, избежать типичных ошибок при замене и структурировать процесс нанесения.
Почему универсальный спрей в цехе - нарушение, а не удобство
Универсальные проникающие спреи разработаны для краткосрочного облегчения движения, отпускания заржавевшей резьбы и вывода влаги.
После применения производитель рекомендует нанести рабочую смазку, подходящую под конкретный механизм. В бытовом ремонте это правило часто игнорируют, но в пищевом производстве это принципиально: если спрей остается на поверхности или в щелях, его компоненты могут мигрировать в продукт при вибрации, нагреве или контакте с влагой. Даже малые остатки на спускных механизмах конвейера, в петлях направляющих или на резьбах крепления воронок создают документируемый риск.
NSF H1 - это не запрет использования, а именно разрешение на случайный контакт. Но «случайность» должна быть управляема: это значит, что продукт отобран сознательно, его миграция известна и оценена как безопасная, а остатки контролируются регламентом нанесения. Обычный спрей, куплен ли он в магазине или рекомендован соседним цехом, не имеет такого подтверждения. Проверить это просто: откройте паспорт безопасности (SDS) спрея и найдите указание на NSF H1 или аналогичный пищевой допуск. Если его нет - продукт не подходит для зон с потенциальным контактом с продуктом.
Замена начинается с понимания, что спрей - это временное вспомогательное средство, а не финальная смазка. На лучше устроенных линиях между очисткой спреем и нанесением рабочей смазки проходит несколько часов или даже смена, чтобы летучие компоненты испарились. В цехе эту логику нужно институционализировать: внести в регламент, указать в карточке оборудования, обучить оператора.
NSF H1, H2 и H3: как не подменять категории
Первое, что нужно знать: NSF H1, H2 и H3 - это НЕ ранжирование по строгости, а разные назначения.
Путаница в классификации приводит к тому, что закупщик покупает смазку «для пищевого производства», не понимая, подходит ли она конкретно его оборудованию.
NSF H1 - смазка и очиститель, допускаемые к случайному контакту с пищевыми продуктами. Это означает, что компоненты вещества изучены и признаны безопасными в малых количествах. H1 используют там, где контакт возможен: на движущихся деталях упаковочной линии, в петлях воронок над фасовочным столом, на резьбе крепления отделяемых элементов сепаратора. После нанесения смазка остается тонкой пленкой - не слоем, а именно пленкой; излишки не протирают (это сотрет смазку), а дают испариться или впитаться в материал.
NSF H2 - смазка для зон, где контакт с пищей полностью исключен. Это подшипники редуктора, скрытые цепи приводов, направляющие закрытых конвейеров. H2 не допускает контакта, так что состав может быть более универсальным и экономичным, чем H1.
NSF H3 - масла растворимые (обычно парафины или минеральные) для оборудования, которому требуется масло как для технологического процесса, так и для смазывания (например, тестомешалка или маслобойка). H3 смывается водой из-за высокой летучести и используется редко в современном производстве.
Ошибка: взяли смазку с маркировкой «пищевая» без уточнения класса. H2 дешевле H1, и если ее положить на конвейер, остатки не будут одобрены аудитором даже в следовых количествах. Верный алгоритм: определить зону (есть ли контакт с продуктом), выбрать класс (H1 или H2), проверить документ (паспорт SDS или сертификат), согласовать с технологом.
Типовые ошибки при подборе замены спрея
Закупщики и инженеры часто принимают решение на основе неправильных критериев.
Вот самые частые промахи:
Ошибка 1. "Спрей написан универсальный, значит, пищевой." Универсальность - это маркетинговое описание, а не технический показатель. Спрей может отлично работать на петле двери, на болте велосипеда и на цепи приводного вала, но при этом не иметь пищевого допуска. Проверяйте SDS, ищите NSF H1 и ISO-сертификат.
Ошибка 2. "Тефлоновый спрей - это то же самое, что силиконовая смазка." Тефлон (PTFE) снижает трение, но это еще не говорит о пищевом статусе. Силиконовая смазка хорошо совместима с пластиком и резиной, но не все силиконовые спреи одобрены для H1. Смотрите состав и допуск, а не формулировку названия.
Ошибка 3. "Если средство подходит для пластика в быту, оно подойдет на линии." Совместимость с материалом - это необходимое, но не достаточное условие. На линии нужна дополнительная гарантия, что миграция компонентов в продукт не создаст проблем. Например, смазка может не разбухать резину, но оставлять запах - и это уже нарушение.
Ошибка 4. "Пищевой очиститель и пищевая смазка - одно и то же." Нет. Очиститель удаляет загрязнения, часто содержит растворители и поверхностно-активные вещества, может быть летучим. Смазка защищает от трения и коррозии, должна оставаться на поверхности. Один продукт в двух ролях неправильно работает в обеих.
Ошибка 5. "Используем самодельную смесь, и она работает." Бытовые рецепты (керосин с маслом, уайт-спирит, молоко) могут дать нужный кратковременный эффект, но не дают документальной гарантии безопасности для пищевого производства. Аудитор ФБУЗ попросит паспорт, сертификат и SDS - их нет ни на одного самодельного средства. Риск рекламации от покупателя продукта, штраф или отзыв тиража обойдутся дороже, чем смена на сертифицированный материал.
Ошибка 6. "Обычный проникающий спрей и его аналоги - финальная смазка." Это временные вспомогательные средства. После их применения нужно дождаться высыхания и нанести рабочую смазку. Если оставить спрей как есть, вязкость упадет, защита от коррозии будет недостаточной, и механизм начнет изнашиваться быстрее.
Как правильно выбрать замену: алгоритм подбора
Выбор пищевой смазки или очистителя требует структурированного подхода, а не принятия решения за столом.
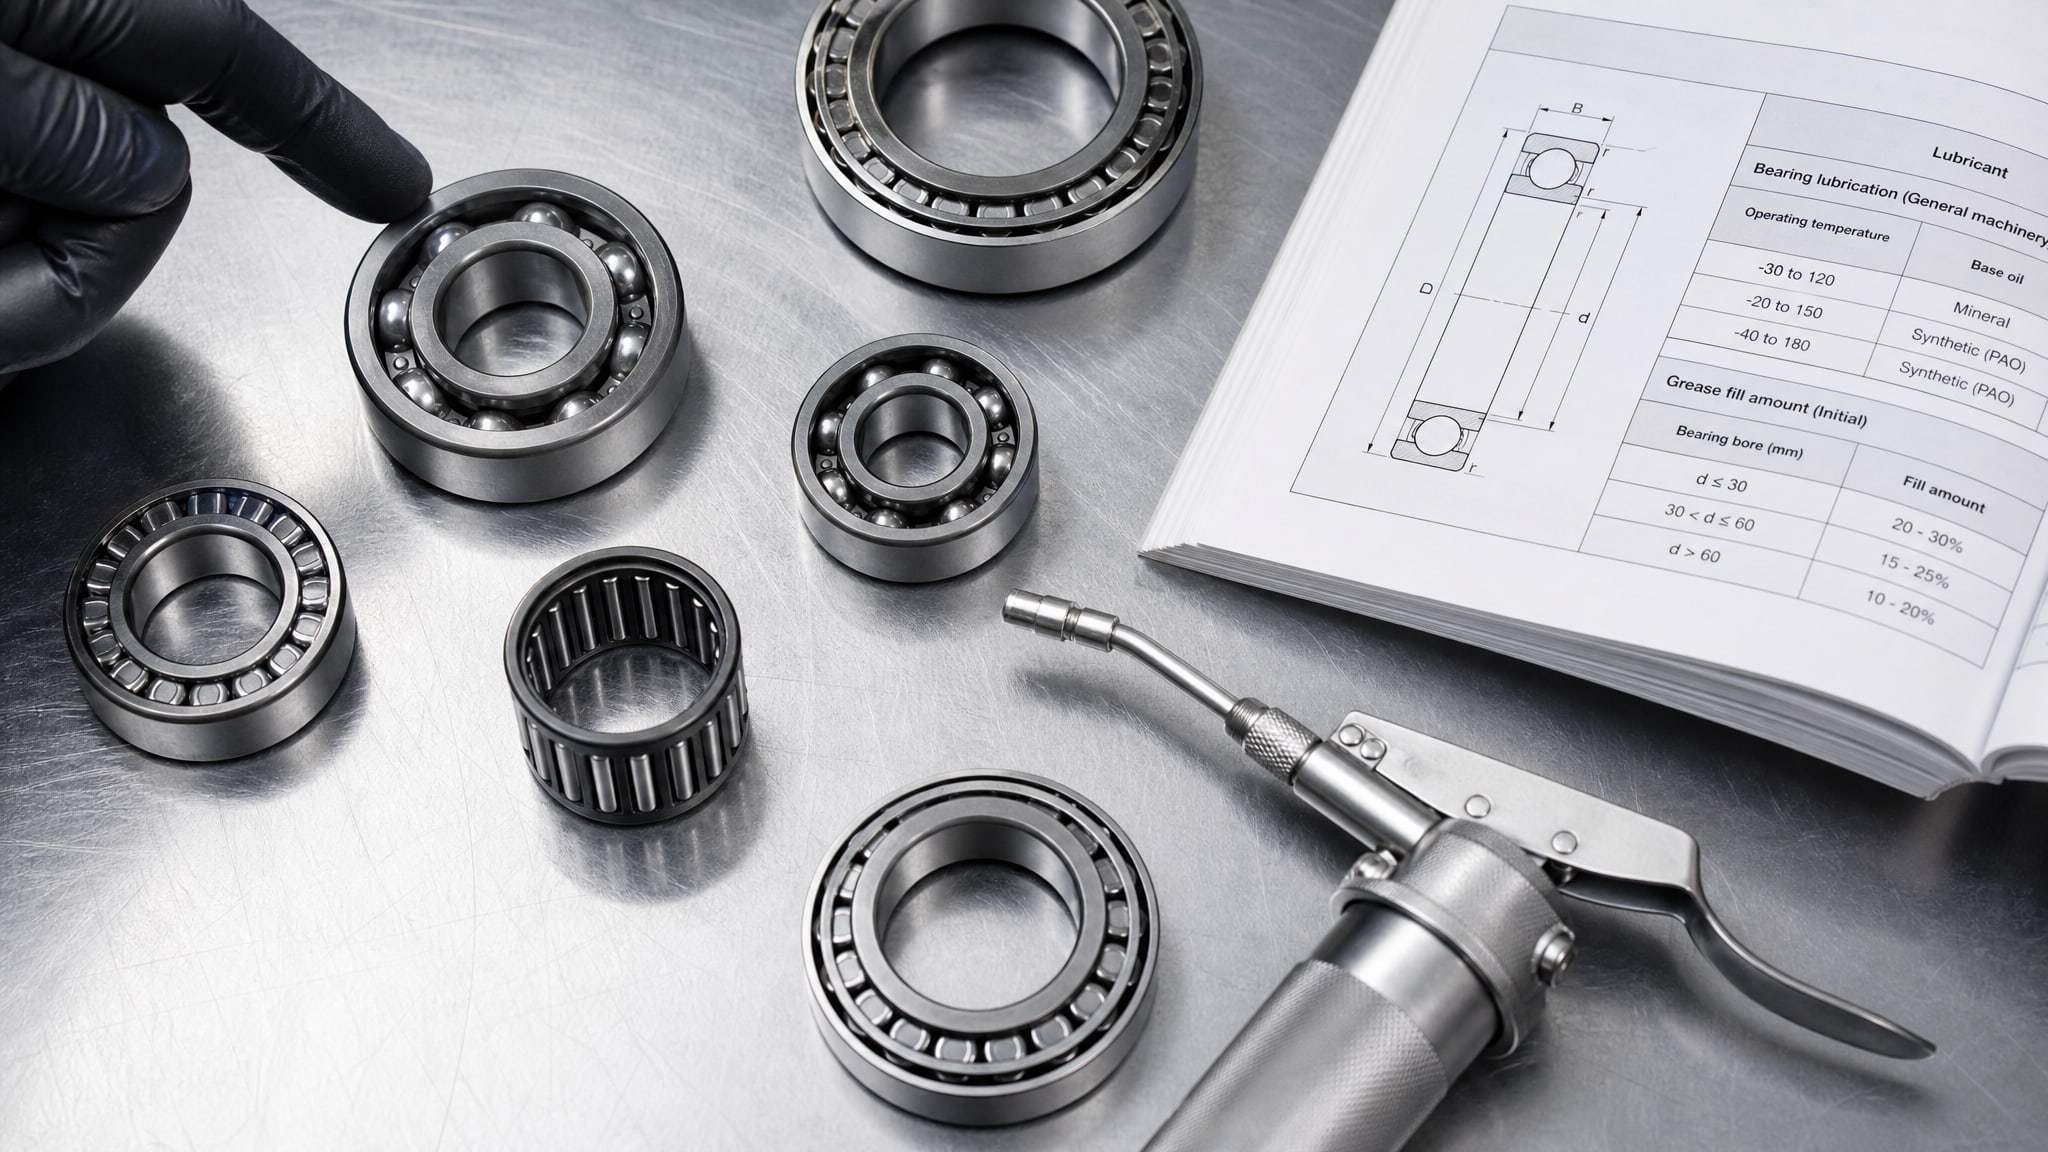
Шаг 1. Определите тип узла.
Подшипник (радиальный шариковый, игольчатый, роликовый) - нужна смазка с классом вязкости NLGI 2 или 3, хорошей каплестойкостью и защитой от заклинивания; для пищевого производства - NSF H1.
Направляющая линейная (рельсовая, на подшипниках скольжения) - требует смазку с низкой липкостью (адгезией) и хорошей противоизносной защитой; спрей используется только для очистки перед нанесением основной смазки.
Цепь приводная - нужна масляная или густая консистентная смазка, зависит от типа цепи и скорости; для открытых цепей над продуктом - H1.
Резьба, болты - спрей помогает отпустить закисшее соединение, но затем нужна защитная смазка; для критичных соединений подходит смазка с антикоррозионной защитой.
Пластиковая деталь, уплотнение - берут силиконовую смазку с NSF H1 и проверяют совместимость по техническому описанию материала; масляные смазки часто разбухают резину.
Контактная группа, выключатель - может потребоваться спрей для удаления окисла, затем - диэлектрическая смазка; важна низкая проводимость.
Шаг 2. Проверьте требования по температуре и среде.
На каждый узел записывают рабочую температуру (минимум и максимум) и окружающую среду (влажность, наличие воды, пара, агрессивных пар). Например, направляющая над варочным котлом работает при 40–60 °C и в условиях повышенной влажности - нужна смазка с хорошей водостойкостью. Подшипник центрифуги работает при 5–15 °C - нужна смазка, которая не загустеет.
Шаг 3. Найдите документы продукта.
Запросите у поставщика: - Паспорт безопасности (SDS) на русском языке с указанием NSF H1 или аналогичного пищевого допуска. - Техническое описание (TDS), в котором указаны вязкость, класс NLGI (если это пластичная смазка), температурный диапазон, антикоррозионные присадки. - Сертификат соответствия или рекомендацию производителя оборудования.
Если документов нет или допуск не указан - не закупляйте.
Шаг 4. Согласуйте с технологом и аудитором.
Перед внедрением новой смазки проведите совещание: технолог проверит совместимость с процессом, аудитор (или специалист по HACCP) убедится, что документация полная. Не начинайте с одного узла, потом переходите на всю линию - это создаст путаницу и риск запутаться в картотеке оборудования.
От очистки к смазке: регламент нанесения в цехе
Универсальный спрей в цехе должен использоваться по четкому алгоритму, а не по интуиции оператора.
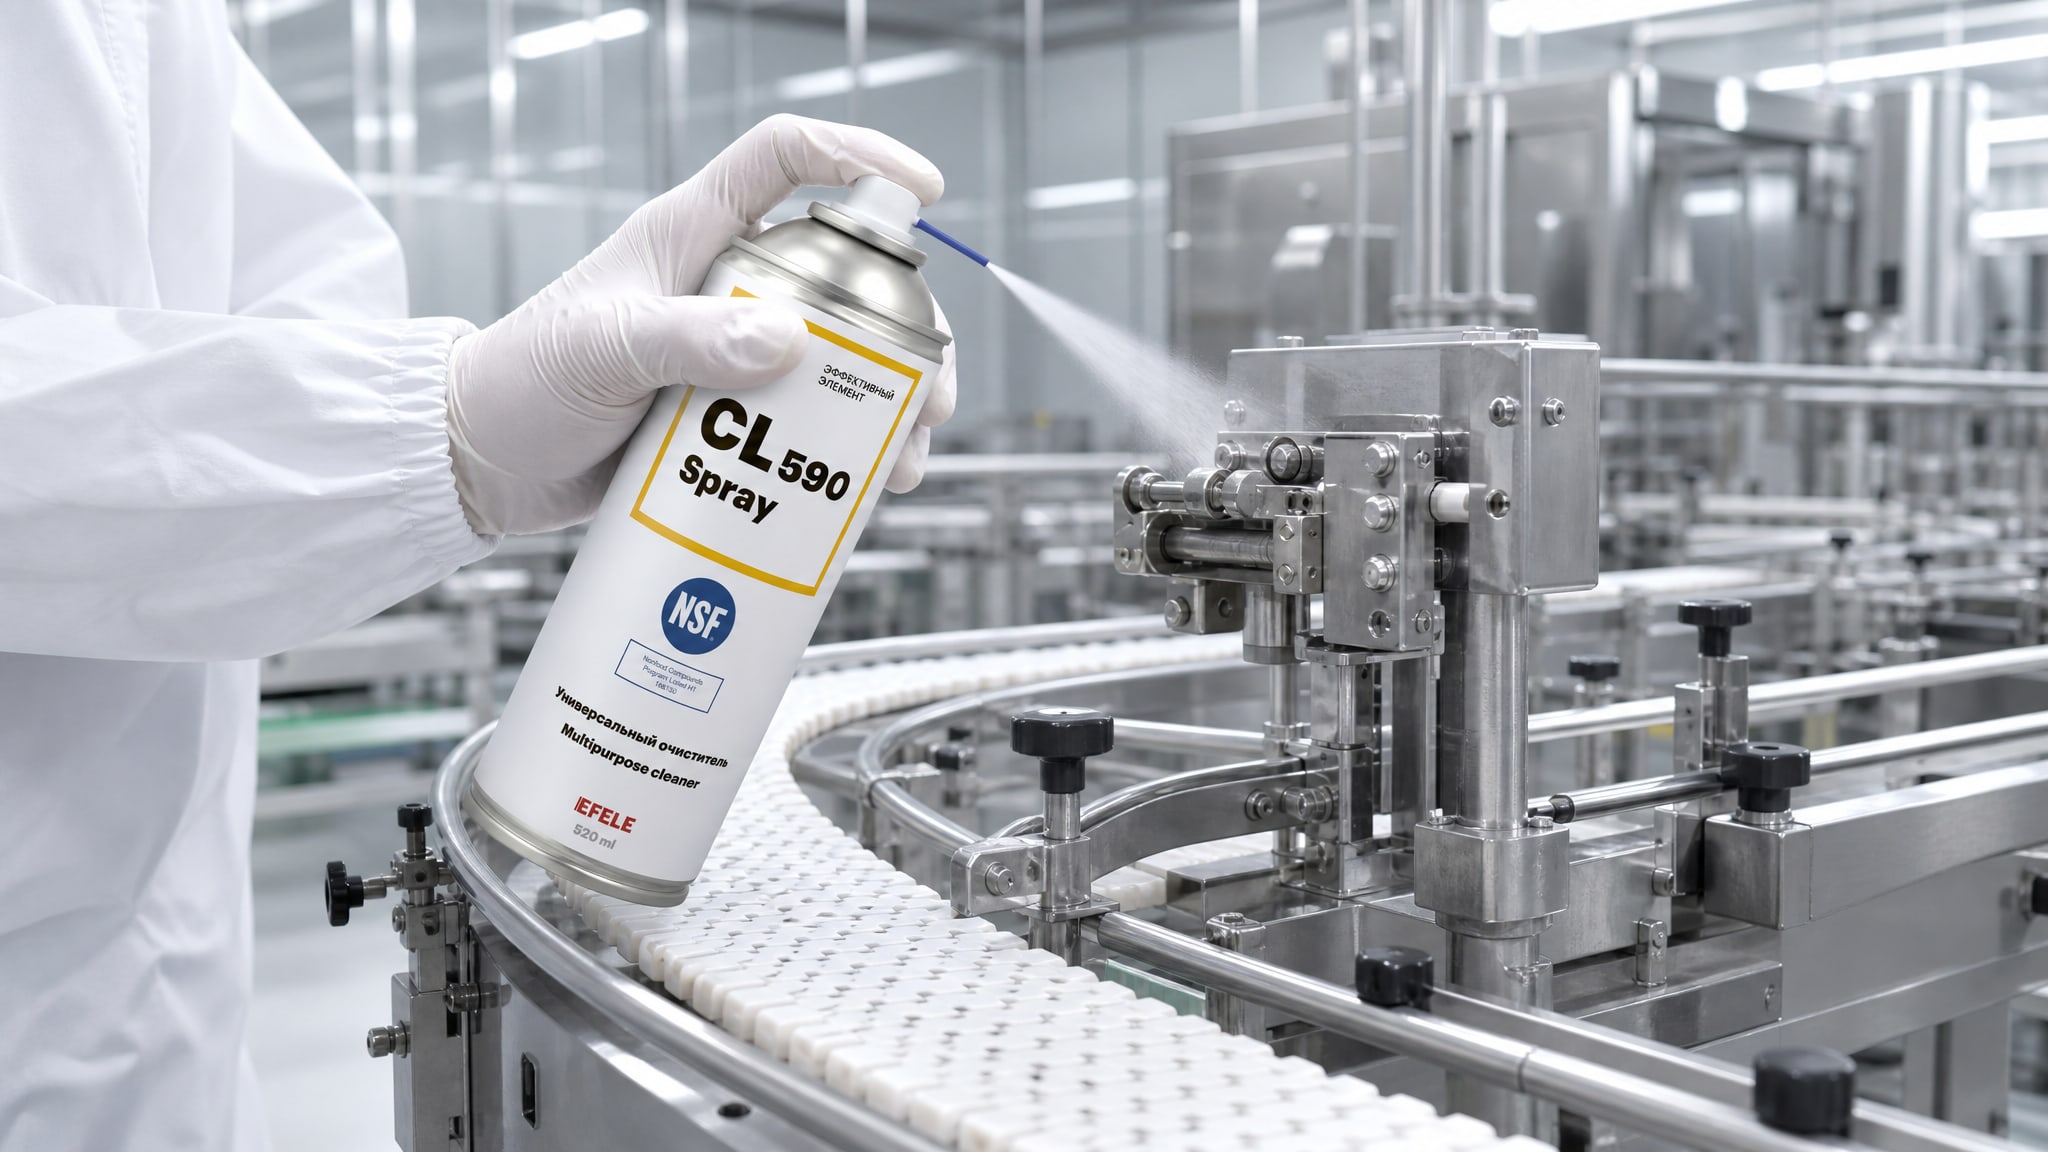
Для задач очистки (вымывание грязи, коррозии, остатков старой смазки) используют очиститель с NSF H1. Универсальный очиститель EFELE CL-590 Spray предназначен для удаления органических загрязнений, масляных остатков и окислов на механизмах, инструментах и поверхностях в пищевой промышленности. Наносят спрей коротким распылением в щели, на заржавевшие болты, в петли; затем дают 5–10 минут на испарение и растворение грязи, после чего протирают чистой салфеткой и дают узлу просохнуть.
Важно: после очистки спреем НЕ наносят новую смазку в течение 15–30 минут (зависит от температуры и влажности в цехе). Летучие компоненты очистителя должны испариться, иначе они разжижат рабочую смазку, и защита упадет. Если цех холодный (5–10 °C) и влажный, время увеличивают до часа.
Финальное нанесение смазки проводят согласно регламенту оборудования: для подшипников - капля или две, для направляющих - тонкая полоса, для цепей - равномерное покрытие. После нанесения излишки НЕ вытирают (это сотрет защиту), а дают впитаться или испариться. Первые 2–3 оборота механизма могут быть более вязкими, чем обычно, - это нормально; смазка распределяется равномерно за 10–20 оборотов.
Для узлов, которые работают в постоянном контакте с влагой или паром (конвейеры над котлами, упаковочные столы), смазку наносят каждую смену, перед этим удаляя остатки предыдущей смазки сухой салфеткой. Для защищенных узлов (подшипники редуктора, скрытые цепи) достаточно переасмазки раз в месяц или по регламенту оборудования.
Силиконовая смазка против масляной: когда что использовать
Когда говорят о замене универсального спрея, часто встречаются рекомендации перейти на силиконовую смазку.
Это имеет смысл, но не в любом случае.
Силиконовая смазка (с NSF H1) хорошо совместима с пластиком и резиной: не разбухает уплотнения, не вызывает набухания пластиковых муфт и разъемов. Подходит для влажной среды (пар, конденсат), потому что водостойкая. Низкая липкость (адгезия) - смазка не прилипает к пыли и грязи, хорошо для цехов с пищевой пылью. Недостаток: медленнее впитывается, может оставлять видимые следы на стекле и металле.
Используют силиконовую смазку на: - Пластиковых направляющих упаковочных машин. - Резиновых уплотнениях клапанов. - Петлях дверей в холодильных камерах. - Элементах датчиков и кнопок на панели (если они не замыкаются).
Масляная пластичная смазка (с NSF H1) лучше работает в зазорах и на шариковых подшипниках: высокая адгезия удерживает смазку в узле даже при вибрации. Лучше выдерживает нагрев (до 80–100 °C), чем типичная силиконовая. Меньше видимых следов на финальном изделии. Недостаток: если попадет на пластик (например, на уплотнение), может разбухнуть; требует более частой переасмазки, потому что окисляется.
Используют масляную смазку на: - Шариковых подшипниках конвейеров. - Направляющих с металлическими направляющими (рельсовых). - Цепях приводов. - Резьбе монтажа (для защиты от коррозии).
Для адаптивной силиконовой смазки с пищевым допуском NSF, совместимой и с металлом, и с пластиком, можно рассмотреть вариант EFELE АДАПСИЛ. Она защищает от коррозии благодаря составу с ингибиторами ржавчины, подходит для пластика и резины без набухания и хорошо работает при температурах от минус 30 до плюс 100 °C.
Часто задаваемые вопросы
Чем можно заменить универсальный спрей в домашних условиях?
Для быстрого ремонта подходят керосин, уайт-спирит или раствор с чайной ложкой масла и водой. Однако для пищевого производства эти средства не подходят: они не документированы, не имеют пищевого допуска и не гарантируют безопасность. На производстве нужны только сертифицированные материалы с NSF H1 и паспортом безопасности.
Если спрей универсальный и пишут, что он антикоррозионный, это достаточно для цеха?
Нет. Антикоррозионность и универсальность - это свойства, а не регулятивный статус. Для пищевого производства нужна именно NSF H1 (или H2 для закрытых зон). Ищите на упаковке и в SDS явное указание пищевого допуска, а не только описание функций.
Чем заменить трубочку для спрея, если она потеряется?
Если потеряна пластиковая трубочка, ее можно временно заменить на пластиковую соломинку или медную медицинскую трубку подходящего диаметра. Однако это не решение для постоянной работы в цехе. Правильный вариант - купить запасную трубочку у производителя смазки или выбрать спрей, у которого трубочка встроена и не отделяется.
Могу ли я использовать одну смазку для всех узлов, если она пищевая?
Это возможно, только если все оборудование работает в одном диапазоне температур и на одних и тех же типах поверхностей. На практике это редко. Например, подшипник при минус 10 °C в холодильнике и направляющая при плюс 60 °C над котлом требуют разных смазок. Всегда проверяйте регламент оборудования и согласуйте выбор с технологом.
Как различить пищевой допуск H1 и просто универсальный спрей при покупке?
Откройте паспорт безопасности (SDS) продукта и ищите слова «NSF H1» или «допуск к случайному контакту с пищевыми продуктами». Если этого нет, спрей не подходит. Маркетинговые слова («универсальный», «для промышленности», «антикоррозионный») не гарантируют пищевой статус.
Заключение
Переход с универсального спрея на пищевые очистители и смазки - это не усложнение процесса, а его упрощение и обезопасивание. Вместо того чтобы гадать, безопасен ли остаток спрея на конвейере, вы берете документированный материал с NSF H1 и точно знаете, что остатки управляемы. Вместо одного «универсального» средства вы получаете два специализированных (очиститель и смазка), каждый из которых работает правильно в своей роли.
Первый шаг - провести инвентаризацию оборудования: выписать каждый узел, определить тип (подшипник, направляющая, резьба и т.д.), температуру, среду. Затем согласовать список с технологом и закупить пищевые материалы с документацией. Обучить операторов новому алгоритму (очистка → ожидание → смазка) и внести регламент в карточку оборудования. Аудит и контроль HACCP упростятся, потому что все будет задокументировано, а остатки - управляемы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.