
Безопасность пищевых смазок: как H1 помогает пройти аудит ХАССП без замечаний
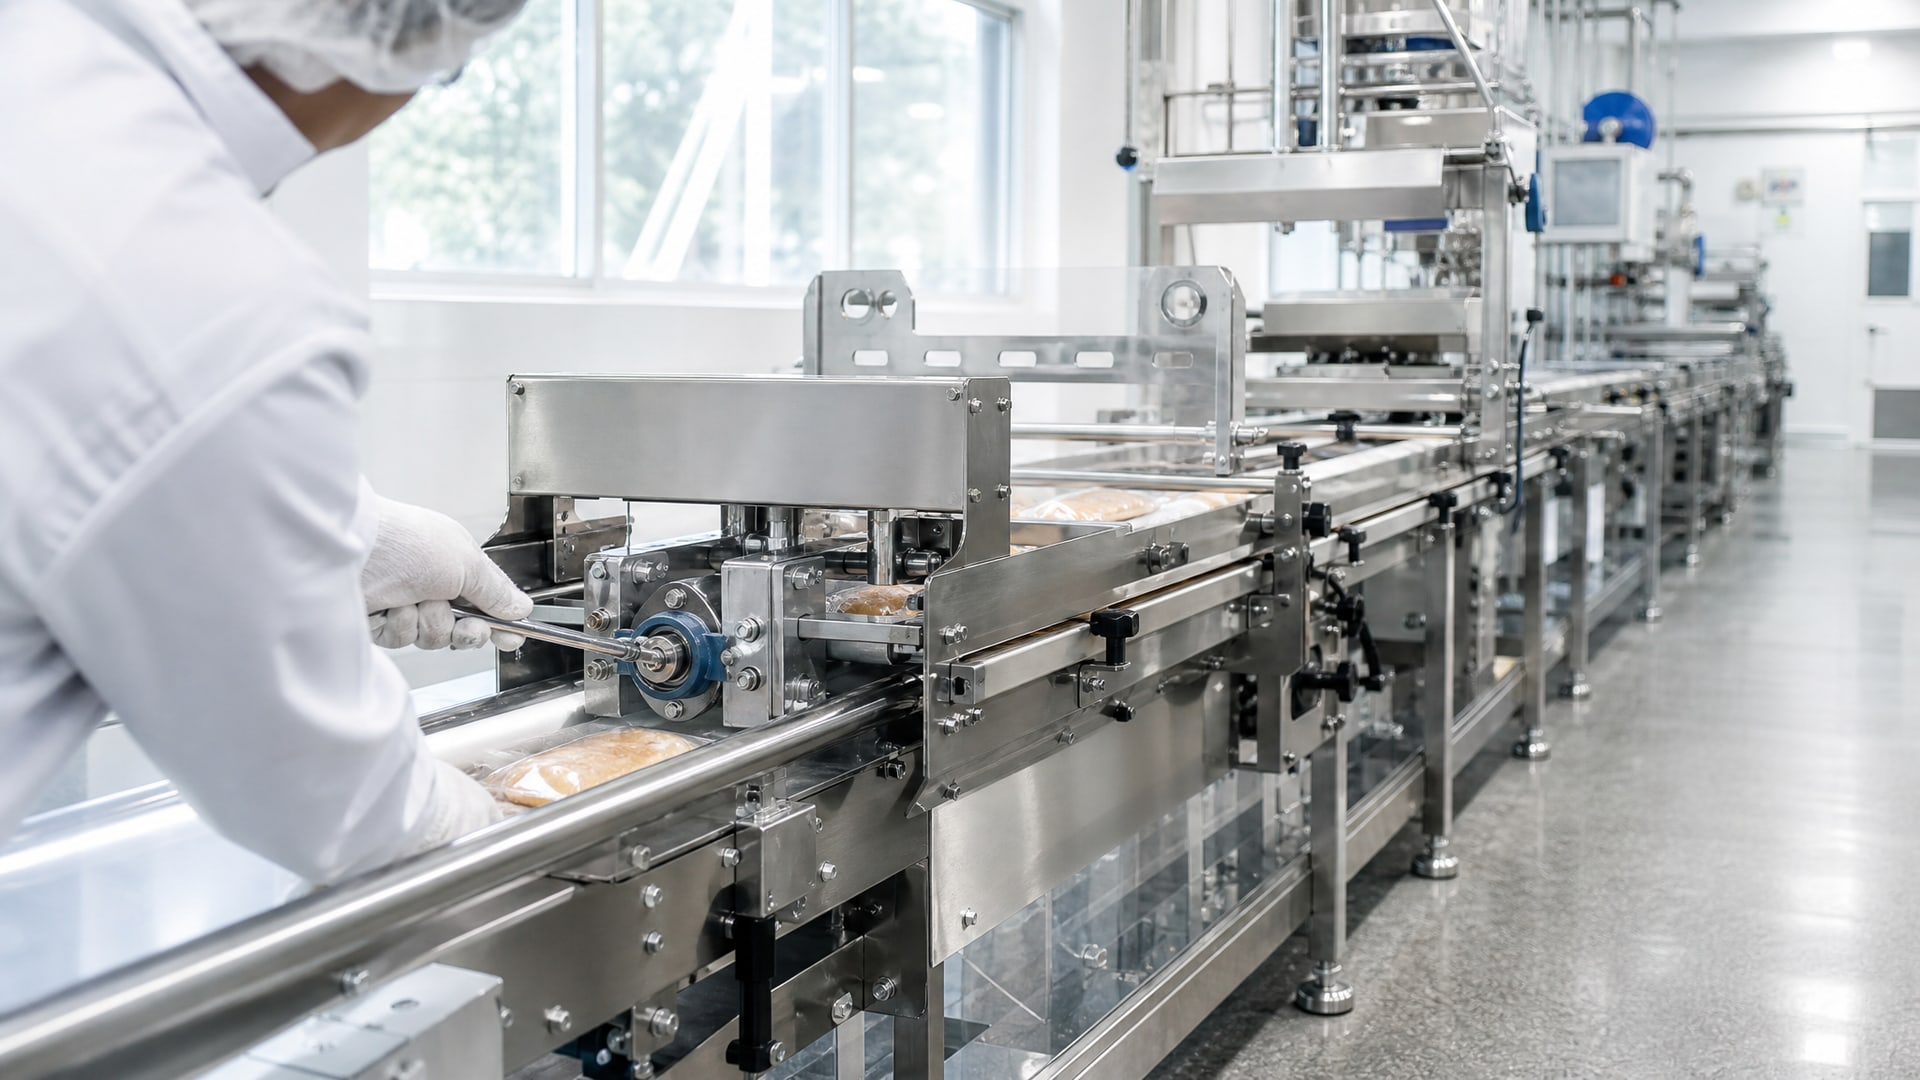
Аудит системы ХАССП на пищевом производстве проверяет не только технологические процессы и температурные режимы, но и материалы обслуживания оборудования - в том числе смазочные материалы. Именно здесь многие закупщики и техспециалисты теряют баллы: смазка попадает в пищу через открытые узлы, подшипники редукторов или пневматические системы, и аудитор отмечает несоответствие. Статья рассказывает, почему смазки категории H1 - это не просто маркировка, а инструмент управления рисками пищевой безопасности, и как правильно выбрать и документировать смазки, чтобы пройти проверку без замечаний.
Целевая аудитория статьи - технические специалисты, инженеры и закупщики промышленного сектора, отвечающие за соответствие производства стандартам пищевой безопасности и готовящиеся к аудитам ХАССП.
Что такое H1 и почему она важна для ХАССП
Смазка категории NSF H1 предназначена для мест, где возможен случайный (incidental) контакт с сырьем или готовым продуктом.
Это не означает, что смазку можно вносить в пищу напрямую - H1 используют для подшипников открытых линий упаковки, редукторов рядом с транспортером продукта, шпинделей кондитерского оборудования или пневмо-гидросистем, расположенных над пищевым потоком.
В логике ХАССП пищевая смазка с допуском H1 рассматривается как средство контроля химического риска. Ее состав сертифицирован так, чтобы при следовом попадании (до 10 ppm) в продукт не вызывать вреда для потребителя. Это подтверждается соответствием FDA 21 CFR 178.3570 - американскому нормативу для материалов, допускаемых к контакту с едой.
Однако сам факт наличия H1 на этикетке канистры - не гарантия прохождения аудита. Аудитор проверяет, применена ли смазка по назначению, зафиксирована ли точка в плане ХАССП, указана ли на оборудовании (на табличке рядом с узлом), и имеется ли в документации актуальный листинг от поставщика или регистрация в публичном реестре NSF. Без этого даже сертифицированная смазка остается недокументированным риском.
Как аудиторы проверяют соответствие смазок требованиям безопасности
На практике аудит смазочных материалов строится на пяти базовых пунктах: идентификация, документация, применение, контроль и трассировка.
Идентификация и регистрация
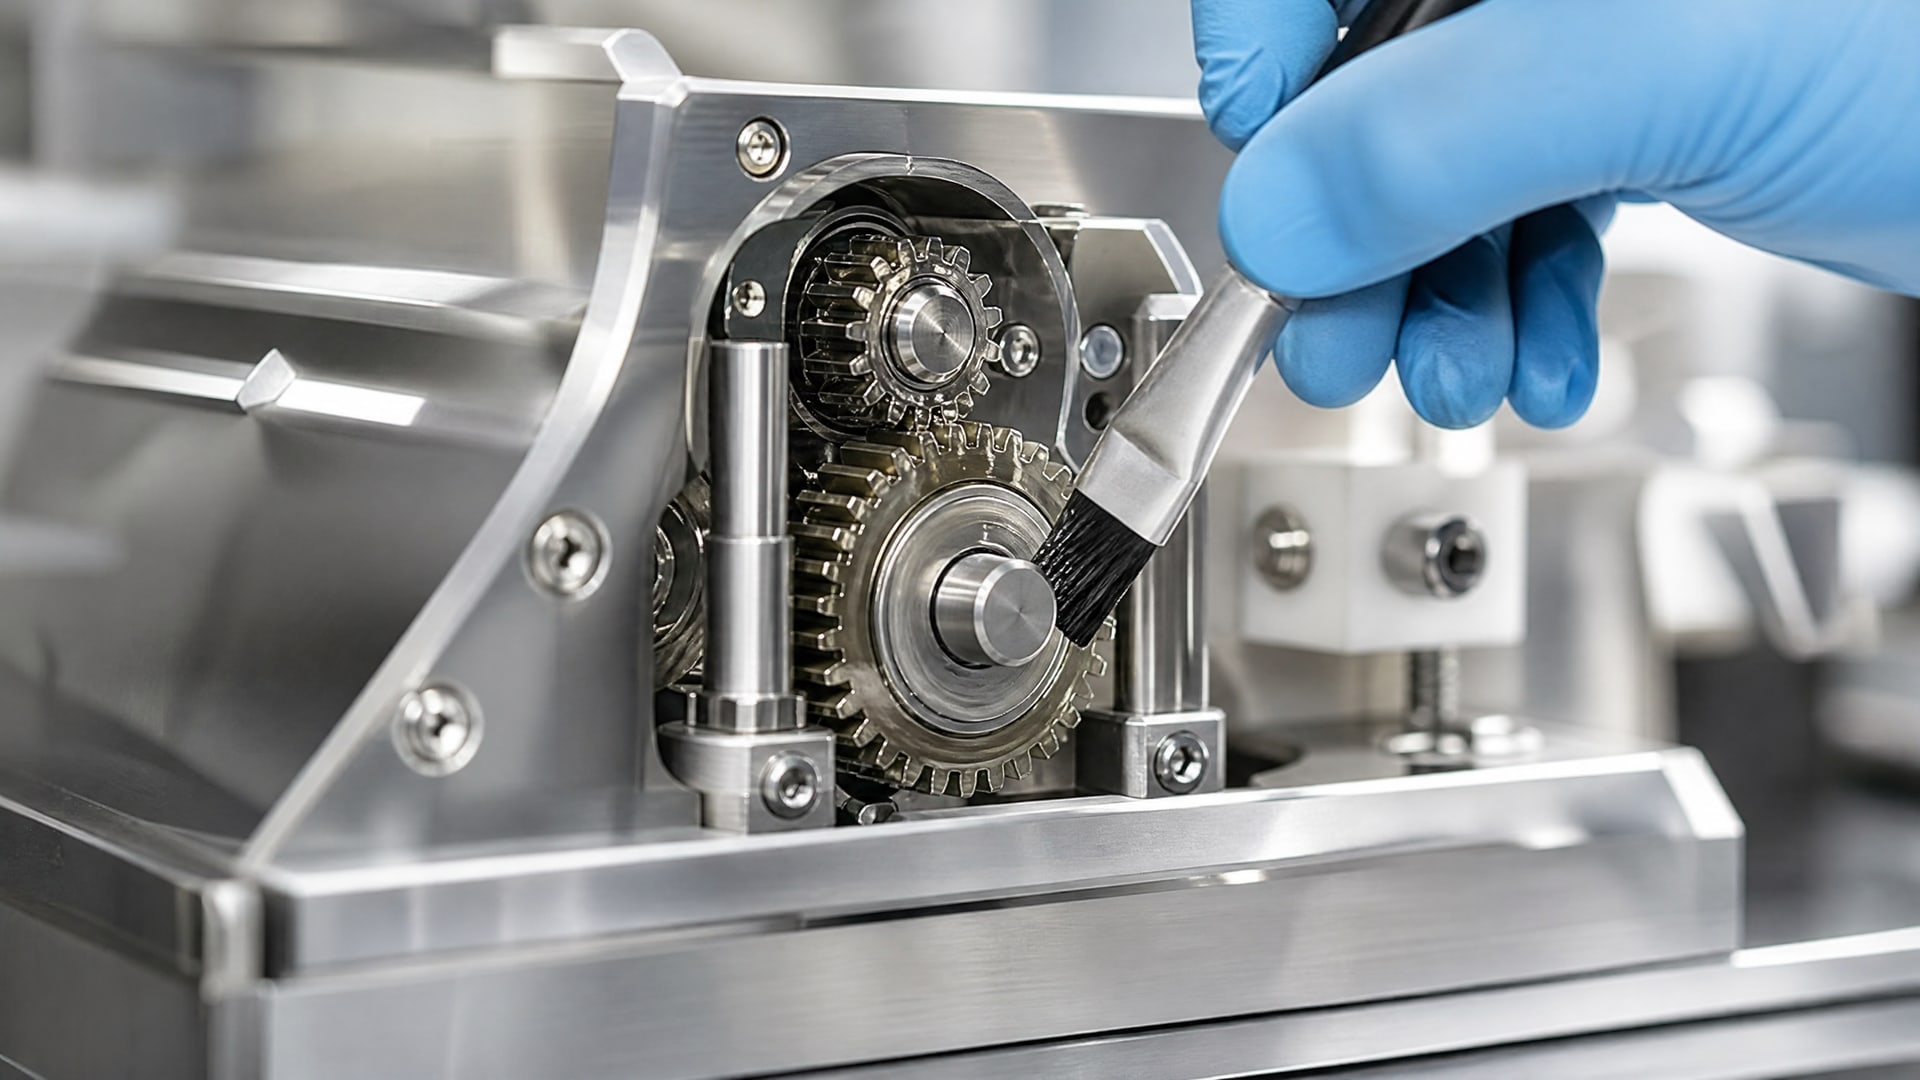
Аудитор сверяет название продукта на канистре с листингом NSF или другим опубликованным реестром пищевых смазок. Поставщик обязан предоставить актуальное свидетельство о регистрации - документ, подтверждающий, что данный состав прошел испытания и получил статус H1. Если реестра нет или он устарел, аудитор отмечает это как несоответствие. Простое указание на этикетке «food grade» или «NSF H1» без подтверждающей документации не проходит.
Реестр точек смазки
На производстве ведется смазочная карта - документ, в котором перечислены все узлы, требующие смазки: их идентификаторы (номер оборудования, название линии), точка применения (подшипник, направляющая, редуктор), название и марка смазки, класс NLGI или ISO VG, категория NSF, частота нанесения и метод (нанесение кистью, автоматическая система, аэрозоль). Аудитор проверяет полноту карты, ее актуальность и соответствие фактическому состоянию на линии.
Маркировка оборудования и инструментов
На каждом узле, где применяется H1, должна быть видимая маркировка: табличка, этикетка или краска, указывающие название смазки и ее категорию. Это предотвращает ошибки при техническом обслуживании. Инструменты для нанесения (кисти, масленки, шприцы) также должны быть подписаны и закреплены за конкретным типом смазки, чтобы исключить перекрестное загрязнение.
Контроль хранения и предотвращение смешивания
Смазки H1 хранят отдельно от обычных, минеральных или технических масел. На складе - определенное место с табличкой «пищевые смазки», инвентаризация по датам вскрытия канистр (открытую тару используют в течение ограниченного срока), исключение смешивания с низкокачественными или не-food-grade продуктами. Если на видео аудита обнаруживается, что H1 и обычная смазка лежат рядом без разделения, это замечание.
Верификация после изменений
Если изменился поставщик, рецептура, номер партии, оборудование, технологический режим или персонал, выполняющий смазку, требуется повторная проверка: переквалификация продукта, проверка его листинга, сверка параметров (вязкость, класс консистенции, совместимость с материалами оборудования), перепроверка точек нанесения. Источники подчеркивают, что grade substitution (подмена марки) без повторной оценки недопустима.
Выбор правильной смазки H1 для конкретного оборудования
Категория NSF H1 - это не вид смазки, а допуск безопасности.
Саму смазку нужно подбирать по условиям узла: температуре, нагрузке, скорости, наличию влаги или химических сред.
Параметры выбора
Для каждого узла сначала определяют его режим работы. Подшипник, работающий при комнатной температуре с малой нагрузкой, требует легкую смазку (NLGI 1-2, ISO VG 32-46). Редуктор с постоянной нагрузкой - более вязкое масло (ISO VG 100-150) или плотную смазку (NLGI 2-3). Если узел подвергается частому соприкосновению с водой или паром (например, направляющие в тесто-месильном или варочном оборудовании), нужна водостойкая смазка - та, что не вымывается и не теряет адгезию при влажности.
Совместимость с OEM-спецификацией
Большинство производителей оборудования (например, конвейерных или упаковочных линий) указывают в руководстве рекомендуемый тип смазки: ISO VG, класс NLGI, допуски (H1, EP, пищевой, водостойкий и т.п.). Закупщик обязан подобрать продукт, который одновременно соответствует этой спецификации и имеет допуск H1. Нельзя взять смазку H1, но другого NLGI - это приведет к неправильной работе узла (утечки, перегрев, вымывание).
Пример подбора в производстве
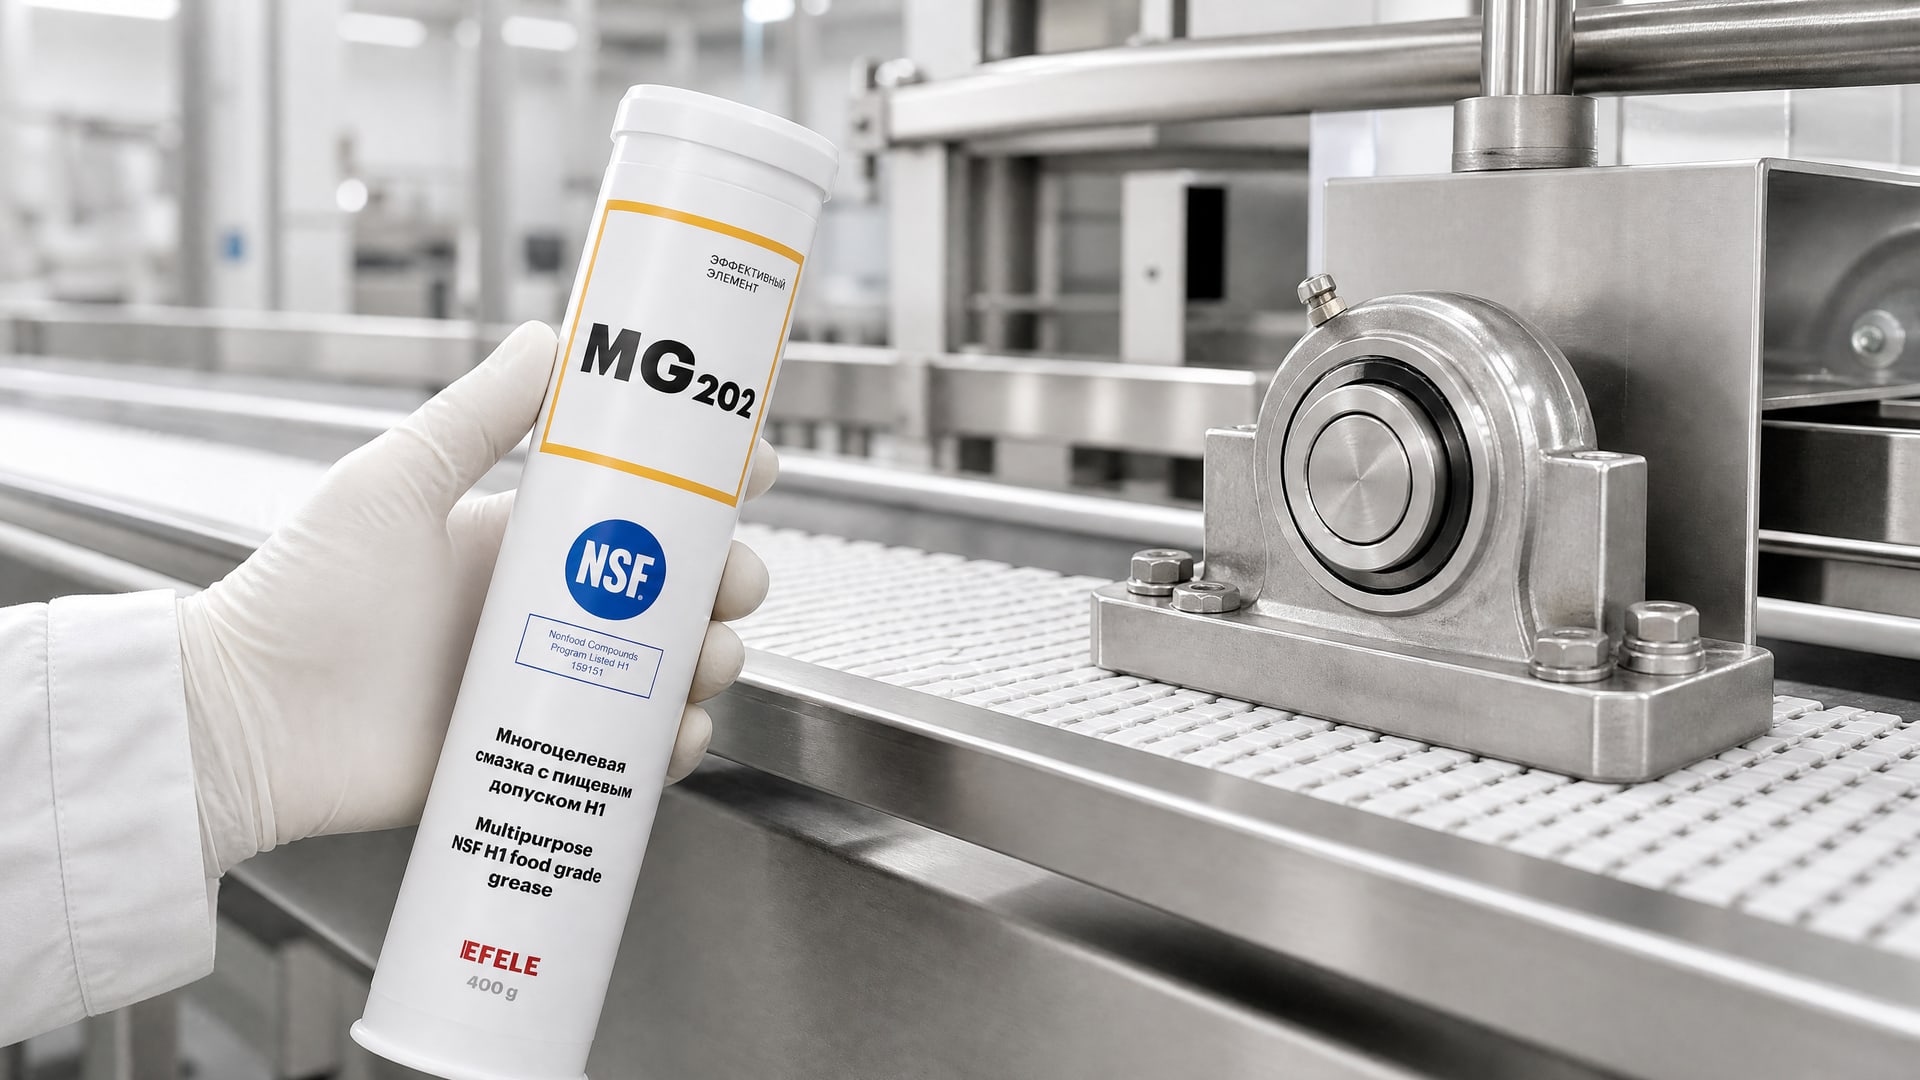
На линии упаковки печенья подшипники роликов конвейера подвергаются умеренной нагрузке, работают при 20-30°C, но рядом с пищевым потоком. Для этого узла выбирают универсальную пластичную смазку NLGI 2, с допуском NSF H1, на минеральной основе или синтетике, в зависимости от наличия воды. Если узел находится над линией упаковки и может случайно капать на продукт или упаковку, смазку наносят тонкой пленкой, излишки убирают после сборки (протирают, не оставляя капель). Это фиксируется в смазочной карте: «Подшипник конвейера, смазка MG-202, NLGI 2, H1, 1 раз в смену, нанесение кистью, излишки протереть».
Как документировать смазки для успешного прохождения аудита ХАССП
Документация - основа прохождения аудита.
Без нее даже правильно выбранная смазка остается доказательством только на словах.
Структура документации
Минимальный набор включает: - Смазочную карту (реестр точек по оборудованию) - Копии листингов/регистраций всех применяемых смазок из реестра NSF или других компетентных органов - Технические паспорта поставщиков с указанием состава, соответствия FDA 21 CFR 178.3570, класса NLGI и вязкости - Фотографии маркировки оборудования (табличек с названием смазки) - Логи закупок, номера партий и даты вскрытия канистр - Записи о переквалификации смазок после замены поставщика или оборудования - План обучения персонала по правилам применения и хранения H1
Все эти документы должны быть доступны при аудите и актуальны (не старше 6 месяцев для листингов, не старше 1 года для техпаспортов).
Ведение смазочной карты
Карта ведется в таблице (Excel, 1C или бумажной форме с регулярным копированием). Для каждого узла указывают: - Идентификатор оборудования (линия, номер по плану) - Точка смазки (подшипник какого узла, направляющая, редуктор) - Название и марка смазки (точное, как на этикетке) - Класс NLGI или ISO VG - Категория NSF (H1, H2, 3H) - Частота нанесения (1 раз в смену, ежедневно, еженедельно) - Метод (кисть, масленка, шприц, аэрозоль) - Ответственный (должность, инициалы)
При каждом техническом обслуживании в логе указывают дату и фактическое количество нанесенной смазки. Это создает прослеживаемость и помогает обосновать регулярность.
Как организовать хранение и предотвратить ошибки
На складе выделяют отдельную зону для пищевых смазок с табличкой и разделением по типам. Каждую открытую канистру маркируют датой вскрытия; на производстве берут смазку только из открытой банки, закрытую оставляют в резерве. Когда открытая канистра опустеет на треть, начинают использовать следующую. Это предотвращает долгое окисление и загрязнение смазки грязью или влагой. На практике открытую тару используют не более 3-6 месяцев.
Нативная рекомендация EFELE
В условиях узлов с умеренной нагрузкой и температурой для подшипников, направляющих и других точек трения в пищевом оборудовании, где требуется универсальная пластичная смазка с допуском NSF H1, предприятия нередко выбирают смазку, которая обеспечивает надежную защиту от вымывания и фреттинга даже при холодном пуске и длительном хранении в условиях высокой влажности. Такой выбор сокращает замены узлов и упрощает ведение смазочной карты благодаря одному универсальному составу.
Типичные ошибки при применении H1 и как их избежать
Ошибка 1: использование H1 везде, "про запас"
Многие предприятия покупают только H1-смазки и применяют их на всех узлах - и открытых, и закрытых редукторах, и пневмосистемах вдали от продукта. Это неправильно. H1 дороже обычной смазки (из-за более строгого контроля при производстве и регистрации), и ее применение оправдано только там, где есть реальный риск попадания в пищу. Закрытые редукторы, замкнутые гидросистемы, компрессоры на крыше цеха - это не места для H1. Решение: четко определить в плане ХАССП, какие узлы рискуют контактировать с продуктом, и только для них закупить H1.
Ошибка 2: смешивание H1 с обычной смазкой
Если недостает H1 и техник доливает в узел обычную смазку, прослеживаемость нарушается. Состав меняется, и гарантия соответствия FDA 21 CFR 178.3570 теряется. На аудите это - замечание или несоответствие. Кроме того, смешивание может вызвать химическую несовместимость и отказ смазки. Решение: всегда закупать H1 с небольшим запасом (20-30% сверх плана), чтобы хватило до следующего расчетного периода. Если смазку смешали случайно, этот узел пересмазывают и очищают, либо снимают из эксплуатации до устранения.
Ошибка 3: игнорирование параметров NLGI и вязкости
Закупщик видит, что смазка H1, и заказывает ее без проверки класса консистенции и совместимости с оборудованием. Результат: узел либо "голодает" (смазка слишком вязкая и не проникает в зазор), либо вымывается (смазка слишком мягкая). Эксперты подчеркивают, что выбор NLGI (обычно 1-3 для пищевых производств) и ISO VG определяется режимом узла, а не только H1-статусом. Решение: перед закупкой сверить спецификацию оборудования с марками смазок, предложенными поставщиком, и убедиться, что NLGI совпадает.
Ошибка 4: отсутствие маркировки на узлах и инструментах
Техник видит узел и не знает, какой смазкой его смазывать. Или берет первую попавшуюся канистру. Без маркировки инструментов (кистей, масленок) легко перепутать H1 с обычной смазкой. Решение: на каждый узел, на полку с инструментами и на хранилище смазок вешают таблички: "СМАЗКА H1 - ТОЛЬКО ДЛЯ ЭТОГО УЗЛА". Это требует времени на подготовку, но окупается снижением ошибок и упрощением аудита.
Ошибка 5: недокументированная смена поставщика или марки
Если смазка закончилась, и закупщик заказал аналог у другого поставщика, но не обновил смазочную карту, аудитор обнаружит несоответствие между документацией и фактическим применением. Кроме того, новая марка может иметь другие параметры (вязкость, присадки, пределы температур). Решение: при любой замене поставщика или марки - немедленно обновить карту, проверить листинг нового продукта, убедиться в совместимости с узлом, и задокументировать изменение с датой и подписью ответственного.
Нативная рекомендация EFELE
В условиях высоких нагрузок и воздействия воды, например, в тестомесах или термоформовочном оборудовании, требуется смазка, которая не теряет адгезию при регулярном контакте с влагой и паром. Такая смазка с допуском NSF H1 обеспечивает долговечность оборудования и безопасность продукта в один выбор, исключая необходимость переквалификации при смене технологии обработки.
Система управления рисками: H1 в контексте ХАССП и ISO 22000
Пищевые смазки - часть системы управления рисками в производстве.
В логике ХАССП они рассматриваются как потенциальный источник химического загрязнения, и для каждого узла должна быть оценка вероятности и тяжести этого риска.
Определение критических точек
При разработке плана ХАССП производство идентифицирует критические точки контроля (ККТ) и точки критического контроля (КТК). Смазка становится вопросом ХАССП, если: - Узел открыт и находится над пищевым потоком (транспортная система, упаковочная линия) - Смазка может быть случайно внесена в продукт при утечке, брызге или капании - Контакт возможен через оборудование, которое затем соприкасается с пищей
Для этих точек устанавливают контроль: тип смазки (H1), частота смазки, маркировка узла, обучение персонала и инструктаж.
Верификация и мониторинг
Раз в месяц (минимум) ответственный проходит по цеху и проверяет, что смазки применяются согласно карте: правильная марка, нет капель на продукте, маркировка на месте. Раз в 6 месяцев проводят переквалификацию: проверяют листинги поставщиков, актуальность регистраций, наличие документов. Если обнаружены отклонения (смазка не H1, нет маркировки, неверная частота), составляют корректирующее действие.
Документирование для ISO 22000
ISO 22000 расширяет требования ХАССП на всю цепь поставок, включая материалы. Поставщик смазок должен предоставить: - Сертификат соответствия FDA 21 CFR 178.3570 или эквивалент - Расширенный техпаспорт с указанием микробиологических, физико-химических показателей - Подтверждение отсутствия аллергенов и загрязнителей - Условия хранения и срок годности в закрытой и открытой таре
На производстве это фиксируют в реестре поставщиков и ведомости соответствия.
Часто задаваемые вопросы
Что означает "случайный контакт с пищей" и когда смазка H1 действительно нужна?
Случайный контакт - это попадание смазки в пищу через утечку, брызгание или капание с узла, расположенного над продуктом. H1 нужна, когда узел открыт, находится в зоне пищевого потока или может случайно соприкоснуться с продуктом. Если узел закрыт редуктором, герметичен и никогда не соприкасается с едой (например, компрессор на крыше), H1 не требуется.
Может ли смазка H1 гарантировать безопасность продукта?
Нет. H1 гарантирует, что при случайном попадании загрязнение будет ниже 10 ppm и не вызовет вреда. Полная безопасность зависит от других мер: герметичности узла, регулярного обслуживания, обучения персонала и контроля хранения смазок. H1 - это инструмент управления риском, а не решение всех проблем.
Как часто нужно проверять листинги смазок в реестре NSF?
Поставщик должен предоставить актуальный листинг (не старше 6 месяцев) при каждой закупке. На производстве проверяют его раз в 6 месяцев или при смене поставщика. Если листинг устарел, это основание для отказа в закупке или переквалификации.
Что делать, если на аудите обнаружили неправильную смазку в узле?
Немедленно вывести узел из эксплуатации, пересмазить правильной H1, очистить зону от загрязнения. Составить корректирующее действие с указанием причины (ошибка персонала, недостаток маркировки), провести доп. обучение, проверить другие узлы на предмет аналогичных ошибок.
Можно ли использовать один поставщика H1 для всех узлов?
Можно, если его каталог включает разные классы NLGI (1, 2, 3) и температурные диапазоны. Это упрощает ведение реестра поставщиков и снижает риск ошибок. Однако при закупке все равно нужно сверить спецификацию каждого узла и выбрать правильную марку.
Заключение
Смазки категории H1 - это не просто маркировка на этикетке, а часть системы управления рисками пищевой безопасности. Их применение, основанное на рисках, определенных в плане ХАССП, гарантирует, что случайное попадание смазки в продукт останется в пределах безопасного уровня (до 10 ppm). Однако сама по себе H1 не пройдет аудит - нужна четкая документация: актуальные листинги и регистрации, полная смазочная карта по узлам, маркировка оборудования и инструментов, раздельное хранение, обучение персонала и регулярная верификация.
Следующий шаг: провести аудит собственной смазочной системы - собрать все листинги поставщиков, составить актуальную карту узлов, маркировать оборудование и хранилище, провести инструктаж техников. Это займет 1-2 недели, но избавит от замечаний при проверке и создаст системное основание для постоянного соответствия требованиям безопасности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.