
Антипригарные покрытия для запаечных колец упаковочных машин
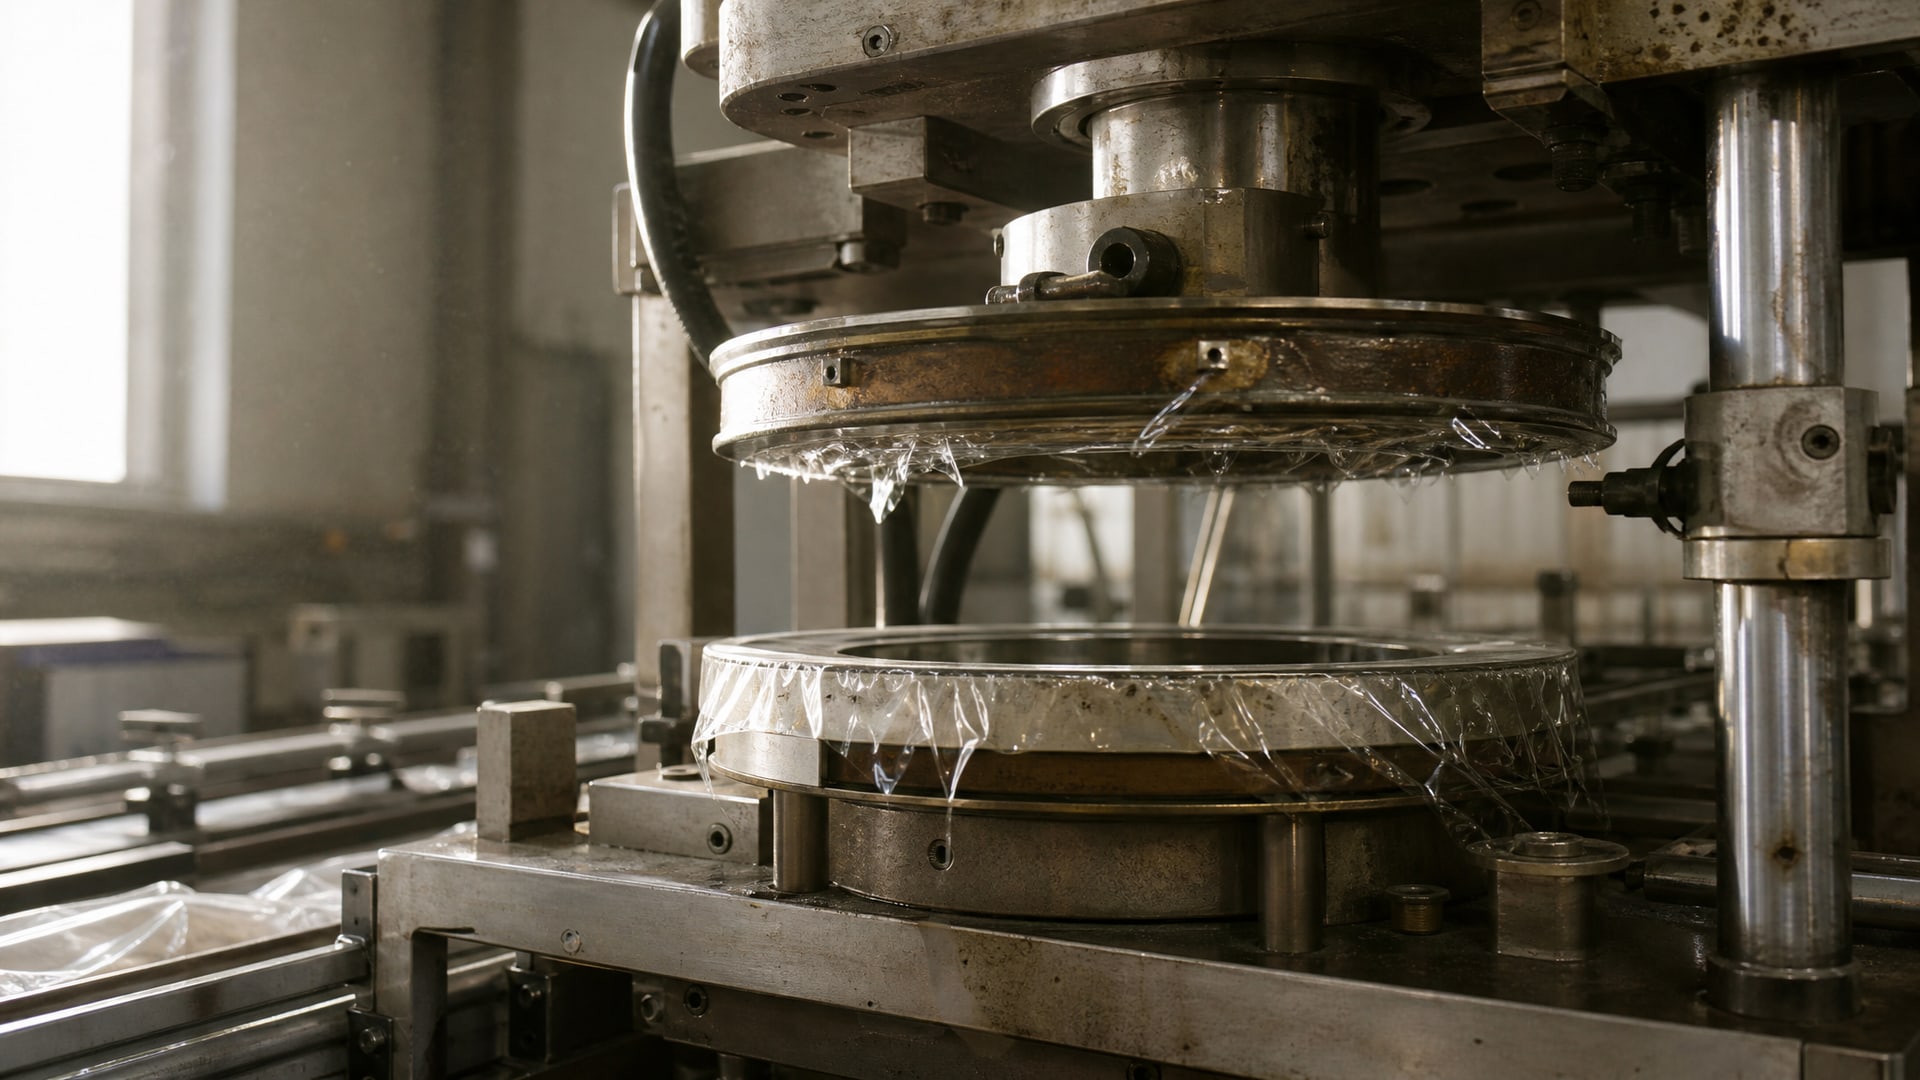
Запаечные кольца упаковочного оборудования работают в экстремальных условиях: постоянный нагрев до 200-350 °C, контакт с полимерной пленкой и регулярная химическая очистка. Главная проблема - налипание материала пленки на рабочую поверхность кольца, что приводит к потере герметичности, браку продукции и внеплановым остановкам линии. Антипригарные покрытия на основе фторполимеров решают эту задачу, но их выбор и нанесение требуют понимания стандартов, параметров толщины и допуска температур. Статья поможет техническим специалистам и снабженцам разобраться в механизме работы таких покрытий, избежать распространенных ошибок при заказе и понять, когда замена деталей действительно необходима, а когда достаточно восстановления поверхности.
Почему пленка налипает на запаечные кольца
Налипание полимера - не случайный дефект, а результат сочетания тепла, давления и микрошероховатости поверхности.
Когда запаечное кольцо нагревается до 200-250 °C, молекулы пленки начинают активно взаимодействовать с поверхностью. Если микронеровности кольца острые или обнажены (особенно после абразивного износа), материал пленки буквально впивается в них, создавая механическое и адгезивное соединение. При охлаждении пленка затвердевает в этих зацепках, и при следующем цикле уже невозможно разделить ее без повреждения.
Стандартное минеральное или вакуумное масло здесь не помогает: они либо вымываются при горячей мойке оборудования, либо окисляются и теряют свойства. Тефлоновые ленты - чисто временное решение: они требуют переклеивания после каждого обслуживания и часто оставляют остатки клея.
Правильное антипригарное покрытие работает иначе: оно создает гладкий, стабильный при нагреве слой, который не позволяет пленке «зацепиться», но при этом не нарушает основные функции кольца - герметизацию и теплопередачу.
Стандарты и требования к покрытиям запаечных колец
ISO 27509:2012 - основной международный стандарт для уплотнительных колец с покрытием.
Он устанавливает ряд жестких требований, которые часто игнорируют при импортозамещении, а зря.
Допуск на толщину и равномерность
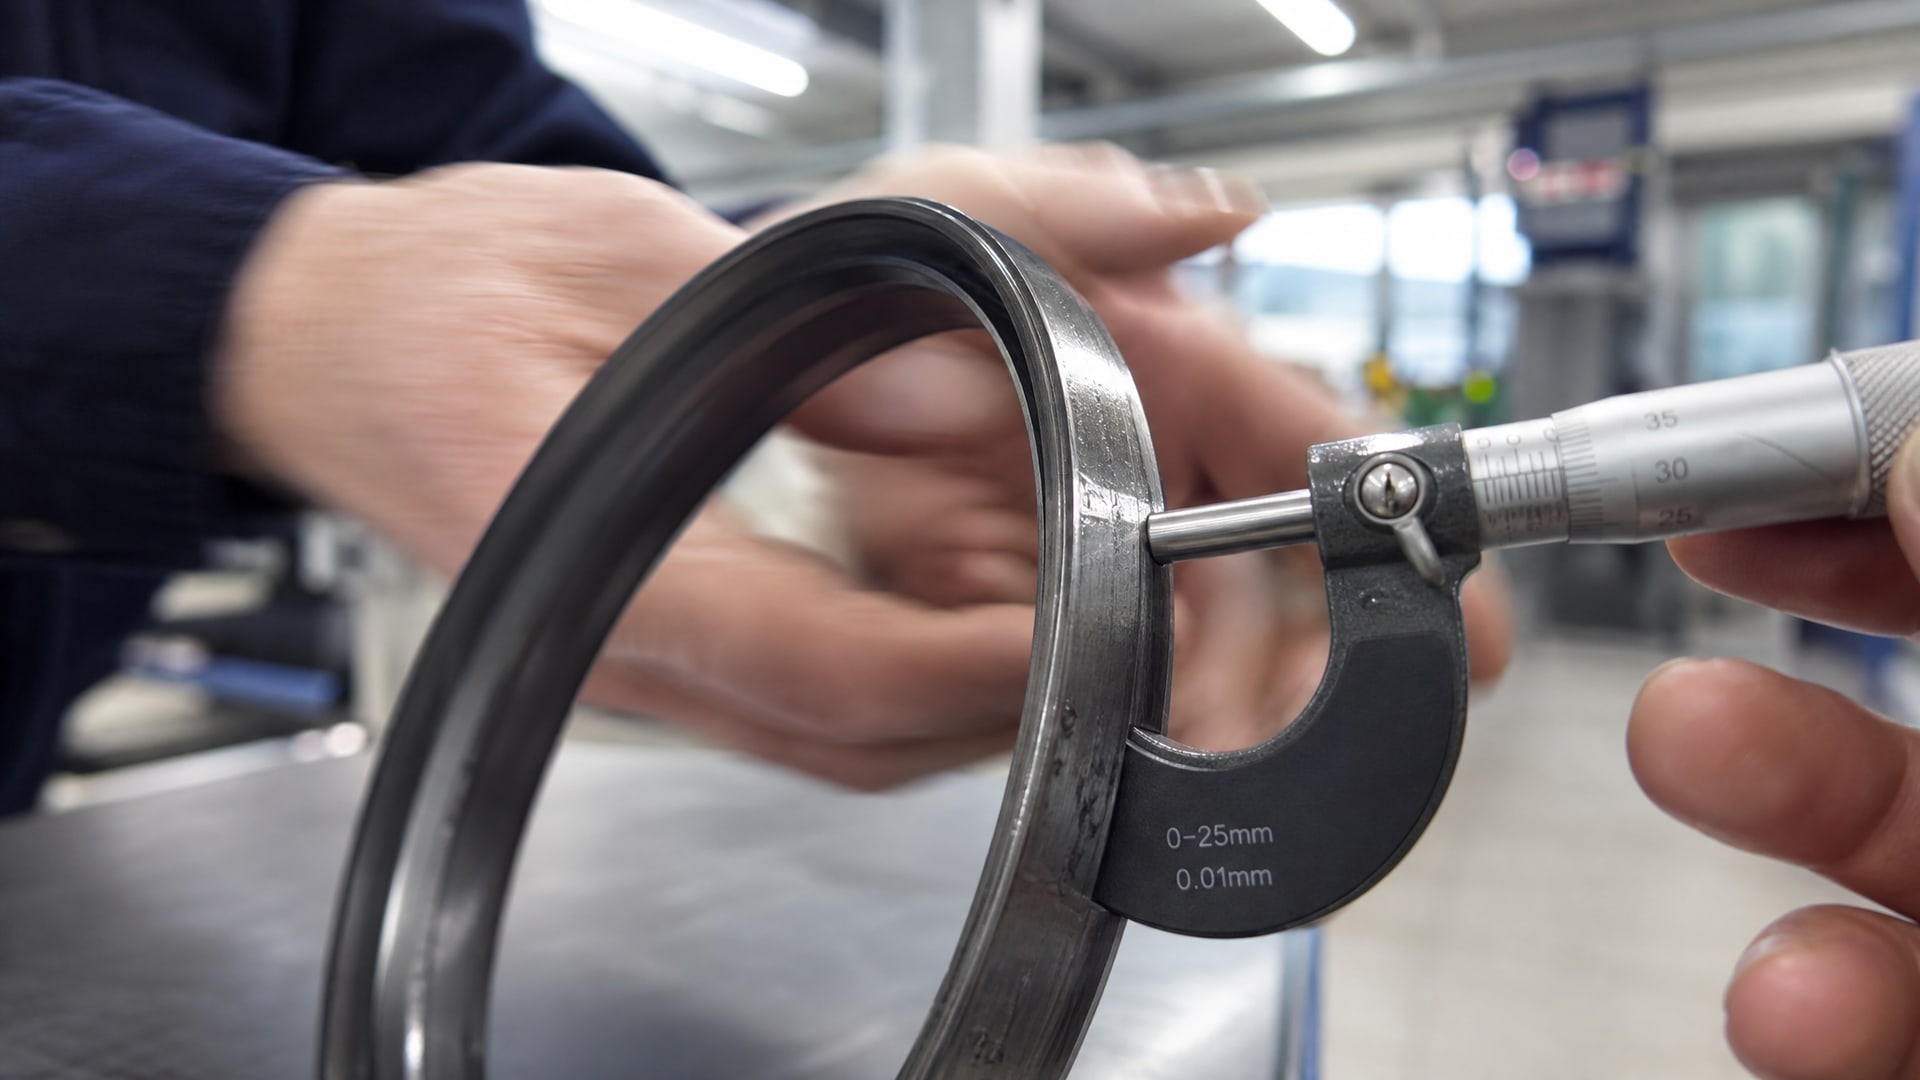
Толщина покрытия на наружной поверхности seal ring ограничена 30 мкм. Это не просто рекомендация - это граница, за которой нарушается посадка кольца в паз, ухудшается теплопередача и растет риск потери герметичности. Превышение толщины особенно критично для малогабаритных запаечных матриц, где зазоры между кольцом и пазом исчисляются десятыми долей миллиметра.
Покрытие должно быть равномерным по всей окружности: стандарт требует согласования типа, толщины и процесса нанесения с заказчиком и предполагает входной контроль посредством профилометра.
Шероховатость поверхности: coated vs uncoated
Здесь часто возникает путаница. Для неакрытых уплотнений (uncoated seals) техническое руководство Angst+Pfister устанавливает параметры: - Ra (среднее арифметическое отклонение) - не более 0,40 мкм - Rt (полная высота профиля) - не более 3,00 мкм - Rz (высота неровностей по 10 точкам) - не более 1,60 мкм
Для покрытых колец (coated seals) допуски мягче: - Ra - до 0,80 мкм - Rt - до 6,30 мкм - Rz - до 3,15 мкм
Это означает, что подготовка поверхности под покрытие может быть менее жесткой, но сам слой должен сгладить оставшиеся неровности базового материала.
Материалы покрытий: PTFE, твердосмазочные композиции и температурные лимиты
Существует три основные категории антипригарных решений для запаечных колец, и их часто путают.
PTFE как материал кольца vs PTFE как покрытие
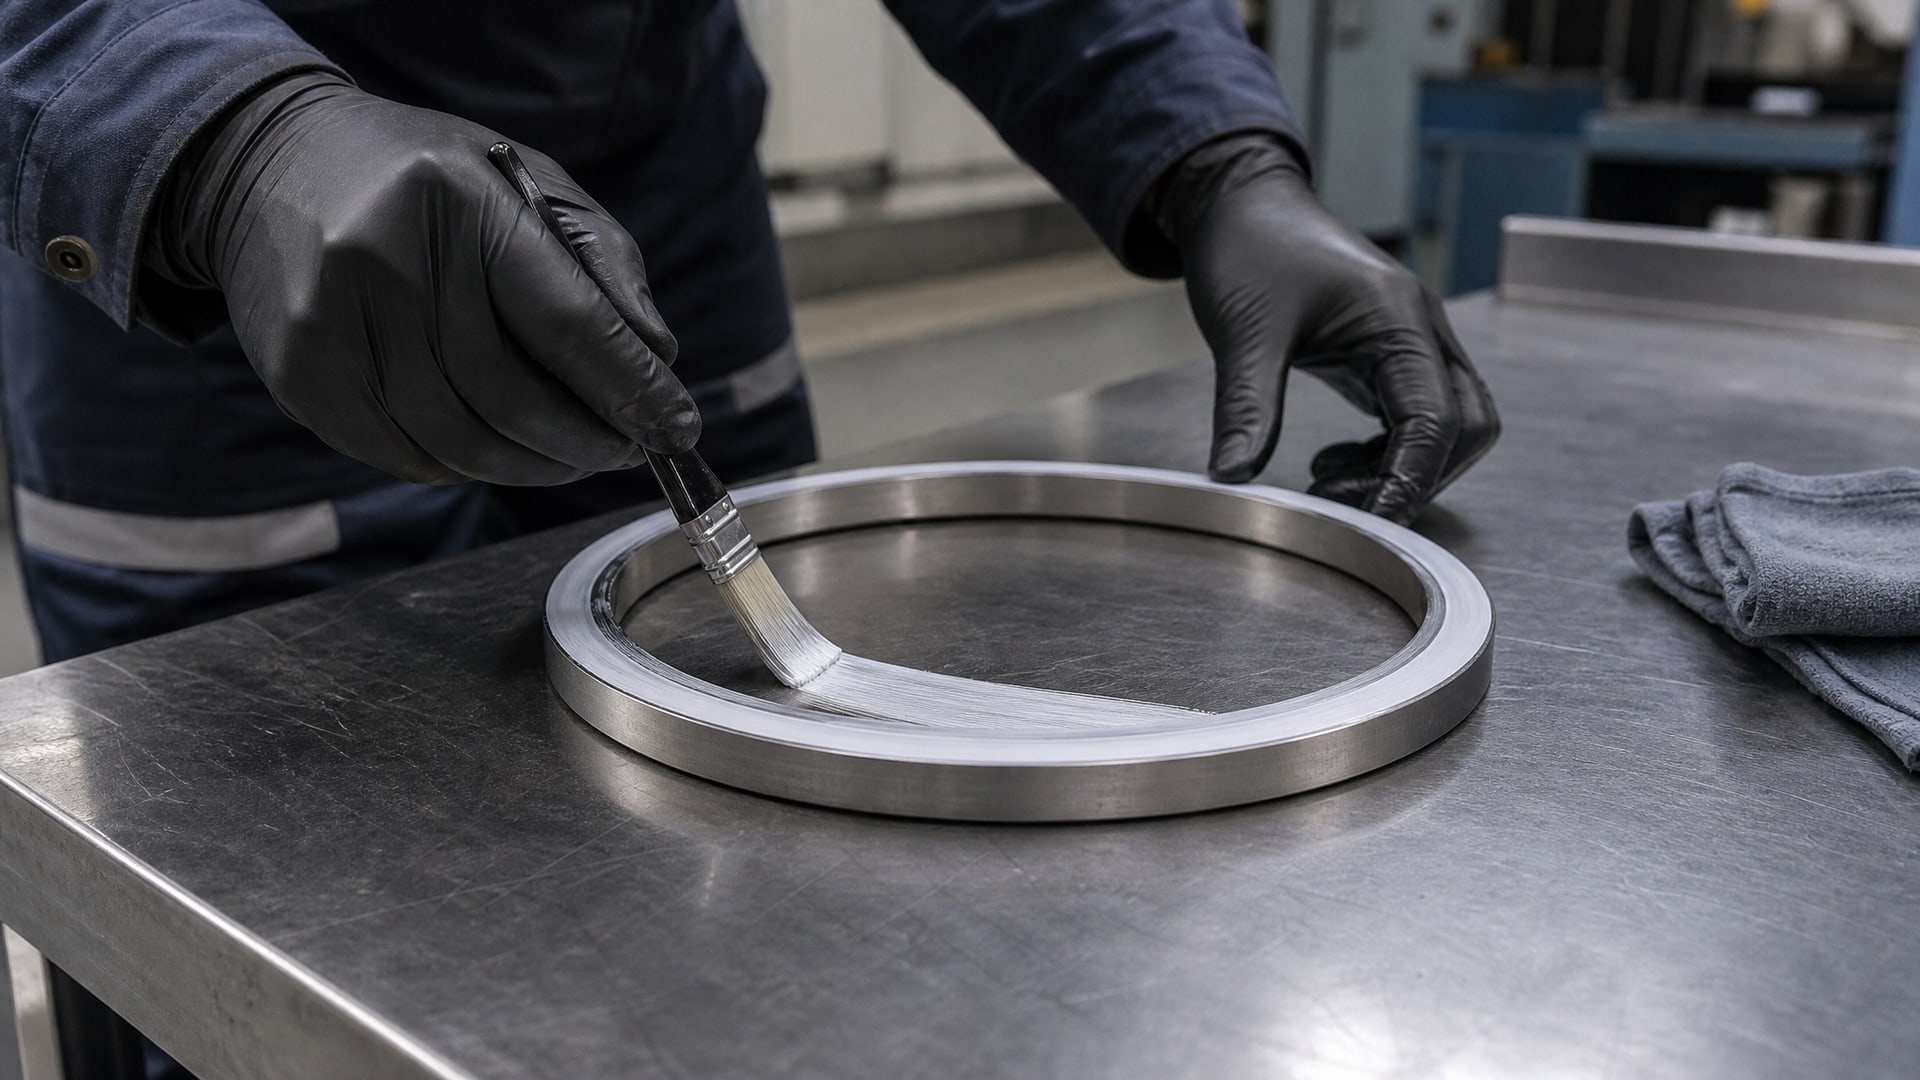
PTFE (политетрафторэтилен) может быть основным материалом уплотнительного кольца или тонким слоем на поверхности металла/каучука. Это не одно и то же. PTFE-колечко целиком дает отличную антипригарность, но теплопроводность у чистого PTFE низкая - примерно 0,25 Вт/(м·К), что критично для запаечных приложений, где нужна быстрая теплопередача.
Поэтому при импортозамещении часто берут базовое кольцо из материала с хорошей теплопроводностью (например, каучук или модифицированный PTFE с наполнением), а сверху наносят тонкий PTFE-слой (несколько микрометров) ровно для антипригарного эффекта. Температурный лимит чистого PTFE-покрытия - около 290 °C.
Твердосмазочные фторполимерные покрытия
Для работы выше 300 °C применяют специализированные твердосмазочные составы на основе полиимидов, сложных эфиров и фторполимерных смол. Такие покрытия: - выдерживают до 350 °C в рабочем режиме; - отверждаются при 200 °C за 20-40 минут (в отличие от PTFE, который часто наносится без термообработки); - остаются антипригарными и после сотен циклов нагрева-охлаждения.
В отраслевых материалах по упаковочному оборудованию именно такие покрытия рекомендуют для борьбы с налипанием пленки на запаечных матрицах и ножах.
Проверка состава и квалификация покрытия
При заказе восстановления или поставки новых колец с покрытием обязательно требуйте от поставщика: - Спецификацию состава (PTFE или специализированный твердосмазочный материал); - Сертификат соответствия ISO 27509:2012 или эквивалентный стандарт; - Отчет о толщине (профилометрия, профиль толщины по окружности); - Рабочий диапазон температур в документации; - Информацию об агентах очистки, к которым стабилен слой.
Без этого вы рискуете получить дешевый слой, который слезет при первой мойке горячей щелочью.
Процесс нанесения антипригарного покрытия: что может пойти не так
Кажется, что нанести PTFE на кольцо - простая операция.
На практике даже небольшие отклонения от технологии приводят к браку.
Подготовка поверхности
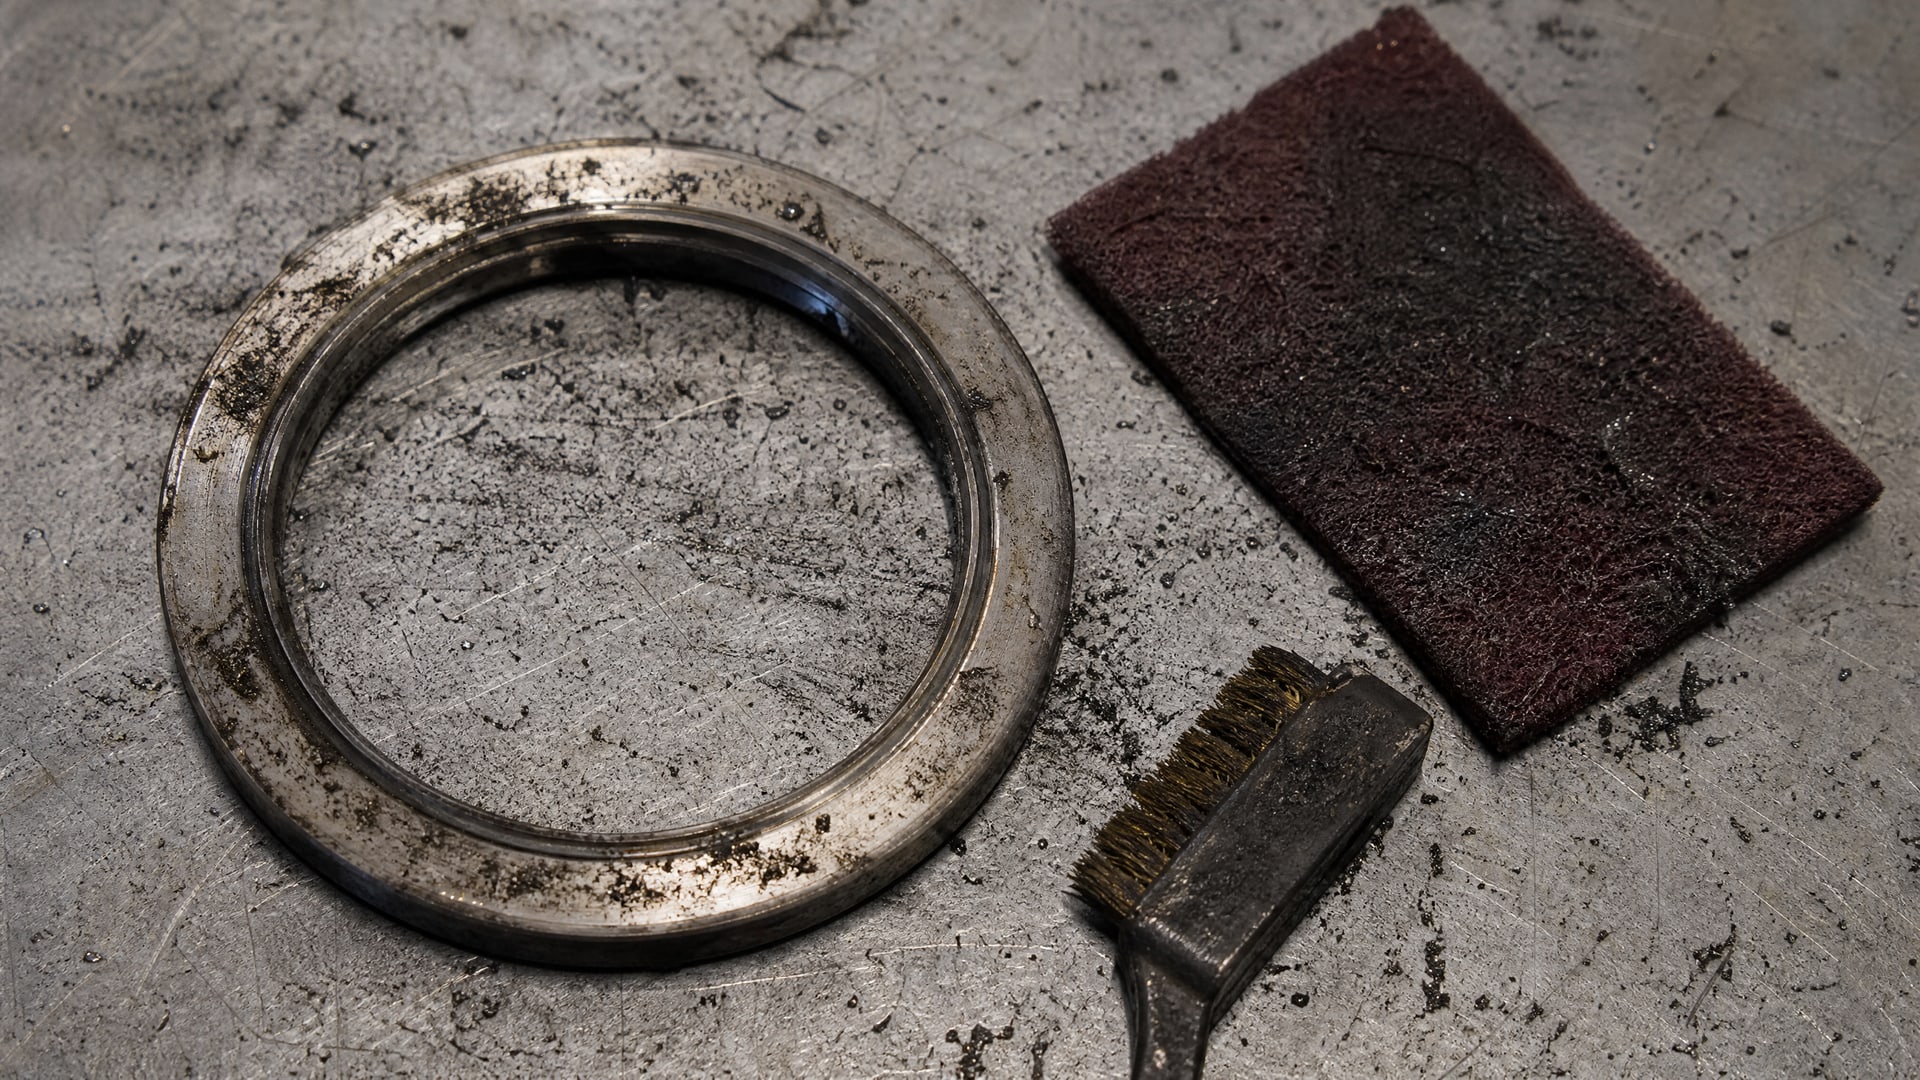
Все начинается с обезжиривания и удаления окиси. Если на поверхности кольца остаются частицы старого износа, масла или ржавчины, новый слой ляжет неровно и будет отслаиваться. Стандартная схема:
Механическая очистка (абразивная обработка, чистка щеткой);
Химическое обезжиривание (щелочной раствор или ацетон);
Сушка в сухой среде (часто в вакууме);
Дегазация при 80-120 °C (удаление влаги и адсорбированных газов).
Пропуск дегазации - частая причина пузырей и отслоения после первого нагрева.
Равномерность слоя и контроль толщины
Нанесение производится методом пневматического распыления, окунания или электростатического осаждения в зависимости от состава и требуемой толщины. После нанесения слой сушится и отверждается (для твердосмазочных композиций - с нагревом).
Толщина контролируется электромагнитным толщиномером на минимум 5 точках по окружности. Допустимое отклонение: не более ±5 мкм от целевого значения. Если на 30 % окружности толщина менее 20 мкм, кольцо признается браком.
Риск ухудшения герметичности
Неправильно нанесенное покрытие может нарушить посадку O-ring в паз и привести к утечке. Поэтому после нанесения проводят проверку под давлением (гидравлический тест) на герметичность. Давление и среда должны соответствовать реальным условиям работы.
Выбор антипригарного покрытия для вашего оборудования
При импортозамещении запаечных колец или восстановлении изношенных кольцо нужно учесть несколько факторов.
Температурный профиль процесса
Определите максимальную рабочую температуру запаечного кольца в вашей машине. Если процесс работает в диапазоне 150-250 °C, хватит простого PTFE-покрытия толщиной 15-20 мкм. Если выше 280 °C (особенно в импульсных или многоканальных запаечниках), нужны твердосмазочные составы с температурной стабильностью до 350 °C и отверждением при 200 °C.
Химия моющих средств и потребность в очистке
На линиях фасовки пищевой продукции, фармацевтики или косметики кольца моют горячей щелочью, спиртом, иногда отбеливателем. Убедитесь, что покрытие химически устойчиво к этим агентам. Многие дешевые PTFE-слои расслаиваются при воздействии концентрированной щелочи при температуре выше 60 °C.
Частота цикла и механический износ
На высокоскоростном оборудовании (более 60 пакетов в минуту) покрытие испытывает интенсивный фреттинг и абразивный износ. Здесь подойдут только твердые фторполимерные системы с добавками упрочняющих наполнителей (керамики, графита).
Согласование с поставщиком деталей
Если вы заказываете новые запаечные кольца с покрытием, убедитесь, что поставщик имеет квалификацию на выбранный материал и процесс. Попросите прототип для испытания на вашем оборудовании. Фактический тест в реальных условиях - единственный способ гарантировать, что кольцо не разочарует через месяц работы.
Частые ошибки при восстановлении и замене запаечных колец
Ошибка 1: выбор по цене вместо спецификации
Покрытие за полцены часто означает его отсутствие или нанесение в один слой без подготовки. На производстве это проявляется через 2-3 недели - налипание возвращается, кольцо начинает ржаветь.
Ошибка 2: игнорирование требований ISO 27509
Стандарт неслучайно ограничивает толщину 30 мкм и требует равномерности. Нарушение этих требований приводит к потере герметичности - и тогда вся упаковка может стать браком.
Ошибка 3: замена кольца, когда достаточно восстановления покрытия
Если рабочая поверхность кольца не повреждена механически (нет трещин, глубоких задиров), часто имеет смысл отправить его на восстановление покрытия: очистку, новый слой, отверждение. Это дешевле, чем закупка новых деталей, и занимает 5-7 рабочих дней.
Ошибка 4: недооценка подготовки поверхности
Поспешная предварительная обработка кольца (например, пять минут на абразивной щетке вместо полной механической и химической подготовки) приводит к вспучиванию и отслаиванию покрытия после первого нагрева.
Антипригарные покрытия в экосистеме смазочных материалов
Важно понимать, что покрытие кольца - это один из элементов системы.
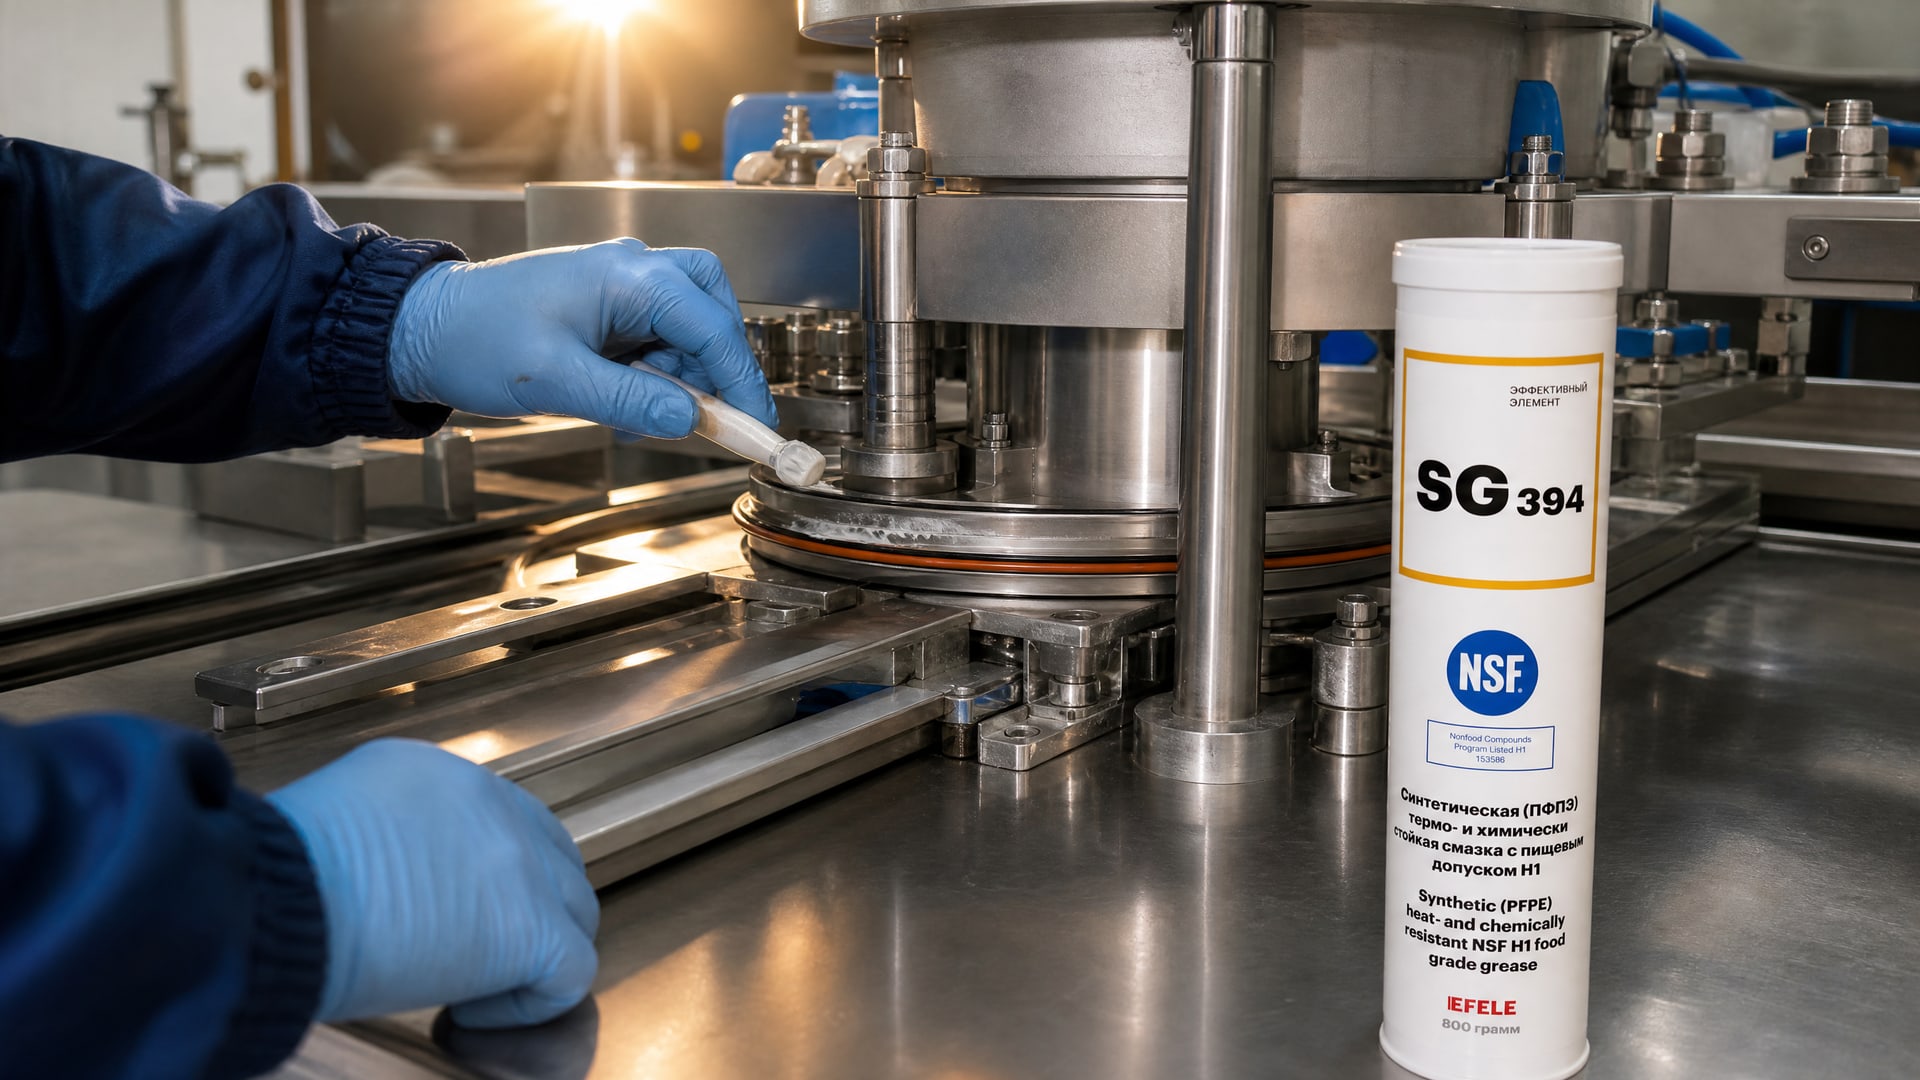
Окружающие его детали (направляющие, скользящие планки, ножи) тоже подвергаются налипанию пленки и нуждаются в защите.
На линиях фасовки берут комплексный подход: кольцо с фторполимерным покрытием плюс периодическое нанесение тонкого слоя термо- и химстойкой смазки на соседние детали. Для обеспечения антипригарных свойств и работы в условиях высоких температур на запаечных кольцах упаковочных машин рекомендуется использовать термо- и химстойкую пластичную смазку EFELE SG-394 с допуском NSF H1 - она не вымывается при горячей мойке, остается адгезивной при 200 °C и не оставляет углистых отложений.
При этом смазка наносится локально на скользящие контакты и направляющие, но не на саму запаечную матрицу, где избыток любого масла может привести к прокрашиванию пленки.
Часто задаваемые вопросы
Можно ли использовать тефлоновую ленту вместо покрытия?
Тефлоновая лента - лишь временная мера. Она требует переклеивания каждые 2-3 недели, оставляет липкие остатки, которые загрязняют готовый продукт, и не решает проблему механического фреттинга между кольцом и пазом. Правильное покрытие прослужит 6-12 месяцев при правильном уходе.
Какая толщина покрытия оптимальна?
По ISO 27509:2012 максимум -30 мкм. На практике для запаечных колец оптимум -15-25 мкм: этого достаточно для антипригарного эффекта, но не столько, чтобы нарушить посадку кольца в паз. Уточняйте требуемую толщину у производителя вашего оборудования.
Выдержит ли PTFE-покрытие агрессивную мойку?
Стандартное PTFE-покрытие стойко к щелочам, спирту и мягким отбеливателям при температуре до 60-70 °C. При горячей мойке (выше 80 °C) или с концентрированной хлорной щелочью может начать расслаиваться. Для таких условий выбирайте специализированные твердосмазочные материалы с усиленной адгезией.
Сколько времени занимает восстановление покрытия на одном кольце?
Полный цикл подготовки, нанесения, отверждения и контроля -5-7 рабочих дней для небольших партий. Если нужно срочно, можно договориться ускоренный режим за счет приоритета в очереди.
Может ли кольцо потерять герметичность после нанесения покрытия?
Да, если технология нарушена: неправильная подготовка, превышение толщины, отсутствие дегазации, использование несовместимого материала покрытия. Поэтому требуйте от поставщика входной контроль герметичности гидравлическим тестом.
Заключение
Антипригарные покрытия для запаечных колец - стандартная технология импортозамещения, но ее нельзя воспринимать как простую услугу обрызгивания. Стандарт ISO 27509:2012 устанавливает жесткие требования к толщине (до 30 мкм), равномерности, параметрам поверхности и процессу квалификации. Выбор материала зависит от температурного профиля процесса: для работы до 250 °C подходит стандартное PTFE-покрытие, выше 280 °C нужны твердосмазочные композиции с отверждением при 200 °C.
При восстановлении или заказе новых колец требуйте спецификацию состава, отчет о толщине, сертификат соответствия стандарту и результат гидравлического теста герметичности. Проверяйте стойкость покрытия к используемым на вашем производстве моющим средствам. Если кольцо механически целое, часто дешевле отправить его на восстановление покрытия, чем заказывать новое. На следующем этапе обратитесь к производителю вашего оборудования за уточнением рекомендуемых параметров покрытия и проведите тест на новых кольцах перед массовым заказом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.