
Антифрикционные покрытия: сравнение плазменного напыления и полимерных решений
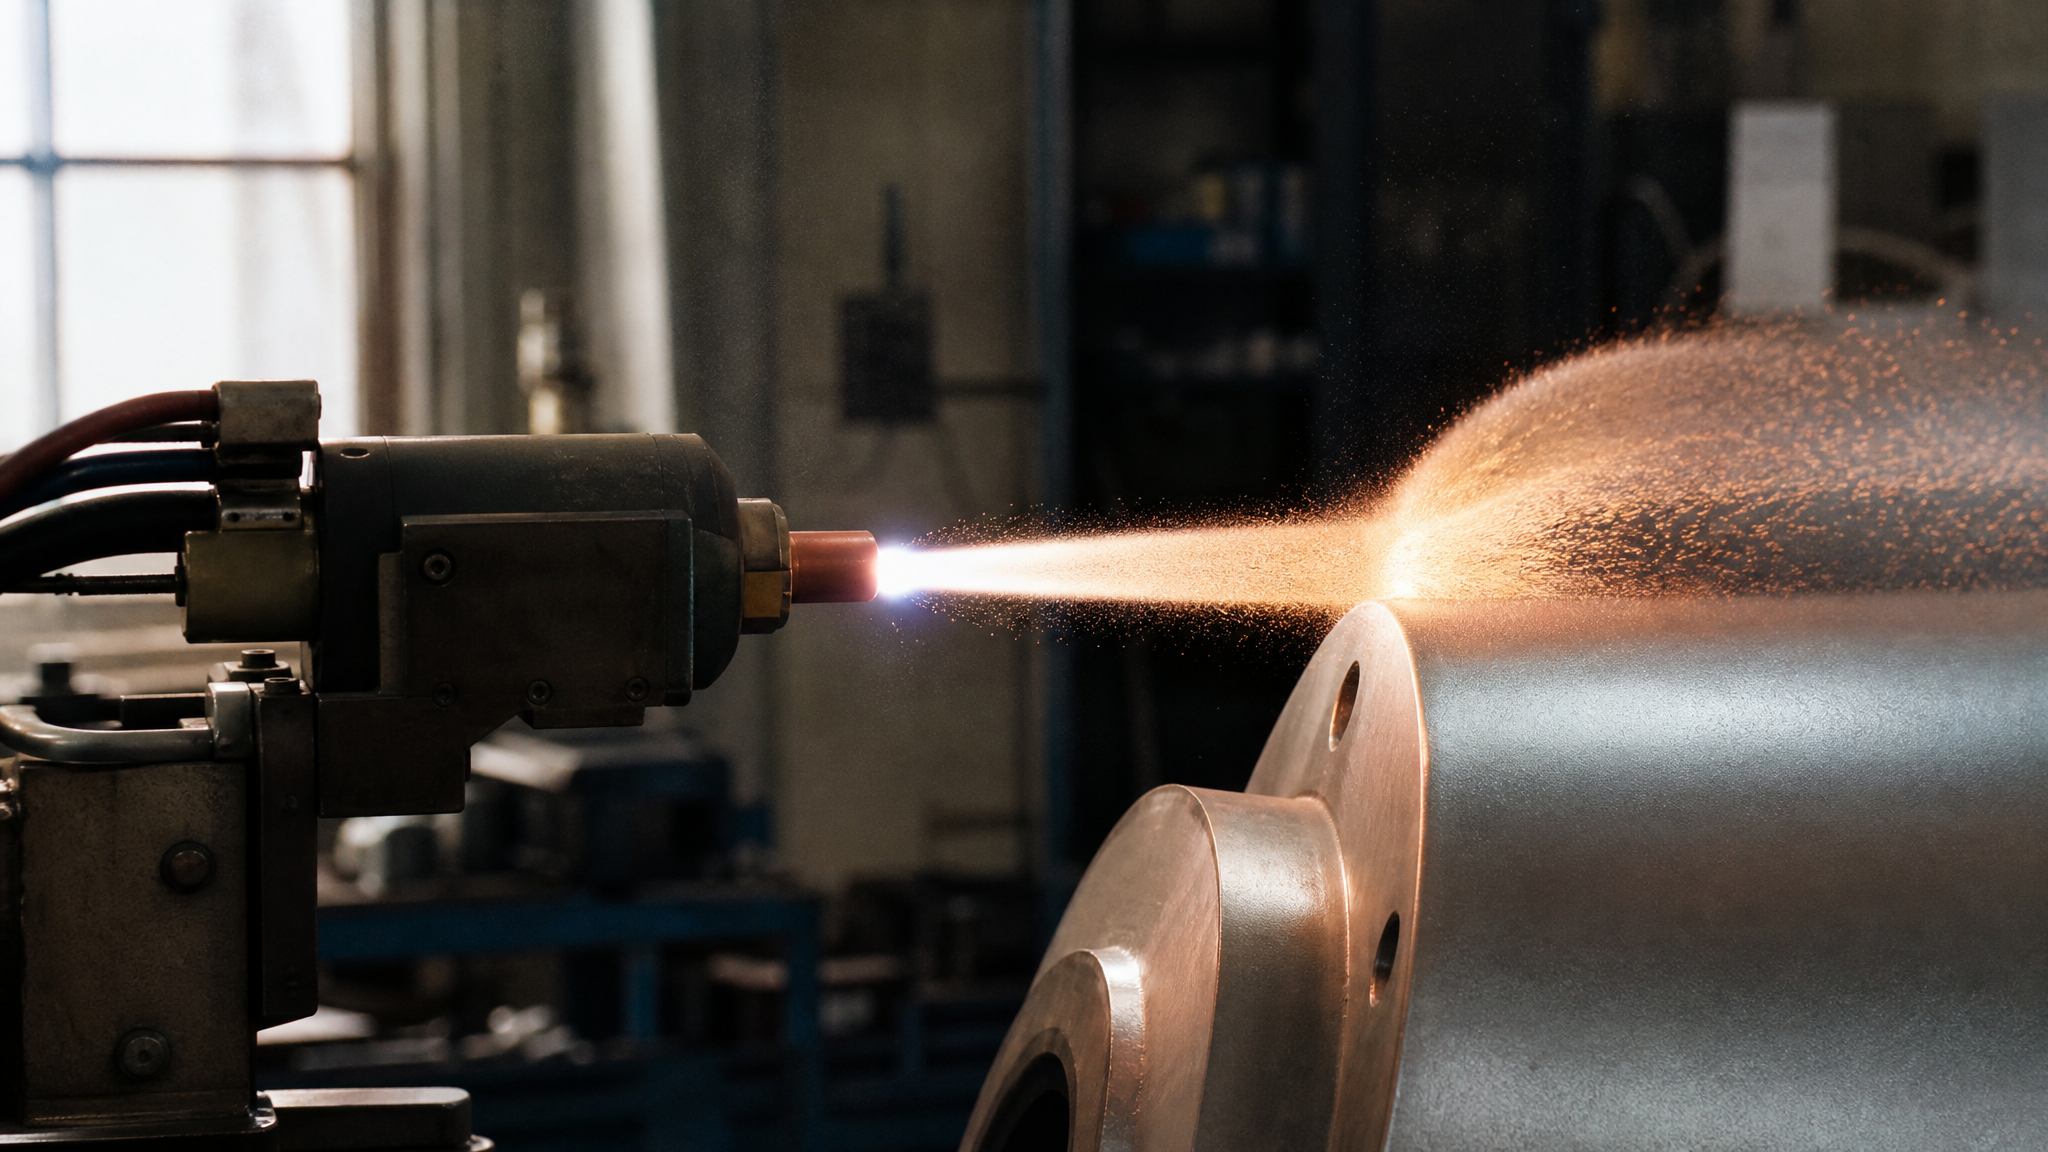
Выбор между плазменно-напыленным и полимерным антифрикционным покрытием определяет ресурс узла трения и снижение энергопотерь. Плазменное напыление формирует покрытие из частиц порошкового материала, нагретых и ускоренных высокотемпературной плазменной струей, что обеспечивает высокую адгезию и износостойкость. Полимерные покрытия работают за счет молекулярной структуры и обладают другим профилем свойств - главным образом низким коэффициентом трения в специализированных режимах без жидкой смазки.
Статья разбирает, где каждый тип покрытия показывает преимущество, какие параметры измеряют при выборе и как избежать ошибок при подборе под реальные условия работы узла. Полезна для инженеров, технологов, закупщиков и специалистов ремонтных служб, которые принимают решение между этими решениями.
Механизм образования и адгезия плазменного напыления
Плазменное напыление - это технологический процесс, при котором порошковый материал подается в высокотемпературную плазменную струю.
Частицы нагреваются до пластичного состояния и ускоряются, затем ударяют о подложку с высокой скоростью. Результат - прочное механическое сцепление слоев, а не просто адгезия за счет молекулярных сил.
Высокая адгезия плазменного покрытия достигается за счет микромеханического зацепления: расплавленные или размягченные частицы заполняют микронеровности поверхности и кристаллизуются при охлаждении. Это означает, что коэффициент отрыва адгезии значительно выше, чем у полимерных или лакокрасочных слоев. Устойчивость к механическим воздействиям делает такие покрытия применимыми в узлах с ударной нагрузкой и вибрацией.
Материалы плазменных покрытий выбирают в зависимости от условий:
Карбидные (на основе вольфрама или титана) - максимальная твердость и износостойкость, применяются в абразивных средах и при высоких нагрузках.
Оксидные - устойчивость к коррозии и окислению при повышенных температурах.
Металлические (бронза, никель) - демпфирование вибрации и улучшенная пластичность при переходных механических нагрузках.
Покрытия на основе этих материалов показывают способность работать при контактных давлениях до 1,77 МПа на воздухе. Это существенно выше, чем для большинства полимерных систем.
Структура и свойства полимерных антифрикционных покрытий
Полимерные антифрикционные покрытия работают по другому принципу - они образуют тонкую органическую пленку, молекулы которой ориентированы так, чтобы минимизировать сопротивление скольжению.
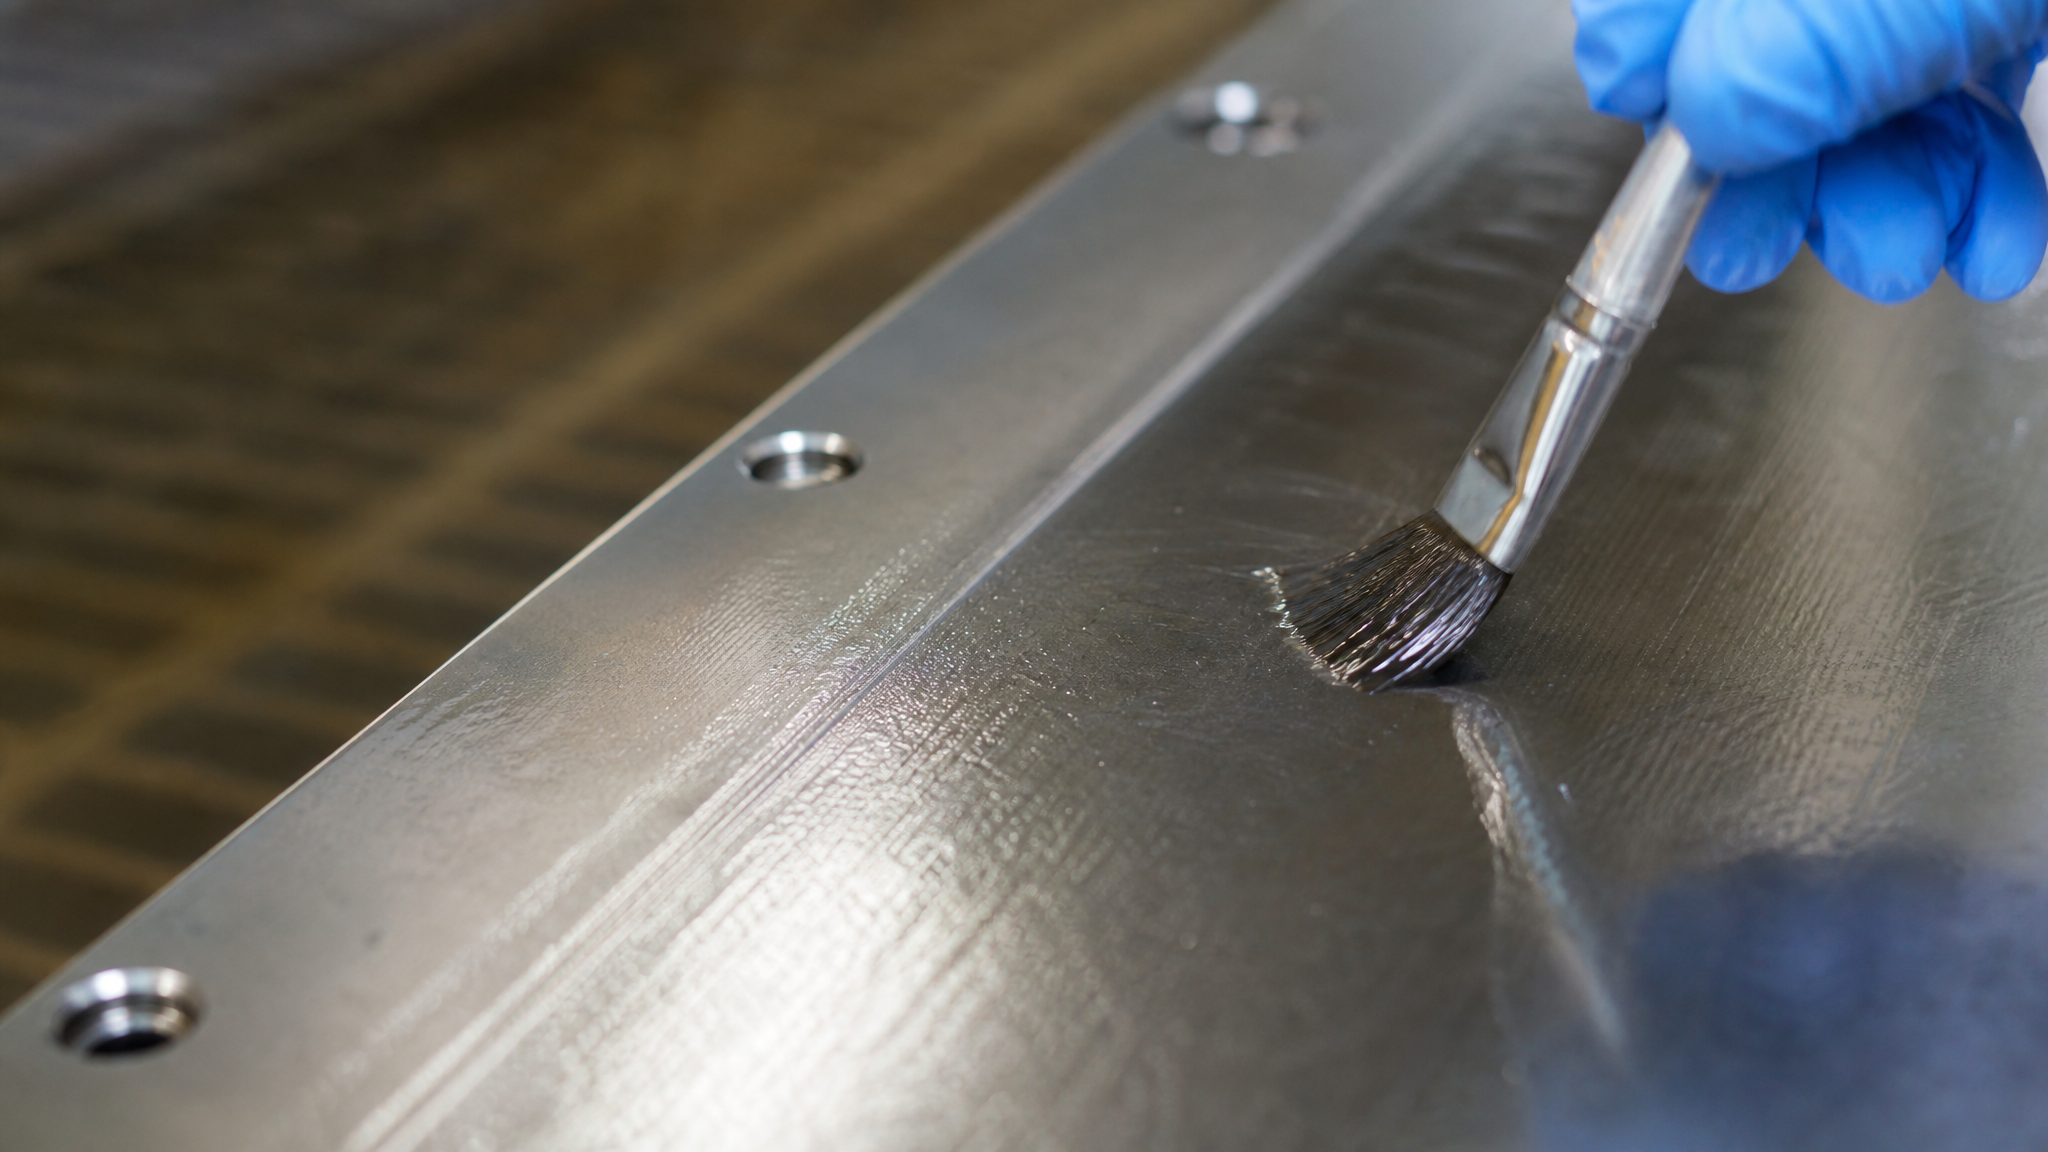
Типичная толщина -5-50 микрон, в зависимости от применяемого материала и способа нанесения.
Основные полимерные системы:
На основе фторполимеров (PTFE, аналог тефлона) - низкий коэффициент трения (0,05-0,15), но ограниченная твердость и несущая способность.
На основе эпоксидных смол с твердо-смазочными наполнителями (дисульфид молибдена, графит) - баланс низкого трения и механической прочности.
Полиимидные системы - лучшая теплостойкость, допускают работу до 200-250°C.
Адгезия полимерных покрытий обеспечивается химическими связями с подложкой или механическим сцеплением при предварительной обработке поверхности. Однако ее величина обычно ниже, чем у плазменных напылений, - в диапазоне 5-15 МПа в зависимости от материала.
Полимерные покрытия рационально выбирают, когда в узле требуется:
Работа без внешней жидкой смазки (сухое трение в закрытых сочленениях или там, где смазка нежелательна);
Низкий коэффициент трения при относительно низких нагрузках;
Защита от фреттинга или микродвижений;
Демпфирование вибрации и звука.
Сравнение основных характеристик в практических режимах
Между плазменным напылением и полимерным покрытием нет универсального «лучше-хуже» - выбор определяется условиями работы узла.
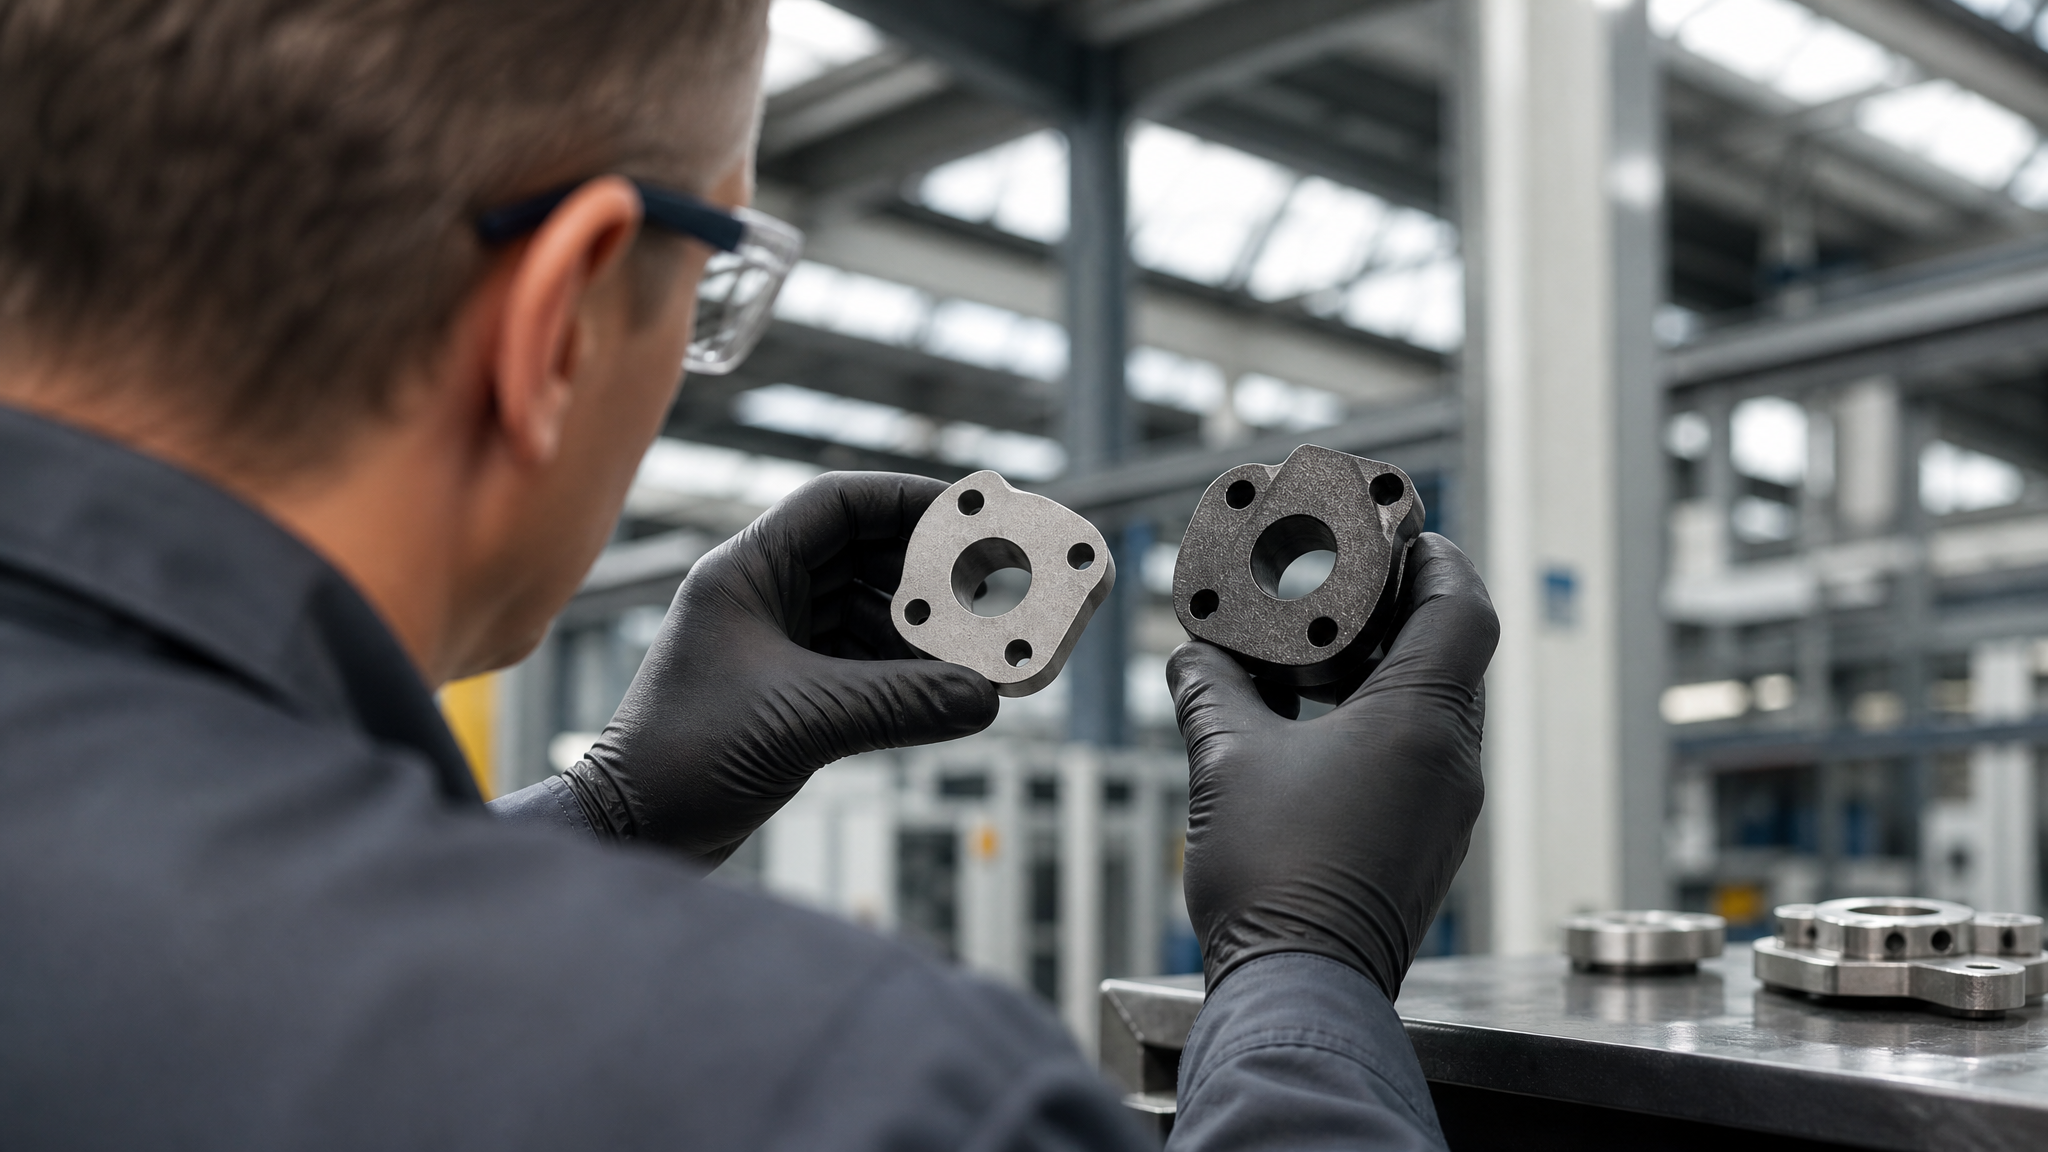
Ниже приведено сопоставление ключевых параметров:
| Характеристика | Плазменное напыление | Полимерное покрытие |
|---|---|---|
| Коэффициент трения (сухое) | 0,3-0,7 (в зависимости от материала) | 0,05-0,20 |
| Адгезионная прочность | Высокая (механическое сцепление) | Средняя (химическая/механическая) |
| Максимальное контактное давление | До 1,77 МПа и выше | 0,5-1,5 МПа |
| Твердость покрытия | 800-1500 HV (в зависимости от материала) | 100-400 HV |
| Устойчивость к ударной нагрузке | Высокая (механическое зацепление) | Средняя (риск отслаивания при ударах) |
| Рабочий температурный диапазон | -40…+600°C и выше | -30…+250°C (обычно) |
| Способность к восстановлению | Требует переплавления слоя | Локальное восстановление возможно |
| Стоимость нанесения | Средняя (специальное оборудование) | Часто ниже (напыление, кисть, ролик) |
Важнейшее замечание: низкий коэффициент трения в изолированном тесте не гарантирует низкое трение в реальном узле. Выбор нужно подкреплять протоколом испытаний, который воспроизводит схему трения, нагрузку, скорость, температуру и среду именно вашего оборудования.
Нанесение антифрикционных покрытий и выбор метода
Способ нанесения влияет на конечные свойства и ресурс покрытия.
Плазменное напыление требует специализированного оборудования и высокой квалификации оператора - неправильный режим приводит к пористости или снижению адгезии. Полимерные покрытия допускают более гибкий спектр методов.
Для плазменного напыления:
Предварительная очистка и шероховатость поверхности подложки (обычно пескоструйная обработка с размером зерна 0,5-1,5 мм);
Контроль температуры подложки во время напыления, чтобы избежать деформации и остаточных напряжений;
Послойное нанесение с промежуточными проверками адгезии (если требуется высокая надежность);
Финишная обработка (шлифование, полирование) для достижения требуемой шероховатости.
Для полимерных покрытий:
Обезжиривание и при необходимости химическое активирование поверхности;
Напыление (аэрозоль, электростатическое напыление), нанесение кистью или валиком (в зависимости от характера узла);
Послойное нанесение для полимеров часто критично при работе под нагрузкой, чтобы избежать неровности и подтекания;
Контроль времени сушки между слоями.
При нанесении антифрикционных покрытий на поршни, детали ДВС и прецизионные узлы важно соблюдать допуски на изменение размера детали. Даже слой в 10-30 микрон может повлиять на зазоры и прессовку, поэтому предварительно согласовывают толщину покрытия с конструктором.
В узлах с критичным режимом сухого трения, например в скольжении плавающего ножа станка для двоения кожи, где жидкая смазка вызывает вымывание и коррозию, применяют специализированные аэрозольные антифрикционные составы, которые образуют тончайшую пленку и не требуют полимеризации или сложного оборудования. Такой подход позволяет быстро защитить поверхность в условиях производства.
Абразив, коррозия и среда: как условия работы узла влияют на выбор
Окончательное решение между плазменным напылением и полимерным покрытием невозможно принять без анализа условий работы узла.
Абразивные среды (песок, минеральные частицы, окалина):
Плазменно-напыленные карбидные и оксидные покрытия обладают высокой микротвердостью и способны противостоять трению абразива без быстрого истирания.
Полимерные покрытия в абразивных средах быстро деградируют; использование их здесь требует дополнительной защиты (герметизация узла, уменьшение интенсивности контакта).
Высокие температуры (выше 150-200°C):
Полимерные покрытия теряют прочность; стабильность сохраняется редко выше 250°C.
Плазменные покрытия из оксидов и карбидов остаются неизменными до 600°C и выше; здесь выбор очевиден.
Коррозионные среды (кислотность, щелочи, соли):
Полимерные покрытия на основе эпоксидных смол получают репутацию стойких к щелочам и нейтральной влаге; но в кислых средах часто деградируют.
Оксидные плазменные покрытия и покрытия из благородных металлов устойчивы в большинстве сред; их выбирают для морского оборудования и химических установок.
Сухое трение без смазки (узлы, где масло недопустимо):
Полимерные покрытия здесь в преимуществе: низкий коэффициент трения в сухом режиме, демпфирование вибрации и отсутствие необходимости в жидкой смазке.
Плазменные покрытия в этом режиме часто показывают более высокий коэффициент трения, особенно при холодном пуске и микродвижениях, но обладают большей долговечностью при высоких нагрузках.
Ударная нагрузка и вибрация:
Плазменные покрытия лучше переносят ударные воздействия благодаря механическому сцеплению.
Полимерные покрытия рискуют отслоиться при повторяющихся ударах; требуется предварительное усиление адгезии и контроль толщины слоя.
Контроль качества покрытия и измеряемые параметры
Прежде чем вводить покрытие в production, проводят испытания согласно методикам, которые моделируют реальные условия узла.
Ключевые измеряемые параметры:
Адгезионная прочность - определяет, прилипнет ли покрытие к основе при нагрузке; измеряется методом отрыва (pull-off adhesion, обычно в МПа).
Коэффициент трения - по схеме трения, близкой к реальной (например, pin-on-disk, block-on-ring); результат приводят для конкретной нагрузки, скорости и среды.
Интенсивность изнашивания - объем потери материала за единицу времени (обычно в мм³/(H·Н) или мг/(1000 циклов)).
Шероховатость поверхности - измеряется в Ra (среднее арифметическое отклонение) или Rz (наибольшая высота неровностей); влияет на начальное трение и приработку.
Твердость покрытия - микротвердость (HV) для плазменных и макротвердость (Shore, Rockwell) для полимерных.
Толщина слоя - критична для полимерных покрытий; превышение нормы приводит к образованию трещин при сжатии в узле.
Диапазон рабочих температур - минимальная и максимальная температуры, при которых сохраняются требуемые свойства.
Испытания проводят согласно ISO/GOST стандартам на трибологические испытания. При выборе подрядчика или поставщика покрытия запросите протокол испытаний для вашей конкретной пары материалов, нагрузки и среды. Паспортные значения (часто приводимые на «идеальных» условиях) не гарантируют результат в реальном узле.
Частые ошибки при выборе антифрикционного покрытия
Ошибка 1: «Чем ниже коэффициент трения, тем лучше»
Низкий коэффициент трения в паспорте часто измерен в упрощенных условиях (низкая нагрузка, комнатная температура, идеально чистая поверхность). В реальном узле с высокой нагрузкой, нагревом и абразивом коэффициент может быть в 2-3 раза выше. Сосредоточьтесь на соответствии режима испытаний вашим условиям работы.
Ошибка 2: «Плазменное напыление универсально лучше»
Плазменные покрытия обладают высокой износостойкостью и твердостью, но не всегда дают низкое трение. Если узел работает в режиме сухого трения при умеренной нагрузке, где критично именно снижение коэффициента трения, полимерное покрытие может оказаться рациональнее.
Ошибка 3: «Если покрытие антифрикционное, смазка не нужна»
Антифрикционное покрытие снижает трение, но не отменяет требования к чистоте поверхности, микрогеометрии и контролю загрязнения. Во многих узлах антифрикционное покрытие комбинируют с легкой смазкой для улучшения приработки и компенсации микродвижений.
Ошибка 4: «Любое покрытие подойдет под мою деталь»
Коэффициент теплового расширения подложки и покрытия должны быть совместимы, иначе при нагреве возникают остаточные напряжения и отслаивание. При выборе подрядчика убедитесь, что он учитывает материал и геометрию именно вашей детали.
Ошибка 5: «Высокая твердость гарантирует низкое трение»
Твердость и антифрикционность - разные свойства. Твердое покрытие может иметь высокий коэффициент трения из-за микронеровностей поверхности. Наоборот, мягкое полимерное покрытие часто показывает низкое трение, но быстро изнашивается при высоких нагрузках.
Часто задаваемые вопросы
Что такое антифрикционное твердо-смазочное покрытие?
Это комбинированный слой, где в твердую матрицу (часто полимерную смолу или керамику) встраивают частицы с низким коэффициентом трения - дисульфид молибдена (MoS₂), графит или PTFE. При износе матрицы эти частицы продолжают обеспечивать низкий коэффициент трения. Твердо-смазочные покрытия рациональнее выбирать там, где требуется долгий ресурс в условиях сухого трения без внешней смазки.
Какое контактное давление выдерживает полимерное антифрикционное покрытие?
Типично 0,5-1,5 МПа без потери свойств. При превышении этого уровня полимерное покрытие начинает деформироваться, адгезия может снизиться. Для сравнения: плазменно-напыленные покрытия работают при давлениях до 1,77 МПа и выше. Если давление в узле превышает 1,5 МПа, рекомендуется рассмотреть плазменное напыление.
Может ли полимерное антифрикционное покрытие работать при температуре выше 200°C?
Большинство полимерных систем теряют свойства выше 200-250°C. Полиимидные покрытия допускают до 250-300°C, но это исключение. Если температура в узле выше 200°C - выбирайте плазменное напыление на основе оксидов или карбидов, которые стабильны до 600°C.
Нужно ли смазывать деталь с полимерным антифрикционным покрытием?
Зависит от режима. Если узел работает в сухом режиме и контактное давление низкое (0,3-0,5 МПа), внешняя смазка необязательна. При давлениях выше 1 МПа или в условиях вибрации рекомендуется легкая смазка для улучшения приработки. В начальный период работы даже при проектном режиме сухого трения легкий смазочный материал ускоряет приработку и снижает риск задира.
Как проверить адгезию антифрикционного покрытия перед приемкой?
Применяют методы pull-off adhesion (отрыв специальной насадки) или cross-hatch adhesion (нарезка решетки и оценка отслаивания). Требуемые значения согласовывают с поставщиком перед нанесением. Для критичных узлов рекомендуется испытание покрытия под нагрузкой, близкой к рабочей, в течение 50-100 часов.
Заключение
Выбор между плазменным напылением и полимерным антифрикционным покрытием - это выбор под конкретный режим работы узла, а не под универсальный критерий. Плазменные напыления рационально применять в узлах с высокой нагрузкой (свыше 1,5 МПа), повышенной температурой (выше 200°C), абразивной средой и вибрацией, благодаря высокой адгезии, твердости и долговечности. Полимерные покрытия показывают преимущество в режимах сухого трения, где критично низкое значение коэффициента трения и демпфирование, а нагрузка остается умеренной.
Перед принятием решения запросите у поставщика протокол испытаний покрытия на вашу конкретную схему трения, нагрузку, скорость, температуру и среду. Пассивное сравнение паспортных коэффициентов трения приводит к перекупке или недостаточной защите узла. Определитесь с измеряемыми параметрами (адгезия, интенсивность изнашивания, шероховатость), выбирите подрядчика с доказанным опытом в вашей отрасли и назначьте контроль качества перед вводом покрытия в production.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.