
Антифрикционные покрытия коленвал: применение в узлах трения коленвал-втулка
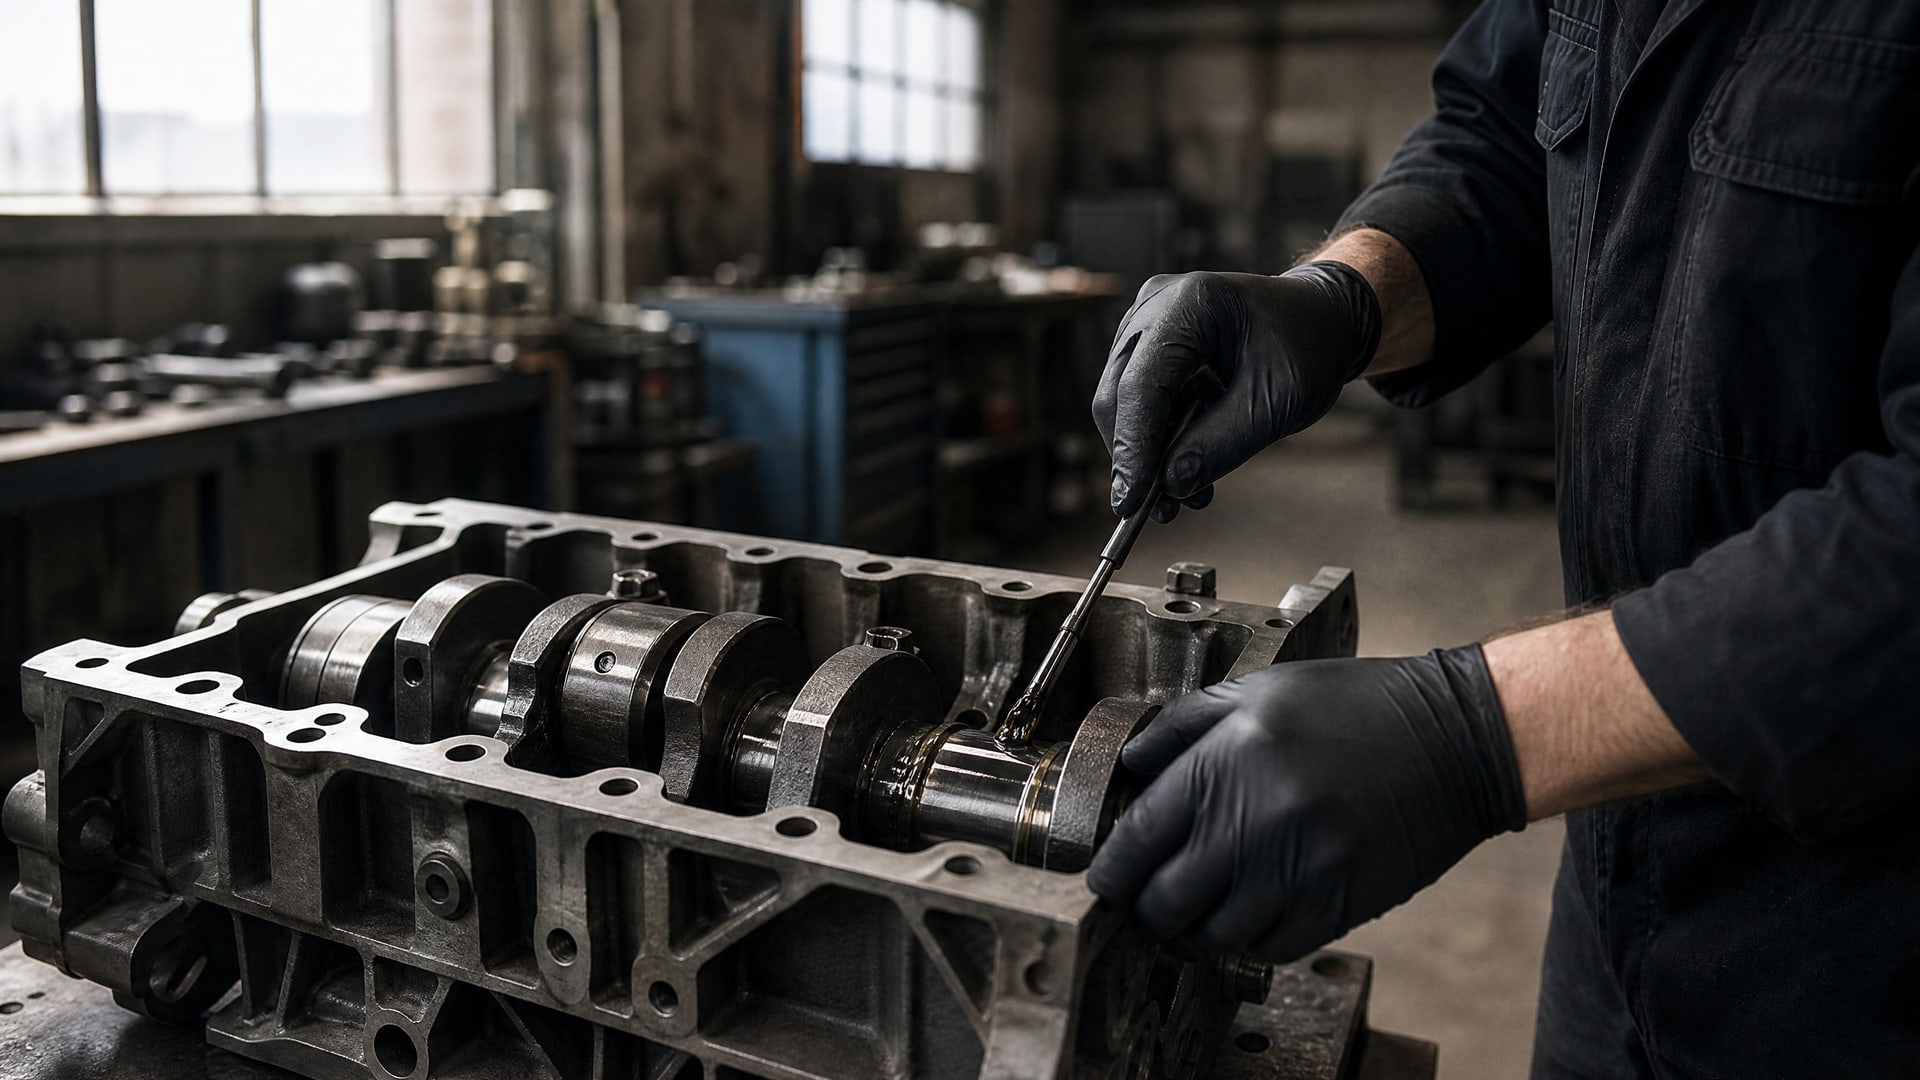
Узел коленвал-втулка работает в режиме граничного и смешанного трения, где жидкая смазка не всегда способна удержать гидродинамическую пленку. Это особенно критично при холодных пусках, перегреве или кратковременном голодании смазки. Антифрикционные покрытия - тонкие слои с твердыми смазками (дисульфид молибдена, графит, PTFE) в металлической или полимерной матрице - дополняют штатную систему смазки, снижая трение и защищая поверхности от износа.
Статья предназначена для инженеров, закупщиков и технических специалистов ремонтных служб, которые выбирают материалы для восстановления или модернизации коленчатых валов в ДВС и авиационных двигателях. Вы узнаете, какие параметры влияют на выбор покрытия, как его наносят, какие ошибки совершают при внедрении, и чем твердосмазочные решения отличаются от традиционной гальваники.
Состав и назначение антифрикционных покрытий для коленвала
Антифрикционные покрытия для узла коленвал-втулка состоят из трех основных компонентов: твердой смазки (дисульфид молибдена MoS₂, графит или дисульфид вольфрама), органического связующего и адгезионных добавок.
Твердая смазка обеспечивает низкий коэффициент трения и запас безопасности при разрыве масляной пленки, связующее удерживает частицы смазки на поверхности, а адгезионные компоненты гарантируют прилипание всего слоя к стали или цветному металлу втулки.
Назначение такого покрытия четко определено: снизить трение в смешанном режиме скольжения, когда вал и втулка периодически соприкасаются через разрывы масляной пленки. Это особенно важно в момент холодного пуска двигателя, когда масло еще не достигло рабочей температуры и вязкость остается высокой, а также при перегреве или сбое в системе подачи смазки. Покрытие действует как страховка, предотвращая заедание и микросварку контактирующих поверхностей.
Для твердосмазочных материалов на основе железа в России предусмотрено нормирование по ГОСТ 26802-86, что обеспечивает воспроизводимость состава и контроль качества в производстве. Типичная толщина слоя для коленвала составляет 20–50 мкм в зависимости от интенсивности нагрузок; более тонкие слои (3–5 мкм) используют, когда требуется минимальное изменение посадочных размеров и радиальных зазоров.
Отличие антифрикционных покрытий от традиционной гальваники
Функционально гальванические покрытия (серебрение, лужение, хромирование) решают задачу коррозионной защиты и частично улучшают условия скольжения за счет иной микротвердости.
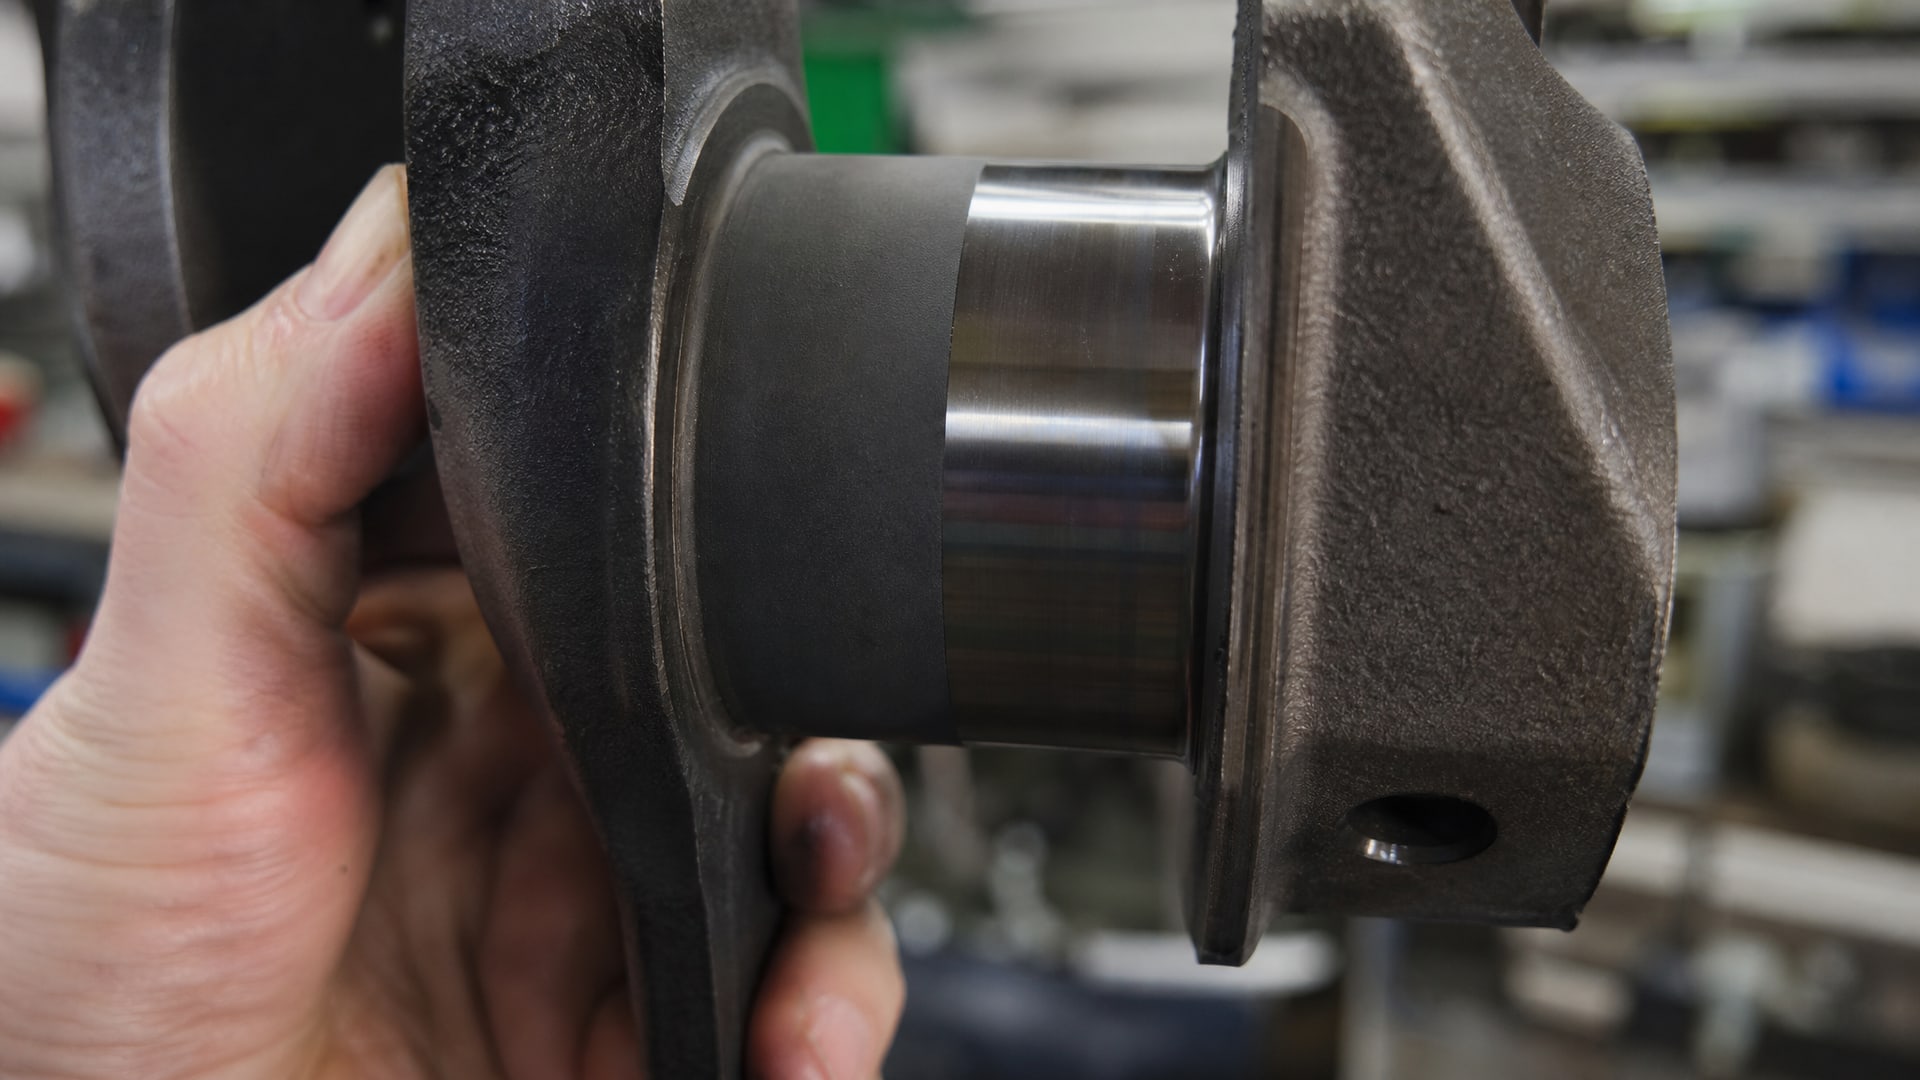
Однако они не содержат твердых смазок и при разрыве масляной пленки не защищают от локального нагрева и износа. Антифрикционные же покрытия наоборот ориентированы именно на снижение коэффициента трения и защиту при голодании смазки, но не решают задачу коррозионной защиты материала основы.
На практике замена гальваники антифрикционным покрытием оправдана в следующих ситуациях: когда коленвал работает в режиме высоконагруженного трения с высокой вероятностью кратковременных перебоев подачи масла, либо когда требуется продлить ресурс восстановленной детали за счет снижения износа контактирующих пар. В авиационных применениях, где масляное голодание может быть намеренным режимом работы (например, при экстремальных режимах полета или в специализированных схемах смазки), твердосмазочные покрытия на основе MoS₂ и графита показали заметное снижение трения и увеличение ресурса.
Выбор между гальваникой и антифрикционным покрытием - это выбор между двумя разными задачами, а не замена одного одним универсальным решением. В ряде случаев оба слоя применяют последовательно: сначала гальванический слой для защиты от коррозии, затем антифрикционное покрытие поверх него.
Параметры выбора покрытия для конкретного узла
Правильный выбор антифрикционного материала начинается с анализа реальных режимов работы коленвала.
Основные параметры, которые необходимо определить:
Контактная нагрузка на узел - от нее зависит допустимое давление на контактной площадке и вероятность разрыва масляной пленки.
Скорость скольжения - влияет на тепловыделение и выбор материала твердой смазки (низкие скорости часто требуют графита, высокие - MoS₂).
Температурный диапазон - некоторые твердые смазки теряют эффективность выше 200–300 °C, другие работают до 400–500 °C.
Тип и вязкость масла - важно, поскольку присадки масла могут влиять на адгезию покрытия и характер износа.
Материал втулки - медные сплавы, бронза и полимеры имеют разную совместимость с органическими связующими и твердыми смазками.
Вероятность и длительность масляного голодания - определяет запас по толщине и составу покрытия.
После сбора этих данных подбирается конкретный материал и толщина слоя. Нередко приходится согласовывать выбор не только с производителем покрытия, но и с конструкторской службой, поскольку увеличение толщины слоя влияет на радиальные зазоры в подшипнике и может потребовать переточки вала или подбора втулки большего диаметра.
Подготовка поверхности и контроль шероховатости
Одно из распространенных заблуждений заключается в том, что контактную поверхность нужно полировать до зеркального блеска.
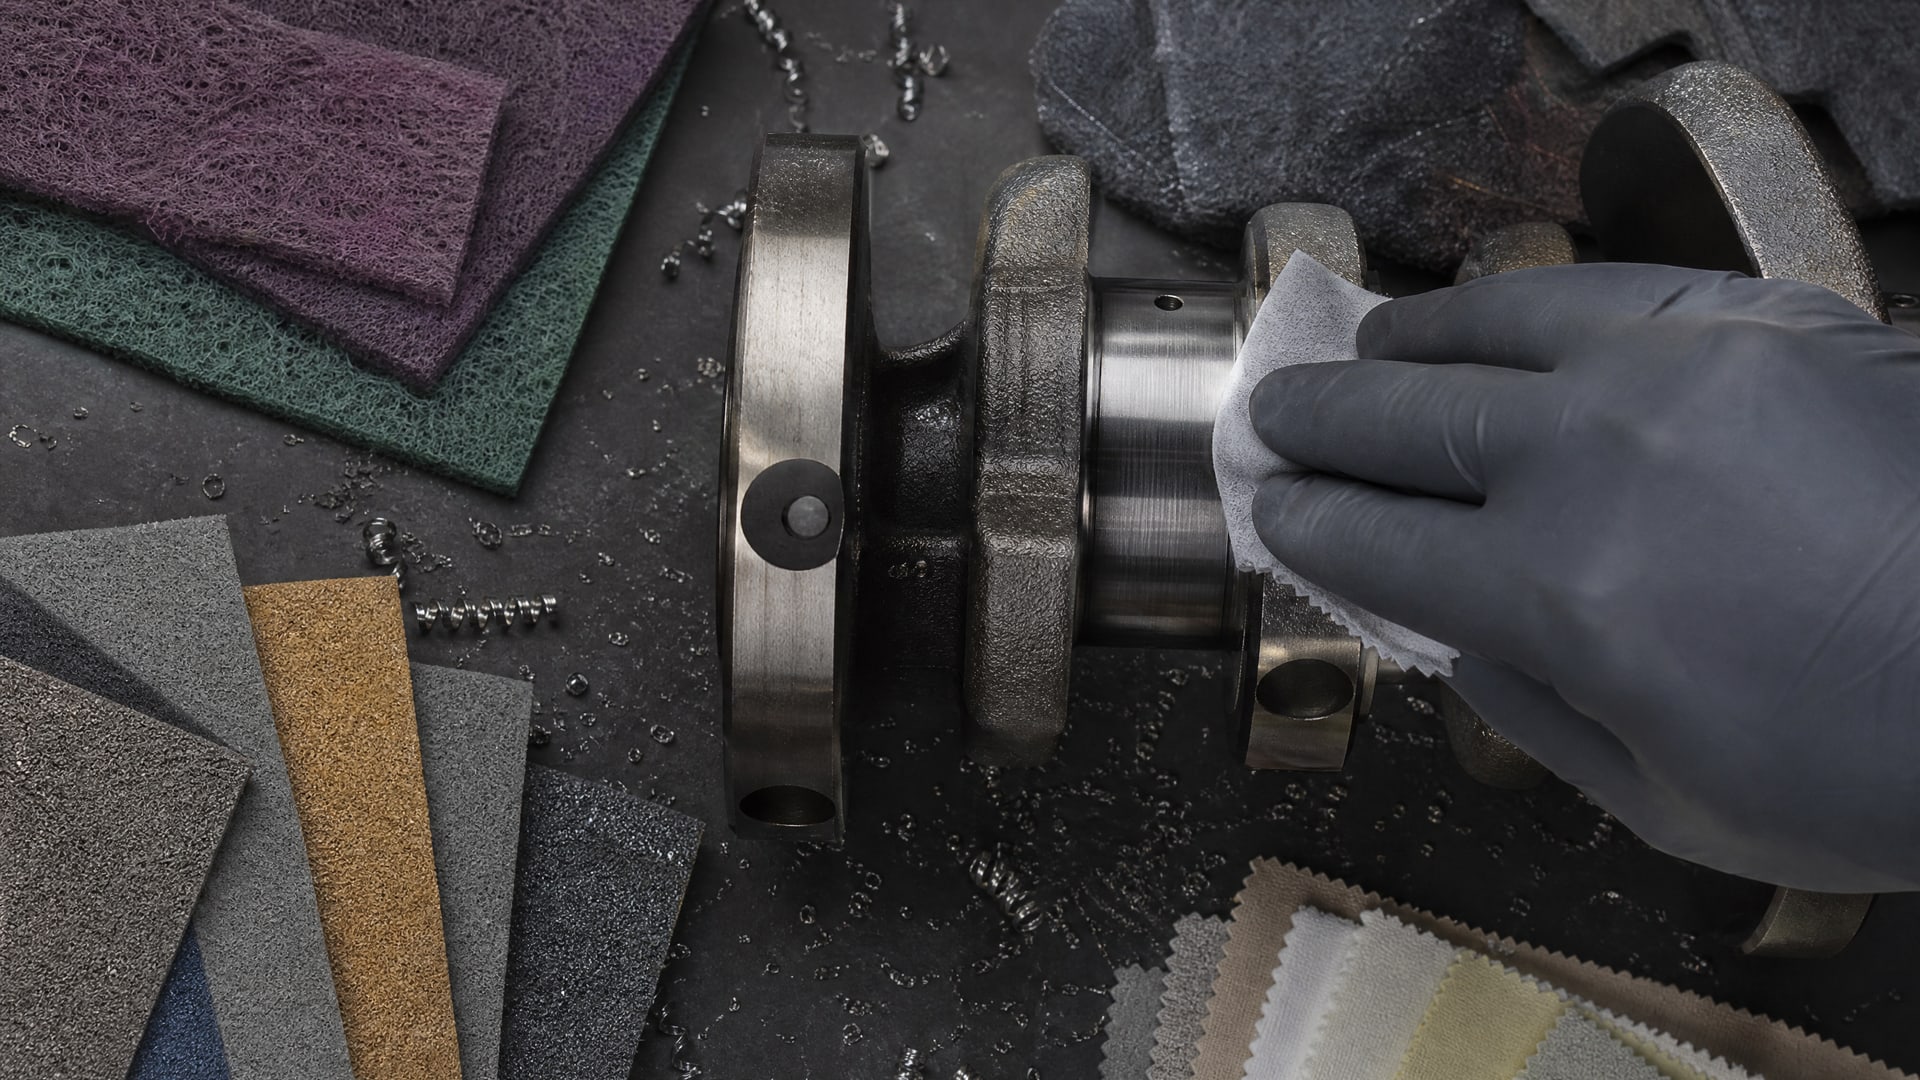
На практике рекомендуемый диапазон шероховатости Ra составляет 0,4–0,8 мкм. Превышение этого диапазона в сторону увеличения (Ra > 1,0 мкм) ведет к неравномерному распределению твердой смазки и преждевременному отслоению. Излишняя же полировка (Ra < 0,2 мкм) снижает адгезию, поскольку связующее не имеет достаточной «зацепки» за микротрещины поверхности.
Перед нанесением покрытия поверхность тщательно очищают от ржавчины, масла и загрязнений. Метод очистки зависит от материала: для стальных валов часто используют абразивную струю или химическое травление, для цветных сплавов и полимеров - более щадящие методы (механическая щетка, растворители). После очистки поверхность должна быть сухой, без конденсата и окислов.
Контроль шероховатости выполняют профилографом или портативным шероховатомером; для критичных узлов измерение повторяют на несколько точках по периметру вала. Неправильная подготовка - одна из главных причин отслаивания покрытия во время испытаний или в эксплуатации.
Технология нанесения и контроль адгезии
Антифрикционные покрытия наносят несколькими методами: распылением из баллончика (для мелкосерийного ремонта и испытаний), кистью, окунанием или через специализированные системы пульверизации.
Выбор метода зависит от геометрии детали, требуемой толщины и производительности.
При распылении важно соблюдать расстояние от сопла до поверхности (обычно 15–25 см) и угол напыления (перпендикулярно или под углом до 45°). Наносят несколько тонких слоев, чем один толстый, поскольку это улучшает однородность и адгезию. После каждого слоя дают время на частичное высыхание (5–10 минут в зависимости от состава) перед нанесением следующего.
После полного высыхания (время указано в техническом паспорте материала, обычно 2–24 часа) проверяют адгезию методом сетки (сетка с шагом 1–2 мм вырезается в покрытии скальпелем под углом 90°, затем прилипание скотча оценивает процент отслоившегося материала) или методом отслоения (специальный прибор измеряет усилие отрыва). Адгезия должна быть не менее 1–2 МПа для большинства применений.
Излишки материала, выступившие за границы подшипника или скапливающиеся в зазорах, осторожно удаляют мягкой щеткой или сухой тряпкой после того, как покрытие схватится, но еще остается пластичным. Попытка удалить материал слишком рано приведет к смазыванию и неравномерности, слишком поздно - к отколам и царапинам.
Испытания и внедрение в производство
Прежде чем внедрять новое покрытие в серийное производство ремонта коленвалов, рекомендуется провести несколько этапов испытаний.
На первом этапе наносят покрытие на 3–5 контрольных деталей, измеряют толщину слоя (микрометром или рентгеновской флуоресценцией), проверяют адгезию описанными выше методами и убеждаются, что посадочные размеры не вышли за допуск.
Второй этап - стендовые испытания в составе собранного узла коленвал-втулка. Здесь имитируют реальные режимы нагрузки, скорости и температуры с контролем вибрации, температуры поверхности и объема износа. Длительность стендовых испытаний зависит от критичности применения, но обычно составляет от 50 до 500 часов.
Третий этап - натурные испытания на двигателе или в составе реальной машины с контролем расхода масла, температуры, вибрации и компрессии. Именно на этом этапе выявляются проблемы совместимости покрытия с конкретной системой смазки, маслом и условиями эксплуатации.
Только после успешного прохождения всех трех этапов и согласования результатов с конструкторским и технологическим отделами коленвал с антифрикционным покрытием допускается к серийному выпуску. Документирование результатов и ведение журнала контроля качества - обязательны.
Применение в высоконагруженных узлах: авиадвигатели и экстремальные режимы
В авиационных двигателях, где требуется максимальная надежность при ограниченных возможностях системы смазки, антифрикционные покрытия на основе дисульфида молибдена показали особую эффективность.
Высокие нагрузки, перепады температур и режимы полета с интенсивным ускорением создают условия, при которых жидкая смазка периодически не способна заполнить микротрещины и поры контактирующих поверхностей.
Твердая смазка в таких покрытиях работает как микрорезерв, активирующийся именно в моменты локального контакта. MoS₂ в частности сохраняет работоспособность до 400–500 °C, что критично для высокоскоростных узлов авиадвигателей. Графит менее термостоек (эффективен до 200–300 °C), но обладает лучшей совместимостью с определенными типами масел и полимерными втулками.
В таких применениях толщина слоя часто выбирается в верхней части диапазона (40–50 мкм), а контроль качества ужесточается. Периодичность переконтроля адгезии в процессе эксплуатации может быть выше, чем для наземных двигателей, поскольку вибрация и температурные циклы способны ускорить отслаивание.
Часто задаваемые вопросы
Чем отличается антифрикционное покрытие от обычного масла?
Масло - это жидкость, которая подается под давлением и создает гидродинамическую пленку между трущимися поверхностями. Антифрикционное покрытие - это твердый материал, приклеенный к поверхности детали. Он работает как подстраховка: когда масло не справляется (холодный пуск, голодание), твердая смазка в составе покрытия предотвращает прямой контакт металла с металлом. Покрытие не заменяет масло, а дополняет его.
На коленвал или на втулку наносится покрытие?
Это зависит от конструкции узла и технологии ремонта. В ряде случаев слой наносят на вращающуюся контактную поверхность коленвала, в других - на неподвижную втулку (особенно если это втулка из мягкого материала, где адгезия выше). Часто выбор диктуется удобством обработки и возможностью контролировать посадочные размеры после нанесения. Конкретный вариант согласуется с конструктором.
Может ли покрытие отслоиться или стереться во время работы?
При правильной подготовке поверхности, нанесении и контроле адгезии риск отслаивания минимален. Стирание покрытия возможно, но оно происходит очень медленно - твердые смазки не растворяются в масле и не вымываются, как жидкие компоненты. Ресурс такого покрытия обычно соизмерим с ресурсом втулки или вала, особенно если нет экстремальных перегревов или масляного голодания.
Какая шероховатость поверхности нужна перед нанесением?
Рекомендуемый диапазон - Ra 0,4–0,8 мкм. Это не зеркально-гладкая, а матовая поверхность с мелкой микротекстурой, которая обеспечивает хорошую адгезию связующего. Превышение этого диапазона в сторону увеличения ведет к неравномерному распределению, в сторону уменьшения - к отслаиванию. Контроль выполняют профилографом.
Требуется ли специальное оборудование для нанесения покрытия?
Нет, для пробных и мелкосерийных работ подходит распыление из баллончика, кистью или окунанием. Для серийного производства ремонта имеет смысл установить автоматический пульверизатор или краскопult, который обеспечит равномерность и воспроизводимость. Главное - соблюдать технологию подготовки, параметры нанесения и время высыхания.
Заключение
Антифрикционные покрытия для узла коленвал-втулка - это проверенное решение для снижения трения в смешанном режиме и защиты от износа при кратковременном голодании смазки. Успех внедрения зависит от точного анализа режимов работы (нагрузка, температура, масло, материал втулки), правильной подготовки поверхности в диапазоне Ra 0,4–0,8 мкм, контроля адгезии и обязательных испытаний перед серийным запуском.
Для вашего предприятия следующий шаг - собрать технические данные по конкретному узлу (обратитесь к конструкторскому отделу или сервис-партнеру), согласовать выбор материала и толщины покрытия с поставщиком, провести пробное нанесение на 3–5 деталях и провести стендовые испытания в составе узла. Это займет несколько недель, но позволит избежать проблем в производстве и повысить надежность восстановленных коленвалов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.