
Антифрикционные покрытия для узлов трения коленвал-втулка
Узел коленвал-втулка подвергается одним из самых интенсивных нагрузок в двигателе: циклические давления, высокие скорости скольжения, температурные колебания и периодическое масляное голодание при пусках и остановах. Традиционно защита пара металл-металл обеспечивается гидродинамической смазкой, но в пограничных режимах работы этого недостаточно. Антифрикционные покрытия - это слой от 3 до 5 микрометров, нанесенный на поверхность втулки, который работает как страховка при недостатке масла, снижает трение, предотвращает задиры и фреттинг-износ. Статья разберет, как выбирать и применять такие покрытия на коленвалах и втулках: какие технологии существуют, для каких режимов они подходят, и какие ошибки допускают при внедрении.
Зачем коленвалу нужно антифрикционное покрытие
Масляная пленка между коленвалом и втулкой работает идеально только при нормальных режимах: достаточная температура масла, полная циркуляция через каналы двигателя, стабильная вязкость.
Однако холодные пуски, кратковременные провалы подачи масла, высокие контактные давления в момент воспламенения топлива - все это создает условия, когда гидродинамическая пленка нарушается. В такие моменты поверхности втулки и коленвала переходят в режим boundary lubrication: масло остается только в микронеровностях, и основной контакт - металл о металл. Здесь начинается адгезионный износ, может произойти задир, и ресурс узла резко сокращается.
Антифрикционное покрытие на внутренней поверхности втулки служит подстраховкой именно в эти критические моменты. Слой толщиной 3–5 микрометров содержит твердые смазки или имеет низкий коэффициент трения сам по себе (в случае DLC или полимерных систем). При падении давления масла покрытие срабатывает: снижает трение, препятствует схватыванию поверхностей и дает время системе восстановить полноценную масляную пленку. Это особенно важно в авиационных двигателях, где потеря давления масла может произойти в полете, и в тяжелых наземных машинах, где пусковые токи нагрузок очень велики.
Типы антифрикционных покрытий для узла коленвал-втулка
Выбор технологии покрытия зависит от режима работы пары и требуемого баланса твердости, низкого трения и способности работать без масла.
Полимерные тонкие слои на основе силикоорганополисилоксана и фторсодержащих лаков
Эти покрытия толщиной 3–5 микрометров подходят для втулок и подшипников скольжения, которые работают в режимах от full-film lubrication до boundary условий и даже кратковременного сухого контакта. Полимерная матрица содержит наноразмерные наполнители, которые обеспечивают низкий коэффициент трения. Температура отверждения таких систем составляет 220 °C, рабочий диапазон - от −70 до 310 °C. Основное преимущество - простота нанесения, хорошая адгезия к стальной подложке и способность «прирабатываться» к контрачасти без его повреждения. Недостаток - максимальная твердость ниже, чем у DLC, поэтому такие покрытия чаще используют для втулок среднего класса нагруженности.
Твердосмазочные системы на основе MoS2 и графита
Для металл-металл контактов при низких и средних нагрузках применяют покрытия, в которых твердые смазки графит и MoS2 распределены в органической связке. Молибденит (MoS2) имеет слоистую кристаллическую структуру: слои легко скользят друг по другу, что обеспечивает очень низкое трение даже при отсутствии жидкой смазки. Графит работает аналогично. Такие покрытия обладают хорошей способностью работать в граничном режиме смазки и защищают узел при начальных пусках и остановах. Они проверены в промышленности и часто используются в узлах, где постоянное масляное голодание - объективная реальность (например, в некоторых компрессорных втулках или редукторных подшипниках при непрерывной работе без переливов).
DLC (Diamond-Like Carbon) и PVD-покрытия
DLC и другие PVD-системы (физическое осаждение из газовой фазы) - это твердые керамические слои толщиной 1–3 микрометра, которые снижают трение до минимума и обладают высокой износостойкостью. Для авиационных компонентов, особенно для главных подшипников двигателя и других высоконагруженных узлов, эти покрытия - стандарт. Они критичны для пар трения, работающих под высоким контактным давлением, при фреттинге и при риске усталости поверхности. DLC особенно полезен, когда нужна защита от адгезионного и фреттинг-износа одновременно. Температурный диапазон некоторых PVD-систем совпадает с промышленным стандартом (до 300 °C), хотя верхний предел зависит от конкретной технологии. Недостаток - более высокая стоимость нанесения и необходимость точного подбора параметров осаждения под конкретную подложку.
Выбор покрытия: от режима работы к технологии
Главная ошибка закупщиков - считать, что антифрикционное покрытие выбирается по названию технологии («нужен DLC» или «возьму с MoS2»).
На самом деле выбор должен начинаться с анализа рабочих условий пары.
| Параметр работы | Полимерные слои | MoS2/графит | DLC/PVD |
|---|---|---|---|
| Нагрузка (контактное давление, МПа) | До 500–800 | До 800–1000 | 1000+ |
| Скорость скольжения м/с | 1–10 | 1–15 | 1–30+ |
| Температура рабочая, °C | −70 до 310 | −50 до 250 | −50 до 300 |
| Режим смазки | Full-film, boundary | Boundary, dry | Boundary, dry, фреттинг |
| Типовое применение | Втулки среднего класса, гидронасосы | Компрессорные втулки, редукторы | Авиадвигатели, прецизионные подшипники |
Для коленвала-втулки в наземном автомобильном двигателе, работающего при нормальной циркуляции масла, обычно достаточно полимерного покрытия или MoS2-системы. Для авиационного двигателя, где контактные давления выше и требуется максимальная живучесть при аварийных режимах, выбор склоняется к DLC. Для компрессоров и других машин с периодическими пусками без предварительного прогрева масло - MoS2 с графитом.
Скорость и давление - главные факторы выбора. Если контактное давление в паре коленвал-втулка превышает 1000 МПа (что может быть в дизельных высокооборотных двигателях), то полимерный слой может не выдержать, и нужна либо более толстая полимерная система, либо переход на DLC. Температура в месте контакта также важна: если узел работает при 250 °C и выше, то органическая связка полимерного покрытия может начать деградировать, и нужна система на керамической или углеродной основе.
Совместимость покрытия с маслом и смазочной системой
Часто инженеры забывают, что антифрикционное покрытие будет работать не в вакууме, а в контексте существующей смазочной системы двигателя.
Масло, циркулирующее через узел, может либо благоприятно влиять на работу покрытия, либо ускорять его деградацию.
Полимерные покрытия на основе фторсодержащих лаков совместимы с обычными минеральными маслами и синтетическими маслами группы III–IV. Однако некоторые присадки масла (особенно агрессивные диспергаторы и антикоррозийные агенты) могут частично растворять органическую матрицу покрытия при высокой температуре. Поэтому перед внедрением нужно провести испытание совместимости: выдержать образец с покрытием в масле при рабочей температуре 100–150 часов и оценить изменение толщины слоя и адгезии.
Твердосмазочные системы на основе MoS2 и графита более инертны к маслу, так как их активные компоненты - не органические молекулы, а кристаллические структуры. Однако избыток масла может заполнить микропоры покрытия и исказить его работу: вместо сухого трения по MoS2 произойдет полусмешанное смазывание, и коэффициент трения изменится непредсказуемо.
DLC-покрытия практически не взаимодействуют с маслом благодаря химической инертности углеродной пленки. Это одно из их преимуществ в авиационных системах, где масло может быть любого типа и где гарантируется совместимость.
Нанесение, толщина и контроль качества
Толщина антифрикционного покрытия - не переменная величина, которую можно варьировать по желанию.
Каждая технология имеет оптимальный диапазон.
Полимерные слои наносят обычно в 2–3 слоя, итоговая толщина 3–5 микрометров. Если слой будет тоньше 2 микрометров, он не будет полностью покрывать микронеровности подложки, и под ним останутся «окна» из голого металла. Если толще 7 микрометров - слой может отслоиться или растрескаться при первых же циклических нагрузках.
Твердосмазочные покрытия обычно наносят в толщину 5–15 микрометров, допуски шире, чем у полимеров, так как эти системы более устойчивы к трещинообразованию.
DLC-покрытия наносят очень тонкими слоями -0,5–3 микрометра, потому что технология PVD очень медленна. Более толстые слои DLC редко необходимы благодаря его высокой твердости (5000–7000 HV против 300–500 HV у полимеров).
Контроль качества должен включать:
Проверку адгезии по стандарту ГОСТ 32299-2013 (или ISO 4624): покрытие должно прочно держаться на подложке при отслаивающем напряжении не менее 5 МПа.
Измерение толщины с помощью электромагнитного датчика на 5–7 точках по поверхности втулки (не полагаться на среднее значение, проверять разброс).
Испытание на прирабатываемость: втулку с покрытием установить на коленвал, дать ей поработать на холостом ходу 30–60 минут и визуально оценить состояние (покрытие должно показать небольшой блеск и матовость от прирабатывания, но не глубокие трещины или отслаивание).
Проверку совместимости с маслом: выдержать образец в рабочем масле при 130–150 °C в течение 100 часов, затем переизмерить толщину слоя и адгезию.
Если втулка отливается из бронзы или чугуна, нужно убедиться, что поверхность перед нанесением очищена от оксидного слоя (пескоструйная обработка, химическая активация) - в противном случае покрытие не будет прилипать надежно.
Применение в авиационных двигателях
Авиационные двигатели - одна из наиболее требовательных сфер применения антифрикционных покрытий.
Главные подшипники коленвала в турбореактивных и турбовальных двигателях работают при экстремальных условиях: контактные давления 1200–2000 МПа, скорости вращения вала более 20 000 об/мин, кратковременные ударные нагрузки при вибрации, потенциальное масляное голодание при маневрах или отказе системы смазки.
В авиационной практике стандартом стали DLC и другие PVD-системы именно потому, что они обеспечивают низкий коэффициент трения (0,03–0,1 против 0,15–0,25 у полимеров), устойчивость к фреттинг-износу (микропластические сдвиги между коленвалом и втулкой при вибрации) и адгезионному износу (схватыванию металлических поверхностей). Эти покрытия также защищают подшипник от усталости поверхности - микротрещин, которые зарождаются под действием циклического контактного давления и могут привести к катастрофическому разрушению.
В авиационных двигателях часто применяют также кальция-фторидные (CaF2) и комбинированные покрытия (например, MoS2 + полимерная матрица), которые дают лучшую адаптивность к изменяющимся режимам работы. Кальций-фторид работает хорошо именно при низких температурах (что актуально на высотах) и при отсутствии смазки.
Для авиационных втулок обязательна документация испытаний: сертификация по авиационным стандартам (например, американским FAA или европейским EASA), письменное подтверждение совместимости с маслом, ресурс до капитального ремонта и режимы допускаемого масляного голодания. На коленвалах высокопроизводительных авиадвигателей часто используется комплексный подход: DLC-покрытие на главных подшипниках коленвала, MoS2 на вспомогательных втулках, и все это подкреплено испытаниями в центрифугах и на стендах имитации полета.
Альтернатива гальванике и затраты на внедрение
Традиционная защита коленвалов в промышленности - никелевое хромирование, толщина 0,2–0,5 миллиметра.
Этот способ давно отработан, дает хорошую износостойкость и дешев. Однако у гальваники есть недостатки: хром и никель хрупки при циклических нагрузках, они не снижают трение (коэффициент трения хрома о сталь все равно 0,4–0,6), и при потере смазки такой коленвал задирается так же быстро, как и незащищенный.
Антифрикционные покрытия - это не замена гальванике, а дополнение. Во многих современных авиационных двигателях коленвал сначала хромируют для восстановления размера, а затем наносят тонкий DLC-слой на рабочие поверхности. В наземных машинах все чаще отказываются от гальваники в пользу полимерного антифрикционного покрытия, так как оно достигает нужного результата при меньшей толщине и не требует опасных электрохимических процессов.
Стоимость внедрения антифрикционного покрытия включает: - Разработку технологии и испытания совместимости (15–30 тыс. рублей в зависимости от сложности узла). - Подготовку оборудования для нанесения (если оборудование есть, то 5–10 тыс. рублей на наладку; если приобретать, то 200+ тыс.). - Контроль качества каждой партии (1–3 % от стоимости части).
На одного коленвала или комплекта втулок стоимость нанесения покрытия обычно составляет 500–2000 рублей в зависимости от типа и используемого материала. Это значительно дешевле, чем переделка узла после задира (замена коленвала, расточка блока, капитальный ремонт двигателя).
Внедрение антифрикционного покрытия в производство: риски и проверки
Перед тем как перейти на полное использование антифрикционного покрытия в производстве, нужно пройти несколько стадий испытаний.
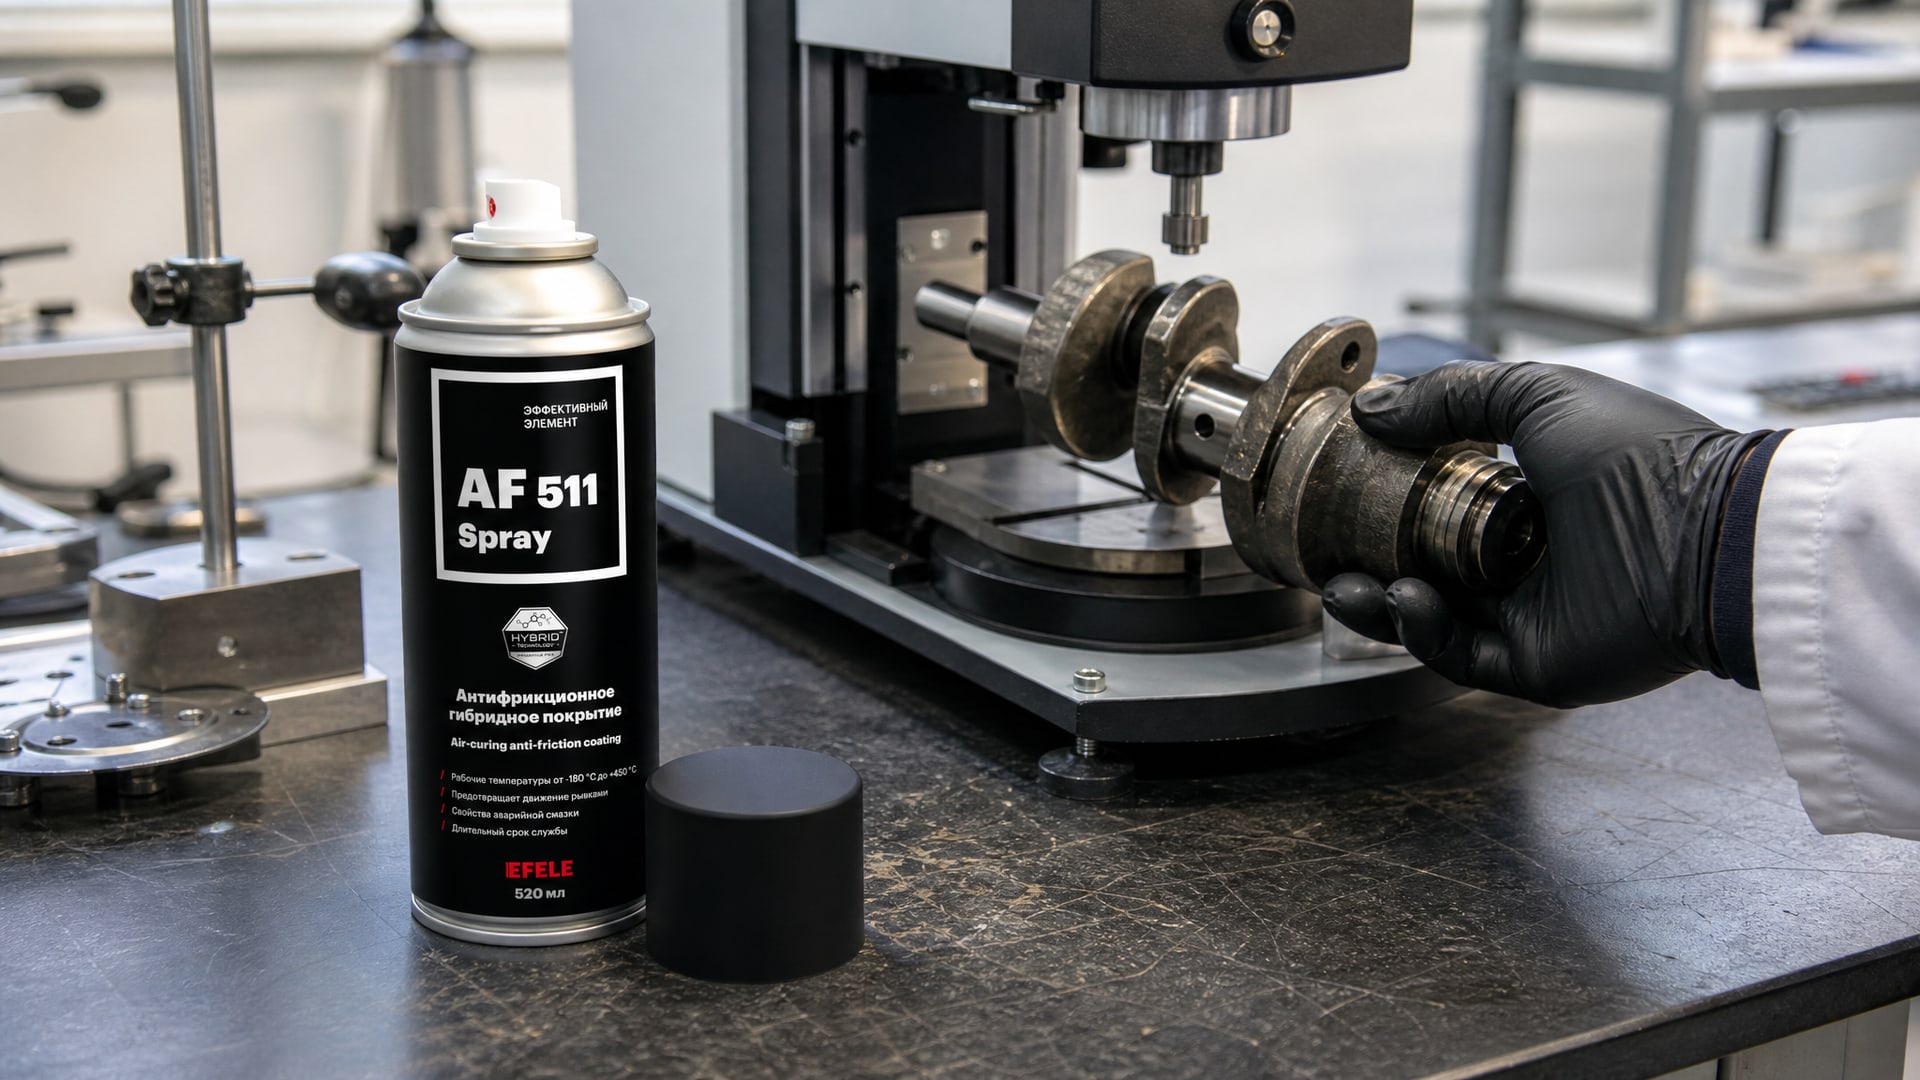
Лабораторные испытания начинают с простых тестов: образец втулки с покрытием испытывают на трибометре (машина для измерения трения и износа) в режимах, которые симулируют граничное смазывание. Втулку трут против штифта из материала коленвала (обычно стали) под нагрузкой 100–300 Н при скорости 1–5 м/с, без масла или с маслом в зависимости от сценария. Измеряют коэффициент трения, глубину износа и наличие задиров. Ожидаемый результат: коэффициент трения снижается на 30–50 % по сравнению с голым металлом, и износ минимален.
Стендовые испытания проводят на частичной сборке узла: коленвал с образцом втулки вращается на стенде под переменной нагрузкой, имитирующей пусковые режимы двигателя. Продолжительность -50–100 часов. Контролируют температуру в зоне контакта, давление масла и вибрацию. При успешном тесте изменения износа и трения должны быть минимальны.
Испытания на двигателе - финальный этап. Опытный двигатель с коленвалом, оснащенным антифрикционным покрытием, работает на полной нагрузке и в стандартных режимах. Идеально - провести 100–200 часов непрерывной работы и снять показатели температуры масла, давления, вибрации. После этого двигатель разбирают, извлекают втулку и коленвал, измеряют глубину износа и визуально оценивают состояние покрытия. Если задиров нет, покрытие не отслаивается, и коэффициент износа соответствует нормам - технология готова к переходу на серийное производство.
Во время испытаний часто обнаруживаются неожиданные эффекты: например, при холодном пуске полимерное покрытие может быть хрупким и поцарапаться, или наоборот - оказаться слишком мягким и изнашиваться быстрее, чем ожидалось. Антифрикционное твердосмазочное покрытие EFELE AF-511 Spray, отверждаемое при комнатной температуре, прошло такие испытания в условиях пусков с −30 °C и показало стабильность покрытия при циклических термических нагрузках, что позволило использовать его на узлах коленвал-втулка без необходимости дорогостоящей термической обработки подложки.
Типичные проблемы при внедрении: адгезия недостаточна (покрытие отслаивается при первых нагрузках), толщина слоя неравномерна (в некоторых местах втулки слой тоньше, и задиры начинаются именно там), или несовместимость с маслом (через 50 часов работы слой теряет 20–30 % толщины). Все эти проблемы решаются, но требуют времени и фокуса на качество каждого этапа.
Часто задаваемые вопросы
Покрытие полностью заменит масло в узле коленвал-втулка?
Нет. Антифрикционное покрытие - это резервная защита при boundary lubrication и кратком масляном голодании, а не замена полноценной смазочной системе. Оно помогает пережить пусковые режимы и непредвиденные провалы подачи масла, но нормальная циркуляция масла остается обязательным условием работы узла. Покрытие без масла прослужит не более нескольких часов.
Какой тип покрытия выбрать для грузовика с дизельным двигателем?
Для наземного грузовика, работающего при нормальной смазке и без экстремальных нагрузок, достаточно полимерного антифрикционного покрытия или системы на основе MoS2 с графитом. Оба варианта справляются с холодными пусками и кратковременными провалами подачи масла. DLC нужен только если двигатель форсирован (высокое давление сгорания) или работает в режимах, близких к авиационным.
Влияет ли антифрикционное покрытие на размерную точность втулки?
Да, очень слегка. Толщина покрытия 3–5 микрометров означает, что внутренний диаметр втулки уменьшится на 6–10 микрометров (слой наносится с обеих сторон, но внутри это не так). Это значит, что втулку перед нанесением покрытия нужно расточить на 5–8 микрометров больше, чем требует итоговый допуск. Иначе будет либо зазор слишком малый, либо втулка вообще не встанет на вал.
Можно ли восстановить покрытие, если оно износилось?
Теоретически да, но практически сложно. Полимерные слои и MoS2-системы можно переносить, но это требует полной очистки от остатков старого слоя и новой подготовки поверхности. Для авиационных DLC-покрытий переносить не рекомендуется из-за риска отслаивания и потери адгезии. Проще и надежнее провести восстановительный ремонт коленвала или втулки (переточка, шлифовка) и нанести свежее покрытие.
Работает ли антифрикционное покрытие при частичной потере масла, или только при полном отсутствии?
Покрытие эффективно именно в режиме boundary lubrication, когда масло еще есть, но его недостаточно для образования полноценной гидродинамической пленки. В этих условиях масло остается только в микропорах поверхности, и основной контакт идет через слой покрытия. При полном отсутствии масла покрытие также работает, но ресурс узла в этом режиме измеряется часами, а не сутками.
Заключение
Антифрикционные покрытия коленвала - это не универсальное решение и не замена правильной смазке, а практический инструмент для повышения надежности узла трения при граничных режимах смазки, пусках, остановах и потенциальном масляном голодании. Выбор типа покрытия должен основываться на скорости вращения, контактном давлении, температуре, режиме смазки и специфике конкретного двигателя или машины.
Для наземных машин среднего класса нагруженности полимерные покрытия и системы на основе MoS2 показывают хорошие результаты и не требуют экстравагантной стоимости. Для авиационных двигателей, высокофорсированных дизелей и прецизионных узлов стандартом становятся DLC и другие PVD-системы, обеспечивающие минимальное трение и устойчивость к фреттингу. Перед внедрением любого покрытия нужно провести полный цикл лабораторных и стендовых испытаний на совместимость с маслом, адгезию, толщину слоя и поведение в граничных режимах.
Следующий шаг - выбрать поставщика антифрикционного материала, сформулировать техническое задание на основе вашего режима работы узла (нагрузки, температуры, скорости вращения) и провести первые испытания на образцах. Качество реализации и контроль на каждом этапе нанесения определят, достигнете ли вы желаемого улучшения ресурса и надежности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.