
Антифрикционное покрытие высокотемпературное: решение проблемы налипания полимерных пленок на разогретые детали
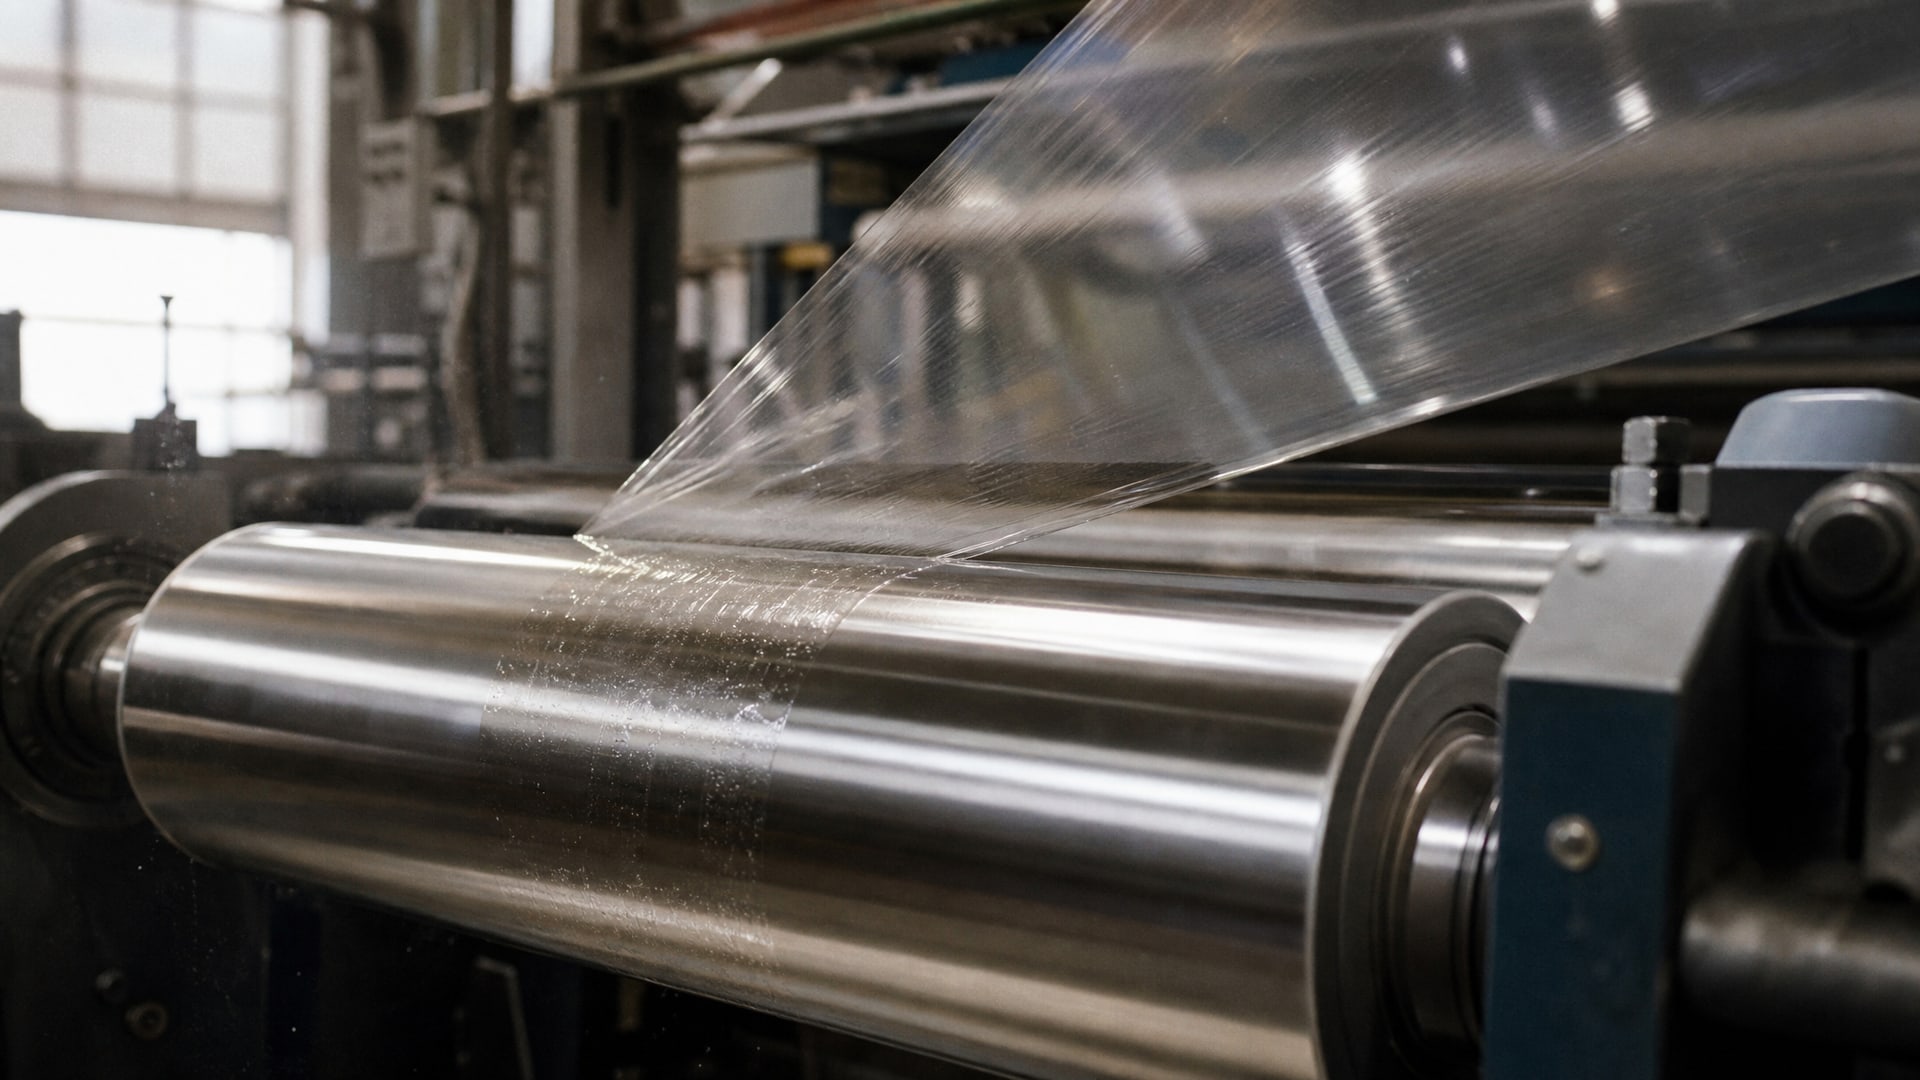
Налипание полимерных пленок на горячие поверхности оборудования - одна из критических проблем в производстве упаковки, полимеризации и термообработке. Когда детали разогреваются до 150–260 °C, пластик, полиэтилен или другие полимеры прилипают к металлу, забивают зазоры, царапают готовую продукцию и требуют постоянной очистки. Стандартная смазка здесь не поможет - она вымывается или окисляется. Решение - антифрикционное покрытие высокотемпературное, которое создает на поверхности детали барьер с низкой энергией сцепления. Полимер перестает липнуть, детали легче скользят, ресурс оборудования растет, а потери на брак и остановки сокращаются.
Эта статья рассказывает инженерам и закупщикам, как выбрать и нанести правильное покрытие, на что смотреть при выборе, какие параметры проверить и какие ошибки совершают на практике.
Почему полимеры липнут к горячим деталям и как это работает
Когда полимерная пленка или пластик соприкасаются с разогретой металлической поверхностью, молекулы на границе сцепления приобретают энергию, достаточную для активного взаимодействия с материалом детали.
Прилипание происходит не только из-за температуры, но и из-за высокой поверхностной энергии металла, которая притягивает молекулы полимера. Если деталь нагрета выше температуры размягчения пластика, адгезия становится необратимой: остывание зафиксирует налипание, и оторвать пленку без повреждений уже невозможно.
Механизм антиадгезии работает иначе. Когда на поверхность наносят фторполимерное покрытие (PTFE, FEP или PFA), образуется барьер с экстремально низкой поверхностной энергией - ниже 30 dyne/cm. Полимерная пленка не может активно взаимодействовать с такой поверхностью, контакт остается слабым, и при охлаждении или механическом воздействии пленка спадает самостоятельно. Это не просто смазка - это фундаментальное изменение свойств поверхности металла.
Важно понимать: высокая температура сама по себе не защищает от налипания. Покрытие должно сохранять низкую поверхностную энергию именно в горячем состоянии. Если материал теряет эти свойства при нагреве, налипание все равно произойдет. Поэтому выбор системы по одной только паспортной температуре - частая ошибка.
Параметры антифрикционного покрытия: на что смотреть при выборе
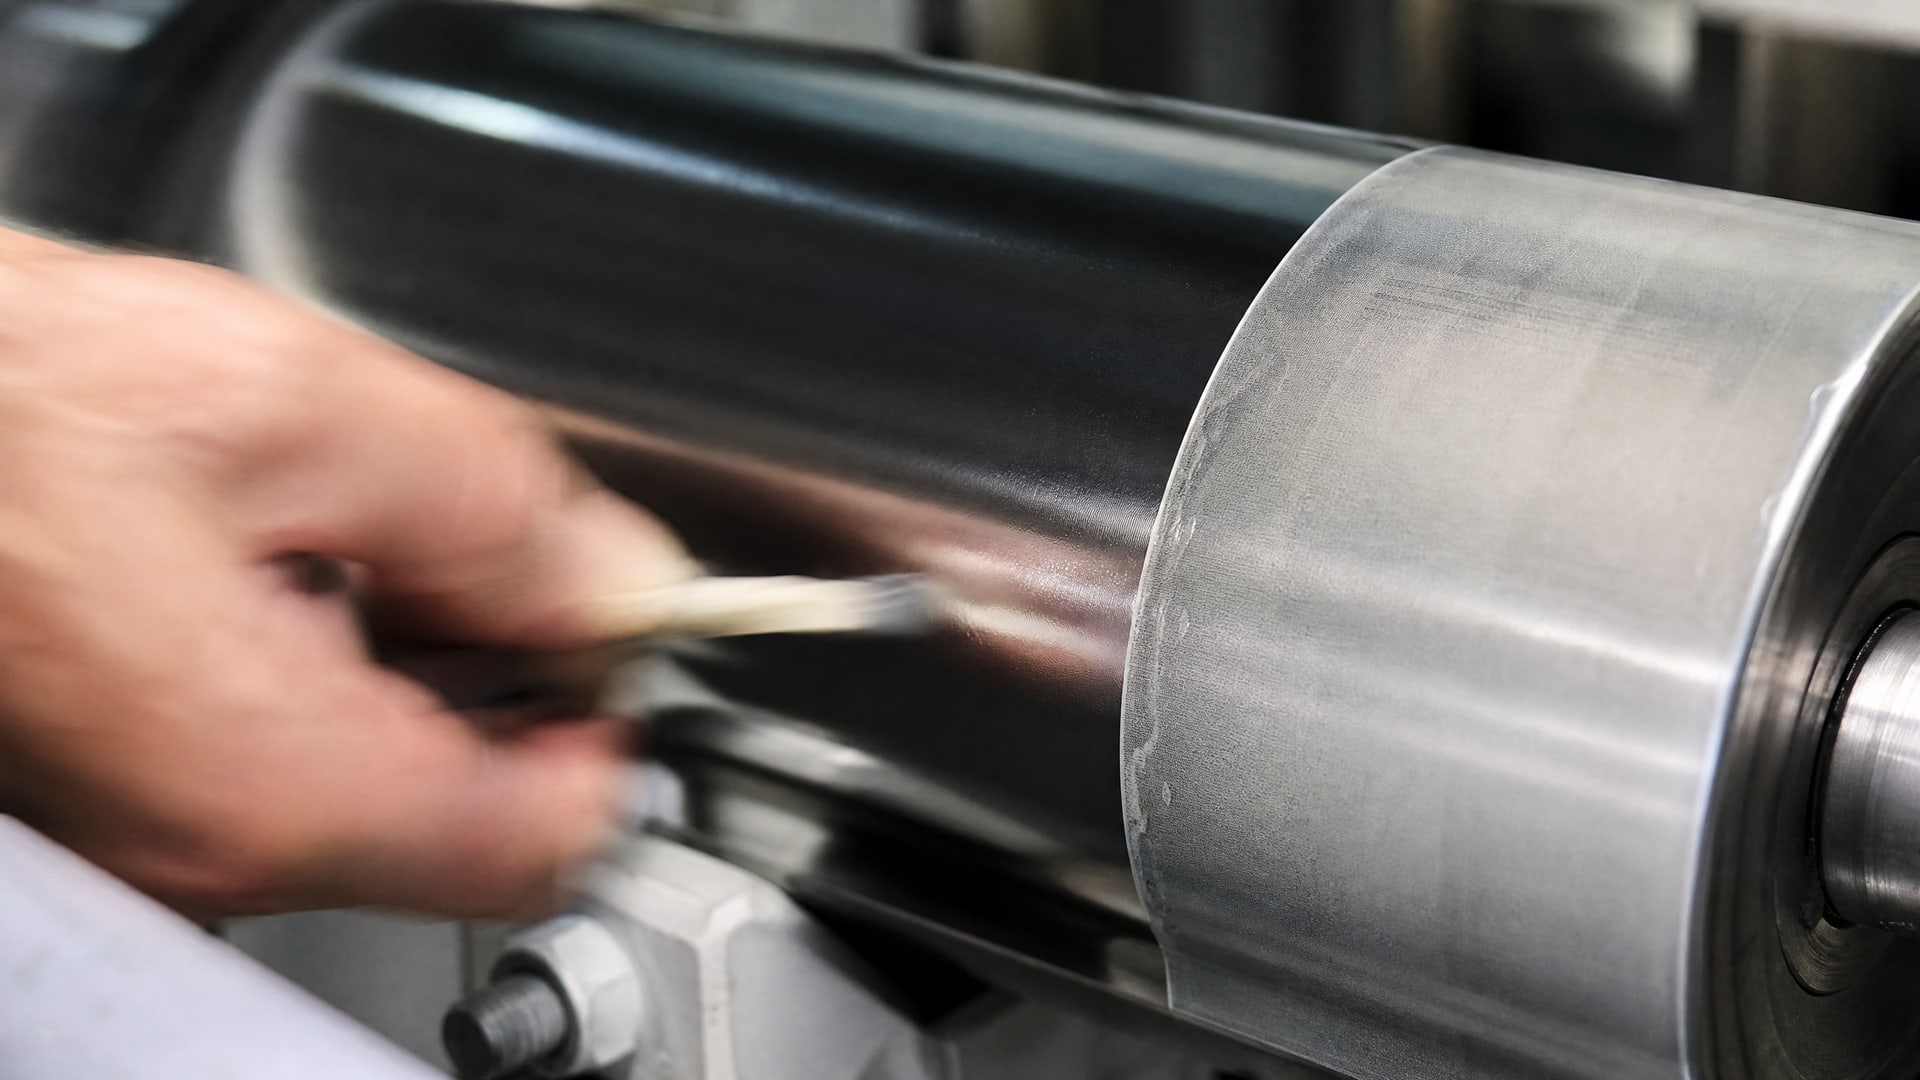
Температурный диапазон: непрерывный против кратковременного
Фторполимерные промышленные покрытия указывают максимальную непрерывную рабочую температуру на уровне 260 °C при достаточной вентиляции. Кратковременная выдержка допускается до 316 °C. Это не просто цифры - это режим, в котором материал сохраняет свои антиадгезионные и механические свойства.
При выборе покрытия нужно сопоставить рабочую температуру вашей детали с этими значениями с учетом цикла нагрева и остывания. Если деталь работает при 180 °C непрерывно, покрытие выдержит уверенно. Если процесс подразумевает краткие всплески до 250 °C с быстрым остыванием, это также допустимо. Но если деталь должна держать 270 °C непрерывно, стандартное PTFE-покрытие может начать выделять вредные вещества и терять свойства.
Вентиляция - не просто рекомендация, а условие. Без подходящей циркуляции воздуха покрытие деградирует быстрее, даже если теоретическая температура соответствует.
Толщина сухой пленки (DFT)
Диапазон 75–120 мкм для фторполимерных систем - это не произвольное число, а результат практического опыта. Слишком тонкий слой (менее 50 мкм) не обеспечивает полного покрытия микронеровностей, полимер все равно может зацепиться за впадины. Слишком толстый слой (более 150 мкм) становится хрупким, может растрескиваться при циклах нагрева-остывания, и его адгезия к подложке ухудшается.
Контроль толщины пленки - обязательный этап. Используй толщиномер (сухую пленку измеряют после высыхания, но до эксплуатации). Если по какой-то причине слой получился тоньше или толще нормы, переделай участок: экономия на повторной обработке обойдется в потери на недоработку.
Поверхностная энергия как критерий антиадгезии
Поверхностная энергия ниже 30 dyne/cm - это признак настоящего антиадгезионного покрытия. На практике многие производители указывают только температуру, забывая про этот параметр. Если паспорт не упоминает поверхностную энергию, это может означать, что покрытие просто термостойкое, но не обязательно защитит от налипания.
Проверить поверхностную энергию на месте сложно, но ее можно косвенно оценить: если капля воды на покрытой детали собирается в шарик, не растекаясь, энергия низкая. Если капля расплывается - энергия высокая, и полимер легче прилипнет.
Подготовка поверхности и условия нанесения покрытия
Чистота основания - фундамент всей работы.
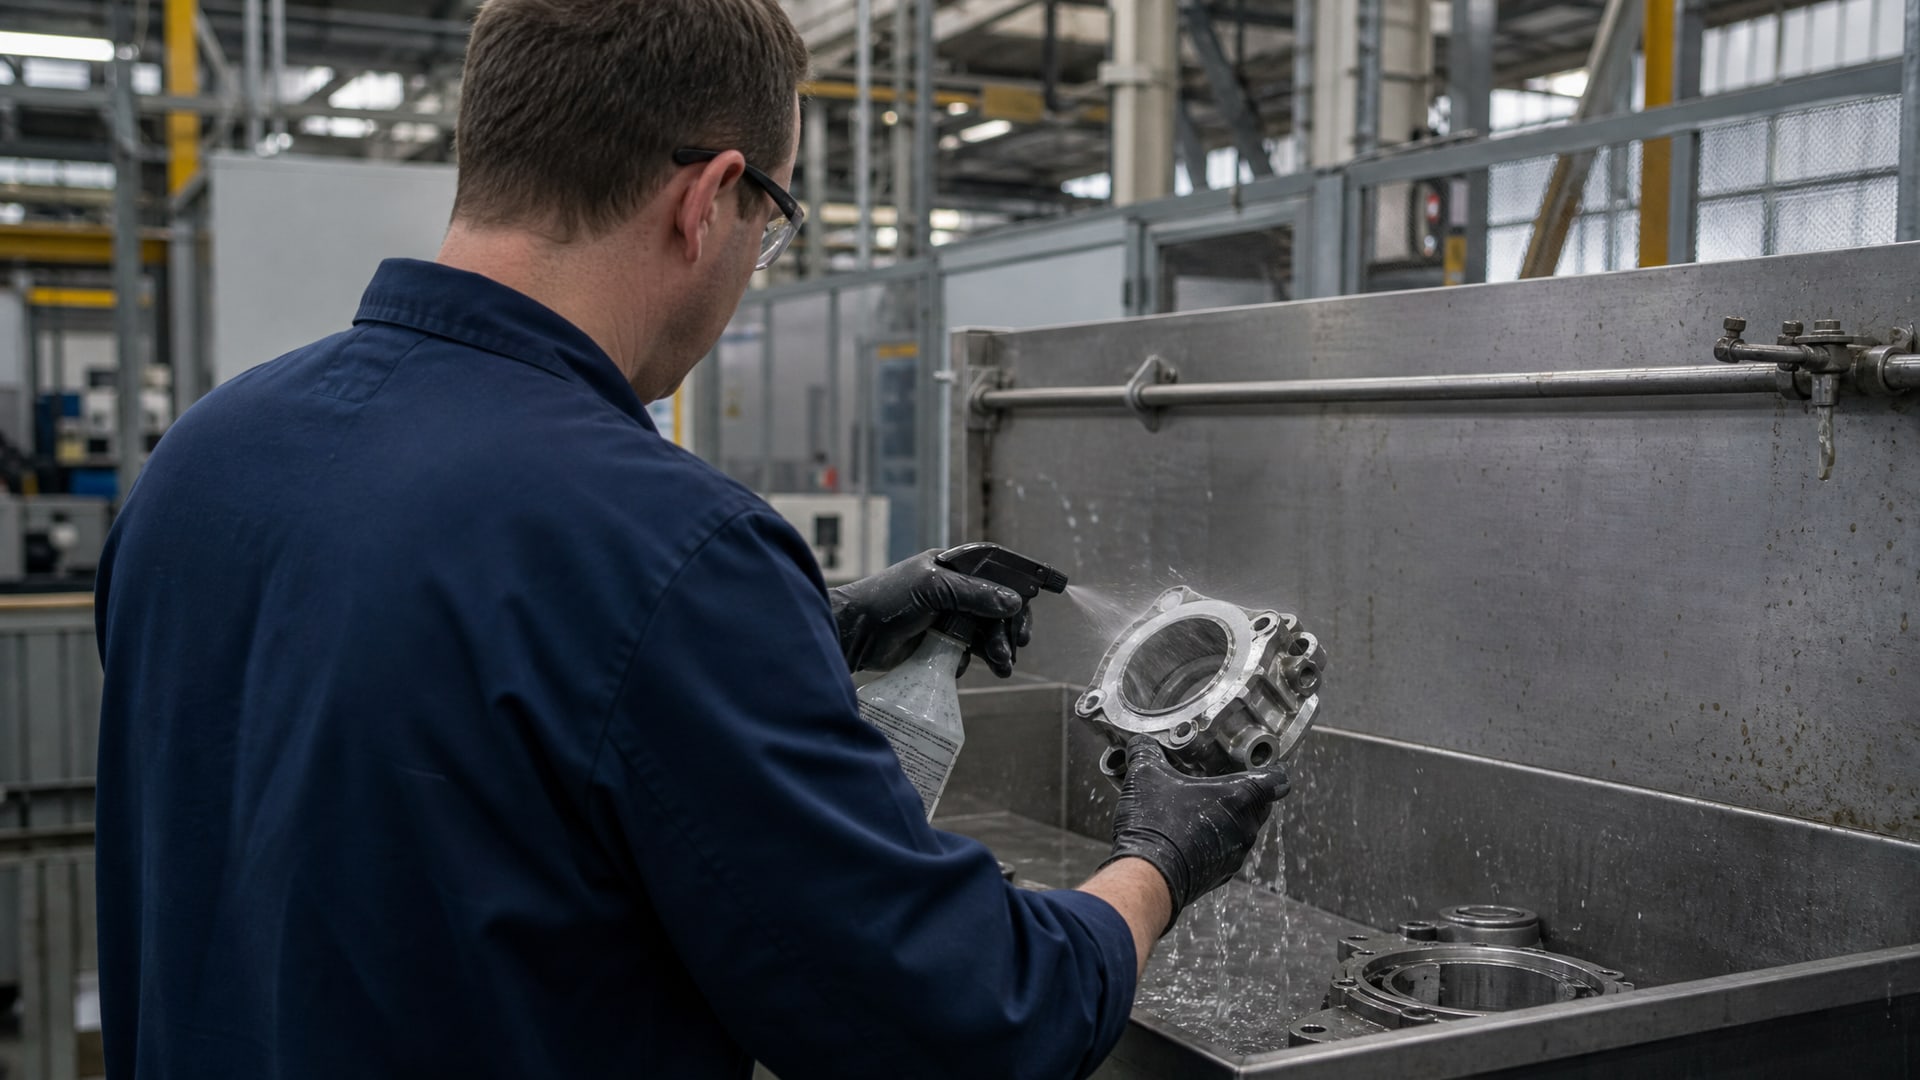
Даже невидимая пленка масла, окислов, пыли или старого покрытия разрушит адгезию нового слоя. Перед нанесением деталь нужно:
Обезжирить щелочным раствором или органическим растворителем в зависимости от типа загрязнения.
Промыть дистиллированной или деионизированной водой.
Просушить сжатым воздухом или в сушильном шкафу.
Не менее важно правило по температуре подложки: она должна быть минимум на 3 °C выше точки росы в помещении. Если пренебречь этим, на горячей поверхности конденсируется влага, и покрытие ляжет волнистым слоем, будет плохо сцеплено и быстро отслоится под нагрузкой.
Для контроля используй инфракрасный пирометр. Это не переизбыток предосторожности - это гарантия качества. На практике многие браки происходят именно из-за нарушения этого условия.
Если деталь уже имеет старое покрытие, его совместимость с новым слоем должна быть проверена заранее. Эксперты рекомендуют провести тест адгезии на малом участке, чтобы убедиться, что новое покрытие не отслоится.
Применение покрытия и режимы отверждения
Фторполимерные системы наносят несколькими методами: распылением (аэрозоль или пневматический пистолет), погружением или кистью, в зависимости от геометрии детали.
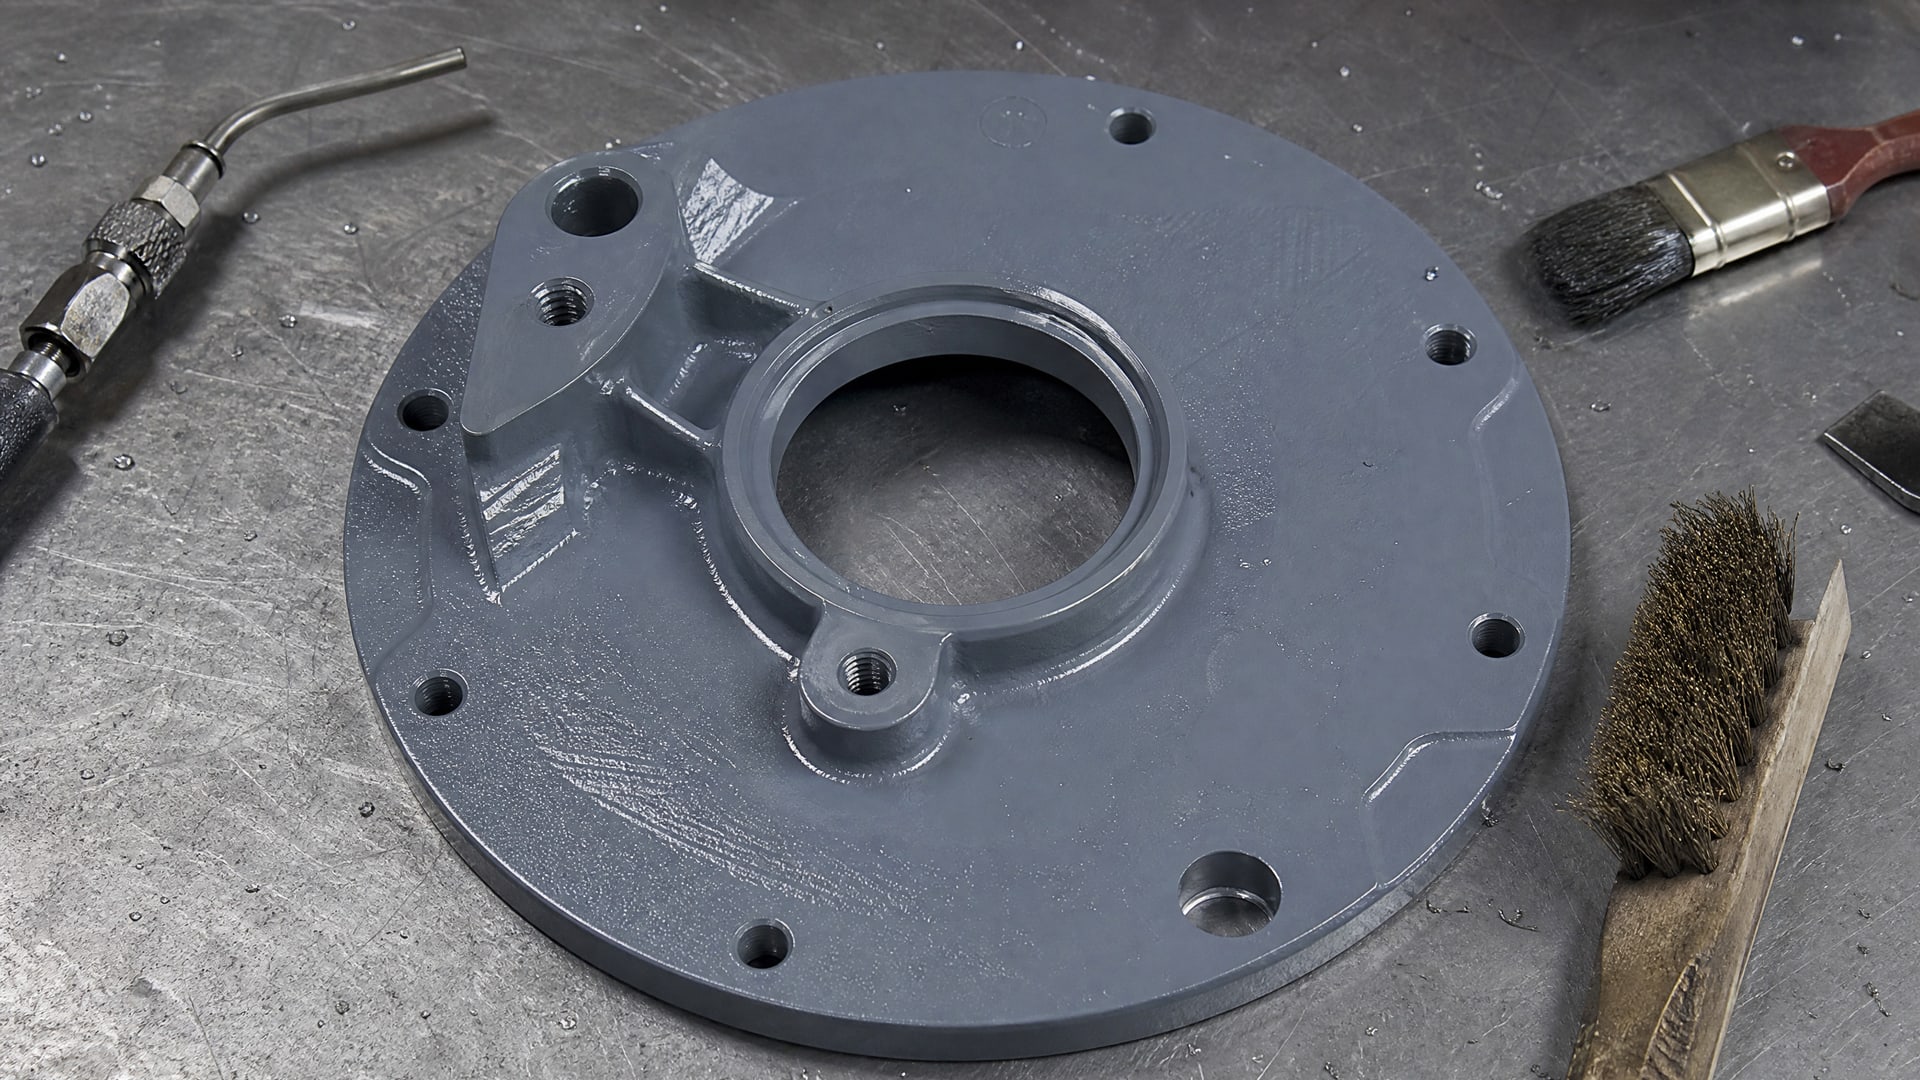
Для разогретых деталей оборудования часто применяют распыление, так как оно обеспечивает равномерное покрытие без образования потеков.
Отверждение - критический этап. Для некоторых фторполимерных систем требуется температура отверждения выше 300 °C. Это означает, что после нанесения деталь нужно поместить в печь и выдержать при высокой температуре. Режим отверждения обычно указан в технической документации: время, температура и условия охлаждения.
Если пропустить этап отверждения или провести его неправильно, покрытие останется мягким, будет липким и быстро сотрется в работе. С другой стороны, избыток тепла может привести к разложению материала и потере антиадгезионных свойств.
Проверку качества отверждения можно провести простым тестом: после охлаждения деталь протирают мягкой тканью. Если покрытие не оставляет следов и не пачкается, отверждение прошло правильно.
Интеграция антифрикционных покрытий в производственный цикл
На линиях фасовки и полимеризации, где пленка постоянно соприкасается с направляющими, прижимными валами и ловушками, применение антифрикционного покрытия дает заметный эффект уже в первые дни работы.
Дефекты из-за налипания исчезают, скорость линии часто удается поднять без риска брака, а межремонтные интервалы удлиняются.
На практике ремонтные службы часто рекомендуют покрывать вспомогательные детали - направляющие, толкатели, прижимные полосы. Это не требует изменения конструкции машины и дает гарантированный результат. Если же проблема критична, можно обработать и основные рабочие поверхности.
Для предотвращения налипания полимерных пленок на разогретые детали оборудования многие производства используют антифрикционное сухое покрытие, которое отверждается при комнатной температуре и обеспечивает работу в широком диапазоне температур. Такое решение удобно тем, что не требует специальной печи для отверждения и может применяться на уже установленных деталях.
Когда покрытие теряет свои свойства (при интенсивной эксплуатации это может быть через 6–24 месяца), его можно обновить. Пересоздание слоя проще, чем первичное нанесение: детали не требуют полной переподготовки, нужна лишь легкая абразивная обработка и очистка.
Часто задаваемые вопросы
Какая толщина покрытия считается оптимальной?
Для фторполимерных систем оптимальный диапазон сухой пленки -75–120 мкм. Это толщина, при которой покрытие полностью покрывает микронеровности подложки, сохраняет гибкость при температурных циклах и не растрескивается. Контроль толщины следует проводить толщиномером на нескольких участках детали.
Может ли покрытие работать при температуре выше 260 °C?
Кратковременные нагревы до 316 °C допустимы для фторполимерных покрытий при условии, что это не постоянный режим. Если ваш процесс подразумевает непрерывную работу выше 260 °C, нужно выбирать специальные высокотемпературные системы и проверять совместимость именно для вашего диапазона. Всегда консультируйся с техподдержкой поставщика.
Нужно ли переделывать старое покрытие перед нанесением нового?
Если старое покрытие прочно сцеплено и совместимо с новым материалом, его можно оставить. Но сначала нужно провести тест адгезии на малом участке. Если сцепление слабое, старый слой лучше удалить механической обработкой (абразивом или щеткой) до чистого металла.
Как проверить качество нанесения покрытия на месте?
После отверждения проведи простой тест: протри поверхность мягкой тканью. Если покрытие не оставляет пятен и не пачкается, отверждение прошло правильно. Для точного контроля используй толщиномер электромагнитный или вихретоковый, в зависимости от подложки.
Какой метод нанесения выбрать для сложной геометрии детали?
Для деталей с зазорами и внутренними поверхностями применяют погружение или распыление. Распыление удобнее для частичного покрытия, погружение гарантирует полный охват. Для очень сложных форм иногда используют комбинированный подход: основное покрытие распылением, потом дополнительное нанесение кистью на труднодоступные участки.
Заключение
Налипание полимерных пленок на разогретые детали - проблема, которая решается выбором правильного антифрикционного высокотемпературного покрытия и внимательным соблюдением технологии нанесения. Фторполимерные системы с низкой поверхностной энергией (ниже 30 dyne/cm), толщиной 75–120 мкм и непрерывной температурой работы до 260 °C покрывают большинство промышленных применений.
Ключ к успеху - чистая подготовка поверхности, соблюдение правила по точке росы, корректный режим отверждения и контроль толщины пленки. Если начать с этих основ, эффект проявляется быстро: дефекты из-за налипания исчезают, ресурс деталей растет, остановки на очистку сокращаются. Твой следующий шаг: проверь рабочую температуру на своем оборудовании, подбери покрытие по этому параметру и проведи первичный тест на малом участке или неответственной детали. Если результат устраивает - масштабируй на всю линию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.