
Антифрикционное покрытие с пищевым допуском: как выбрать для оборудования
Антифрикционное покрытие с пищевым допуском - это не просто снижение трения в узле. Это решение, которое одновременно работает на трех фронтах: снимает нагрузку с трущихся поверхностей, соответствует требованиям гигиены и выдерживает санитарную обработку. На производствах, где оборудование контактирует с пищевой продукцией или ее упаковкой, выбор покрытия определяется не только его антифрикционными свойствами, но и типом допуска (H1, H2 или 3H), совместимостью с моющими растворами и температурными границами работы.
Закупщикам и инженерам при подборе часто не хватает разницы между "антифрикционным" и "пищевым" - два этих качества не гарантируют друг друга. Статья разберет, какие допуски действительно нужны на разных участках, какие документы проверять и на что ориентироваться при выборе покрытия для узлов типа фильер экструдера, направляющих или валов.
Три типа пищевого допуска и что они значат на деле
NSF (National Sanitation Foundation) определяет три основные категории допуска для материалов, применяемых в пищевом производстве.
Различие между ними - не в степени "строгости", а в типе контакта с продуктом.
NSF H1 предполагает только случайное попадание частиц покрытия в пищу - при условии, что миграция не превышает 10 ppm (0,001% по массе). На практике это означает, что детали с H1 встраивают в узлы, где прямой контакт маловероятен: подшипники направляющих, подпружиненные узлы, вращающиеся валы в зашитых от продукта местах. Допуск H1 подходит для упаковочного оборудования, где деталь работает "над" или "рядом" с продуктом, но не соприкасается непосредственно.
NSF H2 применяется на участках, где контакт с пищей полностью исключен. Это узлы внутри оборудования, которые не видны продукту: редукторы, суппорты за стенкой корпуса, внутренние валы. При H2 к составу покрытия предъявляются менее жесткие требования по химии, но в документации должно быть указано отсутствие таких элементов, как сурьма, мышьяк, кадмий, свинец, ртуть, селен.
3H - это допуск для прямого контакта с пищей. Покрытие может оседать прямо на продукт, и это не опасно. Такой допуск нужен редко: для разделительных агентов, формующих валиков, контактирующих с тестом или другой основой. Если деталь лежит в прямом контакте с едой или упаковкой, перед применением обязательно запросить именно 3H.
Антифрикционное свойство - это не пищевой допуск
Одно из главных заблуждений: если покрытие называется "антифрикционным" и хорошо снижает трение, то оно автоматически подходит для пищевого производства.
На деле антифрикционные свойства и пищевая допустимость - это две разные оценки.
Материал может отлично работать в узле, снижая коэффициент трения с 0,3 до 0,08, но содержать компоненты, которые в случае попадания в пищу недопустимы. Обратная ситуация редче, но возможна: материал может соответствовать H1 по безопасности, но иметь недостаточные антифрикционные характеристики для конкретного узла.
Поэтому при выборе нужно работать с двумя параметрами одновременно: убедиться, что покрытие снимает трение в вашем условии (температура, нагрузка, среда), и отдельно проверить документы на соответствие допуску. В источниках техпаспорта должны быть указаны обе строки: коэффициент трения и класс NSF либо ссылка на декларацию соответствия пищевым требованиям.
Какие документы проверять перед применением
Когда закупщик получил образец или скачал описание покрытия, первым делом нужно проверить четыре документа.
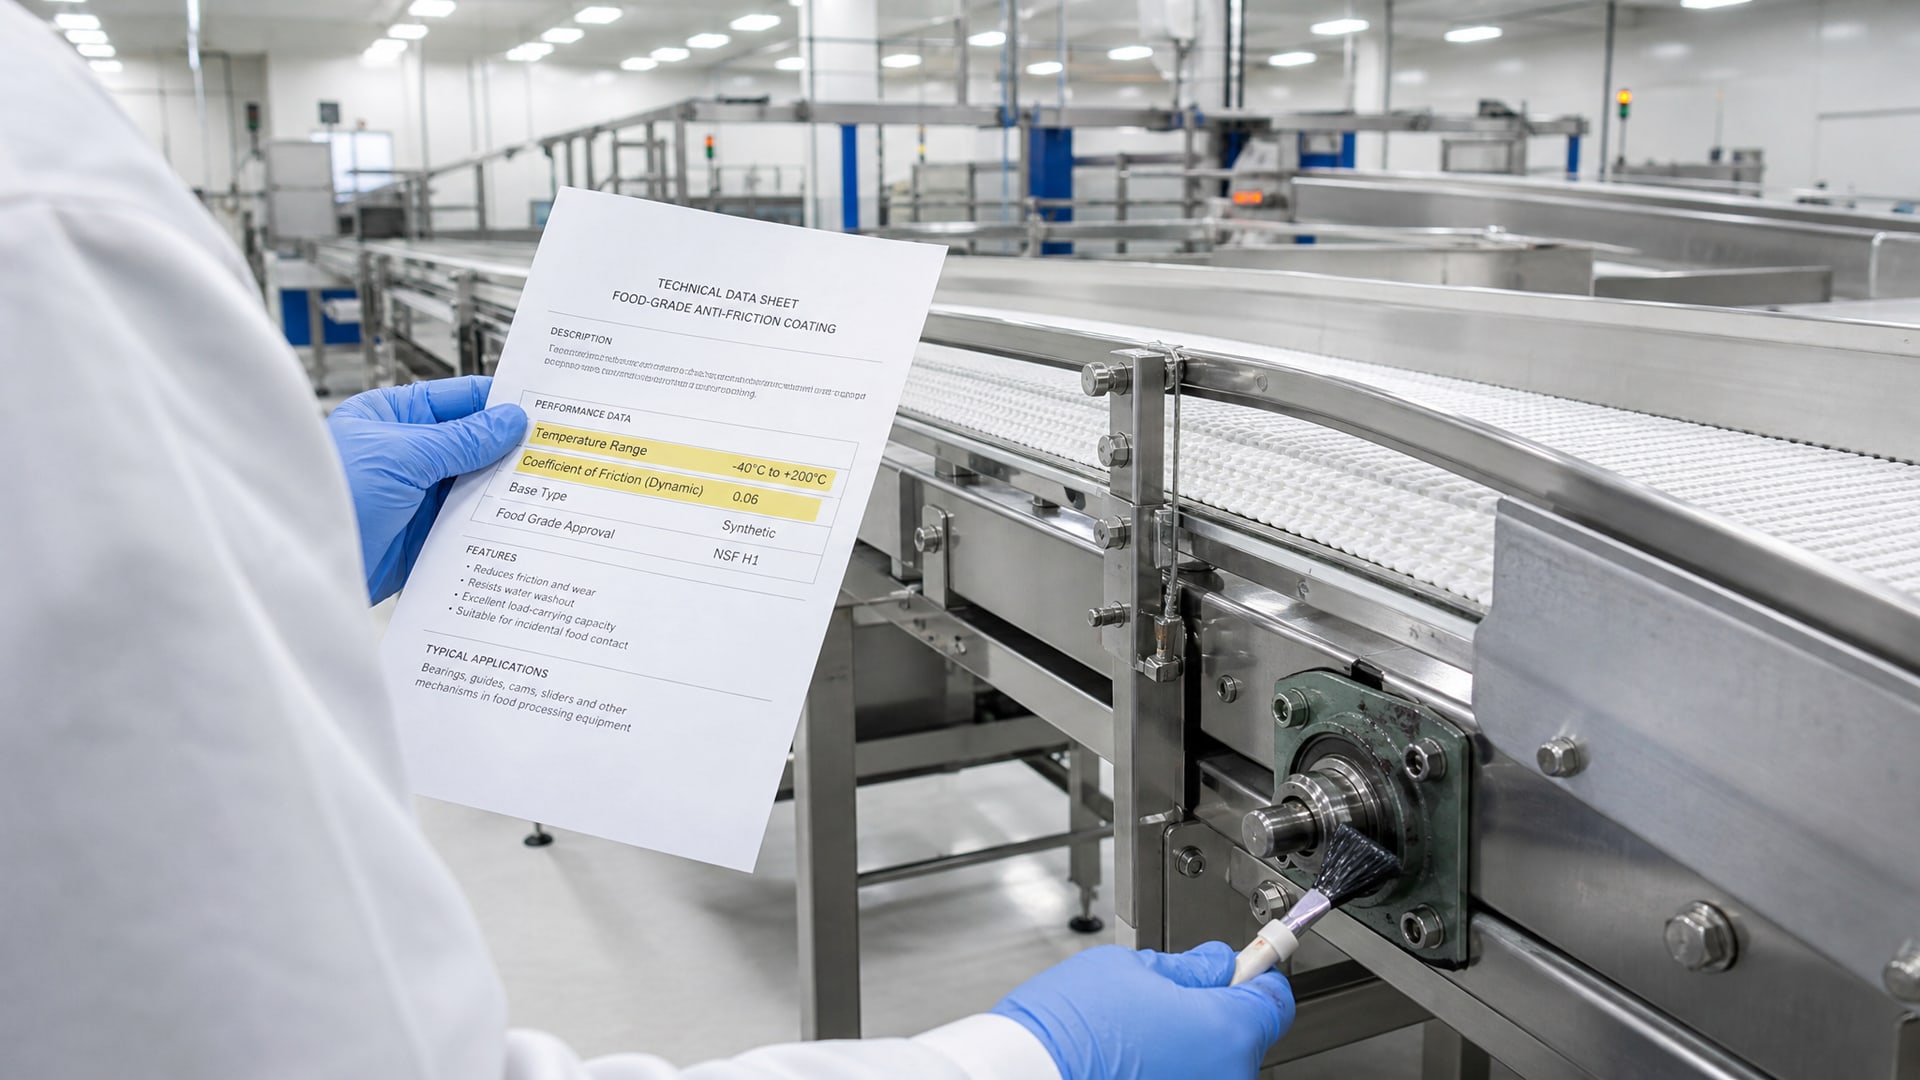
Техпаспорт (TDS - Technical Data Sheet). Он должен содержать: диапазон рабочих температур, коэффициент трения, адгезию к подложке, толщину слоя после отверждения, время полимеризации перед сборкой. Если в TDS нет информации о пищевом допуске, это не значит, что его нет - может быть указана отдельная строка или отсылка на декларацию.
Декларация соответствия ТР ТС 030/2012. Этот технический регламент распространяется на материалы, контактирующие с пищей в России. Документ должен явно указывать, какой именно материал из линейки допущен (не вся серия, а конкретная марка), при каких условиях (температура контакта, pH среды, время контакта) и с какими типами пищи.
Сертификат NSF. Если производитель заявляет о H1, H2 или 3H, должен быть документ от NSF или его аккредитованного партнера. Часто в сертификате указывается не просто "H1", а условия: "для контакта с маслами, но не с водой" или наоборот. Прочитайте примечания.
Паспорт безопасности (ГОСТ 30333). Важен для России; в нем перечислены все компоненты, опасные вещества, способ применения и меры при попадании на кожу. Если в составе есть растворители, они должны полностью улетучиваться перед эксплуатацией.
Несоответствие одного из этих четырех пунктов - сигнал к отклонению материала или запросу уточнений у производителя.
Стойкость к санитарной обработке: часто забываемый критерий
На пищевых производствах оборудование моют.
Причем моют жестко: горячей водой под давлением, щелочными растворами, хлорсодержащими дезинфектантами, иногда паром. Если покрытие имеет пищевой допуск, но разбухает от щелочи или теряет адгезию после пяти циклов мойки, в работе оно окажется бесполезным.
Перед выбором уточните у производителя: как покрытие переносит щелочи (pH 12–13), хлор (гипохлорит натрия 200–500 ppm), горячую воду (до 80°C) и короткие воздействия пара. На многих линиях работают CIP/SIP системы (циклическая или паровая мойка в месте), и там цикл мойки может повторяться каждые 4–8 часов.
В источниках указано, что именно совместимость с моющими и дезинфицирующими средствами - не менее важный критерий, чем сам допуск. Покрытие может быть безопасно для пищи, но после первой мойки оно разрушится, и фрагменты все равно попадут в продукт. Перед применением попросите у производителя результаты испытаний на стойкость после циклов мойки при повышенной температуре.
Высокие температуры: когда нужно уточнять предел
Фильеры пленочного экструдера, валки для горячего прессования, контактирующие с полимером или тестом узлы - все это часто работает при температурах 80–150°C и выше.
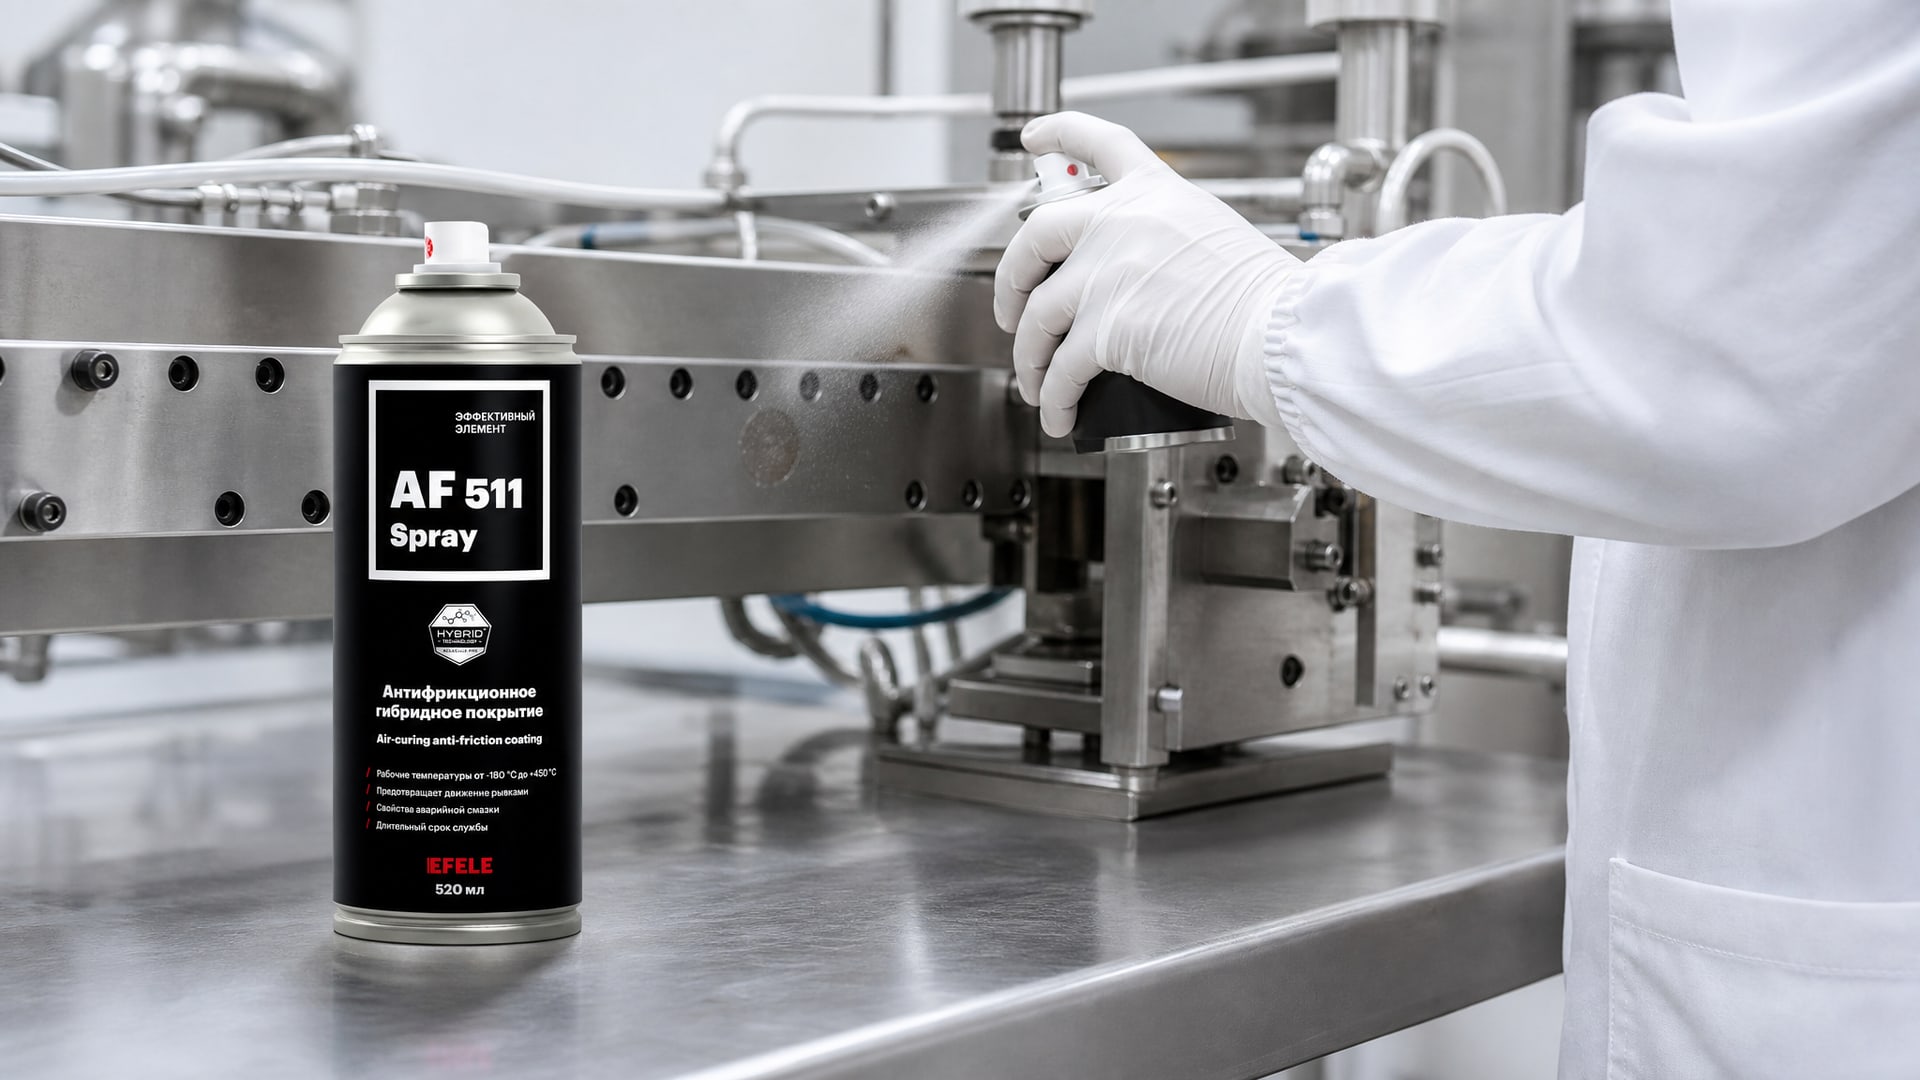
Здесь антифрикционное покрытие должно не просто снижать трение, но и не терять свойства при нагреве.
Важный момент: общего универсального верхнего предела для всех антифрикционных покрытий нет. Каждая рецептура имеет свой порог, при котором полимер начинает размягчаться, связующее окисляется или адгезия падает. Температурный диапазон нужно смотреть в техпаспорте конкретной марки.
При выборе покрытия для высокотемпературных узлов учитывайте не только максимальную температуру работы, но и время воздействия. Покрытие может выдержать 120°C кратковременно, но потерять свойства при постоянной работе при 100°C. Попросите у поставщика информацию о поведении при циклировании температур (если узел нагревается и охлаждается) - так как множественные перепады ускоряют разрушение адгезии.
Для узлов типа фильер экструдера, работающих при высоких температурах и требующих пищевого допуска, линейка специализированных решений ограничена. На таких участках инженеры часто выбирают между классическим эластомерным покрытием с H1 и сухим антифрикционным составом. Например, антифрикционное сухое покрытие EFELE AF-511 Spray нашло применение на производствах именно потому, что оно работает в широком температурном диапазоне при постоянном нагреве и в то же время не теряет сертификацию при соответствующей документации - но нужно уточнять допуск в техпаспорте конкретно для вашего типа контакта.
Выбор покрытия в зависимости от типа узла и условий работы
Разный узел - разные требования.
Вот как ориентироваться.
Для направляющих и линейных перемещений (салазки, каретки упаковочного оборудования): Здесь часто не требуется H1, так как узел закрыт от продукта. H2 подойдет, если линия вообще не контактирует с пищей. Если контакт возможен (например, салазки переносят ленту), нужна H1. Требования к адгезии средние, к стойкости к мойке - высокие. Покрытие должно легко скользить после отверждения, иначе салазки будут "липнуть".
Для вращающихся валов и подшипников (ролики транспортеров, опорные валы): Коэффициент трения критичен: должен быть не выше 0,10–0,15 после прогрева. H1 обязателен, если над валом проходит продукт. H2 допустим, если вал закрыт корпусом. Температура обычно невысокая (до 40–50°C), но циклов мойки много. Слой покрытия должен быть тонким (10–30 микрон), иначе при попадании воды будет набухание и отслаивание.
Для формующих валов и фильер (экструдеры, прессы): Здесь сходятся сразу четыре требования: высокая температура, антифрикционность, пищевой допуск (обычно H1), устойчивость к полимерам или тесту. Это самое сложное сочетание. Температура часто 100–150°C, адгезия должна быть максимальной (не менее 5 баллов по ГОСТ 26802), а слой - ровным без микротрещин. На таких узлах чаще применяют именно твердые сухие антифрикционные покрытия, так как эластомерные могут размягчиться.
Для сальников и уплотнений (вал-сальник, манжеты): Требуется максимальная стойкость к абразивному износу и к контакту с водой. Адгезия критична (мин. 5 баллов). Если есть контакт с пищей сквозь сальник, нужна H1. При попадании воды слой должен выдерживать без набухания. Температура обычно умеренная, но циклы мойки могут быть частые.
Как правильно нанести и отвердить покрытие
Половина проблем с пищевым покрытием возникает не из-за самого материала, а из-за неправильного нанесения и отверждения.
Вот базовые требования.
Подготовка поверхности. Перед нанесением деталь обезжиривают растворителем, указанным в TDS. Если этого не сделать, адгезия упадет. Поверхность должна быть чистой, без окисла и без пыли. Если на детали уже было старое покрытие, его шлифуют или травят в соответствии с рекомендациями производителя.
Нанесение. Большинство современных антифрикционных покрытий наносят аэрозолью, кистью или распылением. Толщина слоя критична: если слой тоньше рекомендованного (обычно 15–40 микрон), антифрикционные свойства не раскроются; если толще - могут быть трещины при отверждении. Во время нанесения деталь держат так, чтобы избежать подтеков.
Отверждение. Это главное. Покрытие должно полностью полимеризоваться перед тем, как деталь попадет в сборку. Неполное отверждение приведет к налипанию пыли, потере адгезии при мойке и миграции недовулканизированных компонентов в пищу. Время отверждения указано в TDS - чаще это 24–72 часа при комнатной температуре или ускоренный режим при 60–80°C. Спешить нельзя: если собрать деталь раньше срока, покрытие разрушится от нагрузки.
Контроль качества. После отверждения проверяют адгезию (царапание или тест на отслаивание), толщину слоя толщиномером и визуально - отсутствие потеков, трещин, участков с голым металлом. На пищевом производстве может потребоваться также проверка миграции (анализ в лаборатории), если это прописано в спецификации.
Часто задаваемые вопросы
Что означает H1, и отличается ли он от 3H?
H1 - это допуск NSF для случайного контакта с пищей до 10 ppm. Это значит, что если частица покрытия случайно упадет в продукт, это не опасно. 3H - это допуск для постоянного прямого контакта, когда материал может быть в пище и это допустимо. Это разные допуски для разных условий. H1 - для узлов "рядом" с пищей, 3H - для узлов, контактирующих "в лоб".
Почему мои детали теряют антифрикционные свойства после первой мойки?
Причина чаще всего в неполном отверждении или в несовместимости покрытия с моющим средством. Если мойка горячей щелочью, а покрытие для нее не тестировалось, слой может набухнуть, трещин и потерять адгезию. Проверьте в TDS совместимость с вашим дезинфектантом и убедитесь, что отверждение было полным (минимум 24–48 часов).
Можно ли одним покрытием покрыть фильеру экструдера и подшипник на той же линии?
Нет. Фильера работает при 120–150°C, подшипник при 40°C. Разные условия требуют разных материалов. На фильере нужно сухое антифрикционное покрытие высокотемпературное, на подшипнике может быть классическое эластомерное. Мешать их нельзя.
Есть ли разница между пищевым допуском и сертификатом FDA?
FDA (Food and Drug Administration, США) и NSF - разные организации, но требования пересекаются. Материал с NSF H1 часто также соответствует FDA, но не всегда. В России работают по ГОСТ и ТР ТС 030/2012, поэтому для российского производства нужна декларация соответствия по этим документам, а FDA и NSF - как бонус или если требует иностранный заказчик.
Должно ли покрытие выдерживать стерилизацию паром или достаточно мойки щелочью?
Это зависит от типа производства. На молочных заводах и в производстве детского питания часто требуется паровая стерилизация (120–135°C, 20–30 минут). На других линиях достаточно мойки щелочью и хлором. Перед выбором покрытия узнайте у технолога, какие циклы мойки на вашей линии, и попросите у поставщика результаты испытаний именно на ваш режим.
Заключение
Антифрикционное покрытие для пищевого производства - это не просто снижение трения. Это компромисс между тремя параметрами: работоспособностью в условиях узла (температура, нагрузка), безопасностью для пищи (допуск NSF и декларация ТР ТС 030/2012) и стойкостью к санитарной обработке (щелочи, хлор, пар). При выборе нужно одновременно проверить техпаспорт, декларацию и совместимость с моющими средствами на вашей линии.
Чтобы не ошибиться: определите тип контакта с пищей (случайный = H1, исключен = H2, прямой = 3H), запросите TDS и декларацию соответствия, уточните температурный диапазон и стойкость к вашему режиму мойки, убедитесь, что отверждение будет полным перед сборкой. Следующий шаг - свяжитесь с поставщиком материала с указанием условий на вашей линии (температура, тип мойки, тип нагрузки) и попросите подтверждение соответствия именно для этого применения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.