
Антифрикционное покрытие для восстановления воротников формирования пакета
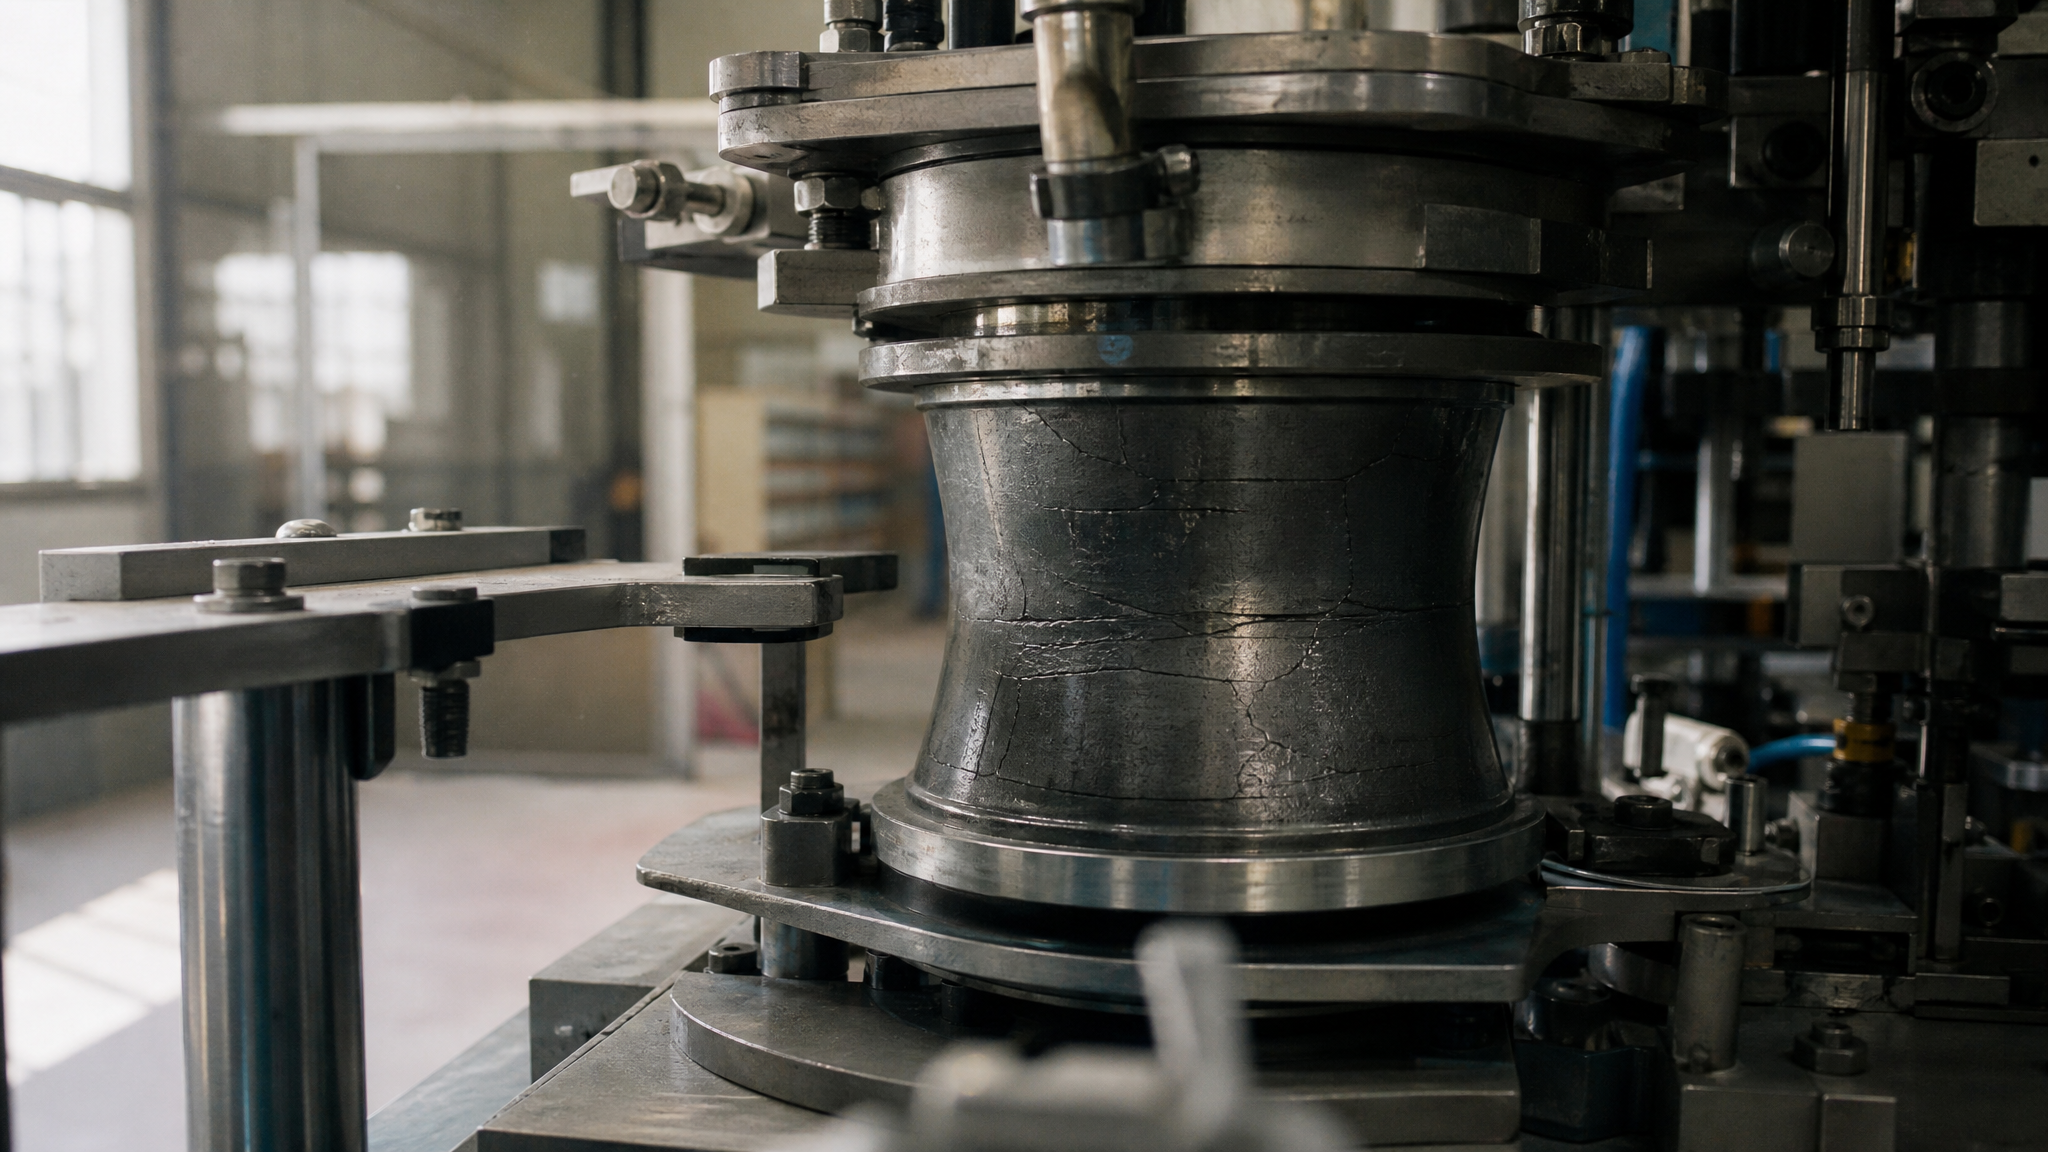
Воротники формирования пакета подвергаются интенсивному трению, износу и налипанию продукта, что приводит к потере геометрии и снижению производительности оборудования. Восстановление таких деталей требует не просто механического ремонта, но и обеспечения долгосрочных антифрикционных свойств, которые защитят поверхность от преждевременного отказа. Антифрикционные твердосмазочные покрытия решают эту задачу, формируя на поверхности детали тонкую сухую пленку с коэффициентом трения от 0,03, которая работает при температурах от −210 до +730 °C и выдерживает нагрузку до 3000 МПа.
Статья адресована техническим специалистам, инженерам и закупщикам упаковочного оборудования, которые сталкиваются с восстановлением деталей и ищут действенный способ продлить межремонтный интервал. Вы узнаете, какие параметры критичны при выборе покрытия, как правильно его применять и какие ошибки приводят к преждевременному выходу из строя.
Почему воротники формирования пакета требуют специального подхода
Воротники формирования пакета работают в условиях постоянного трения против упаковочного материала, высокого давления формирования и контакта с остатками продукта.
По мере эксплуатации на поверхности накапливаются микротрещины, задиры и углубления, из-за которых коэффициент трения возрастает, а риск заклинивания растет. Традиционная жидкая смазка здесь неэффективна: она быстро вымывается механическим трением, привлекает пыль и остатки материала, что приводит к налипанию и ускоренному износу.
Антифрикционное твердосмазочное покрытие работает иначе. После нанесения оно высыхает до полностью сухой пленки, которая содержит высокодисперсные частицы твердых смазок в связующем. Эта пленка не вымывается, не размазывается и не привлекает загрязнения - она остается на месте, постепенно микротирая по контактирующей поверхности и обеспечивая долгосрочное снижение трения. Типовой коэффициент трения такого покрытия составляет 0,03, что в 10-15 раз ниже, чем при контакте неупрочненного металла.
Для упаковочного оборудования, где требования к чистоте и сухости поверхности критичны, сухое антифрикционное покрытие - наиболее адекватный выбор. Оно не оставляет слизистых следов, не переносится на упаковочный материал и не требует частого переподкрашивания, в отличие от пластичной или жидкой смазки.
Технические параметры антифрикционных твердосмазочных покрытий
Выбор антифрикционного твердосмазочного покрытия начинается с понимания его основных характеристик и границ применения.
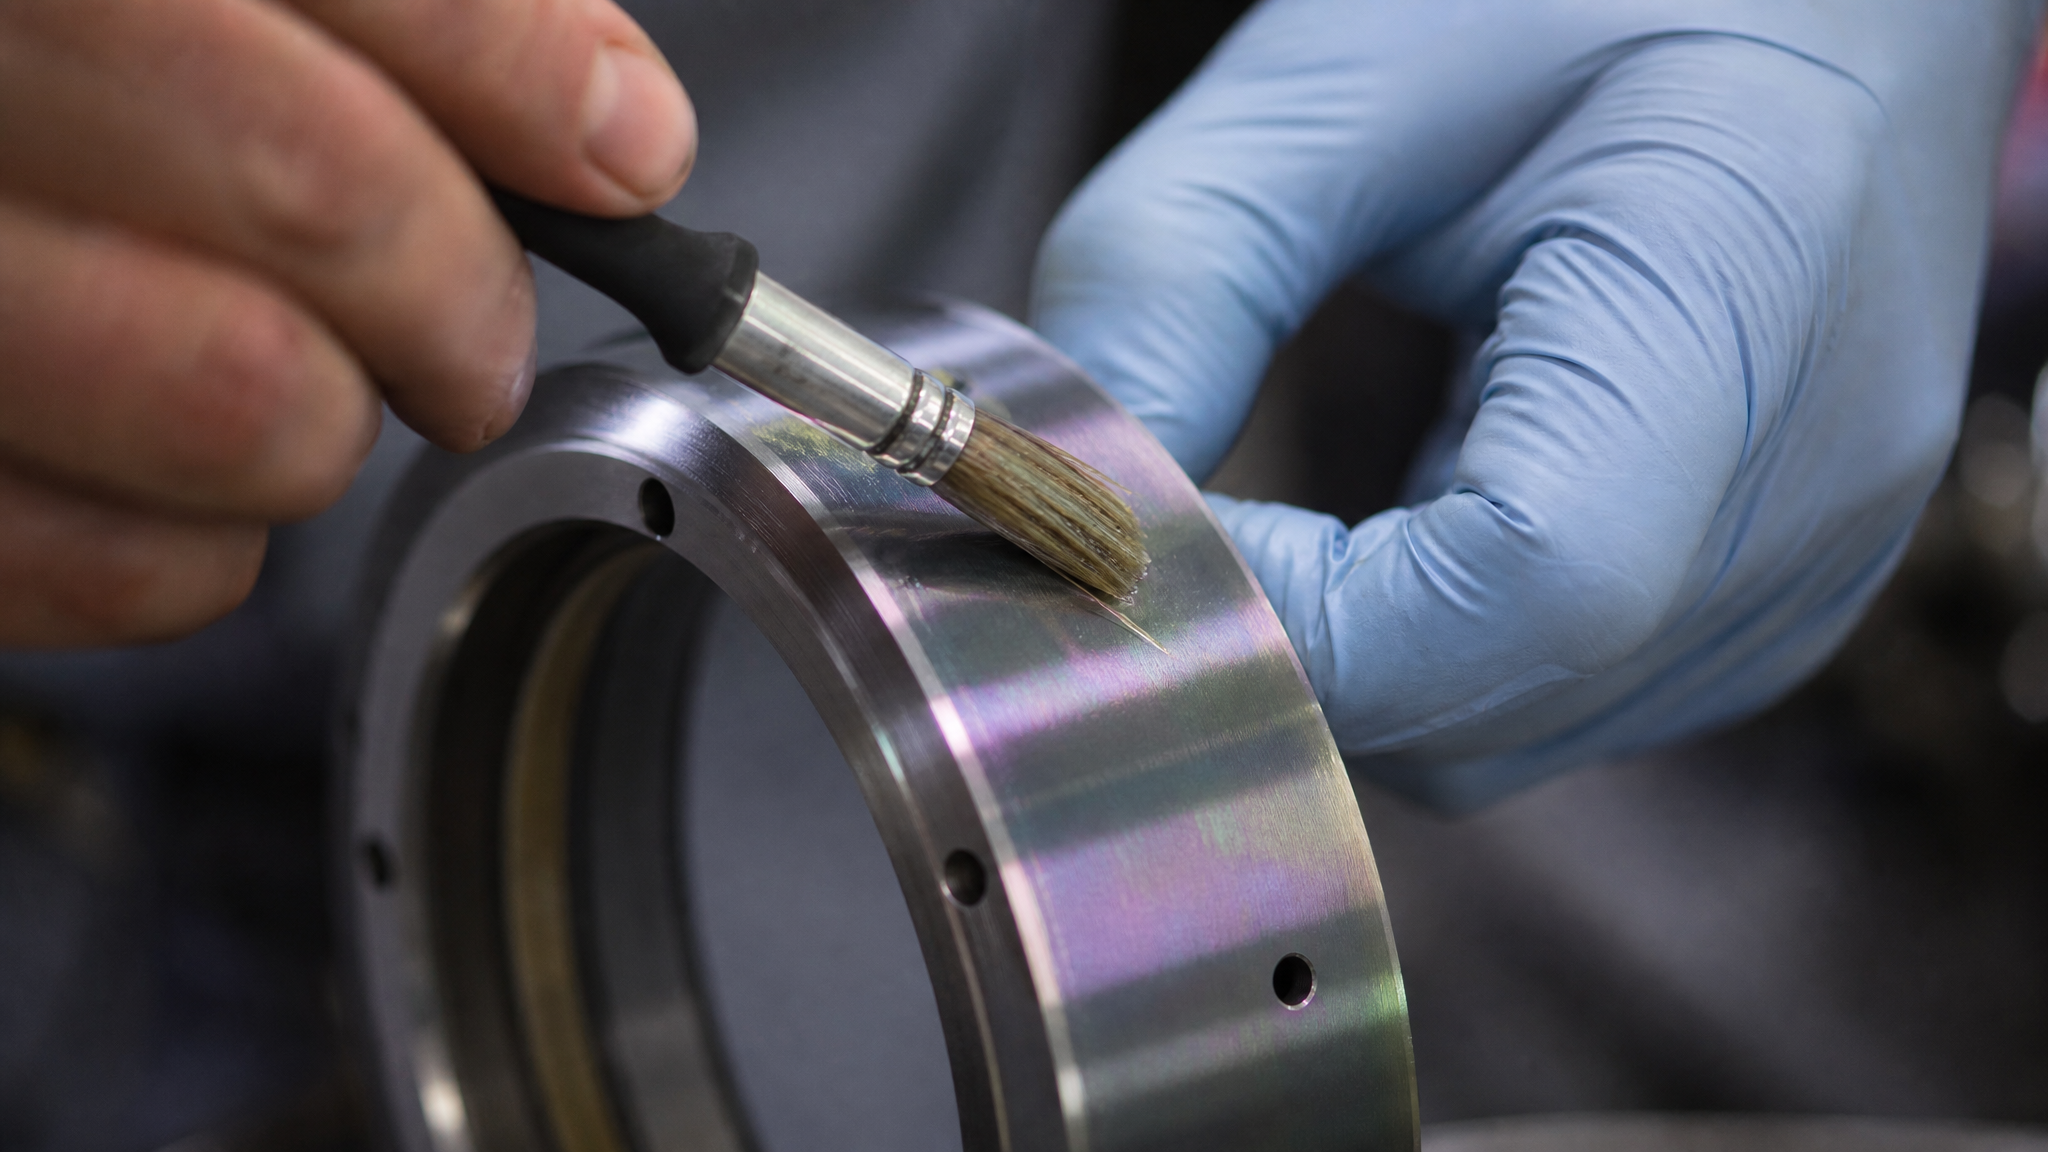
| Характеристика | Типовое значение | Назначение |
|---|---|---|
| Коэффициент трения | 0,03-0,08 | Минимальное сопротивление скольжению |
| Температурный диапазон | −210…+730 °C | Совместимость с режимом оборудования |
| Несущая способность | До 3000 МПа | Предельная контактная нагрузка без задиров |
| Толщина слоя | ~20 мкм | Функциональность при минимальной адгезии |
| Адгезия к основанию | Зависит от подготовки | Долговечность и отсутствие отслоения |
Толщина слоя в 20 микрометров - это ключевой параметр. Пленка должна быть достаточно тонкой, чтобы не нарушить исходную геометрию детали, но одновременно достаточно плотной, чтобы полностью закрыть микронеровности поверхности и обеспечить ресурсное смазывание. Слишком тонкое покрытие (менее 5 мкм) оставляет открытыми микротрещины; слишком толстое (более 50 мкм) начинает лущиться из-за нарушения адгезии и изменения люфтов в соопряжениях.
Температурный диапазон от −210 до +730 °C охватывает почти все промышленные сценарии. Однако конкретное покрытие может иметь более узкий диапазон - важно всегда проверять паспорт материала. Для воротников формирования пакета, работающих при комнатной температуре или с умеренным нагревом от трения, этот параметр редко становится ограничивающим; куда чаще лимитирует выбор несущая способность и совместимость с материалом упаковки.
Несущая способность до 3000 МПа означает, что такое покрытие выдерживает точечные контактные нагрузки, характерные для высокого давления формирования. Однако это не гарантия защиты при микрокольцевом фреттинге (циклическом относительном смещении микрона на несколько) или при абразивном действии частиц - здесь решающую роль играет адгезия пленки и предварительное состояние поверхности.
Восстановление деталей: границы и возможности
Часто возникает заблуждение: если нанести антифрикционное покрытие на изношенный воротник, деталь «восстановится» и заработает как новая.
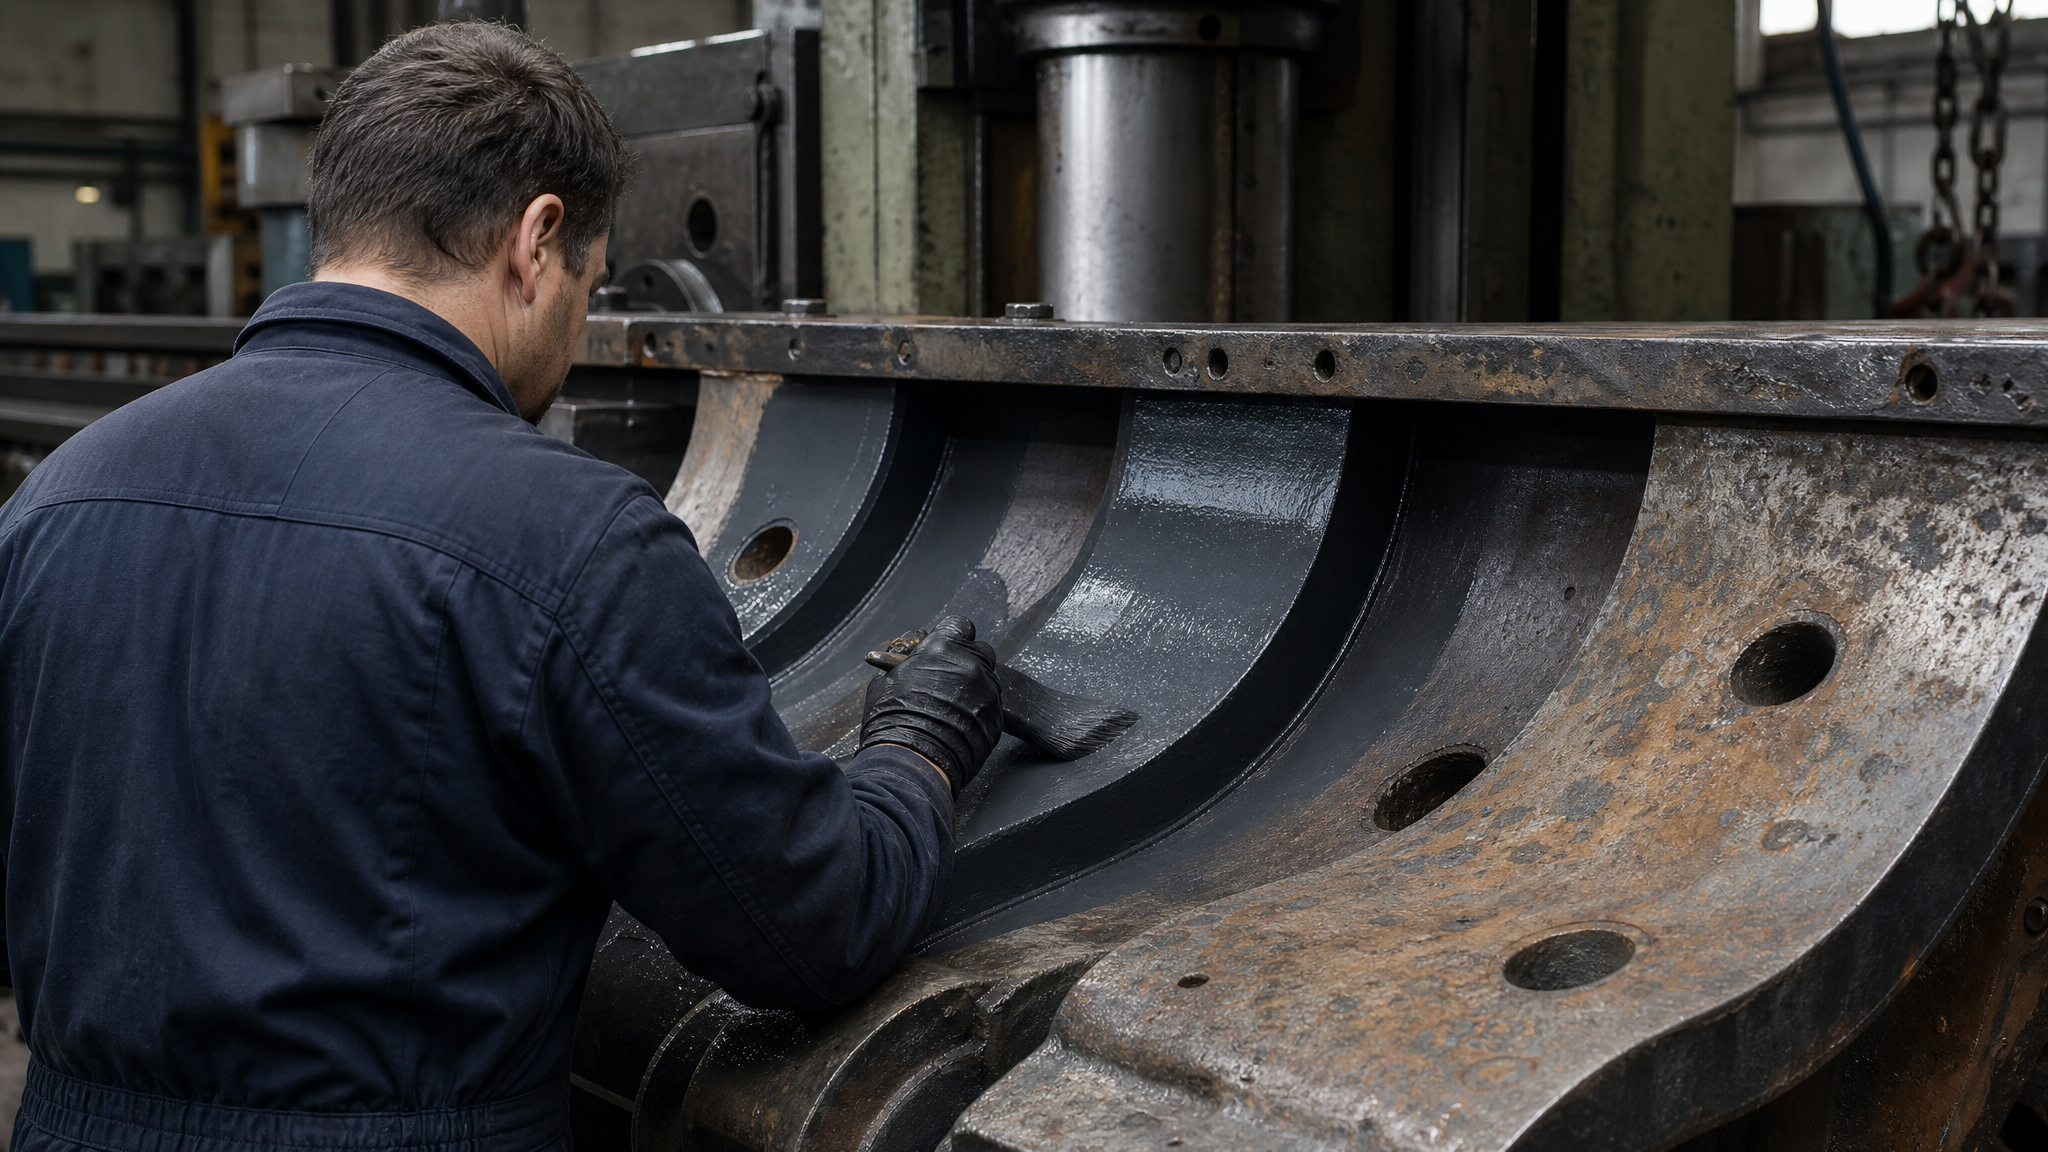
Это не так. Покрытие - функциональный поверхностный слой, а не восстановительный материал типа наплавки или напыления.
Восстановление деталей оборудования можно условно разделить на две задачи:
Восстановление геометрии - возврат исходного размера и формы после потери металла. Это достигается механической обработкой, наплавкой, напылением или шлифованием. Для воротников, потерявших 0,5 мм и более, эта стадия обязательна.
Восстановление функциональных свойств - возвращение антифрикционных и износостойких характеристик на восстановленную или исходную поверхность. Именно эту задачу решает антифрикционное твердосмазочное покрытие.
Если воротник изношен на 0,1-0,3 мм, но геометрия еще приемлема (контролируется по калибру или щупу), нанесение покрытия может продлить межремонтный интервал на 30-50 %. Если же потеря размера превышает допуск и требуется шлифование или другой ремонт, то покрытие наносят после восстановления размера, как финишный слой.
Подготовка поверхности перед нанесением - это определяющий фактор адгезии. Поверхность должна быть:
Очищена от масла, коррозии и органических загрязнений (обезжиривание и/или абразивная обработка).
Высушена до влажности не более 4-5 % (в противном случае адгезия упадет в 2-3 раза).
Не полирована (микрошероховатость в диапазоне Ra 1,6-3,2 мкм оптимальна для адгезии).
На загрязненной или влажной поверхности антифрикционное покрытие будет отслаиваться пленкой уже через несколько дней работы. Поэтому для воротников формирования пакета обычно применяют комплексный цикл: демонтаж, ультразвуковая очистка в щелочном растворе, сушка горячим воздухом, контроль влажности, нанесение покрытия, отверждение по режиму производителя.
Выбор антифрикционного твердосмазочного покрытия для упаковочного оборудования
Антифрикционные твердосмазочные покрытия различаются по химическому составу, температурному диапазону, вязкости, времени высыхания и совместимости с материалами.
Выбор покрытия должен опираться на конкретные условия работы воротника.
Основные критерии подбора:
Температурный диапазон. Если оборудование работает при повышенной температуре (более 60 °C), убедитесь, что верхний предел покрытия не менее чем на 20-30 °C выше максимальной рабочей температуры воротника. Для холодного формирования пакета (комнатная температура) этот параметр менее критичен.
Характер нагрузки. Точечные, циклические нагрузки (фреттинг) требуют покрытия с высокой адгезией и модулем упругости. Скользящие контакты с низким давлением менее требовательны.
Совместимость с материалом упаковки. Для пищевого упаковочного оборудования критично убедиться, что покрытие не мигрирует в продукт и не оставляет цветных следов на упаковочном материале. Паспорт материала должен содержать информацию о миграции вредных веществ или соответствии требованиям пищевого контакта.
Время высыхания. Для оборудования, требующего быстрого ввода в строй, предпочтительны покрытия с отверждением при комнатной температуре за 1-3 часа. Для статичных деталей или деталей без срочных сроков подойдут медленнее твердеющие, но более долговечные составы.
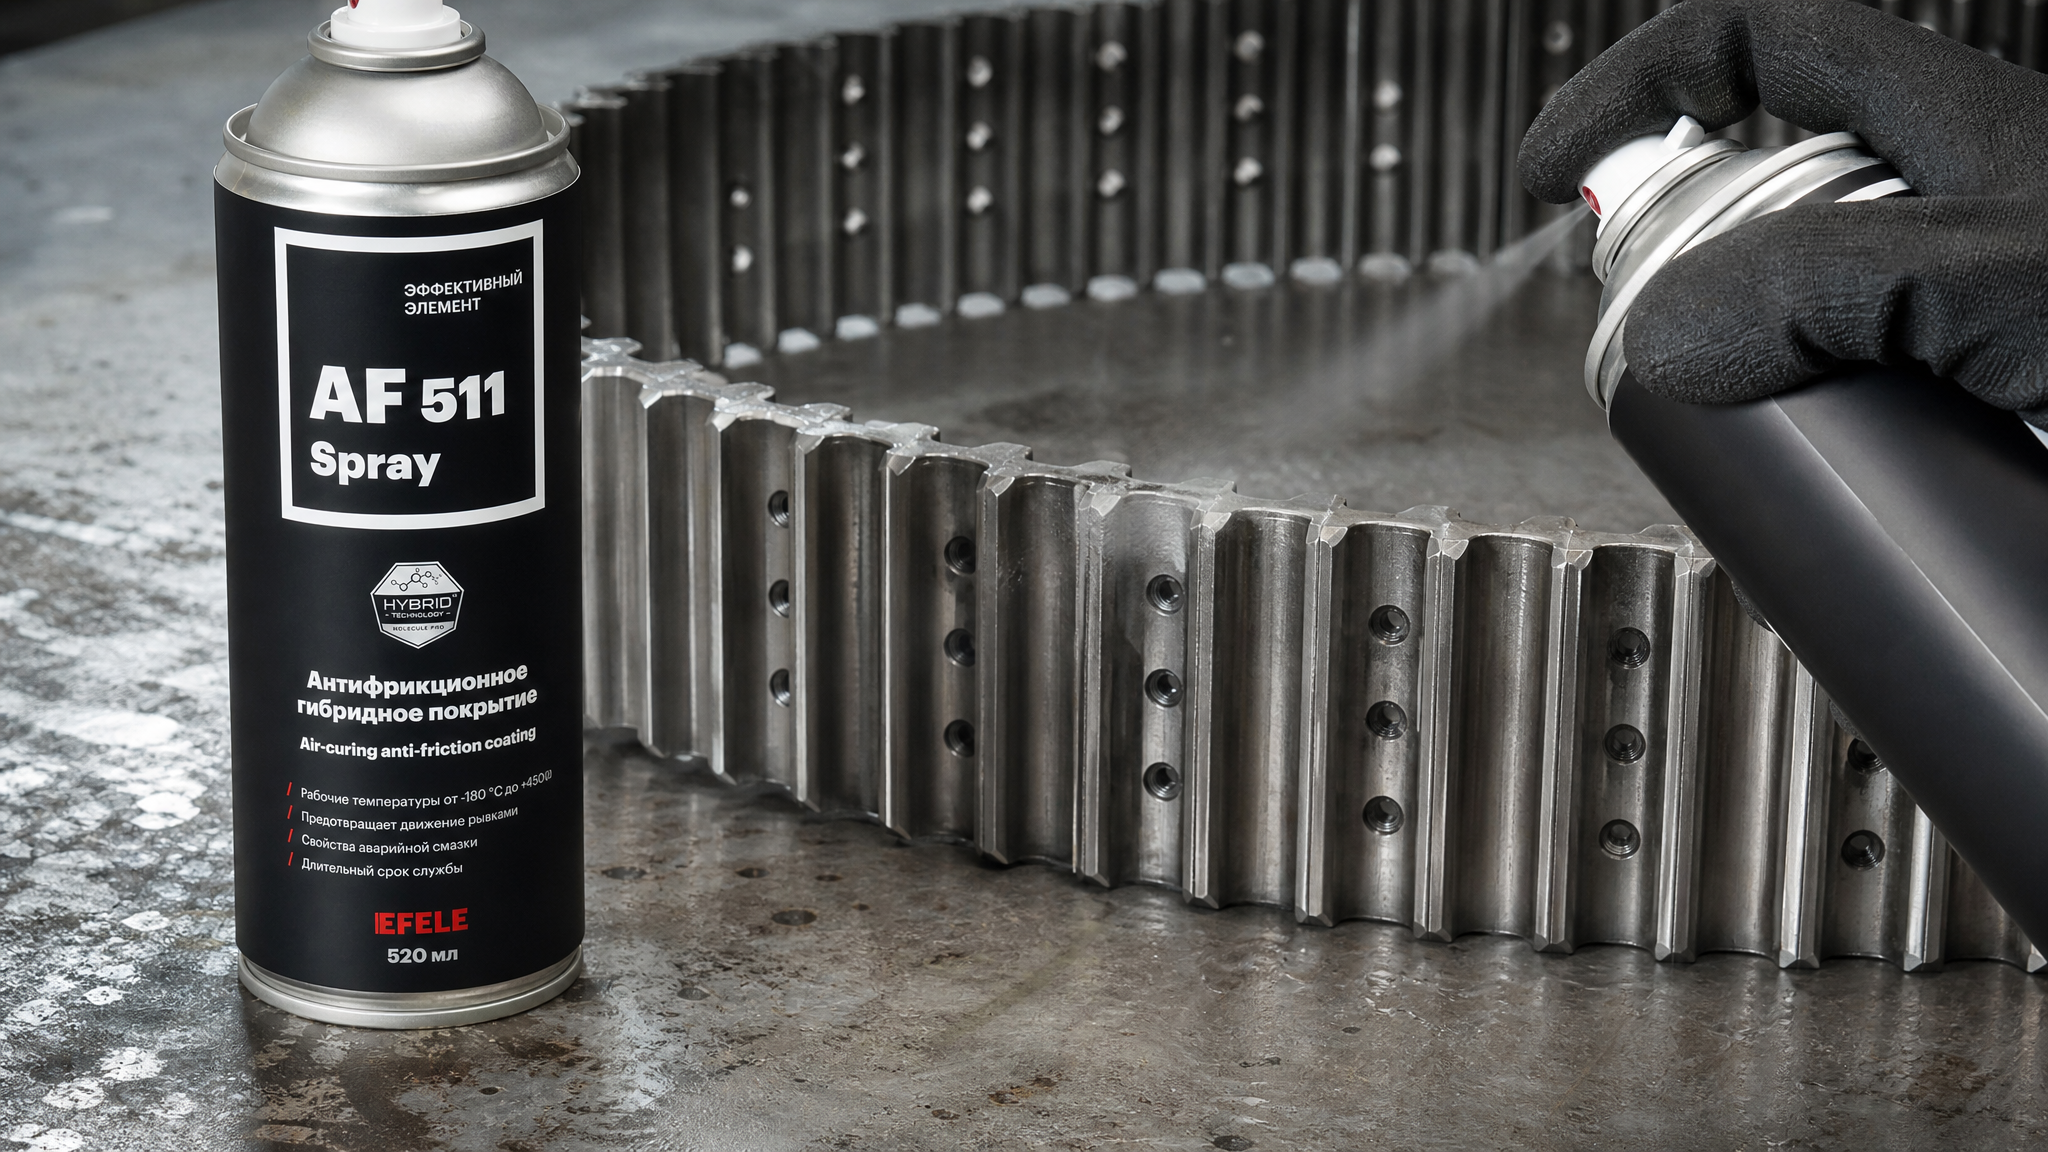
Вязкость и способ нанесения. Воротники с тонкой геометрией удобнее обрабатывать аэрозольной (спрей) формой покрытия. Массивные воротники можно покрывать жидким составом кистью или методом погружения.
Для восстановления воротников формирования пакета, где требуется сухое антифрикционное покрытие с быстрым отверждением и удобством нанесения в цехе, часто подходит спрей-формат: он позволяет нанести равномерный слой за один-два прохода, сохнет при комнатной температуре и не требует особого оборудования. EFELE AF-511 Spray предлагает удобное и эффективное решение, отверждаемое при комнатной температуре, что позволяет минимизировать простой оборудования.
Нанесение антифрикционных покрытий: практический процесс
Нанесение антифрикционных покрытий - это не просто распыление или нанесение краски.
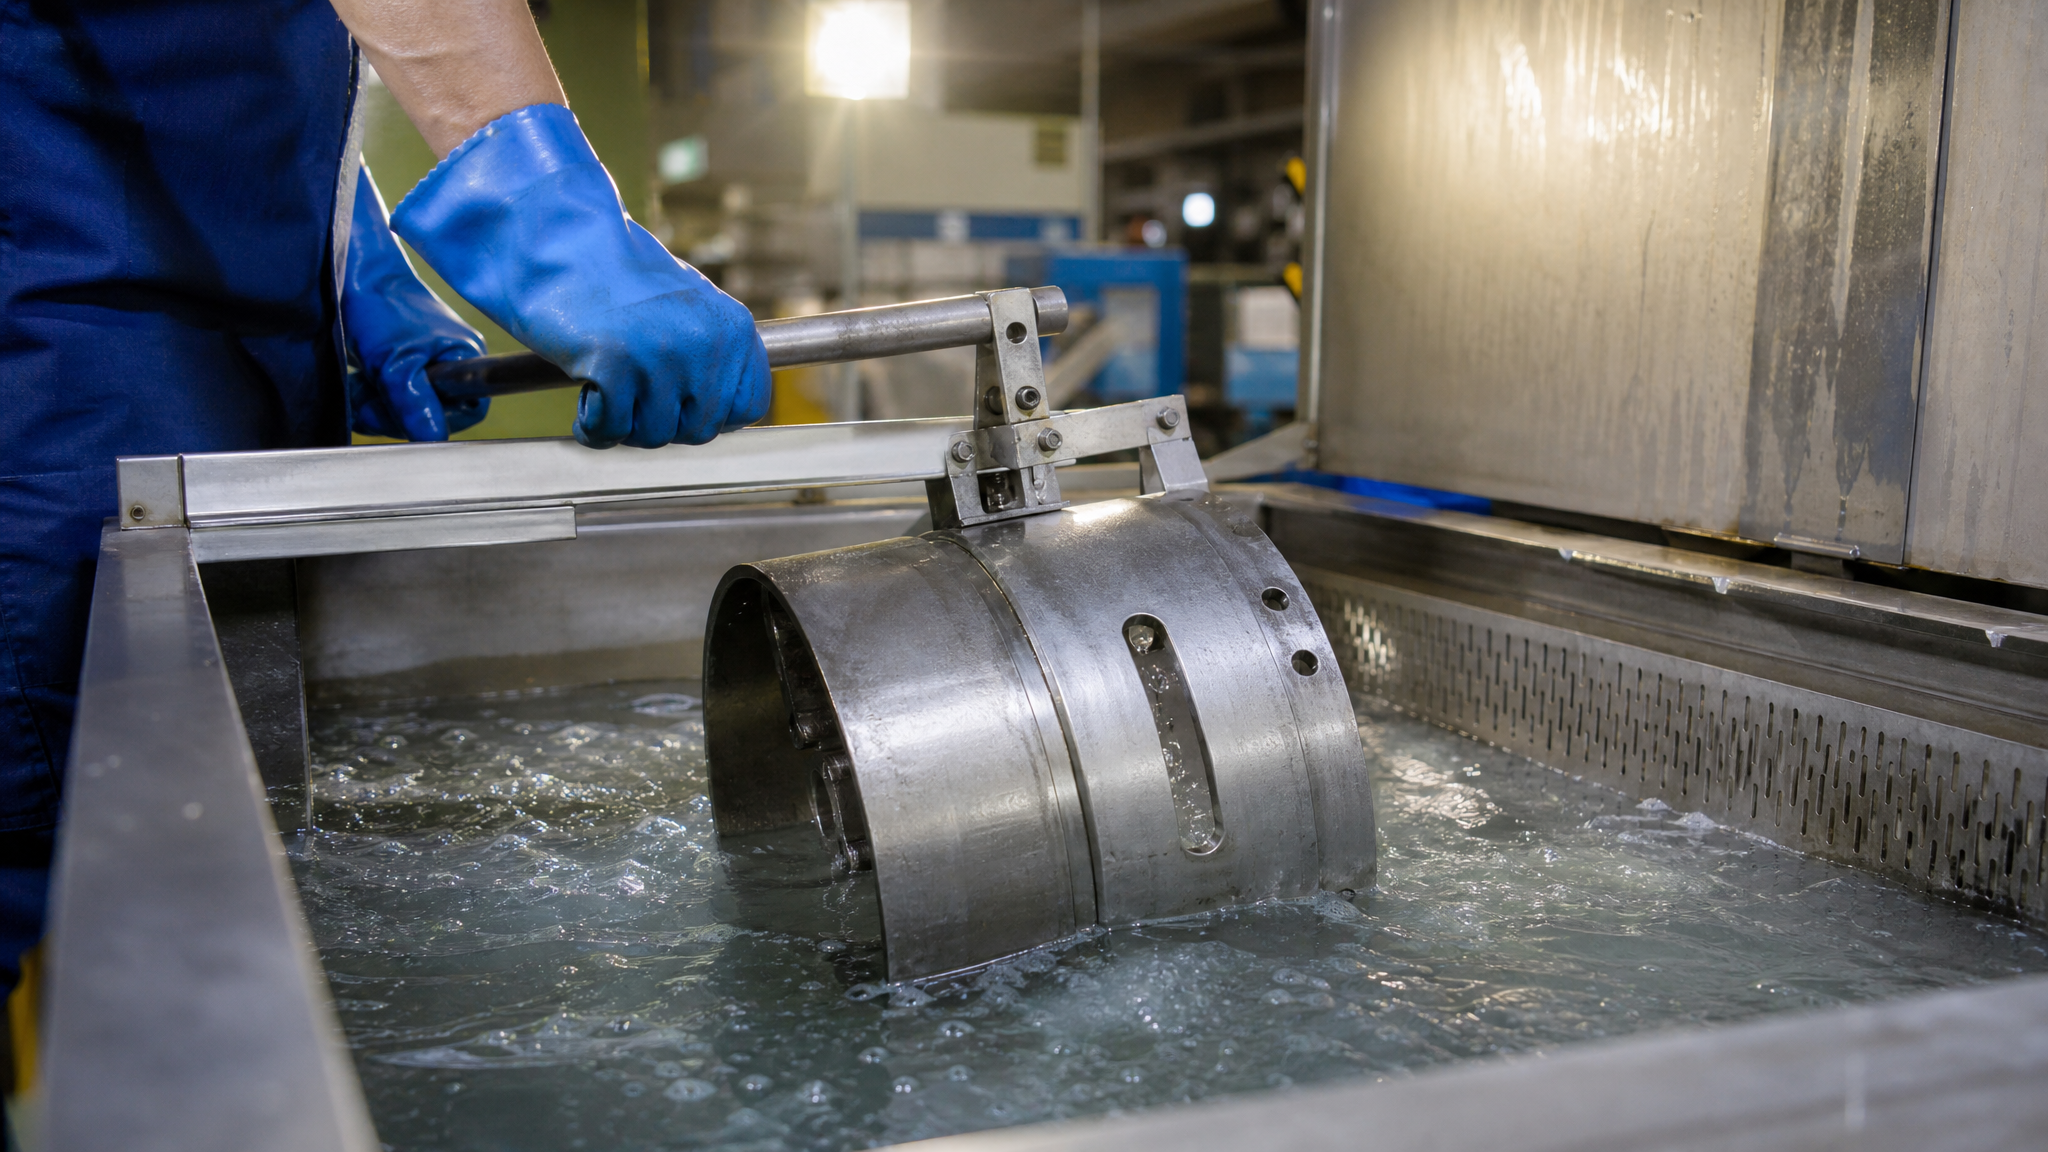
Процесс требует соблюдения последовательности и контроля параметров.
Этап 1: Подготовка поверхности
Воротник демонтируют, очищают от старого покрытия, масла и загрязнений. Для масляных загрязнений применяют щелочную мойку при температуре 50-60 °C с последующей ополаскиванием в дистиллированной воде. После мойки деталь высушивают горячим воздухом (60-80 °C) или в сушильном шкафу.
Контроль влажности перед нанесением - не прихоть, а необходимость. Влага на поверхности нарушает адгезию и приводит к образованию микропузырьков в пленке. Используют гигрометр или влагомер для проверки содержания влаги не более 4-5 %.
Если поверхность покрыта окислами или коррозией, проводят легкую абразивную обработку: пескоструй, проволочная щетка или наждачная бумага (зернистость 120-180). Главное - не создавать глубокие риски, которые будут задерживать влагу. Оптимальная шероховатость Ra 1,6-3,2 мкм.
Этап 2: Нанесение покрытия
Если используется аэрозольная форма (спрей), баллон встряхивают 30-40 секунд, затем наносят на расстоянии 15-20 см равномерными движениями с перекрытием 50 %. Слой должен быть тонким и равномерным - попытка создать толстый слой за один проход приводит к наплывам и неравномерности.
Если используется жидкое покрытие, его наносят кистью или методом погружения. При погружении деталь опускают на 2-3 секунды, вынимают и дают стечь избытку в течение 30-60 секунд.
Этап 3: Отверждение
В зависимости от вида покрытия, отверждение может происходить при комнатной температуре (1-3 часа) или требовать нагрева (80-150 °C, 15-30 минут). Важно не использовать деталь до полного отверждения - преждевременная нагрузка нарушит адгезию и сократит ресурс.
Контроль качества:
После высыхания на готовое покрытие наносят контрольный штрих ногтем или деревянной палочкой. Если пленка не отслаивается и не оставляет видимого царапина, адгезия приемлема. Толщину слоя (если критично для конкретного узла) проверяют толщиномером на основе магнитной индукции.
Частые ошибки при восстановлении воротников покрытиями
Опыт показывает, что восстановление деталей антифрикционными покрытиями часто оканчивается неудачей не из-за самого покрытия, а из-за нарушения процесса.
Вот типичные ошибки:
Нанесение покрытия на грязную или влажную поверхность. Результат: отслоение пленки в течение нескольких часов работы. Решение: беспощадная предварительная очистка и контроль влажности.
Попытка компенсировать толстым слоем потерю размера деталей. Результат: слой начинает лущиться из-за избыточного внутреннего напряжения. Покрытие - не замена механическому ремонту.
Использование универсального покрытия без проверки совместимости. Для пищевого оборудования это может привести к миграции компонентов в продукт. Решение: всегда проверять паспорт материала и требования заказчика.
Монтаж детали сразу же после нанесения. Если покрытие не полностью отвердилось, нагрузка смещает молекулярную структуру пленки, и она деградирует за несколько часов. Необходимо дать полное время на отверждение согласно TDS.
Отсутствие контроля толщины нанесения. Если слой меньше 15 мкм, микротрещины не будут полностью закрыты; если больше 30 мкм - возрастает риск отслоения. Используй толщиномер.
Игнорирование условий эксплуатации при выборе покрытия. Покрытие для комнатной температуры в горячем режиме начнет размягчаться. Высокотемпературное покрытие на холодном оборудовании может быть избыточным по цене и не добавит функциональности.
Часто задаваемые вопросы
Можно ли применять антифрикционное покрытие вместо регулярной смазки?
Частично. Покрытие обеспечивает долгосрочное смазывание и снижение трения без постоянного обновления смазочного материала. Однако оно не является полной заменой регламентному обслуживанию для всех узлов. Если вал вращается в подшипнике качения, масло все равно нужно. Если же это скользящий контакт с дозированным давлением (например, воротник о формирующий материал), покрытие может на 30-50 % увеличить межремонтный интервал или полностью исключить потребность в жидкой смазке.
Какая толщина слоя оптимальна для воротников формирования пакета?
Типовой рекомендуемый диапазон -15-25 мкм. Этого достаточно, чтобы закрыть микротрещины и обеспечить ресурсное смазывание, но недостаточно, чтобы нарушить исходную геометрию. Более толстые слои (более 40 мкм) начинают отслаиваться и не добавляют функциональности.
Как проверить, что покрытие правильно нанесено?
После высыхания проведите контрольный штрих ногтем или деревянной палочкой по поверхности. Если пленка не отслаивается, это хороший признак адгезии. Для точной оценки используйте толщиномер магнитной индукции: норма 15-30 мкм. Если требуется высокая надежность, проведите испытание на адгезию по ГОСТ 15140 (метод сетки) или простой тест: приклейте липкую ленту 3M и рывком отожмите - не должно быть отслоек более 5 %.
Совместимо ли антифрикционное покрытие с пищевым оборудованием?
Не все покрытия. Для пищевого контакта или вблизи зон контакта с продуктом требуется покрытие, прошедшее оценку на миграцию вредных веществ и соответствующее требованиям ТР ТС 005/2011 или аналогичным локальным нормам. Всегда проверяйте в паспорте материала пункт о совместимости с пищевым оборудованием и запрашивайте у поставщика сертификат соответствия.
Сколько времени прослужит покрытие на воротнике?
Ресурс зависит от режима работы, нагрузки и качества подготовки поверхности. При нормальных условиях (комнатная температура, умеренное давление, правильная подготовка) типовой межремонтный интервал увеличивается на 30-50 %. На практике воротники работают 1-2 года без переапликации покрытия, после чего может потребоваться локальное восстановление отдельных участков.
Заключение
Антифрикционное твердосмазочное покрытие - это не универсальная панацея, а узкоспециализированный инструмент для восстановления функциональных свойств деталей оборудования, в первую очередь для снижения трения и предотвращения задиров. Для воротников формирования пакета, где требуется сухая пленка, стабильная геометрия и сохранение чистоты процесса, такие покрытия показывают высокую эффективность: коэффициент трения снижается до 0,03, а межремонтный интервал увеличивается на 30-50 %.
Успешное восстановление зависит от четырех факторов: правильного диагноза (потеря размера требует механического ремонта перед покрытием), подготовки поверхности (обезжиривание, сушка, контроль влажности), выбора подходящего покрытия по техническим параметрам и условиям применения, и соблюдения технологии нанесения и отверждения. Начните с проверки паспорта материала на совместимость с вашим оборудованием и требованиями процесса, затем обсудите с поставщиком или техническим специалистом конкретный выбор покрытия под вашу задачу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.