
Антифрикционное покрытие для упаковочного оборудования с пищевым допуском
Упаковочное оборудование работает в условиях постоянных контактов с пищевой продукцией, что требует использования материалов со специальными допусками безопасности. Антифрикционное покрытие снижает коэффициент трения на поверхностях, предотвращает износ и налипание продукта, но при применении в пищевой отрасли должно отвечать строгим регуляторным требованиям. Главная задача - выбрать покрытие, которое одновременно обеспечивает нужные эксплуатационные характеристики и имеет документально подтвержденный пищевой допуск, соответствующий конкретной зоне контакта оборудования с продуктом. Эта статья поможет закупщикам и инженерам разобраться в классификации допусков, нормативных требованиях и критериях выбора антифрикционных покрытий для деталей упаковочных линий.
Классификация пищевых допусков и выбор покрытия
Пищевой допуск определяет, в какой зоне оборудования и при каком типе контакта может применяться материал.
NSF H1 - это разрешение на применение в зонах с возможностью случайного контакта с пищевой продукцией. Это означает, что покрытие может быть нанесено на детали конвейеров, направляющих, уплотнений и валов, где эпизодическое попадание продукта невозможно полностью исключить, но контакт не является постоянным или основным функциональным взаимодействием.
Для покрытий, применяемых в прямом постоянном контакте с пищей, требуется допуск NSF 3H (категория для прямого контакта). Эти два класса не взаимозаменяемы: H1 и 3H решают разные задачи безопасности. Неправильный выбор допуска может привести как к нарушению требований регулятора, так и к потенциальному загрязнению продукта.
При выборе покрытия важно сначала определить схему контакта. Если деталь находится в зоне, где продукт может случайно попасть на поверхность (например, внутренняя стенка направляющей конвейера или шток привода), обычно достаточен H1. Если же деталь работает в непосредственном контакте с продуктом или находится в зоне гарантированного загрязнения, требуется 3H или более высокий класс допуска.
Нормативная база и документальное подтверждение
В России антифрикционные покрытия для пищевого применения регулируются техническим регламентом ТР ТС 030/2012 "О требованиях безопасности пищевой продукции".
Производитель материала должен получить и предоставить декларацию соответствия, паспорт безопасности (оформленный по ГОСТ 30333) и подтверждение того, что компоненты материала находятся в реестрах разрешенных для контакта с пищей веществ.
На международном уровне для материалов H1 применяется стандарт NSF, который требует, чтобы все компоненты покрытия были разрешены FDA (21 CFR 178.3570) и зарегистрированы в NSF White Book. Это означает, что состав материала должен пройти независимую проверку и быть одобренным авторитетным сертификационным органом.
Максимально допустимая концентрация антифрикционного материала в пищевом продукте при случайном контакте составляет 10 ppm, что эквивалентно 0,001% по массе. Этот показатель определяет, насколько тонким и управляемым должно быть покрытие, и подчеркивает важность соблюдения технологии нанесения.
При закупке покрытия для упаковочного оборудования требуется проверять не только маркировку H1 на упаковке, но и запрашивать у поставщика: - копию декларации соответствия по ТР ТС 030/2012, - паспорт безопасности материала, - информацию о регистрации компонентов в разрешенных реестрах, - техдокументацию с указанием области применения (конвейеры, миксеры, линии розлива и т.д.).
Технические характеристики и выбор по условиям работы
Антифрикционное покрытие выбирается не только по пищевому допуску, но и по эксплуатационным параметрам.
Ключевые характеристики включают температурный диапазон работы, адгезию (способность прилипать к поверхности), химическую стойкость и степень твердости покрытия.
Температурный диапазон зависит от типа производства. На линиях холодной упаковки (фасовка при 5–20°C) требования мягче, чем на линиях термоформирования, где температура может достигать 60–80°C и выше. Например, для узлов трения упаковочного оборудования, работающего в условиях высоких температур и химически агрессивных сред, подойдет материал с термостойкостью до 120–150°C и стойкостью к влажности, влиянию дезинфицирующих растворов.
Адгезия покрытия к подложке определяет, останется ли слой на поверхности или будет отслаиваться при трении. Для металлических деталей важна подготовка поверхности: удаление окисла, загрязнений, жира. Плохо подготовленная поверхность приведет к низкой адгезии даже при использовании качественного покрытия, и материал быстро облупится.
Твердость покрытия влияет на его истираемость. Мягкие антифрикционные покрытия быстрее срабатываются при интенсивном скольжении, но обеспечивают лучшую смазывающую способность. Жесткие покрытия долговечнее, но требуют более гладкой подложки и могут растрескиваться при ударных нагрузках. Для упаковочного оборудования часто выбирают материалы средней твердости, которые балансируют износостойкость и антифрикционные свойства.
Технология нанесения антифрикционных твердосмазочных покрытий
Нанесение антифрикционного покрытия - это критически важный этап, который во многом определяет качество и долговечность защиты.
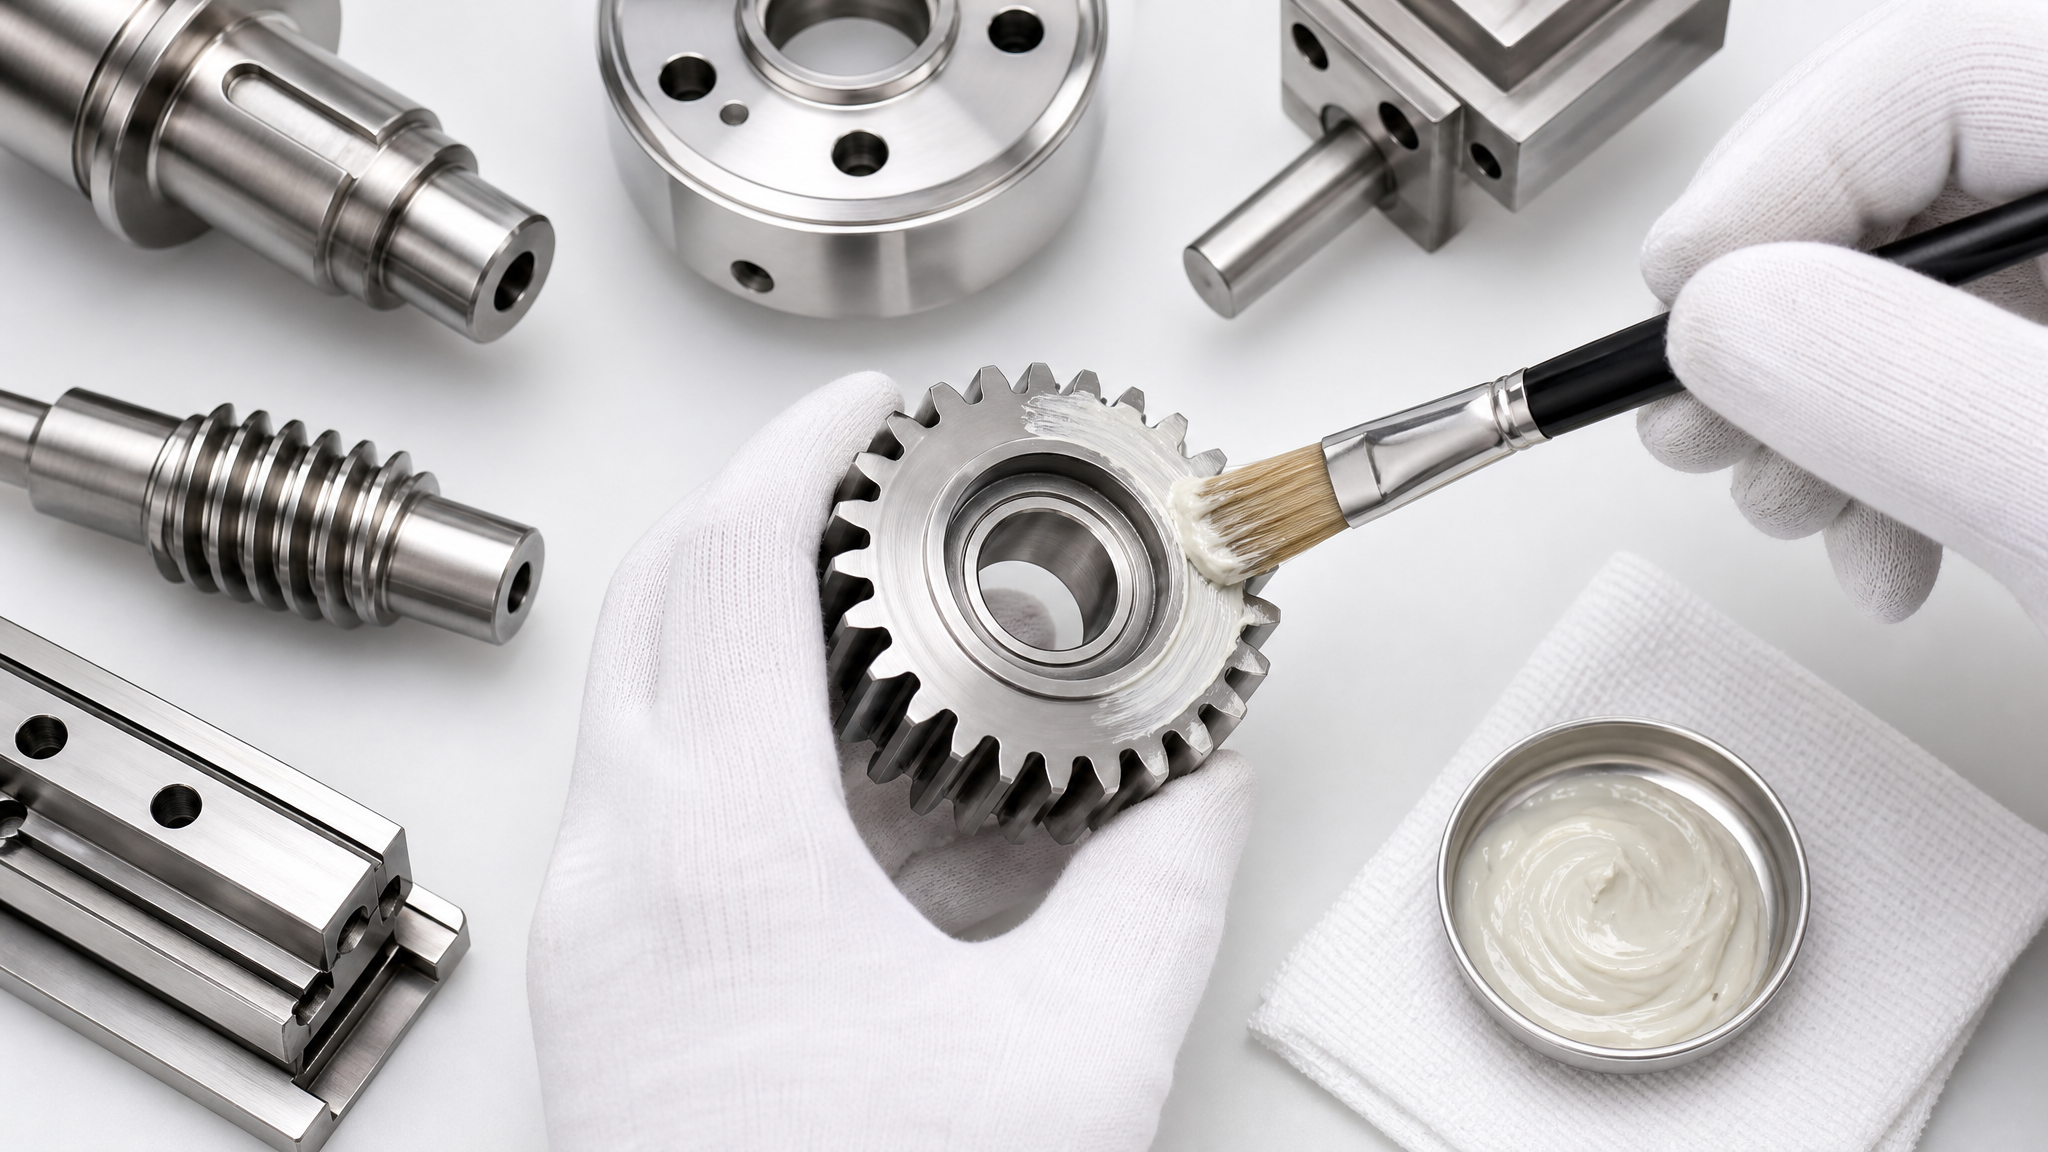
Процесс начинается с подготовки поверхности: деталь очищается от окислов, ржавчины и загрязнений механическим или химическим методом. Для пищевого применения часто используют мягкие абразивы и щетки, чтобы не повредить размеры и геометрию детали.
После очистки поверхность высушивается и обезжиривается. Влага и остатки масла препятствуют адгезии покрытия, поэтому перед нанесением детали часто помещают в сушилку при температуре 60–80°C на 15–30 минут.
Покрытие наносится тонкой пленкой, толщиной обычно 5–50 микрон в зависимости от типа материала и требований приложения. Способы нанесения разнообразны: распыление (спрей), кисть, окунание или роликовое нанесение. Для равномерности и контроля толщины пленки чаще всего используется аэрозольное нанесение или напыление в специальной камере.
После нанесения начинается процесс полимеризации (отверждения) покрытия. Время и условия полимеризации зависят от типа материала. Некоторые покрытия отверждаются при комнатной температуре за 2–24 часа, другие требуют нагрева до 150–200°C на 1–4 часа для полного высыхания и достижения максимальной твердости. Преждевременное использование детали до полной полимеризации приводит к размазыванию покрытия и потере его защитных свойств.
Излишки нанесенного материала убирают только после полной полимеризации поверхности, когда покрытие достаточно затвердело. Попытка протирать деталь свежим покрытием уменьшит защитный слой и нарушит его однородность.
Применение на различных узлах упаковочного оборудования
Конвейерные системы часто работают с контактом продукта на направляющих, роликах и натяжных элементах.
Здесь требуется антифрикционное покрытие, которое снижает коэффициент трения, предотвращает налипание продукта и выдерживает циклические нагрузки. Покрытие должно быть устойчиво к влажности и санитарным средствам, поскольку оборудование регулярно моется и дезинфицируется.
На узлах дозирования и формования (например, на ножах, пуансонах, матрицах) антифрикционное покрытие предотвращает прилипание липких или вязких продуктов, облегчает очистку и снижает потребление смазочного материала. Тонкий слой покрытия важен здесь, чтобы не исказить геометрию деталей и не нарушить точность работы оборудования.
Клапаны и соленоиды упаковочных линий (в узлах управления потоком продукта) подвергаются частым циклам открытия-закрытия. Антифрикционное покрытие на запирающих поверхностях снижает статическое трение, облегчает срабатывание клапана и уменьшает энергопотребление привода. Для таких приложений требуется высокая адгезия и стойкость к механическому износу.
На цепях и звездочках приводной части оборудования покрытие работает в более тяжелых условиях. Здесь требуется жесткое, износостойкое антифрикционное покрытие, которое выдерживает удары и знакопеременные нагрузки. Одновременно материал должен обеспечивать достаточное скольжение, чтобы не допустить заклинивания или повышенного износа зубьев.
Часто задаваемые вопросы
Чем отличается пищевой допуск NSF H1 от допуска 3H?
NSF H1 разрешает применение материала только в зонах с возможностью случайного, технически неизбежного контакта с пищей. Допуск 3H предназначен для прямого постоянного контакта с продуктом. H1 - это не упрощенная версия 3H, а материал для другой сценария использования. Неправильный выбор между ними нарушает требования безопасности.
Нужно ли проверять документы, если на упаковке написано "NSF H1"?
Да, обязательно. Маркировка на упаковке - это не подтверждение соответствия. Поставщик должен предоставить декларацию по ТР ТС 030/2012, паспорт безопасности и информацию о регистрации компонентов. Только документальное подтверждение гарантирует, что материал прошел независимую проверку и соответствует регламентам.
Какая должна быть толщина антифрикционного покрытия на деталях упаковочного оборудования?
Толщина обычно составляет 5–50 микрон в зависимости от типа покрытия и требований приложения. Слишком тонкий слой теряет эффективность, слишком толстый может исказить размеры детали и вызвать проблемы с посадкой. Производитель материала указывает рекомендуемый диапазон в технической документации.
Как долго сохнет антифрикционное покрытие перед использованием оборудования?
Время полимеризации зависит от типа материала. Покрытия, отверждаемые при комнатной температуре, могут готовы к использованию через 2–24 часа. Материалы, требующие нагрева, полимеризуются при 150–200°C в течение 1–4 часов. Преждевременное использование детали может разрушить защитный слой и вернуть ее в исходное состояние.
Почему покрытие отслаивается после нанесения?
Отслаивание указывает на плохую адгезию, которая чаще всего вызывается неправильной подготовкой поверхности. Деталь должна быть очищена от окислов, жира и влаги перед нанесением. Также причиной могут быть неправильные условия полимеризации (недостаточная температура или влажность) или нанесение слишком толстого слоя за один проход.
Заключение
Антифрикционное покрытие для упаковочного оборудования - это специализированный материал, который должен соответствовать как функциональным требованиям (снижение трения, износостойкость), так и строгим регуляторным стандартам пищевой безопасности. Правильный выбор начинается с определения сценария контакта продукта с деталью и выбора соответствующего пищевого допуска (NSF H1 для случайного контакта или 3H для прямого контакта). Далее необходимо проверить документальное подтверждение соответствия ТР ТС 030/2012 и получить паспорт безопасности материала.
Технология нанесения покрытия критична для его долговечности: подготовка поверхности, соблюдение рекомендуемой толщины пленки и условия полимеризации должны строго соответствовать инструкциям производителя. При выборе материала консультируйтесь с поставщиком о конкретной области применения (конвейеры, узлы дозирования, приводные элементы) и запрашивайте образцы с указанием всех регуляторных допусков. Это обеспечит надежную защиту оборудования и гарантирует безопасность пищевой продукции на протяжении всего срока эксплуатации линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.