
Антифрикционное покрытие для тайваньского оборудования: импортозамещение на практике
Импортозамещение защитных покрытий - задача не просто о замене названия, а о достижении тех же функциональных параметров, которые гарантировал иностранный поставщик. Антифрикционные покрытия характеризуют в первую очередь коэффициентом трения (обычно менее 0,15 при эталонных условиях), толщиной сухого слоя, адгезией и стойкостью в диапазоне рабочих температур. Для тайваньского производственного оборудования, работающего с высокими нагрузками, циклическими режимами и нередко в условиях высокой температуры, выбор локального аналога требует четкого понимания режима работы узла и измеримых критериев приемки. Статья разбирает, как подобрать, контролировать и внедрить отечественное антифрикционное покрытие без потери функциональности оборудования.
Знание технических параметров антифрикционных покрытий поможет закупщикам и инженерам избежать затрат на переделки и простои из-за неправильного выбора материала. Мы разберем, что такое коэффициент трения в контексте разных систем, как подготовка поверхности влияет на долговечность покрытия, и как организовать контроль качества так, чтобы отечественное решение полностью заменило импортное.
Что такое антифрикционное покрытие и почему его характеристики различаются
Антифрикционное покрытие - это тонкий (обычно 5–20 мкм) слой твердосмазочного материала, наносимый на рабочие поверхности деталей для снижения трения и износа.
Кажется просто, но за этим определением скрывается целый класс материалов с совершенно разными свойствами.
Коэффициент трения - не единственный параметр, который следует учитывать. В зависимости от состава покрытия и условий испытания, значения могут быть: у DLC примерно 0,05–0,15 в сухом трении, у MoS₂ -0,03–0,10, у PTFE -0,05–0,20, у графита -0,10–0,20. Различие не просто в цифрах: система, где работает покрытие, его нагрузка и температура сильно влияют на реальный результат. То есть покрытие, которое отлично работает при 150 °C и нагрузке 5 МПа, может отказать при 250 °C или под пуком 15 МПа.
Температурные границы тоже разительно отличаются. DLC держит до 300–400 °C, MoS₂ - около 350 °C в воздухе, но способен выдержать до 1200 °C в вакууме (что важно для космических и вакуумных приложений). PTFE теряет свойства уже при 260 °C, а графит спокойно работает при 700 °C и выше. Если вы переносите импортное покрытие на отечественное, а в ТЗ указано "высокотемпературное покрытие" без конкретной цифры, это рискованно - нужно узнать реальную рабочую температуру узла.
Толщина слоя - еще один параметр, который нельзя игнорировать. Типовые диапазоны: DLC 1–40 мкм, MoS₂ 5–50 мкм, PTFE 10–100 мкм, графит 10–200 мкм. Но практика показывает, что оптимальной для большинства антифрикционных покрытий является толщина 5–20 мкм. Превышение рекомендованной толщины не улучшает работу, часто дает противоположный результат: слой становится хрупким, лущится, повышается трение. Недостаточная толщина - и покрытие быстро истирается.
Для расчета расхода материала при нанесении существует практическая формула: толщина сухой пленки в микронах умножается на плотность материала в граммах на кубический сантиметр, и результат делится на 10. Это нужно для планирования закупки и прогноза частоты переслоя.
Подготовка поверхности: почему Ra 0,4–0,8 мкм - это не мелочь
Часто закупщики и инженеры сосредоточены на самом покрытии и забывают, что 50% успеха зависит от подготовки основания.
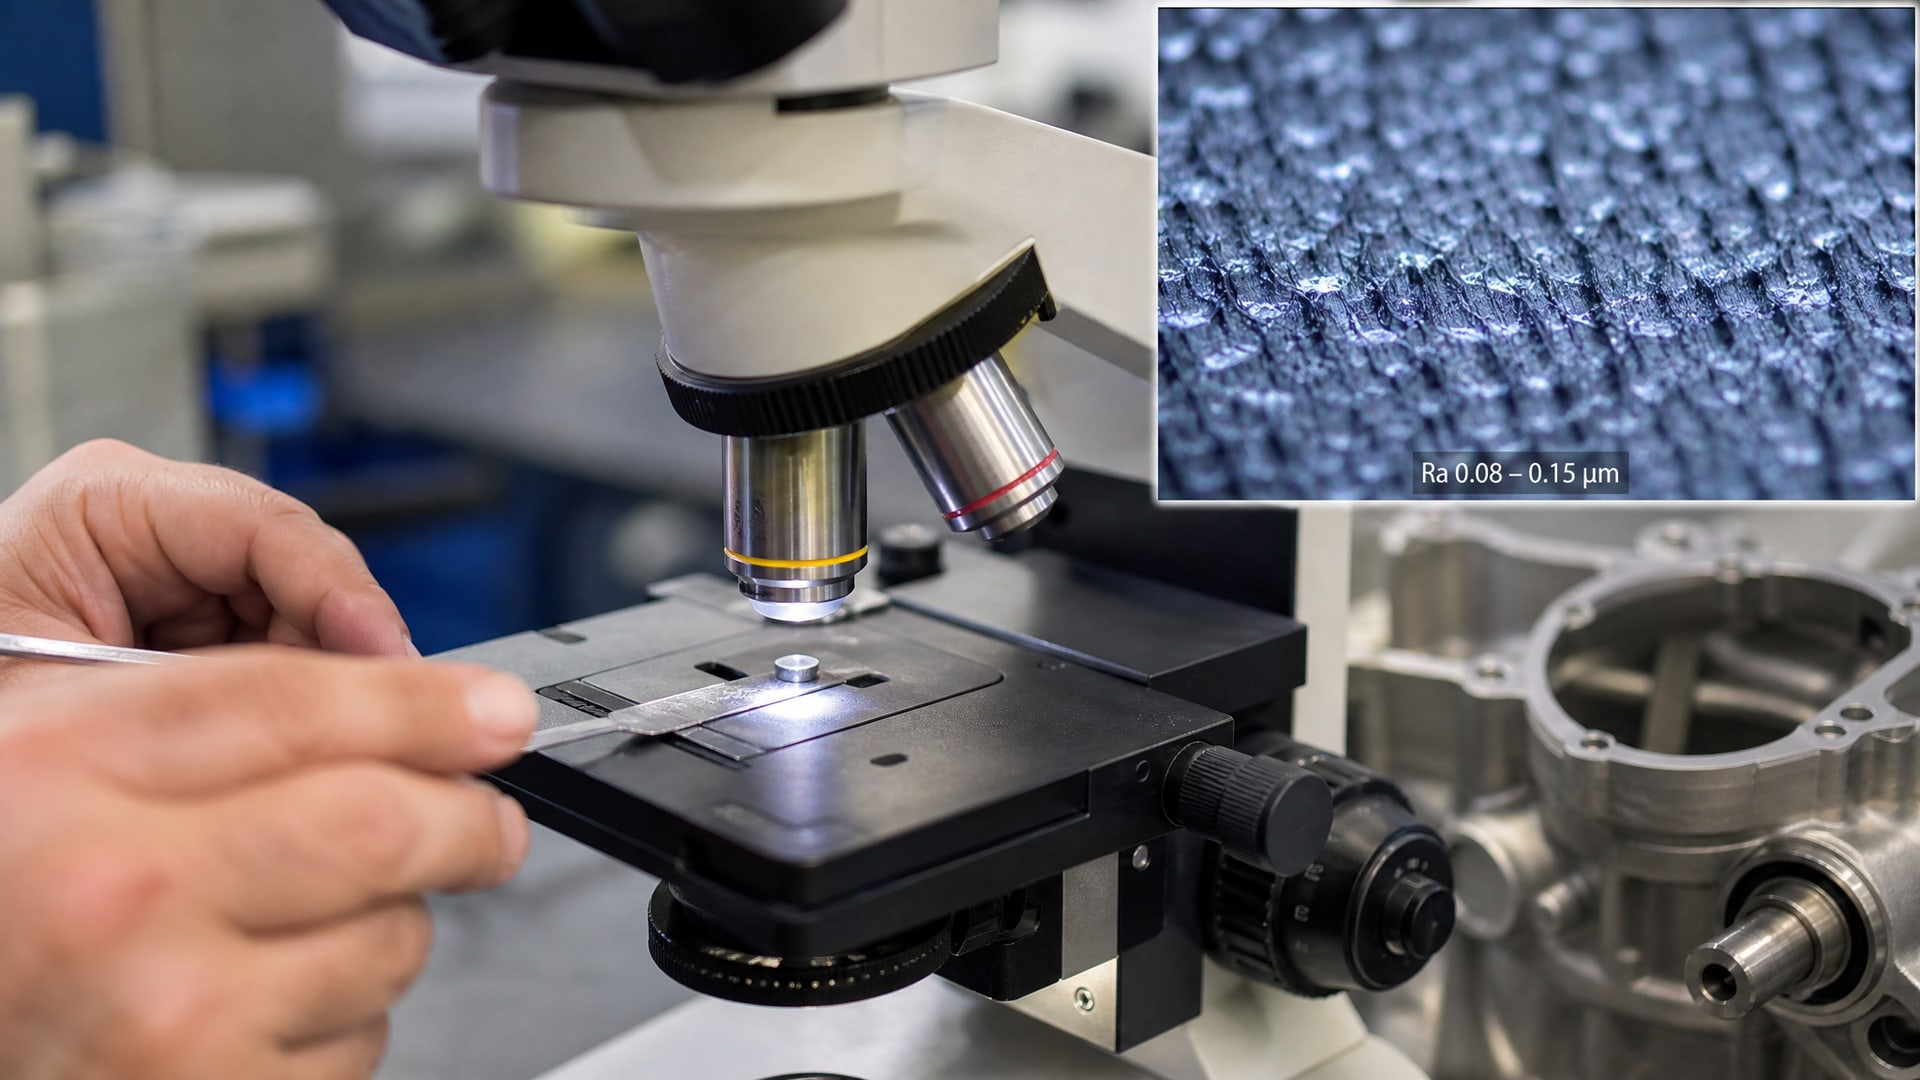
Для антифрикционных покрытий рекомендуемая шероховатость поверхности - Ra в диапазоне 0,4–0,8 мкм по ГОСТ 2789-73. Это не случайный выбор: слишком гладкая поверхность (Ra < 0,2 мкм) означает слабую адгезию покрытия, оно легче отслаивается; слишком грубая (Ra > 1,2 мкм) создает неравномерный слой, с микровпадинами и неполным закрытием, что ведет к ускоренному износу.
На практике это означает, что перед нанесением покрытия деталь должна быть либо отшлифована, либо обработана по точному циклу абразивной обработки, чтобы гарантировать именно этот диапазон. Проверку проводят с помощью профилографа или портативного шероховатомера - это базовая операция при входном контроле детали перед нанесением покрытия.
Если вы переходите с импортного покрытия на отечественное, помните: поставщик импортного материала, вероятно, уже выработал свой цикл подготовки деталей, и его повторение критично. Не имеет смысла ставить отечественное высокотехнологичное покрытие на грязную, ржавую или неправильно отшлифованную поверхность - результат будет одинаково плохой, независимо от качества самого материала.
Второй момент - обезжиривание. Перед нанесением поверхность должна быть обезжирена щелочными растворами (pH 10–12) или специальными органическими обезжиривателями. Масляные следы, отпечатки пальцев, окисное поражение - все это убивает адгезию. В прикладных методиках контроля неорганических неметаллических покрытий (ГОСТ 9.302-88) это указано как обязательная стадия.
Высокотемпературные покрытия для фильер и направляющих узлов
На тайваньском производственном оборудовании часто встречаются узлы с высокой температурой: фильеры для пластика, направляющие с трением о горячие мундштуки, подшипники рядом с нагревателями.
Выбор антифрикционного покрытия здесь становится ключевым.
Для температур 150–300 °C обычно выбирают DLC (diamond-like carbon, углеродоподобные покрытия). Они дают низкий коэффициент трения (0,05–0,15), стабильны в воздушной среде, хорошо адгезируют к стали. Минус - стоимость напыления и требование к подготовке оборудования.
Для 300–500 °C рассматривают MoS₂ (дисульфид молибдена). Он держит температуру лучше, чем DLC, и дешевле. Но тут появляется нюанс: в воздухе MoS₂ окисляется и теряет свойства примерно при 350 °C, а в вакууме или инертной атмосфере работает вплоть до 1200 °C. Если ваша фильера работает в воздухе при 400 °C, MoS₂ - не решение; если это вакуумная камера - прекрасный вариант.
Для температур выше 500 °C в воздухе - графит или керамические покрытия. Графит держит 700 °C и выше, коэффициент трения в пределах 0,10–0,20. Минус - графит может оставлять осадок, чувствителен к влаге и требует герметизации узла.
При выборе высокотемпературного покрытия обязательно согласуйте с поставщиком: работает ли деталь в воздухе, вакууме или среде инертного газа? При какой ровно температуре? Есть ли циклирование температуры (резкие перепады)? От этого зависит, какое покрытие вообще имеет смысл рассматривать. Цикличность температуры может привести к отслаиванию даже хорошего покрытия, если оно не подобрано с запасом по температуре.
Стандарты и контроль качества при импортозамещении
Когда вы выбираете отечественное антифрикционное покрытие вместо импортного, контроль качества - не рекомендация, а обязательность.
Отечественные материалы часто базируются на ГОСТ 26802-86, который регламентирует марки, химический состав и физико-механические свойства антифрикционных порошковых материалов на основе железа. Этот ГОСТ сопоставляется с ISO 5755/1, что полезно при работе с документацией и проверке технических аналогов.
Для контроля готового покрытия используют:
Толщину сухой пленки - измеряется по ISO 19840:2012. Толщиномер наносят в минимум пять точек на детали. Результат должен быть в диапазоне, установленном ТЗ (обычно 5–20 мкм). Отклонения более чем на 2 мкм от номинала указывают на проблемы с нанесением.
Адгезию - оценивают по методу решетчатого надреза (cross-hatch test) согласно ISO 2409 или ГОСТ 9.302-88. Покрытие должно оставаться на месте; если оно отслаивается по сетке - адгезия недостаточна и деталь не пройдет приемку.
Пористость - проверяют методом электрического контактного потенциала или капельным методом йодидом калия. Пористое покрытие быстро начнет ржаветь и потеряет функциональность.
Коэффициент трения - измеряется на трибометре в условиях, максимально приближенных к реальной эксплуатации. Если деталь работает в воде - испытание проводят влажным, если при 250 °C - на нагретом стенде.
Полный пакет контроля стоит денег, но эти деньги окупаются: вы гарантируете, что отечественное покрытие будет работать столько же, сколько работало импортное, и не потребует внеплановых переделок.
На практике многие закупщики ошибаются, требуя от поставщика только "паспорт материала с заявленными параметрами". Паспорт - это рекламное обещание. Протокол испытаний конкретной партии - это факт. Если поставщик не может предоставить протокол испытаний вашей партии по методам из ГОСТ 9.302-88 или ISO, это красный флаг.
Стоимость и повторяемость: почему расходник должен быть предсказуемым
Импортозамещение часто начинается с вопроса о цене.
Но при выборе антифрикционного покрытия нужно оценивать не столько цену за единицу, сколько стоимость владения: расход на покрытие, частота переслоя, потери из-за простоев из-за неправильного выбора.
Расчет расхода делают по формуле: (толщина в мкм × плотность в г/см³) / 10. Например, если вам нужна толщина 10 мкм, а плотность материала 2,5 г/см³, расход составит 2,5 грамма на квадратный метр. Это позволяет точно спланировать закупку и бюджет.
Повторяемость - вторая ключевая часть головоломки. Отечественный поставщик должен гарантировать, что партия номер 10 будет ничем не отличаться от партии номер 1. Для этого требуется система управления качеством, сертификация по ISO 9001 или аналогичные документы, и - главное - открытость в раскрытии параметров материала.
Если вы договариваетесь с новым поставщиком отечественного антифрикционного покрытия, попросите несколько пробных партий на испытание. Проведите на них полный контроль, проверьте ресурс на своем оборудовании, убедитесь в повторяемости. Только после этого переходите на постоянную закупку. Это муторно, но гораздо дешевле, чем переделывать детали или менять оборудование из-за неправильного материала.
В условиях высокой температуры, особенно при циклировании, рекомендуется увеличивать интервалы переслоя покрытия. Если импортное покрытие держало год, отечественное при аналогичных параметрах может потребовать переслоя каждые 8–10 месяцев. Это не признак худшего качества - это признак, что вы неправильно спрогнозировали ресурс. Учитывайте это в сметах и планах.
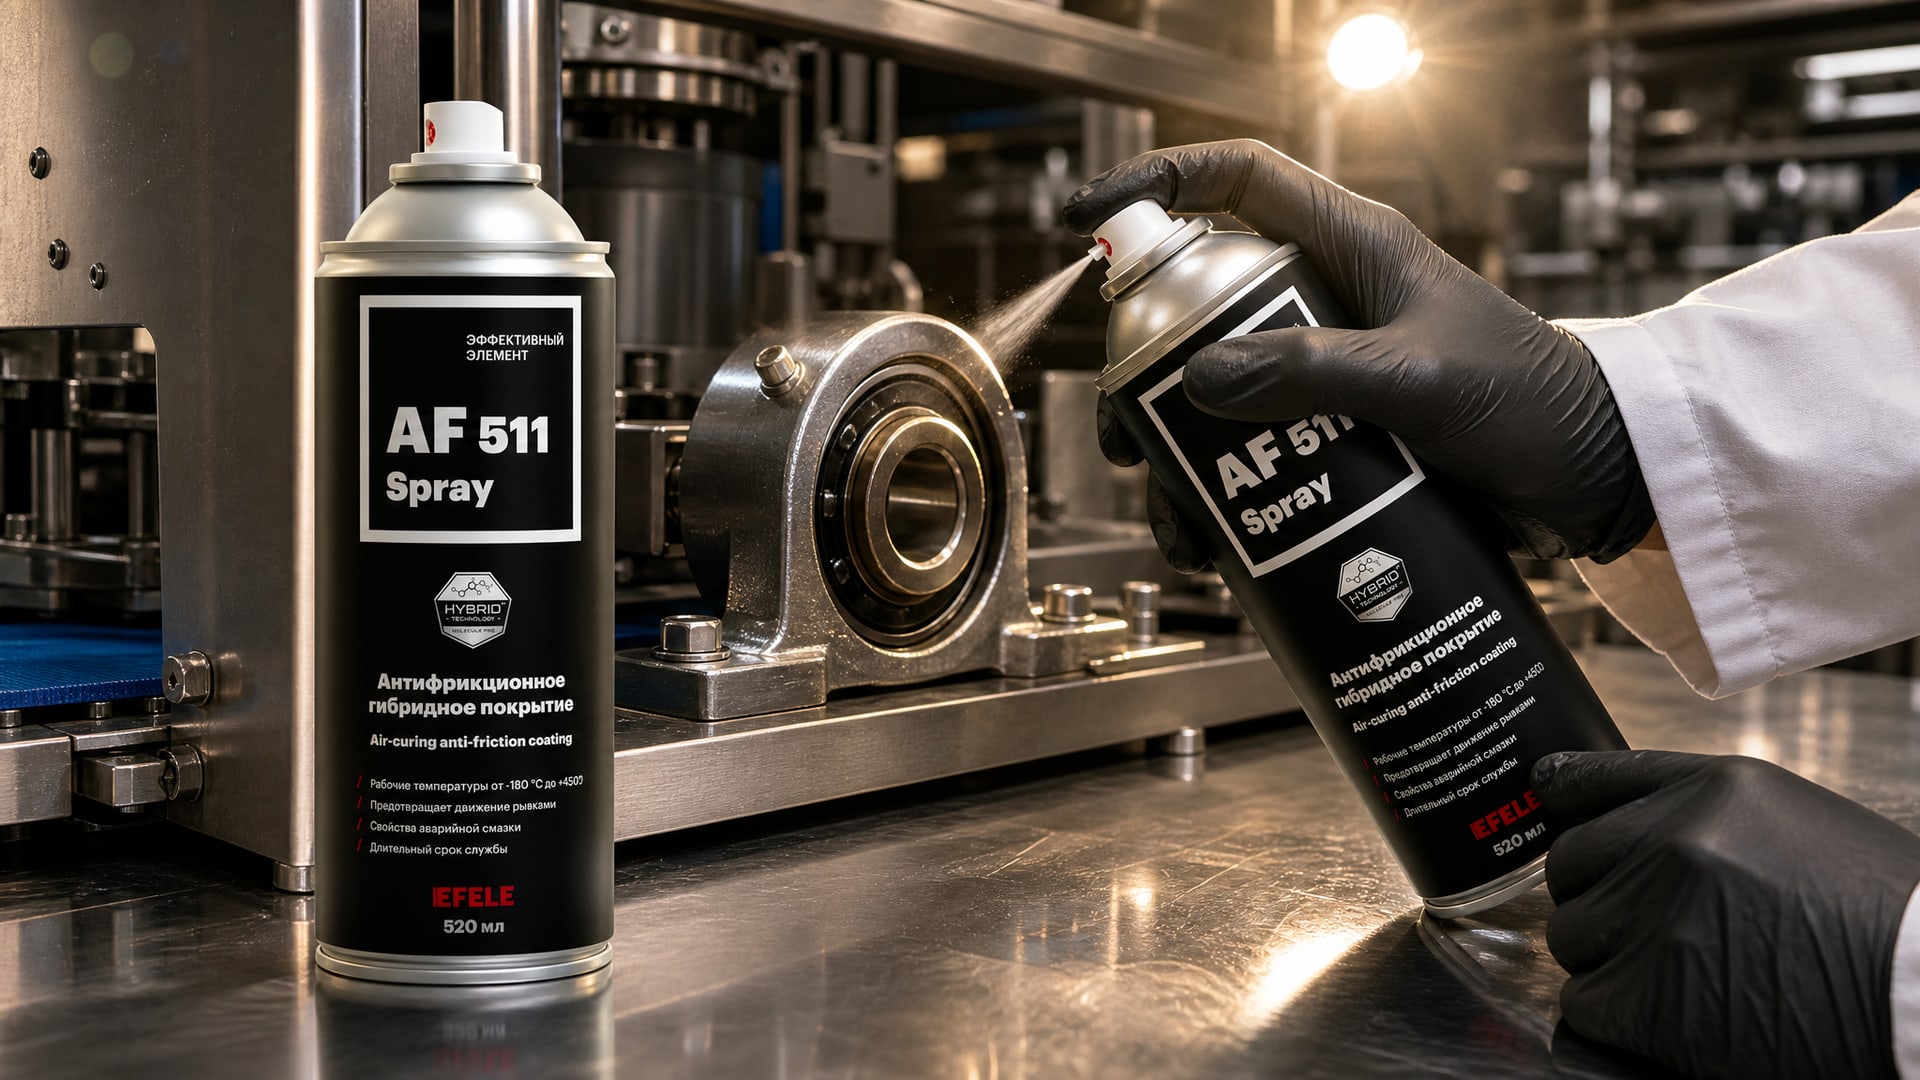
На практике на производствах, где по многу лет работают с высокотемпературным оборудованием и покрытиями, закупщики нередко возвращаются к проверенным решениям: сочетание отечественного антифрикционного покрытия EFELE AF-511 Spray, которое формирует сухую смазочную пленку с хорошей адгезией и стойкостью в широком диапазоне температур, обеспечивает предсказуемый расход и четкую схему контроля толщины по ISO 19840:2012. Это минимизирует риск переделок и простоев оборудования.
Чек-лист для подбора отечественного антифрикционного покрытия
Прежде чем подписывать контракт на поставку нового материала, убедитесь, что вы ответили на все эти вопросы:
Какова реальная температура в зоне работы детали? (не "высокая температура", а конкретно 120 °C, 300 °C, 500 °C?)
Какой диапазон нагрузок испытывает узел? (напряжение в МПа)
Работает ли деталь в воздухе, в вакууме или в специальной атмосфере?
Есть ли циклирование температуры, и насколько резкие перепады?
Какова шероховатость основания на вашем производстве при подготовке поверхности? (необходимо именно Ra, не "гладко отшлифованная")
Какой коэффициент трения требуется по ТЗ? (менее 0,10? менее 0,15? менее 0,20?)
На какую толщину слоя рассчитано оборудование (контроль толщиномером)?
Какие методы контроля вы используете на своей стороне? (толщиномер, адгезиметр, трибометр?)
Какова периодичность переслоя при текущем импортном материале? (нужно ли воспроизводить ту же периодичность?)
Есть ли требования по допускам или сертификатам (пищевой допуск, взрывозащита и т.п.)?
Если на все вопросы получены четкие ответы, ТЗ составлено правильно, и выбор отечественного аналога имеет шансы на успех. Если хотя бы на один вопрос нет ясного ответа, виноват не материал, а расплывчатое требование.
Часто задаваемые вопросы
Что означает коэффициент трения менее 0,15 в контексте антифрикционного покрытия?
Коэффициент трения - отношение силы трения к нормальной нагрузке на поверхность. Значение менее 0,15 означает, что при одной и той же нагрузке сила, требуемая для движения детали, будет относительно небольшой, что снижает тепловыделение и износ. Но это значение зависит от условий испытания: один материал может иметь коэффициент 0,10 в сухом трении при комнатной температуре и 0,25 при 300 °C.
Можно ли использовать антифрикционное покрытие вместо смазки?
Отчасти да, отчасти нет. Твердосмазочное покрытие (DLC, MoS₂, графит) работает в узлах, где жидкая смазка не может поддерживаться (высокие температуры, вакуум, центрифуга) или где загрязнение недопустимо. Но если узел спроектирован под жидкую смазку, просто заменить ее на покрытие без переработки конструкции не получится. Нужно пересчитывать зазоры, зоны контакта, систему отвода тепла.
Почему отечественное покрытие может требовать более частый переслой?
Отечественные материалы, выпускаемые по ГОСТ 26802-86, часто рассчитаны на более консервативные условия, чем некоторые импортные премиум-решения. Кроме того, разница может быть в толщине: если отечественный материал наносится слоем 8 мкм, а импортный -12 мкм при одинаковых условиях, ресурс будет отличаться. Это не означает худшее качество материала, это означает, что нужно пересчитать интервалы переслоя под ваши условия.
Как проверить, что покрытие нанесено равномерно?
Проверяют толщину в минимум пяти точках каждой детали портативным толщиномером по ISO 19840:2012. Если разброс менее 2 мкм от номинала, слой считается равномерным. Дополнительно проверяют адгезию методом решетчатого надреза: нарезают сетку надрезов на покрытии и проверяют, остается ли оно на месте или отслаивается.
Какая разница между MoS₂ и графитовым покрытиями при высокой температуре?
MoS₂ держит до 350 °C в воздухе, графит -700 °C и выше. MoS₂ требует вакуума или инертной атмосферы для работы выше 350 °C. Графит часто требует герметизации узла, чтобы не было выветривания. Выбор зависит от конкретного приложения: если это открытая направляющая при 400 °C - только графит; если это вакуумная камера при 600 °C - MoS₂.
Заключение
Импортозамещение антифрикционных покрытий - это не простая замена названия, а техническая задача, требующая понимания режимов работы узла, нормативной базы и способов контроля качества. Отечественные материалы на основе ГОСТ 26802-86 способны полностью заменить импортные аналоги, если подходить осознанно.
Начните с честной оценки: какова температура, нагрузка, среда (воздух, вакуум), необходимая толщина и диапазон коэффициента трения? Составьте ТЗ с измеримыми параметрами, потребуйте протоколы испытаний партии (не только паспорт материала), проведите пробное нанесение с полным контролем, и только после этого переходите на регулярную закупку. Шероховатость основания Ra 0,4–0,8 мкм, контроль по толщине и адгезии, согласованная периодичность переслоя - это основа надежного импортозамещения. Ваше следующее действие: запросите у текущего поставщика импортного покрытия полные параметры (ТЗ, протоколы испытаний, диапазоны рабочих условий), затем передайте их отечественному производителю с просьбой на техническое предложение по замене.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.