
Антифрикционное покрытие для нефтегазового оборудования в морской воде: защита болтов и резьбовых соединений
Оборудование нефтегазовых платформ в морской среде сталкивается с агрессивным воздействием соленой воды, влажности и перепадов температур, которые быстро разрушают болты, гайки и резьбовые соединения. Коррозия не только ослабляет крепеж, но и приводит к заеданию резьбы, усложняя монтаж и демонтаж оборудования, а также увеличивая затраты на техническое обслуживание. Антифрикционное твердосмазочное покрытие решает эту проблему одновременно: оно защищает металл от коррозии, снижает трение в узлах, предотвращает скачкообразное движение и облегчает разборку конструкций в полевых условиях. В данной статье рассмотрены преимущества современных антифрикционных покрытий для морского нефтегаза, принципы их выбора и применения, а также практические аспекты использования на ответственных участках.
Такие покрытия становятся рациональной альтернативой традиционным методам защиты крепежа, когда требуется совместить барьерную антикоррозионную защиту с долгосрочной стабилизацией трения в резьбовых соединениях и подвижных узлах.
Морская коррозия нефтегазового оборудования и роль антифрикционных покрытий
Морская среда ускоряет коррозию стального крепежа в 3–5 раз по сравнению с атмосферными условиями на материке.
Соль, растворенная в морской воде, проникает в микропоры, под слои смазки и в зазоры резьбы, запуская электрохимические процессы разрушения металла. На платформах и подводных трубопроводах болты и гайки нефтегазового оборудования часто находятся в зоне постоянного контакта с морским спреем, ливневой водой и соленой лужей. Результат - активная ржавчина, белые солевые отложения, разрушение резьбы и повышение момента затяжки при разборке.
Традиционные решения (минеральные масла, пластичные смазки, дешевая цинковая гальваника) не полностью решают задачу: масла и смазки вымываются волнами и морской водой, цинковые системы сохраняют жертвенную защиту недолго в условиях высокой солености и турбулентности, а механические повреждения при монтаже открывают голый металл коррозии. Антифрикционные твердосмазочные покрытия устраняют эти недостатки: они образуют сухую, не стирающуюся пленку, прочно связанную с металлом, не вымываются волнами, не оставляют жирных следов на палубе и не требуют переподсмазки в поле.
Как работает коррозионная защита в морской воде
Твердосмазочное покрытие работает как многослойный барьер: наружный слой ПТФЭ (политетрафторэтилен) отталкивает воду и соль, а дисульфид молибдена (MoS₂) служит микроскопической смазкой, снижая фрикцию и предотвращая вырывание защитного слоя при микродвижениях. Такая система более стойка к вибрационной коррозии (фреттингу) и к циклическому смачиванию-высыханию на палубе, чем традиционная смазка. Полимеризация при 200 °C на протяжении 40 минут обеспечивает крепкую адгезию к поверхности металла, благодаря чему покрытие не шелушится и не теряет герметичность даже после многократных циклов нагрева и охлаждения.
Антифрикционное твердосмазочное покрытие: основные параметры и характеристики
Антифрикционные покрытия не являются краской или обычной смазкой - это гибридный материал, сочетающий барьерные, смазывающие и химически стойкие свойства.
MODENGY 1014, один из наиболее распространенных в нефтегазовой отрасли, содержит молекулы ПТФЭ и MoS₂, что обеспечивает следующие технические характеристики:
| Параметр | Значение |
|---|---|
| Рабочий температурный диапазон | −75…+255 °C |
| Коррозионная стойкость (соляной туман ISO 9227) | > 672 часов |
| Расход на нанесение | 55 г/м² |
| Полимеризация | 200 °C / 40 минут |
| Коэффициент трения | Низкий (в режиме скольжения) |
| Адгезия | Высокая (химическая связь с металлом) |
| Стойкость к химическим средам | Кислоты, щелочи, нефтепродукты |
| Вид | Сухое твердосмазочное покрытие |
Эти параметры означают, что покрытие способно работать в условиях как суровых холодов Арктики (−75 °C на буровых установках), так и высокотемпературных узлов подводных скважин (свыше +200 °C вблизи горячих трубопроводов). Расход 55 г/м² позволяет закупщику предсказать затраты на одну партию крепежа и спланировать логистику без переорасхода. Полимеризация при 200 °C требует специального оборудования (муфельная печь или сушильный шкаф), но это стандартный процесс для производственных площадок нефтегазовых сервисных служб.
Испытание в соляном тумане: что оно показывает и не показывает
ISO 9227 - международный стандарт ускоренного испытания коррозионной стойкости в нейтральном соляном тумане. Образец покрытия помещают в камеру, где распыляется туман 5%-ного раствора хлорида натрия при температуре 35 °C. По времени появления первых признаков коррозии (красной ржавчины или белых солевых пятен) судят о защитных качествах. Значение > 672 часов означает, что покрытие без видимых дефектов выдержало более 4 недель непрерывного соляного тумана.
Однако это лабораторное испытание не воспроизводит полностью реальные морские условия: в поле покрытие подвергается циклическому смачиванию и высыханию, волновому удару, ультрафиолетовому облучению, механическому истиранию в местах контакта и воздействию нефтепродуктов. Поэтому результат ISO 9227 служит индикатором и инструментом сравнения, но не гарантией долговечности. Закупщики часто спрашивают: «Если 672 часа в камере, значит ли оборудование проживет 3 года на платформе?» Ответ: «Индикация хорошая, но конечный результат зависит от условий подготовки поверхности, монтажа, эксплуатационных вибраций и вторичных механических повреждений».
Защита болтов и резьбовых соединений: преимущества перед традиционными методами
Болты и гайки на морских нефтегазовых платформах нередко остаются без внимания до момента, когда требуется разборка оборудования.
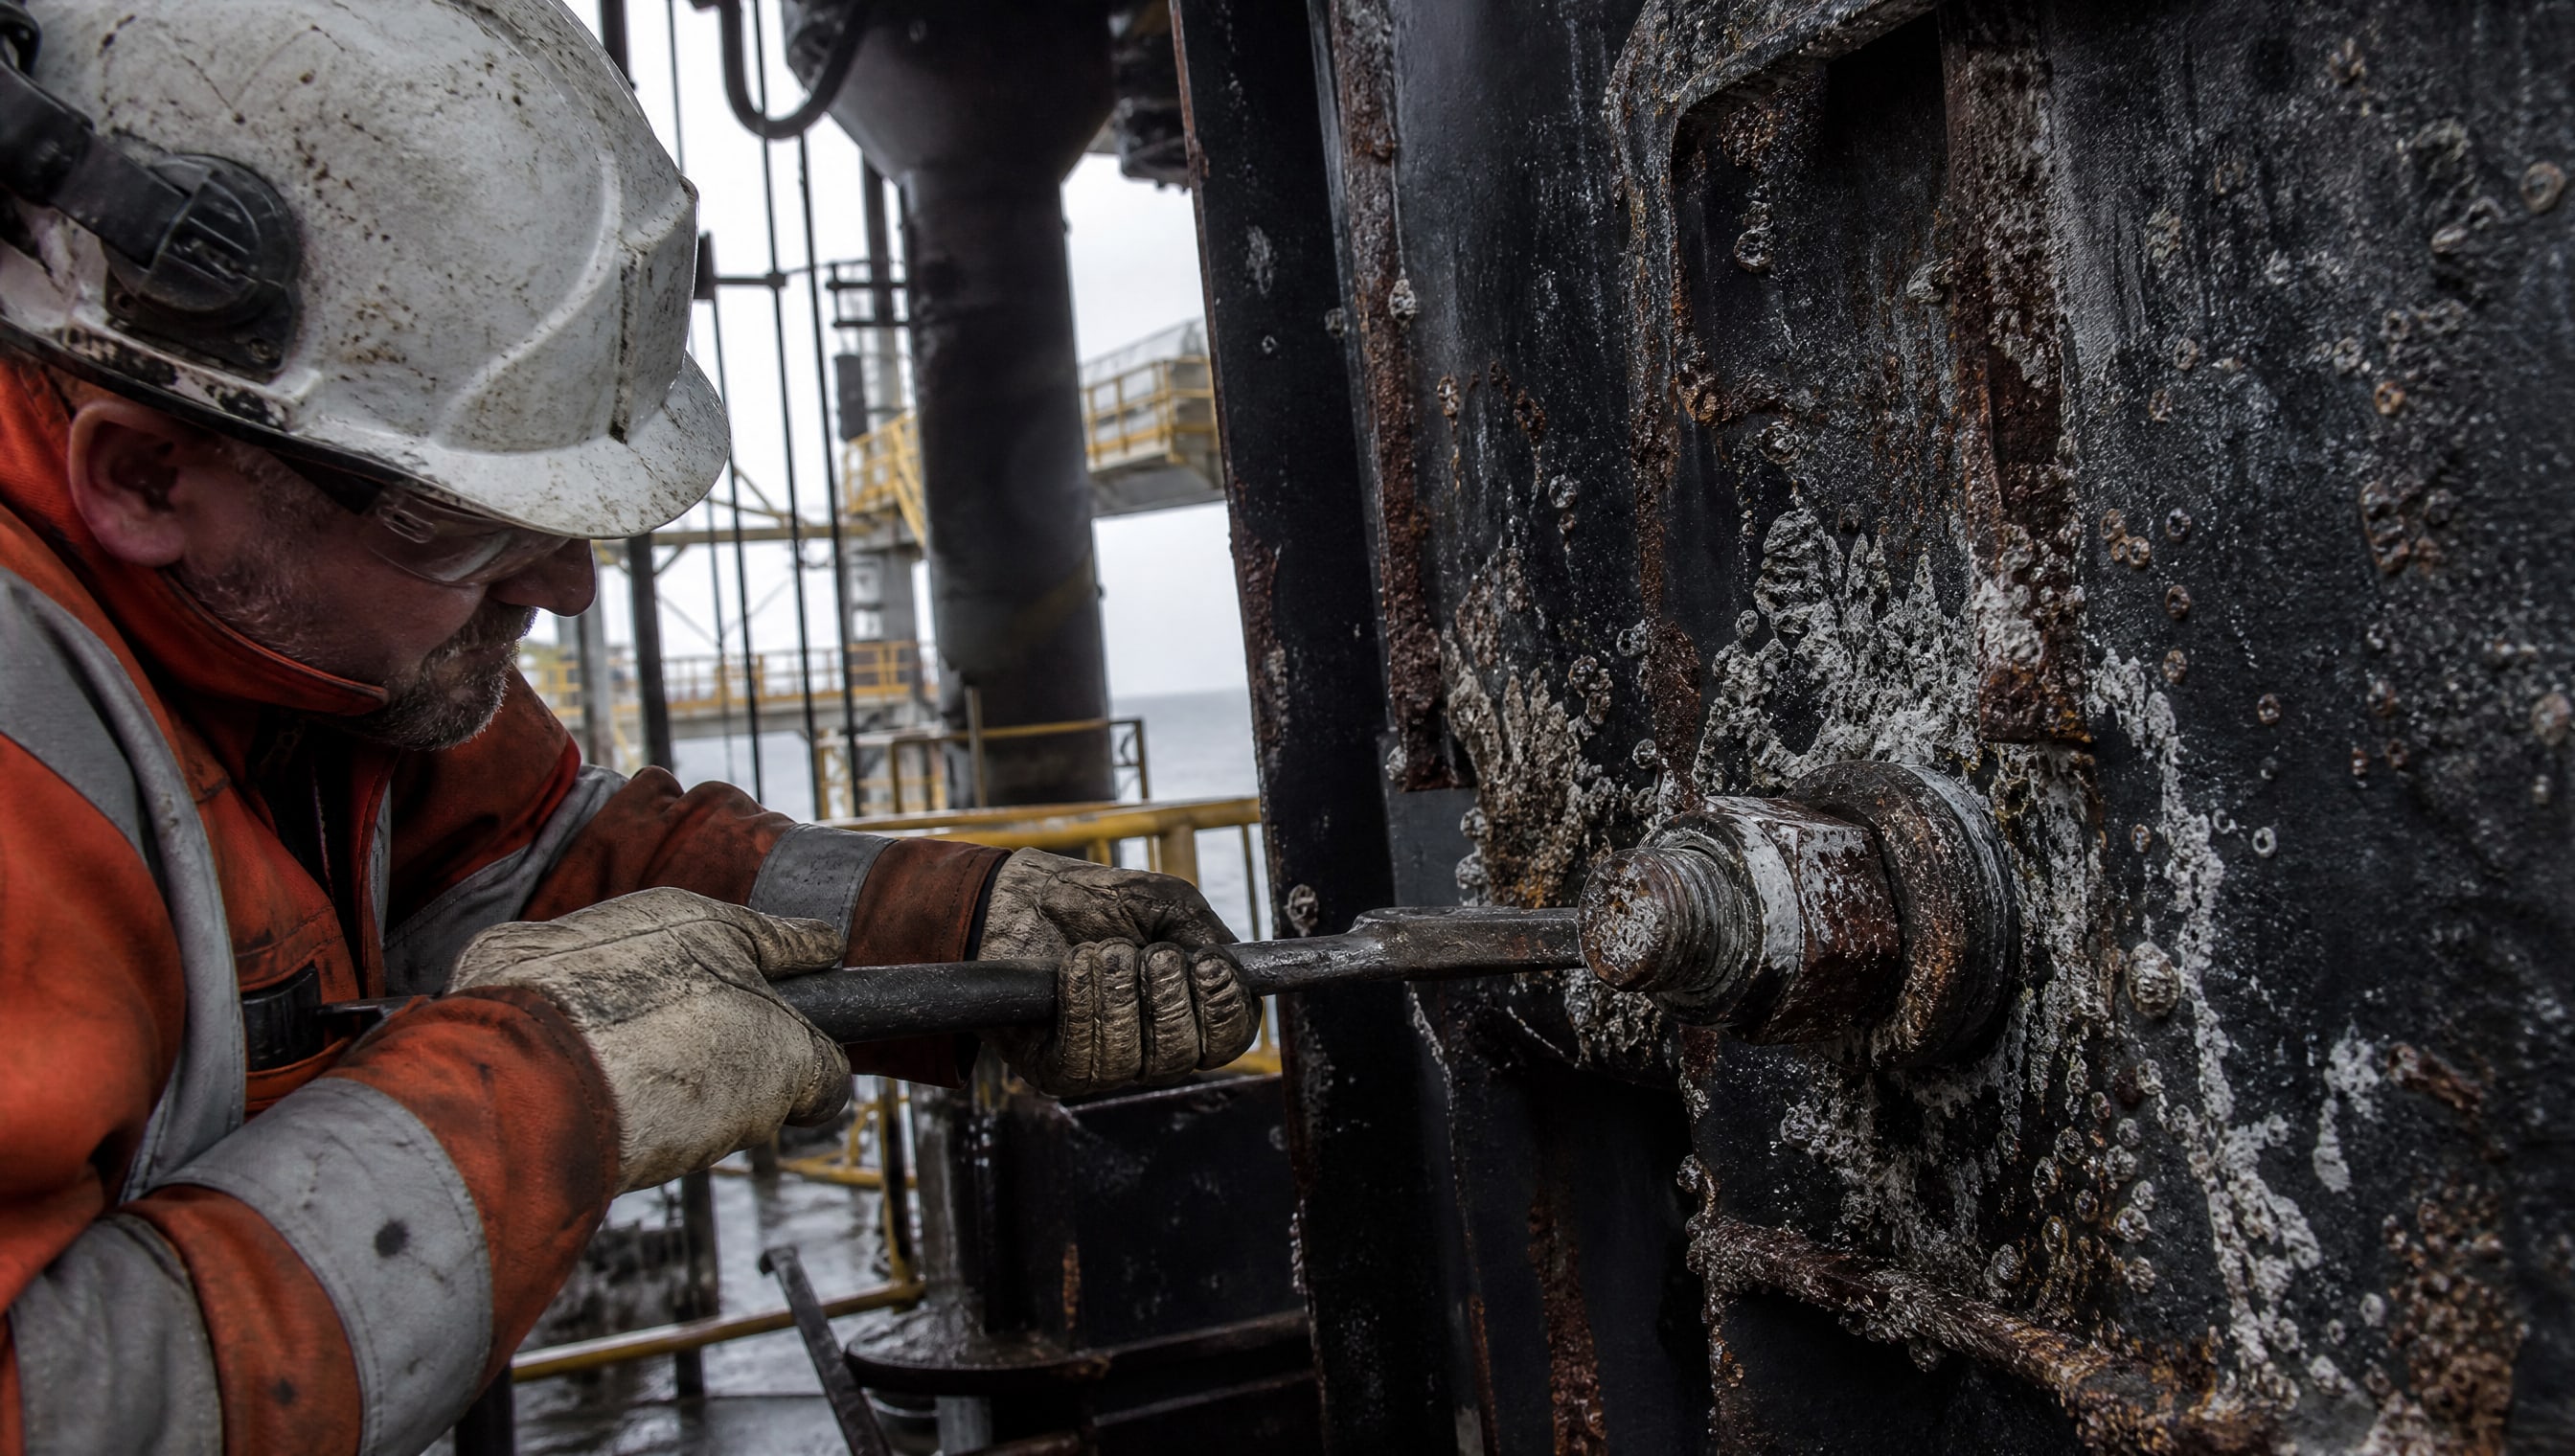
За годы работы в морской среде они окисляются, покрываются белым налетом (хлориды и окиси кальция), и попытка открутить гайку приводит к срыву граней или разрыву болта. В результате требуется вызов сварщика, спилка болта болгаркой и замена, что обходится в разы дороже, чем своевременная защита. Кроме того, повышенный момент затяжки окисленного крепежа приводит к перетяжке и микротрещинам в металле, снижающим несущую способность узла.
Антифрикционное твердосмазочное покрытие решает эту проблему четырьмя способами:
Барьерная защита: сухая пленка ПТФЭ не пропускает соленую воду и кислород к поверхности металла, замедляя электрохимическую коррозию
Стабилизация трения: дисульфид молибдена поддерживает низкий и предсказуемый коэффициент трения в резьбе, что позволяет при разборке применить обычный момент без «мертвого» прилипания болта
Предотвращение фреттинга: микродвижения болта в резьбе под вибрацией не повреждают защитный слой, так как он не стирается, как смазка, а работает как упругий слой
Упрощение монтажа: на верфях и в полевых условиях сборщик экономит время на откручивание и не рискует сорвать грань или гайку, что особенно важно для ответственного крепежа высокой прочности
Сравнение методов защиты крепежа в морской среде
| Метод защиты | Барьер от коррозии | Управление трением | Стирается ли | Удобство монтажа |
|---|---|---|---|---|
| Минеральное масло | Частичная (вымывается) | Временное | Да, быстро | Грязные руки |
| Пластичная смазка | Частичная (вымывается) | Хорошее | Да, со временем | Грязные руки, вредна при работе |
| Цинковое гальваническое покрытие | Хорошая (жертвенная) | Нет | Нет | Высокий момент затяжки |
| Антифрикционное твердосмазочное | Хорошая (барьер + слой) | Хорошее | Нет | Оптимальный момент |
Таблица показывает, что антифрикционные покрытия занимают промежуточное место между цинкованием (которое очень хорошо защищает, но плохо управляет трением) и смазками (которые управляют трением, но вымываются и грязнят рабочее место). Для морского нефтегаза это сочетание часто оказывается оптимальным, особенно если оборудование находится в активной зоне волны и требует периодического монтажа-демонтажа.
Нанесение антифрикционных покрытий: технология и требования к подготовке
Успех применения антифрикционного покрытия в 70% зависит от подготовки поверхности, и в 30% - от соблюдения режима нанесения и полимеризации.
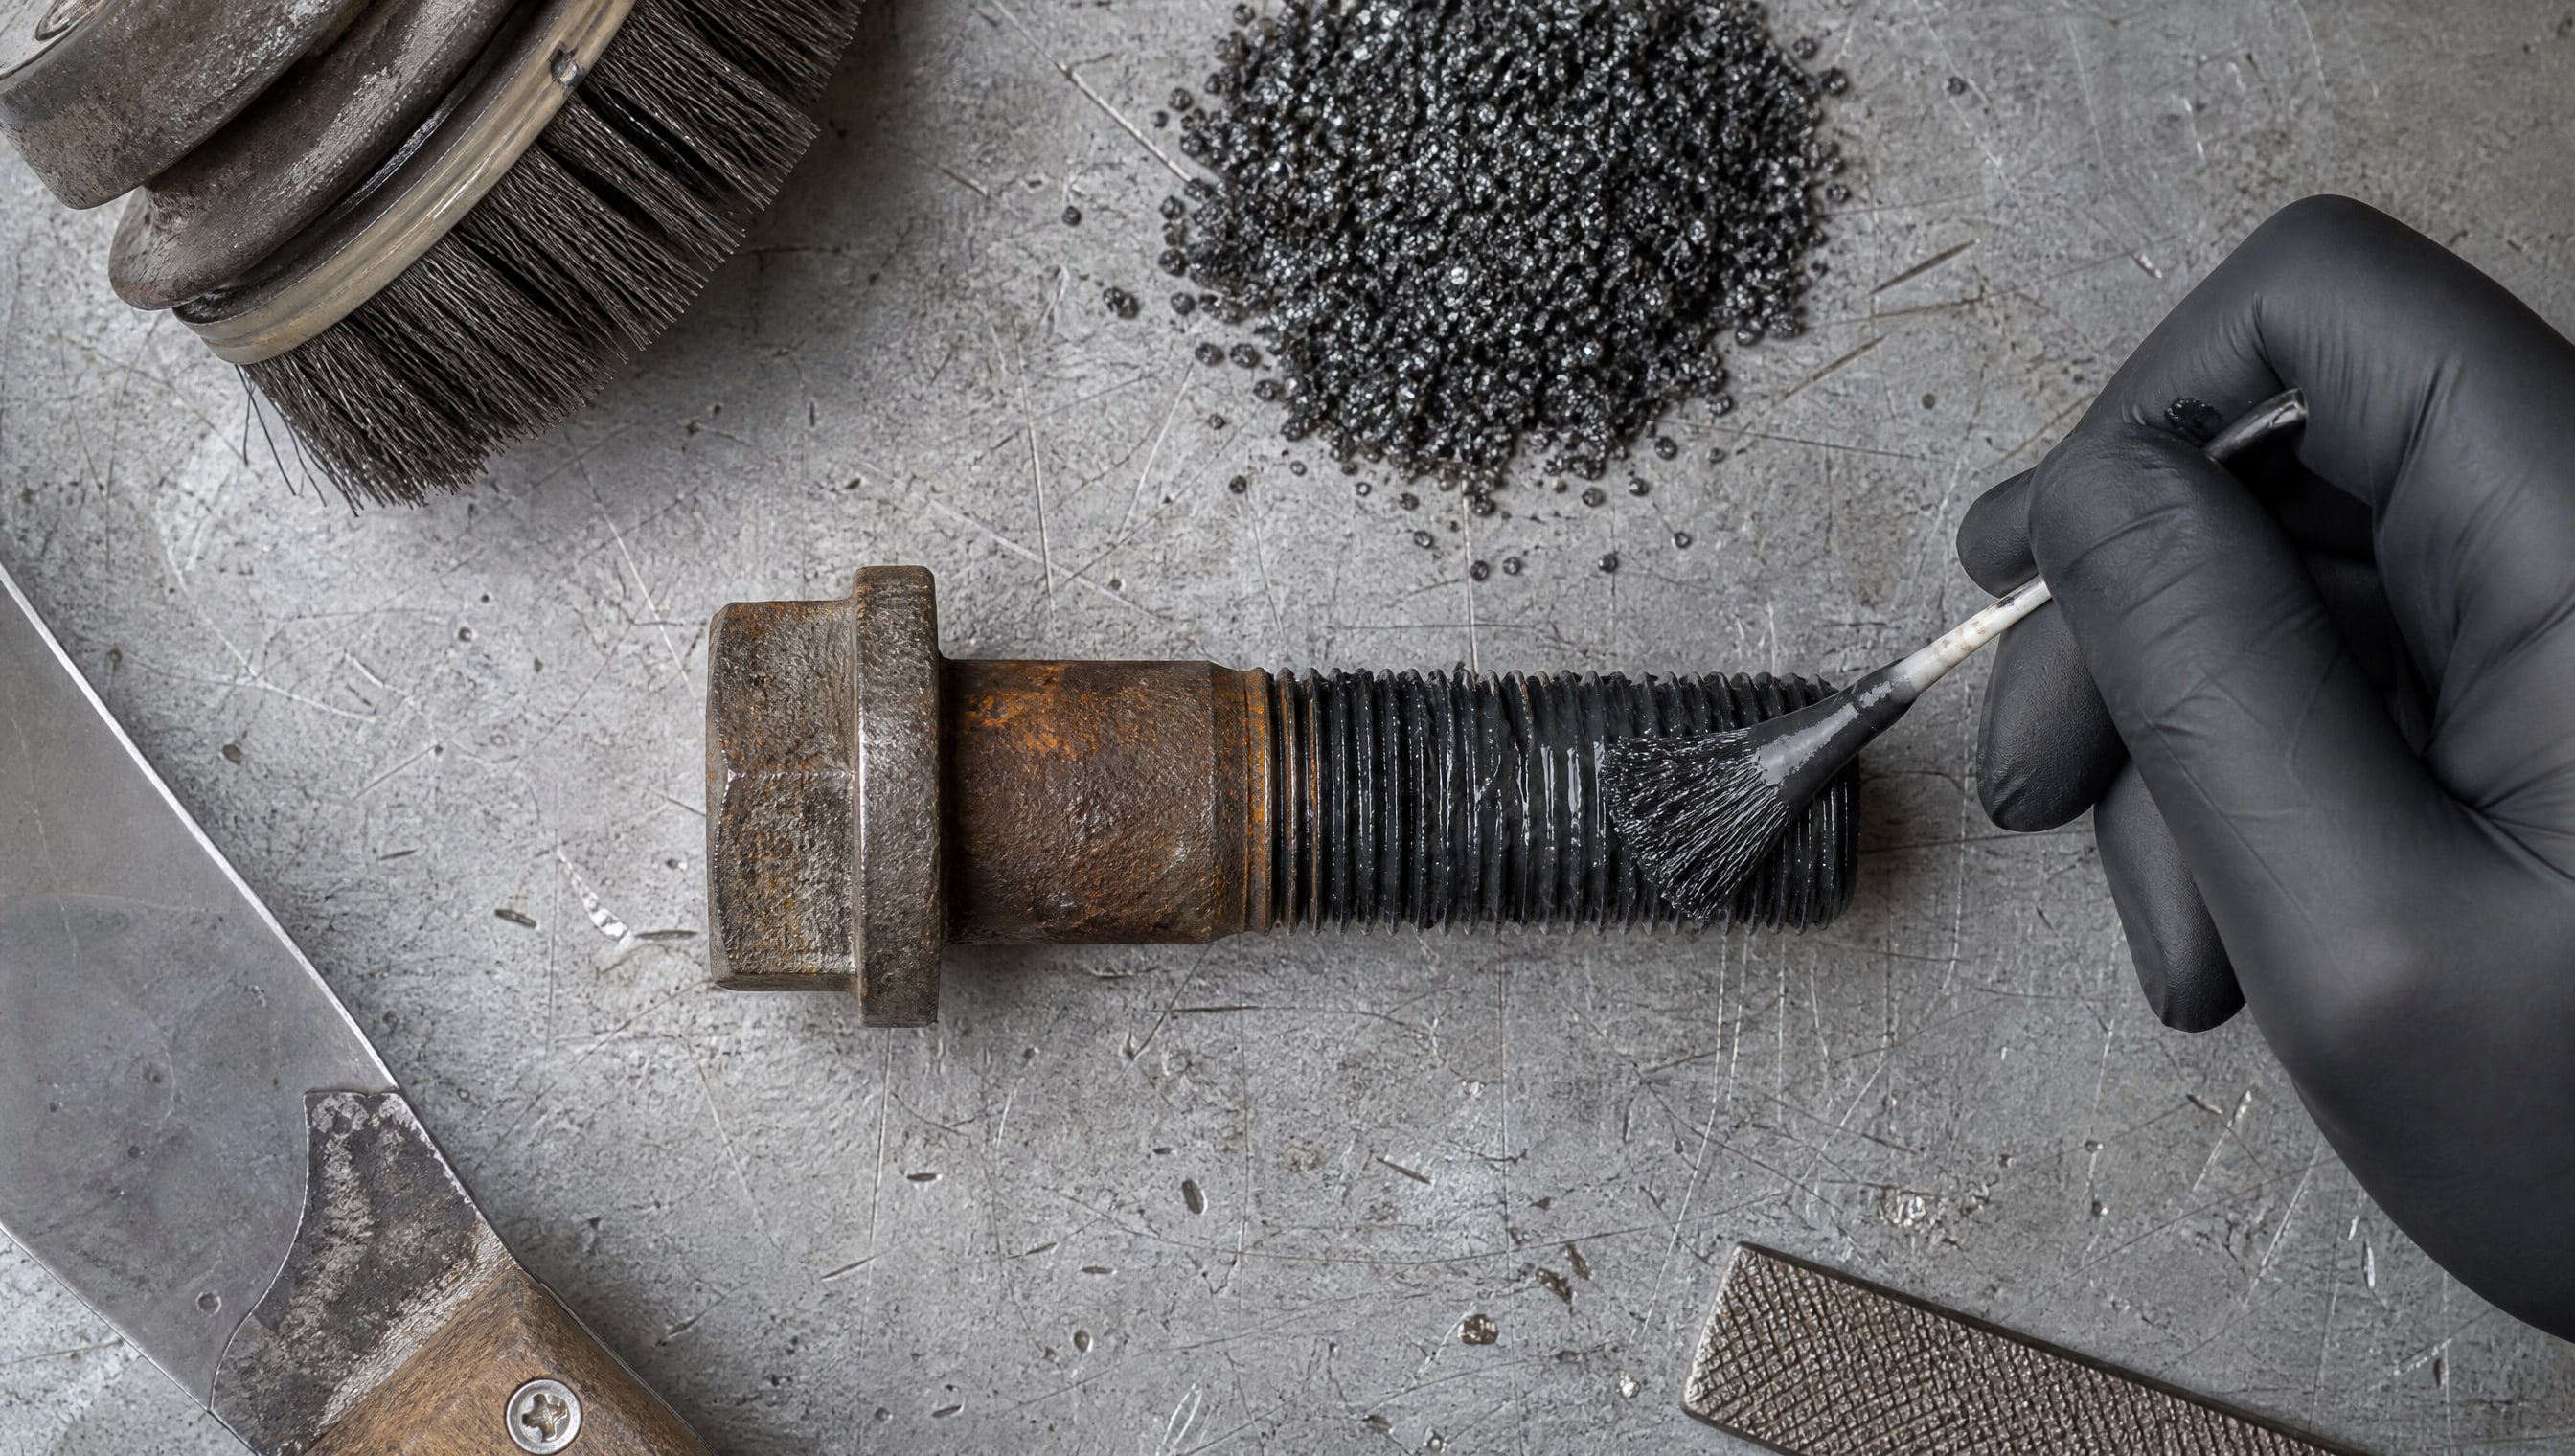
Это отличается от привычной окраски забора, где можно обойтись без тщательной подготовки. Для морского крепежа и арматуры требуется следующая технологическая цепочка:
1. Удаление ржавчины и окислов. Болты, снятые с демонтированного оборудования, часто покрыты старой ржавчиной, морским налетом и остатками смазки. Их очищают механически (щетка, микропески, дробь) или химически (кислотное травление) до получения чистой металлической поверхности. В переданных материалах указано, что результаты испытания коррозионной стойкости по ISO 9227 приводятся именно для нефосфатированной поверхности - это означает, что после очистки не нужно применять фосфатирование, оно только усложнит процесс.
2. Нанесение покрытия. MODENGY 1014 наносится из аэрозольного баллончика или краскопультом при расходе 55 г/м². Толщина слоя должна быть максимально равномерной; слишком тонкое покрытие не обеспечит защиту, слишком толстое при полимеризации может отслоиться. На практике это означает нанесение 2–3 тонких слоев с интервалом 15–20 минут для адгезии слоев между собой.
3. Полимеризация в печи. Покрытие полимеризуется при 200 °C в течение 40 минут. Это критичный процесс: именно при такой температуре молекулы ПТФЭ и MoS₂ образуют химическую связь с поверхностью. Если температура ниже (например, 150 °C) или время короче (20 минут), адгезия снижается и покрытие может отслоиться при механическом воздействии. Если же нарушить режим и поднять температуру выше 255 °C, начинается разложение ПТФЭ, и свойства деградируют.
4. Охлаждение и контроль. После полимеризации детали охлаждают в печи или на воздухе до комнатной температуры. Проверяют адгезию визуально (нет ли раковин, пузырей, подтеков) и при необходимости - адгезиометром (отслаивание не должно быть видимым).
Для закупщика это означает, что при выборе поставщика антифрикционного покрытия нужно убедиться, что его производственная площадка имеет муфельную печь с точным контролем температуры и тех. процесс пройден сотни раз. Это не работа для сварочного цеха на краю производства.
Сочетание антифрикционного покрытия с другими методами защиты
В некоторых случаях на морских платформах применяют комбинированные системы: сначала наносят тонкое цинковое покрытие (5–10 мкм) как жертвенный слой, а затем сверху - антифрикционное покрытие MODENGY 1014. Это дает дополнительную страховку в зонах наиболее интенсивного контакта с морской водой (верхние части платформы, открытые палубы). Однако это увеличивает затраты и требует согласования, так как не все цинковые системы совместимы с последующей полимеризацией при 200 °C. Для защиты болтов нефтегазового оборудования от коррозии в условиях морской воды рекомендуется проверить совместимость выбранного способа нанесения с экспертом компании-поставщика - так как каждый узел требует индивидуального расчета адгезии.
Альтернатива цинкированию и традиционным смазкам: когда и зачем переходить
Закупщики часто стоят перед дилеммой: традиционное цинковое гальваническое покрытие давно известно, цена низкая, а что такое эти модные «твердосмазочные покрытия» и стоит ли рисковать?
Ответ требует анализа конкретной задачи, а не абстрактного выбора лучшего варианта.
Когда цинкование по-прежнему рациональнее
Если требуется защитить недорогой крепеж, который не разбирается годами, находится в защищенной от волн части платформы и не участвует в механизмах с трением - простое цинковое гальваническое покрытие еще остается экономически оправданным. Оно дешевле на единицу, быстрее наносится, не требует специальной печи для полимеризации и хорошо известно всем поставщикам.
Когда антифрикционное покрытие дает преимущество
Переход на антифрикционные твердосмазочные покрытия становится экономически и функционально целесообразным в следующих ситуациях:
Высокопрочной крепеж (> M10, класс прочности 8.8 и выше). При затяжке такого болта до номинального момента цинк заедает в резьбе, и фактический момент затяжки может вырасти на 20–40%. С антифрикционным покрытием момент предсказуем и соответствует расчетному.
Ответственные узлы, требующие многократной разборки. Трубопроводная арматура, фланцевые соединения, крепежные элементы смазочных систем - все это нередко требует разборки для техобслуживания. С антифрикционным покрытием разборка безопасна и не требует дополнительных инструментов или вызова сварщика.
Узлы в активной волновой зоне или в брызгозонах. Если крепеж постоянно смачивается морской водой и высыхает циклически, высока вероятность фреттинга (вибрационной коррозии). Твердосмазочное покрытие защищает не только от коррозии, но и от микродвижений, подавляя этот механизм разрушения.
Внутренние полости деталей и скрытые резьбовые соединения. Если болт находится внутри корпуса насоса или клапана, доступ к нему затруднен, а замена обходится дорого. Долгосрочная защита при одном нанесении выгоднее, чем переподсмазка каждый год.
Практически все крупные сервисные компании морского нефтегаза уже перешли на использование антифрикционных твердосмазочных покрытий для критичного крепежа. Это не новинка и не экспериментальная технология - это зарекомендовавшийся в отрасли выбор, ставший стандартом для ответственных узлов.
Испытания и стандарты: что нужно сверить перед заказом
При выборе антифрикционного покрытия для морского нефтегаза рекомендуется запросить у поставщика следующую информацию и документы:
Сертификат стойкости к соляному туману (ISO 9227). Минимум приемлемого результата -500 часов; если паспорт указывает > 672 часов, это хороший показатель.
Технический паспорт (TDS) с указанием состава. В нем должны быть указаны ПТФЭ, дисульфид молибдена, указание на отсутствие токсичных компонентов после отверждения (это важно для палубной работы).
Данные по адгезии. Стандарт ISO 4624 (испытание на отслаивание) показывает, насколько прочно покрытие прилипает к металлу. Для морского крепежа требуется высокая адгезия (не менее 2–3 МПа в зависимости от материала основания).
Совместимость с материалом. Проверить, подходит ли покрытие для низкоуглеродистой стали (что-то вроде ГОСТ 1050), нержавейки (если используется) и алюминия (редко, но встречается в узлах подвижных огней и буев).
Подтверждение рабочего диапазона температур. Убедиться, что −75…+255 °C охватывает условия эксплуатации конкретной платформы (в Арктике может быть холоднее, в тропической зоне теплее).
Если поставщик не может предоставить эту информацию в письменном виде или ссылается на «коммерческую тайну», это красный флаг. Серьезные производители, такие как те, что поставляют покрытия для морского нефтегаза, всегда прозрачны в технических деталях.
Часто задаваемые вопросы
Какова реальная долговечность антифрикционного покрытия на морской платформе?
Нет единого ответа, так как долговечность зависит от условий: в защищенных местах платформы (внутри корпусов, подпалубные зоны) покрытие работает 5–7 лет и дольше без заметного износа; на открытых участках в брызгозоне и в зоне волны -2–4 года. ISO 9227 (672 часа в соляном тумане) дает индикацию, но не гарантию. На практике закупщики планируют переосмотр и возможное обновление покрытия при плановом техническом обслуживании оборудования.
Можно ли наносить антифрикционное покрытие своими руками на площадке платформы?
Нанесение самого аэрозоля возможно, но полимеризация требует печи с точным контролем температуры (200 °C / 40 минут). На большинстве платформ нет такого оборудования, поэтому крепеж либо отправляют на берег в сервис, либо предварительно покрывают перед отправкой на платформу. Попытка полимеризации в открытой печи или электрической духовке даст непредсказуемый результат.
Совместимо ли антифрикционное покрытие с нержавеющей сталью?
Да, совместимо. Нержавейка имеет хорошую адгезию с ПТФЭ и MoS₂. Однако нержавеющий крепеж сам по себе уже обладает хорошей коррозионной стойкостью, поэтому антифрикционное покрытие на нем применяют в основном для управления трением в высокопрочных болтах и для предотвращения ржавой воды (с железа соседних деталей) попадания на них.
Действительно ли антифрикционное покрытие предотвращает заедание резьбы в морской среде?
Частично да. Низкий коэффициент трения (дисульфид молибдена) предотвращает срыв граней при откручивании. Однако если болт годы не трогали и сильно окислен под покрытием, при попытке первого откручивания может потребоваться больше усилий. Главное преимущество - предсказуемый момент затяжки и вероятность разборки без повреждений.
Можно ли комбинировать антифрикционное покрытие с минеральным маслом или смазкой?
Нежелательно. После полимеризации покрытие достаточно скользкое само по себе. Добавление смазки может привести к неконтролируемому скольжению и ошибкам при затяжке. Кроме того, смазка будет вымываться морской водой, а переподсмазка на платформе сложна. Если все же требуется добавить смазку (например, для временной защиты хранящегося болта), используют консервационную смазку с защитой от коррозии, которая высыхает или воск-парафиновый состав.
Заключение
Антифрикционное твердосмазочное покрытие - проверенный в отрасли инструмент защиты крепежа и резьбовых соединений нефтегазового оборудования в морской среде. Его преимущества - долгосрочная коррозионная защита (более 672 часов по ISO 9227), предсказуемое управление трением, простота монтажа-демонтажа и отсутствие необходимости в переподсмазке - делают его рациональной альтернативой как традиционным смазкам, так и простому цинкованию для ответственных узлов. Рабочий диапазон −75…+255 °C и химическая стойкость к морской воде, нефтепродуктам и щелочным средам позволяют применять такие покрытия практически на любом участке платформы.
При внедрении антифрикционного покрытия ключ к успеху - точное соблюдение технологии нанесения: подготовка чистой металлической поверхности, расход 55 г/м² и полимеризация при 200 °C в течение 40 минут. Если эти параметры соблюдены и выбранное покрытие имеет подтвержденную коррозионную стойкость, риск преждевременного отказа крепежа на платформе снижается на порядок, а затраты на техническое обслуживание и аварийный ремонт уменьшаются заметно.
Следующий шаг: согласуйте с инженерной командой список критичного крепежа, определите наиболее экспонированные узлы (активная волновая зона, палубные фланцы, внутренние резьбовые соединения в корпусах), подберите поставщика с доказанной историей работы в морском нефтегазе и начните с пилотной партии на одном оборудовании. После первого года эксплуатации будет ясна экономическая и функциональная целесообразность расширения применения на остальные участки платформы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.