
Анаэробный формирователь прокладок для фланцев с большим зазором: как выбрать правильно
Герметизация фланцевых соединений требует точного расчета. Закупщики и инженеры часто ищут универсальное решение: анаэробный герметик, который сразу же закроет щель любого размера. На деле анаэробные формирователи прокладок работают в строго определенном диапазоне зазоров, и критична именно расстояние между поверхностями, а не толщина нанесенного слоя.
В этой статье разберем, какой зазор считается большим для анаэробного герметика, как правильно измерить щель на фланцах, на какие параметры техпаспорта смотреть при выборе и как избежать герметизации «вслепую» с риском протечек после пуска системы.
Что подразумевается под «большим зазором» в контексте анаэробного герметика
Термин «большой зазор» в производстве означает разные величины в зависимости от типа уплотнения.
Для анаэробных формирователей прокладок граница намного более узкая, чем для прорезиненных или паронитовых прокладок.
Типичный рабочий диапазон анаэробного герметика лежит в пределах 0,1–0,25 мм. Это величина, при которой состав находится в тонкой пленке между двумя металлическими поверхностями, сохраняет анаэробное состояние и полимеризуется равномерно. Превышение этого порога в 0,3 мм и более уже считается критическим для большинства стандартных составов.
Однако в техпаспортах некоторых специализированных анаэробных герметиков указывается способность заполнять зазоры до 0,35–0,5 мм. Такие продукты не исключение - это просто отдельный класс, предназначенный для фланцей с худшей плоскостностью или при сборке в полевых условиях. Если вам требуется герметизация щели 0,4 мм, нельзя ориентироваться на название «формирователь прокладок»: нужно сверить конкретный техпаспорт.
Путаница возникает и потому, что производители используют условные термины вроде «красный анаэробный герметик» или «универсальная смазка» без указания реального gap fill. Инженер, закупщик и монтажник должны смотреть исключительно на поле в TDS, где указано максимальное расстояние между поверхностями в миллиметрах.
Как измерить реальный зазор между фланцами
Прежде чем выбирать герметик по техпаспорту, нужно узнать, какой зазор на вашем конкретном оборудовании.
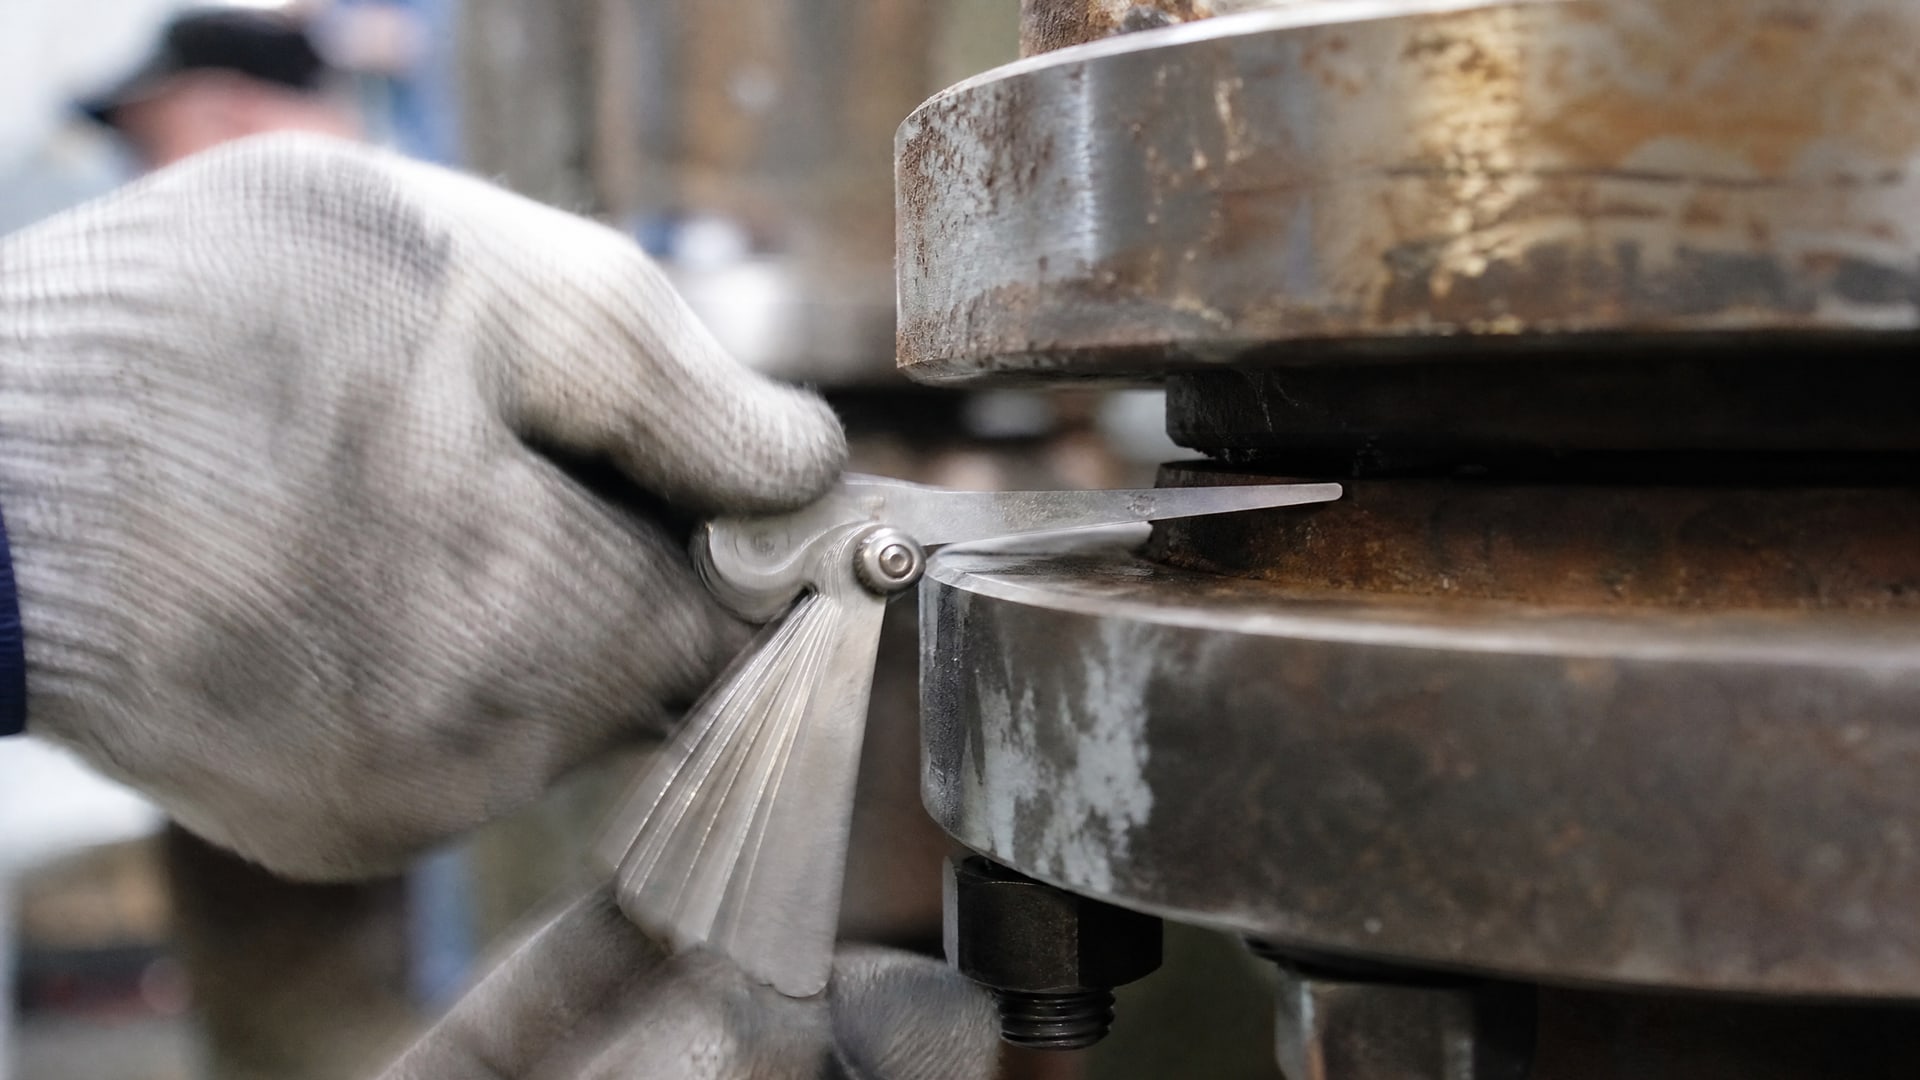
Простейший способ - использовать щупы (набор тонких стальных пластин с нанесенными размерами). Они вставляются между фланцами в нескольких местах по окружности, и определяется максимальный зазор. Это честнее, чем ориентироваться на разницу между проставками или диаметры болтов.
Второй способ - оптическая проверка плоскостности. На фланец кладется ровная линейка, и свет пропускается под ней. Если видно просвечивающие щели, это говорит о неровностях поверхности. Глубина таких неровностей может быть 0,1–0,3 мм даже на кажущихся гладких фланцах.
Третий вариант - использование слоя краски или копирки. Тонкий слой краски наносится на одну поверхность, фланцы сдвигаются, и рисунок отпечатка показывает, где поверхности касаются плотнее, а где остаются щели. Это помогает оценить распределение давления и выявить покоробленность.
Все эти методы важны, потому что анаэробный герметик не заполняет полость как пена - он полимеризуется только в контакте с металлом. Если посередине щели герметик не касается обеих поверхностей одновременно, отверждение будет неполным, и герметичность нарушится.
Параметры техпаспорта, на которые смотреть при выборе
Не все техпаспорта составлены одинаково.
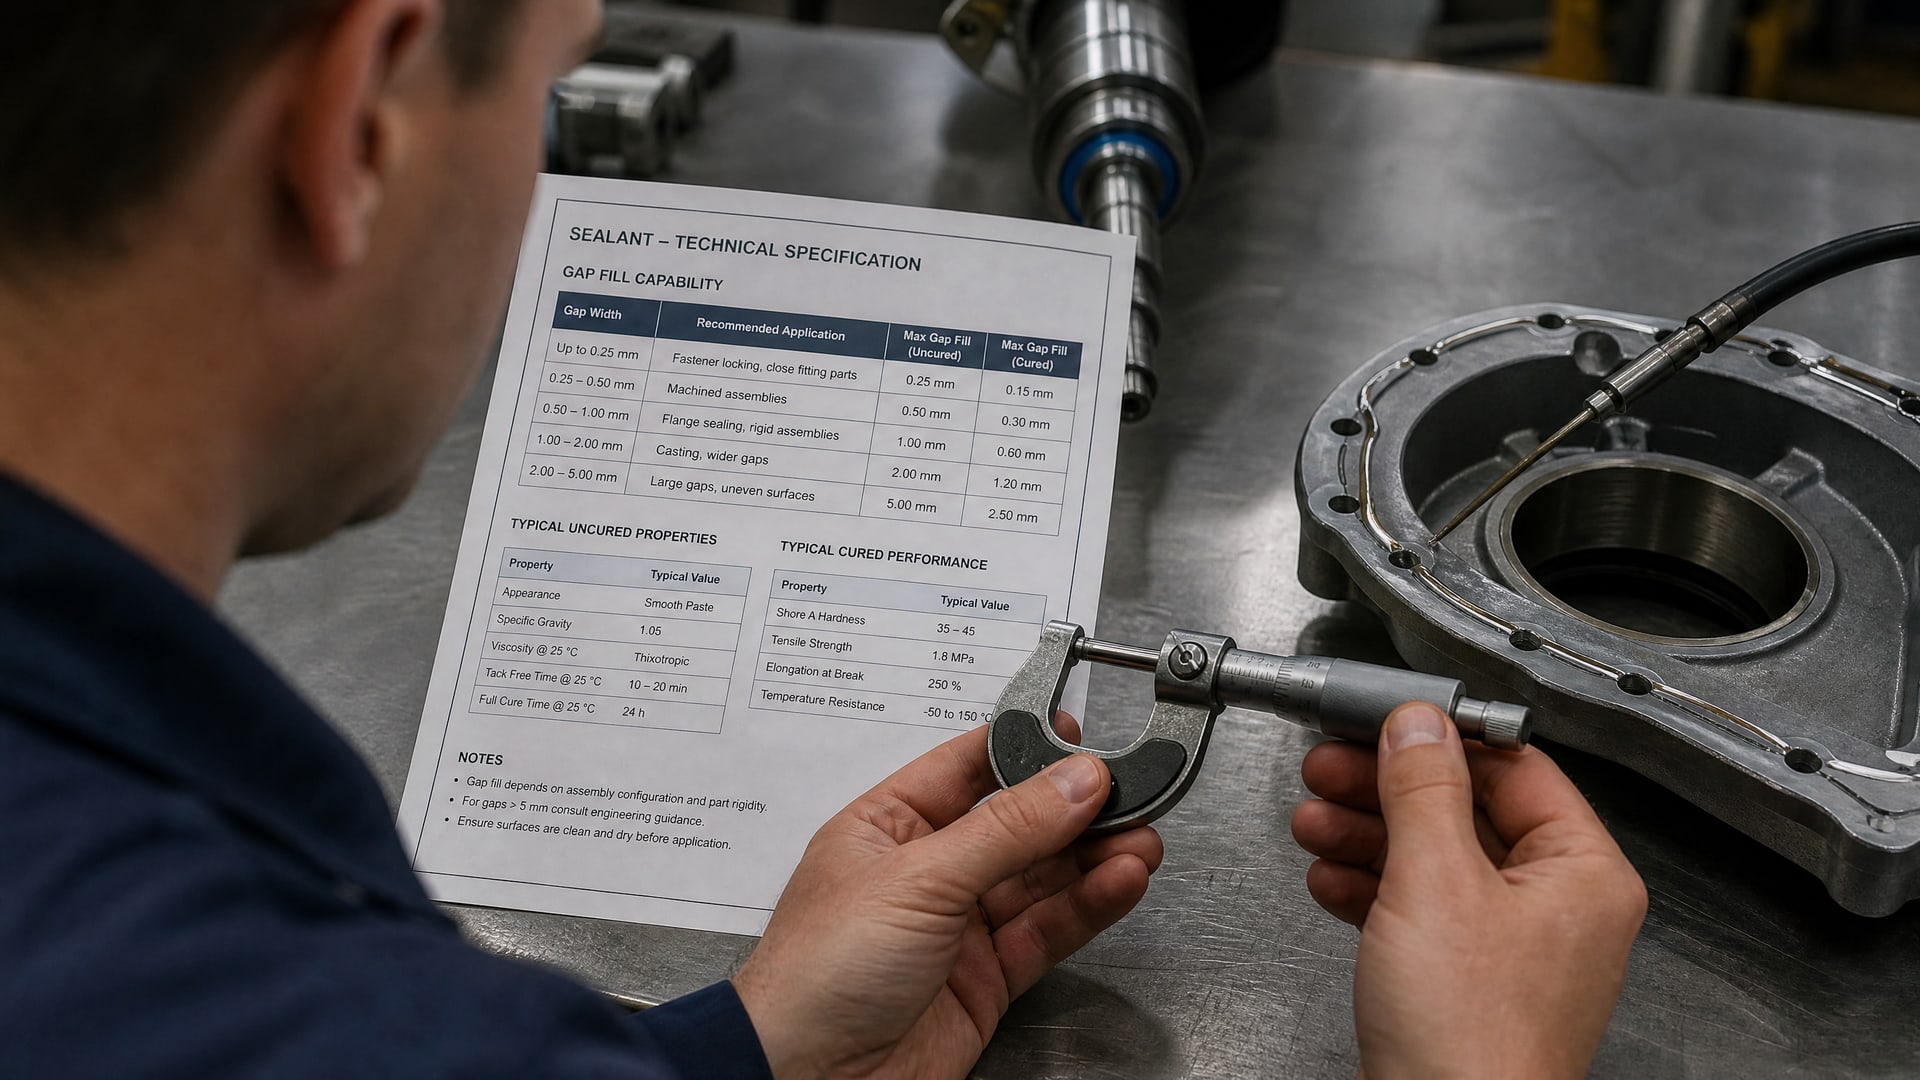
Европейские производители часто указывают параметры под другими названиями, чем американские, и даже пиковый зазор может быть записан как «gap fill», «max. gap», «zwickel» или просто в описании применения.
Главные параметры:
Максимальный зазор (gap fill): указывается в миллиметрах, иногда в дюймах (0,01 дюйма = примерно 0,25 мм). Это верхняя граница.
Вязкость и консистенция: зависит от способа нанесения (капельница, картридж, спрей). Для ручного нанесения требуется достаточная густота, чтобы валик не стекал.
Температурный диапазон применения: указывает, при какой температуре фланцы можно собирать. Ниже этого порога праймер обязателен.
Время срабатывания (tack-free time): через сколько минут можно переходить к сборке (обычно 5–15 минут).
Время полного отверждения (cure time): период, в течение которого герметик набирает полную прочность. Для большинства составов это 24 часа при комнатной температуре.
Давление испытания на герметичность (test pressure): рекомендуемое давление для первого теста, обычно 0,03 МПа (0,3 бара, примерно 4,3 PSI) при максимально возможном времени выдержки.
Совместимость металлов: указывает, для каких материалов герметик работает без активатора. Некоторые составы требуют праймера для титана, алюминия или нержавеющей стали.
Если техпаспорт указывает gap fill 0,25 мм, а ваш фланец имеет неровность 0,3 мм, выбирать этот герметик рискованно. Нужен либо другой состав с большим gap fill, либо предварительная обработка фланцев (шлифовка, притирка) для уменьшения неровностей.
Проверка поверхности и подготовка фланцев
Для надежной герметизации анаэробным герметиком состояние фланцев критично.
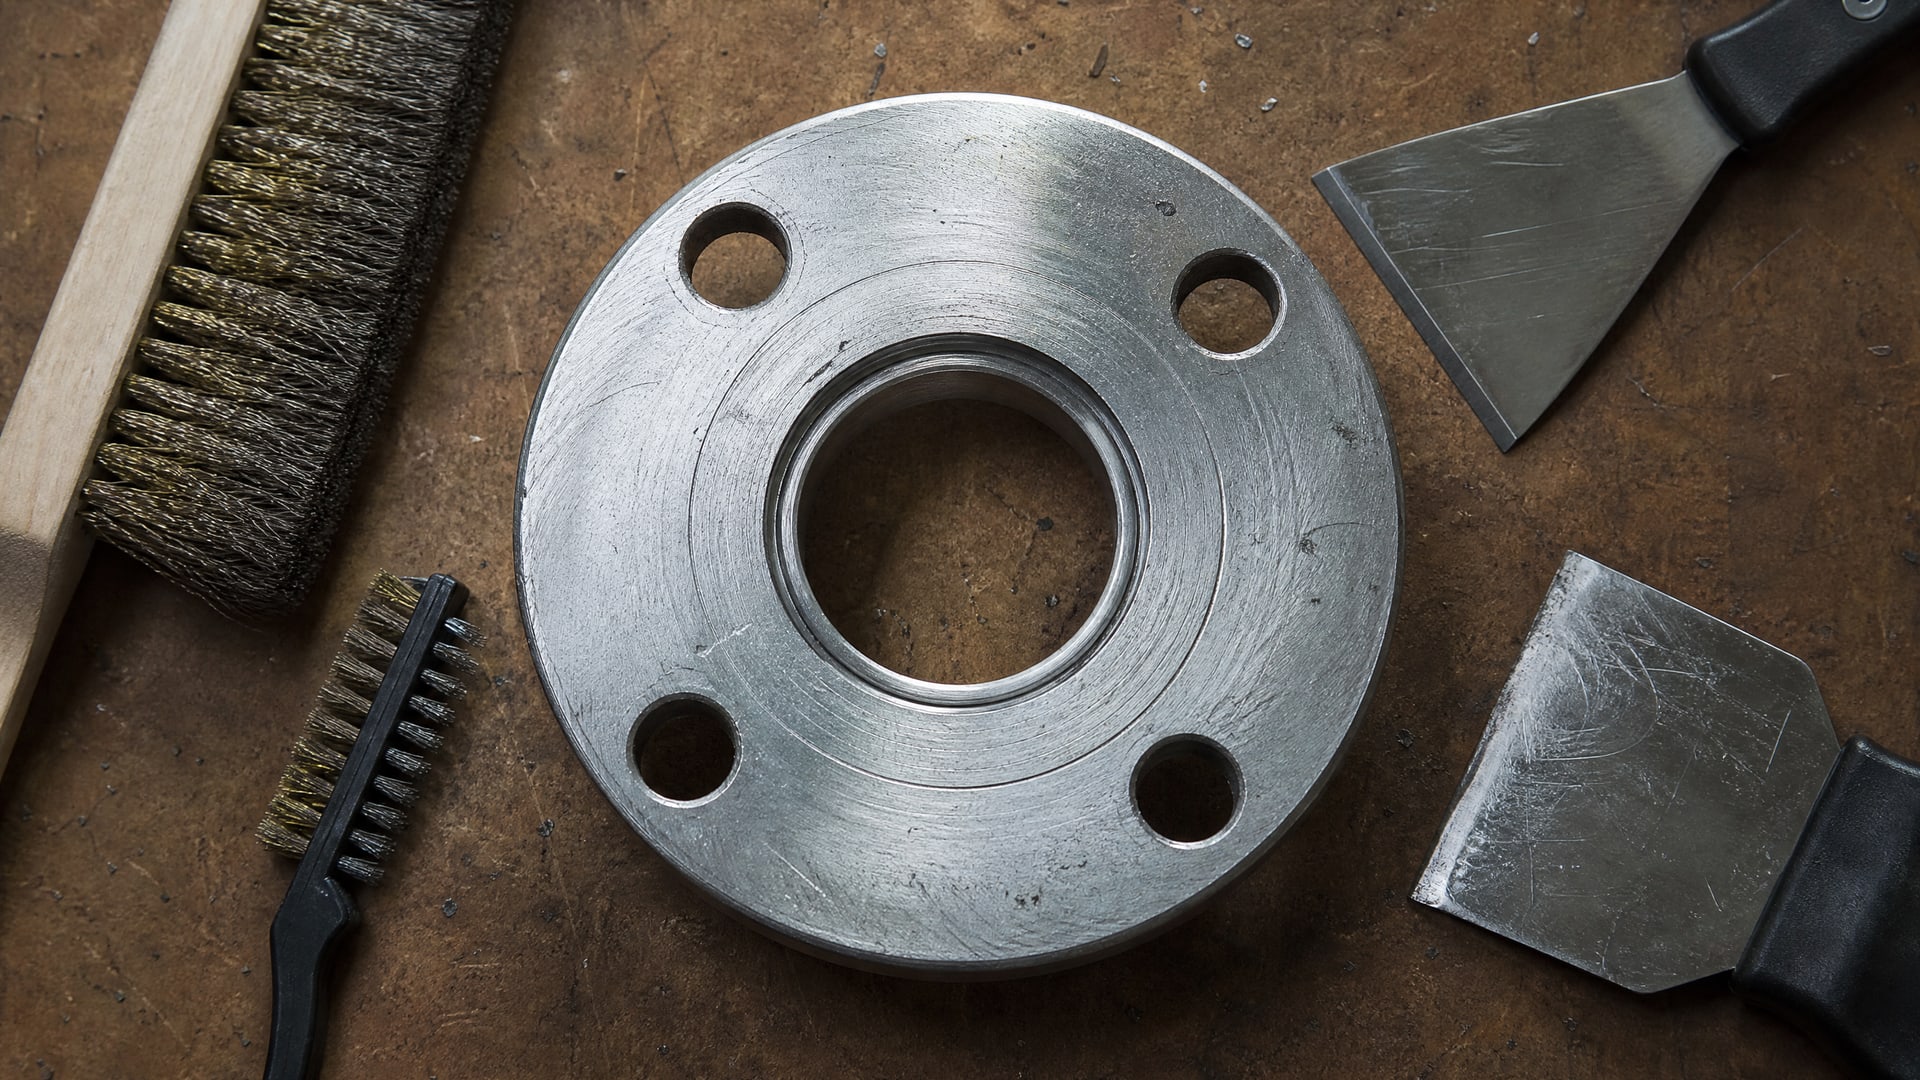
На поверхности не должно быть остатков старой прокладки, масла, грязи или окиси. Окись на свежем срезе или в местах сварки снижает контакт герметика с металлом и замедляет отверждение. Обезжиривание проводится в два этапа: сначала механическое удаление (щетка, скребок), затем чистка растворителем (например, ацетон или изопропиловый спирт).
После очистки поверхности должны быть сухими. Влага препятствует адгезии герметика. Если фланцы мокрые, они протирают салфеткой или выдерживают на воздухе.
Ширина фланца (участок между внутренней кромкой уплотнения и ближайшим болтом) должна быть не менее 5 мм для безопасного размещения валика герметика. Вокруг отверстия под болт - минимум 3 мм. Если ширина меньше, герметик может вытекать, и образуется прерывистая прокладка.
Плоскостность проверяется линейкой, как описано выше. Если поверхность явно покоробленная или имеет риски, могут потребоваться более мощные герметики с большим gap fill, либо предварительная притирка или шлифовка.
Нанесение герметика и критерии для фланцев с неровностями
Герметик наносится непрерывным валиком.
Стандартная схема - вдоль всей линии уплотнения на одну сторону фланца, обычно ближе к внутренней кромке, с обходом отверстий под болты. Толщина валика не должна быть избыточной: герметик работает в тонком зазоре, а не в полости.
Нанесение толстым слоем - частая ошибка. Некоторые техники считают, что если валик 2–3 мм, герметик обязательно заполнит щель. На деле избыток материала не полимеризуется, остается липким и через время может вымываться или вызывать течь. Анаэробные герметики отверждаются только при контакте с металлом в тонкой пленке - это их суть.
Для фланцей с явными неровностями (морщинки, риски, участки без контакта) рекомендуется:
Еще раз проверить максимальный зазор щупами.
Убедиться, что выбранный герметик имеет подтвержденный gap fill, достаточный для этого зазора.
При сомнениях использовать праймер-активатор, который ускоряет отверждение даже в худших условиях.
После нанесения валика фланцы собираются незамедлительно, желательно в течение 5 минут, пока герметик не загустел.
Затяжка болтов и выдержка до ввода в работу
Правильная затяжка фланцевого соединения не менее важна, чем выбор герметика.
Болты затягиваются по моменту, указанному в техническом чертеже или в нормативе производителя оборудования. Схема обычно крест-накрест: это обеспечивает равномерное распределение давления и предотвращает перекос.
После затяжки по моменту герметик вступает в процесс отверждения. На этом этапе система должна оставаться неподвижной. Вибрация, толчки или попытки проверить герметичность давлением сразу же после сборки могут нарушить структуру полимеризующейся пленки.
Время для первого тестового давления рекомендуется не менее 20 минут после сборки, и испытываемое давление не должно превышать 0,03 МПа (0,3 бара). Полное отверждение происходит за 24 часа при комнатной температуре (20–25 °C). При низких температурах процесс замедляется.
Некоторые системы можно вводить в частичный режим через 4–6 часов, но гарантированная прочность достигается только через 24 часа.
Когда требуется праймер-активатор и чем он помогает
Для ряда металлов и условий праймер существенно ускоряет отверждение анаэробного герметика.
Активатор рекомендуется, если:
Температура окружающей среды ниже 20 °C при монтаже.
Фланцы изготовлены из нержавеющей стали, алюминия, титана или других низкоактивных металлов.
Поверхность была отшлифована давно, и на ней образовалась тонкая оксидная пленка.
Герметик должен отвердеть как можно быстрее в полевых условиях.
Праймер наносится тонким слоем на одну или обе поверхности фланца перед нанесением герметика. Он обеспечивает контакт герметика с активными центрами металла и запускает полимеризацию даже в неблагоприятных условиях.
Без активатора отверждение на низкоактивных металлах может идти медленнее или остаться неполным, что приведет к сохранению липкости или мягкости герметика. Это не просто неудобство - это означает, что соединение не герметично.
Альтернативы анаэробному герметику для больших зазоров
Если зазор стабильно превышает 0,3–0,5 мм, анаэробный герметик может быть неподходящим выбором.
На этом этапе стоит рассмотреть другие варианты уплотнения.
Паронитовые и прорезиненные прокладки рассчитаны на большие зазоры и неровности, но требуют предварительного припасовки. Они не требуют чистки фланцев столь же тщательно и проще в применении, но дороже и менее устойчивы к экстремальным температурам.
Спирально-навитые прокладки (metal spiral wound) берут нагрузку металлической спиралью и подходят для высоких давлений и температур. Они дороже, но надежнее при плохой плоскостности.
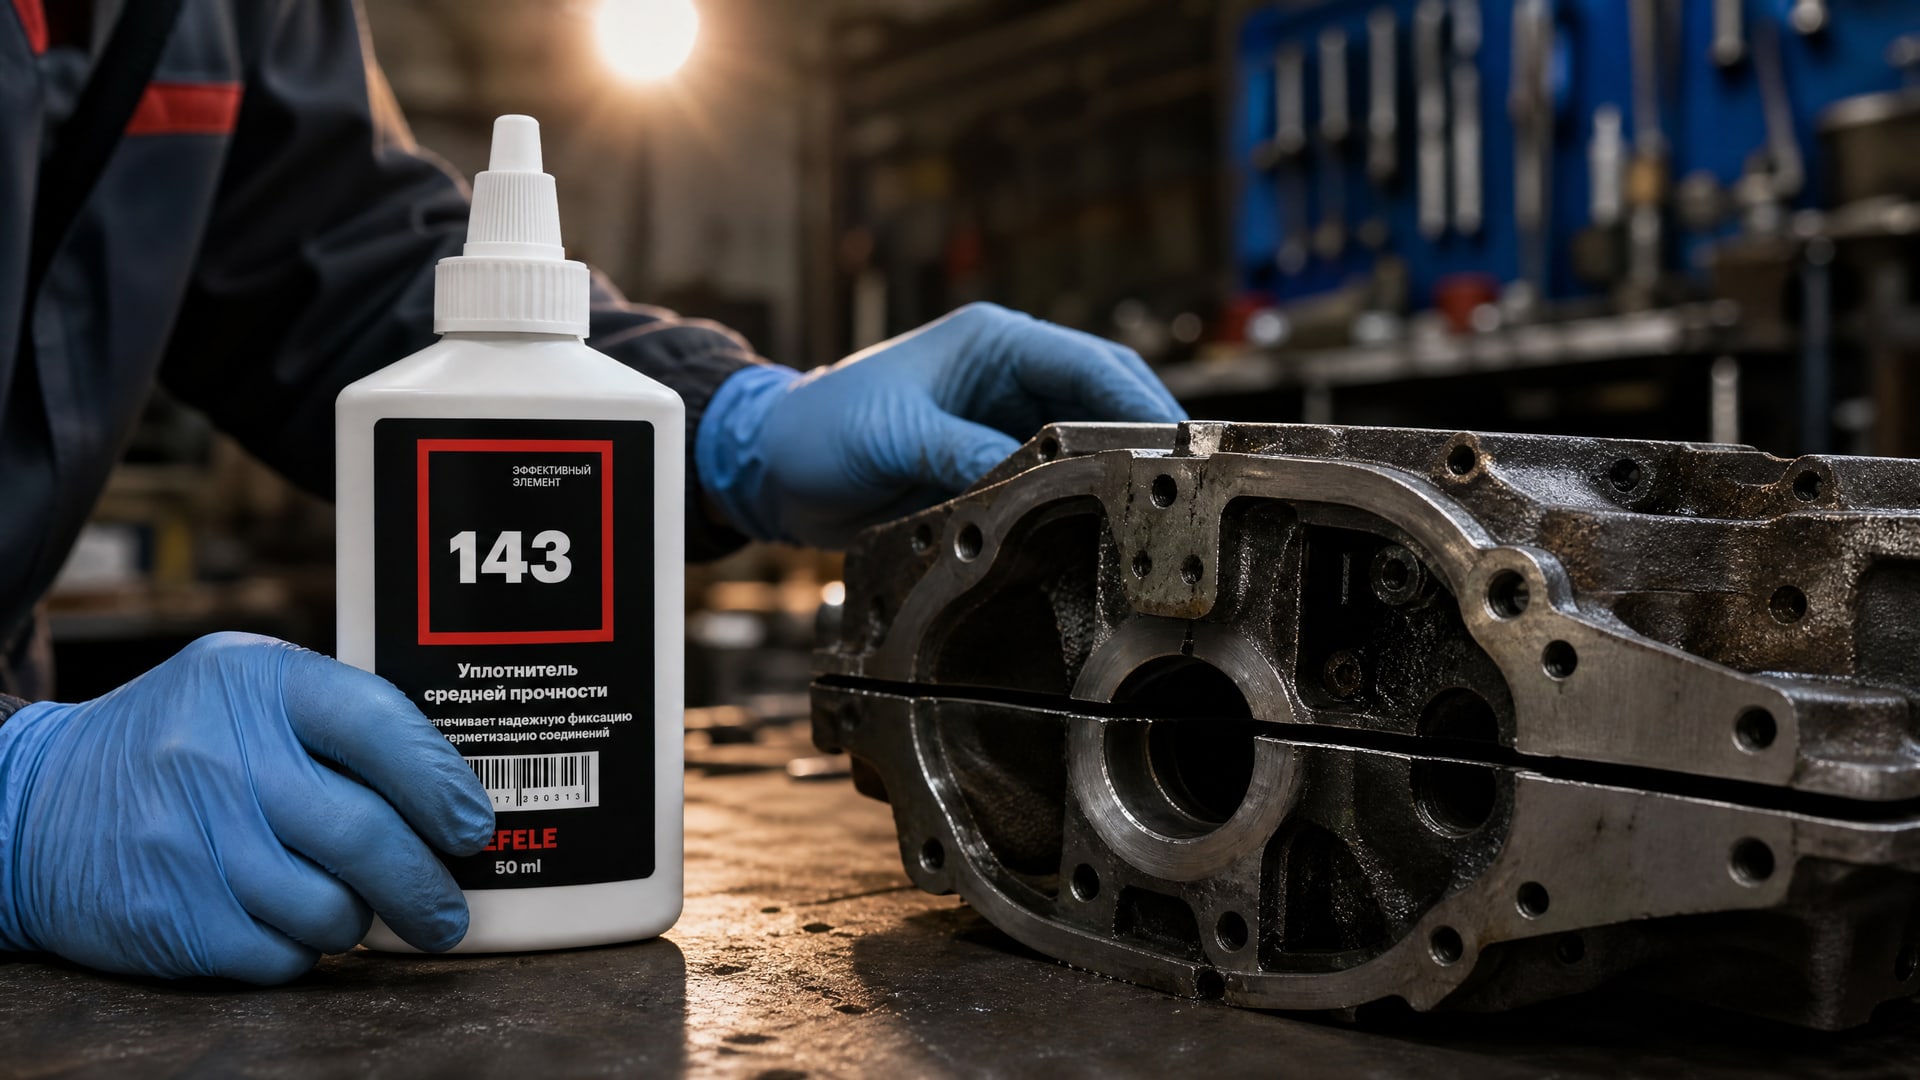
Жидкие уплотнители с наполнителем (в отличие от чистых анаэробных герметиков) способны заполнять более крупные поры и несовершенства. Такие составы часто применяются в системах охлаждения двигателей и гидросистемах, где герметизация фланцев сочетается с потребностью в заполнении полостей. Для герметизации фланцевых соединений с большими зазорами, где требуется высокая прочность и устойчивость к высоким температурам, рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143. Этот класс материалов позволяет работать с более широким диапазоном зазоров, чем классические формирователи прокладок, при сохранении надежности герметизации и устойчивости к вибрации.
Важно помнить, что выбор между анаэробным герметиком и альтернативным уплотнением - это не просто вопрос удобства, но и вопрос надежности системы на протяжении всего срока службы.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик толстым слоем, чтобы закрыть щель?
Нет, это не работает. Анаэробные герметики полимеризуются только в контакте с металлом в тонкой пленке. Избыток материала не отвердевает, остается липким и со временем вытекает или нарушает герметичность соединения. Толщина валика не должна превышать 1–1,5 мм.
Какой размер зазора считается нормальным для анаэробного формирователя прокладок?
Типичный рабочий диапазон -0,1–0,25 мм. Некоторые специализированные составы заявляют до 0,35–0,5 мм, но это нужно проверить в техпаспорте конкретного продукта. Если ваш фланец имеет зазор 0,3 мм и больше, убедитесь, что герметик рассчитан именно на такой gap fill.
Нужно ли использовать праймер для герметизации фланцев из нержавеющей стали?
Да, часто нужно. Нержавеющая сталь - низкоактивный металл, и без активатора отверждение герметика может быть неполным или очень медленным. Праймер нанесите тонким слоем перед герметиком, чтобы обеспечить надежную полимеризацию.
Через сколько времени после нанесения герметика можно проверить герметичность давлением?
Минимум 20 минут после сборки. Первое тестовое давление не должно превышать 0,03 МПа (0,3 бара). Полное отверждение происходит за 24 часа при комнатной температуре, и только после этого можно нагружать соединение номинальным давлением и температурой.
Что означает "формирователь прокладок" в названии герметика и чем он отличается от обычного герметика?
Формирователь прокладок - это жидкий герметик, который при сборке фланцев образует прокладку вместо традиционной паронитовой. Он полимеризуется на месте, обеспечивая герметичность в зазоре. От обычного герметика (например, силиконового) отличается механизмом отверждения: анаэробный формирователь работает без кислорода и требует контакта с металлом.
Заключение
Выбор анаэробного формирователя прокладок для фланцей с большим зазором - это не вопрос названия продукта, а вопрос соответствия техпаспортных параметров вашим условиям. Главный параметр - максимальный gap fill, указанный в TDS.
Если ваш зазор находится в пределах, указанных производителем (обычно 0,1–0,25 мм, реже до 0,5 мм), герметик сработает надежно при условии, что фланцы чистые, обезжиренные и имеют достаточную ширину для нанесения валика. Для холодного монтажа и низкоактивных металлов используйте праймер-активатор. Если же зазор превышает заявленный в техпаспорте, рассмотрите альтернативные способы уплотнения - паронитовые прокладки, спирально-навитые уплотнители или специализированные жидкие уплотнители.
Начните с измерения реального зазора щупами, найдите техпаспорт герметика на фланцы, проверьте параметр gap fill и температурный диапазон применения. Только после этого закупайте материал, чтобы избежать переделок и протечек после пуска системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.